
设备底层数据采集系统
自动化生产 信息化管理 实现智能工厂
三个主要方向:数据的采集,设备和生产过程监控,品质追溯
MES数据采集
为实现生产现场数据的采集,制造业MES系统数据采集方法有手工录入方式和 自动化提取采集两大类,具体有以下几类: 手动方式: 1、手工方式 操作员或编程员在MES系统控制面板上,输入特定的触发程序,经DNC服务器的 自动翻译,就可得到机床端的任意信息,从而实现生产现场的监控。 2、手持终端方式 根据生产线、机床的生产的状态,通过在专用的手持终端上输入信息,可以实 现各种级别设备的生产数据的采集,及时是没有数控设备的旧设备,都可以通 过太网络将设备的运行与生产数据传送到MES系统的数据库中。 3、条码扫描方式 即预先在信息卡上录入生产线上的操作员、产品、设备等常用信息,在生产现 场要录入生产数据是,通过条码扫描器就可以直接采集相关的详细数据。
产
为什么做塑机装备底层数据采集系统?
品
定
位
1.MES系统成本太高,动辄几千万的成本,并不适合每一个 公司上MES系统。 2.MES系统在采集数据的过程中需要与设备连接,采集设备 中过程控制器(PLC)的数据,这个需要对设备十分熟悉, 而且需要与设备生产厂家进行对接。
产
塑机装备底层数据采集系统的定位是什么?
输
方
案
利用工业网关,通过4G网卡、有 线网络,将数据传输至云端服务 器,客户通过PC查看实时数据及
1号硫化机工业网关
历史数据
。
1号硫化机
2、通过客户有线网络传输至服务器 站点
服务器 服务器
2号号硫化机工业网关
2号硫化机
服务器
数据中心系统
3号号硫化机工业网关
3号硫化机
客户通过PC查看数据
客户数据 显示平台
客户通过中控台查看设备运转
数据Leabharlann 采集橡塑装备底层数据采集平台采用物联网网关与工程控制器(PLC)进行连 接,采集数据。
数据采集原理
可支持的PLC协议
品牌 CPU系列 型号 直连协议
omron(欧姆龙)
CJ2系列、NJ系列、 CP1系列、CS系列
CPU本体以太网口、CJ1W-EIP21、CJ1W-ETN21
品
定
位
1.我们本身就是设备生产厂家,对设备十分熟悉,对于采 集设备数据具有先天优势,所以我们可以采集装备底层数 据,开方与MES、ERP系统的接口,让这些系统连上就可以 直接使用。 2.针对暂时没有能力使用MES系统的公司,我们提供云平台 服务,可以达到代替MES系统对生产进行管理的目的。
传
1、通过4G无线网络传输至服务器
TSX系列BMX系列
CPU本体以太网、BMX NOE 01x0
Modbus TCP
目前支持的PLC主要是欧姆龙、三菱、西门子、施耐德等主流品牌
3 . 功 能 亮 点
实现对设备运转数据的记录、存储
以前客户基层数据基本靠员工手工填写输入,现在可以直接从设备上面获取第一手的资料,保证了数据的 真实性(更贴合实际)、实时性、标准性
MES数据采集
自动化方式: 1、DNC网卡 可以通过MES系统数据采集接口自动采集到各条生产线、每台生产设备和机床的 实施生产信息,比如:生产进程、设备运行状态、机床使用效率、零件加工工时 等 2、RFID方式 制造业MES系统数据采集运用了RFlD技术,即射频自动识别技术,可以充分地实 现对手工实验、计量、物料批次等数据的采集。 3、PLC方式 MES系统支持利用PLC直接采集机床的I/O点,同时MES系统支持PLC通信,系统能 够从PLC直接读取各种需要的生产数据和参数,再通过以太网将数据传送至MES 系统的数据库中。 制造业MES系统数据采集方法主要有以上集中,在各种不同的生产环节和数据需 求中,这些数据采集方法是共同配合利用的,这样才能实现对所需数据的精准、 经济、不累赘的采集,实现生产控制的高效与经济性。
M E S 简 介
MES项目总体目标为:
• • • • • • • • • 建立面向企业内部的统一的生产管理平台 实现生产基础数据的收集与管理 实现生产过程的数字化、可视化 实现全程的生产过程监控与预警机制 实现全程的设备管理与预警机制 实现以预防为主的质量监控模式 实现从成品到原料的全程追溯 实现与ERP等其他系统的集成 为集团整体信息化的建设提供标准与实施经验
更换幻灯片母版可以直接更换主题
橡塑装备底层数据平台项目
1
项目背景 产品定位 功能亮点 数据安全 产品优势
2
3 4
5
1 . 项 目 背 景
随着中国工业转型战略的持续深化,推动智能工厂的规划与实施开 始成为广大制造企业实现转型的主要手段和方向。作为智能工厂实施的 重要支撑技术,工业物联网迎来了快速发展期。 MES系统与云平台等方式随之迎来了高速发展。其中MES系统是一 套面向制造企业车间执行层的生产信息化管理系统。MES可以为企业提
FINS
Mitsubishi(三菱)
Q系列L系列
CPU本体以太网口(QnUDVCPU、QnUD(H)CPU)、 QJ71E71-100
MC
Siemens(西门子)
S7-300、S7-400、 S7-1200、S7-1500
CPU本体以太网、CP343-1 PN
ISO ON TCP
Schneider(施耐德)
2 . 产 品 定 位
什么是塑机装备底层数据采集系统? 橡塑装备底层数据平台项目提供远程安全通信、实时数据 采集、设备信息全面管理、实时监测数据多客户端呈现,降 低设备维护成本。通过传感采集技术、通信技术、自动化技 术和大数据分析等先进技术,对生产过程的关键工艺参数实 时监测,实现对关键设备的实时、准确、远程、网络化监 测。
2018/9/20
功
对设备运转状况集中检测、显示
能
亮
点
用户可以通过PC客户端查看实时监测数据及历史数据现场温度、硫化时间、设备温度、 运行能耗等参数进行采集,并通过配置组态画面来展示实时采集的数据。
供包括制造数据管理、计划排程管理、生产调度管理、库存管理、质量
管理、人力资源管理、工作中心/设备管理、工具工装管理、采购管理 、成本管理、项目看板管理、生产过程控制、底层数据集成分析、上层
数据集成分解等管理模块,为企业打造一个扎实、可靠、全面、可行的
制造协同管理平台。 但是MES系统有既有着优点又有着缺点。
烟草行业滤棒设备数据采集方式初探

数 据采集 的方法论证
发射 机 控 制 器 的西 门子 s - 0 P C 时提 供 M I 7 30L 同 P 和 P II U — P R F B S D 两个 接 口,各 自提 供M I P 网络 和P O I U — R F B S D 现 场 总 线 技 术 网络 通信 技 术方 式 , 下文 将 对 两 种 网 P
第一 步:在 P C电脑 中 安 装 s M T C E 软 件 , I A I N T
器 从站 再 与 第二 台发射 机 s — 0 C U 电磁 阀控制 器 从 7 3 0P 和
新 建 0 C e v r 设 置 相 关 通 讯 卡 参 数 等 ,完 成 P P S r e , C
关键 词 :西 门子 P C ; I L MP 协议 ; ROFBUS DP协 议 ; C ; P I — OP 烟草 行 业滤棒设 备 ; 数据 采集
中图分类 号 : 1 1 S 3
一
文 献标 识码 : A
文章 编号 :10 - 3 4( 0 1 2 - 1 5 0 09 27 2 1 ) 1 0 3— 2
( P 6 1 ,通 讯卡 在通 讯 网中作 为主 站 。 C51) 3.O C 服 务器与P C¥ 3 0 连接通 讯 的组 态过程 : P L 70
采 集 工 控 机 使 用 ,所 需 地 址 也 小 于 D 地 址 上 限 。第 一 P 台发 射机 s — 0 C U 电磁 阀控 制器 从 站 、传 感 器控 制 730P与
二 、 OF B — PR I US DP与 MP 网 络 方 式 实 现 I
接 的对 象 为 l 发 射 机 的 P C # 摸 屏 连 接 的对 象 为 # L ,2 触
2 发射 机 的P C # L ,需 要修 改触摸 屏 的程序 ,西 门子 的 网
数据采集方案4.1

数据采集方案目录一、工业环境背景 (2)1.基于“工业4.0”及“中国智造2025”的智慧化工业环境 (2)2.控制/执行层所需要的最优化的支撑环境 (2)二、智能控制过程中三大模块在MES/ERP的架构中的作用 (3)1.工业软件模块 (4)2.执行设备模块 (4)3.工业通讯路由控制器 (5)三、工业现场信息数据的采集方式 (9)1.传感器信息数据采集 (10)2.标准通信接口信息数据采集 (10)3.视觉识别信息数据采集 (11)四、基于SartAgent系统环境的信息数据采集架构 (11)1.解决方案宗旨: (11)2.信息数据采集系统整体架构 (12)1)一站式智能装备生态系统 (12)2)控制系统解决方案特点 (13)3)系统整体架构拓扑图 (13)4)采用DW系列信息数据采集模式 (15)(1)通过标准通信接口获取信息数据 (15)(2)通过传感器获取信息数据 (15)(3)通过视觉识别获取信息数据 (16)3.系统构成 (17)1)Smart Agent统一开发平台 (17)2)SmartAgent支持的工业网络协议 (19)3)SmartAgent控制器 (20)(1)DW-59一体化控制系统 (20)a.参数配置 (20)b.编程环境支持 (21)c.应用场景 (23)d.优势 (23)(2)DW-79一体化控制系统 (24)a.参数配置 (24)b.编程环境 (25)c.应用场景 (26)d.优势 (27)(3)DW-28系列工业协议路由器 (28)a.参数配置 (28)b.编程环境支持 (29)c.应用场景 (29)d.优势 (30)一、工业环境背景1.基于“工业4.0”及“中国智造2025”的智慧化工业环境➢制造业从数字化到智慧化是发展趋势--智慧化和网络化是工业4.0的未来发展方向➢智慧工厂是工业4.0的最终形态--实现智慧工厂的前提是数字化工厂,而数字化车间是数字化工厂为基础➢数字化工厂的层次架构--大致可以分成5个层次:分别是企业层、管理层、操作层、控制层和现场层,各个层次之间通过工业通讯网络连接。
MES管理系统采集数据的方式是什么
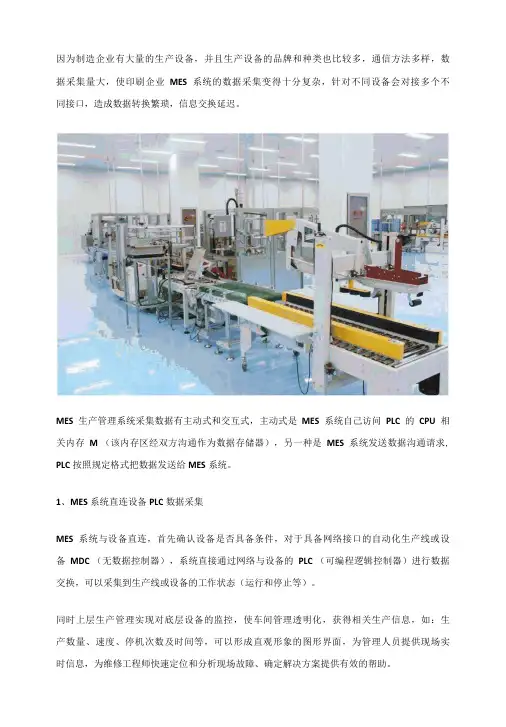
因为制造企业有大量的生产设备,并且生产设备的品牌和种类也比较多,通信方法多样,数据采集量大,使印刷企业MES系统的数据采集变得十分复杂,针对不同设备会对接多个不同接口,造成数据转换繁琐,信息交换延迟。
MES生产管理系统采集数据有主动式和交互式,主动式是MES系统自己访问PLC的CPU相关内存M (该内存区经双方沟通作为数据存储器),另一种是MES系统发送数据沟通请求, PLC按照规定格式把数据发送给MES系统。
1、MES系统直连设备PLC数据采集MES系统与设备直连,首先确认设备是否具备条件,对于具备网络接口的自动化生产线或设备MDC (无数据控制器),系统直接通过网络与设备的PLC (可编程逻辑控制器)进行数据交换,可以采集到生产线或设备的工作状态(运行和停止等)。
同时上层生产管理实现对底层设备的监控,使车间管理透明化,获得相关生产信息,如:生产数量、速度、停机次数及时间等,可以形成直观形象的图形界面,为管理人员提供现场实时信息,为维修工程师快速定位和分析现场故障、确定解决方案提供有效的帮助。
2、MES系统通过设备加装(传感器+悟联网关)数据采集不能连接PLC的设备,采集运行状态需要加装速度、数量传感器。
印刷生产环境对温度、湿度等有严格要求,其采集模式主要为温、湿度传感器,设备辅助采集需要加装润版液PH值、导电率传感器等。
无线数据采集卡、悟联网关等采用的传感器一般是反射式红外线传感器或对射式红外传感器。
3、MWS接收条码扫描枪或RFID发送的数据(在WIFI网络环境下)条码扫描一般在仓储管理使用较多,生产物料的管理如品名、数量、批次、生产日期、货仓位置等使用较多;RFID 一般用在场内物流管理,如半成品数量、成品仓储位置、半成品名称、加工物料编号、半成品货位、开始时间、结束时间等。
MES系统与设备对接,使生产过程更加透明化,管理人员根据生产状态能够及时优化生产, 使生产效率得到很大提升。
somat数据采集系统概要

SoMat数据采集系统eDAQ是新一代的测试系统,它能有效地从车辆数据网络系统中采集数据并能结合应变、模拟、数字信号测试。
eDAQ对批量、样板测试及长时间无人监控的测试很理想。
其主要性能包括以下:·eDAQ是一个模块化数据采集系统,它允许用户根据数据采集需要建立一个自定义体系·车辆网络选项允许用户快速地获得从车辆总线中提供的信息。
eDAQ支持可扩充的车辆网络接口,如:CAN,J1850 PWM,J1850 VPW,和SAE 1939等·通过结合模拟,数字化,应力,热电偶和脉冲等计算数据获得车辆网络数据·4MB SRAM的数据存储量·支持PC机存储卡容量最多到1G·以太网(300Kb/S)连网,通过网络允许用户控制测试和下载数据·可以通过以太网,访问互连网存取测试数据·抗冲击指标为50G·能抵抗连续20G的快速正玄波振动并正常工作·紧凑尺寸:267mm×231mm·构造:铝壳密封,能防潮、防腐蚀和防尘·睡眠模式下耗电低·继电器可以保护系统电力的瞬间断电·工作温度:-20~65℃·取样速率:最高到10,000/秒/通道·电流:1~5A·标准输入电压:10~30V;内置电池为eDAQ及时提供低电压(冷启时)·可编程的传感器激发和标定中的两级优化的放大器增益设置,保证了数据精度·深度睡眠模式电流:16~20mA·16-bit ADC·程序过滤器·预先设置选项允许用户用掌上电脑控制和观测实际数据·数据100% 与nCode软件兼容·简单易用的Windows测试控制软件,TCE-创建测试设置文件用来确定和校准传感器通道-确定数据模式和计算的通道,用来在线数据计算和分析-为测试数据采集设置触发条件-用TCE实时显示检测试验数据-包括频率在内的实时显示-在数据采集过程中检测测试和内存状况-初始化、启动、停止、重启和结束测试-上传测试数据eDAQ是个模块化系统,它很容易调整,以最佳适应用户数据采集需要。
生产执行系统(MES)系统介绍
生产执行系统(MES)入门介绍第1章概述简介生产执行系统,英文是Manufacturing Execution System,简称MES。
本处采用了中国仪器仪表学会的译法,也被译作“制造执行系统”。
MES系统处于三层体系结构的中间层,主要面向下面各制造工厂(车间)级,因此工艺特点非常明显。
它根据ERP系统下达的生产订单或者长期计划,通过作业计划编制、作业调度、物料平衡、成本核算、质量管理的过程来组织生产,呈报ERP系统数据。
《MES系统》遵从国际MES行业标准ANSI/ISA-S95,以及制造执行系统(MES)规范SJZ 11362-2006国家标准。
具有12项功能,15个模块,实现了企业内部生产过程管理的信息化,对提高管理效益、改善管理活动、完善管理考核具有非常重要的意义。
通过系统的实施,生产方式实现了五个方面的转变:1. 生产从被动指挥向实时调度转变2. 质量从事后抽检向在线控制转变3. 资源从被动供应向主动供应转变4. 成本从事后核算向过程控制转变5. 管理从粗放型向质量型转变该方案将办公自动化的工作流技术引入MES系统,因此MES系统不仅完成传统的生产监控和数据统计、报表输出功能,而且成为生产管理的活动平台,各种生产管理活动都可以通过该平台实现在线办公、在线调度、在线协调、在线管理,大大提高了生产管理的效率。
第2章系统功能系统从底层数据采集开始,到过程监测和在线管理,一直到成本相关数据管理,构成了完整的生产信息化体系。
系统各功能模块提供了由底层接近于自动化系统的监控过程逐渐过渡到成本管理的经营层,可以满足企业在信息化生产管理领域不同规划阶段的要求,在继承的基础上实现信息化过程的平稳过渡、逐步提高。
MES系统平台的核心是一个工厂建模环境,它通过类似搭积木的方式将不同的应用功能组合在一起来定义执行逻辑。
根据物理模型(实际的设备、区域、管线等)和逻辑模型(业务流程),基于国际MES行业标准ANSI/ISA-S95的工厂模型层次来完成工厂模型的创建,为业务模块提供基础数据支撑。
数采简介
1概述1.1.浙江中烟工业有限责任公司宁波制造部卷接包数据采集系统是信息化建设重要内容之一,本系统在宁波制造部卷包车间进行。
卷包数据采集系统是联系卷包自控层与MES系统的枢纽,对提高管理部门与生产执行部门之间的协同工作能力,保证生产全过程的协调运转,改善车间的生产管理水平,实现生产过程的快速反应与敏捷制造,具有重要作用。
1.2.卷接包数据采集系统其主要使用对象是卷接包车间和相关职能部门的管理人员,该系统要求实现卷包车间各类设备的数据采集功能、中控室监视预警、统计分析、现场作业确认或查询等功能,同时集成相关的其他系统。
2.2.1.系统所需的硬件及软件:列出本项目所需工控机和服务器数量(目前巻接包机组共有16台西门子工控机和16台研华工控机)、型号;系统软件;数据库服务器和数据库软件统一由MES项目确定,本项目硬件报价按工控机6台、PC服务器2台以及其他相关硬件设备。
2.2.2.卷接机、包装机、封箱机、成型机以及其他设备的数据采集;其他设备的数据采集包含但不限于以下设备:成型发射机(需控制改造)、缺包检测、条包美容器,CCD(视频成像检测)、缺条检测、条烟输送等。
详细设备范围见本招标文件第3条款。
需要采集数据的设备和系统3.1 成型机系列:上海烟草机械厂KDF2(三菱FX2N-80MT/西门子S7-300) 7台。
HAUNI KDF4 1台。
3.2卷接机PROTOS系列ZJ17(鸿捷源SRM)卷接机组5台其电器控制系统采用S7-400 PLC控制,其设备操作终端具备以太网口,安装了WINDOWS系统,运行由鸿捷源公司开发的终端程序,具有完整的数据采集功能。
德国原装进口的PT 70(SRM90)卷接机组10台。
其SRM系统中具有较为完善的数据采集功能。
设备操作终端通过RS232接口与SRM系统相连,实时显示各种现场报告数据和设置工艺控制参数。
德国原装进口的PT 80E(重量控制系统SRM)卷接机组3台。
MES系统-系统框架图
优化调度指令,优化控制 指令,设备操作指令等
设备控制参数,工艺参数,生 产过程实时数据,线体参数
生产车间底层控制系统(PLC、智能仪器仪表、机电设备、数据录入终端 )
统 一 业务分库
数 据 采 关系数据库 集 与 实时数据库 传 输
历史数据库
其他数据库
网络资源
防火墙
Internet/Intranet
系
生产计划管理
统
总
体
功
能
基础功能建模
质量管理 统计分析
返修管理job caFra bibliotekegory用户管理
ANDON呼叫
生产信息发布
数 据 库 访 问 接 口
工艺 路线
生产过程监控
车间任务管理
在制品
在制品
设备管理 在制品
系统维护 产品
底层控制系统数据采集与指令下达接口(OPC、采集驱动、COM、DDE、Mobdus )
分 布 式 部 署 B/ S 架 构 平 台
ERP企业资源管理系统
产品计划,产品 BOM,物料清单
缺料信息,物料 配送
艾普工华MES系统
产品完工,产品入 库,产品出库
信息 接口
WebService
JMS
Files
Socket 通讯
Message Queue
JMSMessage
J2EE/
分布式部署bs架构平台erp企业资源管理系统艾普工华mes系统浏览器internetintranet防火墙系统总体功能其他数据库网络资源底层控制系统数据采集与指令下达接口opc采集驱动comddemobdus生产车间底层控制系统plc智能仪器仪表机电设备数据录入终端工艺路线在制品在制品在制品产品生产计划管理返修管理用户管理jobcategory基础功能建模统计分析系统维护设备管理生产过程监控信息接口质量管理andon呼叫生产信息发布socket通讯messagequeuejmsjmsmessagej2eeaspnetwebservicefiles产品计划产品bom物料清单缺料信息物料配送产品完工产品入库产品出库优化调度指令优化控制指令设备操作指令等设备控制参数工艺参数生产过程实时数据线体参数数据库访问接口实时数据库历史数据库统一数据采集与传输业务分库关系数据库车间任务管理
SMT设备数据采集SEMI通讯指令介绍
SMT设备数据采集SEMI通讯指令介绍⽬录1.SECS/GEM总框架介绍 (2)2.SECS-II消.息分类及功能 (4)3.SML语⾔ (5)4.HSMS介绍 (7)3.1.HSMS报⽂格式 (8)3.2.HSMS的状态 (14)3.3.HSMS的通信流程以及超时处理 (15)5.GEM标准模型介绍 (18)5.1.GEM通信状态模型 (19)5.2.GEM定义的⽣产设备能⼒ (23)5.2.1.状态参数收集 (24)5.2.2.事件报告收集 (24)5.2.3.报警管理 (29)5.2.4.远程控制 (32)6.指令集 (33)6.1.建⽴连接 (33)6.2.获取⽣产设备的状态参数 (33)6.3.报警信息 (33)6.4.在线模式 (34)6.5.离线模式 (34)1/342/341.SECS/GEM 总框架介绍SEMI 通信标准模型SECS/GEM 定义了半导体⽣产设备与主机之间、各⽣产设备之间的通信规范。
其中SECS-I 与HSMS 处于模型的最底层,提供了半导体⽣设备通信的链路层规范,SECS-I 协议是基于R232串⾏链路,HSMS 是基于TCP/IP(261:SECS-II 定义了半导体⽣产设备与主机之间消息的通信格式、规范与内容;GEM 则定义了半导体⽣产制造过程中的通⽤情景下的交互⾏为整个标准型如图2-1所⽰,这些标准为别定义在E4、E5、E30、E37的SEMI标准编号中SECS-I 基于串⾏链路的半导体⽣产设备点对点通信标准,定义了包括物理连接,传输包格式,传输速率等物理层和数据链路层特性。
SECS-II,定义了半导体⽣产设备通信会话与消息的数据格式以及通信内容。
其中通信内容包括设备状态、设备控制、物料状态、物料控制、过程处理、配⽅管理、报警事件处理等。
GEM,定义了⽤户应⽤层的通⽤设备模型,该模型基于SECS-II 消息,它定义了⼀套通⽤的半导体⽣产设备⾏为、交互机制和典型的应⽤情景。
在矿山中采矿设备智能运维管理系统的运用分析
在矿山中采矿设备智能运维管理系统的运用分析摘要:通过对采矿移动设备智能运维系统的研究、开发与运用,打破了采矿设备底层数据采集技术壁垒,实现了工况数据在线采集、实时监测、故障预警、智能维护管理、综合数据集成及决策支持等先进功能。
关键词:设备管理;数字化;数据采集;数据分析;智能运维1智能运维管理系统设计1.1系统架构系统由终端硬件、软件平台构成。
硬件终端安装在设备上,能实时采集设备工况数据,并通过无线网络传输至本地系统平台。
系统中,所有数据终端通过CPE连接矿山4G基站,实现数据实时上传。
平台基于B/S架构设计,用户可通过浏览器查看管理平台信息,也可通过APP实现信息查询、录入及处理。
1.2技术路线智能运维系统是一套综合性设备管理系统,建立在数据采集与分析的基础之上,主要依托的数据包括设备油耗数据、生产产量数据、维护保养数据及设备运行数据。
目前,矿山已经构建了多种专业化子系统,已完成多种重要数据采集,针对既有数据,系统只需通过API接口读取集成即可。
针对无法直接集成信息,系统则需要通过技术手段进行单独收集。
矿山已经建成卡调系统,设备产量数据通过卡调系统读取。
矿山已经建成IC卡加油系统,加油数据可通过加油管理系统后台数据库读取。
钻机产量数据可通过钻机产量APP后台数据库实时读取。
通过对设备电路原理研究,结合现场信号测试与解析,最终确定了设备数据实时采集方案。
每台设备都有多个ECU,他们通过数据总线互连。
在设备开机后,ECU 之间通过总线实时交换传感器数据及控制命令,从而实现设备状态监测与调控。
为实时采集系统工况数据,现研制一种专用数据终端,使其能有效地接入设备总线系统,并从总线系统提取所需的关键数据。
终端具备丰富的总线接口,同时还支持多路模拟量采集(外接传感器信号),满足宽压供电,且具备高防护等级。
由于全部目标设备的控制总线均采用了CAN-bus或J1708,所以只需在每台设备上安装终端,并以相应接口与车辆控制总线连接即可获取总线数据。
数据采控知识讲解
数据采控知识讲解一、采样定理1.采样采样就是将时间和幅值连续的信号如图1(a)变成时间不连续的离散信号。
这个过程是通过模拟开关来实现的。
模拟开关每隔一定的时间间隔T(称为采样周期)闭合一次,一个连续信号通过这个开关,变为一系列脉冲信号,称为采样信号。
采样过程如图1所示。
图1理想采样是抽取模拟信号的瞬时函数值。
时间是离散的,而信号依然是模拟的称为离散(对时间)的模拟信号。
c图数字信号V1是指量化的离散模拟信号,即V1不仅在时间上离散的,而且在数值上也是离散的。
量化精度取决于最小的量化单位,称量化当量Δ,它是二进制数码最低有效位所对应的模拟信号数值。
例如Δ=100mV,即数字量的最低有效位对应100mV时,量化取值通常采用最近的量化电平,显然当量越小,A/D转换的精度越高。
2.采样定理采样定理:设连续信号X(t)的最高频率分量为fc,以等时间间隔Ts(Ts称采样间隔,fs=1/Ts 称为采样频率)对X(t)进行采样,得到Xs(t)。
如果fs>=2fc,则Xs(t)保留了X(t )的全部信息,即从Xs(t)可以不失真地恢复出X(t)。
由采样定理可见,为了避免迭混以便采样后仍能准确地恢复原信号,采样频率fs必须大于信号最高频率fc的两倍,即fs>2 fc。
在实际工作中,一般采样频率应选为被处理信号中最高频率的2.56倍。
fs称为采样频率或奈魁斯特频率。
如图2所示,当采样频率fs>2 fc时,可以真实还原出被采样信号,反之就会造成被采样信号的失真。
图23.数据采集系统在计算机广泛应用的今天,数据采集的重要性是十分显著的。
它是计算机与外部物理世界连接的桥梁。
一个最简单的数据采集系统典型的硬件结构如下:传感器将被测量的温度、压力、位移等各种物理信号转换为电信号;信号调理器对电信号进行放大、调零、滤波、隔离等预处理;数据采集设备主要功能是将模拟信号转换为数字信号,此外还有放大、采样保持、多路复用等功能。
数据采集时,有一些基本原理要注意,还有更多的实际的问题要解决。