
最新冲压模具设计计算
第二章冲压工艺设计和冲压力的计算2.1冲压件(链轮)简介链轮三维图如图2.1,材料为Q235,工件厚度3mm,模具精度:IT13为一般精度。
图2.1零件三维图图2.2零件二维图零件图如图2.2,从零件图分析,该冲压件采用3mm的Q235钢板冲压而成,可保证足够的刚度与强度。
并可看出该零件的成形工序有落料、冲孔、拉深、翻边,其难点为该成形件的拉深和翻边。
该零件形状对称,无尖角和其它形状突变,为典型的板料冲压件。
通过计算此零件可按圆筒件拉深成形,因其尺寸精度要求不高,大批量生产,因此可以用冲压方法生产,并可一次最终成形,节约成本,降低劳动。
2.2确定冲压工艺方案经过对冲压件的工艺分析后,结合产品图进行必要的工艺计算,并在分析冲压工艺类型、冲压次数、冲压顺序和工序组合方式的基础上,提出各种可能的冲压分析方案[]10。
1)冲压的几种方案(1)落料、冲孔、拉深、翻边单工序模具生产。
(2)落料、冲孔复合模,拉深、翻边复合模生产。
(3)落料、冲孔连续进行采用级进模生产,拉深、翻边复合模生产。
(4)落料、冲孔、拉深、翻边复合模生产。
方案一:结构简单,需要四道工序,四套模具才能完成工件的加工,成本高。
方案二:加工工序减少,节省加工时间,制造精度高,成本相应减少,提高了劳动生产率。
方案三:在方案二的基础上加大了制造成本,既不经济又不实惠。
方案四:在方案二的基础上又减少了加工工序,又节省加工时间,制造精度高,成本相应减少,又提高了劳动生产率。
一个工件往往需要经过多道工序才能完成,编制工序方案时必须考虑两种情况:单工序模分散冲压或工序组合采用复合模连续冲压,这主要取决于冲压件的生产批量,尺寸大小和精度等因素。
通过产品质量、生产率、设备条件、模具制造和寿命、操作安全以及经济效益等方面的综合分析,比较决定采用方案四。
即:落料、冲孔、拉深、翻边→成品。
2)各加工工序次数的确定根据工件的形状和尺寸及极限变形程度可进行以下决定:落料、冲孔、拉深、翻边各一次。
3)加工顺序决定的原则(1)所有的孔,只要其形状和尺寸不受后续工序的影响,都应该在平板毛坯上冲出,因为在成型后冲孔模具结构复杂,定位困难,操作也不便,冲出的孔有时不能作为后续工序的定位孔使用。
(2)凡是在位置会受到以后某工作变形影响的孔(拉深件的底部孔径要求不高和变形减轻孔除外)都应在有关的成型工序后再冲出。
(3)两孔靠近或者孔距边缘很小时,如果模具强度足够,最好同时冲出,否则应先冲大孔和一般情况孔,后冲小孔和高精度孔,或者先落料后冲孔,力求把可能产生的畸变限制在最小范围内。
(4)整形或较平工序,应在冲压件基本成型后进行。
4)成型过程根据加工顺序的原则,确定成型过程如下:首先是落料、冲孔,形成精确的外形形状;其次是拉深、翻边,也就是成形过程;最后出来的是成品。
采用这种冲压方案,从模具的结构和寿命考虑,有利于降低冲裁力,提高模具的使用寿命,同时结构简单,操作方便,而且减少了不必要的工序,节省了生产资料,提高了经济效益。
适合加工厂生产,此种方案最合适。
综上所述,确定使用此方案。
2.3工件的毛坯尺寸计算根据产品零件图,标注的螺纹尺寸7H 164M —⨯为其大径,那么可以计算出小径m m 92.6210825.164d =⨯-=小。
由于工件主要成型的工序是落料、冲孔、拉深和翻边,工件变形量不是很大,可以直接落下工件的实际尺寸,根据《冲压工艺学》可知毛坯大径为:mm h d d 03.190912341784D 2122=⨯⨯+=+=链轮要经过四道工序加工成型,按落料、冲孔、拉深、翻边的先后顺序进行加工,那么其最初原始毛坯尺寸的计算应先计算翻边,然后拉深,最后冲孔和落料。
由于链轮的翻边高度不大,假设可一次翻边成形。
那么翻边前毛坯上圆孔的初始直径0d 为0m r+2()33.782t d D H r mm π⎡⎤⎛⎫=-+-= ⎪⎢⎥⎝⎭⎣⎦但零件的精度要求为IT13级,那么毛坯件的尺寸为:0.390033.78d mm +=0.72190.03D mm -=那么毛坯形状及尺寸如图2.3所示:图2.3 毛坯形状及尺寸2.4计算拉深和翻边次数由于链轮要经过四道工序加工成型,按落料、冲孔、拉深、翻边的先后顺序进行加工,那么其最初原始毛坯尺寸的计算应先计算翻边,然后拉深,最后冲孔和落料。
根据零件的形状和尺寸,其翻边高度不大,假设可一次翻边成形。
那么翻边系数:033.780.53762.91m d K D ===根据《冲压工艺学》查表5.5得52.0K l =,于是l K >K ,则能够一次翻边成形。
又链轮的拉深为带法兰圆筒件的拉深,那么首先得判断是否可一次拉深成形,计算得第一次拉深可能达到的值d /h 和 d /d F 分别为0.071和1.413,根据《冲压工艺学》在图4-38中得零件的d /h 和d /d F 所决定的点位于曲线下侧,则可一次拉深成形[]10。
2.5确定其搭边值考虑到成型范围,应考虑以下因素:材料的机械性能 软件、脆件搭边值取大一些,硬材料的搭边值可取小一些。
2)冲件的形状尺寸 冲件的形状复杂或尺寸较大时,搭边值大一些。
3)材料的厚度 厚材料的搭边值要大一些。
4)材料及挡料方式 用手工送料,且有侧压装置的搭边值可以小一些,用侧刃定距的搭边值要小一些。
卸料方式 弹性卸料比刚性卸料大搭边值小一些。
综上所述,根据《冲压工艺学》确定其搭边值:两工件间的搭边值:a1=2.2mm工件侧面搭边值:a=2.5mm条料宽度:B=D+2a=190+2×2.5=195mm2.6确定排样图2.6.1利用率的计算在冲压零件的成本中,材料费用占60%以上,因此材料的经济利用是一个重要问题。
冲裁件在板料上的布置叫排样[]10。
合理排样,充分利用材料具有重大的意义,排样的经济程度中材料的利用率K 表示为:s 100n K A =⨯ (2.1) 式中 K — 材料利用率(%);n — 条料上生产的冲件数;s — 每一冲件的面积(mm2);0A — 条料面积(mm2)。
根据以上数据,确定两工件间的搭边值:a 1=2.2mm ;工件侧面搭边值:a=2.5mm 。
20mm 3753365.22190101905.222.29A =⨯+⨯⨯+⨯+⨯=)()( 2224.2844095mm r s =⨯==ππ一块板料上冲10个,那么取n=10;则利用率:%77.75%10037533641.2844010=⨯⨯=K2.6.2确定其排样图根据搭边值,那么排样图如图2.4所示:图2.4 排样图2.7计算各工序冲压力链轮冲压力包括落料力、冲孔力、拉深力、翻边力。
材料Q235、板材厚度3mm ,材料的抗剪强度τ=450MPa ,屈服点数值为235 MPa 。
1)冲裁力为了合理设计模具和正确选用压力机,就必须计算冲裁力[]12。
计算公式如下:0P Lt δ= (2.2)式中 0P —冲裁力(N );δ —材料抗剪强度(MPa );L —材料轮廓长度(mm );t —材料厚度(mm )。
本次设计中,冲裁力包括:落料力、冲孔力、拉深力、翻边力。
一般K 取1.3,那么落料力为: P 1.3 1.3596.9034501047564.05l L t N N τ=⋅⋅=⨯⨯⨯=冲孔力为: c P 1.3 1.3102.643450180034.57L t N N τ=⋅⋅=⨯⨯⨯=拉深力为: la 112334500.5260830.73b P dt K N πσπ==⨯⨯⨯⨯=翻边力为: fb 01.1() 1.1(6633.78)323578497.75m s P D d t N πσπ=-=⨯⨯-⨯⨯=其中d ——拉深毛坯的直径,mmK ——修正系数1K ——拉深系数m D ——翻边后竖边的中径,mm0d ——毛坯上圆孔的初始直径,mm sσ——材料的屈服点数值,MPa 2)卸料力卸下包在凸模上材料所需要的力一般叫做卸料力。
卸料力的计算公式如下:l X X P K P = (2.3)式中Px ——卸料力(KN );Kx ——卸料力系数,查表取0.05;l P ——落料力(KN )。
则 N 20.5237805.104756405.0P x =⨯=3)推件力顺着冲裁方向推出卡在凹模里的材料所需的力,一般叫做推件力。
推件力的计算公式如下:l T T P nK P = (2.4)式中 T P —推件力(KN );T K —推件力系数,查表取0.055;n —卡在凹模里的料的个数n=h/t ,其中,h 为凹模刃壁垂直部分高度(mm );t 为料厚(mm );N 02.5761605.1047564055.01P T =⨯⨯=4)顶料力逆着冲裁方向顶出卡在凹模里的料所需要的力一般叫做顶料力。
顶料力的计算公式如下:c D D P K P = (2.5)式中 D P —顶料力(KN );D K —顶料力系数,查表取0.06;N 07.1080257.18003406.0P D =⨯=,则根据式2.6得出,总的冲压工艺力为:l c ls fb +P +P +P =1047564.05+180034.57+260830.73+78497.75+52378.20+57616.02+10802.07=1784941.76N=1785KNX T DF P P P P =+++则复合模选择冲床时的总压力为F=1.3F=2320.42KN 。
第三章落料、冲孔、拉深、翻边复合模的设计3.1模具零件刃口尺寸计算3.1.1尺寸计算原则刃口尺寸精度是影响冲裁件尺寸精度的首要因素,模具的合理间隙值也要靠模具刃口尺寸及其公差来保证[]13。
生产实践中存在如下问题:1)由于凸凹模之间存在间隙,使落下的料或冲出的孔都是带有锥度的,且落料大端尺寸等与凹模尺寸,冲孔件的小端尺寸等于凸模尺寸。
2)在测量与使用中,落料件是以大端尺寸为基准,冲孔孔径是以小端尺寸为基准。
3)冲裁时,凸凹模要与冲裁零件或废料发生摩擦,凸模愈磨愈小,凹模愈磨愈大,结果使间隙愈用愈大。
4)拉深时,凸凹模工作部分的尺寸和拉深方法有关,可查设计资料确定,也可按卡契马列克经验公式计算。
5)圆孔翻边的尺寸计算采用翻边高度计算翻边圆孔的初始直径0d和翻边系数计算可以达到翻边高度。
由此,在决定模具刃口尺寸及其制造公差时,应考虑:1)落料制件尺寸由凹模尺寸决定,冲孔时的尺寸由凸模尺寸决定。
故设计落料模时,以凹模为基准,间隙取在凹模上。
2)设计落料模时,凹模基本尺寸应取工件尺寸公差范围内的较小尺寸;设计冲孔模时,凸模基本尺寸则应取工件的尺寸公差范围内的较大尺寸。
这样在凸凹模磨损到一定程度的情况下,仍能冲出合格的零件。
凸凹模间隙择取最小合理间隙值。
冲压件模具设计常用公式

冲压件模具设计常用公式1. 材料和工艺参数计算公式1.1 冲击力的计算公式冲击力是冲压件模具设计中重要的参考指标之一,它可以用于确定模具的强度和稳定性。
冲击力的计算公式如下:F = K × A × T × σ其中,F表示冲击力,K表示冲击系数,A表示冲压件的有效面积,T表示冲压时间,σ表示材料的抗拉强度。
1.2 冲床力的计算公式冲床力是指冲床在冲压过程中对工件所产生的压力。
冲床力的计算公式如下:P = F / A其中,P表示冲床力,F表示冲击力,A表示冲压件的有效面积。
1.3 冲压时间的计算公式冲压时间是指冲床一次冲压周期所需的时间。
冲压时间的计算公式如下:T = (L / V) + t其中,T表示冲压时间,L表示冲压件的长度,V表示冲床的下行速度,t表示冲程停留时间。
1.4 最大冲床力的计算公式最大冲床力是指冲床所能承受的最大压力。
最大冲床力的计算公式如下:P_max = K × A × σ其中,P_max表示最大冲床力,K表示冲击系数,A表示冲压件的有效面积,σ表示材料的抗拉强度。
2. 模具结构设计公式2.1 模具剪切强度的计算公式模具剪切强度是指模具在剪切过程中所能承受的最大剪切力。
模具剪切强度的计算公式如下:P_shear = F / A_shear其中,P_shear表示模具剪切强度,F表示冲击力,A_shear表示模具剪切面积。
2.2 模具挤压强度的计算公式模具挤压强度是指模具在挤压过程中所能承受的最大挤压力。
模具挤压强度的计算公式如下:P_extrusion = F / A_extrusion其中,P_extrusion表示模具挤压强度,F表示冲击力,A_extrusion表示模具挤压面积。
2.3 模具弯曲强度的计算公式模具弯曲强度是指模具在弯曲过程中所能承受的最大弯曲力。
模具弯曲强度的计算公式如下:P_bending = F / A_bending其中,P_bending表示模具弯曲强度,F表示冲击力,A_bending表示模具弯曲面积。
冲压模具设计与制造冲裁力计算
冲压模具设计与制造冲裁力计算1. 引言冲压模具是现代制造过程中常用的一种工具,它以冲压方式将板材或线材加工成所需的形状。
冲裁力是进行冲压过程中的关键参数,正确计算和估计冲裁力对于模具设计和制造非常重要。
本文将介绍冲压模具设计和制造中的冲裁力计算方法。
2. 冲裁力的定义和意义冲裁力是指在冲压过程中作用于模具上的力量,它决定了冲压过程中的变形和材料的断裂。
正确计算和估计冲裁力可以帮助工程师选择适当的材料和冲床,并设计出适宜的模具结构,从而提高产品质量和生产效率。
3. 冲裁力计算方法3.1 材料力学方法采用材料力学方法可以通过材料的力学性能参数来计算冲裁力。
常用的计算方法有以下几种:•变形力学法:根据材料的应力-应变曲线和冲压过程的变形情况,通过积分计算出整个冲压过程中的冲裁力。
•动力学法:通过分析冲击力和压力的变化,结合惯性和动量定理,计算冲裁力。
•超弹性力学法:将材料的超弹性行为考虑在内,计算冲裁力。
3.2 统计方法统计方法是一种基于经验和实验数据的计算方法。
通过对大量实验数据进行统计分析,建立模具设计参数与冲裁力之间的数学模型,从而进行冲裁力的估计和计算。
3.3 有限元分析方法有限元分析方法可以将模具和材料建模为有限元网格,通过求解有限元方程组得到冲裁力的数值解。
这种方法适用于复杂的模具结构和材料行为。
4. 冲裁力计算的影响因素冲裁力的大小受到多种因素的影响,包括以下几个方面:•材料性质:材料的强度、韧性和变形硬化行为都会影响冲裁力的大小。
•冲床参数:冲床的压力、速度和冲次等操作参数也会对冲裁力产生影响。
•模具结构:模具的结构参数,如冲头形状、角度和尺寸等都会对冲裁力产生影响。
5. 冲裁力计算的应用冲裁力的准确计算对于模具设计和制造有重要的应用价值。
它可以帮助工程师选择适当的材料和冲床,并合理设计模具结构,从而提高产品质量和生产效率。
6. 结论冲裁力是冲压模具设计和制造中一个重要的参数,准确计算和估计冲裁力对于提高产品质量和生产效率具有重要意义。
冲压件模具设计常用公式
冲压件模具设计常用公式1. 冲裁力计算公式冲裁力是模具在冲裁过程中对工件施加的力的大小,可以使用以下公式进行计算:$$ P = K \\cdot T \\cdot L \\cdot S $$其中: - P 是冲裁力〔单位:N〕 - K 是系数〔根据材料和冲裁方式进行选择〕 - T 是材料的厚度〔单位:mm〕 - L 是冲裁长度〔单位:mm〕 - S 是材料强度的保险系数2. 冲孔力计算公式冲孔是冲压件模具中常见的一个工序,为了计算冲孔力,可以使用以下公式:$$ F = K \\cdot T \\cdot L \\cdot S $$其中: - F 是冲孔力〔单位:N〕 - K 是系数〔根据材料和冲孔方式进行选择〕 - T 是材料的厚度〔单位:mm〕 - L 是冲孔孔径〔单位:mm〕 - S 是材料强度的保险系数3. 模具开孔面积计算公式在冲压件模具设计中,开孔面积对模具的设计和选择起着重要的作用。
开孔面积可以通过以下公式计算:$$ A = L \\cdot W $$其中: - A 是开孔面积〔单位:mm²〕 - L 是模具的长度〔单位:mm〕 - W 是模具的宽度〔单位:mm〕4. 模具强度计算公式模具强度的计算是冲压件模具设计中的关键步骤之一。
可以使用以下公式计算模具的强度:$$ P_t = P \\cdot S_f $$其中: - P_t 是模具的强度〔单位:N〕 - P 是冲裁力或冲孔力〔单位:N〕 - S_f 是平安系数5. 模具寿命计算公式模具寿命的计算是冲压件模具设计过程中需要关注的一个重要指标。
可以使用以下公式计算模具寿命:$$ N_m = \\frac{S_m}{f \\cdot V_c} $$其中: - N_m 是模具的使用寿命〔单位:次〕 - S_m 是模具材料的疲劳强度〔单位:MPa〕 - f 是载荷系数 - V_c 是模具的速度〔单位:m/s〕6. 模具热应力计算公式模具在使用过程中会受到热应力的影响,为了进行热应力的计算,可以使用以下公式:$$ \\sigma = \\frac{Q}{A} $$其中: - σ 是热应力〔单位:MPa〕 - Q 是热量〔单位:J〕 - A 是模具横截面积〔单位:mm²〕7. 模具变形计算公式模具在使用过程中会发生一定的变形,为了进行变形的计算,可以使用以下公式:$$ \\delta = \\frac{{F \\cdot L}}{{E \\cdot A}} $$其中: - δ 是变形量〔单位:mm〕- F 是施加在模具上的力〔单位:N〕 - L 是模具的长度〔单位:mm〕 - E 是弹性模量〔单位:MPa〕 - A 是模具的截面积〔单位:mm²〕总结在冲压件模具设计过程中,常用的公式可以帮助工程师快速准确地进行相关计算,从而确保模具的性能和可靠性。
冲压模具成型力量计算
压力系数 0.05
Kt=
0.063
0.063
0.08
0.1
0.125
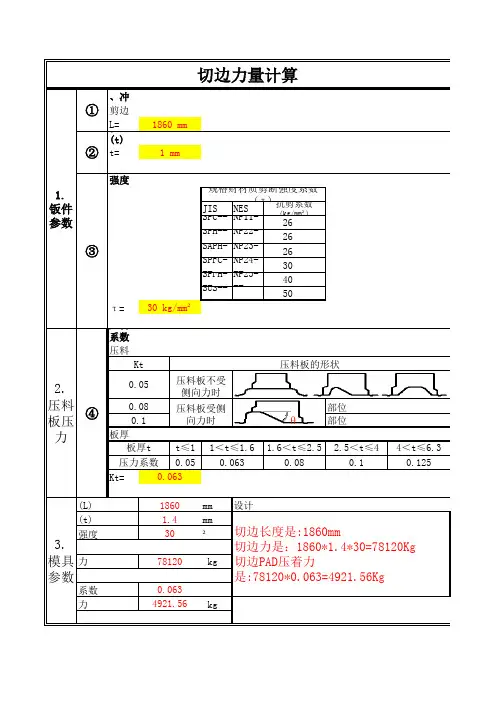
1860 1.4 30
78120
0.063 4921.56
模具 mm 设计 mkmg/mm
² 切边长度是:1860mm 切边力是:1860*1.4*30=78120Kg
kg 切边PAD压着力 是:78120*0.063=4921.56Kg
量
*5=60
线 图
10*
预压 =5
S总T=长10 =60
氮气
弹簧
氮
60 压力源2 其它用60途
自定义 压力
kg
气 弹 模拟计算 簧 应用参
力数 量 计
使用数量:支 11
选用型号:
X 320-010
工作 力11*[( 4900-
工作 行
24 使用 行
10
初始
压
初0.始227272727 压
3200
(τ) NES NP11-N-P22-N-P23-N-P24-N-P25--
抗剪系数
(kg/mm²)
26
26
26
30
40
50
压料 系⑴按数 压料
Kt
压料板的形状
0.05
0.08 ⑵按 0.1 板厚
板厚t
压料板不受 侧向力时
压料板受侧 向力时
承压
部承位压
θ
部位
t≤1 1<t≤1.6 1.6<t≤2.5 2.5<t≤4 4<t≤6.3
终止 压 4900
算 使用极限确认
及
剩余
力 行程
-14.00
量 力量
3200
冲压件模具设计的常用公式

冲压件模具设计的常用公式
一、材料力学公式
1.应力公式:σ=F/A,其中σ为应力,F为受力,A为受力面积。
2.应力应变关系公式:σ=E×ε,其中E为杨氏模量,ε为应变。
3.屈服强度公式:σs=F/A0,其中σs为屈服强度,F为屈服点所受力,A0为初始横截面积。
二、材料成形公式
1. 塑性变形公式:ε = ln (h0 / hn) ,其中ε为塑性变形,h0为初始厚度,hn为最终厚度。
2.变形力公式:F=S×σs,其中F为变形力,S为变形面积,σs为屈服强度。
3.针对特定形状的材料成形公式,如直冲材料成形公式、弯曲材料成形公式等。
三、模具设计公式
1.强度计算公式:F=σ×A,其中F为受力,σ为应力,A为受力面积。
2. 弯曲应力公式:σ = M / (W × yc),其中σ为弯曲应力,M为弯矩,W为截面模量,yc为弯曲轴心距离。
四、装配公式
1.装配公差公式:A=A1+A2+A3,其中A为总公差,A1为尺寸公差,
A2为形位公差,A3为相对公差。
五、切削力公式
1. 切削功率公式:P = F × V × kc,其中P为切削功率,F为切
削力,V为切削速度,kc为切削功率系数。
以上是冲压件模具设计中的常用公式,通过这些公式的运用,可以对
冲压件进行力学、成形、模具设计、装配以及切削力等方面的优化和设计。
当然,具体的设计中还需要根据实际情况和不同材料的特性来选择合适的
公式。
冲压件模具设计常用公式
冲压件模具设计常用公式一、前言冲压件模具设计是冲压加工实现自动化、高效生产的关键环节,冲压件模具设计的好坏直接影响冲压品质和生产效益。
因此,在冲压件模具设计过程中,必须掌握一些常用公式,以便在实践中更加精准地解决模具设计中的各种问题。
本文将围绕冲压件模具设计常用公式进行阐述,以期为读者提供一些实用、有效的模具设计知识和技巧。
二、冲压件模具设计常用公式分类1. 材料折弯空间S材料折弯空间S是指冲压时材料在弯曲过程中被拉长的长度,用于计算按照弯缘角度和弯曲半径计算成品长度。
公式如下:S=K*L*(180°-2α)/π 式中,L是材料长度,α是折弯角度,K 是常数,其值根据材料厚度和折弯角度而定。
2. 冲压件毛坯重量M冲压件毛坯重量M是指冲压件在未经加工之前的重量,用于计算材料消耗。
公式如下:M=ρ*L*w*t 式中,ρ是材料密度,L是边长,w是厚度,t 是数量。
3. 模具壁厚t模具壁厚t是指冲压件模具中金属材料的厚度,包括上、下、左、右四个方向的壁厚,一般与压力有关。
可按照最小切削层厚度取值,公式如下:t=K*H/24 式中,K是常数,一般为6~10,H是加工硬度。
4. 补料长度L补料长度L是指冲压件模具中需要加上的余量,保证成品尺寸精度和质量,公式如下:L=αt/K 式中,α是成品弯缘角度,t是壁厚,K是常数,一般为4~6。
5. 小孔冲孔孔距P小孔冲孔孔距P是指在被加工材料上,两相邻的小孔冲或冲孔之间的距离,用于计算模具孔距间距。
公式如下:P=p*t 式中,p是小孔冲孔孔距系数,t是壁厚。
6. 冲模的直径D冲模的直径D是指用以冲剪及压穿时所用的模具直径大小,用于计算冲模的耐用程度。
公式如下:D=0.7√t 式中,t是最薄材料厚度。
7. 冲孔直径d冲孔直径d是指冲剪和冲孔过程中冲头的直径大小,直接影响冲穿质量和模具的使用寿命。
公式如下:d=0.9√H 式中,H是加工硬度。
三、总结本文从材料折弯空间S、冲压件毛坯重量M、模具壁厚t、补料长度L、小孔冲孔孔距P、冲模的直径D和冲孔直径d等七个方面介绍了冲压件模具设计常用公式,并为读者提供了详细的公式计算方法和实用技巧。
冲压件模具设计的常用公式
冲压件模具设计的常用公式1. 强度和刚度计算公式1.1 拉伸强度计算冲压件在工作过程中会受到拉伸力的作用,因此计算冲压件的拉伸强度是非常重要的。
拉伸强度的计算公式如下:F = σ × A其中,F表示拉伸力,σ表示材料的抗拉强度,A表示冲压件的截面积。
1.2 刚度计算刚度是指冲压件在受力下的变形程度,计算冲压件的刚度可以确定其在工作过程中是否会发生过度变形。
刚度的计算公式如下:K = (E × A) / L其中,K表示刚度,E表示材料的弹性模量,A表示冲压件的截面积,L表示冲压件的长度。
2. 冲压参数计算公式2.1 冲头压力计算冲头压力是冲压件在冲床上受到的压力,计算冲头压力可以确定冲床的最小压力要求。
冲头压力的计算公式如下:P = F / A其中,P表示冲头压力,F表示冲压件的拉伸力,A表示冲头的截面积。
2.2 厚度计算冲压件的厚度是冲压件的重要参数之一,计算冲压件的厚度可以确定其制备过程中所需的原材料量。
厚度的计算公式如下:t = V / (A × L)其中,t表示冲压件的厚度,V表示冲压件的体积,A表示冲压件的截面积,L表示冲压件的长度。
3. 离型力计算公式冲压件在离型过程中需要克服一定的摩擦力,计算离型力是确定冲压模具设计是否合理的重要指标。
离型力的计算公式如下:F = μ × N其中,F表示离型力,μ表示冲压件和模具之间的摩擦系数,N表示冲压件的法线力。
4. 寿命计算公式冲压模具在工作过程中会受到疲劳载荷的影响,因此计算冲压模具的寿命可以指导模具的选材和使用。
寿命的计算公式如下:N = (S / K) × (F / σf)^b其中,N表示模具寿命的预测次数,S表示冲压次数,K表示对应于S次冲压的磨损系数,F表示冲压力,σf表示冲压件的疲劳强度,b表示指数。
结论以上是冲压件模具设计过程中常用的计算公式。
这些公式可以帮助工程师在设计冲压模具时进行强度、刚度、参数和寿命等方面的计算,以确保模具的设计合理和稳定性。
模具设计计算公式
模具设计计算公式介绍如下:
1.模具尺寸计算公式
•模具长度L = 零件长度+ 拉料量+ 压头高度+ 开料量+ 模板厚度
•模具宽度W = 零件宽度 + 拉料量 + 压头宽度 + 开料量 + 2 x 壁厚
•模具高度H = 零件高度 + 拉料量 + 压头高度 + 开料量 + 2 x 壁厚
2.模具压力计算公式
•模具最大压力Fmax = (K x A x S x T) + (K x B x S x T) 其中,K为系数,A为零件的侧面积,B为零件的底面积,S为
材料抗拉强度,T为材料的厚度。
3.模具材料选择公式
•模具材料的选择应考虑到模具的使用寿命、成本、加工性能等因素。
一般来说,模具材料应具有高强度、高硬度、高韧性、
良好的热导性和耐磨性等特点。
常用的模具材料有工具钢、合
金钢、硬质合金等。
4.模具加工工艺公式
•模具加工过程中需要进行多项计算,如切削速度、进给速度、切削深度、切削力等。
这些参数的计算公式与加工工艺有关,
可根据具体情况进行选择和调整。
以上是一些常用的模具设计公式,但具体情况仍需根据实际情况进行
选择和调整。
在实际模具设计过程中,还需要考虑到多个因素的综合作用,如模具的结构、零件的形状和尺寸、生产批量等。
冲压模具设计计算
冲压模具设计计算第⼆章冲压⼯艺设计和冲压⼒的计算2.1冲压件(链轮)简介链轮三维图如图2.1,材料为Q235,⼯件厚度3mm,模具精度:IT13为⼀般精度。
图2.1零件三维图图2.2零件⼆维图零件图如图2.2,从零件图分析,该冲压件采⽤3mm的Q235钢板冲压⽽成,可保证⾜够的刚度与强度。
并可看出该零件的成形⼯序有落料、冲孔、拉深、翻边,其难点为该成形件的拉深和翻边。
该零件形状对称,⽆尖⾓和其它形状突变,为典型的板料冲压件。
通过计算此零件可按圆筒件拉深成形,因其尺⼨精度要求不⾼,⼤批量⽣产,因此可以⽤冲压⽅法⽣产,并可⼀次最终成形,节约成本,降低劳动。
2.2确定冲压⼯艺⽅案经过对冲压件的⼯艺分析后,结合产品图进⾏必要的⼯艺计算,并在分析冲压⼯艺类型、冲压次数、冲压顺序和⼯序组合⽅式的基础上,提出各种可能的冲压分析⽅案[]10。
1)冲压的⼏种⽅案(1)落料、冲孔、拉深、翻边单⼯序模具⽣产。
(2)落料、冲孔复合模,拉深、翻边复合模⽣产。
(3)落料、冲孔连续进⾏采⽤级进模⽣产,拉深、翻边复合模⽣产。
(4)落料、冲孔、拉深、翻边复合模⽣产。
⽅案⼀:结构简单,需要四道⼯序,四套模具才能完成⼯件的加⼯,成本⾼。
⽅案⼆:加⼯⼯序减少,节省加⼯时间,制造精度⾼,成本相应减少,提⾼了劳动⽣产率。
⽅案三:在⽅案⼆的基础上加⼤了制造成本,既不经济⼜不实惠。
⽅案四:在⽅案⼆的基础上⼜减少了加⼯⼯序,⼜节省加⼯时间,制造精度⾼,成本相应减少,⼜提⾼了劳动⽣产率。
⼀个⼯件往往需要经过多道⼯序才能完成,编制⼯序⽅案时必须考虑两种情况:单⼯序模分散冲压或⼯序组合采⽤复合模连续冲压,这主要取决于冲压件的⽣产批量,尺⼨⼤⼩和精度等因素。
通过产品质量、⽣产率、设备条件、模具制造和寿命、操作安全以及经济效益等⽅⾯的综合分析,⽐较决定采⽤⽅案四。
即:落料、冲孔、拉深、翻边→成品。
2)各加⼯⼯序次数的确定根据⼯件的形状和尺⼨及极限变形程度可进⾏以下决定:落料、冲孔、拉深、翻边各⼀次。
冲压模具刃口尺寸设计公式
dp=(dmix+x△) -δp d
凹模配做:外向 Zmin/2上差+δd δ
Ld=(Lmin+0.5△)±0.125△即中间值 L
上述为配做法:以凸模尺寸配做凹模尺寸
规则形状凸凹模刃口尺寸偏差
基本尺寸 ≦18 >18~30 >30~80 >80~120 >120~180 >180~260 >260~360 >360~500 >500 -0.025 -0.03 -0.035 -0.04 -0.05 -0.02 凸模偏差δp δ 凹模偏差δd δ +0.02 +0.025 +0.030 +0.035 +0.040 +0.045 +0.050 +0.060 +0.070
材料
磷铜 纯铜
经验法确定间隙Z 经验法确定间隙Z
材料\厚度 软钢、纯铁 铜、铝合金 硬钢 t<3mm Z=(6~9)%t Z=(6~10)%t Z=(8~12)%t
α角在(Ⅰ到Ⅴ范围内)基本不变,超出Ⅰ间 隙α角将增大;毛刺从Ⅰ到Ⅲ变小,又逐渐变 大;从Ⅰ到Ⅴ撕裂带变小光亮带变大,Ⅳ出现2次 t>3mm 光亮带; Z=(15~19)%t 同条件,非圆比圆Z大,冲孔比落料Z大;直壁 凹模比锥口Z大;n≧200次/min,Z增加≈10%;冷 Z=(16~21)%t 冲比热冲Z大;热轧硅钢板比冷轧硅钢板Z大;电 Z=(17~25)%t 火花加工凹模比磨削加工凹模Z小0.5%~2% 装配模具的准确性对冲裁间隙的对称性有很大
各类断面的双面间隙Z 各类断面的双面间隙Z(t%:t为钢带厚度)
毛刺一般 断裂带一般 剪切带一般 圆角大 Ⅱ型断面 22~24 24~30 32~36 24~26 14~18 23~26 14~18 16~20 23~25 14~16 16~20 14~18 8~12 无(少)毛刺 断裂带一般 剪切带一般 圆角一般 Ⅲ型断面 14~18 20~24 26~30 16~20 10~14 16~18 10~14 10~14 18~22 8~12 10~14 11~13 5~7 毛刺一般 断裂小 剪切,二次剪 切 圆角很小 Ⅳ型断面 8~12 14~18 20~24 5~9 3~7 9~11 3~5 5~9 6~9 3~7 5~9 7~11 2~4 毛刺一般 断裂小 剪切,二次剪 切 圆角很小 Ⅴ型断面 1~3 2~5 4~9 1~3 0.5~1.5 0.5~1.5 0.5~1.5 0.5~2.5 2~4 0.5~1.5 1.5~3.5 2.5~4.5 0.5~1.5