
操作机使用说明
4. 设备描述4.1整体概述DDS轨道式锻件操作机用于自由锻压机上锻件的操作。
该操作机是一台轨道式设备,因此在轨道上运行。
夹钳可以旋转,垂直升降,上下倾斜也可以前侧和后侧水平移动。
操作机通过液压泵由电动马达进行驱动。
所有操作都靠液压驱动。
这些操作的控制命令都从控制台发出。
电子控制允许远程人工操作和计算机辅助操作。
压机控制(特殊附件)和操作机控制的整合可进行程序控制的锻造加工。
4.2技术数据4.3设备设计4.3.1轨道(组5200)操作机在两条轨道上运行并且通过链轮与两根链条啮合驱动。
轨道和链轮固定在地基中锁紧的支架上。
4.3.2夹钳(组10000)夹钳用于夹持锻件。
装有轴承的钳臂关节(1)位于钳头(2)。
它们通过钳头中整合的液压缸张开与闭合。
钳口(3)被旋转安装在钳臂前部以便适应不同尺寸的工件。
盘件夹钳这种夹钳可以安装更长的钳臂(特殊附件)。
这些盘件夹钳用于夹持盘件和环件。
4.3.3夹钳支撑带旋转驱动(组11000)夹钳安装在夹钳支撑上。
它用于钳杆移动的传动。
外罩(1)包括带有法兰的旋转主轴(2),法兰用于夹钳固定。
用于夹钳张开/闭合的不同气缸(3)在这里通过旋转阀耦合(4)的方式得到液压油供应。
夹钳的旋转运动欧诺个过两个法兰液压马达(5)的旋转进行。
两个法兰闸(6)保证在设备故障时保持旋转驱动。
夹钳支撑被两个橡胶缓冲器固定在中间(夹钳支撑的中心)。
4.3.4提升系统(组12000)夹钳支撑通过提升系统悬挂在主框架上。
对于移动夹钳,提升系统中包含如下液压缸:1、用于升/降的两个液压缸2、用于倾斜的一个液压缸3、用于侧面移动后端的两个液压缸4、用于侧面移动前端的两个液压缸5、两个液压水平缓冲器锻压机在锻件上产生的垂直力,通过升降液压缸(1)弹性吸收。
两个液压水平缓冲器(5)吸收作用在操作机的运行方向上压机的水平力。
4.3.5前轮(组13000)设备安装了四个行走前轮。
4.3.6后轮和行驶驱动(组14000)设备安装了两个行走后轮。
这些轮子支撑设备重量并且带动设备的移动。
设备有四个行走驱动,每个包括:(1)液压马达(2)行星齿轮(3)链轮灯笼式小齿轮啮合到固定在地基上的灯笼架上并且向前向后移动设备。
4.3.7. 驱动装置(组17000)驱动装置安装在设备的后部。
它主要由以下部分组成:1油箱带有一个清洗孔和以下配件:水平和温度探头用来控制油位和温度●1个集成回程过滤器●2个通风过滤器●油位与油温指示器●2个旋入式散热器●1个循环过滤器2个泵传动(头部传动)带有:●电动马达●工作液压各一个轴向活塞泵1个泵传动(冷却,过滤)带有:●电动马达●用作循环泵的1个齿轮泵用于各种功能的液压-气动蓄能器。
油/水-冷却器用于冷却液压油。
4.3.8控制液压(组72000)通过控制液压,可以进行所有的设备动作。
控制液压主要由以下几项组成:用于工作液压的2个轴向活塞变量位移泵。
作为夹钳夹紧泵和循环泵的1个齿轮泵●2个阀控制块●油缸和马达●油箱●液压蓄能器●油/水冷却器●1个回程过滤器●1个循环过滤器●1个油控过滤器压力控制的轴向活塞变量位移泵用于为控制阀块提供所有功能的油,之后经各种阀以模块设计的方式提供各种驱动。
循环泵中油的冷却和过滤一直是通过油/水热交换器和循环过滤器驱动。
夹钳夹紧泵确保夹钳的最大夹紧压力。
4.3.9润滑(组74000)自动集中润滑系统通过几个实时分配器将油供到不同的润滑位置上以保证了整个杠杆系统和夹钳支撑的润滑。
至于需手动润滑的部件,请参考章节“保养”(或维修)。
4.3.10电气设备(组80000)操作机的电气设备主要由以下几项组成:1).头部泵的2个电机2). 操作机上的控制柜3)循环泵的一个电机4)润滑泵的电机●通过能量悬臂梁供应能量。
●监控设备用来监控重要的设备情况。
●控制台●静止柜整个锻造的过程都受控制台(由客户提供)的控制。
控制手柄可由人工操作。
如果是自动化操作,在锻造期间控制系统作为操作人员的辅助。
如果是程序辅助锻造,由控制进行已经确定的工艺。
6. 操作6.1. 一般安全要求安全指导!在开始工作前,所有参与设置、安装、调试、操作和设备维护的人必须阅读并理解操作手册,尤其是第2章“安全”。
这尤其适用于仅偶尔接触设备的人。
6.2. 调试的前提条件对设备操作的设置必须满足以下前提条件:“维护”一章描述的维护工作已经恰当完成,例如:●确保了设备的润滑(见“维护”一章)。
●液压蓄能器中恰当地充入了氮气(见“维护”一章)。
●充入了液压油(见“维护”一章)。
●确保了冷却水的供应。
注:在锻造过程中所有夹钳部件(钳壁和钳口)必须与砧具或砧座不接触。
否则,设备可能损坏!注:在停机期间,只允许将设备放在隔热的位置。
6.3. 启动警告:调试必须由两人进行。
一人进行下方描述的工作。
在指导下,第二个人小心地操作设备的每个动作。
注:在夹持热工件前将夹钳预热至150-200℃。
这样,由于热应力而造成的钳口裂纹既可避免。
注意锻件的夹持过程中,锻件必须适合夹钳的前端平面。
6.3.1 开启主要开关开启。
控制电压开启。
显示无错误信息。
有必要确认“无错误信息”启动过程中彻底清洗液压系统(见第8章)短暂开启电机一段时间,之后再次关闭,以检查电机旋转方向。
若旋转方向错误,改变主电源相位。
只有在电机旋转方向正确的情况下,调试才得以继续进行。
、首先,若适用,为循环泵开启单独电机。
之后开启其余电机。
在开启液压泵过程中,对液压泵的冲油压力及辅助压力进行检查。
若无压力,立即关闭电机并对液压系统再次进行清洗。
在空载情况下低速操作各类驱动。
现在,由于液压系统已经充满了油,必须定期对箱内的油位进行检查。
若油液降至低于油位指示器的最低标记,箱内必须再次注满液压油。
在设备移动过程中,应检查软管是否在正确的位置,以避免对软管造成破坏。
检查液压系统,尤其是软管及管道连接是否有泄漏。
检查液压油箱中的油位(见“维修”部分)。
之后可以开始进行测试。
首先设备应仅在低速且轻载的条件下运行。
6.4 应急操作警告:在离开操作面板或进行启动或维修工作之前,以及设备故障时,从操作面板上取出所有的钥匙,并妥善保管。
该措施可以确保不出现未经操作者或者其他人员授权而实现功能的情况。
安全指示:确保相关工作区域内无人。
任何人都不得进入工作区域,若有必要,关闭工作区域。
6.4.1泵驱动故障如果设备的一个主泵驱动出现故障,设备可在降低输出的情况下继续进行操作。
需要采取的措施:关闭缺陷泵单元的电机。
6.4.2 所有电机驱动故障或者动力故障如果两台主泵单元出现故障或电源故障,在紧急操作阀的帮助下,设备可按下列顺序进行动作:1.激活紧急操作(在所有动作中保持杠杆的位置).2.夹钳提升(最大200mm)3.操作机向后运行(最长4米)。
4.夹钳下降5.夹钳打开若所有泵驱动出现故障或出现电源故障,液压蓄能器可以保持夹钳在一段时间内夹紧。
I 所累积的液压油数量仅满足以上所提到的动作。
7 诊断7.1 设备状况指示......................................................................................................7.1-27.1.1 故障探测大体方向...........................................................................................7.1-37.1.2 功能异常............................................................................................................7.1-47.1 设备状态指示设备异常显示在控制台上,否则会由于功能异常变得明显应立即消除异常。
为防止出现严重问题,请联系DDS服务部门,并给出以下细节:设备购买订单号组件数目和位置相关部件的参考号和图纸号问题描述地址:DANGO&DIENENTHALMaschinenbau GmbH机械设备哈根街103号,D-57072西根信箱10 02 03 D-57002西根电话:+49(0)271/401-0传真:+49(0)271/401-4210邮箱:service@dango-dienenthal.de7.1.1 故障探测的大体方向根据所出现的干扰进行:1.检查设备的:•传感器运行正确吗?•电缆缺陷?•液压泵运行正确吗?•阀恰当打开吗?•液压缸和液压电机运行正常吗?2.检查部件的:•异常噪音•在外壳、出口管以及漏油管上的高温•可用测量点上的不正确液压压力安全指示:带有感叹号标记的维护工作以及保养服务仅允许由DDS服务部门或者已接受DDS特殊培训及授权的人员进行。
对于一个目的性的故障探测,可使用以下表格:7.1.2. 功能异常设备文件的维护文件包括关于故障可能的原因及补救的更多信息。
主机操作说明书讲解

主机操作说明书上海海事大学2008-12目录一、版权页 (3)二、主界面 (4)三、驾驶室操作界面 (6)四、集控室操作界面 (11)五、集AC-4单元操作界面 (15)六、集安保单元操作界面 (20)七、集调速单元操作界面 (23)八、机旁操作界面 (26)九、主机冲车界面 (29)十、气缸系统界面 (30)十一、涡轮系统界面 (31)十二、曲轴系统界面 (32)十三、示功图界面 (33)十四、喷油压力界面 (34)十五、柱状图界面 (35)十六、参数总表界面 (38)十七、主机故障应答界面 (39)十八、气动系统界面 (40)十九、游艇机舱模拟系统 (44)附录一、集AC-4参数表 (48)附录二、主机运行参数值及报警值 (49)附录三、主机故障说明 (51)附录四、安保面板参数表 (55)附录五、调速面板参数表 (58)一、版权页运行主机仿真程序后,首先在计算机显示器上出现的是主机软件系统的版权页。
本程序及其文本受国际产权法保护,如有非法复制,将追究法律责任。
二、主界面版权页面显示两秒即自动进入主界面。
启动空气阀开关:显示启动空气阀的开关状态,若Serve灯亮则表示已提供启动空气。
盘车机开关:显示盘车机的状态,若Diseng.灯亮表示盘车机已脱开。
“M.V.”(主起动阀)和“A.V.”(辅起动阀)指示灯:表示主机起动阀的开闭状态,若灯亮,表示相应阀开启。
凸轮轴正倒车指示:该图指示正车状态,相应的“AH”斜线变为亮色(黄色)。
倒车状态,相应的“AS”斜线变为亮色。
主机转向用AH、AS表示。
主机运行“RUN/STOP”指示灯:绿色为运行状态,红色为停车状态。
油门开度:指示油门开度大小。
主机转速显示:可显示主机正、倒车及主机转速。
若不连接教员台运行主机时,可在主界面的设置故障,直接输入故障代码的数字编号即可。
如要设置“主机第12缸喷油过早”的故障,即直接在文本框中输入故障代码“24”并按“Enter”键,故障就设置好了。
胶囊咖啡机操作说明图示
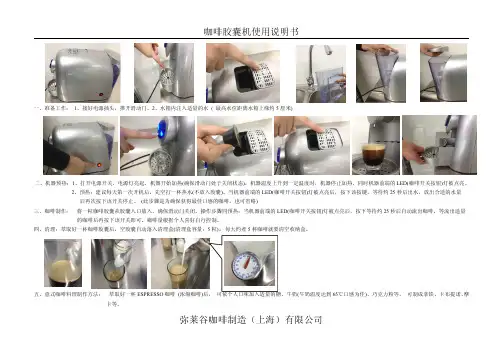
弥莱谷咖啡制造(上海)有限公司一、准备工作:1、接好电源插头,推开滑动门。
2、水箱内注入适量的水(最高水位距离水箱上缘约5厘米)二、机器预热:1、打开电源开关,电源灯亮起,机器开始加热(确保滑动门处于关闭状态),机器温度上升到一定温度时,机器停止加热,同时机器前端的LED(咖啡开关按钮)灯被点亮。
2、预热:建议每天第一次开机后,先空打一杯热水(不放入胶囊)。
当机器前端的LED(咖啡开关按钮)灯被点亮后,按下该按键,等待约25秒后出水,放出合适的水量后再次按下该开关停止。
(此步骤是为确保获得最佳口感的咖啡,也可省略)三、咖啡制作:将一粒咖啡胶囊从胶囊入口放入,确保滑动门关闭。
操作步骤同预热:当机器前端的LED(咖啡开关按钮)灯被点亮后,按下等待约25秒后自动流出咖啡,等流出适量的咖啡后再按下该开关即可。
咖啡量根据个人喜好自行控制。
四、清理:萃取好一杯咖啡胶囊后,空胶囊自动落入清理盒(清理盒容量:5粒)。
每大约煮5杯咖啡就要清空收纳盒。
五、意式咖啡料理制作方法:萃取好一杯ESPRESSO 咖啡(浓缩咖啡)(牛奶温度达到65℃口感为佳)、巧克力粉等,可制成拿铁、卡布提诺、摩卡等。
注意事项花式咖啡做法一、使用机器时,确认电源开关正常,检查水箱确保有水,当水箱拔离机器时应确保滑动门为打开状态(水位详见图示说明)。
二、建议每天首次使用时,空打一杯以预热机器。
当蓝灯亮起(不放入胶囊),将滑门关闭,按下蓝灯按钮,待约25秒后自动流出热水,空打一杯。
(此步骤是为确保获得最佳口感的咖啡,也可省略)三、有时在制作咖啡后,打开滑动门,如发现废弃胶囊没有落下,可用手指轻推落下即可。
四、每打好一杯咖啡,打开滑门,防止机器内部弹簧长时间处于拉伸状态,以增加机器使用寿命。
五、不使用咖啡机时请将电源开关关闭,确保滑门处于闭合状态。
六、一般每制作5杯咖啡后,需将收纳盒中使用后的胶囊倒出。
收纳盒如果没有及时清理,会因废弃胶囊过多,收纳盒不易从机器抽出。
萨博机(自动心肺复苏)使用说明

萨勃机的使用
健康教育
向病人家属讲述进行基础生命支持技术的目的 、意义及其必要性:告知病人家属现有条件及 可能出现的意外,使之有思想准备;向病人及 家属介绍初期复苏成功后应注意的事项,后期 复苏及复苏后治疗的重要性,取得合作。
次三步骤判定时间分别≤10s,确定病人需要抢救。
萨勃机的使用
• 萨勃机操作方法 • 呼叫:有人需要抢救。
摆体位:将病人置于仰卧位,垫板,解开衣领腰带,暴露胸腹部; 清理呼吸道分泌物,取下活动义齿。
开放气道,采用仰头抬颌法,使下颌经耳垂连线垂直于地面。
连接氧气,打开开关,调节压力(压力为:0.35kpa)
判断患者的呼吸:通过看、听、感觉(看:胸部有无起伏;听:有无呼吸 音;感觉:有无气体逸出)三个步骤来完成,判断时间为10s。确认呼 吸停止。
判断患者颈动脉搏动:术者食指和中指指尖触及患者气管正中部(相当于 喉结的部位)旁开1-2指,2-3cm;至胸锁乳突肌前缘凹陷处。判断时 间为10s。确认颈动脉无搏动、心跳骤停。
萨勃机的使用
放机器于正确位置(胸骨下段1/3处)
连接给氧管道
(潮气量400-600ml)
调节按压深度
(胸廓下陷4-5cm)
萨勃机的使用
按压频率
100次/分
呼吸次数
10-12次/分
呼吸与按压的比 2比30
给氧量为
8-10升/分
按压与放松的时间比 1:1
萨勃机的使用
判断复苏是否成功
按压30分钟后观察瞳孔、呼吸、大动脉
035kpa萨博机自动心肺复苏使用说明放机器于正确位置放机器于正确位置胸骨下段13处连接给氧管道连接给氧管道潮气量400600ml调节按压深度调节按压深度胸廓下陷45cm萨博机自动心肺复苏使用说明按压频率100次分呼吸次数1012次分呼吸与按压的比2比30给氧量为810升分按压与放松的时间比1
空调操作使用说明书

空调机组操作使用说明书(程序版本号:FLCCU3212_V1.5)申菱空调设备空调机组用户说明在手操器上我们可以看到总共有6个轻触式按钮,在每一个轻触式按钮的下面,都有一个指示灯,当按下其中一个键或者同时按下两个按键时,屏幕显示相对应的菜单。
为了方便以后的叙述,将上述各键自左至右,从上到下定义如下:1.故障(ALARM)键;2.程序(Prg)键;3.退出(Esc)键;4.UP()键;5.ENTER()键;6.DOWN()键;当同时按下和键,您可以切换各个菜单,然后按键可以进入您所选择的菜单里;按或键,您可以查看所选择菜单里的各项容。
因为控制面板菜单有中文和英文两种,您可以通过按键和键来切换中英文画面。
当需要设定或者修改机组的各项参数时,您可以按键来选择需要修改的参数项,然后按/键来修改数值,修改完毕后按键确认。
当按下Esc键时,您就可以退出该栏菜单。
当机组出现故障时,手操器左上角的ALARM键会亮红灯;此时按下该键您就可以在显示屏幕上看到相应的故障信息。
当机组存在多项故障时,您可以通过按/键来翻看各项故障信息。
当故障排除后,您可以按ALARM键来复位故障报警。
机组开停控制:在遥控按Prg键可在手操器显示任何画面时开/停机组。
Prg键和遥控开关的关系为:控制空调机开机后,空调机开关状态即受异地遥控开关的控制。
此时如果遥控开关断开,空调机停机;遥控开关闭合,空调机正常运行。
如果机组使用PLAN网络以实现机组之间的轮值备用功能,网络中机组数目当然大于一台,此时可通过同时按键和键来切换不同机组的画面,屏幕右上角的数字表示机组编号,如显示“01”表示第一号机组。
1.输入及输出1.1模拟量输入REFERENCE Small Version Medium Version B1 回风压差回风压差B2 回风湿度回风湿度(0~10V或4~20mA)B3 外部设定温度(0~10VDC)外部设定温度(0~10VDC)B4 回风温度(NTC)回风温度(NTC)B5 新风温度(NTC)新风温度(NTC)B6 N/A 回风温度(0~10V或4~20mA)B7 N/A 外部设定湿度(0~10VDC)B8 N/A 备用REFERENCE Small Version Medium Version1 风机电机过载风机电机过载2 欠风保护开关欠风保护开关3 客户自设报警客户自设报警4 压缩机一电流过载或高压保护压缩机一电流过载或高压保护5 压缩机一低压保护压缩机一低压保护6 电加热过热保护电加热过热保护7 遥控开关遥控开关8 遥控值班功能(该点闭合,机组值班运行)遥控值班功能(该点闭合,机组值班运行)9 N/A 压缩机二电流过载或高压保护10 N/A 压缩机二低压保护11 N/A 压缩机三电流过载或高压保护12 N/A 压缩机三低压保护13 N/A 初效滤网堵塞/直冷或冷冻水选择14 N/A 中效滤网堵塞/电加热或热水选择1.3 数字量输出REFERENCE Small Version Medium Version R1 送风机电机送风机电机R2 压缩机一压缩机一R3 电加热一电加热一R4 电加热二电加热二R5 加湿器加湿器R6 除湿机一号除湿机一号R7 紫光灯控制紫光灯控制R8 总报警输出总报警输出R9 N/A 压缩机二R10 N/A 压缩机三R11 N/A 除湿机二号R12 N/A 新风阀开控制R13 N/A 新风阀关控制1.4模拟量输出REFERENCE Small Version Medium Version Y1 加湿量控制(0~10VDC)加湿量控制(0~10VDC)Y2 冷水盘管控制(0~10VDC)冷水盘管控制(0~10VDC)Y3 加热盘管控制(0~10VDC)加热盘管控制(0~10VDC)Y4 变频器控制(0~10VDC)变频器控制(0~10VDC)注:上面所提到的“N/A”表示该接点不存在。
机床使用说明书
机床使用说明书一、基本信息1. 产品名称:机床2. 型号:[填写型号]3. 制造商:[填写制造商名称]4. 出厂日期:[填写出厂日期]5. 使用环境:室内/室外6. 输入电源:[填写输入电源信息]二、安全须知1. 在操作机床前,请仔细阅读并理解本使用说明书,确保操作正确。
2. 在使用机床之前,请确保你已经接受过相关培训,了解机床的操作步骤和注意事项。
3. 在操作机床时,请穿戴个人防护装备,如安全帽、护目镜和防护手套等。
4. 在安装和维修机床时,请切断电源,以免发生触电事故。
5. 请确保机床周围没有其它杂物,以免影响操作和安全。
6. 在操作机床时,请确保其他人员不在操作区域内,以免发生伤害事故。
三、机床操作步骤1. 接通电源并确认电源指示灯亮起。
2. 打开机床控制面板,按照操作指导进行设置,如选择工作模式、调整刀具等。
3. 将待加工工件放置到机床工作台上,并根据加工要求进行固定。
4. 执行机床加工操作,根据具体需要进行切削、钻孔、铣削等加工过程。
5. 加工完成后,关闭机床控制面板,切断电源。
6. 清理加工过程中产生的废料和碎屑。
四、机床维护保养1. 按照制造商提供的维护保养计划进行定期保养,包括润滑油更换、紧固零部件检查等。
2. 定期清理机床表面,保持干净整洁。
3. 遇到机床故障或异常情况时,请立即停止使用,并联系专业技术人员进行检修。
4. 机床长期不用时,请切断电源并进行防尘处理。
五、注意事项1. 请勿擅自更改机床的内部结构或接线,以免影响正常使用和安全。
2. 请勿将机床用于其它非指定的加工用途。
3. 在使用机床时,请注意保持机床稳定,避免发生倾覆和摔落事故。
4. 请确保机床的周围环境干燥、通风良好,避免水汽和灰尘对机床的影响。
5. 在使用机床时,如发现异常噪音、异味或其它异常情况,请及时停机并检查。
尊敬的用户,您已阅读完机床使用说明书。
在使用机床时,请务必遵守以上提到的安全须知、操作步骤和注意事项,确保您的人身安全和机床的正常运行。
考勤机操作说明
考勤机操作说明考勤机的操作:一.录入指纹,按住“M/OK”键三秒钟不放,进入菜单,用户管理,再按“M/OK”键,新增用户,再按“M/OK”键,输入对应的工号,按向下键至指纹,再按“M/OK”键,放手指三次确认,若要登记两手指,再次按“M/OK”键,重放三次手指,指纹数出现2,表明录入了2枚手指,若是要登记密码,就按向下键至密码,输入密码就可以了(打卡时先输入自己的工号然后按“M/OK”键,再输入刚才的密码再“M/OK”键就可以打卡了);再向下到权限,作为普通员工,就选普通用户,若是要管理员,按向右键选到管理员,再按向下键到完成。
这样录入指纹就完成了。
二.机器IP设置按“M/OK”键三秒,出现管理者确认,按管理员的指纹确认进入菜单,按向右键至通讯设置,再按“M/OK”键,出现网络设置,再按“M/OK”键,输入相应的IP地址,然后按向下键至完成保存就可以了。
考勤软件操作:一、软件设置。
1,录入部门信息。
打开软件,点部门表菜单,再点新设部门,输入相应的部门名称,依次增加进去,排序是按字母顺序排序的。
2,录入人员信息。
点人员维护,点所在部门,然后点增加,输入对应的工号,姓名,下面的基本信息根据本公司的需求填写。
在设置权限一栏,可对机器设置管理员。
二、打卡显示姓名。
点未连接,再点连接设备,此时状态栏出现正在连接请稍后,连接成功后,点上传人员信息到设备,选择总公司,再点上传,上传完成后关闭此对话框。
三、班次设置点时间段维护,输入相应的时间段名称,以及打卡时间,然后点保存,把本公司所要用到的班次时间段全部输入。
一天打四次卡的要分成两次输入。
完成后关闭此对话框;然后点班次管理,再点新班次,输入相应的班次名称,再点增加时段,勾选相应的上班时间,再点完成;还有新的班次继续增加,完成后关闭,再点人员排班,选择要排班的部门或是人员,若是整个部门都是一个班,则选择右上角的“√”全选,现点旁边的人员排班,选择“√”号,选择相应的班次和起止时间(可选择一年或是几年),再确认两次。
东菱面包机操作使用说明书
东菱面包机操作使用说明书大家在设置时间前一定要记得先装上电池,面包机一般采用两节7号电池,位置在面包机底部.装好后显示屏上会显示当前时钟为上午(am)12:00,时钟显示方式为12小时制,以am和pm区别上午或下午。
在待机状态下按暂停键一次,12开始闪烁,再按时间键设置小时;小时设置完成后,再按一次暂停键,00开始闪烁,按时间设置分钟。
最后时间设置完成再按一次暂停键或者等5秒后确认当前时间即可.一般不用延时功能我们可以按以下操作, 第一,设置好当前时钟.(记住必须要将面包机的当前时刻设置好,否则时间会出现偏差) 第二,按一次时间键,每按一次时间健增加10分钟,继续按时间键,直至设置到你希望面包完成的时间。
然后按(开始/停止)健,设置完成。
第三,设置好后,显示屏中间的第二行时间为面包做好的时间。
接下来我们来说说今天的重点,大家一般早上都要早起上班,时间较紧,不可能大清早起床来做早餐面包,况且,快速面包程序做出的面包口感也较其它程序稍逊,这里,延时功能就给大家带来了方便,延时功能要如何设置了,大家跟我一起慢慢来设置第一,按上面普通时间设置好后再按一次时间键,显示屏出的时间为:当前时钟+所选程序的总工作时间+10分钟,继续按时间键,设置完成时间。
为了大家能够清晰的明白如何设置,在这里给大家举例说明, 例如当前时钟为上午8:00,所选程序的工作时间为3小时,你想在下午2点时将面包做好。
1、按时间键,时间显示为上午11:10,继续按时间键将预约时间设置为下午2:00。
2、按开始/停止键启动程序。
3、显示屏上显示预约时间下午(pm)2:00,时间数字不再变化,同时setreadytime(设置延时时间)一直显示出来。
4、按时间键可查看当前时间。
5、当延时程序运行到所选程序的工作时间时,面包机什么牌子好,机器开始工作,且菜单时间数字开始倒计时。
若大家想取消延时设置,需长按开始/停止键3秒,听到一声蜂鸣声,即代表取消设置的程序。
门禁指纹机使用操作说明
门禁指纹机使用操作说明一、简介门禁指纹机是一种用于门禁系统的智能设备,它通过识别用户指纹来进行身份验证,并控制门禁的开关。
本文将介绍门禁指纹机的基本功能和使用操作。
二、功能介绍1. 指纹识别:门禁指纹机采用先进的指纹识别技术,能够快速、准确地识别用户的指纹信息。
2. 门禁控制:门禁指纹机可以控制门禁系统的开关,通过验证用户指纹来决定是否允许进入。
3. 记录管理:门禁指纹机能够记录用户的进出记录,并提供查看和导出功能,方便管理和查询。
三、使用操作1. 开机:插入电源适配器,按下电源按钮,门禁指纹机将开始启动,并显示欢迎界面。
2. 注册指纹:首次使用门禁指纹机需要注册指纹。
点击注册指纹按钮,按照提示将手指放在指纹识别区域,保持姿势稳定直到注册完成。
建议注册多个手指,以增加识别准确率。
3. 设置用户信息:在门禁指纹机主界面上,点击设置用户信息按钮进入设置界面。
在该界面上,可以设置用户的姓名、部门、职位等信息,方便管理和查询。
4. 配置门禁权限:在设置用户信息界面上,点击门禁权限按钮。
在门禁权限界面上,可以设置用户的进出门禁权限,包括允许进入的门禁点、进入时间段等。
设置完成后,点击保存按钮。
5. 进出门禁:将手指放在指纹识别区域,门禁指纹机将自动识别用户指纹,并根据权限判断是否允许进入。
成功验证后,门禁系统将开启门禁,用户可以顺利进入。
若验证失败,门禁将拒绝进入。
6. 查看记录:在门禁指纹机主界面上,点击查看记录按钮进入记录管理界面。
在该界面上,可以查看用户的进出记录,并提供导出功能,方便管理和查询。
四、注意事项1. 使用过程中请保持手指清洁,并确保指纹识别区域干燥无污染。
2. 注册指纹时,请将手指对准指纹识别区域,保持姿势稳定,避免晃动。
3. 设置用户信息和门禁权限时,请确保输入的信息准确无误。
4. 如有多台门禁指纹机,建议进行联网管理,以便实现数据同步和远程管理。
5. 请妥善保管门禁指纹机,避免摔落、碰撞等损坏情况的发生。
染色机使用说明书
染色机使用说明书一、产品概述染色机是一种用于织物染色的设备,它能够对各种纤维材料进行染色处理。
本使用说明书将为您提供详细的操作步骤和注意事项,以确保您正确使用染色机,并取得满意的染色效果。
二、安全须知1. 在使用染色机之前,务必仔细阅读本使用说明书,并按照说明进行操作。
2. 在操作染色机时,请戴上适当的防护手套和眼镜,以避免染料直接接触皮肤和眼睛。
3. 确保染色机的电源线接地正常,避免发生电击事故。
4. 在清洁和维护染色机时,先断开电源,确保安全操作。
三、准备工作1. 将染色机放置在平稳的台面上,并确保周围没有易燃物品。
2. 连接染色机的电源线,并确保其接地良好。
3. 检查染色机的供水管路,确保紧固严密,供水充足。
4. 确认染色机内部滤网的清洁程度,如有需要,请先清洗滤网。
四、操作步骤1. 打开染色机的上盖,将待染织物放入机器内部,并确保织物充分展开。
2. 根据织物材质和染色要求,在染色机控制面板上设置适当的温度、时间和染料浓度。
3. 确认设置无误后,关闭染色机的上盖,并按下启动按钮,染色机开始工作。
4. 完成染色后,染色机会自动停止,此时可以打开上盖,取出染色好的织物。
5. 取出织物后,请用清水冲洗干净,并进行必要的后处理步骤(如漂洗、脱水等)。
6. 完成上述步骤后,关闭染色机的电源,并进行清洁和维护工作。
五、注意事项1. 在染色机运行过程中,请勿随意打开上盖,以免造成烫伤或染料溅出。
2. 请勿在染色机中放置金属物品或易燃物品。
3. 染色机应避免阳光直射,放置在通风干燥的地方。
4. 在清洁染色机时,请使用柔软的布或海绵进行擦拭,避免使用刷子或尖锐物品刮擦表面。
5. 定期对染色机进行维护和保养,清洗滤网,及时更换损坏的零件。
六、故障排除1. 如果染色机无法正常启动,请检查电源是否接通,电源线是否接地良好。
2. 如果染色机出现漏水现象,请检查供水管路是否紧固,或者滤网是否清洁堵塞。
3. 如果染色机温度无法调节或温度过高,请检查控制面板上的温度传感器是否损坏。
罗纳帝袜机使用说明
罗纳帝袜机使用说明机器操作1.机器认识此机型适合生产平纹和毛圈两种袜子,每一行列加主口可做六色,一般正常袜子每班每台机产量可生产150双,可做双罗口,单罗口Y跟等多种款式,采用吸风装置,每一个袜子结束自动掉下。
自动供油,并有袜子计数及控制功能,能显示每班产量。
机器共有六口,从机器正面看,由左往右,分为第一口,第二口,第三口,第四口,第五口,第六口也称主口。
主口有8个梭子,由右往左称为1号,2号,3号,4号,5号,6号,7号,8号梭子,其它副口每口有3个梭子,由左往右称1号,2号和3号,主口1号2号梭子一般穿棉纱,常用于做袜子面纱,3号梭子一般用于做机头线,4号常穿尼龙用于做挂口线,5号梭子一般穿棉纱用于做头跟面纱,6号梭子一般穿氨纶常用于做袜子底纱,7号8号梭子常穿尼龙或氨纶用于做罗口底线。
2.操作面板操作机器面板右边有三个按钮,分别为停止钮,起动钮和点动钮,机器在停止状态下,按一下点动钮,机器就寸动一下,转动的速度由面板上L图标控制,在停止状态下按一下起动钮,机器运转。
而在机器运转状态下,按一下停止钮,机器停止运转。
面板上F1,F2,F3,F4为功能键,在不同的状态下其功能不一样。
在工作状态下。
F1为限速键,按120然后按F1,机器运转时不超过每分钟120转。
F2为停链,表示机器不执行平链条和花型的步序,而在原步一直运转。
F3为终点停机键,表示一个袜子结束后机器自动停止。
F4无作用。
另外面板上还有26个英文字线和10个数字键。
用于其它操作。
左边还有三个功能按钮,左上为编辑或工作状态转换键。
左中为显示屏亮度增加键,下一个是显示屏亮度减少键,左下为背景灯键。
更改袜子尺码:生产第几个尺码就按nS。
袜子松紧调整:按R键,如果修改数值就按9999E,然后移动光标,数值从0到199,数值越小,袜子越紧,数值越大,袜子越松。
按V键往后翻,按W键,往上翻页,修改成圈三角松紧,操作同上,修改橡筋宽窄,同上。
设定机器零位:把第一枚1号针摇到机器右边压针旁的三角铁处,按F4+S,按S,F1退出保存即可。