
铝钎剂的操作
BT-121 Fluxes For Aluminum
121铝助焊剂(铝钎剂)
■ 本产品专用于铝漆包线与铜线(或铝线)的焊接;
■ 本品已通过SGS检测,环保;
■ 适用于生产各高低变压器,动力配电箱,照明配电箱,大功率稳压器,高精度全自动稳压器,隔离式各种型号变压器,电机等,焊锡光亮劳靠坚硬;
■ 助焊剂在高温状态下自行挥发,不残留,铝线不发黑,久置焊接不断、无变化。
■ BT-121 Fluxes For Aluminum 为黄棕色半透明稠状液体;
光亮铝线绞结 → 浸BT-121铝助焊剂 → 焊锡(浸锡方式)
■ 化工行业标准:HG/T 3381-2003Ⅰ;
■ BT-121采用1KG/瓶的强力耐酸碱塑胶瓶包装。20瓶/箱;
■ 贮存于25℃以下、密闭容器中。其产品为挥发性液体,重量会逐渐减少,保质期为6个月;
■ 产品贮存时应保证通风、干燥,防止日光直接照射,并隔离火源,远离热源,夏季温度过高时应设法降温;
■ 运输途中应防曝晒、雨淋,防高温,防泄漏,防挤压,防破碎。
■ 在开盖时应小心瓶内气压冲起瓶盖,应戴上手套轻压瓶盖,慢慢拧开,以免溅伤眼睛和皮肤。
■ 使用时应注意安全,穿戴防护手套、护膜具、口罩、衣物及眼镜,不能接触皮肤,以免溅伤眼睛和皮肤,如溅到皮肤上可用大量清水冲洗(严重必要时需就医诊断)。
无论运输、贮存、使用方均需主动向我公司索取msds,明确物化安全性能,若未索取视为已知其性能,我公司不负责任何意外事故赔偿。 特性(Characteristics)
操作参数(Technical parameters)
操作流程(Technical process)
注意事项(Attention) 包装、运输和贮存(Packaging, transport and Storage)
201铝钎剂成分表
第 1 页 共 2 页 201铝钎剂成分表
【最新版】
目录
1.引言
2.201 铝钎剂的定义和作用
3.201 铝钎剂的成分及其功能
4.结论
正文
【引言】
在铝制品焊接领域,钎剂的选择和使用至关重要,因为它直接影响到焊接效果和焊缝质量。201 铝钎剂是一种常用的铝焊接钎剂,广泛应用于各种铝及铝合金的焊接过程中。本文将对 201 铝钎剂的成分进行分析,以帮助读者更好地了解这种钎剂的特性和应用。
【201 铝钎剂的定义和作用】
201 铝钎剂是一种以铝为主要成分的钎剂,其型号中的“201”表示钎剂的熔点范围,一般为 201±5℃。在焊接过程中,钎剂的作用是在焊接接头处形成一个熔融的金属池,使焊接材料和母材在高温下相互融合。此外,钎剂还具有保护焊接区域、防止氧化和改善焊缝成形等作用。
【201 铝钎剂的成分及其功能】
201 铝钎剂的主要成分包括以下几种:
1.铝(Al):作为钎剂的主要成分,铝在钎剂中起到降低熔点、提高焊缝流动性和促进焊缝成形的作用。
2.硅(Si):硅是钎剂中的重要元素,可以提高钎剂的粘度和流动性,有助于焊缝的成形和充填。 第 2 页 共 2 页 3.铜(Cu):铜具有良好的导热性能和导电性能,可以提高焊缝的强度和硬度,同时改善钎剂的抗氧化性能。
4.镁(Mg):镁可以提高钎剂的活性,促进焊缝的成形和充填,同时提高焊缝的抗拉强度和抗冲击性能。
5.锌(Zn):锌在钎剂中主要起到降低熔点和改善焊缝成形的作用,同时还具有一定的抗氧化性能。
6.锰(Mn):锰可以提高钎剂的硬度和抗拉强度,同时改善焊缝的抗拉强度和抗冲击性能。
7.铍(Be):铍是一种微量元素,可以显著提高钎剂的流动性和焊缝的抗拉强度。
【结论】
201 铝钎剂是一种以铝为主要成分的钎剂,广泛应用于铝及铝合金的焊接过程中。通过合理的成分配比,201 铝钎剂可以有效降低熔点,提高焊缝的流动性和抗拉强度,同时具有良好的抗氧化性能。
东华源铝钎焊熔剂

产品介绍
1、铝钎焊剂(AF-1)
1) 简介
Assty这种焊剂化学名称:氟铝酸钾;化学分子式:KAIF4;性 状:白色的结晶粉末,主要化学成份为KF-AIF3二元系低共晶点组成; 无毒无味、无污染,长期存放不吸潮,不变质。产品特点:钎剂可以 完全熔化,且清亮透明,并可清除铝表面的氧化膜;扩散迅速,漫流 均匀,渗透性强,润湿工艺性能良好;焊接表面光洁,不留残渣,不 发黑,不用清洗;焊接后在产品表面形成均匀的薄膜,无腐蚀性,具 有良好的防腐性。用途:应用于铝-铝、铝-铝合金等钎焊中,广泛用 于汽车铝质热交换器、中冷器、水箱、冷凝器、蒸发器和加热器散热 部件等。
2) 焊接工序
图一所示的焊接工序同以往的焊接工序基本相同。我们的产品
(Assty)在焊接特性方面与传统的含氯钎焊剂基本相同。它是一种氟
铝酸钾钎剂,无腐蚀性、不吸潮。焊接是在惰性气体(氮气)气氛中进
行,这时产生的残余焊剂涂层不具有腐蚀性,所以在焊接完成后无需 清洗。
部件Parts
清洗 Degrease, Rinse
焊接条件(Brazing Condition )
A.氮气气氛(N> gas atmosphere )
露点(Dew point ) : -40 °C 焊剂喷淋Flux, Spray 氧气(O Concentration):100ppm 温度(Temperature) :600 ± 10 °C
图一、一般的钎焊过程
3) Assty焊剂的优点
我们焊剂是白色粉末状焊剂,有如下优点:
(1) 没有任何吸湿性,不与水分和铝发生化学反应
(2) 混合在水中成为浆状时,极少溶解于水
(3) 在560C以下温度时保持固体状态,而温度大约为570-580 C 时开始变成液体状态
(4) 在熔融阶段,焊剂被熔化并破坏氧化膜
(5) 在熔融阶段,我们焊剂的扩展性和渗透性大大优于含氯焊剂
(6) 焊接完成后,铝的表面上形成的焊接层不具有腐蚀性
钎焊手册2

1 第二章:硬钎焊
2.1铝及铝合金的钎焊
铝及铝合金密度较小,一般在2.7±0.1g/㎝3之间,对于铝合金则视其中重金属或轻金属的含量而密度略有起伏。纯铝的电导率与退火铜相比约为后者的60%,铝合金则约为50%,含Mg量高的铝合金其比电导率则还要低一些。铝合金的热力学性质一般比较接近,比热容在0.9J/g·℃(20℃)左右,线膨胀系数在23μm/m·℃左右,与纯铜、黄铜、钢相比比较大。
2.1.1铝及铝合金的钎焊性
纯铝和铝锰合金的硬钎焊性最好,表面氧化物可以用钎剂清除。对于铝镁合金来讲,其钎焊性受到含镁量的影响。当含镁量ω(Mg)﹥1.5%时,随着含镁量的增加,钎焊性变坏;当含镁量ω(Mg)﹥2.5%时,钎焊困难,不推荐用钎焊方法来连接。
硬铝的钎焊性很差,主要问题是发生过烧。以LY12为例,加热温度超过505℃后,由于发生过烧,合金的强度和塑性均显著下降,因此,钎焊温度必须控制在505℃以下。由于缺少合适的钎料,导致其钎焊性很困难。
LC4超硬铝在温度超过470℃时就发生过烧,故除采用快速加热的钎焊方法(如浸渍钎焊)外,不宜进行硬钎焊。
锻铝合金中LD2硬钎焊性比较好。它的固相线温度为593℃,故应在低于590℃的炉中进行钎焊为宜。LD6合金的含镁量也不高,对焊接性没有影响。但它的固相线温度在555℃左右,因此过烧的敏感性比LD2大得多。LD6的硬钎焊温度以500~550℃为宜,但在600℃以下进行的浸渍钎焊,对其力学性能无不良影响。这是由于浸渍钎焊加热速度快,过烧过程来不及发展。LD9、LD10合金虽然含镁量并不高,但其固相线温度低而使钎焊困难。
ZL102铸铝合金是非热处理强化合金,固相线温度577℃,故必须在低于577℃温度下钎焊。由于它的含硅量高,使钎料难以润湿。ZL202铸铝合金含铜量比较高,固相线温度低,钎焊温度高于550℃就容易出现过烧现象,因此难以钎焊。ZL301铸铝合金由于含镁量高,不能钎焊。
铝用软钎剂成分
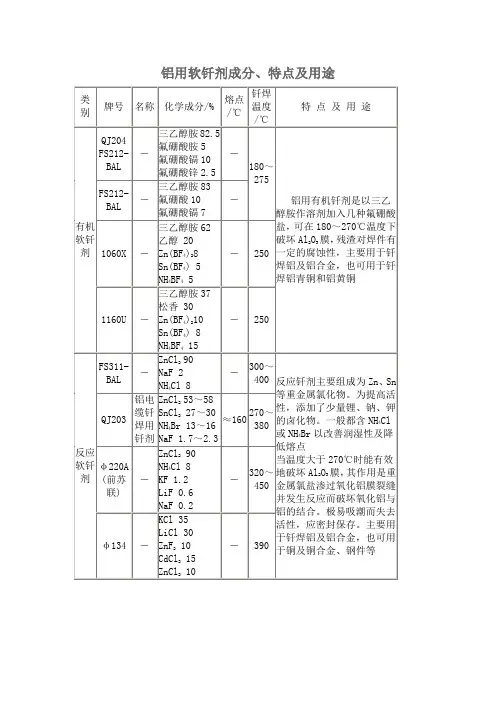
铝用软钎剂成分、特点及用途
类
别 牌号 名称 化学成分/% 熔点
/℃ 钎焊温度
/℃ 特 点 及 用 途
有机软钎剂 QJ204
FS212-
BAL - 三乙醇胺82.5
氟硼酸胺5
氟硼酸镉10
氟硼酸锌2.5 -
180~275
铝用有机钎剂是以三乙醇胺作溶剂加入几种氟硼酸盐,可在180~270℃温度下破坏Al2O3膜,残渣对焊件有一定的腐蚀性,主要用于钎焊铝及铝合金,也可用于钎焊铝青铜和铝黄铜 FS212-
BAL - 三乙醇胺83
氟硼酸10
氟硼酸镉7 -
1060X - 三乙醇胺62
乙醇 20
Zn(BF4)28
Sn(BF4) 5
NH4BF4 5 - 250
1160U - 三乙醇胺37
松香 30
Zn(BF4)210
Sn(BF4) 8
NH4BF4 15 - 250
反应软钎剂 FS311-
BAL - ZnCl2 90
NaF 2
NH4Cl 8 - 300~400 反应钎剂主要组成为Zn、Sn等重金属氯化物。为提高活性,添加了少量锂、钠、钾的卤化物。一般都含NH4Cl或NH4Br以改善润湿性及降低熔点
当温度大于270℃时能有效地破坏Al2O3膜,其作用是重金属氯盐渗过氧化铝膜裂缝并发生反应而破坏氧化铝与铝的结合。极易吸潮而失去活性,应密封保存。主要用于钎焊铝及铝合金,也可用于铜及铜合金、钢件等 QJ203 铝电缆钎焊用钎剂 ZnCl2 53~58
SnCl2 27~30
NH4Br 13~16
NaF 1.7~2.3 ≈160 270~380
φ220A
(前苏联) - ZnCl2 90
NH4Cl 8
KF 1.2
LiF 0.6
NaF 0.2 - 320~450
φ134 - KCl 35
LiCl 30
ZnF2 10
CdCl2 15
ZnCl2 10 - 390
钎焊安全操作流程与注意事项

1
钎焊安全操作流程与注意事项
安全操作流程
1、设备上下不得有杂物,不得在工作范围内有障碍物
2、检查电源、记录仪表及记录纸无异常
3、按照设备能力要求,严禁超量
4、设备工作中,必须有专人监视
5、观察设备各控制系统是否进入正常的待运行状态
6、按照工艺要求,认真调整仪表等达到要求后,启动设备加热工件
7、设备运行中不得打开炉门和随意加入工件
8、设备正常运行过程中,不得随意乱动控制柜上的开关、按钮
9、随时注意设备、仪表是否正常,发现异常及时通知维修人员处理
10、使用后,关闭电源、清理炉膛、关好炉门
11、保存好记录,做好交接班记录
一、钎焊的原理:用溶点较低的金属对相对较高溶点的金属的连接,比母材低的填充金属(称为钎料),经加热熔化后,利用液态钎料润湿母材,填充接头间隙并与母材相互扩散,实现连接的焊接方法。
二、钎焊的类别:根据溶点不同分为软钎焊和硬钎焊
1、软钎料:熔点低于450℃的钎料,有锡铅基、铅基(T<150℃,一般用于钎焊铜及铜合金,耐热性好,但耐蚀性较差)、镉基(是软钎料中耐热性最好的一种,T=250℃)等合金。软钎焊主要用在焊接受力不大或工作温度较低的地方使用。
2、硬钎料:即熔点高于450℃的钎料,硬钎料主要用于焊接受力较大、工作温度较高的工件,如:自行车架、硬质合金刀具、钻探钻头等(主要用于机械零、部件的焊接)。
钎焊的加热方式有烙铁加热、火焰加热、电阻加热、感应加热、浸渍加热和炉中加热等。我司水壶的不锈钢焊接硬钎料焊接,焊接设备为感应压力式钎焊设备,其原理是用交频电流2
在钎焊接头产生的感应涡流和电阻热对工作加工感应电流的大小除与工件本身的形状和材质在关,感应焊接采用高频电流。
三、钎焊工艺的控制要点
钎焊时,只有熔化的液体钎料很好地润湿母材表面才能填满钎缝。衡量钎料对母材润湿能力的大小,可用钎料(液相)与母材(固相)相接触时的接触夹角大小来表示。影响钎料润湿母材的主要因素有:
安徽某空调公司钎焊使用工艺规范

安徽某空调公司钎焊使用工艺规范
使用工艺规范对于钎焊过程的控制和管理是非常重要的。下面将介绍安徽某空调公司的钎焊使用工艺规范。
1. 工艺准备
在进行钎焊之前,需先准备好相关的工艺材料和设备。包括锌铝和银铜钎剂、氧气和乙炔气作为钎接焊割燃料、焊接工具等。
2. 材料检查
在进行钎焊前,需要对待钎焊的材料进行检查,确保材料符合相关标准。包括材料的厚度、尺寸、表面是否清洁等。
3. 预热处理
对于材料较厚或热传导性较差的部位,需要进行预热处理。预热温度和时间根据材料种类和厚度而定。
4. 表面处理
在进行钎焊之前,需要对钎接部位进行表面处理。该处理可以提高钎接强度和质量。表面处理包括打磨、清洁和除氧等。
5. 钎剂选择
根据钎接材料的不同,需选择合适的钎剂。常用的钎剂有锌铝和银铜钎剂。钎剂的选择需严格按照相关标准进行。
6. 钎焊操作
钎焊操作需要操作人员熟练掌握焊接技术,包括钎焊焊接角度、焊接速度和焊接压力等。操作人员需要注意操作环境的清洁和安全。
7. 后续处理
钎焊完成后,需要进行后续处理。包括除焰、冷却和清洁等。这些步骤可以确保钎接部位的质量和强度。
8. 检验和质量控制
完成钎焊后,需要对钎接部位进行检验。通过检验,可以确保钎接质量符合相关标准。同时,公司应建立完善的质量控制体系,提高钎接工艺的可靠性和一致性。
通过使用工艺规范对钎焊过程进行控制和管理,可以提高钎焊质量,减少不良品的产生,并确保钎焊部位的安全和可靠性。安徽某空调公司将按照上述工艺规范进行钎焊操作,以提供高品质的产品和服务。继续写相关内容:
9. 过程监控和记录
为了保证钎焊过程的稳定性和一致性,安徽某空调公司在钎焊工艺规范中要求进行过程监控和记录。通过记录关键参数,如焊接温度、焊接压力、焊接时间等,可以确保每次钎焊的一致性,并为后续的质量分析提供数据支持。
10. 员工培训和考核
钎焊是一项技术性较高的工艺,需要操作人员具备专业的知识和技能。安徽某空调公司非常重视员工的培训和考核,确保其具备良好的钎焊技能和质量意识。公司定期组织培训课程,提升员工的技术水平,并通过考核机制激励员工提高自己的工作质量。
铝合金钎焊
铝及铝合金的钎焊可以采用火焰钎焊、炉中钎焊和盐浴钎焊等方法。
火焰钎焊,其设备简单,燃气来源广,灵活性大,应用很广。主要用于钎焊小型焊件和单件生产。有多种火焰可以使用。有报道,我国与其他国家合作生产了一种介于液化气与氧乙炔之间的夏普气。这种气体火焰柔和,其强度介于液化气与氧乙炔的强度之间,是一种比较好的铝钎焊加热热源[sup][5][/sup]。但与其它连接方法相比,铝及铝合金火焰钎焊加热温度难以掌握,而且对操作者的经验要求较高。
盐浴钎焊具有加热快而均匀、焊件不易变形、去膜充分的优点,因而焊件质量好、生产效率高。特别适合于大批量生产,尤其适用于密集结构钎缝的焊接。铝的盐浴钎焊一般使用膏状、箔状钎料或钎料包覆层,钎料包覆层是Al-Si共晶成分或Ai-Si亚共晶成分。目前钎焊生产大多使用钎料包覆层,既能提高生产效率又能较好的保证钎焊质量。其不足之处:首先.由于加热工件和去氧化膜都靠熔盐进行,对于结构复杂的工件,进盐和出盐都比较困难,这样就给结构设计和工艺带来限制,使其复杂化,而且不容易保证焊接质量。其次,由于特定的使用环境和使用寿命要求,有些产品对耐蚀性要求比较高,而盐浴钎焊后工件内残留大量的钎剂,这样就需要很长的清洗时间。另外,盐浴钎焊设备投资大,工艺复杂,生产周期长。
空气炉中钎焊,其设备投资小,钎焊工艺简单,操作方便。但是这种方法加热慢,在空气中加热时工件表面容易氧化,尤其在温度高时更为显著,不利于钎剂的去膜,而且在加热过程中,钎剂会因空气中的水分而失效。针对这种情况,现在发展了干燥空气炉中钎焊。
真空钎焊和保护气氛炉中钎焊由于其各自独特而优良的工艺,在铝和铝合金的钎焊中应用比较多,而且发展也比较快,下面重点介绍。
[B]1.1 真空钎焊[/B]
铝比较活泼,容易在表面形成一层致密的氧化膜。钎焊时,单纯依靠真空条件难以去除氧化物,必须同时借助于某些金属活化剂,如Mg、Bi等。一般认为活化剂的去膜机理:一方面,活化剂与真空中残留的O[sub]2[/sub]和H[sub]2[/sub]O反应,消除了它们对铝钎焊时的有害作用;另一方面,Mg蒸气渗入膜下表材层与扩散的Si一起形成低熔点的Al-Si-Mg合金,钎焊时,该合金熔化从而破坏了氧化膜与母材的结合,使熔化的钎料得以润湿母材,在膜下母材上铺展,并将表面膜浮起而去除。
铝钎焊技术简介
鋁釺焊技術簡介
釺焊定义:用比母材熔点低的金属材料作为钎料,用液态钎料润湿母材和
填充工件接口间隙并使其与母材相互扩散的焊接方法。
釺焊時只有釺料熔化而母材保持固態,這就要求釺料的熔點低於母材的熔
點,其成分亦有差別。熔化的釺料依靠潤濕和毛細作用吸入並保持在母材間隙內,
液態釺料與固態母材間的相互擴散形成冶金結合。
一般来说,钎焊作业要使用焊料和焊剂,使用的焊料熔点在450℃以下的称
为焊锡(锡和铅的合金),温度在其以上者称为钎焊(BRAZING),另外,利用高
分子的媒介的接合称为熔接(BONDING),和钎焊加以区别。
铝钎焊介紹:
鋁的釺焊始於二十世紀三十年代初。如今已有許多種不同的釺焊技術被採
用。在釺焊裝置中,氣氛爐釺焊,真空釺焊和浸漬釺焊占了很大部分。
铝钎焊特点:爲了使釺焊成功,釺焊焊接處表面必須乾淨且在釺焊溫度時,
該表面不能有任何氧化。铝在空气中及焊接时极易氧化,生成的氧化铝(Al2O3)
熔点高、非常稳定,不易去除。(如超过250℃,铝表面会形成高温氧化物,这些
氧化物很难被Noclok钎剂去除)氧化膜阻碍钎料的熔化和熔合,氧化膜的比重大,
不易浮出表面,易生成夹渣、未熔合、未焊透等缺欠。铝材的表面氧化膜和吸附
大量的水分,易使焊缝产生气孔。焊接时应清除其表面氧化膜。(焊劑與氧化物
反應並同時取代氧化物,從而避免焊件與爐子內的空氣接觸,這樣釺料熔化並通
過毛細管作用被拉至焊縫中。)
正如在油垢的表面上浇水由于表面张力的作用会形成水滴一样,在氧化膜上
面进行钎焊,钎焊材料也无法均匀地和基础金属材料(母材)结合,所以会形成
不良的钎焊面。铝材的钎焊只能采用以下的化学方法和物理方法。
铝钎焊的方法主从次序依次是FB→VB→NB,物理性还原方法VB法和VAW法
无需进行焊剂的涂布。但是VB法的缺点是还原不够彻底,残留一部分氧化物,
再有就是为了强化铝材添加的镁在真空状态下随还原反应分解使之不耐腐蚀。另
外,VAW法的介质气体需使用D.P(露点)-70℃,含氧量为6-8ppm的氮气,较难做
铝钎焊剂(DF-1)
铝钎焊剂(DF-1)
1)简介
DF-1这种焊剂化学名称:氟铝酸钾;化学分子式:KAlF4; 性状:白色的结晶粉末,主要化学成份为KF-AlF3二元系低共晶点组成;无毒无味、无污染,长期存放不吸潮,不变
质。产品特点:钎剂可以完全熔化,且清亮透明,并可清除铝表面的氧化膜;扩散迅速,漫
流均匀,渗透性强,润湿工艺性能良好;焊接表面光洁,不留残渣,不发黑,不用清洗;焊
接后在产品表面形成均匀的薄膜,无腐蚀性,具有良好的防腐性。用途:应用于铝-铝、铝-
铝合金等钎焊中,广泛用于汽车铝质热交换器、中冷器、水箱、冷凝器、蒸发器和加热器散热部件等。
2)DF-1焊剂的优点
我们焊剂是白色粉末状焊剂,有如下优点:
(1)没有任何吸湿性,不与水分和铝发生化学反应
(2)混合在水中成为浆状时,极少溶解于水 (3)在560℃以下温度时保持固体状态,而温度大约为570-580℃时开始变成液体状态
(4)在熔融阶段,焊剂被熔化并破坏氧化膜
(5)在熔融阶段,我们焊剂的扩展性和渗透性大大优于含氯焊剂
(6)焊接完成后,铝的表面上形成的焊接层不具有腐蚀性
3)焊接条件 焊接的一般条件如下:(1)焊剂量 ~5g/m2(2)焊接气氛: 氮气气氛 (1atm)
(3)露点: -40℃(4)氧气浓度:100ppm以下(5)焊接温度:600±10℃
4)焊剂残渣
在焊接阶段, 熔化和凝固的焊剂在产品的表面上形成了一层微米厚的残渣皮膜,因为它
具有非腐蚀性,所以不需在焊接完成后清洗。这个残渣层具有如下特性:(1)无任何吸湿性。(2)在水溶剂中不发生水解。(3)具有亲水和亲脂性,如需喷漆或喷粉,则不需进一步的
表面处理。(4)残余涂层具有极其微小的(几微米)的凹槽和凸起。(5)即使反复加热、冷
却及干燥和潮湿,不会出现碎裂,耐久性很好。(6)无任何腐蚀性并且还有部分抗腐蚀效力。
5)实际用途
(1)脱脂及清洗工程(2)焊剂的涂敷工程(3)干燥工程(4)钎焊设备 6)环保技术
201铝钎剂成分表 2
第 1 页 共 2 页 201铝钎剂成分表
(原创版)
目录
1.201 铝钎剂的概述
2.201 铝钎剂的成分及其作用
3.201 铝钎剂的应用领域
4.201 铝钎剂的环保性及未来发展
正文
一、201 铝钎剂的概述
201 铝钎剂是一种以铝为主要成分的钎剂,其具有优良的钎焊性能,广泛应用于各种铝制品的焊接领域。钎剂在焊接过程中起到关键作用,能够降低焊接温度、保护焊缝、防止氧化和改善焊缝质量等。201 铝钎剂因具有良好的综合性能,成为铝焊接领域的优选钎剂。
二、201 铝钎剂的成分及其作用
201 铝钎剂的主要成分包括以下几种:
1.铝:作为钎剂的主要成分,铝具有较低的熔点和良好的流动性,能够在焊接过程中快速填充焊缝,形成焊缝所需的形状。
2.氟化物:氟化物可以提高钎剂的活性,促使铝与氧化物发生反应,生成熔点较低的化合物,有利于降低焊接温度。
3.硼酸:硼酸作为一种助焊剂,能够促进焊缝的形成,提高焊缝的质量。
4.水分:钎剂中的水分对焊接过程有重要影响,适量的水分能够提高钎剂的流动性,但过多的水分会导致钎剂性能下降。
5.其他添加剂:如防腐剂、抗氧化剂等,用于提高钎剂的稳定性和使 第 2 页 共 2 页 用寿命。
三、201 铝钎剂的应用领域
201 铝钎剂广泛应用于各种铝制品的焊接,如铝合金门窗、汽车零部件、电子产品、建筑装饰材料等。随着我国经济的快速发展,铝制品在各领域的应用越来越广泛,对 201 铝钎剂的需求也日益增长。
四、201 铝钎剂的环保性及未来发展
201 铝钎剂在焊接过程中产生的有害物质较少,相对较为环保。然而,随着环保法规的日益严格,未来钎剂的发展趋势将更加注重绿色环保。