
填料箱盖工艺课程设计
机械制造工艺学课程设计填料箱盖机械加工工艺规程设计目录第1章零件分析 (1)1.1零件功用分析 (1)1.2 零件的工艺分析 (2)1.3 确定零件的生产类型 (2)第2 章确定毛坯类型,绘制毛坯简图 (4)2.1 选择毛坯 (4)2.2 确定毛坯的尺寸公差和机械加工余量 (4)2.3 绘制毛坯简图 (4)2.4 本章小结 (5)第3章工艺规程设计 (6)3.1 零件机械加工工艺规程的制定 (6)3.1.1 机械加工工艺规程的容及作用 (6)3.1.2 制定工艺规程的原则、原始资料 (6)3.1.3 制定工艺规程的步骤 (7)3.2 基准面的选择 (9)3.2.1 粗基准的选择。
(9)3.2.2 精基准的选择。
(10)3.3 制订工艺路线 (10)3.3.1 工艺路线方案一 (10)3.3.2 工艺路线方案二 (10)3.3.3 工艺方案的比较与分析 (10)3.3.4 最后的加工工艺路线确定如下: (11)3.4 本章小结 (11)第4章数控机床的选择与加工方案 (13)4.1 选择机床 (13)4.2 选择夹具 (14)4.3 选择刀具 (14)4.4 确定工序尺寸(见表5-1) (15)4.5 确定切削用量及基本工时 (15)4.6 本章小结 (24)参考文献 (25)致 (25)第1章零件分析1.1零件功用分析箱体类是机器或部件的基础零件,它将机器或部件中的轴、套、齿轮等有关零件组装成一个整体,使它们之间保持正确的相互位置,并按照一定的传动关系协调地传递运动或动力。
因此,箱体的加工质量将直接影响机器或部件的精度、性能和寿命。
箱体类零件有:机床主轴箱、机床进给箱、变速箱体、减速箱体、发动机缸体和机座等。
根据箱体零件的结构形式不同,可分为整体式箱体,如图2-1(a、b、d)所示和分离式箱体,如图2-1(c)所示两大类。
前者是整体铸造、整体加工,加工较困难,但装配精度高;后者可分别制造,便于加工和装配,但增加了装配工作量。
2-1 几种箱体的结构题目所给的零件是填料箱盖(如图2-2),主要作用是保证与填料箱体联接后保证密封。
对平面要求有较高的平面度和较小的粗糙度值;对孔的尺寸精度、形状精度、和表面粗糙度都要求较高;对同一轴线的孔应有一定的同轴度要求和各支承孔之间也应有一定的孔距尺寸精度及平行度要求。
图2.2 填料箱盖1.2 零件的工艺分析箱体类零件是机器及其部件的基础零件。
它将机器及其部件中的轴、轴承套和齿轮等零件按一定的相互关系装配成一整体,并按预定的传动关系协调运动。
因此,箱体的加工质量,直接影响着机器的性能,精度和寿命。
箱体的结构形式虽然多种多样,但仍有共同的主要特点:形状复杂、壁薄且不均匀,部呈腔形,加工部位多,加工难度大,既有精度要求较高的孔系和平面,也有许多精度要求较低的紧固孔。
因此,一般中型机床制造厂用于箱体类零件的机械加工劳动量约占整个产品加工量的15%-20%。
1.以0013.065-Φ的轴为中心的表面进行加工包括:尺寸为0013.065-Φ的轴,表面粗糙度为1.6,尺寸为Φ80轴与0013.065-Φ轴相接的肩面, 尺寸为036.0090.0100--Φ与0013.065-Φ同轴度为0.025的面,尺寸为 046.0060+Φ与0013.065-Φ同轴度为0.025的孔。
2.以Φ60046.00+孔为中心的表面进行加工尺寸为78的孔与Φ60046.00+垂直度为0.012的孔底面,表面粗糙度为0.4,须研磨。
3.以Φ60孔为中心均匀分布的12个孔尺寸为6X Φ13.5,4XM10-6H 深20的孔,深24及2XM10-6H 的孔进行加工。
1.3 确定零件的生产类型生产类型是指企业(或车间、工段、班组、工作地)生产专业化程度的分类,一般分为大量生产、成批生产和单件生产三种类型。
1. 大量生产大量生产是指在机床上长期地进行某种固定的工序。
例如汽车、拖拉机、轴承、缝纫机、自行车的制造,通常是以大量生产的方式进行的。
2. 成批生产成批生产是在一年中分批地生产相同的零件,生产呈周期性的重复。
每批生产相同零件的数量,即生产批量的大小要根据具体生产条件来决定。
根据产品结构特点、生产纲领和批量等,成批生产又可分为大批、中批和小批生产。
大批生产的工艺特征与大量生产相似,而小批生产与单件生产的工艺特征相似。
通用机床(一般的车、铣、刨、钻、磨床)的制造往往属于这种生产类型。
3. 单件生产单件生产是指单个或少数几个地生产不同结构、尺寸的产品,很少重复。
例如,重型机器、大型船舶制造及新产品试制等常属于这种生产类型。
因此该零件选择成批生产。
第2 章确定毛坯类型,绘制毛坯简图2.1 选择毛坯箱体材料一般选用HT200~400的各种牌号的灰铸铁,而最常用的为HT200。
灰铸铁不仅成本低,而且具有较好的耐磨性、可铸性、可切削性和阻尼特性(减震性)。
在单件生产或某些简易机床的箱体,为了缩短生产周期和降低成本,可采用钢材焊接结构。
毛坯的加工余量与生产批量、毛坯尺寸、结构、精度和铸造方法等因素有关。
有关数据可查有关资料及根据具体情况决定。
毛坯铸造时,应防止砂眼和气孔的产生。
为了减少毛坯制造时产生残余应力,应使箱体壁厚箱体浇铸后应安排时效或退火工序。
某些单件、小批量生产的箱体零件,为了缩短毛坯制造的周期和降低成本,可采用钢板焊接结构普通精度的箱体零件,一般在铸造之后安排一次人工时效处理。
对一些高精度或形状特别复杂的箱体零件,在粗加工之后还要安排一次人工时效处理,以消除粗加工时所造成的残余应力。
2.2 确定毛坯的尺寸公差和机械加工余量填料箱盖零件材料为HT200,硬度190~210HB,生产类型为大批生产,采用机器造型铸造毛坯。
1.根据《机械制造技术基础课程设计指导教程》的规定:除非另有规定,否则要求的机械加工余量适用于整个毛坯铸件,即对所有需要机械加工的表面只需规定值。
查《机械制造技术基础课程设计指导教程》书中表2-1、2-5取毛坯铸件的公差等级为10级,机械加工余量等级G级2.根据《机械制造技术基础课程设计指导教程》的规定查书中表2-4,取毛坯铸件的机械加工余量为2mm,根据毛坯铸件各个尺寸所在的围,查《机械制造技术基础课程设计指导教程》书中表2-3得各个尺寸的公差,再根据公式即可计算出毛坯的基本尺寸。
2.3 绘制毛坯简图根据所确定的毛坯尺寸画出毛坯图(如图2-3)图2-3 毛坯图2.4 本章小结本章介绍了机械加工工艺规程的容及作用,制定工艺规程的原则、原始资料、步骤.然后对于本课题“填料箱盖”加工的工艺规程进行了说明,如毛皮的选择、热处理。
最后根据书本资料确定了毛坯尺寸、机械加工余量及工序尺寸。
第3章工艺规程设计3.1 零件机械加工工艺规程的制定零件机械加工工艺规程是规定零件机械加工工艺过程和方法等的工艺文件。
它是在具体的生产条件下,将最合理或者比较合理的工艺过程,用图表(或文字)的形式制成用来指导生产、管理生产的文件。
3.1.1 机械加工工艺规程的容及作用工艺规程的容,一般有零件的加工工艺路线、各工序基本加工容、切削用量、工时定额及采用的机床和工艺装备(刀具、夹具、量具、模具)等。
工艺规程的主要作用如下:1.工艺规程是指导生产的主要技术文件。
合理的工艺规程是建立在正确的工艺原理和实践基础上的,是科学技术和实践经验的结晶。
因此,它是获得合格产品的技术保证,一切生产和管理人员必须严格遵守。
2.工艺规程是生产组织管理工作、计划工作的依据。
原材料的准备、毛坯的制造、设备和工具的购置、专用工艺装备的设计制造、劳动力的组织、生产进度计划的安排等工作都是依据工艺规程来进行的。
3.工艺规程是新建或扩建工厂或车间的基本资料。
在新建扩建或改造工厂或车间时,需依据产品的生产类型及工艺规程来确定机床和设备的数量及种类,工人工种、数量及技术等级,车间面积及机床的布置等。
3.1.2 制定工艺规程的原则、原始资料1.制定工艺规程的原则制定工艺规程的原则是:在保证产品质量的前提下,以最快的速度、最少的劳动消耗和最低的费用,可靠加工出符合设计图纸要求的零件。
同时,还应在充分利用本企业现有生产条件的基础上,尽可能保证技术上先进、经济上合理、并且有良好的劳动条件。
2.制定工艺规程的原始资料⑴产品零件图样及装配图样。
零件图样标明了零件的尺寸和形位精度以及其他技术要求,产品的装配图有助于了解零件在产品中的位置、作用,所以,它们是制定工艺规程的基础。
⑵产品的生产纲领。
⑶产品验收的质量标准。
⑷本厂现有生产条件,如机床设备、工艺装备、工人技术水平及毛坯的制造生产能力等。
⑸国、外同类产品的生产工艺资料。
3.1.3 制定工艺规程的步骤1.零件图样分析零件图样分析的目的在于:⑴分析零件的技术要求,主要了解各加工表面的精度要求、热处理要求,找出主要表面并分析它与次要表面的位置关系,明确加工的难点及保证零件加工质量的关键,以便在加工时重点加以关注。
⑵审查零件的结构工艺性是否合理,分析零件材料的选取是否合理。
2.毛坯选择毛坯的选择主要依据以下几方面的因素:⑴零件的材料及机械性能零件的材料一旦确定,毛坯的种类就大致确定了。
例如材料为铸铁,就应选铸造毛坯;钢质材料的零件,一般可用型材;当零件的机械性能要求较高时要用锻造;有色金属常用型材或铸造毛坯。
⑵零件的结构形状及尺寸例如,直径相差不大的阶梯轴零件可选用棒料作毛坯,直径相差较大时,为节省材料,减少机械加工量,可采用锻造毛坯;尺寸较大的零件可采用自由锻,形状复杂的钢质零件则不宜用自由锻。
对于箱体、支架等零件一般采用铸造毛坯,大型设备的支架可采用焊接结构。
⑶生产类型大量生产时,应采用精度高、生产率高的毛坯制造方法,如机器造型、熔模铸造、冷轧、冷拔、冲压加工等。
单件小批生产则采用木模手工造型、焊接、自由锻等。
⑷毛坯车间现有生产条件及技术水平以及通过外协获得各种毛坯的可能性。
3.拟订工艺路线⑴定位基准的选择:正确选择定位基准,特别是主要的精基准,对保证零件加工精度、合理安排加工顺序起决定性的作用。
所以,在拟定工艺路线时首先应考虑选择合适的定位基准。
基准的选择方法见第一章。
⑵零件表面加工工艺方案的选择:由于表面的要求(尺寸、形状、表面质量、机械性能等)不同,往往同一表面的加工需采用多种加工方法完成。
某种表面采用各种加工方法所组成的加工顺序称为表面加工工艺方案。
⑶加工阶段的划分:对于那些加工质量要求高或比较复杂的零件,通常将整个工艺路线划分为以下几个阶段:①粗加工阶段:主要任务是切除毛坯的大部分加工余量,并制出精基准。
该阶段最关键的问题是怎样提高生产率。
②半精加工阶段:主要任务是减小粗加工时造成的误差,为主要表面的精加工做好准备,同时完成零件上各次要表面的加工。
③精加工阶段:主要任务是保证各主要表面达到图样规定要求。
填料箱盖.工艺设计及夹具设计1001210318机制本3班
目录第一章机械制造工艺学课程设计任务书 1 第二章机械加工工艺规程制定 3 2、1零件的分析 3 2、2毛坯的确定 3 2、3定位基准的选择 3 2、4加工方法的选择 4 2、5工艺路线的制定 4 2、6确定加工余量及毛坯尺寸 5 2、7工序设计 6 2、8确定切削用量和基本时间7第三章夹具的设计21 3、1确定定位方案、选择定位元件213、2确定夹紧方案、设计夹紧机构21 3、3确定分度方案、设计分度装置22 3、4确定导向、对刀方案,设计导向、对刀装置22 3、5设计其他装置23 3、6设计夹具体23 3、7夹具精度分析23 3、8附图:毛坯图25结论26 参考资料26第一章新余学院机械制造工艺学课程设计任务书课程设计内容一、课程设计内容图一图一所示是填料箱盖简图。
毛坯材料为HT200。
中批量生产,采用通用机床进行加工。
试完成该零件的机械加工工艺设计及法兰盘端面12孔钻床专用夹具设计。
设计要求二、设计要求:1、设计者必须发挥独立思考能力,禁止抄袭他人成果,不允许雷同,凡找他人代做,一经核实,取消答辩资格。
积极主动与指导教师交流,每一进展阶段至少与指导教师交流一次。
2、设计成果:(1)、设计说明书一份;(2)、机械加工工艺卡片一套;(3)、夹具装配图一张(A1或A2图纸,用CAD画)及必要的零件图若干张。
设计说明书应包括下列内容:封面,目录、设计任务书、正文、注释、参考文献等。
设计说明书的题目及各级标题为四号以上楷体并加黑,正文采用小4号楷体,注释采用尾注形式。
3、设计说明书的正文部分内容参考《机械制造工艺学课程设计指导书》。
4、设计完成后,将课程设计说明书、机械加工工艺卡片、夹具装配图打印并装订好一并交给指导教师,并准备答辩。
2第二章 机械加工工艺规程制定2、1零件的分析题目所给定的零件是填料箱盖,其主要作用是保证对箱体起密封作用,使箱体在工作时不致让油液渗漏。
技术要求分析:填料箱盖的零件图中规定了一系列技术要求: (查表1.4-28《机械制造工艺设计简明手册》)1.以ф65H5(0013.0-)轴为中心的加工表面。
填料箱盖的加工工艺及专用夹具设计

填料箱盖的加工工艺及专用夹具设计摘要在机械制造的机械加工,检验,装配,焊接和热处理等冷热工艺过程中,使用着大量的夹具,用以安装加工对象,使之占有正确的位置,以保证零件和工件的质量。
本次设计主要是进行填料箱盖零件的专用夹具的设计,是对我们以往所学知识的总结和对我们所掌握知识的一次扩展。
本文主要从工艺规程的指定与夹具的设计两方面出发。
根据零件本身的特点,生产类型以及零件在具体工作时的作用选择工艺规程和夹具。
在工艺规程方面:确定生产类型,综合考虑其准确度高,生产效率高,消耗经济少等方面,选择一个最优方案;在夹具设计方面,因为是盖体类零件,加工Ф13.5孔,选择钻床加工,及ø60孔粗糙度的加工,选择立轴矩台磨床加工,考虑诸多因素拟订最优方案,最终完成本次设计。
关键词:工艺规程,夹具设计,最优方案Packing box cover processing and special fixture designABSTRACTThe machine made in the machine processes, examining, assembling, welding with heat handle to wait cold and hot craft process in, use a great deal of tongs, in order to the gearing process object, making it occupy right position to promise the quality of spare parts and work piece.This design is mainly the design of appropriation tongs which carries on covering body spare parts, is tally up the knowledge that we learn before and to the once expanding of the knowledge that we control.This text mainly sets out from the design both side of the specifying of craft rules distance and the tongs.According to the characteristics of spare parts, the function produced type and spare parts while concretely working choice the craft rules distance and tongs.In the craft rules distance aspect:Assurance produce a type, comprehensive consider its accurate degree high, produce an efficiency is high, consume economy little etc. aspect, choose the superior project;Design aspect in the tongs, because of is cover body spare parts, process Ф 13.5 bores, the choice drills a bed to process, considering many factors to draw up the superior project, end completion originally time design.KEY WORDS: T he design both side of the specifying of craft rules distance, The craft rules distance aspect, The superior project前言 0第1章零件的分析 (1)1.1 零件的作用 (1)1.2 零件的工艺分析 (1)第2章确定毛坯、画毛坯图 (3)第3章工艺规程的设计 (4)3.1 定位基准的选择 (5)3.1.1 粗基准的选择 (5)3.1.2 精基准的选择 (5)3.2 制订工艺路线 (5)3.3 选择加工设备及刀、夹、量具 (6)3.4 加工工序设计 (7)第4章专用夹具设计 (24)4.1 专用夹具设计分析 (24)4.1.1 定位基准的选择 (25)4.1.2 切削力及夹紧力的计算 (25)4.2 定位误差的分析 (26)4.3 夹具设计及操作的简要说明 (26)结论 (33)谢辞 (33)参考文献 (34)毕业设计是高等院校教学中的一个主要组成部分,是专业学习过程是最后的一个主要的实践性的教学环节,是完成工程师基本训练的重要环节,是培养学生独立思考和科学工作方法重要的实践性的过程。
填料箱盖夹具设计 精品
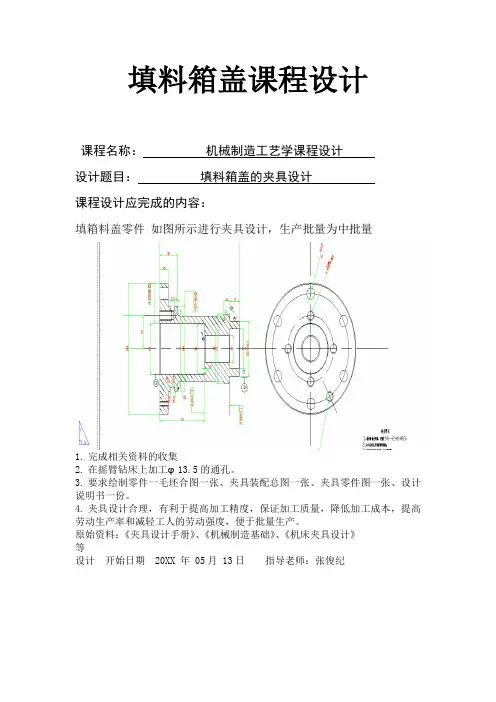
填料箱盖课程设计课程名称:机械制造工艺学课程设计设计题目:填料箱盖的夹具设计课程设计应完成的内容:填箱料盖零件如图所示进行夹具设计,生产批量为中批量1.完成相关资料的收集2.在摇臂钻床上加工φ13.5的通孔。
3.要求绘制零件一毛坯合图一张、夹具装配总图一张、夹具零件图一张、设计说明书一份。
4.夹具设计合理,有利于提高加工精度,保证加工质量,降低加工成本,提高劳动生产率和减轻工人的劳动强度,便于批量生产。
原始资料:《夹具设计手册》、《机械制造基础》、《机床夹具设计》等设计开始日期 20XX 年 05月 13日指导老师:张俊纪目录前言 (1)一夹具的发展史 (2)二零件的分析 (3)2.1 零件的作用 (3)2.2 零件的工艺分析 (4)三工艺规程设计 (4)3.1毛坯的制造形式和零件毛坯图 (4)3.2 定位基准的选择 (4)3.3 制定工艺路线 (5)四夹具设计 (7)4.1零件本工序的加工要求分析 (7)4.2确定夹具的类型 (7)4.3拟定定位方案和选择定位元件 (7)4.4定位误差计算 (8)4.5薄璧套筒计算 (8)4.6确定夹紧方案 (10)4.7切削力及夹紧力的计算 (10)4.8分度装置 (12)4.9切削用时 (12)五 CAD装配图 (14)六三维PRO/E建模 (14)错误纠正1 联动夹紧机构,左边的螺钉应该是固定的改正:添加螺帽固定2底座用的实体板料,支撑不平稳改正:底座挖空3浮动元件应该打销钉改正:查手册P229,销钉直径d=22,长度L=604压板太厚改正:查手册P297得标准件,长度L=100,宽度B=44,板上螺钉孔直径d=18为M16.5耳座太窄,无扳手位置。
改正:查手册得标准件P446,槽长度L=18,半圆孔直径d=10,D=12,D1=24.6钻模板太厚改正:由计算得钻套高度:H=<1~2.5>d=13.5x<1~2.5>=13.5~33.75排屑间隙:h=<0.3~0.7>d=13.5x<0.3~0.7>=4.05~9.45改正后装配总图前言工艺课程设计是在学完了机械制造工艺学及机床夹具设计课程,并进行了生产实习的基础上进行的一个教学环节,它要求学生全面地综合运用本课程及有关先修课程的理论和实践知识,进行零件加工工艺规程的设计和机床夹具设计。
填料箱盖零件的机械加工工艺规程及工艺装备设计

1 零件的分析1.1 零件的作用题目所给定的零件是填料箱盖,其主要作用是保证对箱体起密封作用,使箱体在工作时不致让油液渗漏。
1.2 零件的工艺分析填料箱盖的零件图中规定了一系列技术要求:1.以ф65h5(0013.0-)轴为中心的加工表面。
包括:尺寸为ф65h5(0013.0-)的轴,表面粗糙度为 1.6, 尺寸为ф80的轴与ф65h5(0013.0-)相接的肩面, 尺寸为ф100f8(036.0090.0--)与ф65h5(013.0-)同轴度为0.025的面. 尺寸为ф60H8(046.0+)与ф65h5(013.0-)同轴度为0.025的孔.2.以ф60H8(+0.046 0)孔为中心的加工表面.尺寸为78与ф60H8(+0.046 0)垂直度为0.012的孔底面,表面粗糙度为0.4,须研磨.3. 以ф60H8(+0.046 0)孔为中心均匀分布的12孔,6-ф13.5,4-M10-6H深20,孔深24与2-M10-6H.4.其它未注表面的粗糙度要求为6.3,粗加工可满足要求2 机械加工工艺规程设计2.1 毛坯的制造形式零件材料为HT200,考虑到零件材料的综合性能与材料成本和加工成本,保证零件工作的可靠,采用铸造。
生产类型:中批或大批大量生产。
2.2 基准面的选择基面的选择是工艺规程设计中的重要工作之一。
也是保证加工精度的关键。
2.2.1 粗基准的选择对于一般轴类零件而言,以外圆作为粗基准是完全合理的。
按照有关的粗基准选择原则(保证某重要表面的加工余量均匀时,选该表面为粗基准。
若工件每个表面都要求加工,为了保证各表面都有足够的余量,应选择加工余量最小的表面为粗基准。
)2.2.2 精基准的选择按照有关的精基准选择原则(基准重合原则;基准统一原则;可靠方便原则),对于本零件,有中心孔,可以以中心孔作为统一的基准,但是随便着孔的加工,大端的中心孔消失,必须重新建立外圆的加工基面,一般有如下三种方法:1.当中心孔直径较小时,可以直接在孔口倒出宽度不大于2MM的锥面来代替中心孔。
填料箱盖的机械加工工艺与夹具设计-加工工艺设计-毕业论文

本科毕业设计填料箱盖的机械加工工艺与夹具设计摘要:本课题内容主要是制定针对填料箱盖的箱盖第一步箱盖的总体分析,第二步进行加工工艺规程分析设计以及设计出相关加工工序的专用夹具,第三步为了减弱夹紧力、切削力、切削热和内应力的影响,将整个加工过程分为粗加工和精加工两个阶段。
在上诉设计中包括加工零件的工艺分析,加工过程的设计、加工过程的确定以及各加工工序的加工时间的计算等,最后进行夹具的设计,完成整个毕业设计。
关键词:填料箱盖工艺夹具Machining process and fixture design of box Author’s name: Li Pengpeng Tutor:Wu XiaoyingABSTRACT: This topic content mainly developing the stuffing box cover the lid of the first box cover the overall analysis, the second step of process analysis and design procedures and special fixture design related processing operations, the third step in order to abate clamping force cutting force and cutting heat and the influence of the internal stress, the whole process can be divided into rough machining and finish machining two stages in the design of the appeal, including the analysis of the technology of machining parts machining process of the determination of design process and the machining time of process calculation, etc., finally to fixture design, complete the graduation design.KEYWORDS:Packing box cover processing fixture目录1 绪论 (1)1.1 欧洲的夹具发展史 (2)2.2 机床夹具的设计思路 (2)2 零件分析 (2)2.1 零件的作用 (2)2.2 填料箱的组成 (2)2.3 零件的工艺分析..................... 错误!未定义书签。
机制填料箱盖课程设计报告报告说明书

..学院机械与材料工程学院课程设计说明书题目填料箱盖零件的机械加工工艺规程及工艺装备设计班级A1211学生光军学号指导教师戴青玲. . .资..2015 年 6 月9 日《机械制造技术基础》课程设计任务书设计课题:填料箱盖零件的机械加工工艺规程及工艺装备设计设计容:1、抄画工件零件图(零件图见附图) 12、绘制毛坯图 13、零件加工工艺规程卡1套4、机床夹具总装图 15、机床夹具零件图1~26、课程设计说明书(不少于4000字)1份. . .资..第一章概述机械制造技术基础课程设计,是以切削理论为基础、制造工艺为主线、兼顾工艺装备知识的机械制造技术基本能力的培养;是综合运用机械制造技术的基本知识、基本理论和基本技能,分析和解决实际工程问题的一个重要教学环节;是对学生运用所掌握的“机械制造技术基础”知识及相关知识的一次全面训练。
机械制造技术基础课程设计,是以机械制造工艺及工艺装备为容进行的设计。
即以所选择的一个中等复杂程度的中小型机械零件为对象,编制其机械加工工艺规程,并对其中某一工序进行机床专用夹具设计。
一、课程设计的目的机械制造技术基础课程设计是作为未来从事机械制造技术工作的一次基本训练。
通过课程设计培养学生制定零件机械加工工艺规程和分析工艺问题的能力,以及设计机床夹具的能力。
在设计过程中,学生应熟悉有关标准和设计资料,学会使用有关手册和数据库。
1、能熟练运用机械制造技术基础课程中的基本理论以及在生产实践中学到的实践知识,正确地解决一个零件在加工中的定位、夹紧以及工艺路线安排、工艺尺寸确定等问题,保证零件的加工质量。
2、提高结构设计能力。
学生通过夹具设计的训练,应获得根据被加工零件的加工要求,设计出高效、省力、经济合理而能保证加工. . . 资..质量的夹具的能力。
3、学会使用手册、图表及数据库资料。
掌握与本设计有关的各种资料的名称、出处,能够做到熟练运用。
二、课程设计的容1、课程设计题目。
机械制造技术基础课程设计题目为:填料箱盖零件的机械加工工艺规程及工艺装备设计2、课程设计的容。
机械制造课程设计~填料箱盖
《机械制造技术》课程设计说明书设计题目:填料箱盖零件的机械加工工艺规程及钻12孔的工序的专用机床夹具设计班级:设计者:指导教师:河南机电高等专科学校2012年10月26日《机械制造技术》课程设计任务书题目:填料箱盖零件的机械加工工艺规程及钻12孔的工序的专用机床夹具设计内容:(1)零件——毛坯合图 1张(2)机械加工工艺规程卡片 1套(3)夹具装配总图 1张(4)夹具体零件图 1张(5)课程设计说明书 1份原始资料:该零件图样一张,生产纲领一年8000件/年,每日1班。
2012年10月15日目录第1章零件分析 (1)1.1零件的作用 (1)1.2零件的工艺分析 (1)第2章确定毛坯、画毛坯-零件合图 (2)2.1选择毛坯种类 (2)2.2确定毛坯制造方法 (2)2.3确定毛坯公差等级 (2)2.4确定各加工表面的总余量和毛坯的主要尺寸 (2)第3章拟定零件的加工工艺规程 (4)3.1选择定位基准 (4)3.2拟订零件加工工艺路线 (4)3.3 选择加工设备及刀、夹、量具 (6)3.4加工工序设计 (7)3.5填写工艺文件 (7)第4章夹具设计 (18)4.1确定夹具设计方案 (18)4.2定位装置设计 (18)4.3夹紧装置设计 (18)4.4定位误差的分析 (19)4.5夹具技术要求 (19)参考资料 (20)附录第1章零件分析1.1零件的作用题目所给的零件是填料箱盖,主要作用是与轴配合保证对箱体起密封作用,使箱体在工作时不致让油液渗漏。
1.2零件的工艺分析填料箱盖的零件图中规定了一系列技术要求:1.以ф65h5(0013.0-)轴为中心的加工表面。
包括:尺寸为ф65h5(0013.0-)的轴,表面粗糙度为1.6, 尺寸为ф80的轴与ф65h5(0013.0-)相接的肩面, 尺寸为ф100f8(036.0090.0--)与ф65h5(013.0-)同轴度为0.025的面。
尺寸为ф60H8(048.0+)与ф65h5(013.0-)同轴度为0.025的孔。
填料箱盖课程设计说明书
University of South China 机械工程学院机械专业课程设计说明书设计题目:填料箱盖机械加工工艺及钻夹具设计课程名称:机械专业课程设计学生姓名:朱彬学号:20104410112专业班级:机卓1301班指导教师:周为民起止时间:2016年12月9 日至2016年12月30日摘要:主要包括了填料箱盖零件的生产类型的确定,零件的工艺分析,零件的工艺路线,以及工序的加工余量,切削用量的选定,加工工时的计算,工艺卡的制定,零件图,毛坯图的绘制,在本文的后一部分设计了钻孔专用夹具,对夹具进行了力的分析和计算,绘制了夹具工装图和零件图。
关键词:填料箱盖钻夹具加工工艺工序卡前言本次课程设计是我们在毕业设计前一次重要的实践设计,对所学的基础课、技术基础课和专业课能很好的进行系统的复习,也是我们在进行毕业之前对所学各课程的一次深入的综合性的总复习,也是一次理论联系实际的训练,因此,它在我们四年的大学生活中占有重要的地位。
就我个人而言,我希望能通过这次课程设计对自己未来将从事的工作进行一次适应性训练,从中锻炼自·决问题的能力,为今后参加祖国的“四化”建设打下一个良好的基础。
在此次设计中我们主要是设计填料箱盖的加工工艺和专用夹具。
在此次课程设计过程中,我小组成员齐心协力、共同努力完成了此项设计。
在设计期间查阅了大量的资料,并且得到班主任周老师的指点及帮助,在此表示感谢!由于能力所限,设计尚有许多不足之处,恳请各位老师给予指导。
目录前言1. 零件的分析 (2)1.1 零件的作用 (2)1.2 零件的工艺分析 (2)2. 工艺规程设计 (2)2.1 毛坯的制造形式 (2)2.2 基准面的选择 (2)2.2.1 粗基准的选择 (3)2.2.2 精基准的选择 (3)2.3 制定工艺路线 (3)2.3.1 工艺路线方案一 (3)2.3.2 工艺路线方案二 (3)2.3.2 工艺方案的比较与分析 (4)2.4 机械加工余量、工序尺寸与毛坯尺寸的确定 (5)2.5 确定切削用量 (6)2.5.1 工序Ⅰ (6)2.5.2 工序Ⅱ (7)2.5.3 工序Ⅲ (8)2.5.4 工序Ⅳ (10)2.5.5 工序Ⅴ (11)2.5.6 工序Ⅵ (12)2.5.7 工序Ⅶ (13)2.5.8 工序Ⅷ (14)2.5.9 工序Ⅸ. (14)2.5.10 工序Ⅹ (14)3.填料箱盖零件专用机床夹具设计 (15)3.1问题的提出 (15)3.2 定位基准的选择 (15)3.3切削力及夹紧力的计算 (15)4.课程设计心得体会 (17)5.参考文献 (18)附:(1)机械加工工序卡.(2)机械加工工艺过程卡.1、零件的分析1.1 零件的作用题目所给的零件是ZW-6/7型空气压缩机的填料箱盖(见附图1)主要作用是保证与填料箱体联接后保证密封性,对内表面的加工精度要求比较高,对配合面的表面粗糙度要求也较高。
填料箱盖.工艺设计及夹具设计1001210318机制本3班
目录第一章机械制造工艺学课程设计任务书1第二章机械加工工艺规程制定32、1零件的分析32、2毛坯的确定32、3定位基准的选择32、4加工方法的选择42、5工艺路线的制定42、6确定加工余量及毛坯尺寸52、7工序设计62、8确定切削用量和基本时间7第三章夹具的设计213、1确定定位方案、选择定位元件213、2确定夹紧方案、设计夹紧机构213、3确定分度方案、设计分度装置223、4确定导向、对刀方案,设计导向、对刀装置223、5设计其他装置233、6设计夹具体233、7夹具精度分析3、8附图:毛坯图25结论26参考资料26第一章新余学院机械制造工艺学课程设计任务书课程设计内容一、课程设计内容图一图一所示是填料箱盖简图。
毛坯材料为HT200。
中批量生产,采用通用机床进行加工。
试完成该零件的机械加工工艺设计及法兰盘端面12孔钻床专用夹具设计。
设计要求二、设计要求:1、设计者必须发挥独立思考能力,禁止抄袭他人成果,不允许雷同,凡找他人代做,一经核实,取消答辩资格。
积极主动与指导教师交流,每一进展阶段至少与指导教师交流一次。
2、设计成果:(1)、设计说明书一份;(2)、机械加工工艺卡片一套;(3)、夹具装配图一张(A1或A2图纸,用CAD画)及必要的零件图若干张。
设计说明书应包括下列内容:封面,目录、设计任务书、正文、注释、参考文献等。
设计说明书的题目及各级标题为四号以上楷体并加黑,正文采用小4号楷体,注释采用尾注形式。
3、设计说明书的正文部分内容参考《机械制造工艺学课程设计指导书》。
4、设计完成后,将课程设计说明书、机械加工工艺卡片、夹具装配图打印并装订好一并交给指导教师,并准备答辩。
12第二章 机械加工工艺规程制定2、1零件的分析题目所给定的零件是填料箱盖,其主要作用是保证对箱体起密封作用,使箱体在工作时不致让油液渗漏。
技术要求分析:填料箱盖的零件图中规定了一系列技术要求: (查表1.4-28《机械制造工艺设计简明手册》)1.以ф65H5(0013.0-)轴为中心的加工表面。
填料箱盖的工艺规程及夹具设计
学号;3533090225 山西煤炭职业技术学院计算机信息系毕业设计题目填料箱盖的工艺规程及夹具设计学生姓名:胡国胜班级:机制330902专业:机械制造与自动化(矿山机械制造与维修)指导教师:夏静文论文报告提交日期: 2012年6月成绩评定日期:填料箱盖的工艺规程及夹具设计摘要填料箱盖,其主要作用是保证对箱体起密封作用,使箱体在工作时不致让油液渗漏。
对内表面的加工精度要求比较高,对配合面的表面粗糙度要求也较高。
本次设计旨在提高填料箱盖的加工效率,设计正确的加工工艺路线,由此我们首先对填料箱盖的结构特征和工艺进行了仔细的分析,然后确定了一套合理的加工方案,加工方案要求简单,操作方便,并能保证零件的加工质量。
填料箱盖的加工质量将直接影响机器的性能和使用寿命。
在设计中采用四大步骤进行,分别是[1]填料箱盖零件的分析[2]工艺规程设计[3]数控机床的选择与加工方案[4]专用夹具设计关键词:填料箱盖,零件,毛坯,夹具目录第一章填料箱盖零件的分析 (4)1.1 零件的作用 (4)1.2填料箱盖的技术要求分析 (5)1.3本章小结 (5)第二章工艺规程设计 (6)2.1零件机械加工工艺规程的制定 (6)2.2箱体零件的材料、毛坯和热处理 (12)2.3基准面的选择 (12)2.4制订工艺路线 (13)2.5机械加工余量、工序尺寸及毛坯尺寸的确定 (17)2.6本章小结 (18)第三章机床的选择与加工方案 (19)3.1选择机床 (19)3.2选择夹具 (21)3.3选择刀具 (21)3.4确定工序尺寸 (22)3.5确定切削用量 (23)3.6本章小结 (33)第四章专用夹具设计 (34)4.1问题的指出 (34)4.2夹具设计 (34)4.3定位误差的分析 (35)4.4夹具设计及操作的简要说明 (35)4.5本章小结 (36)结论 (37)致谢 (38)参考文献 (39)第一章填料箱盖零件的分析1.1 零件的作用题目所给定的零件是填料箱盖(图1-1),其主要作用是保证对箱体起密封作用,使箱体在工作时不致让油液渗漏。