
机械加工余量标准
3.2
1.6 机械加工余量标准
25EQY—19-1999
1. 主题内容与适用范围
本标准规定了磨削加工的加工余量。
本标准适用于磨削各类材料时的加工余量。
2. 技术内容
加工余量表(一)
厚度4以上的平面磨削余量(单面)
平面长度 平面宽度200以下 平面宽度200以上
小于100 0.3
100-250 0.45
251-500 0.5 0.6
500-800 0.6 0.65
说明:
1.二次平面磨削余量乘系数1.5
2.三次平面磨削余量乘系数2
3.厚度4以上者单面余量不小于0.5-0.8
4.橡胶模平板单面余量不小于0.7
毛坯加工余量表(二)
I:园棒类:
(1)工件的最大外径无公差要求,光洁度在▽以下,例:不磨外圆的凹模带台肩的凸模、凹模、凸凹模以及推杆、推销、限制器、托杆、各种螺钉、螺栓、螺塞、螺帽外径必须滚花者。
(毫米)
工件直径(D) 工 件 长 度 L 车刃的割刀量和车削二端面的余量(每件) <70 71-120 121-200 201-300 301-450
直 径 上 加 工 余 量
≤32 1 2 2 3 4 5-10
33-60 2 3 3 4 5 4-6
61-100 3 4 4 4 5 4-6
101-200 4 5 5 5 6 4-6
当D<36时并不适应于调头夹加工,在加工单个工件时,应在L上加夹头量10-15。
(2)工件的最大外径有公差配合要求,光洁度在▽以上,例如:外圆须磨加工的凹模,挡料销、肩台须磨加工的凸模或凸凹模等。
(毫米) 3.2 工件直径(D) 工 件 长 度 L 车刃的割刀量和车削二端面的余量(每件) <50 51-80 81-150 151-250 251-420
直 径 上 加 工 余 量
≤15 3 3 4 4 5 5-10
16-32 3 4 4 5 6 5-10
33-60 4 4 5 6 6 5-8
61-100 5 5 5 6 7 5-8
101-200 6 6 6 7 7 5-8
当D<36时,不适合调头加工,在加工单个零件时,应加夹头量10-15。
毛坯加工余量表(三)
Ⅱ:圆形锻件类(不需锻件图)
(1)不淬火钢表面粗糙度在▽ 以下无公差配合要求者,例如:固定板、退料板等。
(毫米)
工件直径(D) 工 件 长 度 L
<10 11-20 21-45 46-100 101-250
直径上加工余量 长度方向上余量
150-200 5 5 5 5 5 5 5 6 5 7
201-300 5 6 5 6 5 6 5 7 6 8
301-400 5 7 5 7 5 7 6 8 8 9
401-500 7 8 5 8 6 8 7 9 9 10
501-600 7 8 6 8 6 8 7 10 10 11
注:表中的加工余量为最小余量,其最大余量不得超过厂规定标准。
毛坯加工余量表(四)
Ⅲ:矩形锻件类:
表内的加工余量为最小余量,其最大余量不得超过厂规定标准。
工件直径(D) 工 件 长 度 L
≤100 101-250 251-320 321-450 451-600 601-800
长度上加工余量2e
5 6 6 7 8 10
工件截面上加工余量(2a=2b)
≤10 4 4 5 5 6 6
11-25 4 4 5 5 6 6
26-50 4 5 5 6 7 7
51-100 5 5 6 7 7 7
101-200 5 5 7 7 8 8
201-300 6 7 7 8 8 9
301-450 7 7 8 8 9 9
451-600 8 8 9 9 10 10
平面、端面磨削加工余量表(五) 3.2
6.4 一、平面
平面每面磨量
宽度 厚度 工件长度L
<100 101-250 251-400 404-630
<200 <18 0.3 0.4
19-30 0.3 0.4 0.45
31-50 0.4 0.4 0.45 0.5
>50 0.4 0.4 0.45 0.5
>200 <18 0.3 0.4
19-30 0.35 0.4 0.45
31-50 0.40 0.4 0.45 0.55
>50 0.40 0.45 0.45 0.60
二、端面
端面每面磨量
D 工 件 长 度 L
<18 19-50 51-120 121-260 261-500 >500
<18 0.2 0.3 0.3 0.35 0.35 0.5
19-50 0.3 0.3 0.35 0.35 0.40 0.5
51-120 0.3 0.35 0.35 0.40 0.40 0.55
121-260 0.3 0.35 0.40 0.40 0.45 0.55
261-500 0.35 0.40 0.45 0.45 0.50 0.60
>500 0.4 0.40 0.50 0.50 0.60 0.70
注:
本表适用于淬火零件,不淬火零件应适当减少20-40%
粗加工的表面粗糙度不应低于▽
如需磨两次的零件,其磨量应适当增加10-20%
环形工件磨削加工余量表(六)
工件直径
mm 35、45、50号钢 T8、T10A钢 Cr12MoV合金钢
外元留量 内孔留量 外元留量 内孔留量 外元留量 内孔留量
6-10 0.25-0.50 0.30-0.35 0.35-0.60 0.25-0.30 0.30-0.45 0.20-0.30
11-20 0.30-0.55 0.40-0.45 0.40-0.65 0.35-0.40 0.35-0.50 0.30-0.35
21-30 0.30-0.55 0.50-0.60 0.45-0.70 0.35-0.45 0.40-0.50 0.30-0.40
31-50 0.30-0.55 0.60-0.70 0.55-0.75 0.45-0.60 0.50-0.60 0.40-0.50
51-80 0.35-0.60 0.80-0.90 0.65-0.85 0.50-0.65 0.60-0.70 0.45-0.55
81-120 0.35-0.80 1.00-1.20 0.70-0.90 0.55-0.75 0.65-0.80 0.50-0.65
121-180 0.50-0.90 1.20-1.40 0.75-0.95 0.60-0.80 0.70-0.85 0.55-0.70
181-260 0.60-1.00 1.40-1.60 0.80-1.00 0.65-0.85 0.75-0.90 0.60-0.75
注:
φ50以下,壁厚10以上者,或长度为100-300者,用上限
φ50-φ100,壁厚20以下者,或长度为200-500者,用上限
φ100以上者,壁厚30以下者,或长度为300-600者,用上限
长度超过以上界线者,上限乘以系数1.3
加工粗糙度不低于▽,端面留磨量0.5 1.6 φ6以下小孔研磨量表(七)
材料 直径上留研磨量(毫米)
钢45 0.05-0.06
T10A 0.015-0.025
Cr12MoV 0.01-0.02
注:
本表只适用于淬火件
应按孔的最小极限尺寸来留研磨量
淬火前小孔需占铰粗糙度▽以上
当长度e小于15毫米时,表内数值应加大20-30%
导柱衬套磨削加工余量表(八)
衬套内径
与导柱外径 衬 套 导 柱
外元留量 内元留量 外元留量
25-32 0.7-0.8 0.4-0.5 0.5-0.65
40-50 0.8-0.9 0.5-0.65 0.6-0.75
60-80 0.8-0.9 0.6-0.75 0.7-0.90
100-120 0.9-1.0 0.7-0.85 0.9-1.05
镗孔加工余量表(九)
加工孔的直径(mm) 材 料
轻合金 巴氏合金 青铜及铸铁 钢件 细镗前加工精度为4级 加 工 性 质
粗加工 精加工 粗加工 精加工 粗加工 精加工 粗加工 精加工
直 径 余 量(mm)
≤30 0.2 0.1 0.3 0.1 0.2 0.1 0.2 0.1 0.045
31-50 0.3 0.1 0.4 0.1 0.3 0.1 0.2 0.1 0.05
51-80 0.4 0.1 0.5 0.1 0.3 0.1 0.2 0.1 0.06
81-120 0.4 0.1 0.5 0.1 0.3 0.1 0.3 0.1 0.07
121-180 0.5 0.1 0.6 0.2 0.4 0.1 0.3 0.1 0.08
181-260 0.5 0.1 0.6 0.2 0.4 0.1 0.3 0.1 0.09
261-360 0.5 0.1 0.6 0.2 0.4 0.1 0.3 0.1 0.1
附注:当一次镗削时,加工余量应该是粗加工余量加工精加工余量。
表7-1 模具常用加工方法的加工余量、加工精度、表面粗糙度
制造方法 本道工序经济加工余量(单面)/mm 经济加工精度 表面粗糙度Ra/μm
刨削 半精刨 0.8~1.5 IT10~12 6.3~12.5
精刨 0.2~0.5 IT8~9 3.2~6.3
划线铣 1~3 1.6mm 1.6~6.3
铣削 靠模铣 1~3 0.04mm 1.6~6.3
粗铣 1~2.5 IT10~11 3.2~12.5
精铣 0.5 IT7~9 1.6~3.2
仿形雕刻 1~3 0.1mm 1.6~3.2
模锻件的机械加工余量和公差

山西中信重工集团有限公司
Shanxi zhongxin Heavy Industry Group Co.,
Ltd.
模锻件的机械加工余量和公差
1.机械加工余量
锻造过程中由于锻模磨损、上下模具错移、模具的斜度及其毛坯体积的变化、加热过程产生氧化、脱碳及终锻温度的波动等,使得锻件的形状和尺寸发生变化,尺寸在一定范围波动。在锻后锻件的全部或局部表面,还需要机械加工,因此这些表面在设计时留有供机械加工用的金属层,称为机械加工余量。机械加工余量设计目的是为提高表面质量及保证尺寸,锻件图上凡是需要机械加工的表面,都留有余量。加工余量的大小与锻件的形状复杂程度、尺寸精度、表面光洁度、锻件材料和模锻设备等有关。
2.锻件公差
锻造过程中,由于欠压、金属不充满型槽、模具磨损或变形、模具设计时锻件收缩率选取不准确、终锻型槽制造公差、锻造设备精度变化、模具错移、人工操作误差等原因,锻件的实际尺寸不可能准确无误地达到锻件的公称尺寸,应该留有一定的尺寸误差,称为锻件公差。锻件上无论是否进行机械加工,都应设计和注明锻件的公差。锻件的公差主要包括长度、高度、宽度方向的公差、厚度公差、直线度和平面度公差、中心距尺寸公差、同轴度公差、残留横向毛边公差及切入锻件深度公差、纵向毛刺及冲孔变形量公差等。
3.锻造余块
模锻工艺设计过程中,对于零件图上较小的小孔、狭窄的沟槽、直径差较小的台阶等难以锻造的部位,可以设计锻造余块。锻造余块设计可以简化锻件形状,减少模锻难度,但会增加机械加工量和金属消耗。余块的设计要根据零件形状、模锻水平、加工难易程度等综合考虑,对于有些要求组织和力学性能检测的锻件,需要设计试样余块,以便用来进行锻件组织和力学性能检测,对于热处理和机械加工时有特殊要求的锻件,需要设计夹头余块。 山西中信重工集团有限公司
Shanxi zhongxin Heavy Industry Group Co.,
Ltd.
铸件尺寸公差与机械加工余量

铸件尺寸公差与机械加工余量
引言
对铸件规定的公差可以确定铸造方法因此在设计完成或合同签订之前建议采购方应与铸造厂取得
联系以商定
铸件设计和所要求的精度 机械加工要求 铸造方法 所要生产的铸件数量 所采用的铸造设备 各种特殊要求例如基准目标系统个别的尺寸公差几何公差圆角半径公差以及个别的机械
加工余量 是否有更适合该铸件的其他标准 由于铸件的尺寸精度与生产因素有关因此对下列生产方式在附录中介绍了用不同方法和不同金属
所能达到的公差等级
大批和大量生产此时可通过对铸造设备的改进调整和维护以获得精密的公差
小批量生产和单件生产
本标准规定了铸件的尺寸公差等级和要求的机械加工余量等级。
本标准适用于有各种铸造方法生产的各类金属及其合金铸件的尺寸。
本标准既适用于在图样上给出的一般公差和 /或个别要求的机械加工余量。
本公差体系用于铸造厂家提供墨阳或金属型装备,或承担模样或金属型装备检验责任的场合。
机械加工前的毛坯铸件的尺寸,包括必要的机械加工余量。
3.1.铸件公差的标注
如果需要在基本尺寸后面标注个别公差
3.2.机械加工余量的标注
应在图样上标出需机械加工的表面和要求的机械加工余量值并在括号内标出要求的机械加工余量
等级当制造模样或金属型装备时应考虑这些要求
要求的机械加工余量应按下列方式标注在图样上 1. 范围
2. 铸件基本尺寸
3. 在图样上的标注
要求的机械加工余量在特定表面上的标注
铸件尺寸公差
亡堆討■n貳卒英-hmm
WN'
茁卑後CT"
xj- 全 1 2 3 4 5 e 7 * 9 10 11 12 1費 U冲 1阴
— Iff tk]3 0.1R tm 0.36 EL 52 0.川 1 1.& 2 ZB 1.2 — — — —
10 le Oil (LH 0.2 a 2& XM Z OL7B LI l.tJ 3.2 iO 4.4 — — — —
机械加工余量手册

机械加工余量手册
机械加工过程中,将工件上待加工表面的多余金属通过机械加工的方法去除掉,获得设计要求的加工表面,零件表面预留的(需切除掉的)金属层的厚度称为加工余量。
在机械加工过程中从加工表面切除的金属层厚度称为加工余量。加工余量分为工序余量和加工总余量。
1、工序余量
工序余量是指某一表面在一道工序中被切除的金属层厚度,即相邻两工序的工序尺寸之差。
由于工序尺寸有公差,实际上同一批工件所切除的余量是变化的,因此余量有基本余量(或称公称余量、名义余量)、最大余量和最小余量之分。从加工表面是否具有对称性,工序余量还有单边余量和双边余量之分。工序尺寸及公差一般均按“入体原则”标注,对被包容尺寸(如轴径),其公称尺寸即为最大工序尺寸,上极限偏差为0;对包容尺寸(如孔径,槽宽),其公称尺寸则为最小工序尺寸,下极限偏差为0。对孔距类工序尺寸和毛坯尺寸,一般按对称偏差标注。
(1)工序余量的计算
工序余量有单边余量和双边余量之分。
(2)基本余量、最大余量、最小余量及余量公差
由于毛坯制造和零件加工时都有尺寸误差,因此加工余量也是个变动值。 当工序尺寸用基本尺寸计算时,所得的加工余量称为基本余量或公称余量。
最小余量是保证该工序加工表面的精度和质量所需切除的金属层最小厚度。最大余量是该工序余量的最大值。余量公差是加工余量的变动范围,等于最大余量与最小余量的差值,也等于前工序与本工序两工序尺寸公差之和。
工序尺寸公差带的布置一般都采用“单向、入体”原则,即对于被包容面(轴类),公差都标成下偏差,取上偏差为零,工序基本尺寸即为最大工序尺寸;对于包容面(孔类),公差都标成上偏差,取下偏差为零。但是,孔中心距尺寸和毛坯尺寸的公差带一般都取双向对称布置。
2、加工总余量
加工总余量是指由毛坯变为成品的过程中,在某加工表面上所切除的金属层总厚度,即毛坯尺寸与零件图设计尺寸之差2,也等于该表面各工序余量之和。
二级精度铸件机械加工余量

二级精度铸件机械加工余量
铸件
最大尺寸 浇注时位置 公称尺寸
≤50 >50~120 >120~260 >260~500 >500~800 >800~1250 >1250~2000 >2000~3150 >3150~5000
≤120 顶面
底面、侧面 3.5
2.5 4.0
3.0
>120~260 顶面
底面、侧面 4.0
3.0 4.5
3.5 5.0
4.0
>260~500 顶面
底面、侧面 4.5
3.5 5.0
4.0 6.0
4.5 6.5
5.0
>500~800 顶面
底面、侧面 5.0
4.0 6.0
4.5 6.5
5.0 7.0
5.0 7.5
5.5
>800~1250 顶面
底面、侧面 6.0
4.0 7.0
5.0 7.0
5.0 7.5
5.5 8.0
5.5 8.5
6.5
>1250~2000 顶面
底面、侧面 7.0
4.5 7.5
5.0 8.0
5.5 8.0
6.0 9.0
6.5 9.0
6.5 10
7.5
>2000~3150 顶面
底面、侧面 7.0
5.0 7.5
5.0 8.0
5.5 8.5
6.0 9.0
6.5 10
7.0 11
8.0 12
9.0
>3150~5000 顶面
底面、侧面 7.5
5.5 7.5
5.5 8.0
6.0 8.5
6.0 9.0
6.5 10
7.0 11
8.0 12
9.0 13
10
注:1、二级精度指尺寸精度和表面光洁度要求较高的铸件或者大量成批生产的铸件。(金属模的普通机器造型、壳型、金属模)
2、公称尺寸是指两个相对加工面之间的最大距离,或者从基准面或中心线到加工面的距离。若几个加工面对基准轴或基准面是平行的,则公称尺寸必须采
用最远一个加工面到基准面的距离。
3、铸孔机械加工余量,不管其所在位置如何,均采用各级的顶面加工余量。
机械加工工序间余量

1 3.2 机械加工工序间余量
本章规定的常见工序间加工留量作为本公司编制机械加工工序及有关单位确定加工余量的依据,如有特殊情况可由工艺部门另作规定。
3.2.1 切料头时留芯部安全尺寸
如图3.2-1所示,当工件材料σs=400~450MPa时,切料头留芯部安全尺寸d按表3.2-1选取。表3.2-1 中数据用公式d3≈5Ql/σs计算,式中的σs材料屈服极限。
如为其它材料时,应根据其σs大小将安全尺寸d应乘上修正系数K,K值按表3.2-2选取。
表3.2-1 mm
料头长度l 100 200 300 400 500 600 700 800 900 1000
零件重量Q(t) 安 全 尺 寸 d
1 25 30
2 30 37 43
3 33 42 49 53
4 37 47 54 59 63
5 40 50 58 63 68 70
6 43 54 61 67 73 77
7 45 56 64 71 76 81
8 47 59 67 74 80 85 89
9 49 61 70 77 83 88 93 2 10 50 63 73 80 86 91 96 100
15 58 73 83 91 98 104 110 115
铸件机械加工余量
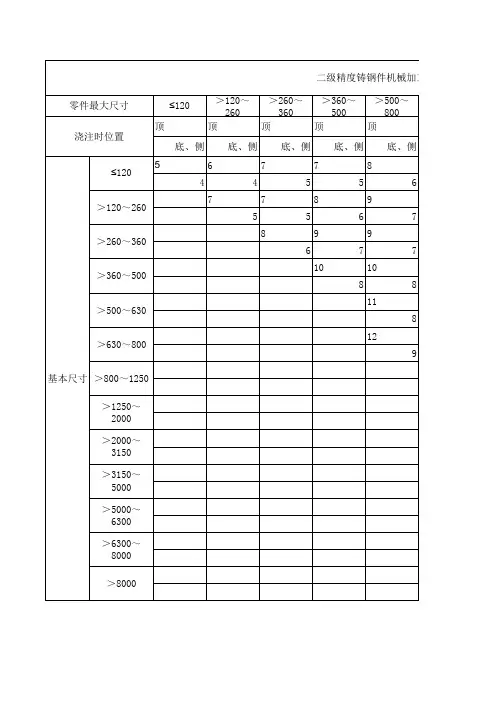
≤120>120~260>260~360>360~500>500~800顶顶顶顶顶底、侧底、侧底、侧底、侧底、侧567784455677895567899677101088118129浇注时位置
>1250~2000>2000~3150>3150~5000>5000~6300>6300~8000>8000 二级精度铸钢件机械加工余零件最大尺寸
基本尺寸≤120
>120~260
>260~360
>360~500
>500~630
>630~800
>800~1250
>800~1250>1250~2000>2000~3150>3150~5000>5000~8000>8000顶顶顶顶顶顶底、侧底、侧底、侧底、侧底、侧底、侧910111214167881011121011121415178991112131012131516188910121314111314161719910101314151213141718209101114151613141518202110111214161714151619212211121315171817182022241315161819202224261617192024262818202228302224303224263428加工余量(JB2850-79) mm
圆环类自由锻件机械加工余量与公差GBT
圆环类自由锻件机械加工余量与公差GBT
表1 圆 环 类 自 由 锻 件 机 械 加 工 余 量 与 公 差
大于至大于046.3101625abcabcabcabcabcabcabcabcabcabc至46.310162540大于至631007±26±29±37±26±29±38±37±210±41.31001608±36±210±48±36±210±49±37±212±510±48±313±51.31.21602009±36±212±59±36±212±510±47±213±511±48±314±612±510±416±71.41.31.220025010±46±213±511±46±214±611±47±214±612±58±316±713±510±417±714±612±518±81.41.31.225031511±46±214±612±57±216±213±57±217±714±68±318±815±610±420±816±212±521±917±714±622±91.61.41.31.231540013±58±317±714±68±318±815±69±320±816±710±421±917±711±422±918±813±523±1019±815±625±1121±918±829±121.61.41.31.240050016±79±321±917±710±422±918±811±423±1019±812±525±1120±813±526±1121±914±627±1122±916±729±1224±1019±831±1326±1123±1034±131.71.61.41.31.250063020±812±526±1121±913±527±1122±914±629±1223±1015±630±1324±1016±231±1326±1118±834±1327±1121±935±1329±1224±1038±1732±1430±1342±181.71.61.41.31.2大于至631005±25±25±25±25±25±26±26±26±21.31001606±25±26±26±25±26±27±26±27±28±37±28±31.31.21602007±25±27±27±25±27±28±36±28±39±37±29±310±49±310±41.41.31.22002508±36±28±38±36±28±39±36±29±310±47±210±411±49±311±412±511±412±51.41.31.22503159±36±29±310±46±210±410±47±210±412±58±312±513±59±313±514±611±414±615±613±515±61.51.41.31.231540011±47±211±412±58±312±513±58±313±514±69±314±615±610±415±617±712±517±718±814±618±820±817±720±81.51.41.31.240050013±59±313±514±69±314±615±610±415±616±711±416±718±812±518±819±813±519±820±815±620±822±918±822±925±1123±1025±111.61.51.41.31.250063017±711±417±718±812±518±819±813±519±821±914±621±922±915±622±924±1017±724±1025±1120±825±1127±1124±1027±1131±1330±1331±131.61.51.41.31.24005005006301.61.61.71.71.41.51.51.51.71.91.9锻 造 精 度 等 级 E余量增值系数E1.61.61.61.7加 工 余 量 a、b、c 与 极 限 偏 差锻 造 精 度 等 级 F余量增值系数F1.43154063100160200250315400零件直径D零 件 高 度 H壁厚04063100160200250
如何确定铸件加工余量【干货】
如何确定铸件加工余量
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.
铸件为进行机械加工而加大的尺寸称为机械加工余量。在零件图上标有加工符号的地方,制模时必须留有加工余量。加工余量的大小,要根据铸件的大小、生产批量、合金种类、铸件复杂程度及加工面在铸型中的位置来确定。灰铸铁件表面光滑平整,精度较高,加工余量小;铸钢件的表面粗糙,变形较大,其加工余量比铸铁件要大些;有色金属件由于表面光洁、平整,其加工余量可以小些;机器造型比手工造型精度高,故加工余量可小一些。
铸件的机械加工余量一般用铸件的尺寸公差和要求的机械加工余量代号统一标注在图样上。尺寸公差是指允许铸件尺寸的变动量,共分为16个等级,由精到粗以CT1-- CT16表示。
铸铁和铸钢件的尺寸公差等级为:用黏土砂手工造型时,单件、小批量生产为CT13--CT15级,大批量生产为CT11--CT14级;砂型铸造机器造型时为CT8--CT12级。
要求的机械加工余量(RMA)等级有A,B,C,D,E,F,G,H,J和K共10级。确定铸件的机械加工余量之前,需要先确定机械加工余量等级。
零件上的孔与槽是否铸出,应考虑工艺上的可行性和使用上的必要性。一般来说,较大的孔和槽应铸出,以节约金属,减少切削加工工时,同时可以减小铸件的热节;较小的孔,尤其是位置精度要求高的孔和槽则不必铸出,留待机加工反而更经济。通常情况下,最小铸出孔尺寸可参考下表:
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.
铸件 尺寸公差、几何公差与机械加工余量-最新国标
1
铸件 尺寸公差、几何公差与机械加工余量
1 范围
本文件规定了铸件的起模斜度、铸件的尺寸公差等级、铸件的几何公差等级、铸件的错箱量、铸件的机械加工余量、尺寸公差和几何公差在图样上的标注方法和铸件的拒收。 本文件适用于各种铸造工艺生产的铸件,以及铸造工艺设计、模具等工艺装备的设计和制造。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。 GB/T 1182 产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注(GB/T 1182—2018,ISO 1102:2017,MOD) GB/T 4458.5 机械制图 尺寸公差与配合注法 GB/T 5611 铸造术语 GB/T 17851 产品几何技术规范(GPS) 几何公差 基准和基准体系(GB/T 17851—2022,ISO 5459:2011,MOD) JB/T 2435 铸造工艺符号表示方法
3 术语和定义
GB/T 5611界定的以及下列术语和定义适用于本文件。
3.1
起模斜度 draft 为使型、芯模样易于从铸型中或芯盒中取出,而在模样或芯盒壁上平行于起模方向预留的斜度。
3.2
外起模斜度 external draft 模样外表面上平行于起模方向的斜度。
3.3
内起模斜度 internal draft 零件内表面上平行于起模方向的斜度。 注: 图1为内、外起模斜度示意图。
2 标引符号说明: L1——外起模高度; L2——内起模高度; αe——外起模斜度; αi——内起模斜度。
图1 内、外起模斜度
3.4
铸件公称尺寸 nominal dimension of casting 铸件机械加工前的毛坯设计尺寸,包括机械加工余量。
3.5
铸件尺寸公差 dimensional casting tolerance 铸件尺寸的允许变动量。铸件尺寸公差等于铸件的最大极限尺寸与最小极限尺寸之差的绝对值;也等于上偏差与下偏差之和的绝对值。
加工余量
加工余量,工序尺寸及公差的确定
1、 先用查表法确定加工余量。由工艺手册查得:精磨余量为0.10mm,粗磨余量余量为0.40mm,精车余量为1.10mm,粗车余量为3.00mm.由Z0=Z1+Z2...+Zn=∑Zi可得加工总余量为4.60mm,取加工总余量为5.00mm,把粗车余量修正为3.40mm。
2、 计算各加工工序基本尺寸。精磨后供需基本尺寸为30mm(设计尺寸);其他各工序基本尺寸依次为:
粗磨 30.00mm+0.10mm=30.10 mm
精车 30.10 mm+0.40mm=30.50mm
粗车 30.50mm+1.10mm=31.60mm
毛坯 31.60mm+3.40mm=35.00mm
3、 确定各工序的加工经济精度和表面粗糙度。由《机械制造工艺学》表4—7得:精磨后为IT6,Ra
4、 根据上述经济加工精度查公差表,将查得的公差数值按“入体原则”标注在工序基本尺寸上。查工艺手册可得热轧毛坯公差为±1.5 mm。
为清楚起见,把上述计算和查表结果汇总于下表中,供参考。
加工余量,工序尺寸及公差的确定
工序名称 工序间余量/mm 工 序 工序基本尺寸/mm 标注工序尺寸公差/mm 经济精度/mm 表面粗糙度/mm
精磨 0.10 30.00mm ¢3000-0.013
粗磨 0.40 30.00mm+0.10mm=30.10mm ¢30.10-0.033
精车 1.10 30.10mm+0.40mm=30.50mm ¢30.50-0.052
粗车 3.40 30.50mm+1.10mm=31.60mm ¢31.60-0.210
毛坯(热轧) ±1.5 31.60mm+3.40mm=35.00mm ¢35±1.5