
铝合金焊接接头的软化及改善措施.
深冷处理对5A06铝合金TIG焊接头组织的影响
俘掳 熔焊工艺及应用专题 。
深冷处理对5A06铝合金TIG焊接头组织的影响
太原科技大学材料科学与工程学院(030O24) 高珊任树杰吴志生帅鹏
山西太钢不锈钢股份有限公司技术中心(030003) 张心保
摘要用手工氩弧焊、SA1Mg一3焊丝对5A06铝合金板进行了TIG焊,采用液氮对5A06铝合金焊接接头进行 了深冷处理,深冷处理温度为一155 oC,保温时间为4 h,8 h,10 h,并对深冷处理前后的5A06铝合金焊接接头进行 了金相组织观察、XRD衍射测试。研究结果发现,深冷处理可以使接头组织形成亚晶结构,使得晶粒细化, (Mg2AI,)相的数量明显增加,且分布更加均匀、弥散,形成了弥散强化,改善了铝合金接头的组织。
关键词:铝合金深冷处理焊接接头TlG焊显微组织 中图分类号: TG457.14
0前 言 为探索改善铝合金焊接接头的软化提供了新途径。
铝合金因具有独特的优点,其焊接结构已经成为 民用及军工产品上的重要组成部分。所以各企业对铝
合金的焊接方法和焊接工艺的研究也越来越广泛和深 入。同时,人们也在不断的探索,寻求各种改善铝合金 焊接接头组织和性能的方法 I2 J。材料的深冷处理作
为具有积极应用前景的材料处理方法,其独特效果引 起了人们重视。深冷处理作为改善材料组织和性能的
重要处理工艺在传统的钢铁材料中已经得到了广泛的 应用,在铝、铜、镁等有色金属中也有相关研究和报
道 I4 J。文中首次初步研究了深冷处理对5A06铝合
金TIG焊接头组织的影响,并对有关机理进行了探讨。 1 铝合金焊接接头的深冷处理试验
1.1试验材料与方法
焊接母材选择不能热处理强化的AL—Mg系5A06
一O铝合金板,焊接试件尺寸为300 mm×150 mm× 5 mm,平板对接焊接长度为300 mm,V形坡口(单边
30。),焊缝填充焊丝选用与母材同质的4,3 mm的 SA1Mg一3,母材及焊丝的化学成分见表1。焊前用丙
铝及其合金的焊接性
信息来源:一览英才网旗下锅炉英才网 网站: 铝及其合金的焊接性
(一)铝的氧化 铝不论是固态或液态都极易氧化。在常温下铝及铝合金表面总有一层氧化铝(Al2O3)薄膜。尤其在高温下铝将发生强烈氧化。氧化铝的熔点很高(2050℃),远远超过铝合金的熔点(一般为600℃左右),而且氧化铝密度大(3.85g/cm3),而铝合金密度较小(2.6~2.8g/cm3)。当气焊铝时,如果不用气焊熔剂,会很明显地看到熔池表面一层氧化铝的黑色皱皮,它阻止了焊丝的熔滴进入熔池,使之无法与基本金属熔合。又因氧化铝在沉入焊缝后形成难熔夹渣,而且氧化铝还吸附了较多的水分,在焊接时会促使焊缝生成气孔。因此,铝焊接时,为保证焊接质量,必须去除表面的氧化物,并防止在焊接过程中再氧化。这是铝及铝合金熔化焊的重要特点。
(二)熔池不易掌握 铝及铝合金由固态转变成液态时,没有显著的颜色变化,从而增加了工艺上控制温度的困难。另外,铝在高温时强度很低,如铝在370℃时强度仅为0.1MPa,在焊接时容易引起烧塌或下漏,甚至焊接接头会整个塌落下来。因此,铝的全位置焊接,比焊接钢材要困难得多,常常要采用垫板。
(三)热裂纹 铝的导热系数约是铁的2倍多,因而要求在焊接时,使用较大功率或能量集中的热源。当焊件厚度大时,还要预热。而铝的线膨胀系数约是铁的2倍,在凝固时的收缩率约为铁的3倍,再者铝与钢比较,铝及其合金高温时塑性很差、强度也低,所以,铝件的焊接变形大,恶化了焊接的工艺条件。如工艺措施不当,还容易产生热裂纹。
工业纯铝和铝锰合金的抗裂性良好,在焊接薄板时不产生裂缝。但若焊缝金属中,硅的含量大于铁的含量(Fe/Si<1)或焊接接头刚性较大时,则焊缝金属产生热裂纹的倾向将会增大。铝镁合金焊接时的热裂纹倾向随含镁量的变化而
铝合金焊接变形的控制与矫正

- 1 - 铝合金焊接变形的控制与矫正
首先,铝合金焊接变形的原因主要包括热应力、残余应力和塑性变形三个方面。因此,控制焊接过程中的热输入、优化焊接序列和采用预热等方法可以减少热应力的产生;选择合适的焊接参数和材料可以减少残余应力的产生;而采用自动化控制技术和机器人焊接等方法可以减少塑性变形的产生。
其次,对于已经产生的变形,可以采用以下方法进行矫正:拉伸、压缩、弯曲和热矫正等。其中,拉伸和压缩可以通过机械力学加工进行,弯曲可以通过弯曲机进行,而热矫正则需要采用加热、冷却等方法进行。在矫正过程中需要注意控制矫正力度和温度,避免引入新的变形。
最后,本文还介绍了一些辅助方法,如采用补偿焊接、采用支撑杆等方法进行变形控制和矫正。
总之,铝合金焊接变形的控制和矫正需要综合考虑多种因素,采用多种方法进行处理,以获得最佳的焊接效果和工件形状。
用于车辆焊接的铝合金接头组织及性能研究
用于车辆焊接的铝合金接头组织及性能研究
摘要:轻量化是车辆实现高速运行的必要条件,轻量化技术的主要措施之一便是采用铝合金车体,铝合金作为重要的金属材料大量应用于车辆制造,以提高车辆运行速度。本文对铝合金结构的6005A和6060两种铝合金材料的钨极氩弧焊(TIG)焊接接头的显微组织和力学性能进行了研究。
关键词:车辆铝合金 钨极氩弧焊 力学性能 焊接裂纹
1前言
轻量化是车辆实现高速运行的必要条件。运载工具轻量化是国内外运载工具设计和使用者长期追求的目标, 因为由此可节能和提高运行速度, 增加运输质量,
减少能源消耗, 减少大气污染。轻量化技术的主要措施之一便是采用铝合金车体,之所以铝合金材料可以在车辆制造业中能够得到迅速的发展,这主要取决于铝合金所具有低密度、高强度、良好的挤压性能、良好的焊接性和高回收利用率[1-3]。
2接头组织性能
铝合金母材的几种性能指标比钢低,铝合金的线膨涨系数a是钢的一倍,其导热系数也比钢大得多,这些重大差异将对焊接变形和应力有重要影响。铝合金的强度TS和屈服强度TYS分别比钢低33%和25%,但密度g只有钢的33%,由此得出比强度分别比钢高1倍和3.1倍,所以在减轻焊接结构重量方面有重要作用,是运载工具结构轻量化的首选材料。但另一方面,铝合金的弹性模量E也只有钢的33%,在板厚相同或结构高度相同时会使刚度大大降低。同时屈强比(TYS/TS)比钢高24%,这说明加载变形时塑性储备和韧性储备都不如钢,对焊接接头和焊接结构的断裂过程有重要影响。
3强度分析
3.1拉伸实验
焊接接头拉伸力学性能试验按照GB/T228-2002《焊接接头拉伸试验方法》进行。本文中拉伸试验所采用的拉伸机为WDWS100微机控制电子万能试验机,加载速度为1mm/min,6005A-T6铝合金拉伸试件标距为60mm,6060铝合金拉伸试件标距为70mm。
6005A-T6铝合金的拉伸试验结果见表2-1所示。从表中可以看出,6005A-T6铝合金TIG焊接接头的拉伸试验均断裂在离熔合线15~20mm处,说明在焊接热的作用下,熔合线及热影响区的组织和性能发生了较大的变化,接头的强度损失较为严重,在焊接热循环的作用下,焊接接头的焊缝、熔合线及热影响区的组织和性能发生了较大的变化,焊缝和熔合线区域的强度高于热影响区,在热影响区部分,发生了强度急剧下降,最终在软化严重的地方发生断裂。
搅拌摩擦焊技术(四)-FSW焊接接头的力学性能-工程
搅拌摩擦焊技术(四)-FSW焊接接头的力学性能-工程
在一般情况下,搅拌摩檫焊焊接接头的力学性能,大约与母材和MIG焊接接头性能相当,。
(一)接头的抗拉强度和弯曲性能
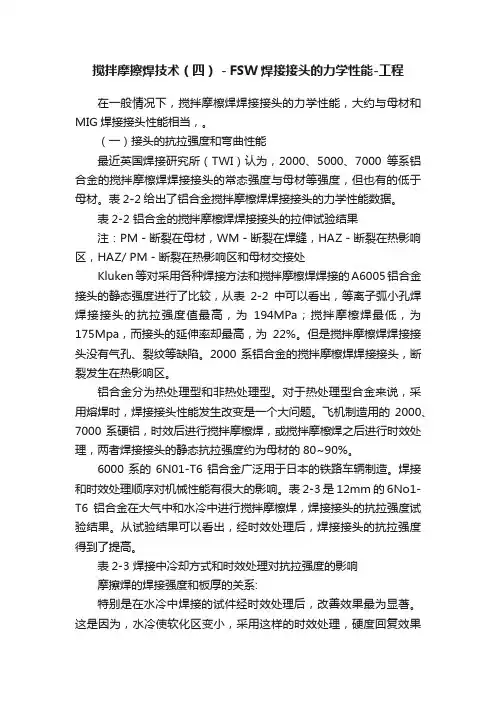
最近英国焊接研究所(TWI)认为,2000、5000、7000等系铝合金的搅拌摩檫焊焊接接头的常态强度与母材等强度,但也有的低于母材。表2-2给出了铝合金搅拌摩檫焊焊接接头的力学性能数据。
表2-2 铝合金的搅拌摩檫焊焊接接头的拉伸试验结果
注:PM-断裂在母材,WM-断裂在焊缝,HAZ-断裂在热影响区,HAZ/ PM-断裂在热影响区和母材交接处
Kluken等对采用各种焊接方法和搅拌摩檫焊焊接的A6005铝合金接头的静态强度进行了比较,从表2-2中可以看出,等离子弧小孔焊焊接接头的抗拉强度值最高,为194MPa;搅拌摩檫焊最低,为175Mpa,而接头的延伸率却最高,为22%。但是搅拌摩檫焊焊接接头没有气孔、裂纹等缺陷。2000系铝合金的搅拌摩檫焊焊接接头,断裂发生在热影响区。
铝合金分为热处理型和非热处理型。对于热处理型合金来说,采用熔焊时,焊接接头性能发生改变是一个大问题。飞机制造用的2000、7000系硬铝,时效后进行搅拌摩檫焊,或搅拌摩檫焊之后进行时效处理,两者焊接接头的静态抗拉强度约为母材的80~90%。
6000系的6N01-T6铝合金广泛用于日本的铁路车辆制造。焊接和时效处理顺序对机械性能有很大的影响。表2-3是12mm的6No1-T6铝合金在大气中和水冷中进行搅拌摩檫焊,焊接接头的抗拉强度试验结果。从试验结果可以看出,经时效处理后,焊接接头的抗拉强度得到了提高。
表2-3 焊接中冷却方式和时效处理对抗拉强度的影响
摩擦焊的焊接强度和板厚的关系:
特别是在水冷中焊接的试件经时效处理后,改善效果最为显著。这是因为,水冷使软化区变小,采用这样的时效处理,硬度回复效果特别好。在一边水冷一边进行搅拌摩擦焊的情况下,接头强度的大小和被焊金属的厚度有关,如图2-26所示。随着板厚的增大,接头强度下降。
减少焊接接应力和焊接变形的措施
减少焊接接应力和焊接变形的措施
1.选择适当的焊接参数:根据材料的种类和厚度选择合适的焊接电流、电压和焊接速度等参数,以降低焊接接应力和变形的风险。同时,选择低温软化点的金属填充材料,如铜等,可以降低焊接接应力。
2.采用适当的焊接序列:通过改变焊接顺序,可以降低焊接过程中的接应力和变形。在多次焊接时,从最中心的部位开始焊接,逐渐向两边延伸。这样可以避免焊接热量集中在一个地方,减少局部热变形。
3.采用预热和后热处理:预热可以提高焊接材料的可塑性,改善焊接接头的焊接性能。一般情况下,预热温度为焊接材料的临界温度的50%-70%。预热后的焊接接头,在焊接完成后应进行后热处理,即将焊接接头加热至临界温度以下保温一段时间,然后缓慢冷却,以进一步消除焊接接头内应力。
4.使用焊接夹具:焊接夹具可以固定工件,减少焊接过程中的变形。夹具应设计合理,以便保证焊接接头位置准确,但对于自由热变形而言,应当尽量减少夹具的使用。
5.控制焊接热输入量:合理控制焊接过程中的热输入量,以确保焊接接头不过热。可以采用间歇焊接的方法,在焊接过程中适时停止加热,让工件冷却一段时间以减少热输入。
6.采用适当的接头形状:通过改变焊缝的形状,可以减少焊接过程中的接应力。一般情况下,V型焊缝和锂阳角焊缝对于减少焊接变形效果较好。 7.选择适当的焊接方式:对于大型工件,可以采用多层焊接或间断焊接的方式进行,以减少焊接材料的热量。对于特殊形状的工件,可以选择其他焊接方法,如电阻焊、激光焊等。
8.控制冷却速度:焊接完成后,要注意控制冷却速度,避免过快的冷却。可以采用包裹式焊接,焊接完毕后用保温材料将焊接接头包裹起来,使其缓慢冷却,以减少残余应力。
简单的铝焊接方法【大全】
铝合金焊接关键基础知识等你pick
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.
铝及铝合金的焊接特点
(1)铝在空气中及焊接时极易氧化,生成的氧化铝(Al2O3)熔点高、非常稳定,不易去除。阻碍母材的熔化和熔合,氧化膜的比重大,不易浮出表面,易生成夹渣、未熔合、未焊透等缺欠。铝材的表面氧化膜和吸附大量的水分,易使焊缝产生气孔。焊接前应采用化学或机械方法进行严格表面清理,清除其表面氧化膜。在焊接过程加强保护,防止其氧化。钨极氩弧焊时,选用交流电源,通过“阴极清理”作用,去除氧化膜。气焊时,采用去除氧化膜的焊剂。在厚板焊接时,可加大焊接热量,例如,氦弧热量大,利用氦气或氩氦混合气体保护,或者采用大规范的熔化极气体保护焊,在直流正接情况下,可不需要“阴极清理”。
(2)铝及铝合金的热导率和比热容均约为碳素钢和低合金钢的两倍多。铝的热导率则是奥氏体不锈钢的十几倍。在焊接过程中,大量的热量能被迅速传导到基体金属内部,因而焊接铝及铝合金时,能量除消耗于熔化金属熔池外,还要有更多的热量无谓消耗于金属其他部位,这种无用能量的消耗要比钢的焊接更为显著,为了获得高质量的焊接接头,应当尽量采用能量集中、功率大的能源,有时也可采用预热等工艺措施。
(3)铝及铝合金的线膨胀系数约为碳素钢和低合金钢的两倍。铝凝固时的体积收缩率较大,焊件的变形和应力较大,因此,需采取预防焊接变形的措施。铝焊接熔池凝固时容易产生缩孔、缩松、热裂纹及较高的内应力。生产中可采用调整焊丝成分与焊接工艺的措施防止热裂纹的产生。在耐蚀性允许的情况下,可采用铝硅合金焊丝焊接除铝镁合金之外的铝合金。在铝硅合金中含硅 0.5%时热裂倾向较大,随着硅含量增加,合金结晶温度范围变小,流动性显著提高,收缩率下降,热裂倾向也相应减小。根据生产经验,当含硅 5%~6%时可不产生热裂,因而采用 SAlSi 条(硅含量 4.5%~6%)焊丝会有更好的抗裂性。
时效对6063铝合金焊接接头性能的影响
・26・ 焊接20o6(5)
时效对6063铝合金焊接接头性能的影响①
兰州理工大学甘肃省有色金属新材料省部共建重点实验室(730050) 朱亮龙林乔及森
摘要对不同焊接热输入下的6063铝合金焊接接头进行人工时效,分析其硬度分布和强度的变化。通过焊 后人工时效,可以提高焊接接头各区的硬度和焊接接头的强度,在焊缝区及距熔合线较近的热影响区,可使其硬度 接近或超过母材,但在热影响区仍存在4~5 ml/1软化区。测定热影响区的热循环,发现人工时效后硬度能完全恢 复区在峰值温度大于350℃的近缝区,硬度不能完全恢复的过时效区的峰值温度约在250—350 oC。软化的直接 原因是温度引起强化相不同程度溶解和长大。 关键词:6063铝合金人工时效强化相硬度
EFFECTS oF AGEING oN THE PRoPERTIES oF 6063 Al ALLoY WELDED J0INTS
Lanzhou University of Technology Zhu Liang,Long Lin,Qiao Jisen
Abstract Effects of artificial ageing on the hardness distributions and strength were analyzed for 6063 aluminum alloy joints welded by varying heat inputs.The hardness of the welded joint can be increased by artificial ageing,especially in the welding seam and heat affected zone near the fusion line,the hardness is equal to or more than that of base metal,but there is 4—5 mm softening zone in the heat afected zone.The determination of thermal cycle in heat afected zone showed that the hardness can be fully recovered by artificial ageing in the zones with the peak temperature more than 350 cc.The hardness can’t be fully recovered in the overaging zone with the peak temperature between about 250 and 350 oC.Dissolu- tion and growth of the strengthening precipitates induced by the temperature lead to the softening.
关于铝合金焊接性能及焊接接头性能的研究
关于铝合金焊接性能及焊接接头性能的研究
摘要:目前,铝合金材料无论是在建筑还是在工业生产等领域中,得到了全面的应用。但是在铝合金焊接性能的方面存在着一定的问题,特别是铝合金焊接接头性能方面,经常在焊接后,接头出现气孔以及裂纹等问题,这也对铝合金材料的使用造成了一种阻碍,特别是在高铁列车以及一些铝合金金属车体焊接中,其质量难以得到保障。因此,本文通过对关于铝合金焊接性能及焊接接头性能的研究进行研究,主要就是为了能够提高铝合金焊接质量,保障焊接接头不会出现任何质量问题。
关键词:铝合金;焊接性能;焊接接头性能
前言:铝合金在具备着一定的导热性能,而且具备着一定的化学活泼性能,但是由于氧化膜密度较低,导致铝合金材料在焊接的过程中,经常会出现质量不过关情况,为了促使铝合金能够更好地进行使用,在对铝合金焊接问题进行全面处理的过程中,不仅要保障铝合金的焊接质量,还需要提高铝合金的焊接性能,从而对整个焊接基础进行全面优化,对焊接全过程进行全面处理。因此,本文所研究的内容,对关于铝合金焊接性能及焊接接头性能的研究具有重要意义。
一、铝合金焊接性能及焊接接头性能所存在的主要问题
(1)高温强度低
由于金属材料在焊接的过程中,主要是以高温为主,超出材料熔点,从而对铝合金材料进行焊接,但是铝合金材料由于合金中所含有的铝含量存在着一定的不同,导致铝合金的熔点也存在着一定的不同,但大部分铝合金熔点度为600℃,而且一般铝合金的熔点相对于其他金属材料的熔点度相对较高,但是在金属焊接的过程中,铝合金材料由于塑性影响,会导致铝合金强度迅速降低,这也导致铝合金材料在焊接的过程中,难以支撑金属液体,导致在焊接的过程中,经常会出现铝合金材料出现烧穿等问题,甚至会出现塌陷问题。
(2)氧化能力强
由于铝质金属材料具有一定的氧亲和力,如果长期地与空气进行接触,材料自身就会出现氧化铝薄膜,不过这种薄膜是具备一定密度的,而且熔点相对较高,甚至会超出2000℃,如果未能够对铝合金材料进行处理,直接进行焊接,那么铝合金材料则难以与其余金属材料之间进行连接,焊接接头部位也会出现氧化铝残渣,从而在接头位置出现大量地气孔。另外,氧化膜薄膜自身存在中一定的吸附性质,在焊接的过程中,氧化薄膜表面的水分会迅速汽化,从而分解为氢气,焊接结束后铝合金材料温度则会降低,那么也就会导致氢气的溶解度逐渐降低,最终在焊接位置处出现气孔,对焊接质量会造成严重影响。
铝合金焊接接头的软化及改善措施
铝合金焊接接头的软化及改善措施
铝合金具有优良的导热性能,在焊接铝合金时必须有较大的热输入,方能形成良好的焊接熔池。在焊接过程中,由于热输入较大或焊接工艺不当等原因,容易出现焊接变形和存在残余应力,同时由于在焊缝和熔合区中存在重结晶及热影响区晶粒的粗化,造成焊接热影响区软化,且焊缝的最终组织为铸态组织,易形成气孔、缩松等缺陷,致使焊接接头强度大大降低,严重影响构件的使用性能。
标签:铝合金;焊接接头;软化;改善措施
铝合金焊接接头的软化问题是铝合金在焊接结构中应用的一大难题,铝合金焊接接头的软化问题及其产生原因做了简要分析,提出了一种采用深冷处理工艺来强化铝合金焊接接头的新方法。
一、焊接接头软化的原因
1.非热处理强化铝合金的接头软化。非热处理强化铝合金焊接接头软化主要是由焊接热影响区晶粒粗大和焊接接头局部冷作硬化效果消失而造成的。热影响区的峰值温度超过再结晶温度(大约200~300℃的区域)就产生明显的软化现象,产生软化后,焊接接头的硬度大为降低,甚至抵消了冷作硬化的强化效果。因此,焊前母材冷作硬化的程度越高,焊后接头的软化程度就越严重,这种软化现象在熔焊条件下是不可避免的。尤其是对经冷作硬化产生强化效果的薄板铝合金的焊接,焊后其强化效果可能会全部消失。
2.热处理强化铝合金接头的软化。热处理强化铝合金焊接后接头会产生明显的软化现象,其原因主要是由于焊缝和热影响区的组织与性能在焊接高温环境影响下发生变化而引起的。热影响区的软化主要是由于在焊接高温作用下发生“过时效”所致,即热影响区第二相(强化相)脱溶析出并集聚长大,使强化效果消失,形成“过时效”软化,这也是在熔焊条件下很难避免的。对于热处理强化铝合金,由于产生热裂纹的倾向较大,为防止热影响区的软化,焊接时应采用较小的焊接热输入,以减小热影响区的高温停留时间,避免晶粒在焊接高温下再次长大而形成较大的粗晶区,产生接头软化。
二、改善措施
1.常用改善措施。国内外对铝合金焊接接头强化的研究主要集中在两个方面:一方面是从冶金学角度考虑,采用焊接热模拟的方法,通过改变焊丝的成分、进行热处理等方法研究和改善焊接接头区的组织和性能,提高接头强度;另一方面是从力学角度考虑,采用时效强化、随焊碾压强化、挤压强化、锤击强化、温差拉伸、局部补强等方法来改善焊接接头的性能。从冶金学角度采用焊后热处理可使在焊接过程中减弱或消失的热处理强化效果得到一定恢复,但其只适合于小型焊件,且易产生较大变形,应用受到一定限制。从力学角度采用的时效强化,在一定范围内可提高接头强度,但此种方法也易出现“过时效”软化,使晶粒粗化,