
铝合金的锻造
铝合金
的锻造
这是一
篇通
俗性介绍
铝合金锻造
的文
章,
谈到铝
合
金
锻件的类
型、
性能
和设计的一
般知
识。
可作为初步了
解国
外美国
情况
的参考。
四
十年
代随着高性能飞讥的出现铝
锻件
便应运而生目前铝
锻件的
应用很
厂从宇宙航
空飞行器到
普通工
具处处
都用
到它
铝
锻件的墓
本类型 !
开式
模锻件
平面模手
缎件
幻
闭式
模锻件
粗锻
件
普通
毋件精密
锻件和写心
缎件∀
轧环
开式
模缎
件通常
是在水压机或锤上的平
面模上制造的
在这些锻件中与
锻件
最大
长
度相平行的金属的
主要流动方向通常
具有
最高的
机械
性能在某个方向上
的变
形量
越
大在这个
方向
和两个横向匕的
抗拉强
度和延
伸率之间的
差别就越大
闭式模缎件有
许多类型
粗缎件
要设
计得肥大一
些其圆角
半径大腹板和肋
条
厚
所以
仅需终压摸
依合金和设
计的复
杂性
不同
每平
方毫米
设计面积的
压力为
!∃&
一∋∀(
公斤
这些锻件的
所有
表面
一股都耍进行机械
加工
普通模锻件是所有闭
式模
锻件中
最寻常的
缎件它们
比粗雄件复杂因
此锻造
较困
难每平方
毫米设
计面积
、勺
压力为∋∀(
一∀)
∗
公斤
精密
模锻件的特点
是公差比标准公
差要小它的
设计往往很
复杂其圆角
半径和
模锻
斜度非常小
腹
板和
肋条较簿
每平方毫未设
计面积的
压力为∀)∗
一了+&
公斤
空心雄件
是在顶锻机或侧柱
塞与垂直
杠塞
共同作用的压力
机上制造的
环形锻件是
在滚
环机上用空心坯
料制
造的
有许
多锻造铝合
金可
供选择如
果需要有
最高的
机械性能
大多采用∋,!∗
∋!
)
∋,∋寸∋(!−
了,∗)了。了∃和了!
了(
合金∋,∋∗
和∋,∋∗
被广
泛用于
飞机部件
卡丰轮毅
导弹
部件和军
械&。了).,&∃和
了/了∃
合金主
要用
于高强
飞机部
件
另外
有两种锻造合金
还处于
试验中0
了。∃,
正由阿
尔卡发展中
有希望
增加
抗应力
腐蚀性能其抗拉强度可接近&,了∃
一.(
凯
萨的了,∗)一.&∀
是可
热处理的
锻造铝合
金
它用于要
求高抗应力腐
蚀破裂性能的
受临界
应力的
航空和
宇宙航
行另件其
抗应力
腐蚀
破裂
性能
和&,
&∃一.&∀的松等&,∗)
模锻件的机
械性能与了1了)
一.(
的
相等
∋,!∗∋,
∋∗∋∋
!+∋∋!)∋(!+
和∗,∀∋
的
特点是高
温下的
机械性能
高∋∋
!+
和
∗,∀∋
使用于尺寸稳定性
要求
高的
地方如
飞机发
动机
活堪才
毛
缸头和其它
高温用
途在
普
通的
锻造铝
合金中∗,
∀∋
的
膨胀系
数最小艺广泛
使用
于柴油发
动机活塞
如
果着重要求
高的
抗腐
蚀性能同时
又有
中等
机械性能的话则可
使用(,(!和
(!∃!
!
井口
铝
合金的锻造
∀
表!
某些缎造合金的
特点和用
途
合金般
特点
典型用途用
态常
状
!!,,2,一般纯铝容易锻造抗腐浊性烹调用
具管接头电
缆夹
良
好对热处理
不敏感一
∋,∋∗
一.(抗拉张度和屈服点
高延展性和可
切
削性好
锻造性良
好飞机卡车
轮毅军械重载结构
大断面锻件在<
状态下可
机加
工
可
热处理以取
得高强
度和减小
畸变
∋,∋∃9
.(通常
不进行锻造的
特殊用途
合金
强度
高但锻造性
差飞机螺
旋
桨
高温下机
械性能
高和
膨胀
小
索温和高温卜机瘫
性育
窗
氰屯
丧时
=旬
置于
高温后保
持
强度可
焊性极好飞机发动
机气
缸头和
活塞
火
箭液体燃料箱长时
间
高温工作
的
构件焊接结
构
高温87>械
性能
高膨胀小
飞机气
缸头和活
塞轮毅
模喷气发
动机附件
∗,∀∋8.(
覃噪强
度“”造合
“中
膨
胀系“
二
叫
疑8=
拯缪鹦孙罗王
竺竺
∃∗∃(
8洲
类似(,+“
但’
度稍“些
8
,
…抗拉强
度和屈服点中等延展性良
#
且
岁几2#
##
##
(,∃
,8
干是∃∋
恐曹“
集霆8塑袁
、易“肯“
“蚀胜“锻造
活塞
军用火
箭弹道部件
海上用
高强
焊接
结构
军用
火箭弹道部件海上用
高强
焊接结
构
卡车另件
汽车
轮毅法
兰化学
工业和水加
热器
啤酒
桶塞子可
焊接
或硬焊
翌竺
惬黔壑岁弩粉垫
仁
吧结
瞥##
…,8
大型
毋件横向延伸
率屈
股凝和
抗
…大型骨
架锻件
8“““
一其它
合金小
…
!了+
…干4∃∋
…瓷鉴
景毫的
”造
合“
”严
格控“
…戈翼鑫
第力口
速器结
“件
”它
宇“
期一
十第一己口
一术
一技
一工
一加一金一
一合一
轻
一
表
铝
合金的
锻造
温度
。一
…
合金温
度℃
合
金温度℃
∀∀##
……∃∀%
一!&∋
#∀∋
………召#∋一∋∋)
∗&∗!
……∋∀+
一∋
几
#%(
……∋+
一∋,∀
∀−
……」&!一婆∋)
∀
)(
……寸+
一理,∀
+
∀−
…
…∃)∃
一∋了∀
∃##∃
……∃∀%
一∋#∋
∋#∃艺
……∃)∃
一∋,∀+#+之
……∋之+
一∋+#
+#−∃
……∋+
一召+#
%寸%+(
……健
卫+
一!+#
+乙+王
……∋
工+
一!,∀
+∀%工
……寸
三+一∋了∀
了#∃)
………∃了∀
一要∃∃
,&!.
…………∃%碑
一∋∋)
了&了+
………
…∃+∋
一∋∋)
了&了)
……∋∀+
一∋,∀
锻件品
位组
织受坯
料中的晶
粒
流和缎造时金属流
动方向的综合
影响机
械性能
的均匀性
在
终缎模中被确定
平行
于缎造
时的
最大晶粒
流方向的
延展
性大弧度最
高这此
是纵向
方向
与
纵向
方向/
凡
适性∀
为角
度以及平
行于缎
锤或压力
机柱塞轴线方向
上塑性
最低强
度最小这
就是短
横向
方向
厚
度了+
毫米以
上灼
缎件中尽
管全是热
加工组
织但是在中
央并不是始终都能
形成线条
清晰的尸、
粒流的
表∃
缎造合金
推荐之
热处理制
度
合金
状
态
#∀∋
一0
碑
之#∀∋一0+
#∀∋
一0+∀
#1
一0−%、
礴拼焦专臀二
解冷赫爵
#%
一0+
∀−
一0+∀
∀−
一0
了∀
∀−
一∀
了
∀
)
一0+
∀)
一0−%
+∀−
一0+∀
∋
#∃
一0+%#∀
%#∀
%#
∀
考)∃
%∀+
+∀#
%∀#
%上#的一,∀℃水中
+#
一,∀
℃水中
∀##
℃
水中
宝温
水中∀,∀
∀,∀
∀)#−
一∀
−
一∀
−
一∀
件
温水中
℃
水‘
朴
℃!
仪
中
空气!
!!
艺∀#
#∀∃∃
一#
∃
一#
%
一!
%
一∃
%∀%
&∀%
%#
∋
%
室温
水中
室
温水中
℃水中
肠一!&℃水中
( ∀#
一)
己#
( ∀#
一)!#
& &
一,∗&
&
&
一)&%#%
%
%#∋
%#∋空气
空气
室
温水中
室温
水中∋
了!
∋∋
!
!
# (
!
!
!∃
#
∃
一#
∃
一#
%
一!
∃
一
#
,
6061铝合金锻造温度

6061铝合金锻造温度
介绍
6061铝合金是一种常用的铝合金材料,具有优良的机械性能和可加工性。在铝合金的制备过程中,锻造是一种重要的加工方式。本文将深入探讨6061铝合金的锻造温度对材料性能的影响。
锻造温度对6061铝合金的影响
加热温度是影响锻造过程中材料结构和性能的关键因素之一。下面将从晶粒尺寸、相组成、塑性变形和力学性能等方面详细介绍锻造温度对6061铝合金的影响。
晶粒尺寸
锻造温度对6061铝合金的晶粒尺寸有重要影响。较高的锻造温度可促进晶粒的长大和晶界的消除,从而得到更大的晶粒尺寸。较大的晶粒尺寸可以提高材料的强度和塑性,但也会降低材料的韧性。因此,选择合适的锻造温度可以平衡材料的力学性能。
相组成
锻造温度还会影响6061铝合金的相组成。随着温度的升高,合金中的固溶体相含量会增加,而硬质相含量会减少。固溶体相的存在有助于提高合金的强度和耐蚀性,而硬质相则可以提高合金的硬度和耐磨性。因此,在选择锻造温度时需要考虑合金所需的相组成。
塑性变形
锻造温度对6061铝合金的塑性变形行为有影响。较高的温度会降低合金的流动应力,使材料更容易变形。在锻造过程中,适当的塑性变形有助于改善合金的工艺性能,并提高最终产品的质量。因此,选择合适的锻造温度可以实现高效的塑性变形。 力学性能
锻造温度对6061铝合金的力学性能有重要影响。较高的锻造温度可提高合金的强度和硬度,但会降低材料的韧性。相反,较低的温度会导致较低的强度和硬度,但提高了材料的韧性。因此,选择合适的锻造温度需要综合考虑材料的力学性能要求。
推荐锻造温度范围
根据上述对锻造温度对6061铝合金的影响分析,推荐的锻造温度范围为600°C至700°C。在这个温度范围内,6061铝合金可以获得较好的塑性变形性能和力学性能。具体的锻造温度应根据具体应用和要求进行优化选择。
锻造温度的控制方法
为了保证锻造过程中6061铝合金的温度控制,可以采取以下措施:
铝合金冷锻工艺流程
铝合金冷锻工艺流程
稿子一:
嘿,朋友!今天来跟你聊聊铝合金冷锻工艺流程,这可有趣啦!
你知道吗,一开始啊,得先选好铝合金材料。这就像做菜选食材一样,材料不好,后面可就难搞咯。
选好材料后,就要把它加工成合适的形状和尺寸。这一步就像是给材料做个“整形手术”,让它初步具备我们想要的样子。
然后呢,就到了真正的冷锻环节啦!这时候,大力士机器就上场了,对材料一顿挤压、锻造,让它变得更加结实、坚固。
锻造完了还不算完,还得给它来个“美容”,也就是修整和打磨。把那些不平整的地方、毛刺啥的都处理掉,让它变得光滑又好看。
再给它来个全面“体检”,看看有没有啥缺陷。要是都合格,那这铝合金冷锻的产品就大功告成啦!
怎么样,是不是感觉还挺好玩的?
稿子二:
亲,咱们来唠唠铝合金冷锻工艺流程哈!
呢,选铝合金材料可不能马虎,就像挑衣服,得选质量好又合适的。
选好了,就开始“改造”它。把这材料按照设计要求切割、裁剪,就像给它剪个新发型。
然后啊,给它加热,不过这加热可讲究着呢,不能太热也不能太冷,得恰到好处。 接着,冷锻大动作就来啦!各种模具、压力机一起上,把铝合金压成我们想要的形状。这过程就好像在给它做按摩,让它变得更有型。
完了之后,还要给它“梳妆打扮”一番,把表面弄平整、光滑,不能有一点瑕疵。
再之后,就是检查啦。这就像老师检查作业,一点点仔细看,有问题就赶紧解决。
呀,一个完美的铝合金冷锻产品就新鲜出炉啦!是不是挺神奇的?
好啦,这就是铝合金冷锻工艺流程,你明白了不?
铝合金锻造技术要求

铝合金锻造技术要求
铝合金锻件是一种在ナ机及其他相关设备上制造出来的良好外观、易组装、重量轻、性能良好的金属加工件,其锻造工艺要求非常严格,下面结合表1讨论铝合金锻造技术要求及其重要意义。
首先,确定合金成分是锻造铝合金的基础步骤。根据待成型零件的性能需求及其铸态的取材位置,确定合适的铝合金成分,这是锻件制造成功的关键。
其次,锻件制得良好的条件,除了确立特定成分合金,而且重要程度相当高的是温度控制,表1中规定的标准温度及其要求。适当控制制铸原料温度,使其满足表1中规定的标准误差,可以提高锻件的质量,确保锻件性能的稳定性。
此外,铝合金锻件的成型室至少包括黑色和热处理,其中热处理的升温时间较短,但热处理对锻件的性能起着至关重要的作用,而黑色处理室专门处理精密锻件,可改善其外观和可靠性。
再者,工艺设计是铝合金锻件制造过程中一个极为重要的环节,它可以减少生产中可能产生的缺陷,充分利用原料,提高生产效率,使零件在每个工步中能够发挥其最佳性能。例如,它要求在正确的封口模式下进行封口,活塞运动轨迹设计要合理,生产时要实施精密控制,以保持有效的生产节拍。
最后,检测是铝合金锻件制造过程中性能检测与质量控制的基本环节。其内容主要是检查零件在通过热处理后经表面处理是否符合图纸规定的要求,而且检测的精度及其稳定性也要求相当高,这要求实验室应配备先进的检测设备,检测工艺应设计完善,操作规范,以保证实验结果的准确性和可靠性。
总而言之,铝合金锻件的锻造工艺要求非常严格,要求材料成分严格,工艺设计完善,温度及时控制,热处理严格按照规定时期等步骤,此外,还要求检测精度高,设备新进,检测工艺完善,操作规范等方面,以保证铝合金锻件制造过程中的质量可靠性和稳定性。
铝合金锻造和压铸工艺

铝合金锻造和压铸工艺
铝合金锻造和压铸工艺
铝合金是一种重要的材料,因其具有轻量化、耐腐蚀性和良好的机械性能等优点,被广泛应用于飞机、汽车、船舶、建筑、电子等领域。在铝合金的加工过程中,锻造和压铸是两种常见的工艺。本文将对这两种工艺进行详细的介绍和比较。
1. 铝合金锻造工艺
铝合金锻造工艺是利用锤头或压力机施加力量将铝合金变形成形的加工过程。其优点是:
(1)在加工过程中,铝合金受到挤压和牵引的力量,能够增强材料的晶间结合力和耐磨性。
(2)铝合金锻件的力学性能优于同类压铸件。
(3)铝合金锻件的密度和物理性能比同类型压铸件更好。
(4)铝合金锻造可以制造较大尺寸的零件,且具有良好的表面质量。
铝合金锻造的缺点是成本高,且加工过程中会产生较多的废品。此外,由于铝合金制品的非均匀性,易出现变形,因此需要进行后续加工。
铝合金锻造的主要生产过程包括: (1)锻造前的坯料加热:铝合金锻造前需要将坯料加热至适当温度,以便加速变形。
(2)锻造:将铝合金坯料放置在锤头下或压力机中进行锤击和压缩,使其成为所需形状。锻造通常是分为几次进行的。
(3)冷却:锻件冷却后,需要将锻件表面的氧化层去除,以获得平滑的表面质量。
(4)加工:如果所需零件的几何形状过于复杂,还需要进行后续加工。
2. 铝合金压铸工艺
铝合金压铸工艺是一种将液态铝合金注入到铸型中冷却成形的加工过程。其优点是:
(1)生产效率高,制品的形状和尺寸精确,可以制造出极为复杂的零件。
(2)铝合金压铸件可以在更小的工艺投入下制造较大批量的制品,且不需要进行后续加工。
(3)压铸件的外表面质量较好,需要进行后续处理的程度较小。
铝合金压铸工艺的主要缺点是:
(1)易产生气孔和缩孔。
(2)压铸熔融铝合金温度高,需要进行冷却过程。
(3)压铸件的物理性能和力学性能不如锻造件。 铝合金压铸工艺的主要生产过程包括:
(1)模具准备:制作铝合金压铸件需要一个适合的模具。
变形铝合金2a14锻造工艺
变形铝合金2A14锻造工艺
1.锻造工艺要求
1.1锯床下料,清除表面缺陷、飞边、碎屑等。
1.2加热用电阻炉,必须仔细清除电阻炉内残留钢件氧化皮,以及其它油污杂质等。
1.3坯料不需预热,快速加热到始锻温度,或直接在始锻温度下装炉。
1.4电阻炉仪表指示可靠,误差不大于5℃。
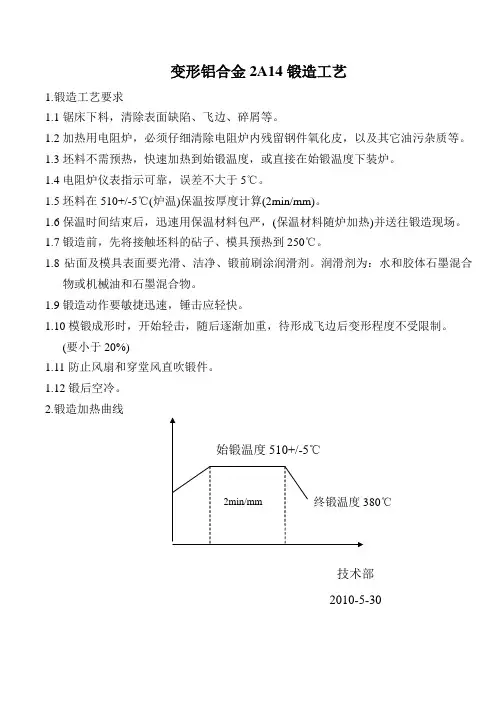
1.5坯料在510+/-5℃(炉温)保温按厚度计算(2min/mm)。
1.6保温时间结束后,迅速用保温材料包严,(保温材料随炉加热)并送往锻造现场。
1.7锻造前,先将接触坯料的砧子、模具预热到250℃。
1.8砧面及模具表面要光滑、洁净、锻前刷涂润滑剂。润滑剂为:水和胶体石墨混合物或机械油和石墨混合物。
1.9锻造动作要敏捷迅速,锤击应轻快。
1.10模锻成形时,开始轻击,随后逐渐加重,待形成飞边后变形程度不受限制。
(要小于20%)
1.11防止风扇和穿堂风直吹锻件。
1.12锻后空冷。
2.锻造加热曲线
技术部
2010-5-30
终锻温度380℃ 始锻温度510+/-5℃
2min/mm 5083铝合金锻造记录
150P WNRF XS 14〞 8月10日
加热时间及温度 530℃ 1:00—6:40
变形量 时间
一火 550-555 6:40-6:46 顶角
二火 555-460 7:30-7:36 墩粗
三火 460-350 8:30-8:35 墩粗、顶角
四火 350-170 9:20-10:10 墩粗
五火 170-120 10:10-10:50 升温
六火 30(400-430) 10:50-10:55 墩粗
七火 11:00-11:23
八火 20 11:23-11:25 入预模
6082铝合金锻造温度

6082铝合金是一种常用的铝合金材料,广泛应用于航空、航天、汽车制造等领域。锻造是其中一种加工方法,通过对铝合金材料施加压力和热力,使其产生塑性变形,从而得到所需的形状和性能。在铝合金锻造过程中,控制好温度对于产品的质量和性能至关重要。下面将详细介绍6082铝合金锻造的温度问题。
首先,锻造温度的选择应根据具体的合金成分和成型要求来确定。6082铝合金的主要成分为铝、镁和硅,其中含有较高的镁含量。一般来说,6082铝合金的锻造温度范围在350℃至500℃之间。具体的温度选择需要考虑以下几个因素:
1. 变形温度范围:6082铝合金在350℃至500℃之间具有较好的塑性,可以在这个温度范围内进行锻造,以确保材料能够充分塑性变形,实现所需的形状和尺寸。
2. 熔点温度:6082铝合金的熔点约为582℃,因此,在锻造过程中要避免将材料加热到接近或超过其熔点温度,以防止材料熔化或出现过热现象。
3. 加热速度:在进行铝合金锻造时,加热速度也是一个需要考虑的因素。过快的加热速度可能导致材料表面和内部温度分布不均匀,加剧组织变化和应力集中,影响产品的质量和性能。因此,在加热过程中需要控制加热速度,确保材料温度均匀上升。
4. 冷却速度:锻造完成后,需要对铝合金进行冷却处理。冷却速度也会对材料的组织和性能产生影响。一般来说,快速冷却可以获得较高的强度和硬度,但也容易引起组织不均匀和内部应力过大的问题。因此,在冷却过程中需要控制冷却速度,以保证产品的组织和性能。
总结起来,6082铝合金锻造温度的选择应根据具体的合金成分、锻造要求和工艺条件来确定。在锻造过程中,需要控制好加热速度和冷却速度,确保材料的温度均匀分布和合理的组织结构。只有在合适的温度条件下进行锻造,才能获得具有良好性能和质量的铝合金锻件。
6082铝合金锻造温度的选择是一个复杂的问题,需要综合考虑多个因素。建议在实际生产中,根据具体情况和经验进行温度的优化调整,并进行相应的试验验证,以确保产品的质量和性能达到要求。
锻造铝合金验收标准
锻造铝合金验收标准
一、尺寸精度
1. 锻造铝合金的尺寸精度应符合设计要求,包括长度、宽度、高度、直径等。
2. 锻造铝合金的尺寸精度应在公差范围内,以确保其能够按照设计要求进行装配和使用。
二、形状精度
1. 锻造铝合金的形状应符合设计要求,包括平面度、直线度、圆度等。
2. 锻造铝合金的形状精度应在公差范围内,以确保其能够按照设计要求进行装配和使用。
三、材料质量
1. 锻造铝合金的材料应符合设计要求,选用合格的铝合金材料。
2. 锻造铝合金的材料质量应符合国家相关标准,具备相应的质量保证证书。
四、表面质量
1. 锻造铝合金的表面应平整、光滑,无划痕、压痕、气泡等缺陷。
2. 锻造铝合金的表面处理质量应符合设计要求,如喷涂、氧化等,以确保其具有足够的防腐能力和外观质量。
五、强度和硬度
1. 锻造铝合金的强度和硬度应符合设计要求,以确保其在使用过程中具有足够的承载能力和耐久性。
2. 锻造铝合金的强度和硬度测试应按照相关标准进行,以保证测试结果的准确性和可靠性。
六、化学成分
1. 锻造铝合金的化学成分应符合国家相关标准,以确保其具有足够的材料性能和质量保证。
2. 锻造铝合金的化学成分分析应按照相关标准进行,以保证分析结果的准确性和可靠性。
七、热处理质量 1. 锻造铝合金的热处理质量应符合设计要求,包括热处理工艺、温度、时间等。
2. 锻造铝合金的热处理质量应能够满足材料性能和使用要求,以确保其在使用过程中具有良好的稳定性和耐久性。
八、耐腐蚀性
1. 锻造铝合金的耐腐蚀性应符合设计要求,能够在不同的使用环境下保持稳定的性能表现。
2. 锻造铝合金的耐腐蚀性测试应按照相关标准进行,以评估其在不同环境下的耐腐蚀性能。
九、装配精度
1. 锻造铝合金在装配过程中应保证足够的装配精度,以确保其能够与其他零部件保持良好的配合关系。
2. 锻造铝合金的装配精度应符合设计要求,以确保其在使用过程中具有良好的稳定性和可靠性。
6061锻造铝合金强度
6061铝合金是一种可热处理强化的中高强度铝合金,它的强度因素主要包括以下几个方面:
1. 屈服强度:屈服强度是指材料在拉伸或压缩过程中开始发生塑性变形时的应力水平。6061铝合金的屈服强度通常为276MPa。
2. 抗拉强度:抗拉强度是指材料在拉力作用下发生断裂之前所能承受的最大拉应力。6061铝合金的抗拉强度通常为310MPa。
3. 弹性模量:弹性模量是指材料在弹性变形范围内的应力和应变之间的比例关系。6061铝合金的弹性模量通常为69GPa。
此外,多向锻造工艺能强列细化晶粒,有效改善材料力学性能。随着变形道次的增加,6061铝合金材料内部晶粒细化程度和组织均匀性不断增大,力学性能进一步提高,但2道次后增幅逐渐减小。经4道次多向锻造后,材料硬度和强度明显提高,显微硬度与抗拉强度分别为861HV与223MPa相比于初始铸态,增幅分别为140.5%和102.7%。
国产2618a铝合金的锻造工艺研究
国产2618a铝合金的锻造工艺研究
铝合金因其轻质、高强度、良好的耐腐蚀性能和可塑性,成为了现代工业中一种极为重要的金属材料。其中,2618A铝合金具有优良的高温力学性能,因而在航空航天等领域得到广泛应用。然而,由于该合金具有高硬度、强韧性差等特性,其锻造加工相对困难,因此对其锻造工艺进行深入研究尤为必要。
2618A铝合金焊接的主要问题在于铝合金的强韧性较低,容易出现裂纹以及晶粒粗大等缺陷,从而影响锻造零件的力学性能和承载能力。针对这个问题,目前较为成熟的工艺是采用热锻工艺,既能保证零件形状的准确性,又可以提高材料的韧性和强度。具体而言,这种工艺可以分为以下几个步骤:
首先,2618A铝合金材料需要进行退火处理,以保证其良好的可锻性。一般情况下,铝合金材料的退火温度为350-400℃,保温时间在1-2小时。
随后,对于大型零件,可采用均匀加热和控制冷却的方法进行预加热,以降低材料在锤击过程中的应力,并提高零件的韧性和可塑性。
然后,将预加热的材料送入锤头间,利用力量加速产生达到黏性流动的高温条件下进行锻造。在过程中,需要将材料在不同方向上进行多次反复锻打,以得到理想的形状和组织。
最后,在锤击过程结束后,要进行加温保温处理,使得材质能够稳定在高温下进行冷却。一般而言,锤锻工艺中的保温温度应该在250-300℃左右,持续时间为1-2小时。
总之,对于2618A铝合金这种难以加工的材料,采用热锤锻造技术可以大大提高其可加工性和力学性能。在热锤锻造过程中,要注意合理的加热、预处理和保温等步骤,同时在锤击方向、频率和力度的控制上也需要进行精准调整,才能最大程度地满足产品的制作需求。
国产2618a铝合金的锻造工艺研究 2
国产2618a铝合金的锻造工艺研究
摘要:
2618a铝合金是一种高强度、高温度下使用的铝合金材料,其具有优异的耐腐蚀性能和工作能力。本文主要研究2618a铝合金的锻造工艺,通过实验和理论分析,探讨了该合金在锻造过程中的变形行为、热加工硬化特性、显微组织结构和力学性能等方面的变化规律。
关键词:
2618a铝合金;锻造工艺;热加工硬化;显微组织结构;力学性能
一、引言
2618a铝合金是一种应用广泛的高强度铝合金材料,具有良好的物理、化学性能和可焊性,被广泛应用于航空、航天、汽车、机械制造等领域。然而,该合金在高温高压下易出现变形、裂纹等缺陷,因此,需要加强对其锻造工艺的研究,优化合金的性能,提高其工艺加工能力,满足工业生产的需要。
二、2618a铝合金的锻造工艺
锻造是将金属材料加热到一定温度下,在模具的作用下进行变形加工的工艺方法,得到所需形状和尺寸的材料。2618a铝合金的锻造工艺主要包括以下几个步骤:
1、原材料的预处理:对2618a铝合金进行预处理,包括坯料加工、去除氧化皮、清洗等步骤,保证锻造工艺的顺利进行;
2、锻造温度的控制:2618a铝合金的锻造温度一般在480℃~550℃之间,根据合金的成分、形态和所需性能确定锻造温度;
3、模具设计与制造:根据所需形状和尺寸设计定制模具,保证锻造过程中的精度和质量;
4、锻造过程的控制:2618a铝合金的锻造过程中需要注意温度、压力、变形速度等因素的控制,保证材料的质量和性能;
5、热处理:在锻造完成后进行热处理,使得材料结构更加均匀、稳定,提高其抗拉强度、硬度等力学性能。
三、2618a铝合金的性能变化
通过实验和理论分析得出,2618a铝合金在锻造过程中会出现以下变化:
1、显微组织结构的发生变化:经过锻造后,2618a铝合金的晶粒尺寸缩小,晶界形态改变,产生位错、孪生等现象,形成了更加均匀、致密的组织结构;
2、热加工硬化特性的变化:2618a铝合金在锻造过程中会发生热加工硬化,其硬度和抗拉强度均有所提高;