
轧制P-H图
金属轧制原理习题集

《金属轧制原理》
习题集
绪论
一. 概念题
1) 轧制
2) 轧制分类
3) 平辊轧制
4) 型辊轧制
5) 纵轧
6) 横轧
7) 斜轧
二. 填空题
三. 问答题
1) 轧制有哪些分类方法,如何分类?
2) 轧制在国民经济中的作用如何?
3) 现代轧制工艺技术的特点和发展趋势如何?
四. 计算题
第一篇 轧制理论
第1章 轧制过程基本概念
一. 概念题
1) 轧制过程
2) 简单轧制过程
3) 轧制变形区 (07成型正考)
4) 几何变形区
5) 咬入角
6) 接触弧长度 (09成型正考)
7) 变形区长度
8) 轧辊弹性压扁 (08成型正考)
9) 轧件弹性压扁
10) 绝对变形量
11) 相对变形量
12) 变形系数
13) 均匀变形理论
14) 刚端理论
15) 不均匀变形理论
16) 变形区形状系数
二. 填空题
三. 问答题
1) 简述不均匀变性理论的主要内容。
2) 简述沿轧件断面高度方向上速度的分布特点。
3) 简述沿轧件断面高度方向上变形的分布特点。
4) 简述变形区形状系数对轧件断面高度方向上速度与变形的影响。 5) 简述沿轧件宽度方向上的金属的流动规律。
四. 计算题
1) 咬入角计算
2) 接触弧长度计算
3) 在Ø650mm轧机上轧制钢坯尺寸为100mm×100mm×200mm,第1道次轧制道次的压下量为35mm,轧件通过变形区的平均速度为3.0m/s时,试求:(12分) (07成型正考) (08成型正考)
(1) 第1道次轧后的轧件尺寸(忽略宽展);
(2) 第1道次的总轧制时间;
(3) 轧件在变形区的停留时间;
(4) 变形区的各基本参数。
4) 在Ø750mm轧机上轧制钢坯尺寸为120mm×120mm×250mm,第1道次轧制道次的压下量为35mm,轧件通过变形区的平均速度为3.5m/s时,试求:(12分) (09成型正考)
(1) 第1道次轧后的轧件尺寸(忽略宽展);
PQ2图
PQ2图
PQ2图是压铸制程的理论基础,P代表压力,Q代表流率,他说明了压铸在高速射出这个阶段的情形。
在浇口处以高速射出,但汤料是否能以我们所希望的速度射出,则牵涉到要达到此速度所需要的压力及压铸机是否可以提供给足够的压力。PQ2图就是用来预测压铸机可否提供足够的压力,进而预测浇口速度是否可以达到我们要求,
1. 压力需求曲线
我们由流体力学可以得到下面这个公式
V=Cd√2𝑔/𝜌×𝑃…….. (1.1)
其中V时浇口速度
Cd是流量系数,代表有能量损失与无能量损失的速度比值,通常对镁、铝其值约为0.5,对锌其值约为0.6 g是重力加速度 ρ是金属液密度 P是压力
这个式子在压铸上的意思是:若我们想要在浇口处有V的速度,就必须供给压力P.
由于 Q=V×Ag …….(1.2) 其中Q是流率 V是浇口速度 Ag 是浇口面积
我们将(1.2)式带入(1.1)式,然后整理一下,可得到
P=ρQ2/2gAg2Cd2 ……………(1.3)
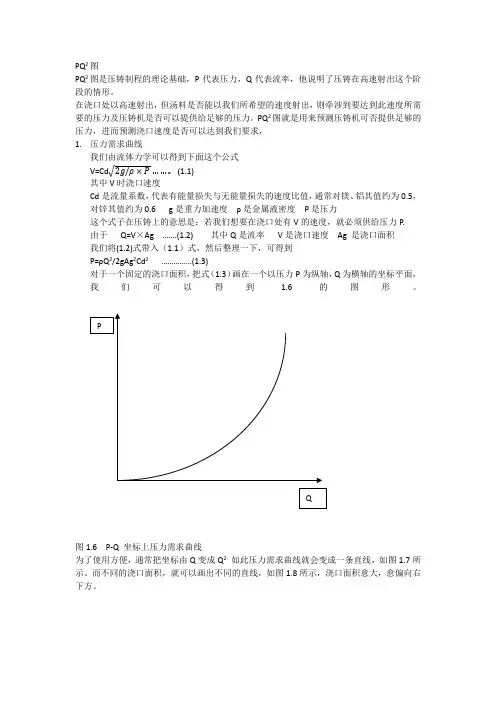
对于一个固定的浇口面积,把式(1.3)画在一个以压力P为纵轴,Q为横轴的坐标平面,我们可以得到1.6的图形。
图1.6 P-Q 坐标上压力需求曲线
为了使用方便,通常把坐标由Q变成Q2,如此压力需求曲线就会变成一条直线,如图1.7所示。而不同的浇口面积,就可以画出不同的直线,如图1.8所示,浇口面积愈大,愈偏向右下方。 P
Q
图1.7 P-Q2坐标上的压力需求曲线
图
图1.8 不同浇口面积对压力需求曲线的影响
2压力供给曲线
由式(1.1)可知,我们要得到V的速度,必须供给P压力,而这个压力来源就是压铸机的储能器。但储能器的压力并非就等于P,它们会有下列关
P1=PA(1-VP2/VDRY2)……………………..(1.4)
其中P1是油缸中的有效压力;PA:是储能器提供的最大压力;VP:是压射速度,也等于入料桶中的金属液速度; VDRY是空压射速度,代表此压铸机克服内部阻力所表现出来的射出能力。图1.9是一个简化的压铸机射出系统图形。P1、P2、P是压力,A1、A2、A是相对位置的截面积。当柱塞中速度VP =0时,由式(1.4)可知P1=PA而由静平衡可知
鞍钢冷连轧机AGC系统的分析及应用_上_

第34卷第5期2010年9月冶金自动化MetallurgicalIndustryAutomationVo.l34No.5Sep.2010综述与评论鞍钢冷连轧机AGC系统的分析及应用(上)丁志宇1,柳军1,高毅1,杨明2(1鞍山钢铁股份有限公司冷轧厂,辽宁鞍山114021;2鞍山钢铁股份有限公司)摘要:简要介绍鞍山钢铁股份有限公司冷轧厂4套冷连轧机自动厚度控制系统(AGC)的基本原理和仪表配置,详细描述了前馈AGC、监控AGC、秒流量AGC等各种AGC控制方式的计算公式和控制作用,并结合鞍钢冷连轧机的实际应用,从不同角度对不同时期的AGC算法进行定性和定量的综合分析比较,并通过分析粗调AGC和精调AGC的控制策略,得出高级秒流量AGC可以获得更高的厚度精度,以及综合考虑带钢厚度和带钢板形因素后,平整模式C是轧制一般钢种的最佳选择的结论。关键词:冷连轧机;自动厚度控制;控制策略中图分类号:TG3349文献标志码:B文章编号:10007059(2010)05000504AnalysisandindustrialpracticeoftheAGCsystemofcontinuouscoldstripmillatAnsteelGroup(A)DINGZhiyu1,LIUJun1,GAOYi1,YANGMing2(1ColdStripPlantofAngangSteelCompanyLimited,Anshan114021,China;2AngangSteelCompanyLimited)Abstract:AbriefintroductiontothecontrolprincipleandthesensorsconfigurationofautomaticgaugecontrolsystemsforthefoursetsofcontinuouscoldstripmillsatAnsteelisgivenatthebeginningofthispaper,whichisthenfollowedbydetaileddescriptionsonthecontrolfunctionsandtheformulasofvariousAGCalgorithms,includingfeedforwardAGC,monitoringAGCandmassflowAGC.QualitativeandquantitativecomparisonsbetweenthedifferentAGCalgorithmsarecarriedoutandanalyzedonthebasisoftheirpracticalperformanceintheAnsteel scases.TheanalysisonthecontrolstrategiesofcoarseAGCandfineAGCshowsthattheAdvancedMassFlowAGCcanachievehigherthicknessaccuracy.ItisalsoconcludedthattheskinpassmodeCisthemostappropriaterollingmodeforcommonsteelgradestripproductionatAnsteelwhenbothofstripthicknessandshapearetakingintoaccountforthecontrolpurposes.Keywords:continuouscoldstripmil;lautomaticcontrolsystem;controlstrategy厚度控制是冷连轧机质量控制的主要方面之一。随着液压伺服技术、传动控制技术的完善及激光测速仪等现代化仪表的应用,轧机厚度控制精度明显提高,已形成压力AGC、前馈AGC、监控AGC、张力AGC、流量AGC等多种不同的自动厚度控制方法,现代化冷连轧自动厚度控制已发展到可对稳态、加减速、动态变规格全过程进行控制。鞍山钢铁股份有限公司冷轧厂自20世纪90年代末开始大规模技术改造以来,相继投产了1676mm,1780mm,2130mm,1450mm4条5机架冷连轧生产线,技术装备采用了当代主流的现代化配置,轧机机架由中国第一重型机械厂提供,机型以UC轧机为主,机架排列由最初的四辊\六辊组合配置逐渐发展为全六辊配置,保证系统具有强大的板形调控能力;液压设备由德国SMSDemag收稿日期:20090813;修改稿收到日期:20100211作者简介:丁志宇(1979),男,辽宁盖州人,工程师,主要从事电气传动及自动控制方面的工作。冶金自动化第34卷提供,采用伺服液压压下技术控制辊缝,保证系统具有更快的响应速度;三电系统由德国Siemens提供,采用SimovertD,SimadynD和TDC等最新的现代化控制器及ABB张力计、IMS测厚仪等高精度仪表,保证系统具有更高的控制稳定性和控制精度。产品广泛用于汽车、家电、建筑、IT等各个行业。由于高精度的板材厚度是其稳定供货的前提,因此有必要对冷连轧厚度控制进行系统的研究,以便充分发挥冷连轧机厚度控制的优势。1控制原理弹性-塑性曲线(Ph图)是自动厚度控制的基本曲线,根据弹性方程(1)和塑性方程(2),可以绘出弹性-塑性曲线[1],弹性-塑性曲线的交点为轧制点。当出现厚差时,可依据弹性-塑性曲线定量调节机架辊缝,以消除厚差。弹性方程:hexit=S+(P-P0)/M(1)塑性方程:hexit=hentry-P/Q(2)式中,hexit为带钢出口厚度;S为实际辊缝位置;P为实际轧制力;P0为预压靠轧制力;M为轧机弹性刚度;hentry为带钢入口厚度;Q为带钢塑性刚度。20世纪90年代激光测速仪的使用,使得可以精确测量带钢速度,从而将秒流量恒定原理引入到自动厚度控制中,见式(3),考虑到冷连轧带钢宽展极小,可忽略宽度变化,因此依据简化后的式(4)可定量调节电动机速度来消除厚差[1]。流量方程:hentryWentryVentry=hexitWexitVexit(3)简化后的流量方程:hentryVentry=hexitVexit(4)式中,Wentry,Wexit分别为带钢入、出口宽度;Ventry,Vexit分别为带钢入、出口速度。2控制方式冷连轧AGC控制方式的选择取决于仪表的配置,鞍钢4套冷连轧机的仪表配置如图1所示。各机架前后均设置张力计,采用张力轧制保证稳态情况下各机架流量基本相等,在第1机架前后和第5机架前后设置了测厚仪和激光测速仪,采用前馈AGC、监控AGC、秒流量AGC等主要厚度控制方式,提高厚度控制精度,同时根据冷轧机自身扰动的特点,设置了油膜厚度补偿、轧辊偏心补偿、轧制效率补偿等辅助控制方式提前预控,缩短厚差调整时间。21AGC控制方式211前馈AGC前馈AGC为开环控制,它是根据入口测厚仪测量的厚度扰动,调节机架辊缝,从而减少由其产生的出口厚度偏差。控制方法是首先将入口测厚仪至辊缝之间的距离LTHG-GAP分为若干子段,将每一子段的入口厚度偏差平均值hentry存入移位寄存器中,移位寄存器中的数据随带钢运动而前移,前移速度为带钢入口速度Ventry;然后考虑到信号检测、辊缝响应和网络通信均存在一定的延迟时间Tleading,所以提前Tleading将辊缝位置调节量SFFC或轧制力调节量FFFC发送给辊缝控制系统,以达到恰好当此子段带钢通过辊缝时调节辊缝的效果,从而消除入口厚度偏差对出口厚度的影响。前馈AGC对于获得好的厚度公差起主要作用,根据弹性-塑性曲线,辊缝调节量公式如下:SFFC=hentryKS-FFC!QM(5)FFFC=hentryKRF-FFCQ(6)式中,KS-FFC为位置控制前馈增益系数;KRF-FFC为轧制力控制前馈增益系数。如图2、图3所示,鞍钢各冷连轧机求解子段入口厚度偏差平均值的方法不同,先期投产的鞍钢1676mm和1780mm冷连轧机以前馈最小控制时间TMIN-FFC作为划分子段的基础,采用对子段时间内的入口厚度偏差hentry进行算术平均的方法得到其平均值;而后期投产的鞍钢2130mm和1450mm冷连轧机则以前馈平均距离LAVE-FFC作为划分子段的基础,采用对入口厚度偏差hentry进行一阶滤波的方法得到其平均值。两种求解方法各有特点,以时间为基础分段的前馈系统调节周期相对固定,但子段带钢长度不同;而以长度为基础分段的前馈系统则体现了带钢平均分段的原则,但调节周期不固定。212监控AGC监控AGC也称为反馈AGC,属于闭环控制,控制方法是将辊缝至出口测厚仪之间的距离LAVE-MON看作监控控制段,利用机架出口测厚仪检测的出口厚度偏差hexit反馈给机架进行辊缝控制,使厚度偏差越来越小,反馈AGC对于长周期6第4期丁志宇,等:鞍钢冷连轧机AGC系统的分析及应用(上)图2鞍钢1676mm和1780mm冷连轧机前馈控制回路Fig2FeedforwardcontrolflowofAnsteel1676/1780mmtandemmill图3鞍钢2130mm和1450mm冷连轧机前馈控制回路Fig3FeedforwardcontrolflowofAnsteel2130/1450mmtandemmill的厚度偏差(如轧辊热膨胀造成的偏差)作用明显,对于获得高精度的板厚起决定作用。鞍钢1676mm和1780mm冷连轧机的监控AGC采用积分控制模式。如图4所示,首先对在监控控制段LAVE-MON长度内的hexit进行算术平均,然后利用积分器对其进行积分,进而控制辊缝,直到hexit为0。由于测厚仪检测的出口厚度偏差和系统输出的辊缝控制量不是在同一时间发生的,使得整个厚度控制系统存在滞后,这样降低了系统的稳定性,所以在实际控制中,位置控制监控增益系数KS-MON和轧制力控制监控增益系数KRF-MON选取较小,并随带钢速度的加快而减小,目的是弱化滞后影响,避免出现突然的不适当辊缝变化造成的断带。同时为保证出口厚度偏差的快速调节,当出口厚度偏差较大时,增益系数略微上图4鞍钢1676mm和1780mm冷连轧机监控回路Fig4MonitorcontrolflowofAnsteel1676/1780mmtandemmillSMON∀位置控制监控调节量;FMON∀轧制力控制监控调节量升。这样做基本上解决了稳定性降低的问题。21世纪初,Smith预估模式监控AGC研发成功并投入工业应用后,鞍钢2130mm和1450mm冷连轧机采用了此模式,如图5所示。与积分控制模式相比,Smith预估模式增加了辊缝到测厚仪控制路径的仿真,首先将辊缝调整量对应的厚度变化值传送到第1个一阶滤波器中,对辊缝压上缸的响应进行仿真;然后通过移位寄存器,将仿真后的厚度随着Vexit传送到出口测厚仪,经过第2个一阶滤波器,对测厚仪的响应进行仿真,预估出带钢出口厚度。相对积分控制模式,Smith预估模式无滞后时间,控制也相对稳定,但预估并不等于真实测量,所以实际生产中,这两套轧机在低速时采用Smith预估模式,高速时采用积分控制模式,充分发挥各自的优势。图5鞍钢2130mm和1450mm冷连轧机监控回路Fig5MonitorcontrolflowofAnsteel2130/1450mmtandemmillTCON-THG∀测厚仪响应时间;Trlse-acuator∀辊缝压上缸响应时间213秒流量AGC秒流量AGC又称为秒流量预计算,控制方法是将Ventry,Vexit,hentry代入到式(4)中,预计算此带钢段轧制后应有的出口厚度,继而得到出口厚度偏差hMF,将hMF存入移位寄存器中,移位寄存器中数据随带钢前移,然后对秒流量控制段长度LAVE-MFC内的出口厚度偏差取算术平均值(鞍钢1676mm和1780mm采用,见图6),或一阶滤波后(鞍钢2130mm,1450mm采用,见图7)进行积分运算,再根据弹性-塑性曲线,对辊缝进行调节,直到出口厚度偏差hMF为0。则hMF=Ventry(href-entry+hentry)Vexit-href-exit(7)SMFC=hMFKADP-S-MFCCS+CMCS+TATINT-MFC#hMFCS+CMCSdt(8)7
铝带箔冷轧机升降速过程中的厚度自动补偿控制

第42卷第4期 2013年8月 有色金属加工 NONFERROUS METALS PROCESSING Vo1.42 No.4 August 2013 铝带箔冷轧机升降速过程中的厚度自动补偿控制 余宏飞 (中色科技股份有限公司,河南洛阳471039) 摘要:本文介绍了铝带箔冷轧机升降速过程中厚度自动补偿控制的基本原理、具体实施办法、程序设计和 实际应用效果。 关键词:轧机升降速;厚度自动控制系统;轧机弹跳方程;泰勒级数;CFC编程;系统自学习 中图分类号:TG334.9 文献标识码:A 文章编号:1671—6795(2013)04—0059—03 考核一台轧机的装机水平有很多方面,厚差精度 是其中最重要的指标,它直接影响到成品质量和成品 合格率。厚差控制由厚度自动控制系统完成,分成稳 态厚差和料头料尾升降速厚差。目前,稳态厚差已经 得到比较成熟的研究,基本都能满足要求。因此要提 高带材质量和成品率,就要在控制料头料尾的厚差方 面进行深入研究,它也成为考核厚度自动控制系统控 制精度的重要指标。 1 控制需求 根据轧制速度可以将轧制过程分为如下几段: 一般正常情况下,轧制过程的速度变化情况如图 1所示。
图1 Fig.1 穿过辊缝以及上卷取机的过程,速度较低,称之为穿 带速度; (2)升速过程T2,即速度由穿带速度到轧制目标 速度的阶段,在这个过程中操作手调整好板型,投入 监控,升速到目标速度; (3)稳态轧制过程T3,即在目标速度下稳态轧制 的过程,在整个轧制过程中应该占到绝大部分; (4)降速过程T4,表示带材料尾轧机从高速降到 低速的过程; (5)抛料收卷过程T5,该过程完成后整个道次轧 制结束。 在这5个轧制过程中,T1和T5阶段属于料头料 尾部分,基本上作废料处理,在整个料卷所占的比重 也非常小。T2、T3、T4过程厚差都可以控制在允许范 围内,T3稳态轧制过程一般都控制的比较好,因此要 想提高这个料卷的质量和成品率,就在T2和T4过 程,也就是升降速阶段控制好带材的厚差。 2 控制原理 t P
沥青混合料试验规程

目录
序号 试验检测项目及参数 备注
1 沥青弯曲蠕变劲度试验 1
2 沥青流变性质试验 5
3 沥青断裂性能试验 8
4 压力老化容器加速沥青老化试验 11
5 乳化沥青与水混合稳定性试验 14
6 沥青混合料中沥青含量试验 15
7 沥青混合料旋转压实试件制作方法(SGC) 20
8 沥青混合料旋转压实和剪切性能试验 24
9 沥青混合料单轴压缩动态模量试验 29
10 沥青混合料四点弯曲疲劳寿命试验 34
11 稀浆混合料车辙变形试验 37
12 稀浆混合料拌合试验 39
13 稀浆混合料配伍性等级试验 41
14 T0601沥青取样法 44
15 T0602沥青试样准备方法 47
16 T0603沥青密度与相对密度试验 49
17 T0604沥青针入度试验 53
18 T0605沥青延度试验 58
19 T0606沥青软化点 61 20 T0607沥青溶解度试验 64
21 T0609沥青薄膜加热试验 68
22 T0610沥青旋转薄膜加热试验 72
23 T0611沥青闪点与燃点试验(克利夫兰开口杯法) 75
24 T0614沥青灰分含量试验 77
25 T0615沥青蜡含量试验 81
26 T0619沥青运动粘度试验(毛细管试验) 84
27 T0620沥青运动粘度试验(真空减压毛细管法) 87
28 T0624沥青粘韧性试验 90
29 T0625沥青旋转粘度试验(布洛克菲尔德粘度计法) 93
30 T0654乳化沥青与粗集料粘附试验 95
31 T0657乳化沥青与水泥拌合试验 97
32 T701沥青混合料取样法 99
33 T0661聚合物改性沥青离析试验 101
34 T0702沥青混合料试件制作方法 104
35 T0703沥青混合料制件方法(碾压法) 109
36 T0704沥青混合料试件制作方法(静压法) 113
37 T0705沥青混合料制件方法(表干法) 115
安钢炉卷轧机轧制质量控制
第】2卷第2期 2006年4月 宽厚板 WIDE AND HEAVY PI ATE Vo1.12.No.2 April 2006’3。 ・生产实践・ 安钢炉卷轧机轧制质量控制 冀志宏‘ (安阳钢铁股份有限公司) 摘 要 分析了影响优质碳素钢质量的主要因素,提出了炉卷轧机生产过程中板厚、板型控制和质量控制 模式及加强生产过程控制的措施 关键词 炉卷轧机板厚板型质量 Control of Rolling Quality for Steckel Mill in Angang Ji Zhihong (Anyang Iron and Steel Co.Ltd) Abstract This article makes an analysis of the main factors affecting the quality of high quality carbon steel,puts forward modes of thickness control and profile control as well as quality control during production in steckel mill and measures for strengthening production process contro1. Keywords Steckel mill,Plate thickness,Profile,Quality 1前言 2板厚、板型控制 近年来,轧钢生产越来越注重提高产品质量 和金属收得率。板带生产中,板型质量的好坏不仅 体现了轧机的控制水平,同时对金属收得率也有 较大影响。为了实现这个目标,大量的新技术、新 装备和轧制控制模式得到了发展和应用。 安钢120 t转炉一炉卷轧机生产线是一条单 机架炉卷轧机生产线,采用“coil plate”卷板生产 工艺,由于炉卷轧机生产线自身的工艺设备特点, 与常规的中厚板和热连轧板带生产线相比,在轧 制薄而宽规格的钢板时具有一定的优势,薄而宽 的钢板在轧制过程中对板型控制要求十分严格, 为了提高和改善板型质量,该生产线采用了先进 完善的技术装备和轧制策略。
铝箔退火设备及负压退火除油原理
1 第十九章 铝箔退火设备及负压退火除油原理
铝箔成品退火炉是以对流传热为主的电阻炉,这类炉是以循环的气流作为加热物料
的介质,通常称为气流式电阻炉, 从结构上又称为箱式退火炉。
1、工作原理及特点
退火炉主要由加热室与炉膛两部分组成,加热室内安装24根电热元件,而被加热
的物料放置在炉膛内,加热室与炉膛有隔风板隔开,隔风板用耐热钢板做成,风机首先
将气流(一般为空气)送往加热室,流过炽热的的电热元件表面,依靠对流传热,被加
热到一定温度,然后热气流进行炉膛。又通过对流传热将物料热至所需温度。热气流通
过炉膛后,温度降低了,又被风机送往加热室。如此在风机的作用下,气流不停的在加
热室和炉膛之间进行闭路循环,将加热室内电热元件所产生的热,通过对流传热方式,
不断的传递至炉膛的物料,使之达到所需要的温度。
退火炉主要元件的技术参数 退火炉规格 15吨退火炉 20吨退火炉 40吨坯料退火炉
炉膛有效堆料尺寸
mm 6000х1850х1730 5800х2160х1910
6100х2500х2450(SQ) 1900хф560х2130
冷却水耗量m3/h 20 30 15(SQ) 20
加热器额定功率Kw 480 480 1020
金属退火温度℃ 150-500 150-450 120-500(SQ) 120-580
炉膛最高工作温度℃ 580 550 650
循环风机
风量m3/h 130000 143000 140000(SQ) 140000
风压mmH2O 50 50 50
最高使用温度℃ 650 700 700
风机转速 转/分钟 500 1000 580.8 1161.5 580.8 1161.5
吹洗风机
最大风量 m3/h 1704 1704 1704
风压 mmH2O 360 325 325
功率 Kw 2.2 3 3
负压除油风机
功率11Kw
风压630mmH2O
风量3400m3/h
小型棒材生产线控制系统改造
小型棒材生产线控制系统改造
房新亮
摘要改造小型棒材生产线控制系统,从控制系统构成、主要轧制控制功能等方面介绍改造特点。
关键词棒材生产线控制系统改造
中图分类号TG335.13 文献标识码B
一、概述 莱钢棒材厂小型车间是一条以生产 ̄D10、qbl2棒材产品为
主的半连轧生产线。中轧机组K11、K12轧机由西门子 SIMOREG DC MASTER系列6RA24装置各驱动1台直流电
机,K7~K10轧机由高压交流电机恒速集中拖动,精轧机组6架
轧机均由6RA70装置单独驱动直流电机。轧机控制系统为操作
台集中控制(直流电机速度给定、分合等信号直接接人直流传动
装置CUD1 I/O口),轧制调整难度大,电磁、温度等干扰较强,
造成模拟信号偏移,严重时损坏CUD1,影响钢材产量和成材
率。为此,2007年改造了轧机控制系统。
二、轧机控制系统 控制系统基于PROFIBUS—DP网络,由高性能工业微机、
PLC和全数字交、直流传动控制装置构成,辅以全分布式网络 (图1)。该系统成本适中、结构简单、扩展应用灵活,为减少故障
点,尽量少用现场仪表。 站采用ET200M。系统快速性将直接影响控制精度、可靠稳定运
行和产品质量,为此将远程I/O站和调速传动系统连接至2段
独立的ProfiBus—DP网。6RA24、6RA70、轧机操作台I/O站通过
一段Profibus网络连至PLC;冷床高速输入辊道交流传动变频
器6SE70、冷床上卸钢及齿条步进控制I/O站、液压站S7—
200PLC及冷床操作台I/O站通过另一段Profibus网络连至
PLC。 为保证主轧线系统控制快速性,尽量编制规范程序块,并合
理安排程序块的调用和执行,在轧制过程中不调用执行和轧制
过程控制无关的程序块(如换辊程序、辊缝调整或用于机械本身
的调整程序),最大限度减小程序周期。
2.通信网络
(1)第一层。人机接口与PLC之间联成工业以太网,实现信
2009燕山大学板带控制期末考试题及其答案
科目 板带轧机系统
自动控制 班级 轧钢06 姓名 学号 时间
燕山大学试卷 密 封 线 共 5 页 第 1 页
题号 一 二 三 四 五 六 总分
分数
一、填空题(每空1分,共35分):
1.工业过程控制系统的组成包括:被控对象 、 测量变送装置 、 计算机
、 执行机构 。
2.轧制道次计算的四种计算方式分别是预设定计算、 自适应计算 、自学习计算 、重新计算 。
3.轧制自动控制系统中依靠 质量分类 功能完成对控制精度的评价。
4.说出几种常用的负荷分配模型: 能耗模型 、等功率裕量复合分配模型
、等压力负荷分配 、 等主负荷条件 。
5.轧制速度设定使用的基本模型是: 流量方程 、 前滑模型 。
6.弹跳曲线的测定方法: 轧制法 、 轧辊压靠法 。
7.常用厚控的基本方式是 调整压下 、 调整张力 、 调整速度 。
8.板厚控制系统中检测装置常用的传感器有电感式、变压器式 、非接触式。
9.板形标准曲线的设定方法有: 逐段设定法 、 参数设定法 。
10.热连轧温度控制针对的温度点是 开轧温度 、终轧温度 、 卷曲温度 。
11.5机架冷连轧计算机控制系统的3个DDC控制范围分别为 轧机区域
、 入口段控制 、 闭环控制 。
12.常见的几种热连轧板宽控制方法: 短行程控制(SSC)、宽度的前馈控制(PWC)、 轧制力宽度自动控制(AWC) 。
燕山大学试卷
密 封 线 共 5 页 第 2 页
压焓图解读
压焓图解读
压焓图解读
在制冷工程中,最常用的热力图就是的压焓图。该图纵坐标是绝对压力的对数值lgp(图中所表示的数值是压力的绝对值),横坐标是比焓值h。
1、K和饱和曲线
临界点K为两根粗实线的交点。在该点,制冷剂的液态和气态差别消失。
K点左边的粗实线Ka为饱和液体线,在Ka线上任意一点的状态,均是相应压力的饱和液体;K点的右边粗实线Kb为饱和蒸气线,在Kb线上任意一点的状态均为饱和蒸气状态,或称干蒸气。
2、三个状态区
Ka左侧——过冷液体区,该区域内的制冷剂温度低于同压力下的饱和温度;
Kb右侧——过热蒸气区,该区域内的蒸气温度高于同压力下的饱和温度;
Ka和Kb之间——湿蒸气区,即气液共存区。该区内制冷剂处于饱和状态,压力和温度为一一对应关系。
在制冷机中,蒸发与冷凝过程主要在湿蒸气区进行,压缩过程则是在过热蒸气区内进行。
3、六组等参数线
制冷剂的压-焓(LgP-E)图中共有八种线条:
等压线P(LgP),等焓线(Enthalpy),饱和液体线(Saturated
Liquid),等熵线(Entropy),等容线(Volume),干饱和蒸汽线(Saturated Vapor),等干度线(Quality),等温线(Temperature)
(1)等压线:图上与横坐标轴相平行的水平细实线均是等压线,同一水平线的压力均相等。
(2)等焓线:图上与横坐标轴垂直的细实线为等焓线,凡处在同一条等焓线上的工质,不论其状态如何焓值均相同。 (3)等温线:图上用点划线表示的为等温线。等温线在不同的区域变化形状不同,在过冷区等温线几乎与横坐标轴垂直;在湿蒸气区却是与横坐标轴平行的水平线;在过热蒸气区为向右下方急剧弯曲的倾斜线。
(4)等熵线:图上自左向右上方弯曲的细实线为等熵线。制冷剂的压缩过程沿等熵线进行,因此过热蒸气区的等熵线用得较多,在lgp-h图上等熵线以饱和蒸气线作为起点。
(5)等容线:图上自左向右稍向上弯曲的虚线为等比容线。与等熵线比较,等比容线要平坦些。制冷机中常用等比容线查取制冷压缩机吸气点的比容值。