
加工中心刀库
数控机床调试与维修 附录9:实现刀库控制功能 164 C:\RECYCLER\setup.reg附录9:实现刀库控制功能 目录 相关知识与技能 1.与刀库相关的电气连接 2.刀库控制的相关信号及其功能 2.1 主轴准停控制信号ORCMA 2.2 宏程序所用的系统变量 2.2.1 用户宏程序输入信号 2.2.2 宏程序报警变量 2.2.3 模态信息变量(#4003、#4006) 3.宏程序调用及刀库相关系统参数 3.1 指定调用宏程序的M代码值参数PRM#6080~6089 3.2 主轴准停位置设置参数(PRM#4031) 3.3 主轴定向速度参数(PRM#4038) 3.4 换刀点设置参数(PRM#1241) 3.5 其他相关参数 4.换刀宏程序 5.PMC控制程序 思考题
实训项目3.8 实现刀库控制功能 以FANUC 0i系统加工中心或调试台为例,介绍一种通过宏程序调用实现斗笠式刀库换刀控制的方法。刀库容量为16(装16把刀),利用伺服主轴电动机的内置编码器进行定向/准停。 实训学时:10学时。 实训目的: (1)加工中心斗笠式刀库的操作与控制程序的编制。 (2)掌握调用宏程序实现刀库控制的编程方法。 (3)掌握调用宏程序实现刀库控制的相关参数设置。 实训内容: (1)斗笠式刀库的操作。 (2)控制刀库的宏程序设计。 (3)刀库梯形图程序的设计与调试。 (4)梯形图功能的调试。 (5)宏程序调用实现刀库控制的相关参数设置。 数控机床调试与维修 附录9:实现刀库控制功能 165 实训设备: (1)配置FANUC 0i数控系统的加工中心/综合调试台。 (2)个人计算机(PC)。 (3) FANUC公司的梯形图编辑软件(FLADDER Ⅲ 版本)。 实训要点: (1)用FLADDER Ⅲ 软件对PMC离线编程。 (2)FANUC 0i PMC操作。 (3)FANUC 0i 系统PMC程序传输与功能调试。 (4)刀库控制用宏程序设计与加载。 (5)PMC功能指令的应用。 (6)刀库梯形图程序设计。 (7)调用宏程序控制刀库的相关参数设置。 (8)刀库控制功能验证。 实训具体要求: (1)规范实训,按操作规范操作机床。 (2)机床工作时,严禁用手或导体去触碰各通电电器,确保人身和设备安全。 (3)操作刀库之前,必须保证机床执行手动回零操作。 (4)验证刀库功能时,可采用单程序运行模态或单独执行相关的刀库辅助功能指令(M指令)操作,密切关注机床的动作,确保刀库与主轴不撞机。 (5)具备加工中心的基本操作能力和应用水平。 (6)熟悉FANUC 0i系统参数的设置方法与操作。 组织形式: 教师:演示与指导,组织学生训练、演示、讨论与评估。 学生:根据设备数量,可在课内分组定时训练,也可预约训练,采取组长负责制,负责指导、提问与考核各组员。 相关知识与技能: 1.与刀库相关的电气连接 假设加工中心刀库的主电路如图附9-1所示。 数控机床调试与维修 附录9:实现刀库控制功能 166 刀库电机变压器
松刀电磁阀刀库正转刀库反转刀库推出
13151214
图附9-1 刀库的主要电气连接 有关PMC的I/O接口分配地址如表附9-1所示。 表附9-1 刀库相关I/O地址分配 序号 地址 信号名称 说明 1 X7.6 松刀到位 2 X7.7 紧刀到位 3 X10.0 刀库推出到位 4 X10.1 刀库退回到位 5 X10.3 刀库计数 6 X10.4 刀库原定/回零 7 X10.7 松刀 8 X10.5 刀库电动机过载 过载保护器触点
10 Y6.0 刀库正转 通过继电器带动接触器线圈 11 Y6.1 刀库反转 通过继电器带动接触器线圈 12 Y6.5 松刀 通过继电器带动电磁阀 13 Y7.6 刀库推出 通过继电器带动电磁阀 14 Y6.6 三色灯(绿灯) 通过继电器驱动 15 Y6.7 三色灯(红灯) 通过继电器驱动 16 Y6.8 三色灯(黄灯) 通过继电器驱动 表中地址为I/O LINK的“0”组地址,加工中心配置I/O Link标准键盘,如
图1-1所示,其地址定义为I/O LINK的“1”组,输入的起始地址为X20,输出的起始地址为Y24。键盘的[D8]键(从上至下的第4排,从左至右的第8位)作为手动主轴准停控制键,其输入地址为X28.3,对应的按键指示灯地址为Y28.3。键盘的[D7]键(从上至下第4排、从左至右的第7位)作为手动选刀按键,其输入地址为X28.2,对应的按键指示灯地址为Y28.2。 数控机床调试与维修 附录9:实现刀库控制功能 167 2.刀库控制的相关信号及其功能 2.1 主轴准停控制信号ORCMA(G70.6)/ORARA(F45.7) ORCMA信号用于主轴换刀或主轴还刀时的准停控制,保证刀柄不会与刀库发生撞击而损坏刀库或主轴,可通过PMC编程实现M19(主轴准停M指令)或手动主轴准停控制。与此对应的主轴准停结束信号为F45.7(ORARA),当此信号为“1”时表示主轴准停结束。 主轴准停控制用的传感器可用外部接近开关和电动机速度传感器、外部位置编码器、主轴电动机内置传感器等多种形式,参见第四部分的“实训项目4.4”所述。目前大多利用伺服主轴电动机的内置位置编码器实现。 2.2 宏程序所用的系统变量 2.2.1 用户宏程序输入信号(G54.0~G54.2) 为了实现用户宏程序调用换刀,使用三个系统变量UI000(G54.0-#1000)、UI001(G54.1-#1001)、UI002(G54.2-#1002)供宏程序与PMC间跳转控制。G54.0为“1”表示编程刀号大于等于刀库容量,G54.1为“1”时表示主轴刀号等于编程刀号(T码值),G54.2为“1”时表示编程刀号为0。 2.2.2 宏程序报警变量 FANUC 0iC系统的“#3000”变量用于宏程序报警,可在其表达式后指定不超过26个字符的报警信息。可显示报警号和报警信息,其中报警号为变量#3000的值加上3000。 例:“#3000=1(TOOL NOT FOUND)”对应屏幕上的显示为“3001 TOOL NOT FOUND” 2.2.3 模态信息变量(#4003、#4006) 系统变量#4003保存系统当前所处的编程坐标模态值G90/G91;#4006保存系统当前所用的编程单位系统G20(英制)/G21(米制)。这两个系统变量用于保护宏程序执行过程中系统的模态,在宏程序执行结束后,再恢复至系统调用宏程序前的模态。 3.宏程序调用及刀库相关系统参数 本项目采用M指令的M06调用宏程序实现刀库的换刀控制。 3.1 指定调用宏程序的M代码值参数(PRM#6080~6089) PRM#6080~PRM#6089分别对应调用程序号为O9020~9029的宏程序所需的M代码值。当用“M06“调用O9023宏程序时,必须将PRM#6083设为“6”。本项目数控机床调试与维修 附录9:实现刀库控制功能 168 中的宏程序号为O9021,所以PRM#6081设置为“6”。 3.2 主轴准停位置设置参数(PRM#4031) 当刀库调整好后,将所测主轴准停的位置数据设置在参数PRM#4031中,参数PRM#4077(定向时停止位置偏移量)设为0。当执行完主轴准停指令(M19或手动主轴准停)后,NC输出的准停结束信号(F45.7)为“1”。 3.3 主轴定向速度参数(PRM#4038) 在执行M19或手动主轴准停指令时,主轴按参数PRM#4038所设定的运转速度进行准停定向。 3.4 换刀点设置参数(PRM#1241) 一般情况下,用第二参考点作为主轴换刀或还刀点。对于立式加工中心,一般只需将刀库调整好后所测的Z轴位置数据设置在参数PRM#1241中。 3.5 其他相关参数 (1)PRM#4000.0——主轴和电动机的旋转方向设定 若使用主轴内置编码器,该参数位设为0时,表示主轴和电动机的旋转方向相同。 (2)PRM#4002.3、2、1、0——使用主轴位置编码器作为位置反馈 该参数位分别对应设置为“0、0、0、1”。 (3)PRM#4015.0——定向是否有效 该参数位设为“1”,使定向有效。 (4)PRM#4010.2、1、0——设定电动机传感器类型 使用内置位置编码器时,设为“0、0、1”。 若主轴和主轴电动机间的传动比为1:1时,PRM#4056~4059不需要设置。 4.换刀宏程序 下面提供换刀调用的宏程序例子供分析参考,例中刀库容量为16。 % O9021 ;换刀宏(子)程序号 #23=#4003 ;保存米制或英制系统 #24=#4006 ;保存增量或绝对编程方式(G90、G91方式) G91 ;增量坐标编程 数控机床调试与维修 附录9:实现刀库控制功能 169 M05 ;主轴停止 G30P2Z0 ;至抓刀点(换刀点) M19 ;主轴准停 M26 ;刀号读取(判断刀库刀号与主轴刀号是否一致) IF[#1000EQ1]GOTO30 ;T码值≥17时退出换刀程序 IF[#1001EQ1]GOTO40 ;主轴刀号等于T码值时退出换刀程序 IF[#1002EQ1]GOTO50 ;T码值为0时退出换刀程序 M23 ;刀库推出 G04P500 ;停0.5秒 M25 ;松刀 G04P500 ;停0.5秒 G28Z0 ;至Z轴零点 M21 ;刀库转(刀盘旋转选刀) G30P2Z0 ;至抓刀点 M24 ;紧刀(抓刀) M22 ;刀库退回 GOTO100 ;换刀结束并返回 N30#3000=1(TOOL NOT FOUND) ;刀没找到报警 GOTO100 ;结束换刀并返回 N40#3000=2(TOOL NO. ON SPINDLE) ;主轴刀号已是需换刀刀号报警 GOTO100 ;结束换刀并返回 N50#3000=3(T CODE IS 0) ;换刀刀号为0报警 N100M05 ;主轴停转 G#23 ;恢复到主程序的米、英制系统 G#24 ;恢复至主程序的增量或绝对编程系统 M99 ;返回主程序 % 从程序中可以看出,M19为主轴准停指令,M20为刀库回零指令,M21为选刀(刀库转)指令,M22为刀库退回指令,M23为刀库推出指令,M24为紧刀指令,
CNC加工中心刀库可同时储存多把刀具

CNC加工中心刀库可同时储存多把刀具引言:加工中心是高度机电一体化的金属加工设备。
在加工中心完成工件装夹后,其数控系统可根据不同工艺自动选换加工刀具、自动对刀、自动改变主轴转速、进给量等操作,可连续完成钻孔、镗孔、铣、攻丝等工艺,因此无需将零件从加持装置中取出就可完成大部分加工工艺。
加工中心在使用时可有效选择各类刀具加工零件,其利用数控控制系统实现精密数控修整,并自动补偿,并配备有源测量装置,实现全闭环控制磨削cnc加工。
加工中心有立式、卧式、龙门式等多种形式,其自动换刀装置有多种形式,换刀的原理和结构的复杂程度也各不相同。
除刀具外,加工中心还有自动更换主轴箱、自动更换刀库等形式。
利用机械手实现换刀是目前加工中心应用较广泛的换刀方式。
得益于刀库,加工中心机床只需要一个固定的主轴来夹持刀具,有利于提高主轴的刚性。
独立的刀库大大增加了存储的刀具数量,有利于扩展机床的功能,可以更好的隔离影响加工精度的各种因素。
CNC加工中心刀库介绍CNC加工中心是具有刀库和自动换刀的数控机床,可以在一定范围内对工件进行多次加工操作。
加工中心的刀库存储各种不同数量和规格的加工刀具或量规,在加工过程中利用程序实现自动更换和选择。
加工中心是一种加工能力大的综合加工设备。
工件装夹后,可完成许多步骤。
CNC加工中心刀库加工中心换刀是使用自动换刀装置进行的,根据机器自动换刀时间的不同可在0.5到6秒内完成一个加工工艺。
加工中心的可转位刀库是其优势之一,转位刀库可同时存储多把刀具,根据刀库的容量,其可容纳十到几十把刀具。
CNC加工中心刀库的优势是可在工件装夹一次后,其数控系统可根据不同工艺自动选择刀具或更换道具,自动改变机床主轴转速、进给量和刀具相对于工件的轨迹。
加工中心一次对工件的几个方面进行多道工序的加工。
CNC加工中心刀库有效降低工作成本,减少工序间工件的周转、搬运和存放时间,从而达到缩短生产周期。
刀库具有可旋转的刀库主体和安装在刀库主体上的多个刀架。
加工中心刀库位置错误报警怎么办
加工中心刀库的自动换刀,实现了加工过程的完成自动化,只需要工件装夹完成,就可以加工完成成品。
刀库使用,提高了生产效率。
但作为在生产作业里频繁运动,所以故障率出现也会较高。
如刀库位置错误问题,除了第一时间反应按归零键,但还是不会回零要怎么办呢?加工中心刀库位置错误要怎么办?除了利用机床的报警信息和自诊断功能。
可以从下面几方面逐一对机床圆盘式刀库问题的检查:1、检查连接电机轴及蜗杠联轴器松动情况,紧固联轴器上的螺钉,还有就是刀杯的气缸气压不够,可以调试气缸上的调节阀。
2、气缸内部是否有问题,是否是电磁阀有损坏。
3、使用刀具是否超重,一般刀具质量不得超过规定值。
4、刀位编码用组合行程开关,接触开关等元件损坏,接触不好或灵敏度降低,这种情况必须更换损坏元件。
5、换刀时主轴箱没有回到换刀点或换刀点发生漂移,解决方法,重新操作主轴箱运动,使其架到换刀点位置并重新设置换刀点。
除了上述检查,问题尚得不到解决,此时最好专业的维修人员来检查,进一步排查问题。
扩展资料:加工中心刀库分类和用途:刀库系统是加工中心自动化加工过程中需储刀和换刀的一种装置,主要由刀库和换刀机构构成。
刀库主要提供储刀位置,并能依程式控制正确选择刀具加以定位,以进行刀具交换。
换刀机构则是执行刀具交换的动作。
刀库和换刀机构必须同时存在。
二者相辅相成,缺一不可。
根据刀库的容量、外形。
和取刀方式可以慨分为以下几种:一、斗笠式刀库1、斗笠式刀库简述:斗笠式刀库是数控加工中心最常见的一种刀库,其刀库形状像个大斗笠而得名。
一般储刀的数量不能太多,8-24把最好,具有体积小,安装方便,故障率少等特点,所以在立式加工中心应用比较常见。
但换刀需要的时间4S-6S左右。
2、斗笠式刀库换刀过程:斗笠式刀库在换刀时整个刀库向主轴平行移动,首先取下主轴上面原有的刀具,当主轴上面的刀具进入刀库卡槽时,主轴向上移动脱离刀库,然后刀库转动,目标刀具对准主轴正下方,主轴下移,使刀具进入主轴锥孔内,刀具加紧后,刀库退回,完成整个换刀过程。
数控加工中心盘式刀库设计

数控加工中心盘式刀库设计一、设计目标1.提高数控加工中心刀具管理效率,减少刀具更换时间,提高加工效率;2.提高数控加工中心的加工精度和质量;3.方便操作和维护。
二、设计方案1.刀库结构设计(1)刀库选用盘式刀库,能够同时存放多种刀具,提高刀具的配套程度,方便操作人员进行刀具更换;(2)采用旋转结构,可以通过旋转盘来选择所需刀具,同时盘式刀库还可以实现自动刀具更换,提高加工效率;(3)刀具位置间隔合理,避免相互干扰,保证刀具的整齐摆放。
2.刀库容量设计(1)根据加工中心的加工需求确定刀具种类和数量,根据需求确定刀库的容量大小,确保能够存放足够多的刀具;(2)根据加工需求,将相似的刀具进行归类,减少刀具种类的多样性,以便提高刀库的利用率;(3)合理规划刀库的存储空间,减少刀具占地空间,节省仓储成本。
3.刀具的标识和管理(1)为每个刀具设计明确的编号和标识,便于操作人员快速找到所需刀具;(2)建立刀具管理系统,对刀具进行清点和登记,记录刀具的使用寿命和更换次数,及时进行维护和更换;(3)对于长期不用或使用寿命超出的刀具,及时进行检修或报废。
4.刀具存放环境设计(1)为刀具提供干燥、清洁和稳定的环境,减少刀具的氧化和磨损;(2)设置恒温和湿度控制设备,以保持刀具的稳定性;(3)选择合适的材料和涂层,提高刀具的耐磨性和使用寿命。
5.刀库的维护和保养(1)定期对刀库进行清洁和检查,清除切屑和尘土,避免切削液对刀具的腐蚀和影响;(2)定期检查刀具的切削力和切削温度,根据使用情况调整刀具的加工参数;(3)定期检查刀具组件的磨损情况,及时更换磨损的零部件,保证刀库的正常运行。
三、设计方案的优势1.盘式刀库能够同时存放多种刀具,减少了刀具更换时间,提高了加工效率;2.盘式刀库的旋转结构和自动刀具更换功能,进一步提高了加工效率;3.刀库容量设计合理,充分考虑了加工需要和刀具种类,节省了仓储成本;4.刀具的标识和管理方便操作和维护,提高了刀具的使用寿命和维修周期;5.刀库的环境设计和维护保养能够保证刀具的稳定性和使用寿命。
CNC - 圆盘式刀库,加工中心刀库,吉辅刀库,圣杰刀库,德大刀库
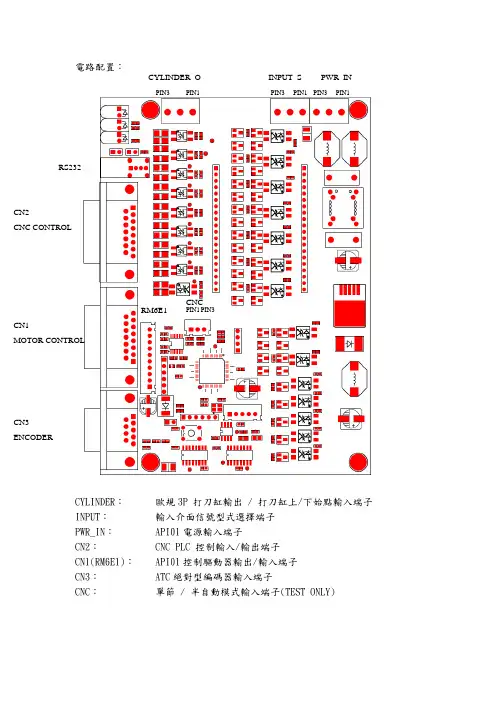
原點 --> 扣刀角 --> 鬆刀 --> 旋轉 180 度 --> 夾刀 --> 原點(五個步驟單 節) 半自動模式(CNC PIN3 與 CNC PIN1 導通): 將 CNC PIN3 與 CNC PIN1 導通時,ATC 系統進入半自動模式,每觸發一次 ATC RUN 執行系統一個單節動作,動作如下。
CYLINDER_O 歐規端子 腳位 1 信號名稱 CLINDERO1 說明 打刀缸氣壓閥控制輸出。(共通點為 CA0) 輸出為電晶體輸出型式,輸出電流最大 100mA,控制打刀 缸氣壓閥門需以繼電器轉接控制。 2 3 SENSOR1 SENSOR2 打刀缸上始點近接開關輸入 打刀缸下始點近接開關輸入
※空壓壓力到達信號說明: 請 CNC 廠依照選購氣壓打刀缸調整壓力到達信號,確認 CNC 空壓壓力到達調整於氣壓打刀缸容 許的最低動作壓力。
ATC 編碼器輸入端子 CN1 DSUB-9PIN 公(PCB) 信號輸入 ※ATC 編碼器出口線為 1 米需自行延長至電控箱。 腳位 1 2 3 4 5 6 7 8 9 CNC 控制端子 CN2 DSUB-15PIN 公(PCB) 信號輸入 腳位 信號名稱 說明 信號名稱 SCLK+ SCLKSCSN+ SCSNSSDI+ SSDIVCC GND +5V 電源※API01 板提供 5G 地線※API01 板提供 說明 絕對值串列編碼器輸入
輸出信號:
輸出信號 STATUS BIT0 STATUS BIT1 說明 ATC 角度狀態顯示,代替傳統 ATC 訊號輪 SENSOR LED 顯示 。(可修改參數修改 STATUS BIT0 & STATUS BIT1 的輸出角度) ALARM BIT0 ALARM BIT1 ALARM BIT2 ALARM BIT 提供 CNC 讀取異常狀態使用(ALMO = 0) BIT2 0 0 0 0 1 1 1 1 BIT1 0 0 1 1 0 0 1 1 BIT0 0 1 0 1 0 1 0 1 = 正常 = ATC 異常 = 打刀缸(提早打刀) = 打刀缸(延遲打刀) = 打刀缸(提早拉刀) = 打刀缸(延遲拉刀) = CNC NOT READY 啟動 = 伺服異常 ATC CNC ATC CNC 備註 ATC CNC ATC CNC
Mazak立式加工中心重新设定刀库电气原点作业指导书
Mazak立式加工中心重新设定刀库电气原点作业指导书
Mazak立式加工中心刀库电气原点在放大器电池电量低于2.6V时会丢失,如果因为电池或其他原因丢失了电气原点,请按照以下步骤进行恢复:
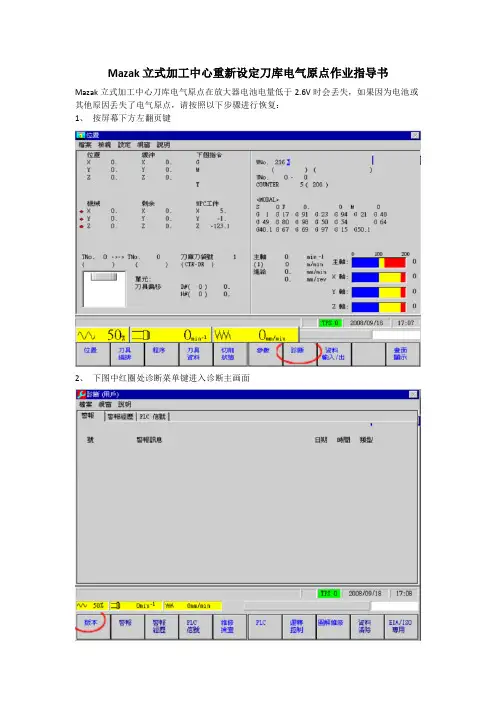
1、按屏幕下方左翻页键
2、下图中红圈处诊断菜单键进入诊断主画面
3、下图中红圈处版本菜单键进入版本画面
4、在版本界面,按机床屏幕下方右翻页键
5、现在就可以从机床操作面板直接输入密码1131,如下图所示
6、输入1131后,按机床操作面板上的“INPUT”
7、打开机床数据编辑锁。
8、按屏幕下方左翻页键,点击下图红圈处参数菜单,进入参数菜单界面。
9、点击下图红圈处PLC参数菜单,进入PLC参数菜单界面。
10、点击下图红圈处RB参数菜单。
11、选择RB12号参数,然后点击下图红圈处位输入菜单。
12、选择RB12号参数,然后点击下图红圈处位6菜单,使位6菜单点亮。
13、关闭系统,等待10秒开启系统。
14、按机床面板上扳手键,然后点击下图红圈出F0菜单,进入机械菜单。
15、同时按住MF1+MF2+刀库原点键使刀库原点菜单键点亮,同时按住MF1+MF2+刀库原点设置菜单键使刀库原点设置菜单键点亮。
16、按刀库向前或刀库反转菜单键,完成刀库电气原点的设置。
17、关机——开机。
18、确认刀号是否正确,如果不正确,手动旋转刀库使1号到对准下方,然后按以上步骤重新设计刀库电气原点。
常见的加工中心刀库问题及解决方法

1常见的过载报警及解决方法故障现象:某配套FANUC-0M系统的数控立式加工中心,在加工中经常出现过载报警,报警号为434,表现形式为Z轴电动机电流过大,电动机发热,停上40min左右报警消失,接着再工作一阵,又出现同类报警。
分析及处理过程:经检查电气伺服系统无故障,估计是负载过重带不动造成。
为了区分是电气故障还是机械故障,将Z轴电动机拆下与机械脱开,再运行时该故障不再出现。
由此确认为机械丝杠或运动部位过紧造成。
调整Z轴丝杠防松螺母后,效果不明显,后来又调整Z轴导轨镶条,机床负载明显减轻,该故障消除。
2数控机床转台分度不良的故障维修故障现象:一台配套FANUCOMC,型号为XH754的数控机床,转台分度后落下时错动明显,声音大。
分析及处理过程:转台分度后落下时错动明显,说明转台分度位置与鼠齿盘定位位置相差较大;如果回零时位置同时也有错动,则可调节第4轴栅格偏移量(参数0511)来解决:如果转台传动有间隙,则可调节第4轴间隙补偿(参数0538);如果机械螺距有误差,则相应调整第4轴螺补。
本例中发现转台回零后也有错动,调整0511数值后解决3刀库不停转的故障维修故障现象:一台配套FANUC0MC系统,型号为XH754的数控机床,刀库在换刀过程中不停转动。
分析及处理过程:拿螺钉旋具将刀库伸缩电磁阀手动钮拧到刀库伸出位置,保证刀库一直处于伸出状态,复位,手动将刀库当前刀取下,停机断电,用扳手拧刀库齿轮箱方头轴,让空刀爪转到主轴位置,对正后再用螺钉旋具将电磁阀手动钮关掉,让刀库回位。
再查刀库回零开关和刀库电动机电缆正常,重新开机回零正常,MDI方式下换刀正常。
怀疑系干扰所致,将接地线处理后,故障再未出现过。
4换刀不能拔刀的故障维修故障现象:一台配套FANUC0MC系统,型号为XH754的数控机床,换刀时,手爪未将主轴中刀具拔出,报警。
分析及处理过程:手爪不能将主轴中刀具拔出的可能原因有:①刀库不能伸出;②主轴松刀液压缸未动作;③松刀机构卡死。
毕业设计论文-数控加工中心刀库设计论文
1前言1.1数控加工中心简介加工中心是一种可以对工件进行多工序加工的数字控制机床,它装备有刀库,并可以自动更换里面的刀具。
工件经过一次装夹之后,数字控制系统能控制机床按照不同的工序,自动选择刀具或者更换刀具,自动地改变机床主轴的转速、进给量和刀具相对工件的运动轨迹,并且可以完成很多其他辅助机能,依次完成工件几个面上多工序的加工。
减少了工同时也减少了工序之间的工件周转、搬运和存放的时间,大大缩短了生产的周期,具有显明经济效益。
一种功能较全的数控加工机床就是数控加工中心。
目前数控加工中心是世界上生产产出的数量最高、最广的应用数控类机床之一。
它综合加工的能力特别强,工件一次装夹后能够完成很多的加工内容,加工工件质量比较高,就要求中等加工难度和批量生产的工件,其加工效率是普通类机床的6~10倍,特别的是:它还能够完成许多普通机床所不能完成的加工,对要求精度高,单件加工或中小批量多品种生产形状较复杂的尤为适和。
它把削铣、钻、攻等功能加在一个装置上,使其具有多种工艺手段。
加工中心设置有储存刀具的刀库,刀库中存放着各种不同数量和规格的刀具或量具,在加工过程中利用程序来实现自动地更换和选用。
这就是加工中心与数控铣、镗的差异。
加工中心是一种综合的加工能力比较强的设备,工件一次装夹之后就能完成很多的工步,加工精度很高,就批量的中等的工件而言,其加工效率是普通制造机器和设备的7~12倍多,尤其是它能够实现很多普通机床所不能完成的加工,就像一些特别的行面等。
这将会使新产品的研制和更新换代节省大量的人力和物力,从而使得企业具有特别强的竞争力。
1.2数控加工中心刀库系统简介刀库系统是一种可以提供自动化加工过程中所需的换刀及储刀需求的装置。
藉由电脑程式(PLC)的控制,可以实现各种不同的加工的需求,如攻、削、铣、搪、钻洞等。
储存刀具的位置主要是刀库来提供,并依电脑的控制,正确选择刀具,并且定好位置,以便进行刀具的交换;如果没有机构用来自动换刀,则无法自刀库依序更换加工所需刀具,从而达不到减少时间的目的。
数控加工中心盘式刀库设计
摘要90年代以来,数控加工技术得到迅速的普及及发展,高速加工中心作为新时代数控机床的代表,已在机床领域广泛使用。
自动换刀刀库的发展俨然已超越其为数控加工中心配套的角色,在其特有的技术领域中发展出符合机床高精度、高效率、高可靠度及多任务复合等概念的独特产品。
刀库作为加工中心最重要的部分之一,它的发展也直接决定了加工中心的发展。
本论文完成的是盘式刀库的总体设计、传动设计、结构设计,在确定了整体设计方案后,运用UG对整个盘式刀库进行了实体建模和运动仿真分析。
分析结果显示,整个系统无干涉,且整体运行平稳。
运用 ANSYS 对系统的关键部件进行了受力和变形分析。
结果显示:系统关键部件设计合理,变形量在设计范围之内。
这种刀库在数控加工中心上应用非常广泛,其换刀过程简单,换刀时间短,定位精度高;总体结构简单、紧凑,动作准确可靠;维护方便,成本低。
本刀库传动部分分两级减速,一级传动部分采用直齿轮减速装置,二级传动部分采用蜗轮蜗杆减速装置,此种设计方案可提高输出轴的传动平稳性能,即提高刀盘的运转平稳性。
本刀库满载装刀24把,采用单环排列方式排放。
关键词:加工中心;刀库;数控加工AbstractSince the 1990s, CNC machining technology has been rapidly gaining popularity and development. As a new era of high-speed machining center CNC machine tools represent, have been widely used in the field of machine tools. Automatic tool changer magazine seems to have gone beyond the development of CNC machining centers supporting its role in the field of its unique technology developed to meet the machine precision, high efficiency, high reliability and multi-task complex concepts such unique products. Magazine as a processing center one of the most important parts, and its development is also directly determines the machining center.In this thesis, completed the disc magazine's overall design, transmission design, structural design, in determining the overall design, the use of UG to the entire disc magazine conducted a physical modeling and motion simulation analysis. The results showed that the system without interference and the overall smooth operation. Using ANSYS on the system key components of stress and deformation analysis. The results showed that: the system key component design is reasonable, the amount of deformation in the design range. This magazine in CNC machining center is widely used, its tool change process is simple, tool change time is short, high positioning accuracy; overall structure is simple, compact, accurate and reliable; easy maintenance, and low cost. The magazine drive part of two deceleration, a transmission part adopts straight gear reduction, two transmission part adopts worm gear unit, such a design can improve the output shaft of the transmission smooth performance, that is, raising the cutter smooth operation sex. The magazine full loaded knife 24, the use of single-ring arrangement emissions.Keywords: machining centers; magazine; CNC machining目录摘要 .............................................................................................. 错误!未定义书签。
加工中心斗笠式刀库教材
代入上式
ω1
2α1 90° 90°2φ2
将2α1代入得: k =1/2-1/z
∵ k>0 ∴ 槽轮的槽数 z≥3 可知:当只有一个圆销时,k=1/2-1/z < 0.5 即槽轮的运动时间总是小于其静止时间。
如果想得到k≥0.5的槽轮机构,则可在拨盘上多装几个圆销,设装有n个均匀 分布的圆销,则拨盘转一圈,槽轮被拨动n次。故运动系数是单圆柱销的n倍, 即:
电动刀架工作原理系统发出换刀信号刀架电机正转继电器动作电机正转通过减速机构和升降机构将上刀体上升至一定位置离合盘起作用带动上刀体旋转到所选择刀位发讯盘发出刀位信号刀架电机反转继电器动作电机反转完成初定位后上刀体下降齿牙盘啮合完成精确定位并通过升降机构锁紧刀架
斗笠式刀库刀库的组成及工作原理
• 笠式刀库的组成:
L
φB
A
φ2 O2 -φ2
=tg 1 sin
ω2
1 cos
分别对时间求一阶导数、和二阶导数,得:
dα/dt =ω1 , dω1 /dt =0
2
d
dt
1
(cos ) 1 2 cos 2
1
2
d 2
dt2
2
1
(2 1) sin (1 2 cos1 2 )2
12
令i21=ω2/ω1 (传动比) ,kα=α2/ω21 得:
• 1.9 • 主轴沿下移到Z轴的第二参考点位置,进行抓刀动作。
• 1.10 • 主轴刀具加紧。加紧传感器(D)发出确认信号。
• 1.11 • 刀库向远离主轴中心位置侧平移,直到PLC接收到传感器A • 发出的反馈确认信号。
• 1.12 • 主轴定位解除,换刀操作完成。刀库仅有以上四个传感器是不够的,为了保
加工中心刀库plc课程设计
加工中心刀库plc课程设计一、课程目标知识目标:1. 让学生理解加工中心刀库的基本工作原理,掌握PLC在刀库控制中的应用;2. 使学生掌握刀库PLC程序的编写方法和调试技巧,能够独立设计简单的刀库控制程序;3. 帮助学生了解加工中心刀库的安全防护知识,提高在实际操作中的安全意识。
技能目标:1. 培养学生运用PLC进行刀库控制系统的设计和编程能力;2. 培养学生分析并解决刀库控制过程中可能出现的问题的能力;3. 提高学生在实际操作中运用工具、仪器和设备进行刀库调试的技能。
情感态度价值观目标:1. 培养学生对加工中心刀库PLC控制技术的兴趣,激发学生主动学习的热情;2. 培养学生的团队合作意识,使学生能够在项目实践中相互协作、共同进步;3. 增强学生的工程意识,使学生认识到刀库PLC控制在工业生产中的重要性,培养学生的职业责任感。
本课程针对高年级学生,结合课程性质、学生特点和教学要求,将目标分解为具体的学习成果。
课程以实践操作为主,注重培养学生的动手能力和实际问题解决能力,为我国制造业培养高素质的技术人才。
二、教学内容本章节教学内容主要包括以下三个方面:1. 加工中心刀库工作原理及PLC控制基础- 引导学生了解加工中心刀库的结构及其工作原理;- 讲解PLC在刀库控制中的应用,介绍常用的PLC指令及其功能;- 指导学生阅读教材相关章节,巩固PLC基础知识。
2. 刀库PLC程序设计与编程技巧- 介绍刀库PLC程序设计的基本流程和方法;- 通过实例分析,讲解编程技巧,使学生能够独立设计简单的刀库控制程序;- 组织学生进行编程实践,巩固所学知识。
3. 刀库PLC控制系统调试与安全防护- 讲解刀库PLC控制系统的调试方法,分析调试过程中可能遇到的问题及解决方案;- 强调刀库操作中的安全防护措施,提高学生的安全意识;- 组织学生进行刀库调试实践,培养实际操作能力。
教学内容按照教材章节进行安排,结合课程目标,确保科学性和系统性。