
钣金件折弯展开计算方法
钣金件折弯展开计算方法
一、
折床工作原理
折弯就是将上、下模分别固定于折床的上、下工作台,利用液
压伺服电机传输驱动工作台的相对运动,结合上、下模的形状,从而
实现对板材的折弯成形。
二、
展开的定义和折弯常识
★折弯展开就是产品的下料尺寸,也就是钣金在折弯过程中发现
形变,中间位置不拉伸,也叫被压缩的位置长度,也叫剪口尺寸。
★折弯V槽选择公式:当R=0.5时,V=5T;当R>0.5时V=5T+R 折
弯展开会根据上模和下模的不同而发生相应的变化,在更换模具时
必须考虑进去。
★折床的运动方式有两种:
上动式:下工作台不动,由上面滑块下降实现
施压;
下动式:上部机台固定不动,由下工作台上升
实现施压。
★工艺特性
1.折弯加工顺序的基本原则:由内到外进行折弯;由小到大
进行折弯;先折弯特殊形状,再折弯一般形状。
2.90°折弯及大于90°小于180°折弯选模:一般在SOP没
有特殊要求或没有
特殊避位的最好选用刀口角度为88°或90的折弯上模,这样可
以更好的保证折弯角度的稳定性。
钣金件折弯展开计算方法
三、折弯展开尺寸计算方法,如右图
:
<1>直角展开的计算
方法
当内R角为0.5
时折弯系数(K)=0.4*T,
前提是料厚小于5.0MM,
下模为5T
L1+L2-2T+0.4*T=
展开
<2>钝角展开的计算方法
如图,当R=0.5时的展
开计算
A+B+K=展开
K= ×0.4
a=所有折弯角度
1800-2
900
钣金件折弯展开计算方法
<3>锐角展开的计算方法
900折弯展开尺寸=L1+L2-2T+折弯系
数(K),如右图:
当内R角为0.5时折弯系数(K)
=0.4*T,L1和L2为内交点尺寸
展开=L1+L2+K
K=( 180—@) /90 *0.4T
<4>压死边的展开计算方法
选模:上模选用刀口角度为300小尖刀,下模根
据SOP及材料厚度选择V槽角度为300的下模。
先用4.4.1所选
的模具将折弯
角度折到约
300-650.
展开
=L1+L2-0.5T
死边
钣金件折弯展开计算方法
<5>压U边 选模:上模选用刀口角度为300的小尖刀,下模根据SOP
及材料厚度选择V槽角度为300的下模。先根据U边间隙高度选
用合适的R上模(选用上模时注意:U边间隙多大就选用与高度
最接近的R上模),再用压平模压平,压平时U边间隙内垫与间
隙高度一样的材料。
当H<2.0T时的计算方法
展开=L1+L2-0.4T+0.75*H
当H≥2.0T时,按圆弧展开计
算
<6> 压段差 根据成形角度分为直边断差和斜边断差,加工方式
则依照断差高度而定。
直边断差:当断差高度h小于3.5倍料号时采用断差模或易模
成形,大于3.5倍料厚时采
用正常一正一反两折完成。
斜边断差:当斜边长度L小于3.5倍料厚时采用断差模或易模
成形,大于3.5倍料厚时采用正常一正一反两折完成
压U型
钣金件折弯展开计算方法
如图6.1,直角压段差 ,当H≤2T时,按下面方法,当H>2T时,按
2折计算
展开=L1+L2+T+0.2mm
注:0.2为补偿值
如图6.2,斜角断差,当H≤2T, 展开
=L1+L2+K+(H-T)*0.7
当K<2T,H≤T时,展开=L1+L2+K+0.15T
R角的展开计算:
L1+L2-2(R+T)+弧长
弧长=3.14*(R+0.5T)/2
图6.2
钣金件折弯展开计算方法
a. 钝角展开
L1+L2+弧长=展开长度
弧长=3.14*(R+0.5T)/180*(180-@)
注:角度为R,L1、 L2为直边长度
C.锐角
展开=L1+L2-2×(R内+T)+弧长
弧长 =3.14*(R+0.5T)/180*180-@
<8>其他不常用的展开一般根据以往的实际操作
来定(如大于5.0铜等)。具体见系数表
钣金展开计算方法精编
∴预冲孔孔径=D–2AB
T≧时,取EF=60%T.
在料厚T<时,EF的取值请示上级.
9?方形抽孔
方形抽孔,当抽孔高度较高时(H>Hmax),直边部展开与弯曲一致,
圆角处展开按保留抽高为H=Hmax的大小套弯曲公式展开,连接处用45度线及圆角均匀过渡,
钣金展开计算方法精编
钣金展开计算方法
计算方法
展开的基本公式:
展开长度=料内+料内+补偿量
1 R=0,折弯角θ=90°(T<,不含
L=(A-T)+(B-T)+K
=A+B-2T+
上式中取:λ=T/4
K=λ*π/2
=T/4*π/2
=
2 R=0,θ=90° (T≧,含
L=(A-T)+(B-T)+K
=A+B-2T+
图(d):侧冲压平后的产品形状
14?综合计算如图:
L=料内+料内+补偿量
=A+B+C+D
+中性层弧长(AA+BB+CC)
(中性层弧长均按“中性层到板料内侧距离λ=T/3”来计算)
备注:
a标注公差的尺寸设计值:取上下极限尺寸的中间值作为设计标准值.
b孔径设计值:一般圆孔直径小数点取一位(以配合冲头加工方便性),例:取.有特殊公差时除外,例:Φ+取Φ.
板材↓/板厚→
冷板
铝板
—
注意:折弯系数不是绝对的,各加工工厂的钣金工艺工程师会根据所用GB材料以及加工机器而略有微弱变化。
在R≠0, θ=90°时;的折弯系数列表:(单位:mm)
钣金件的展开计算---准确计算

钣金中的展开计算一、钣金的计算方法概论钣金零件的工程师和钣金材料的销售商为保证最终折弯成型后零件所期望的尺寸,会利用各种不同的算法来计算展开状态下备料的实际长度。
其中最常用的方法就是简单的“掐指规则”,即基于各自经验的算法。
通常这些规则要考虑到材料的类型与厚度,折弯的半径和角度,机床的类型和步进速度等等。
总结起来,如今被广泛采纳的较为流行的钣金折弯算法主要有两种,一种是基于折弯补偿的算法,另一种是基于折弯扣除的算法。
为了更好地理解在钣金设计的计算过程中的一些基本概念,先了解以下几点:1、折弯补偿和折弯扣除两种算法的定义,它们各自与实际钣金几何体的对应关系2、折弯扣除如何与折弯补偿相对应,采用折弯扣除算法的用户如何方便地将其数据转换到折弯补偿算法3、K因子的定义,实际中如何利用K因子,包括用于不同材料类型时K因子值的适用范围二、折弯补偿法为更好地理解折弯补偿,请参照图1中表示的是在一个钣金零件中的单一折弯。
图2是该零件的展开状态。
折弯补偿算法将零件的展开长度(LT)描述为零件展平后每段长度的和再加上展平的折弯区域的长度。
展平的折弯区域的长度则被表示为“折弯补偿”值(BA)。
因此整个零件的长度就表示为方程(1):LT = D1 + D2 + BA (1)折弯区域(图中表示为淡***的区域)就是理论上在折弯过程中发生变形的区域。
简而言之,为确定展开零件的几何尺寸,让我们按以下步骤思考:1、将折弯区域从折弯零件上切割出来2、将剩余两段平坦部分平铺到一个桌子上3、计算出折弯区域在其展平后的长度4、将展平后的弯曲区域粘接到两段平坦部分之间,结果就是我们需要的展开后的零件图15. K-因子法K-因子是描述钣金折弯在广泛的几何形状参数情形下如何弯曲/展开的一个独立值。
也是一个用于计算在各种材料厚度、折弯半径/折弯角度等广泛情形下的弯曲补偿(BA)的一个独立值。
图4和图5将用于帮助我们了解K-因子的详细定义。
我们可以肯定在钣金零件的材料厚度中存在着一个中性层或轴,钣金件位于弯曲区域中的中性层中的钣金材料既不伸展也不压缩,也就是在折弯区域中唯一不变形的地方。
钣金产品展开计算标准
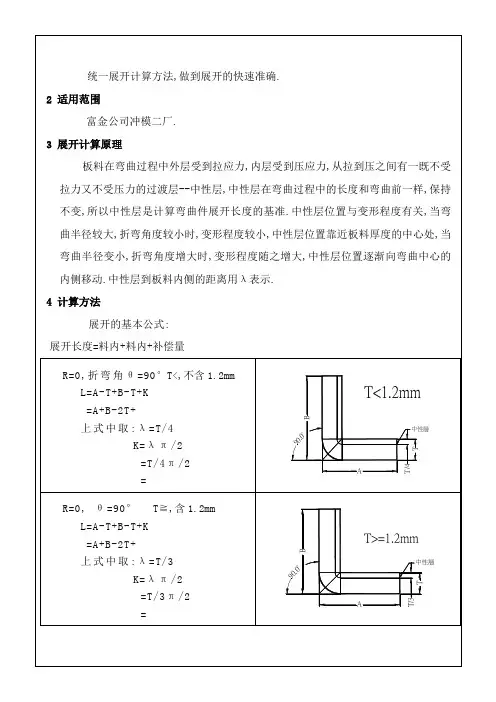
展开的基本公式:
展开长度=料内+料内+补偿量
R=0,折弯角θ=90°T<,不含1.2mm
L=A-T+B-T+K
=A+B-2T+
上式中取:λ=T/4
K=λπ/2
=T/4π/2
=
R=0, θ=90° T≧,含1.2mm
L=A-T+B-T+K
=A+B-2T+
上式中取:λ=T/3
K=λπ/2
=T/3π/2
∵ TAB=H -EFEF+πEF2/4
∴ AB={HEF+π/4-1EF2}/T
∴预冲孔孔径=D–2AB
T≧时,取EF=60%T.
在料厚T<时,EF的取值请示上级.
方形抽孔
方形抽孔,当抽孔高度较高时H>Hmax,直边部展开与弯曲一致, 圆角处展开按保留抽高为H=Hmax的大小套弯曲公式展开,连接处用45度线及圆角均匀过渡, 当抽孔高度不高时H≦Hmax直边部展开与弯曲一致,圆角处展开保留与直边一样的偏移值.
以下Hmax取值原则供参考.
当R≧4MM时:
材料厚度T=~取Hmax=4T
材料厚度T=~取Hmax=5T
材料厚度T=~取Hmax=6T
材料厚度T≦取Hmax=8T
当R<4MM时,请示上级.
压缩抽形1 Rd≦
原则:直边部分按弯曲展开,圆角部分按拉伸展开,然后用三点切圆PA-P-PB的方式作一段与两直边和直径为D的圆相切的圆弧.
附件一:常见抽牙孔孔径一览表
料厚
类型
M3
M4
6-32
附件二:常见预冲孔孔径一览表
料厚
钣金加工折弯压死边工艺,褶边展开计算汇总!一定要收藏

钣金加工折弯压死边工艺,褶边展开计算汇总!一定要收藏
1. H≦2T段差过渡处为非直线段两圆弧相切展开时, 取基体外侧两圆弧相切点处作垂线, 向内侧偏移一个料厚按图示处理, 然后按Z折1 (直边段差) 方式展开.
2. H>2T, 请示后再按指示处理.
反折压平:
L= A+B-0.4T
1. 压平的时候, 可视实际的情况考虑是否在折弯前压线, 压线位置为折弯变形区中部.
2. 反折压平一般分两步进行:
先V折30度再反折压平.
故在作展开图折弯线时, 须按30度折弯线画, 如图所示:
N折:
1. 当N折加工方式为垫片反折压平, 则按L=A+B+K计算, K值依附件一中参数取值.
2. 当N折以其它方式加工时, 展开算法参见“一般折弯4 (R≠0, θ≠90°)”.
3. 如果折弯处为直边(H段), 则按两次折弯成形计算: L=A+B+H+2K (K值取90度折弯变形区宽度).
4. N折展开系数
1. 一次压死边
一次压死边的方法:如图1-8所示,先用30度折弯刀将板材折成30度,再将折弯边压平。
图中的最小折弯边尺寸L按照1.3.2.2中描述的一次折弯边的最小折弯边尺寸加0.5t(t为材料厚度)。
压死边一般适用于板材为不锈钢、镀锌板、覆铝锌板等。
电镀件不宜采用,因为压死边的地方会有夹酸液的现象。
2. 180度折弯:
180度折弯的方法:如图1-9所示,先用30度折弯刀将板才折成30度,再将折弯边压平,压平后抽出垫板。
高度H应该选择常用的板材,如0.5、0.8、1.0、1.2、1.5、2.0,一般这个高度不宜选择更高的尺寸。
3. 三重折叠压死边:。
钣金展开计算原理及计算方法!
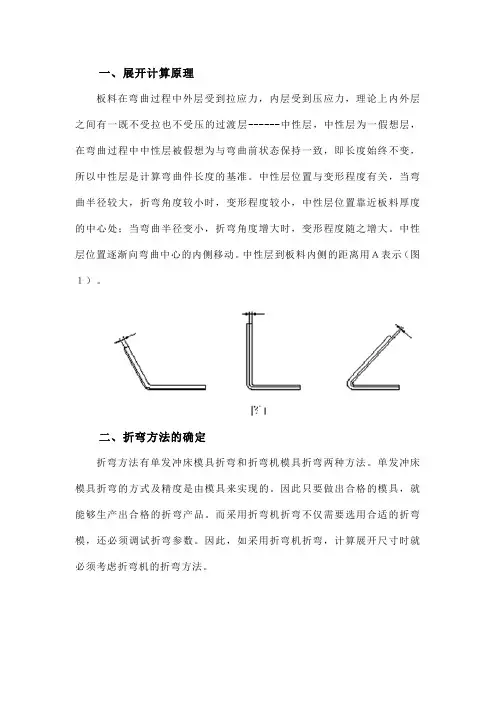
一、展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,理论上内外层之间有一既不受拉也不受压的过渡层------中性层,中性层为一假想层,在弯曲过程中中性层被假想为与弯曲前状态保持一致,即长度始终不变,所以中性层是计算弯曲件长度的基准。
中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处;当弯曲半径变小,折弯角度增大时,变形程度随之增大。
中性层位置逐渐向弯曲中心的内侧移动。
中性层到板料内侧的距离用A表示(图1)。
二、折弯方法的确定折弯方法有单发冲床模具折弯和折弯机模具折弯两种方法。
单发冲床模具折弯的方式及精度是由模具来实现的。
因此只要做出合格的模具,就能够生产出合格的折弯产品。
而采用折弯机折弯不仅需要选用合适的折弯模,还必须调试折弯参数。
因此,如采用折弯机折弯,计算展开尺寸时就必须考虑折弯机的折弯方法。
1.一次一道弯。
此种折弯由普通通用折弯模来完成。
包括折直角,钝角和锐角(图2)。
2. 一次折两道弯——压锻差。
此种折弯由专用特殊模来完成,但折弯难度比普通折弯大(图3)。
3. 压死边。
此种折弯也须用特殊模来完成(图4)。
4.大R圆弧折弯。
些种折弯如R在一定范围内,可用专用R模压成形,如R值过大,则须用小R模多次压制成形(图5)。
这四种折弯的展开计算是不同的。
因此在看图时,要根据零件的折弯尺寸来确定使用何种折弯方法。
其折弯机所配套的普通通用折弯模具V形槽宽度通常为适用该折弯模的板厚的5-6倍。
如采用一次折一道弯的方法,必须考虑到折弯模的V形槽的宽度W1及V形槽一边到模具外侧的宽度L1,如图6所示。
折弯高度H的经验值根据产品形状有如下三种(以90度为例,钝角和锐角与直角相近相似)。
1.简单的90度单边折弯(图7)。
如图7所示,此种折弯只需考虑下模V形槽中心到折弯机定位挡块的距离即可确定。
通常H值为H≥3.5 T + R (R 在1mm 以下)。
(完整版)钣金件的展开计算---准确计算
精心整理钣金中的展开计算一、钣金的计算方法概论钣金零件的工程师和钣金材料的销售商为保证最终折弯成型后零件所期望的尺寸,会利用各种不同的算法来计算展开状态下备料的实际长度。
其中最常用的方法就是简单的“掐指规则”,即基于各自经验的算法。
通常这些规则要考虑到材料的类型与厚度,折弯的半径和角度,机床的类型和步进速度等等。
总结起来,如今被广泛采纳的较为流行的钣金折弯算法主要有两种,一种是基于折弯补偿的算法,另一种是基于折弯扣除的算法。
为了更好地理解在钣金设计的计算过程中的一些基本概念,先了解以下几点:1、折弯补偿和折弯扣除两种算法的定义,它们各自与实际钣金几何体的对应关系2、折弯扣除如何与折弯补偿相对应,采用折弯扣除算法的用户如何方便地将其数据转换到折弯补偿算法3、K 因子的定义,实际中如何利用K 因子,包括用于不同材料类型时K 因子值的适用范围二、折弯补偿法为更好地理解折弯补偿,请参照图 1 中表示的是在一个钣金零件中的单一折弯。
图2是该零件的展开状态。
折弯补偿算法将零件的展开长度(LT) 描述为零件展平后每段长度的和再加上展平的折弯区域的长度。
展平的折弯区域的长度则被表示为“折弯补偿”值(BA) 。
因此整个零件的长度就表示为方程(1):LT=D1+D2+BA(1)折弯区域(图中表示为淡 *** 的区域)就是理论上在折弯过程中发生变形的区域。
简而言之,为确定展开零件的几何尺寸,让我们按以下步骤思考:1、将折弯区域从折弯零件上切割出来2、将剩余两段平坦部分平铺到一个桌子上3、计算出折弯区域在其展平后的长度4、将展平后的弯曲区域粘接到两段平坦部分之间,结果就是我们需要的展开后的零件图 15.K- 因子法K-因子是描述钣金折弯在广泛的几何形状参数情形下如何弯曲/展开的一个独立值。
也是一个用于计算在各种材料厚度、折弯半径 /折弯角度等广泛情形下的弯曲补偿 (BA) 的一个独立值。
图 4 和图 5 将用于帮助我们了解 K-因子的详细定义。
钣金冷冲折弯展开计算原理
計算折弯90度的展开回彈公式:L=k*T+1.57*R(k=0.71 for 不锈钢/磷铜, 0.64 for 铝板/铁板)3展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.4 计算方法展开的基本公式:展开长度=料内+料内+补偿量4.1 R=0,折弯角θ=90°(T<1.2,不含1.2mm)L=(A-T)+(B-T)+K=A+B-2T+0.4T上式中取:λ=T/4K=λ*π/2=T/4*π/2=0.4T (UG展開公式用0.518T)4.2 R=0, θ=90°(T>R1.2,含1.2mm)L=(A-T)+(B-T)+K=A+B-2T+0.5T上式中取:λ=T/3K=λ*π/2=T/3*π/2=0.5T (UG展開公式用0.518T)4.3 R≠0 θ=90°L=(A-T-R)+(B-T-R)+(R+λ)*π/2当R >=5T时λ=T/2 (UG展開公式用T/3)1T=< R <5T λ=T/3 (UG展開公式用T/3)0 < R <T λ=T/4 (UG展開公式用T/3)(实际展开时除使用尺寸计算方法外,也可在确定中性层位置后,通过偏移再实际测量长度的方法.以下相同)4.4 R=0 θ≠90°λ=T/3L=[A-T*tan(a/2)]+[B-T*tan(a/2)]+T/3*a(a单位为rad,以下相同)4.5 R≠0 θ≠90°L=[A-(T+R)* tan(a/2)]+[B-(T+R)*tan(a/2)]+(R+λ)*a当R >=5T时λ=T/2 (UG展開公式用T/3)1T=<R <5T λ=T/3 (UG展開公式用T/3)0 < R <T λ=T/4 (UG展開公式用T/3) 4.6 Z折1.计算方法请示上级,以下几点原则仅供参考:(1)当C>R5时,一般分两次成型,按两个90°折弯计算.(要考虑到折弯冲子的强度)L=A-T+C+B+2K(2)当3T<C<5时<一次成型>:L=A-T+C+B+K(3)当C=<3T时<一次成型>:L=A-T+C+B+K/24.7 Z折2.C=<3T时<一次成型>:L=A-T+C+B+D+K4.8 抽芽抽芽孔尺寸计算原理为体积不变原理,即抽孔前后材料体积不变;ABCD四边形面积=GFEA所围成的面积.一般抽孔高度不深取H=3P(P为螺纹距离),R=EF见图∵T*AB=(H -EF)*EF+π*(EF)2/4∴AB={H*EF+(π/4-1)*EF2}/T∴预冲孔孔径=D >C 2ABT>R0.8时,取EF=60%T.在料厚T<0.8时,EF的取值请示上级.4.9 方形抽孔方形抽孔,当抽孔高度较高时(H>Hmax),直边部展开与弯曲一致, 圆角处展开按保留抽高为H=Hmax的大小套弯曲公式展开,连接处用45度线及圆角均匀过渡, 当抽孔高度不高时(H=<Hmax)直边部展开与弯曲一致,圆角处展开保留与直边一样的偏移值.以下Hmax取值原则供参考.当R>=4MM时:材料厚度T=1.2~1.4取Hmax =4T材料厚度T=0.8~1.0取Hmax =5T材料厚度T=0.7~0.8取Hmax =6T材料厚度T=<0.6取Hmax =8T当R<4MM时,请示上级.4.10压缩抽形1 (Rd=<1.5T)原则:直边部分按弯曲展开,圆角部分按拉伸展开,然后用三点切圆(PA-P-PB)的方式作一段与两直边和直径为D的圆相切的圆弧.当Rd<=1.5T时,求D值计算公式如下: D/2=[(r+T/3)2+2(r+T/3)*(h+T/3)]1/24.11压缩抽形2 (Rd>1.5T)原则:直边部分按弯曲展开,圆角部分按拉伸展开,然后用三点切圆(PA-P-PB)的方式作一段与两直边和直径为D的圆相切的圆弧.当Rd>1.5T时:l按相应折弯公式计算.D/2={(r+T/3)2+2(r+T/3)*(h+T/3)-0.86*(Rd-2T/3)*[(r+T/3)+0.16*(Rd-2T/3)]}1/2图(a): 展开长度L=A+B-0.4T图(b): 压线位置尺寸A-0.2T 图(c): 90°折弯处尺寸为A+0.2T 图(d): 卷圆压平后的产品形状图(a): 展开长度L=A+B-0.4T图(b): 压线位置尺寸A-0.2T图(c): 90°折弯处尺寸为A+1.0T图(d): 侧冲压平后的产品形状4.14 综合计算如图:L=料内+料内+补偿量=A+B+C+D+中性层弧长(AA+BB+CC)(中性层弧长均按"中性层到板料内侧距离λ=T/3"来计算)备注:a标注公差的尺寸设计值:取上下极限尺寸的中间值作为设计标准值.b孔径设计值:一般圆孔直径小数点取一位(以配合冲头加工方便性),例:3.81取3.9.有特殊公差时除外,例:Φ3.80+0.050取Φ3.84.c 产品图中未作特别标注的圆角,一般按R=0展开.附件一:常见抽牙孔孔径一览表料厚0.6 0.8 1.0 1.2 类型M3 3.5 3.7 4.0 4.2 M3.5 3.9 4.2 4.4 4.7 M4 4.4 4.6 4.9 5.1 #6-32 3.8 4.1 4.3 4.6 附件二:常见预冲孔孔径一览表料厚0.6 0.8 1.0 1.2 类型M3 1.2 1.5 1.5(1.8) 1.8 M3.5 1.2 1.5 1.5(1.8) 1.8 M4 1.2 1.5 1.5(1.8) 1.8 #6-32 1.2 1.5 1.5(1.8) 1.8说明:1以上攻牙形式均为无屑式.2抽牙高度:一般均取H=3P,P为螺纹距离(牙距).3.内径:M3 Φ2.75 M3.50 Φ3.20 M 4 Φ3.65 #6-32 Φ3.10。
钣金加工计算公式
钣金加工计算公式钣金加工是一种常见的金属加工技术,用于将金属板材加工成所需形状的工艺。
在进行钣金加工时,我们需要考虑一些基本的计算公式,以确保加工质量和精度。
下面是钣金加工中常用的一些计算公式:1.板材展开长度计算公式:展开长度=(外周长+冗余值)/压延系数其中,外周长指的是材料未加工前的周长,冗余值一般选取材料厚度的1-2倍,压延系数是指未加工前材料与加工后展开形状之间的长度比例。
2.弯曲件折弯长度计算公式:折弯长度=弯曲半径*弯曲角度*(π/180)弯曲半径是指折弯件曲面的半径,弯曲角度是指折弯件的弯曲角度。
3.压铆螺栓强度计算公式:F=P*n其中,F代表螺栓预紧力,P代表螺栓所受的拉力,n代表螺栓数量。
4.膨胀螺栓强度计算公式:F=A*σ其中,F代表螺栓所受的拉力,A代表螺栓横截面积,σ代表应力。
5.拉伸区域面积计算公式:A=b*t其中,A代表拉伸区域的面积,b代表宽度,t代表厚度。
6.承载能力计算公式:P=(0.6*σ*A)/γ其中,P代表承载能力,σ代表应力,A代表横截面积,γ代表安全系数。
7.拉伸量计算公式:δ=(F*L)/(E*A)其中,δ代表拉伸量,F代表受力,L代表长度,E代表弹性模量,A 代表横截面积。
8.扭矩计算公式:T=k*F*r其中,T代表扭矩,k代表比例系数,F代表力,r代表力臂。
以上仅为钣金加工中一些常见的计算公式,具体的计算公式还会受到材料性质、工艺要求和实际应用等因素的影响。
在实际应用中,我们需要根据具体情况进行选择和调整,以确保加工质量和安全性。
钣金非90°折弯展开料长度的计算方法
夹 角相 等 可 知 ,折 弯 角 a 。 等 于 折 弯 变形 部 分 对应 的 圆心 角
图3 折弯补偿法
系数6 ( 可 能是 正数或者负数 ,
6 6: 。  ̄ 。 年第
m e
期 热 处 理饼 压
.
} o i w o ; k l n EIg S O ̄ o m
僻造 参磊 - | ‘ 《 旬 工 , - ’ 热 帮 加 工 上
F a 叫 I 钣 金
因 为 折 弯 前 后 两 平 直 段 的 长
之 一 ,是 制 订 钣 金 折 弯 件 加 工 工 艺 方案 的 前 提 。
算。
度A , 和 没 有 发 生 变化 ,所 以 ,
随 着产品的外观造 型愈加 受
到 重 视 ,以 及 空 间 、位 置 等 因素
2 . 钣 金 直 角折 弯 展 开料 长 度 的计算方法
L = A3 + 日 3 — 6 3 ( 3 )
及加 工 方 式 等诸 多 因素 影 响 ,
而 且 隐 藏 在 折 弯 的 断面 里 ,无法 直 接 进 行 测 量 。 所 以 钣 金 折 弯展
开 料 长 度 需 通 过 其 他 方 法 进 行计
折弯件的尺寸精度。准确计算展
开料 长 度 是 钣 金 设 计 的 首 要 任 务
为广 泛 的应 用 。折 弯是 钣 金 件 最 典 型 和 最 主要 的成 形 工序 。展 开 料 长 度是 否 准 确直 接 关 系 到钣 金
( 3 ) 折 弯 补 偿 法 图3 中
钣金件的展开计算准确计算
钣金中的展开计算一、钣金的计算方法概论钣金零件的工程师和钣金材料的销售商为保证最终折弯成型后零件所期望的尺寸,会利用各种不同的算法来计算展开状态下备料的实际长度;其中最常用的方法就是简单的“掐指规则”,即基于各自经验的算法;通常这些规则要考虑到材料的类型与厚度,折弯的半径和角度,机床的类型和步进速度等等;总结起来,如今被广泛采纳的较为流行的钣金折弯算法主要有两种,一种是基于折弯补偿的算法,另一种是基于折弯扣除的算法;为了更好地理解在钣金设计的计算过程中的一些基本概念,先了解以下几点:1、折弯补偿和折弯扣除两种算法的定义,它们各自与实际钣金几何体的对应关系2、折弯扣除如何与折弯补偿相对应,采用折弯扣除算法的用户如何方便地将其数据转换到折弯补偿算法3、K因子的定义,实际中如何利用K因子,包括用于不同材料类型时K因子值的适用范围二、折弯补偿法为更好地理解折弯补偿,请参照图1中表示的是在一个钣金零件中的单一折弯;图2是该零件的展开状态;折弯补偿算法将零件的展开长度LT描述为零件展平后每段长度的和再加上展平的折弯区域的长度;展平的折弯区域的长度则被表示为“折弯补偿”值BA;因此整个零件的长度就表示为方程1:LT = D1 + D2 + BA 1折弯区域图中表示为淡的区域就是理论上在折弯过程中发生变形的区域;简而言之,为确定展开零件的几何尺寸,让我们按以下步骤思考:1、将折弯区域从折弯零件上切割出来2、将剩余两段平坦部分平铺到一个桌子上3、计算出折弯区域在其展平后的长度4、将展平后的弯曲区域粘接到两段平坦部分之间,结果就是我们需要的展开后的零件图15. K-因子法K-因子是描述钣金折弯在广泛的几何形状参数情形下如何弯曲/展开的一个独立值;也是一个用于计算在各种材料厚度、折弯半径/折弯角度等广泛情形下的弯曲补偿BA的一个独立值;图4和图5将用于帮助我们了解K-因子的详细定义;我们可以肯定在钣金零件的材料厚度中存在着一个中性层或轴,钣金件位于弯曲区域中的中性层中的钣金材料既不伸展也不压缩,也就是在折弯区域中唯一不变形的地方;在图4和图5中表示为粉红区域和蓝色区域的交界部分;在折弯过程中,粉红区域会被压缩,而蓝色区域则会延伸;如果中性钣金层不变形,那么处于折弯区域的中性层圆弧的长度在其弯曲和展平状态下都是相同的;所以,BA折弯补偿就应该等于钣金件的弯曲区域中中性层的圆弧的长度;该圆弧在图4中表示为绿色;钣金中性层的位置取决于特定材料的属性如延展性等;假设中性钣金层离表面的距离为“t”,即从钣金零件表面往厚度方向进入钣金材料的深度为t;因此,中性钣金层圆弧的半径可以表示为R+t.利用这个表达式和折弯角度,中性层圆弧的长度BA就可以表示为:BA = PiR+TA/180为简化表示钣金中性层的定义,同时考虑适用于所有材料厚度,引入k-因子的概念;具体定义是:K-因子就是钣金的中性层位置厚度与钣金零件材料整体厚度的比值,即:K = t/T因此,K的值总是会在0和1之间;一个k-因子如果为的话就意味着中性层位于零件钣金材料厚度的25%处,同样如果是,则意味着中性层即位于整个厚度50%的地方,以此类推;综合以上两个方程,我们可以得到以下的方程8:BA = PiR+KTA/180 8其中几个值如A、R和T都是由实际的几何形状确定的;所以回到原来的问题,K-因子到底从何而来同样,回答还是那几个老的来源,即钣金材料供应商、试验数据、经验、手册等;但是,在有些情况下,给定的值可能不是明显的K,也可能不完全表达为方程8的形式,但无论如何,即使表达形式不完全一样,我们也总是能据此找到它们之间的联系;例如,如果在某些手册或文献中描述中性轴层为“定位在离钣料表面材料厚度”的地方,显然这就可以理解为K因子为,即K=;这样如果将K的值代入方程8后则可以得到以下算式:BA = A +如果用另一种方法改造一下方程8,把其中的常量计算出结果,同时保留住所有的变量,则可得到:BA = A R + KT比较一下以上的两个方程,我们很容易得到:=,实际上也很容易计算出K=;仔细地研究后得知,在SolidWorks系统中还提供了以下几类特定材料在折弯角为90度时的折弯补偿算法,具体计算公式如下:软黄铜或软铜材料:BA = T + R半硬铜或黄铜、软钢和铝等材料:BA = T + R青铜、硬铜、冷轧钢和弹簧钢等材料:BA = T + R实际上如果我们简化一下方程7,将折弯角设为90度,常量计算出来,那么方程就可变换为:BA = K T + R所以,对软黄铜或软铜材料,对比上面的计算公式即可得到 = ,K==;同样的方法很容易计算出书中列举的几类材料的k-因子值:软黄铜或软铜材料:K =半硬铜或黄铜、软钢和铝等材料:K =青铜、硬铜、冷轧钢和弹簧钢等材料:K =前面已经讨论过,有多种获取K-因子的来源如钣金材料供应商,试验数据,经验和手册等;如果我们要用K-因子的方法建立我们的钣金模型,我们就必须找到满足工程需求的K-因子值的正确来源,从而得到完全满足所期望精度的物理零件结果;在一些情况下,因为要适应可能很广泛的折弯情形,仅靠输入单一的数字即使用单一的K-因子方法可能无法得到足够准确的结果;这种情况下,为了获得更为准确的结果,应该对整个零件的单个折弯直接使用BA值,或者使用折弯表描述整个范围内不同的A、R、T的所对应的不同BA、BD或K-因子值等;在R≠0, θ=90°时;的折弯系数列表:单位:mm注意:折弯系数不是绝对的,各加工工厂的钣金工艺工程师会根据所用GB材料以及加工机器而略有微弱变化;三.展开计算方法其它参考:一.冷轧钢板SPCC电镀锌板SECC二.压铆螺件底孔尺寸表1.压铆螺母柱注:SO SOS 为通孔不通牙,SOO SOOS 为通孔通牙,加B为不通孔,加S为不锈钢材料,H为螺母柱的高度;2.压铆螺母注:CLS为不锈钢材料,S为普通A3钢,A为螺母适用板厚材代号;3.镶入螺母注:加S为不锈钢材料,A为螺母适用板厚代号;4.涨铆螺母注:加S为不锈钢材料,、、为常用适用板厚;5.压铆螺钉注:加S为不锈钢材料,FH为圆头,NFH为六角头,L为螺钉总长度;。