
阳极钢爪技术标准
阳极钢爪技术标准
1 范围
本标准规定了阳极钢爪的尺寸、外形及允许偏差、技术要求、试验方法、检验规则、包装、标志和质量证明书等
本标准适用于桥头实业有限公司电解铝阳极钢爪。
2 规范性应用文件
下列标准包含的条款,通过在本标准中引用而成为本标准的条款。
凡是注明日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适于本标准,然而鼓励根据本标准达成协议的各方,研究是否可使用这些文件的最新版本。
凡是不注明日期的引用文件,其最新版本均适于本标准。
GB/T 4336 碳素钢和中间合金钢火花源原子发射光谱分析方法(常规)
GB/T 223.1 钢铁及合金中碳量的测定
GB/T 223.2 钢铁及合金中硫量的测定
GB/T 223.3 钢铁及合金化学分析方法二安替比林甲烷磷钼酸重量法测定磷量。
GB/T 223.4 钢铁及合金锰含量的测定电位滴定或可视滴定。
GB/T 223.60 钢铁及合金化学分析方法高氯酸脱水重量法测定硅含量。
GB/T 223.12 钢铁及合金化学分析方法碳酸钠分离二苯碳酰二肼光度法测定铬量。
GB/T 228 金属材料拉伸试验室温试验方法。
GB/T 11352 一般工程用铸造碳钢件
GB/T 6414 铸件尺寸公差及机械加工余量
GB/T 11350 铸件机械加工余量
GB/T 11351 铸件重量公差
GB/T 15056铸造表面粗糙度评定方法
3 要求
3.1 钢爪材质符合GB/T 11352中规定ZG230-450牌号。
3.2 尺寸、外形、重量及允许偏差
3.2.1 几何形状和尺寸应符合图纸的规定。
3.2.2 尺寸要求按国标GB/T 6414执行,有特殊要求的可按图样或有关技术要求执行。
3.2.3 钢爪的尺寸公差不包括铸造斜度。
3.2.4 钢爪机加工时,按GB/T11350,有特殊要求时需注明。
3.2.5 钢爪计重采用过磅计重。
重量偏差按GB/T 11351的有关规定执行。
有特殊要求的可按图样或有关技术要求执行。
3.4 缺陷要求
3.4.1 必须确保铸造工艺合理及按此工艺获得无内部缺陷的钢爪前提下方能浇注供客户认可的样品或批量铸件。
3.4.2 钢爪件不得有夹砂、缩孔、缩松、夹杂物和气孔等影响铸件内在质量的缺陷存在。
3.5 表面质量要求
3.5.1 表面粗糙度应符合GB/T 15056的规定。
3.5.2 表面不允许有粘砂、裂纹、缺肉、欠铸、气孔、毛刺等缺陷。
3.6 其它要求
需方对钢爪质量有特殊要求时,由供需双方协商,并在订合同中注明。
4 试验方法
4.1钢爪的化学成分分析按GB/T 4336的规定进行,仲裁分析按GB/T 223.1、GB/T 223.2、GB/T 223.3、GB/T 223.4、GB/T 223.60、GB/T 223.12的规定进行。
4.2钢爪的力学性能按GB/T 228.1的规定进行。
4.3 钢爪的表面粗糙度检验按GB/T 15056的规定执行。
4.4 钢爪的几何形状和尺寸检验应选择相应精度的检测工具、量规、样板或划线检检查。
5.检验规则
5.1检查和验收
5.1.1钢爪由生产单位自检后提交质量监督部进行抽检,质量监督部保证产品质量符合本标准的规定并填写质量证明书。
5.1.2需方应对收到的产品按本标准的规定进行检验。
如检验的结果与本标准或订货合同的规定不符时,应在收到产品之日起两个月内向供方提出,由供需双方协商解决。
如需仲裁,应在需方仲裁取样,由供需双方共同进行。
5.1.3 钢爪应按件计重。
5.2 组批
钢爪应由生产单位成批逐一自检后提交质量监督部抽检,每批应由同一熔炼炉次、同一加工方法、同一尺寸、同一热处理方法的产品组成。
5.3 检验项目
每批钢爪应进行化学成分、力学性能、几何尺寸、表面质量和重量的检验。
5.3.1 化学成分的取样由生产单位取炉后试样,质量监督部按实验方法GB/T 4336进行。
5.3.2力学性能的取样由生产单位按产品生产条件同时附铸造分析试样,质量监督部按实验方法GB/T 228进行。
5.3.3 几何尺寸由生产单位每件逐一检查,提交质量监督部抽检,抽检比例不小于组批10%。
抽检中一件不合格,判定整批不合格,返回生产单位重新自检后提交抽检。
5.3.4 表面质量由生产单位每件逐一检查,提交质量监督部抽检,抽检比例不小于组批10%。
抽检中一件不合格,判定整批不合格,返回生产单位重新自检后提交抽检。
5.3.5 重量由生产单位每件逐一计重,提交质量监督部抽检,抽检比例不小于10%。
抽检中一件不合格,判定整批不合格,返回生产单位重新自检后提交抽检。
6 标志、运输、贮存
6.1 标志
每件钢爪上应有一个颜色鲜艳、防水、不易脱落的标志,标明产品名称、批号、生产日期、检号、生产企业名称、厂址等信息的标签。
6.2 运输和贮存
运输和贮存的场所应清洁
6.2 质量证明书
每批产品应附质量证明书,其上注明:
a)供方名称、地址;
b)产品名称
c)批号
d)净重和件数
e)分析检验结果和质量监督部印记
f)出厂日期。
阳极组装技术操作规程
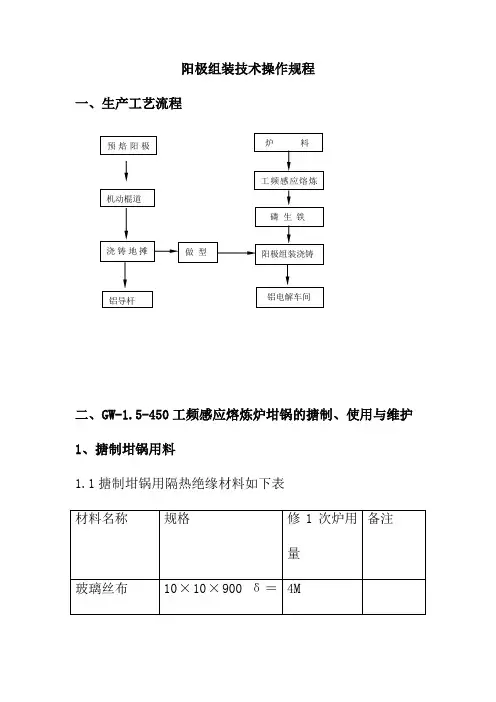
阳极组装技术操作规程一、生产工艺流程二、GW-1.5-450工频感应熔炼炉坩锅的搪制、使用与维护1、搪制坩锅用料1.1搪制坩锅用隔热绝缘材料如下表补加硼酸修炉领;最后补加水和水玻璃,修炉口和炉咀。
1.3 混制炉衬材料时应注意的问题。
1.3.1 如石英砂潮湿,则须进行烘干,待冷却到60℃以下时,再加入硼酸,充分搅拌均匀。
1.3.2 混制前,应对原砂严格检选,不允许其内有铁质、泥沙和污垢。
1.3.3对结团的硼酸应碾碎,过筛(孔0.6mm)。
1.3.4配料要仔细过称。
1.3.5用搅拌机搅拌或用铁锹反复搅拌均匀后,方可使用。
2 搪制坩锅用炉胆2.1具体结构见图一。
铆焊件、材料A3钢,表面磨光。
2.2每次大修用掉1个,随炉熔化。
3、漏炉报警装置用料3.1报警电极板为不锈钢板(0.5×900×5600mm),为减少涡流损失,圆周上每隔170mm左右沿竖直方向开一道槽(槽宽15mm,长750mm)。
3.2内极(即铁水极)为4根φ1mm镍铬丝,材质为1Cr18Ni9。
4、大修坩锅的搪制4.1大修坩锅的拆除。
4.1.1大修坩锅炉衬的拆除应小心进行,千万不可碰伤感应线圈。
4.2检查和清理工作4.2.1检查感应线圈有无渗漏。
对于长期停用的炉子,应进行检漏耐压(3×10⁵Pa)4.2.2检查感应线圈有无绝缘破坏和匝间短路现象。
4.2.3清除感应线圈上及炉内杂物。
4.3隔热绝缘层的敷设。
4.3.1隔热绝缘层的敷设顺序见附图二。
4.3.2在敷设隔热绝缘层时的注意事项。
4.3.2.1在围上每一层绝缘层时,接边处要用覆盖的形式,即一边要压住另外一边(20-40mm)。
4.3.2.2要尽量使各绝缘层不发生裂缝等现象,以保证每层绝缘效果;若有裂缝,应用同种材料垫补上。
4.3.2.3要求各层铺平,并用涨圈涨紧或用重物压牢。
4.4填筑坩锅的规则。
4.4.1填筑坩锅必须一层一层地进行,每次加砂不得太厚(按4.5.2和4.7.2款)。
电铝用阳极钢爪的消失模铸造工艺
电铝用阳极钢爪的消失模铸造工艺摘要:关于电铝用阳极钢爪生产过程中,仍存在许多质量问题,比如主要的孔洞缺陷产品外观质量及使用性能造成不利的影响,使产品报废率较高,同时使企业的经济效益下降,因此在生产过程中需要与实际情况相结合,对孔洞类缺陷出现的部位进行分析,研究其生成原因和机理,并对生产工艺进行改进,从而使孔洞类缺陷得到消除或减少,本文就此进行了分析和探讨。
关键词:电铝用阳极钢爪;消失模;铸造工艺引言某主要生产电铝用阳极钢抓的消失模自动生产线,其中亟待解决的质量问题便是孔洞类缺陷,主要包括气孔和缩孔,合格率高达百分之28左右,需要重新对不合格产品进行补焊,不仅生产成本增加,工作施工人员的任务量也大幅增加。
因此针对阳极钢爪产生缺陷的主要原因进行分析,使消失模铸造工艺得到优化和完善,最终实现产品质量的保障和企业经济效益的提高。
一、消失模铸造缺陷概述及工艺特点(一)缺陷概述在消失模铸造工艺中,极容易出现气孔和缩孔。
气孔的形成根据其形成机制可分为析出型气孔、侵入型气孔、反应型气孔,第一类气孔较小,呈圆形、针状,或是椭圆型;第二类气孔呈现椭圆形或梨形,孔壁光滑,表面出现氧化,体积较大;第三种一般在铸件表皮下分布,并有夹渣产生[1]。
缩孔的类型主要根据产生部分区分,主要分为敞露型和封闭型。
通常因为铸件从外而内逐层凝固冷却时容易出现缩孔,而且从外观上极难判断,因此需要对铸件凝固的时间进行有效控制。
电铝用阳极钢爪由于爪部突出,铸件连通性较差,容易造成钢水凝固时补缩能力以及传热性能差,特别是碳钢类流动性较差的材料,侧爪内部极容易产生肩部气孔或内部缩孔的现象。
阳极钢爪模型图如图一所示。
图一阳极钢爪模型图(二)铸造工艺特点消失模铸造工艺和传统铸造工艺相比具有较多优势,主要有设计灵活、精度高,通常采用泡沫作为浇注模型,能够实现一次成型,节约大量的机加工费用;清洁环保,泡沫在经过热解后,被真空泵吸收作为废气处理,同时旧砂的回收利用率较高,工艺中对噪音和粉尘污染予以降低,无需进行化学粘接剂的添加,营造绿色清洁的工作环境;报废率低,对造型工序进行了简化后,使造型中废品的产生率有效得到降低;经济效益提高,此铸造工艺因操作简单、投资少,对技术要求不高,因此企业的经济效益得到有效的提高[2]。
牺牲阳极技术规范书

牺牲阳极技术规范书(一)锌阳极1、化学成分锌阳极的化学成分(质量分数 %)2、电化学性能土壤中棒状锌阳极的电化学性能3、棒状锌阳极规格及尺寸棒状锌阳极参考规格及尺寸4、其它用于锌阳极的钢芯表面镀锌,阳极体与钢芯之间的接触电阻小于0.001Ω。
(二)镁阳极1、化学成分镁合金牺牲阳极的化学成分(质量分数 %)2、电化学性能镁合金牺牲阳极的电化学性能3、形状、规格及尺寸镁合金阳极形状分为D型,梯形、圆柱型、球型、半球型、棒状(包括圆棒、矩形棒),其规格及尺寸见GB/T17731-2004《镁合金牺牲阳极》。
(三)填包料牺牲阳极的填包料是由石膏粉、膨润土和工业硫酸钠组成的混合物。
牺牲阳极填包料配方填包料可在室内预装,也可在现场包装。
包装带采用棉布袋或麻袋,阳极棒置于袋子的中央,填料均匀分布在袋子中,且密实均匀,四周填料至少为50mm。
填包料拌匀,不得混入石块、泥土、杂草等。
(四)引出电缆引出电缆与阳极连接牢固,抗拉强度大于1.5倍预包装总重。
连接处的密封性保证使用寿命期连接处不腐蚀。
牺牲阳极引出电缆缆芯截面不小于10mm2,电缆长度不小于5m。
电缆符合以下要求:电压等级:0.6/1kV。
绝缘层:PVC。
绝缘护套:PVC。
(五)到货后对外观、重量、钢芯与阳极接触电阻、化学成分或电化学性能进行检验。
按批进行抽检,抽检频率不低于3%,少不少于3支,若不合格加倍抽查,其中一支不合格该批判定不合格,招标方将拒绝批次产品使用在本工程上。
(六)包装和运输1、在搬运过程中考虑阳极的特殊要求。
2、需标示吊装重心,在装卸时严格遵守。
运输时用草垫等材料保护阳极体不被磨损或摔坏变形。
质量检查标准
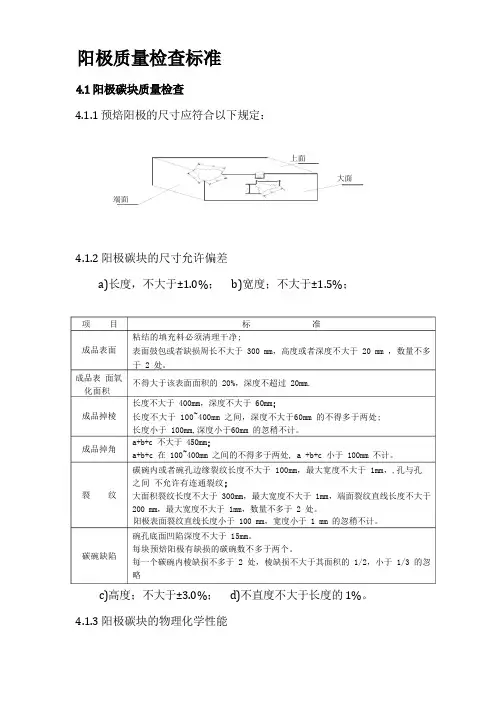
4.1.1 预焙阳极的尺寸应符合以下规定:上面大面端面4.1.2 阳极碳块的尺寸允许偏差a)长度,不大于±1.0%; b)宽度;不大于±1.5%;c)高度;不大于±3.0%; d)不直度不大于长度的 1%。
4.1.3 阳极碳块的物理化学性能标 准粘结的填充料必须清理干净;表面鼓包或者缺损周长不大于 300 mm ,高度或者深度不大于 20 mm ,数量不多于 2 处。
不得大于该表面面积的 20%,深度不超过 20mm.长度不大于 400mm ,深度不大于 60mm长度不大于 100~400mm 之间,深度不大于60mm 的不得多于两处; 长度小于 100mm,深度小于60mm 的忽稍不计。
a+b+c 不大于 450mma+b+c 在 100~400mm 之间的不得多于两处, a +b+c 小于 100mm 不计。
碳碗内或者碗孔边缘裂纹长度不大于 100mm ,最大宽度不大于 1mm ,,孔与孔之间 不允许有连通裂纹大面积裂纹长度不大于 300mm ,最大宽度不大于 1mm ,端面裂纹直线长度不大于 200 mm ,最大宽度不大于 1mm ,数量不多于 2 处。
阳极表面裂纹直线长度小于 100 mm ,宽度小于 1 mm 的忽稍不计。
碗孔底面凹陷深度不大于 15mm 。
每块预焙阳极有缺损的碳碗数不多于两个。
每一个碳碗内棱缺损不多于 2 处,棱缺损不大于其面积的 1/2,小于 1/3 的忽略项 目成品表面成品表 面氧 化面积成品掉棱成品掉角裂 纹碳碗缺陷导杆要平直光滑, 表面少氧膜, 以便减少与阳极母线表面接电阻。
钢爪铸件表面要求光滑,不允许有砂眼、夹渣、裂纹等缺陷。
铝钢爆 炸焊块要机械强度大, 表面接触电阻小。
爆炸块上面铝板与导杆的铝 -铝焊接,其下面钢板与钢爪顶部的钢-钢焊接要坚固。
4.2.1 铝导杆质量4.2.1.1 导杆弯曲度不大于 15mm 。
4.2.1.2 导杆尺寸符合设计要求,即( 180 ± 1 )mm×( 200 ± 1 )mm×( 2148 ±2 )mm 。
阳极体 执行标准

阳极体执行标准一、性能要求1.阳极体应符合相关行业标准,具备优良的导电性能和耐腐蚀性能。
2.阳极体应具有一定的机械强度,能够承受运输和安装过程中的冲击和压力。
3.阳极体应具有良好的耐高温性能,能够在较高温度下长期稳定运行。
4.阳极体应具有较低的电阻率和良好的导电性能,以降低能耗。
5.阳极体应具有较高的耐腐蚀性能,能够抵抗多种腐蚀介质的侵蚀。
二、使用环境1.阳极体适用于各种腐蚀环境,如化工、石油、医药、电力等领域。
2.在特殊环境下,如高温、高压、强腐蚀等极端条件下,需根据具体情况进行特殊设计和制造。
三、安装要求1.阳极体安装位置应合理选择,确保其能够充分发挥作用。
2.安装阳极体时,应确保其与被保护设备或管道之间的连接牢固可靠。
3.安装过程中应注意保护阳极体的表面涂层不受损伤。
4.安装完成后,应对阳极体的接地电阻进行检测,确保其符合要求。
四、试验方法1.阳极体在使用前应进行各项性能试验,如导电性能、耐腐蚀性能等。
2.试验过程中应严格按照相关标准进行操作,确保试验结果的准确性和可靠性。
3.对试验结果进行分析和处理,判断阳极体的性能是否符合要求。
五、质量保证1.阳极体应由具有资质和经验的生产厂家生产,确保产品质量符合相关标准。
2.在运输和储存过程中,应采取措施防止阳极体受到损坏或污染。
3.提供质量保证期,在保证期内对由于制造原因造成的质量问题负责处理。
六、标识和标签1.阳极体上应标注产品的名称、型号、规格等信息,以便识别和管理。
2.标签应清晰易读,并按照规定进行张贴和使用。
3.在使用过程中发现标签脱落或模糊不清时,应及时进行补救和更换。
七、包装、运输和贮存1.阳极体应按照相关规定进行包装,确保在运输过程中不会受到损坏或污染。
2.包装箱内应附有产品说明书、合格证等相关技术资料。
3.运输过程中应遵守相关规定,防止阳极体在运输过程中受到损坏或污染。
4.贮存场所应干燥、通风良好,避免阳光直射和高温。
八、安装和使用规范1.安装和使用阳极体的人员应具备相应的技能和知识,并按照说明书和规范进行操作。
消失模铸造阳极钢爪爪部中心距尺寸控制方法及要点

消失模铸造阳极钢爪爪部中心距尺寸控制方法及要点
袁艳林;贾柏林;苏继勇;张永奇
【期刊名称】《铸造技术》
【年(卷),期】2009(30)4
【总页数】2页(P549-550)
【关键词】消失模铸造;阳极钢爪;尺寸控制;中心距;企业经济效益;电解铝工业;导电部件;处理费用
【作者】袁艳林;贾柏林;苏继勇;张永奇
【作者单位】山西运城市关铝设备材料有限公司;太钢集团临汾钢铁有限公司机械制造公司
【正文语种】中文
【中图分类】TG249.6;TF821
【相关文献】
1.铝电解用阳极爪架的消失模铸造工艺 [J], 贺春
2.消失模铸造钢爪工艺的优化 [J], 李积明
3.消失模铸造工艺在阳极钢爪铸造中的应用 [J], 杜智勇;钟向明;高侠
4.消失模铸造在阳极爪架铸钢件生产中的应用 [J], 韩豫刚;张方
5.电解铝用钢壳铝芯阳极爪渗铝粘结铸造工艺方法 [J],
因版权原因,仅展示原文概要,查看原文内容请购买。
硬质阳极氧化技术要求
硬质阳极氧化技术要求《硬质阳极氧化技术要求》篇一:《硬质阳极氧化技术要求之工艺基础篇》引言:嘿,咱为啥要聊聊硬质阳极氧化技术要求呢?你想啊,在如今这个科技发达、各种金属制品满世界跑的时代,硬质阳极氧化就像是给金属穿上一层超级防护服。
不管是为了让产品更耐用,还是为了让它们在各种恶劣环境下依然能保持良好性能,这门技术都至关重要。
就好比你给手机贴个超结实的钢化膜,硬质阳极氧化就是给金属产品做的高级防护。
主体要求:一、前处理要求1. 工件表面清洁度- 工件表面必须无油污、灰尘和杂质。
这里的无可不是大概齐的意思哦,是要用专业的检测仪器,比如油污检测试纸,检测结果显示油污含量不得超过0.1mg/cm²。
如果有油污,就像你炒菜锅没洗干净就做饭,那后面的氧化效果肯定大打折扣。
- 灰尘颗粒大小不得超过50μm,数量每10cm²不得超过3个。
这就像是你整理房间,得把那些小灰尘都清理干净,不然氧化层就会有瑕疵。
2. 脱脂处理- 脱脂剂的选择很关键。
要根据工件的材质和油污类型来选。
比如对于铝合金工件,如果是一般性油污,脱脂剂的pH值应在9 - 11之间,脱脂时间不少于10分钟。
这就像你洗衣服,不同的污渍得用不同的洗衣液,还得泡够时间才行。
- 脱脂后必须用清水冲洗干净,冲洗后的水的电阻率不得低于500Ω·cm。
如果没冲洗干净,残留的脱脂剂就像个小捣蛋鬼,会影响后续的氧化反应。
二、电解液要求1. 成分- 硫酸浓度要严格控制。
对于大多数硬质阳极氧化工艺,硫酸浓度应在15% - 20%之间。
这浓度高了或者低了,就像做菜放盐放多放少了,氧化膜的质量就不对劲儿了。
- 添加剂的使用。
可以添加适量的草酸,添加量为硫酸量的1% - 3%。
这草酸就像做菜时的小调料,能让氧化膜的性能更好。
2. 温度- 电解液温度要保持在 -5℃ - 5℃之间。
这温度范围就像给电解液规定的舒适区,超出这个范围,氧化膜的硬度、厚度等性能指标都会跑偏。