
带图配合表中文
子供親1
寒冰人火焰人
寒冰人火焰人
巨钳甲虫军队蚁
斑点史莱姆史莱姆
火焰人寒冰人
火焰人寒冰人
猛突龙小龙
猛突龙小龙
暴雪鹰翠花鸟
暴雪鹰翠花鸟
暴雪鹰翠花鸟
恶龙龙宝宝
舞蹈宝石笑面袋
食人箱笑面袋
斑史莱姆王元气史莱姆
黄金人巨像兵
黄金人巨像兵
金属史莱姆骑士金属史莱姆
金属史莱姆骑士金属史莱姆
冰河魔人暴雪鹰
元气史莱姆倍斯元气史莱姆
加农蛤蟆人面蛙
人偶小鬼史莱姆
海龙海蛇龙
海龙海蛇龙
钢铁布鲁德加暗角兽
史莱姆王元气史莱姆
云大王火焰人
倍荷玛史莱姆荷伊米史莱姆
金属龙红龙
失散金属史莱姆金属史莱姆
龙虾军队蟹
海之主海龙
海之主海龙
地狱门卫翼恶魔
地狱门卫翼恶魔
地狱门卫翼恶魔
地狱门卫翼恶魔
蹦跳龙亡灵剑士
食火鸟地狱鹰
熔岩魔人食火鸟
美达巴尼镰刀虫大蝎子
鸟人战士亡灵剑士
迷之神官恶魔神官
骸骨骑士野猪人
骸骨骑士骰子兽
骸骨骑士拔刀熊
神奇蛋史莱姆蛋蛋
黑史莱姆骑士暗黑史莱姆
黑史莱姆骑士暗黑史莱姆
绿巨魔野猪人
绿巨魔骰子兽
绿巨魔拔刀熊
贾米拉斯狮鹫兽
暗夜巫妖死灵骑士
病魔帕恩迪姆腐烂尸体
龙骑士疯狂龙
龙骑士疯狂龙
炼狱天马骸骨骑士
恶魔骑士彷徨铠甲
地狱蛇法师天空龙
倍荷玛珍史莱姆史莱姆王
炎之战士地狱门卫
三眼象野猪人
三眼象骰子兽
三眼象拔刀熊
吉力麦卡拉野猪人
吉力麦卡拉骰子兽
吉力麦卡拉拔刀熊
油灯魔王恶魔壶
黑骑士雷奥柯恩骸骨骑士
暴雪人地狱门卫
远古巨人海之主
远古巨人海之主
僵尸花海带王子
僵尸花海带王子
装甲战士恶魔摔跤手
厨子王丸恶魔骑士
厨子王丸恶魔骑士
厨子王丸恶魔骑士
厨子王丸恶魔骑士
巨大异形加农蛤蟆
飞天鳄陆行鲨
狮子王莫霍克战士
狮子王三眼象
小人族少女小人族
小人族少女小人族
利爪海妖飞天鳄
利爪海妖飞天鳄
利爪海妖飞天鳄
莫霍克战士吉力麦卡拉
莫霍克战士吉力麦卡拉
莫霍克战士吉力麦卡拉
格拉柯斯贝里阿尔
格拉柯斯贝里阿尔
叹息亡灵暗夜巫妖
叹息亡灵暗夜巫妖
叹息亡灵暗夜巫妖
叹息亡灵暗夜巫妖
巨龙安德烈亚
巨龙安德烈亚
巨龙安德烈亚
巨龙安德烈亚
冈兹野牛战士
死灵龙病魔帕恩迪姆
死灵龙病魔帕恩迪姆
迦楼罗地狱鹰
高等恶魔野牛战士
蓬莱大王油灯魔王
蓬莱大王油灯魔王
蓬莱大王油灯魔王
盖蒙贾米拉斯
盖蒙贾米拉斯
盖蒙贾米拉斯
皮萨罗骑士杀人铠甲
皮萨罗骑士杀人铠甲
巫妖王暗夜巫妖
黄金机械龙金属龙
黄金机械龙金属龙
霸王玫瑰狮子王
奇美拉领主狮子王
迪兰炎之战士
贝里阿尔大恶魔
贝里阿尔大恶魔
希修鲁迪的使者大头猩猩
希修鲁迪的使者杀人猿
死神贵族骸骨骑士
加米死神贵族
帕祖祖白银恶魔
帕祖祖白银恶魔
骷髅蜘蛛暴君蚯蚓
骷髅蜘蛛暴君蚯蚓
骷髅蜘蛛暴君蚯蚓
伊布尔叹息亡灵
伊布尔叹息亡灵
高雷昂将军莫霍克战士
盖尔尼克将军贾米拉斯
金牛座野牛战士
山羊座高等恶魔
黑龙巨龙
黑龙巨龙
霸王甲虫小鬼甲虫
阿特拉斯远古巨人
阿特拉斯远古巨人
无头骑士死神贵族
无头骑士死神贵族
无头骑士死神贵族
史莱姆将军金属帝王
绿巨龙黄巨龙
绿巨龙黄巨龙
绿巨龙黄巨龙
大王乌贼飞天鳄
大王乌贼飞天鳄
恶魔祭司伊布尔
恶魔祭司伊布尔
古玛冈兹
三尾响尾蛇章鱼骑兵
三尾响尾蛇章鱼骑兵
鬼棍棒绿巨魔
鬼棍棒绿巨魔
鬼棍棒绿巨魔
巨盾兽人装甲战士
巨盾兽人装甲战士
巨盾兽人装甲战士
阿克巴恶魔祭司
死灵国王叹息亡灵
死灵国王叹息亡灵
白龙王黄金机械龙
彩虹孔雀皮皮特
加玛迪乌斯蓬莱大王
泰坦尼斯高等恶魔
泰坦尼斯高等恶魔
塞鲁盖纳斯黄金巨像兵
塞鲁盖纳斯黄金巨像兵
巴尔扎克远古巨人
巴尔扎克远古巨人
巴尔扎克远古巨人
龙王(人形)巨龙
姆多布昂
姆多布昂
巴拉摩斯犀龙
巴拉摩斯犀龙
哈根迪兰
哈根迪兰
希多哈根
希多哈根
德克姆多
弗洛波斯莱奥内克
弗洛波斯莱奥内克
多鲁马古思白龙王
暗黑魔神巴贝鲁波布鲁
暗黑魔神巴贝鲁波布鲁
暗黑魔神地狱云城
暗黑魔神地狱云城
失散金属史莱姆王史莱姆・破坏者
龙王龙王(人形)
雷欧巴鲁德多鲁马古思
雷欧巴鲁德多鲁马古思
死亡皮萨罗阿克巴
魔王米尔特兰斯巴拉摩斯
魔王米尔特兰斯巴拉摩斯
加迪斯魔王杰伊姆
超级杀人机器杀人机器2
加尔玛佐魔素史莱姆
大魔王佐玛希多
大魔王佐玛希多
格雷纳尔巴鲁波罗斯
恶魔巨人暗黑魔神
恶魔巨人暗黑魔神
恶魔巨人暗黑魔神
公差配合与形位公差
3、 形位公差的选择
3、考虑零件的结构特点 刚性较差的零件,工艺性差, 刚性较差的零件,工艺性差,加工时易产生较大的形位误 应根据实际情况选较大的形位公差值。 差,应根据实际情况选较大的形位公差值。 4、形状公差与表面粗糙度的关系 一般情况下, 值约占形状公差值的20 20%~ 一般情况下,表面粗糙度的Ra值约占形状公差值的20%~ 25%。 25%。 凡有关标准已对形位公差作出规定的, 5、凡有关标准已对形位公差作出规定的,如与滚动轴承 相配的轴和壳体孔的圆柱度公差、 相配的轴和壳体孔的圆柱度公差、机床导轨的直线度公差 齿轮箱体孔的轴线的平行度公差等, 、齿轮箱体孔的轴线的平行度公差等,都应按相应的标准 确定。 确定。
2、
形位公差的选择
4、 考虑检测的方便性 、 确定公差项目必须与检测条件相结合,考虑现有条 确定公差项目必须与检测条件相结合, 件检测的可能性与经济性。 件检测的可能性与经济性。当同样满足零件的使用要求 应选用检测简便的项目。 时,应选用检测简便的项目。 10.3.2公差原则的选择 10.3.2公差原则的选择 选用独立原则还是选用相关原则,主要考虑以下三方面: 选用独立原则还是选用相关原则,主要考虑以下三方面: 被测要素的功能要求; 1、被测要素的功能要求; 各公差原则的应用场合; 2、各公差原则的应用场合; 经济性。 3、经济性。
(三)、基本偏差 靠近零线的那个尺 寸偏差。 φ50H8
基本偏差共有28个, 代号用拉丁字母表示, 大写为孔,小写为轴。
φ50f7
(四)、配合制度 1、基孔制 2、基轴制 (五)、标注与查表
二、形位公差 形状和位置公差是指零件的实际形状和实际位置对理想 形状和理想位置的允许变动量。
形位公差的标注
第十三章 表面粗糙度
公差配合讲义

+ 0 -
a
基本偏差系列
基本尺寸
es
+ 0 -
za js y z j u v x fg g h r s t n p ef f k m d e c cd b 轴
zb
zc
ei
三பைடு நூலகம்配合
1、配合: 指基本尺寸相 同的,相互结 合的孔和轴公 差带之间的关 系.
孔
EI ES
零线
Dmin
es ei
轴
D(d)
根据其公带位置不同,可分为三种类型:间 隙配合、过盈配合和过渡配合。 轴
• 从工艺上看:对某一具体零件,公差大小反 映加工的难易程度,即加工精度的高低,它 是制定加工工艺的主要依据,而极限偏差则 是调整机床决定切削工具与工件相对位置的 依据。 两者联系: • 公差是上、下偏差之代数差的绝对值,所以 确定了两极限偏差也就确定了公差。
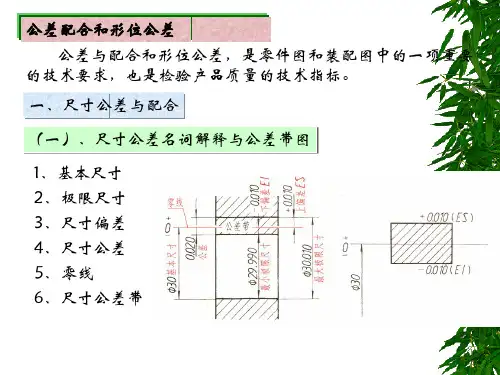
3、尺寸公差带:公差带图中,由代表上、 下偏差的两条直线所限定的一个区域叫做尺寸 公差带(简称公差带)。 4、零线:公差带图中,
2、规定
四个公差等级:
F(精密级)、m(中等级)、c(粗糙级)、 v(最粗级) 在零件图或技术文件中标注时,表示为: GB1804-c
七、 公差与配合的选用
1、基准制的确定
确定基准制,应从结构、工艺和成本几方面 综合分析考虑。 1).一般情况下,优先选用基孔制。 理由:加工孔比加工轴困难,而且所用的刀 具、量具尺寸规格也多些。 2). 特殊情况时(如受原材料、标准件和结构 限制等),选择基轴制。
IT01、IT0、IT1、IT2、…、IT18
公差等级依次降低
2、基本偏差系列
确定公差带位置的基本偏差,一般是靠近 零线的那个偏差。 特殊情况:
第七章 滚动轴承公差配合

6
6、滚动轴承的工作性能取决于:
1)滚动轴承本身的制造精度;
2)…………与轴、孔的配合性质;
3)轴和壳体孔的尺寸精度;
4)………………形位误差;
5)………………表面粗糙度。
7
二、滚动轴承的公差( GB/T307-2005 )
1、滚动轴承的精度等级 GB/T 307.3-2005规定: 按轴承的尺寸精度和旋转精度分: 向心轴承: 0 滚子轴承: 0 推力轴承: 0 6 6X 6 5 5 5 4 4 4 2
32
3、确定轴承单一平面平均内外径极限偏差:
查P151表7-1:单一平面平均内径偏差Φ500-0.01
查P151表7-1:单一平面平均外径偏差Φ900-0.013 4、确定轴与壳体孔的极限偏差: 查表2-1、2-3得:轴为Φ50+0.011-0.005 查表2-1、2-4得:孔为Φ90+0.0350
9
① 轴承内、外径d和D的制造精度 尺寸精度 ② 轴承内、外圈宽B、C的制造精度 ③ 圆锥滚子装配高T的制造精度 轴承内、外圈的径向跳动Kia、Kea 旋转精度 轴承内、外圈端面对滚道跳动Sia、Sea 轴承内圈基准端面对内孔的跳动Sd 外经表面母线对基准端面的倾斜度跳动SD
10
各级精度的滚动轴承应用(P150)
11
2、滚动轴承内、外径公差带
特点1:滚动轴承内外圈为薄壁零件,易变形也易纠正。
为了控制Leabharlann 轴承的变形程度规定:
轴承的旋转精度
尺寸公差
单一内径ds、外径Ds偏差△ds、△Ds
单一平面平均内径dmp、外径Dmp偏差△dmp、△Dmp
形状公差
公差配合术语——解释
公差配合术语——解释一、术语及定义1.尺寸——用特定单位表示长度值的数字。
2.孔——主要指圆柱形的内表面,也包括其它内表面中由单一尺寸确定的部分。
3.轴——主要指圆柱形的外表面,也包括其它外表面中由单一尺寸确定的部分。
4.基本尺寸——设计给定的尺寸。
5.实际尺寸——通过测量所得尺寸。
(由于存在测量误差,所以实际尺寸并非尺寸的真值)6.极限尺寸——允许尺寸变化的两个界限值,它以基本尺寸为基数来确定。
7.尺寸偏差(简称偏差)——某一尺寸减其基本尺寸所得的代数差。
8.尺寸公差(简称公差)——允许尺寸的变动量。
(公差等于最大极限尺寸与最小极限尺寸之代数差的绝对值;也等于上偏差与下偏差之代数差的绝对值)9.零线——在公差与配合图解(简称公差带图)中,确定公差的一条基准直线,即零偏差线。
通常零线表示基本尺寸。
10.尺寸公差带(简称公差带)——在公差带图中,由代表上、下偏差的两条直线所限定的一个区域。
11.标准公差——本标准表列的,用以确定公差带大小的任一公差。
12.公差单位——计算标准公差的基本单位,它是基本尺寸的函数。
13.公差等级——确定尺寸精确程度的等级。
14.基本偏差——本标准表列的,用以确定公差带相对于零线位置的上偏差或下偏差,一般为靠近零线的那个偏差。
15.配合——基本尺寸相同的,相互结合的孔和轴公差带之间的关系。
16.间隙或过盈——孔的尺寸减去相配合的轴的尺寸所得代数差。
此差值为正时是间隙;为负时是过盈。
17.间隙配合——具有间隙(包括最小间隙等于零)的配合。
此时,孔的公差带在轴的公差带之上。
18.过盈配合——具有过盈(包括最小过盈等于零)的配合。
此时,孔的公差带在轴的公差带之下。
19.过度配合——可能具有间隙或过盈的配合。
此时,孔的公差带与轴的公差带相互交叠。
20.最小间隙——对间隙配合,孔的最小极限尺寸减轴的最大极限尺寸所得的代数差。
21.最大间隙——对间隙配合或过渡配合,孔的最大极限尺寸减轴的最小极限尺寸所得的代数差。
公差与配合讲义

轴公差带
最大间隙 最大过盈 最大间隙 最大过盈
孔公差带
孔公差带 轴公差带
轴公差带
图7 过渡配合
最大间隙
ห้องสมุดไป่ตู้
孔公差带
(3)过盈配合
孔与轴装配时有过盈(包括最小过盈等于零的配 合)。如图所示,孔德公差带在轴的公差带之下。
轴公差带 最小过盈等于零 轴公差带
最大过盈
最大过盈
孔公差带
最小过盈
孔公差带
图7 过盈配合
偏差是指某一尺寸减其基本尺寸所得的代数差, 偏差为代数差,可以为正值、负值或零,在进行计算 时,必须带有正、负号 (一)极限偏差:是指极限尺寸减去基本尺寸所 得的代数差。 极限尺寸又分为上偏差和下偏差 上偏差= 最大极限尺寸-基本尺寸 代号: 孔为ES 轴为es 下偏差= 最小极限尺寸-基本尺寸 代号: 孔为EI 轴为ei 0.007 偏差可 例: 30 0.020 正可负 上偏差 = 29.993-30 = -0.007 下偏差 = 29.980-30 = -0.020 (二)实际偏差:是指实际尺寸减去基本尺寸所 得的代数差,零件尺寸的实际偏差在上、下偏差之间 均为合格
间隙 过盈
图5 间隙与过盈
(1)间隙配合 孔与轴装配时,有间隙(包括最小间隙为零) 的配合。如下图所示,孔的公差带在轴的公差带之上。
孔公差带 孔公差带
最大间隙
最大间隙
最小间隙
轴公差带 最小间隙等于零 轴公差带
图6
间隙配合
(2)过渡配合
孔与轴装配时,可能有间隙或过盈的配合。如下 图所示,孔的公差带与轴的公差带互相交叠。
轴承外圈公差带的基本偏差与一般基轴制配合的 基准轴的公差带的基本偏差相同。如图:
互换性公差与配合
B
靠近零线的那个偏差
定ห้องสมุดไป่ตู้28个不同的基本偏差
C
基本尺寸
+ -0
CD D E EF F FG G H J K M N
JS
• 孔的基本偏差A~H为下偏差
P
RS
TU
VX
Y
• 各基本偏差用拉 丁字母表示 孔-大写 , 轴-小写
Z
J~ZC为上偏差,JS的上下偏
孔
ZA ZB
差分别为+IT/2,-IT/2
ZC
+ -0
二、配合
2、配合的基准制
2)基轴制 基本偏差为一定的轴的公差带,与不同基本偏差的孔的公
差带构成各种配合称为基轴制,即固定轴的公差带,改变孔的公差带实 现不同的配合要求
• 基轴制的轴 为基准轴
• 基轴制中基本偏差为AH 的孔用于间隙配合
•Js—ZC的孔用于 过渡和过盈配合
• 基准轴的基本 偏差代号为 h, 其上偏差为零
•评定表面粗糙度有三项高度特性参数Ra、Rz、
Ry。主参数是轮廓算术平均偏差 Ra
Ra的数值 (第1系列)
单位: m
Ra 是在取样长度L
内,轮廓偏距y(表面 轮廓上的点至基线的 距离)绝对值的算术 平均值,可用电动轮 廓仪测量
0.012, 0.025, 0.05 , 0.1, 0.2, 0.4, 0.8, 1.6, 3.2, 6.3, 12.5, 25, 50, 100 20
或是用保持原供应状况的表面在上述三个符号的长边上均可加一横线用于标注有关参数和说明在上述三个符号的长边上均可加一小圆表示所有表面具有相同的表面粗糙度要求1表面粗糙度符号23种考风将使学校的学风每况愈下手机作弊是愈演愈烈我们平时的月考期中期末考试初中高中毕业考试等等242表面粗糙度的标注2表面粗糙度参数的标注用任何方法获得的表面ra的最大允许值为32m用去除材料的方法获得的表面ra的最大允许值为32m用不去除材料的方法获得的表面ra的最大允许值为32m由指定的加工方法抛光获得的表面生产实际中这两种粗糙度标注形式在图样上最为多见生产实际中这两种粗糙度标注形式在图样上最为多见24种考风将使学校的学风每况愈下手机作弊是愈演愈烈我们平时的月考期中期末考试初中高中毕业考试等等252表面粗糙度的标注3表面粗糙度在图样上的标注方法表面粗糙度符号应注在可见轮廓线尺寸线尺寸界线或它们的延长线上符号的尖端必须从材料外指向表面在同一图样上每一表面只标注一次并尽可能靠近有关的尺寸线表面粗糙度符号应注在可见轮廓线尺寸线尺寸界线或它们的延长线上符号的尖端必须从材料外指向表面在同一图样上每一表面只标注一次并尽可能靠近有关的尺寸线当地位狭小或不便标注时可以引出标注当地位狭小或不便标注时可以引出标注当零件的大部分表面具有相同的表面粗糙度要求时对其中使用最多的一种符号可以统一注在图样的右上角并加注其余两字当零件的大部分表面具有相同的表面粗糙度要求时对其中使用最多的一种符号可以统一注在图样的右上角并加注其余两字统一标注的粗糙度符号和文字的大小是图形上其他表面所注符号的14倍统一标注的粗糙度符号和文字的大小是图形上其他表面所注符号的14倍25种考风将使学校的学风每况愈下手机作弊是愈演愈烈我们平时的月考期中期末考试初中高中毕业考试等等262表面粗糙度的标注3表面粗糙度在图样上的标注方法当零件所有表面具有相同的表面粗糙度要求时其符号可在右上角统一标注键槽表面粗糙度标注法倒角表面粗糙度也可以这样标注粗糙度符号中的数字及符号的方向必须与尺寸数字方向一致避免在超过垂直方向30的范围内直接标注练习26下页为形位公差种考风将使学校的学风每况愈下手机作弊是愈演愈烈我们平时的月考期中期末考试初中高中毕业考试等等27第三节形状和位置公差形状和位置公差简称形位公差形状和位置公差简称形位公差位公差是针对几何要素的形状和位置的误差所规定的允许变动量位公差是针对几何要素的形状和位置
公差配合的一般常识
公差配合的一般常识作为一名优秀的维修钳工必须要懂得公差与配合的基本知识,一个钳工的水平到底怎么样,不是看你做得快不快,而是看你做得精不精,精就体现在控制公差与配合上。
1、公差公差是指允许工件尺寸、几何形状和相互位置变动的范围,用以限制加工误差。
它是由设计人员给定的,不能为篆,是绝对值。
它反映对制造精度的要求,体现加工的难易程度。
成批大量生产要求零、部件有互换性,而制造又必然存在误差,因此,只有将公差控制在一定的范围内才有可能实现互换性生产。
所以我们在设计中标注公差时,一定要使所标注的公差能保证篆件的互换性。
规定公差值T的大小顺序应为:T“〉T位.>T和〉R, (R )其中R (R )—一表面粗糙度参数。
A Z公差与配合在机核制造中使用得最广眨的是孔与轴的结合。
为了经济地满足使用要求,应该对尺寸公差与配合进行标准化。
公差与配合的标准化不仅可以防止产品尺寸设计中的混乱现象,有利于工艺过程的经济性及产品的使用与维护,而且还可实现刀具和量具的标准化。
公差与配合标准已成为机械工业中应用最广、涉及面最大的一个极为重要的基础标准。
孔主要指圆柱形的内表面,也包括其他内表面中由单一尺寸确定的部分。
轴主要指圆柱形的外表面,也包括其他外表面中由单一尺寸确定的部分。
从装配关系讲,孔是包容面,在它之内无材料,称为內表面;轴是被包容面,在它之外无材料,称为外表面。
尺寸:用特定单位表示长度值的数字。
在机械制造中一般用mm作为特定单位。
基本尺寸设计给定的尺寸。
孔的基本尺寸以D表示,轴的基本尺寸以d表示。
基本尺寸是在设计中通过运动、强度、刚度、结构等条件计算并经标准化了的尺寸。
它是精度设计的起始尺寸,只表示尺寸的基本大小,并不一定是在实际加工中要求得到的尺寸。
实际尺寸:通过测量得到的尺寸。
孔的实际尺寸以Da表示,轴的实际尺寸以da表示。
由于存在测量器具、方式、人员和环境等因素造成的测量误差,所以实际尺寸并非尺寸的真值。
同时由于工件存在形状误差,所以同一表面不同部位的实际尺寸也不相同。
零件图3
0
30 +0.033 0
30-0.041
-0.020
轴套 轴
三、几何公差的标注
(一) 概 述 几何公差包括形状、方向、位置和跳动 公差是指零件的实际几何特征对理想特 征的允许变动量,主要有: 形 状 公 差 位 置 公 差
形 状 或 位 置 公 差
基本术语和定义
形 状 公 差
单一实际要素的形状所允许的变动量
例题
作业
P143、145、153 P148-151 P147:1、3 P152:2
箱体
例如: 30 H8 基孔制 f7 K7 40 h6 基轴制
轴套
40 K7 h6
30 H8 f7
轴
零件图上的标注
40 K7
公差与配合在图样上的标注
箱体
40 h6
30 f7 30 H8
轴套 轴
零件图上的标注
40 -0.018
+0.007
箱体
公差与配合在图样上的标注
40-0.016
85圆孔轴线的同轴
度公差是0.05mm 。
5× 21孔对由与基准C同轴, 直径尺寸 210确定并均匀分 布的理想位置的位置度公差 是 0.125mm 。 厚度为20的安 装板左端面对 150圆柱面轴线 的垂直度公差 是0.03mm。
安装板右端面对 160 圆柱面轴线的垂直度 公差是0.03mm。
采用默认定义时表面结构代号及其意义(单位m)
代 号
Ra 3.2 Ra 3.2
意 义 表示不去除材料,单向上限值, Ra 的上限值为3.2m。 表示去除材料,单向上限值, Ra 的上限值为3.2m。
Ra max1.6 表示去除材料,单向上限值, Ra 的最大值为1.6m。
常用配合
2、配合制
PDF 文件使用 "pdfFactory Pro" 试用版本创建
1)、基孔制: 孔的基本偏差符号不变(一般是 H),用改变轴的基本偏差符号的
[文本]
PDF 文件使用 "pdfFactory Pro" 试用版本创建
下图是标注装配公差时的图形:
当然,也可以使用对话框的高级选项,使用图形方式进行标注,选 择基准制,配合性质,配合代号,在对话框的底部就会出现最大间隙、 最小间隙。如下图所示:
PDF 文件使用 "pdfFactory Pro" 试用版本创建
在上面的图形中,也可以按下高级按钮,则可用 图形选择的方式标注,选择要标注的公差,如下图, 对话框的底部将显示对应的偏差,确定返回上面的图 形,在上面的图形中选择确定即可标注完毕。
PDF 文件使用 "pdfFactory Pro" 试用版本创建
对于装配图输入形式应选择装配,此时公差代
尺寸的几个概念
[文本]
1、基本尺寸:
零件设计时标注的名义尺寸。
2、实际尺寸:
通过测量获得的尺寸,由于存在测量误差, 因此实际尺寸不一定是尺寸的真实值。
3、极限尺寸:
允许尺寸变化的两个极限值,较大的一个称 为最大极限尺寸、较小的一个称为最小极限尺 寸。
PDF 文件使用 "pdfFactory Pro" 试用版本创建
实际偏差必须在上偏差和下偏差之间。
PDF 文件使用 "pdfFactory Pro" 试用版本创建
尺寸公差与配合及形位公差相关知识
+0.039 0
Φ50
Φ50
-0.050 -0.025
15
既注公差带代号又注上、 既注公差带代号又注上、下偏差
既明确配合精度又有公差数值。
Φ50f7( -0.050) 50f7(
Φ50H8( 50H8(
-0.025
上下偏 差加注 括号
+0.039 ) 0
16
注公差带代号
此注法能和专用量具检验零件尺寸统一起来,适应大批量生产。 此注法能和专用量具检验零件尺寸统一起来,适应大批量生产。 零件图上不必标注尺寸偏差数值。 零件图上不必标注尺寸偏差数值。
三类:即间隙配合、过盈配合和过渡配合。
3、间隙配合:孔与轴配合时,具有间隙(包括最小间隙等于零)的配合。
6
最大间隙 孔公差带 φ30 最小间隙
+0.053 +0.020
轴公差带
最大间隙
间隙 孔公差带 φ30 轴公差带
-0.020 +0.041
孔的公差 带在轴的公 差带之上。
最小间隙为零
7
4、过盈配合:孔和轴配合时,孔的尺寸减去相配合轴的尺寸,其代数差为
10
标准公差 基本偏差 基本尺寸 0+ 0 基本偏差 标准公差
轴与孔的基本偏差代号用拉丁字母表示,大写为孔,小写为轴,各有 28个。其中H(h)的基本偏差为零 的基本偏差为零,常作为基准孔或基准轴的偏差代号。 H
11
A B
EI
C
CD
基本尺寸
es
c cd b a
k g h j f fg js d e ef
20
基孔制优先、 基孔制优先、常用配合
基 准 孔 轴
a b