
水轮机转轮叶片模压成型技术
上冠、下环、叶片
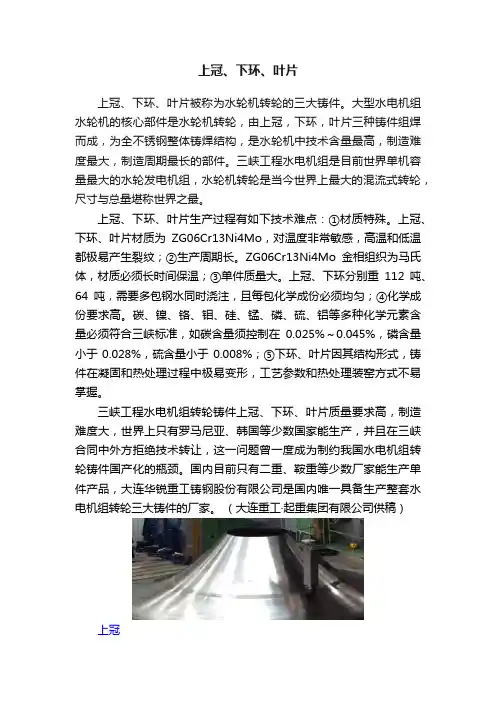
上冠、下环、叶片
上冠、下环、叶片被称为水轮机转轮的三大铸件。大型水电机组水轮机的核心部件是水轮机转轮,由上冠,下环,叶片三种铸件组焊而成,为全不锈钢整体铸焊结构,是水轮机中技术含量最高,制造难度最大,制造周期最长的部件。三峡工程水电机组是目前世界单机容量最大的水轮发电机组,水轮机转轮是当今世界上最大的混流式转轮,尺寸与总量堪称世界之最。
上冠、下环、叶片生产过程有如下技术难点:①材质特殊。上冠、下环、叶片材质为ZG06Cr13Ni4Mo,对温度非常敏感,高温和低温都极易产生裂纹;②生产周期长。ZG06Cr13Ni4Mo金相组织为马氏体,材质必须长时间保温;③单件质量大。上冠、下环分别重112吨、64吨,需要多包钢水同时浇注,且每包化学成份必须均匀;④化学成份要求高。碳、镍、铬、钼、硅、锰、磷、硫、铝等多种化学元素含量必须符合三峡标准,如碳含量须控制在0.025%~0.045%,磷含量小于0.028%,硫含量小于0.008%;⑤下环、叶片因其结构形式,铸件在凝固和热处理过程中极易变形,工艺参数和热处理装窑方式不易掌握。
三峡工程水电机组转轮铸件上冠、下环、叶片质量要求高,制造难度大,世界上只有罗马尼亚、韩国等少数国家能生产,并且在三峡合同中外方拒绝技术转让,这一问题曾一度成为制约我国水电机组转轮铸件国产化的瓶颈。国内目前只有二重、鞍重等少数厂家能生产单件产品,大连华锐重工铸钢股份有限公司是国内唯一具备生产整套水电机组转轮三大铸件的厂家。 (大连重工·起重集团有限公司供稿)
上冠 下环
叶片
水轮机转轮叶片数控加工初探

水轮机转轮叶片数控加工初探
近些年来,随着我国科学技术的不断进步,社会经济的持续发展,我国在机械加工等方面的技术水平也有了质的飞跃。而在对水轮机加工工艺方面,通过对技术的不断研究与探索,目前也有了新的进展。文章通过对中小型水轮机转轮叶片的三维集合造型、曲面拟合以及数控加工工艺方法进行了较为详细的分析与描述,并提出了相应的加工与保障方法,希望能够为相关从业人员提供参考。
标签:水轮机转轮叶片;几何造型;数控加工;探讨
1 概述
在水轮机中重要的一个部件就是水轮机转轮叶片,它是不可忽略的一部分,它在加工制造上相对比困难大,这是由于其翼型是比较复杂的空间曲面组合而成的。这就给其加工上带来了一定挑战。在以往的加工工作中,通常使用铸件人工对照样板来进行铲磨,虽然这样的方式较为传统,具有很多优点但其缺憾之处也是不可忽视的。比如,这种传统的加工方法耗费的劳动力较大,所需劳动强度过高,并且其工作环境无法得到保障,导致效率低下。这也给产品的质量带来了一定风险,无法得到保障。叶片的质量有着十分重要的影响,其关系到整个机组振动,空蚀,水利效率等等。其中手工铲磨是数控加工中首先要解决的问题,从这方面进行提高能够将产品质量有效提高。
2 叶片的几何造型
引进美国公司的PersonalDesigner Revision 6.0和Personai Machinist
Revision5.0是一个图形自动编程系统,具有良好的用户开发界面,它能用nurbs(非均匀有理B样条)方法,提供精确单一的几何模型,以及统一的曲面与实体的数据结构。可以利用nurbs方法来表示二次曲线、曲面,并且利用这种方法进行的描述可以调节参数,运用起来非常的灵活方便,对控制曲线曲面的形状非常有用。
3 叶片的装夹与定位
3.1 叶片装夹的工装
叶片的定位与装夹是数控加工中的重要环节,在具体的加工工作中还需注意几个坐标系的位置,要保证机床坐标系、工件坐标系以及编程坐标系的重合度。当三者重合后,对于叶片的加工才能更加精准,否则想要加工出全部叶片则会有些困难。可利用成型胎具和点定位装夹方法并根据叶片与胎具的对应面,可编制出胎具上曲面的加工程序以及叶片曲面的加工程序,在同一坐标系下完成。为了能够更好地确保在装夹后叶片在坐标系的统一,可按照胎具曲面加工程序加工好胎具,并设置好机床的对刀位。毛坯在成型面上比较容易产生过定位,而对于这个情况的改进则需要先对胎具进行一定的修改,并确定方法。可利用局部型面点
水力发电系统中水轮机叶片的设计与优化
水力发电系统中水轮机叶片的设计与优化
水力发电是一种清洁、可再生的能源,其发电效率直接取决于水轮机的质量和性能。水轮机是水力发电系统的核心部件,其叶片的设计和优化对于水轮机的效率和性能影响至关重要。本文将围绕着水力发电系统中水轮机叶片的设计与优化展开讨论。
一、水轮机叶片的基本原理
水轮机的叶片是水流作用下转动的动能转化的主要部分,其设计原理基于叶片在水流作用下的受力和受力矩的平衡。水轮机的叶片一般分为两类,即静叶与动叶。静叶主要起到导流作用,将水流引导到动叶上;动叶则通过转动将水流动能转化为机械能。
叶片的设计质量与叶片的材料、形状、尺寸等因素密切相关。通常情况下,水轮机叶片会根据水流作用的特点,采用不同的设计方案,以最大化叶片的效率和性能。
二、叶片的优化设计
针对不同的水流特性,叶片的设计也会有所不同。最常见的叶片形式是叶片内凸型,也就是所谓的南海型叶片,它在低扬程和小流量的水轮机中广泛应用。为了提高水轮机的效率和性能,还有一系列叶片优化技术。下面列举一些优化技术:
1. 叶片表面的抛光处理,能够最大化地减少叶片表面的水阻力,从而提高水轮机的流量和效率。
2. 采用新型材料来制造叶片,例如使用高强度陶瓷材料代替金属等传统材料,可以增加叶片的耐磨性、耐腐蚀性和抗氧化性。
3. 优化叶片的形状和尺寸,在维持叶片相对应力平衡的基础上,改变叶片的几何形状、咬口角度等参数,以最大限度地减少阻力损失,提高水轮机的效率。 三、实际应用场景
针对不同的水力发电场景,水轮机叶片的设计也会有所不同。例如,低扬程和小流量的水力发电场景中,采用南海型叶片的水轮机最为普遍。在高扬程和大流量的水力发电场景中,通常要使用精细的叶片设计方案和计算方法,以确保叶片在水流作用下的功率输出受到最大化。
在实际应用中,优化的叶片设计可以提高水轮机的效率和性能,从而增加水力发电的产能和经济效益。因此,在水力发电领域的研究和实践中,水轮机叶片的设计和优化一直是一个核心的研究课题。未来也将持续针对不同的水力发电场景及需求,不断研发更为精细和高效的叶片设计方案,以最优化地减少水轮机的阻力损失,提高水力发电的效率和性能。
水轮机转轮叶片数控加工工艺的关键环节

科技之窗・研究与制造
水轮机转轮叶片数控加工工艺的关键环节
何芳杨国军新余高专机电工程系
摘要:本文结合实际,对叶片数控加工的各个方面进行了详细的阐述,指出了数控加工过程中的技术要
点,分析了可能出现的问题,给出了相应的对策,对实际数控加工的工艺设计和加工过程都具有指导意义。采用
的计算机三点自动找正法在防止了正、背面错位同时保证了毛坯余量的尽可能均匀。
关键词:水轮机叶片 数控加工工艺 关键环节
1、前言 水轮机转轮叶片是水轮机关键部件,其制造
精度对机组的效率等水力性能有直接的影响,型
面加工精度高,使水轮机出力效率提高一个百分
点,都将带来长远和巨大的效益。由于叶片型面的
数控加工对水轮机制造质量的优越性,已成为对
机组订货的关键技术要求。数控加工的水轮机叶
片,能够有效地保证叶片型面的加工精度及光顺
性,从而提高水轮机的稳定性、效率及空化性。采
用数控加工或模压结合数控加工的方法是目前国 际上解决水轮机叶片加工制造最有效、最先进的
方法,它是水轮机制造业的发展方向。
2、叶片的测量
2.1'?贝0量的目的
对叶片型面进行准确测量,是水轮机叶片数
控加工中必不可少的重要环节。在加工前,必须了
解叶片毛坯加工余量的分布情况,以便确定最合
理的编程加工位置。所以,在加工前对叶片型面进
行测量的目的主要有两个。一是将对叶片毛坯测 量的数据送到计算机中,和叶片的理论造型进行
比较、调整,把理论造型和毛坯型面调整到一个加 工余量分布最合理的相对位置。二是在测量后的
毛坯上,标定三个找正点,以便在叶片上机床装卡
找正时,以这三点为基准,进行三点找正,把编程
用的叶片理论造型调整到和毛坯实际加工位置完
全符合于测量时调好的最合理的相对位置上进行
编程加工。在加工过程中,也须用机床所配备的测
量系统,对叶片加工的中间结果进行测量,以检查
加工的效果及所剩余量,是否和编程时预期的效
果一致。同时,也可检查加工中叶片的变形情况及
混流式水轮机模型转轮整体加工技术研究

混流式水轮机模型转轮整体加工技术研究
摘要:本文主要介绍了混流机模型转轮的整体加工技术,在模型转轮开发过程中,通常是先利用CFD解析技术对转轮进行性能预测和优化,之后在CFD解析结果的基础上加工制造模型转轮。通过模型试验对其性能进行测试后,根据试验结果对转轮叶片进行修型加工,从而进一步优化转轮的各项性能,然后再次进行试验测试,直至得到满足各项性能要求的转轮。谈起转轮整体加工就离不开五轴数控机床,而五轴联动数控机床是目前世界上最先进的机床设备之一。精密加工技术是五轴机床的一项关键技术,现代数控机床的加工精度较传统机床的精度提高了数十倍甚至上百倍。从前的0.01mm精度已经被提升到目前的0.001mm。
关键词:混流式转轮;五轴数控机床;加工刀具;制造工艺;转轮修行;
1、前言
混流式转轮模型水轮机的开发,对于国民经济的发展,具备特别的意义。一方面,目前梯级电站开发过程中,有不少水轮机采用混流式结构,此类机组由于由于转轮内部空间扭曲大,流动复杂,效率,空化、脉动特性要同时满足客户要求是项艰巨的任务。另一方面,从世界范围来看此类混流式水轮机组,很多已经运行多年,他们多基于当时的技术进行开发、设计并制造。随着近年来水轮机模型开发技术得到飞速的提高、采用新技术对老机组进行改造,从而保证机组稳定性、安全性的同时,提高效率,出力,或者减少由于空化,非设计工况等引起的过流过流部件的损伤,是目前各大设备制造厂家关心的课题。
水轮机中的转轮是水力发电机组能量转换的重要部件,可以说具有核心地位。从其结构力学特点和性能来看,可以直接影响水电站机组的运行安全可靠性及其经济性。对于水轮机转轮而言,其结构力学特点主要包括了刚度、强度以及模态分析等内容,长期以来一直是水轮机数字化优化设计的关键技术。从水轮机转轮叶片构成来看,主要是由一种较为复杂的曲面体构成,而且转轮运行条件非常的复杂,传统模式下的研究主要利用简化理论分析法结合模型试验进行研究。混流式水轮机转轮的上端有上冠法兰与轴下法兰相互连接,转轮侧面以及四周被导水部件和坐环等紧紧的包围起来,而且坐环的上端装有一个顶盖,可以将转轮牢靠的盖住。在座环的下端,经基础环连接尾水管,并且将转轮下端牢固的包围起来。在运行过程中,因供电质量要求相对较高,转轮等速进行转动,所有转动时的重量均通过主轴传给机组推力轴承,由后者承受;其他部分除导水部件能动作外,都是固定不动的。在安装以及检修过程中,转轮置于基础环之上,对于混流式水轮机转轮而言,因其采用的水头、流量存在区别,所以形状差异较大。实践中可以看到,随着现代科技水平的不断提高,虽然混流式水轮机转轮的结构外形存在着一定的差异,但是其组成结构上基本都是由上冠下环、叶片、止漏环以及减压装置和泄水锥等构成。
浅谈水轮机的技术开发59

浅谈水轮机的技术开发
摘 要:当今社会经济的不断发展,各项技术也都在飞速的进步。本文针对水轮机技术开发过程中水轮机模型转轮加工制造及装配过程中的一些技术难点进行了讨论,对提高模型转轮装配质量有一定的指导意义。
关键词:模型转轮;上冠下环;装配
1 概述
随着高新科学技术的发展水轮机的开发也占有了很重要的地位,而水轮机技术开发的一个重要环节就是模型水轮机的加工、装配,随着水电市场的激烈竞争,水力开发技术要求越来越高。我公司近年来加大了模型水轮机开发力度,提升了研制水平。就模型转轮加工而言,实现了由低水平到高水平的转变。模型转轮的数控加工是质量提高的必要基础,而模型转轮装配整体质量的提高,是离不开各个工艺环节的优化衔接。可以说模型转轮装配质量的好坏直接影响到模型水轮机整体质量好坏。模型转轮装配主要有数控单个叶片的修形抛光、划线、叶片组装、头部修圆、下环装配和精车后的清理等工序。下面就模型转轮装配中的各个工艺环节问题进行探讨和分析总结。
2 叶片修形、抛光、划线
2.1叶片在数控加工中叶片表面呈波纹状,叶片上冠流道的R一般比较偏大,并且叶片出水边、进水边与上冠交汇处加工未完全成型,所以叶片在数控加工后须修磨成形。首先将叶片上冠流道R用风沙轮机修磨R,使之达到的R越小越好,修配出水边与上冠交汇处时,应使叶片出水边与上冠处形成较小R,并且和叶片上冠流道的R过渡,如果叶片与上冠交汇处修成角度,交汇处将形成一定的平面,那么在水力试验中该处将产生脱流,在空化初生观察时易产生气泡。叶片与进水边与上冠交汇处保留修型,待叶片装人上冠后再修该处在后面头部修配将详细阐述。当叶片有铸造缺陷时,特别是出水边有缺陷时须用锡焊补上。否则该处的缺陷将在空化初生观察产生气泡之后叶片进行抛光。
2.2抛光是一项非常重要工序,抛光时不能将叶片出水边抛成厚度不一致,叶片表面抛光不能在局部停留抛光,否则叶片将出现波浪度,同时叶片表面温度升高,容易造成叶片变形。抛叶片上冠时上冠边缘处应保留不能抛光,主要表现在上冠底盘与叶片上冠直径(Φ)配合边缘合缝面,相邻叶片上冠之间的S型配合边缘合缝面。如果各边缘都进行抛光,各边缘就会形成倒角,那么相邻叶片上冠之间的配合合缝面、上冠底盘与叶、上冠底盘与叶片上冠直径配合处配合合缝面将产生阶梯或缺肉现象,出现上述情况转轮装配后,由于叶片之间流道空间小,补焊非常困难,不易操作,如果采用过渡方法修磨也就改变了设计对上冠R的要求,同时也不能保证上冠型线一致性。
厂站操作过电压的场路综合分析
厂站操作过电压的场路综合分析
刘念1,谢驰2,滕福生1
四川大学电气工程系;2四川大学测控工程系.四川成都610065
摘要:研究了大型发电机的暂态路模型和暂态电场模型机鲍绻安全在线诊断分析的准确鹰与速度。关键词:操作过电压;暂态场路模型;场路综合分析中图分类号:TM86文献标识码:A文章编号建立了一种厂站操作过电压的场路综合分析方法,提高了大型发电
lO叭一9006(2006)0l一0038一04
Field—circuitAnalysisofSwitchingOVer—v01tagef6rPowerStations
nUN池R,XiEC班,TE“GFps}teng
slchuanuni螂hchen—u610065.chin8
Abstract:The恤nsient6eId—cifeultmodelofla。gegeneratorsisstudied,andlheeoupli“gnetwDrkmodelwi【hf髂I
comput8tionalspeedisfound,whichisverysuitablefo¨he0nJjneealculationof山einsulaIJondia印osis
oflargegeneratorS.Keywords:SwitchingOver-voltage;NetworkTraIlsientModel;Field.circuitAnalysis
引言
厂站操作过电压的暂态模型主要是由发电机暂态模型、升压变压器暂态模型、斯路器开关暂态模
型以及电缆线路暂态模型等组成。大型发电机快速暂态过电压的在线安全分析,需要计算每次操作过电压冲击渡作用下在发电机定子绕组上的电位分
布,然后计算其对应的暂态电场分布,最终对大型
发电机组进行在线绝缘安全预测评估。因此,建立该问题的发电机场路暂态模型就显得十分重要。
为了在线分析发电机内部过电压分布状态,本文将研究厂。站操作过电压作用下的大型发电机暂态场路模型以及场路综合计算方法。
水轮机叶片热模压成形技术的研究
文章编号:1672—0121(2008)O1—0043—02
水轮机叶片热模压成形技术的研究
杨云。董万鹏。王兆远
(上海交通大学国家模具CAD工程研究中心,上海2Ooo30)
摘要:介绍了水轮机叶片热模压成形及其关键技术,并探讨了数值模拟技术在水轮机叶片热模压成形
中的应用。
关键词:机械制造;模压成形;水轮机叶片;数值模拟
中图分类号:TGl63 文献标识码:B
1 引言 .
水轮机转轮是水轮机的心脏,承受着长时间强
烈的动载荷作用,是传递能量的主要部件。混流式水
轮机转轮是由上冠、叶片及下环组成。其中叶片的制
造质量直接影响水轮机的水力效率、空化性能及机
组运行稳定性l】121。叶片的形状复杂,扭转程度大,翼
型是三维空间不可展曲面,且进出水边厚度变化大,
制造十分困难。过去大多数采用“铸造一铲磨”方法
制造叶片,打磨光滑后与上冠、下环拼焊。该方法有
许多工艺上的缺陷:截面型线偏差大、打磨效率低、
抗气蚀性能比较差,并且铸造叶片有组织缺陷,力学
性能差,在恶劣的工作环境中,性能很容易失效。对
于大型叶片,其精度更难控制。随着数控机床的问
世,叶片的数控加工成为可能。但数控加工成本高,
而且直接从钢板加工成叶片零件,破坏了叶片大量
的金属流线使其性能下降。上世纪70年代以来,不
少国家都相继采用热模压技术来生产水轮机叶片。
相对于叶片数控加工及铲磨工艺,叶片模压成形工
艺有其独特的优点,适合于生产台数相对较多的中
小型水轮机转轮叶片。模压叶片具有制造成本低、叶
收稿日期:2oo7一l1—02 作者简介:杨云(1982一),男,硕士在读,主攻金属塑性成形过程数 值模拟 片内部质量好、生产效率高等优点,是叶片制造的先
进工艺技术之一,受到世界各地水电行业的青睐[31。
目前,国内厂家加工叶片的方法主要是先一次模压
成形,后续余量采用数控加工,已经有水轮机厂成功
模压出中小直径的叶片。哈尔滨电机厂制造了满台
水轮机叶片模拟件的锻造成形工艺研究
水轮机叶片模拟件的锻造成形工艺研究
水轮机叶片模拟件的锻造成形工艺研究
于海艳 ,杨开黎
(1.哈尔滨电气动力装备有限公司,哈尔滨150000;2.哈尔滨电机厂有限责任公司,哈尔滨150040)
[摘要] 本文对水轮机叶片模拟件的锻造成形工艺进行了研究。利用弹塑性力学理论结合有限元模拟,分
析传统锻造工艺中锻件产生缺陷原因。结果表明,榫头和叶身连接处的凸台和叶身前端的缺肉是由于坯料分
料不合理和冷却较快等造成的。在改进后的工艺方案中,对模具和坯料的形状尺寸重新设计,改善坯料在成
形过程中的应力状态,并对锻件进行了去应力退火,最终得到质量较好的叶片锻件。 [关键词] 叶片锻造;应力状态;去应力退火
[中图分类号]TK730.6 [文献标识码]A [文章编号]1000.3983(2012)03.0060.03
Simulated Hydroturbine Blade For ̄ng Technique Research YU Haiyan .YANG Kaili
(1.Harbin Electric Power Equipment Company Limited,・Harbin 150000,China;
2.Harbin Electric Machinery Company Limited Harbin 1 5 0040,China) Abstract:刀Ie forging technique of simulated turbine blade was investigated.硒e forging defects of
traditional technique were studied by elasticity and plasticity theory and FEM.The results
indicatedthattheprotrudingbetweentenonandbladebodyandmisrunatthefront endofbladebodY
高水头混流式水轮机分段式下环结构转轮焊接制造技术
2008.№5 大电机技术 47
高水头混流式水轮机分段式下环结构 转轮焊接制造技术
范潇 ~,江玉萍 ,周 强 (1.西北工业大学,西安710072;2.东方电机股份有限公司,四川德阳61800)
[摘要] 本文针对高水头混流式水轮机分段式下环结构转轮的特点进行了分析,其特点为:转轮尺寸小, 下环为分段式结构,x型叶片长且型线复杂,叶片数量多,叶片间开档尺寸较小,流道狭长。同时,为节约 成本和缩短制造周期,采用模压技术进行叶片成型技术,本文介绍了高水头水轮机叶片的模压及转轮的装焊 工艺特点。 [关键词】转轮;分段式下环;模压;叶片;单面焊双面成形 [中图分类号]TK730.6 [文献标识码】B [文章编号]1000.3983(2008)05-0047434 TheWeldingTechnologyofRunnerofTwoSectionBandforFrancisTurbine withHighWaterHead R Xiao ,JL G Yu-ping ,ZHOU Qiangz (1.Northwestern Polytechnical Uni ,Xi’all 710072,China; 2.Dong Fang Electrical Machinery Co.,LTD,Deyang 61800,China) Abstract:In this paper,the runner structure for Francis turbine with high water head.which has me characteristics such as small size of the runner,two section band,length and complex“X”shape blade。 almost twenty blades,and nalTOW space between two blades,was analyzed.At the same time,the molding press technology on the blades,which is in favor of saving the cost and shortening time of the manufacture,was used.And the process characteristics of molding blades and carrying through the assembly and welding the runner were introduced.