
AP1000核电站钢制安全壳
1 钢制安全壳是AP1000核电站重要的核级模块,是非能动功能实现的主要途径。钢制安全壳包容着反应堆、蒸汽发生器等主工艺系统设备,在事故工况下能有效防止放射性物质外泄。
钢制安全壳底封头概况
钢制安全壳由260块平均厚度约44毫米的弧形钢板焊接而成,总高度约66米,直径约40米,顶和底为椭圆形的封头,中间柱形筒体高约43米,安全壳的四周墙体上还有一些贯穿件孔、支架、门孔、其他附件等,全部组装完成后重量为3359吨,是AP1000核电站建造施工主路径上的关键模块之一。底封头自重达660多吨,就位后钢制安全壳底封头大部分将埋入混凝土中,为增加钢制安全壳与混凝土的铆固力,还在钢制安全壳表面焊接了5000多根剪力钉。
钢制安全壳底封头制造过程
钢制安全壳底封头的主要施工顺序可分为钢板生产、弧形板压制、现场组对、焊接等步骤。钢板由宝钢首批生产,先在山东核电设备制造有限公司进行压制和坡口切割,然后通过陆路运输到三门现场的钢制安全壳拼装场地进行钢板的组对和焊接。
2009年5月13日,1号核岛钢制安全壳底封头开始在三门核电现场进行组对与安装。底封头共有4圈钢板,每一圈的曲率不同,需要4套模具。由于尺寸公差要求十分严格,远高于美国ASME标准的公差要
2 求,对钢板轧制工艺提出了挑战。工程技术人员进行了一系列试验,反复修模达10多次,验证了压制工艺,完成了技术攻关任务。
焊接作业于09年7月11日开始,底封头共有66条焊缝,焊缝总长697米。焊前需要对钢板进行预热,预热温度100℃-200℃,同时进行正反两面焊接。焊接时变形控制是关键,业主组织各方力量,在施工过程当中安装了一系列的卡具,并及时进行整体尺寸测量,严格依据相关标准、法规以及设计要求进行质量控制,保障了焊接工作的顺利进行。10月7日,底封头主焊缝全部焊接完成,共无损检测RT拍片1400余张。10月26日,1号机组钢制安全壳底封头通过了国家核安全局的检查。底封头现场制造工作全部完成,具备吊装条件。
多级质量监督体系
现场确立了钢安全壳施工承包方(SNPEMC山东核电设备制造有限公司)、承包方(美国西屋联合体,出于国产化需要,国内施工分包给SNPEMC)、国核工程公司(业主委托管理方)、业主等四级质量监督体系,各方相互独立,层层监督,对质量问题都具有一票否决权。国家核安全局多次组织专家到现场对底封头施工进行检查,对底封头的预制、焊接、运输吊装等施工过程实施了监督见证和分步放行。业主除了统揽全局外,在钢板生产、压制、组对焊接以及整体运输吊装过程中,一直全过程参与监督见证,起到了最终把关作用。
3 钢制安全壳底封头作为首个进入现场施工阶段的核级设备,施工难度大且无先例可循,其施工一直备受关注。预制期间,公司多次派人赴制造厂调推动预制工作开展,同时派驻人员长期驻厂,以便信息掌握和质量监督;拼装期间,指派专人参与日常管理和监督,坚持每日汇报,并推动和支持SPMO(国核工程公司派驻现场机构)参与钢制安全壳现场施工管理和监督,及时协调和推动重大问题的处理,通过参建各方6个月的共同努力,圆满完成了一号机组钢制安全壳底封头制造工作。
附:钢制安全壳底封头施工大事记
1. 2008年12月10~11日,三门1#钢制安全壳建造交流会在三门现场举行,对钢制安全壳施工整体准备情况做了通报和交流。
2. 2009年1月,钢制安全壳预制在山东核设备制造公司开始。
3. 2009年2月,钢制安全壳现场拼装设施完成。
4. 2009年5月8日,首块钢制安全壳弧形钢板到达三门现场
5. 2009年6月2日,钢制安全壳国内制造商获得ASME核级认证N、NPT证书和钢印。
6. 2009年7月11日,核安全局对钢制安全壳现场焊接放行,钢制安全壳主体焊缝现场焊接开始。
4 7. 2009年9月14~15日,钢制安全壳吊装运输专家评审会在三门现场举行。
8. 2009年10月7日,钢制安全壳底封头主体焊接完成。
9. 2009年10月22~23日,核安全局对钢制安全壳整体吊装运输前准备工作进行专项检查,放行钢制安全壳整体运输吊装。
10. 2009年10月26日,钢制安全壳底封头主体焊缝的无损检测工作全部完成。
11. 2009年10月27~29日,钢制安全壳吊梁载荷试验在三门现场进行。
12. 2009年12月21日,钢制安全壳在现场进行吊装成功。
AP1000机组安全壳顶封头就位前关键路径分析
总第270期 电力技术探讨
DOI编码:10.3969/j.issn.1007—0079.2013.011.115
AP1 000机组安全壳顶封头就位前关键路径分析
李洪昌
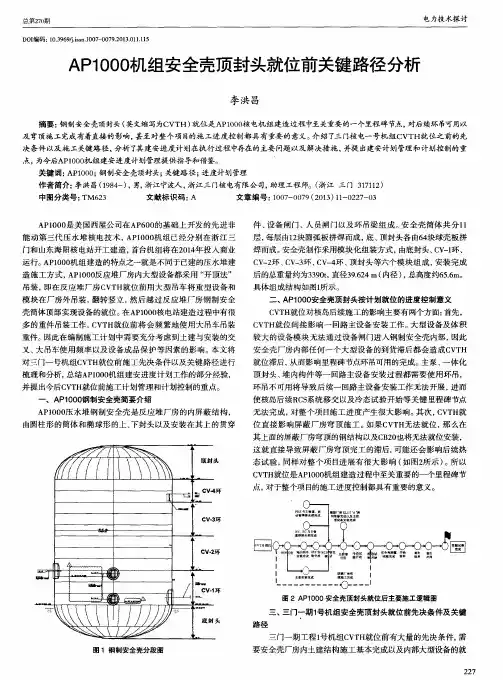
摘要:钢制安全壳顶封头(英文缩写为CVTH)就位是AP1000核电机组建造过程中至关重要的一个里程碑节点,对后续环吊可用以 及穹顶施工完成有着直接的影响,甚至对整个项目的施工进度控制都具有重要的意义。介绍了三门核电一号机组CVTH就位之前的先
决条件以及施工关键路径,分析了其建安进度计划在执行过程中存在的主要问题以及解决措施,并提出建安计划管理和计划控制的重
点,为今后AP1O00机组建安进度计划管理提供指导和借鉴。
关键词:AP1000;钢制安全壳顶封头;关键路径;进度计划管理
作者简介:李洪昌(1984一),男,浙江宁波人,浙江三门核电有限公司,助 ̄2_T-程师。(浙江三门317112)
中图分类号:TM623 文献标识码:A 文章编号:1007—0079(2013)11—0227—03
AP1000是美国西屋公司在AP600的基础上开发的先进非
能动第三代压水堆核电技术,AP1000机组已经分别在浙江三
门和山东海阳核电站开工建造,首台机组将在2014年投入商业
运行。AP1000机组建造的特点之一就是不同于已建的压水堆建
造施工方式,AP1000反应堆厂房内大型设备都采用“开顶法”
吊装,即在反应堆厂房CVTH就位前用大型吊车将重型设备和
模块在厂房外吊装,翻转竖立,然后越过反应堆厂房钢制安全
壳简体顶部实现设备的就位。在AP1000核电站建造过程中有很
多的重件吊装工作,CVTH就位前将会频繁地使用大吊车吊装
重件。因此在编制施工计划中需要充分考虑到土建与安装的交
叉、大吊车使用频率以及设备成品保护等因素的影响。本文将
对三门一号机组CVTH就位前施工先决条件以及关键路径进行
梳理和分析,总结AP1000机组建安进度计划工作的部分经验,
例析安全壳整体泄漏率试验

例析安全壳整体泄漏率试验
1 概述
安全壳作为核电站的第三道安全屏障,在正常运行时及失水事故(LOCA)造成的温度和压力下,均应保证具有规定的密封性。在机组投入运行前,安全壳要承受一次被称为预运行的整体泄漏率试验(Integrated Leakage Rate Test,ILRT,又称为A类试验),主要目的是模拟设计基准事故下测量和计算安全壳的泄漏率,以确保安全壳的密封性符合法规要求。目前国内运营核电厂安全壳均为预应力混凝土式结构,钢制安全壳也是首次运用,对该项试验的研究尚属起步阶段。本文在初步介绍了试验要求、试验方法的基础上,分析了国内首次钢制安全壳整体泄漏率试验的特点,探讨了试验的难点和风险,以期为国内首次试验执行提供参考与指导。
2 AP1000整体泄漏率试验要求
AP1000安全壳为钢制结构,除了在事故工况限制裂变产物的释放外,还与非能动安全壳冷却系统一起将壳内的热量传递给壳外最终热阱——大气。
AP1000安全壳参数如表1所示:
2.1 试验准备
ILRT试验时要向安全壳内充压到设计压力0.407MPa(表压,称为Pd),安全壳内许多仪器设备无法承受这个压力,需要进行技术处理,系统或设备需要隔离等,因此,执行该试验前需做大量的准备工作。以下列出了一些重要准备工作:(1)设计基准事故后需暴露在大气环境下的工艺系统已按照要求排空并打开对空;(2)一回路主冷却剂系统液位应降到热段半管液位或更低;(3)安全壳内不能承受设计基准事故压力的物项已被移除或者隔离,如仪表盘等;(4)安全壳内已清除易燃易爆的物品,对已承压容器进行降压或者对空;(5)试验用仪器仪表已按照要求安装好;(6)所有安全壳隔离阀已处于关闭状态;(7)安全壳压力高触发的仪控逻辑控制已被闭锁;(8)已完成试验前的安全壳检查,对于发现的任何影响到安全壳结构完整性或者泄漏密封性的结构退化需在试验前进行修复和再确认。
2.2 试验设备 安全壳临时空气供给设备包:(1)至少包括3台空气压缩机,能提供0.689MPa(表压)的无油空气,流量10194m3/hr;(2)一组空气干燥器,总容量能处理上述流量的空气流;(3)空气过滤机组,总能力能处理上述流量的空气流。临时安全壳监测仪表数量和参数要求如表2所示:
AP1000的特点和优势及其在我国的应用2

AP1000的特点和优势及其在我国的应用
南华大学核资院工程学院 资勘102班
AP1000是西屋公司在已开发的非能动先进压水堆AP600的基础上开发的。为Advanced Passive PWR的简称,1000为其功率水平(百万千瓦级),该堆型为西屋公司设计的3代核电堆型。现在对核电站的反应堆分为四代:
第一代(GEN-I)核电站是早期的原型堆电站,即1950年至1960年前期开发的轻水堆(light water reactors, LWR)核电站,如美国的希平港(Shipping Port)压水堆(pressurized-water reactor, PWR)、德累斯顿(Dresden)沸水堆(boiling
water reactor, BWR)以及英国的镁诺克斯(Magnox)石墨气冷堆等。
第二代(GEN-Ⅱ)核电站是1960年后期到1990年前期在第一代核电站基础上开发建设的大型商用核电站,如LWR(PWR,BWR)、加拿大坎度堆(CANDU)、苏联的压水堆VVER/RBMK等。目前世界上的大多数核电站都属于第二代核电站。
第三代(GEN-Ⅲ)是指先进的轻水堆核电站,即1990年后期到2010年开始运行的核电站。第三代核电站采用标准化、最佳化设计和安全性更高的非能动安全系统,如先进的沸水堆(advanced boiling water reactors, ABWR)、系统80+(9system 80+)、AP600、AP1000、欧洲压水堆(European pressurized reactor,
EPR)等。
第四代(GEN-Ⅳ)是待开发的核电站,其目标是到2030年达到实用化的程度,主要特征是经济性高(与天然气、火力发电站相当)、安全性好、废物产生量小,并能防止核扩散。
美国能源部成立的“近期项目实施组”(NTDG)在2002年提出的“美国2010年部署新核电厂的路线图”评审报告中对已经出笼的GE的ABWR和ESBWR,西屋的AP600和AP1000和IRIS,Exelin的PBMR.法玛通的SWR1000 ,GA的GT-MHR)从设计深度、获得安全当局批准的能力、现实基础条件的匹配性、安全经济性能能的可信度等进行评价时只有ABWR一种机型评为一级,AP1000及其他机型等为二等[1]。经过这几年的发展和改进,AP1000在第三代核电反应堆中脱颖而出。理论和试验运行表明他有如下一些优点:[2]
AP1000 v1.0
第二章
1 反应堆堆芯组成
由燃料组件、反应性控制棒束组件、灰棒控制组件、中子源组件、可燃毒物组件组成
2 燃料棒的构成以及轴向再生区,一体化可燃吸收体的作用
燃料棒:密封焊、顶部端塞、环形焊、空腔弹簧、上部空腔、燃料芯块、锆合金包壳、支撑组件(下部空腔)、底部端塞、内部夹紧连接
轴向再生区作用:减少中子的轴向泄露,提高燃料的利用率
一体化可吸收体:燃料芯块表面覆盖一层硼化物,厚度小于0.0025mm,用于补偿堆芯循环初期的后备反应性,相对典型分散式可燃吸收体的优点:几乎没有燃料和挤水的中子损失,减少线发热率,更精确的预计燃耗,增加堆芯燃料装载灵活性和节约成本
3 燃料组件组成及不同搁架作用
燃料组件组成:顶部管座、底部管座、264根燃料棒、24根控制棒导管、1根中央测量管、14层结构格架(顶部格架、底部格架、8层中间格架和4层中间搅混格架)、1层保护格架
保护格架:又叫P-格架,主要起到阻止异物进入的作用
结构格架:与导向管相连
中间搅混格架:放置在高热流密度区域,以利于混流
4 控制棒组件分类以及不同类型控制棒的作用 ao棒作用 轴向功率调节
分类:(1)调节棒:当反应堆运行条件改变,即功率和温度改变时补偿运行过程中的反应性变化
{轴向偏移控制棒(AO棒):只有一组,用于轴向功率分布控制
补偿棒(M棒):共有六组,用于补偿由于温度、功率、瞬时氙毒变化引起的反应性变化。}
停堆棒:用于反应堆停堆
(2)53黑棒组+16束灰棒组(每束灰棒有24根棒,12不锈钢制成+12银铟镉加因科镍端头)
5 灰棒与黑棒的区别以及MSHIM(机械补偿)作用
灰棒吸收中子的能力低于黑棒,用于30%额定功率以上的负荷跟踪,代替过去用改变冷却水硼浓度来跟踪负荷的方法。
灰棒棒束采用吸收性能较弱的吸收体,以满足机械补偿的理想控制模式所要求的反应性价值。
AP1000
68 ・2015年创建全国优秀焊接工程专刊- 焊接技术 第44卷第9期2015年9月
文章编号:1002—025X(2015)09—0068—06
AP1000钢制安全壳焊接变形研究
李颉.付永生 (国核工程有限公司,北京100029)
摘要:通过对焊接变形机理的分析,结合钢制安全壳(简称CV)焊接特性,对CV底封头、筒体和顸封头焊接时的焊接变形控制、底 封头/筒体组对环缝错边和残余应力的控制方法进行了研究。分析和实践表明,先内侧打底焊能有效减少棱角度变形;在此基础上,通 过调整刚度较小的筒体端.采用适当的焊接方法.对底封头,筒体组对环缝错边和残余应力的控制也有一定效果。 关键词:APIO00CV;焊接;棱角度变形;错边量;残余应力 中图分类号:TG444.1 文献标志码:B
0 引言 钢制安全壳(简称CV)是APIO00核岛最为重
要的核级模块之一,是非能动功能实现的主要途径 CV内主要包容反应堆压力容器、蒸汽发生器、稳压
器等主工艺系统设备.是事故工况下有效防止放射
性物质外泄的重要屏障 CV由260块不同厚度(平均厚度44.4 mm)的
弧形钢板焊接而成.其材质为SA738 Gr.B钢.总高 度65.6 m,直径39.6 m(图1)。分为底封头、顶封
头和筒体三部分:其中底封头和顶封头为椭球形封
头,中间为柱形简体,高度43 m。
{ | f}f\ \、 ……
、\J一
■■■' q■ ■■-1h —LL柑 …… 1 /.…
。 l{f/
\/ …‘H 圈1 APIO00安全壳
收稿日期:2015-03—31 安全壳四周墙体上还有一些按装表1中的测试
AP1000安全壳参数件孔、支架、设备/人员闸门以及 其他附件.全部组装完成后质量为3 359 t.是
AP1000核电建设施工主路径上的关键模块 CV总体
焊缝长度2 594 m.焊接工作量极大 如此厚度钢制 安全壳的焊接.在我国研究较少
关于第三代核电站

关于第三代核电站
关于第三代核电站
前⾔
能源危机与环境危机⽇益紧迫,使⽤新的清洁、安全、⾼效能源成为⼈类不争的共识。除了煤
炭、⽯油、天然⽓、⽔⼒资源外,如风能、太阳能、潮汐能、地热能等等新能源逐渐引起⼈们
的重视,但是由于技术问题、开发成本及场地等因素,这些能源很难在近期内实现⼤规模的⼯
业化⽣产和利⽤;⽽同各种化⽯能源相⽐起来,核能对环境和⼈类健康的危害更⼩,更是⼀种
安全、可靠、清洁的能源,且在经济上具有竞争⼒的最为现实的替代能源。
第三代核反应堆是在汲取了第⼆代反应堆运⾏经验和事故教训后,于20世纪90年代后期发展出
的安全性更⾼的先进反应堆技术,通常把满⾜《美国⽤户要求⽂件(URD)》或《欧洲⽤户要求⽂
件(EUR)》价标准的核电⼚称为第三代核电站。⽬前,世界上在建和规划待建的核电站,⼤部分
将采⽤第三代核电技术。
近年来,我国核电产业发展取得了举世瞩⽬的成绩,核电技术研发和⼯程应⽤⾛在世界前列。
以“华龙⼀号”正式投产和“国和⼀号”成功研发(及其⽰范⼯程的开⼯建设)为标志,我国成为继
美国、法国、俄罗斯等核电强国后⼜⼀个拥有独⽴⾃主三代核电技术和全产业链的国家。
核电站⼯作原理
核电站是利⽤核分裂(核裂变)或核融合(核聚变)反应所释放的能量产⽣电能的发电⼚。⽬
前商业运转中的核能发电⼚都是利⽤核裂变反应⽽发电。
核电站常见的堆型有四种:压⽔堆、沸⽔堆、重⽔堆和快堆。
压⽔堆核电站发电原理图
沸⽔堆核电站发电原理图
现在⽐较普遍使⽤的核电站是压⽔反应堆核电站,我国在运、在建的第三代核电站采⽤的都是
压⽔堆核电站,它的⼯作原理是:
⽤铀制成的核燃料在“反应堆”的设备内发⽣裂变⽽产⽣⼤量热能,再⽤处于⾼压⼒下的⽔把热能
带出,在蒸汽发⽣器内(进⾏热能交换,将热能传递给⼆回路供给的主给⽔)产⽣蒸汽,蒸汽
推动汽轮机带着发电机⼀起旋转,电就源源不断地产⽣出来,并通过电⽹送到四⾯⼋⽅。
压⽔堆压⽔堆核电站由三个回路组成。核电站由三个回路组成。
⼀回路:反应堆堆芯因核燃料裂变产⽣巨⼤的热能,由主泵泵⼊堆芯的⽔被加热成327度、155
AP1000技术手册(下册)
件。
4.11. 安全系统
AP1000堆型与典型压水堆的安全系统相比,其非能动安全系统(PSS)要简
化得多,PSS 的设备很少,也就减少了试验检查维护工作量,无需能动支持的系
统PSS 设备随时处于可用状态。
AP-1000 的非能动安全系统包括:
非能动堆芯冷却系统(PXS)包括非能动余热去除系统和非能动安全注射系
统。
非能动安全壳冷却系统(PCCS)
主控室人员适留系统(UES)
非能动余热去除系统 安全壳隔离 卸压系统 安全壳泄漏率试验系统 放射
物泄漏控制 主控室人员应急适留系统(UES 安全壳氢气控制系统
4.11.1. 应急堆芯冷却系统
1) 概述
非能动堆芯冷却系统(PXS)保护电厂,抵御反应堆冷却系统(RCS )泄漏
及各种尺寸、位置的破裂。PXS具有堆芯余热去除、安全注射和卸压的安全功能。
PXS 通过安全注射系统的三路非能动水源来维持堆芯冷却。这些注射物的来
源包括:堆芯补给水箱(CMT)、蓄压箱(ACC)和安全壳内换料水箱(IRWST)。
水被直接注入反应堆压力容器的两个接管, 确保不因冷却管破口而将注射流体
旁路掉。IRWST 布置在 RCS 环路的上方,注射水通过重力自流,长时间的工作。
正常时 IRWST 有止回阀与RCS隔离。水箱与安全壳空间相通保持着常压,当然在
注射之前先要对 RCS 御压。
AP1000非能动堆芯冷却系统(PXS)是安全相关的、抗震I级系统。PXS由一
台非能动余热去除热交换器(PRHR HX),两台堆芯补给水箱(CMT),两台蓄压
箱和一个安全壳内换料水池(IRWST),pH调节化学剂的篮子和相关的管道,阀
门和仪表和其他相关设备组成。 当来自启动给水系统的余热去除或化容控制系统的补给容量不足或不可用
时,PXS提供了与安全相关的安全注射和来自反应堆冷却剂系统(RCS)的余热去
除。PXS 设备位于安全壳内。
非能动堆芯冷却系统草图
2) 主要功能
应急堆芯余热去除
AP1000核电机组钢制安全壳顶封头吊装技术
AP1000核电机组钢制安全壳顶封头吊装技术
汪金海
【摘 要】通过起重机械选择、吊点确定和吊索具选择、安全距离分析、地基承载力分析、风载荷计算等关键因素的分析,研讨第三代压水堆核电机组钢制安全壳顶封头吊装技术,并分析 AP1000钢制安全壳顶封头吊装的安全性、控制要点及吊装的工艺流程。
【期刊名称】《科技风》
【年(卷),期】2013(000)009
【总页数】2页(P17-17,19)
【关键词】AP1000;钢制安全壳顶封头;吊装;工艺
【作 者】汪金海
【作者单位】三门核电有限公司,浙江台州 317112
【正文语种】中 文
独立的钢制安全壳是第三代AP1000核电站所独有的核岛屏蔽结构构件,起着包容着反应堆、蒸汽发生器等主工艺系统设备,并在事故工况下有效防止放射性物质外泄的作业,是非能动安全系统中的重要设备之一。与国内其他核电机组的大吨位预应力混凝土内壁设密封钢衬里结构不同,AP1000钢制安全壳不依赖于预应力混凝土的结构强度,而是采用大厚度、高强度特种合金钢焊接而成的自身具有足够刚度及强度,并能够在地震工况下承受其自身震动荷载、内部结构及设备传递的荷载,以及LOCA状态下内部环境的独立密封钢结构。顶封头是钢制安全壳的顶盖,其吊装重量是国内二代半压水堆(M310)核电站穹顶吊装重量的4倍以上,给顶封头的吊装带来很多困难。顶封头采用工厂拼装焊接、整体运输、整体吊装就位的施工工艺。本文试图从顶封头吊装难点出发,通过分析吊装技术要点,探讨AP1000钢制安全壳安全、经济、可行的吊装控制措施和施工方案。
1 钢制安全壳顶封头吊装难点
钢结构安全壳顶封头(后简称顶封头)是一个半椭圆形球壳体,其下口直径39.6m,高11.5m,壁厚41.3mm。顶封头外表面安装有围堰系统和空气导流板U形支架,内表面安装有消防喷淋管道和氢气点火装置等附件,安装附件后的顶封头总重量约655t。顶封头吊装的难点有以下几点:1)重量重,体积大,吊装前必须合理选择吊装机械、吊索具;2)吊装过程中须保证顶封头各吊耳的受力均衡,同时兼顾顶封头下口水平度;3)就位高度高,吊装过程需要跨过厂房,长时间的高空吊装作业对起重机作业区域的地基承载能力和平整度要求较高。
AP1000核电厂事故下安全壳氢气浓度控制
AP1000核电厂事故下安全壳氢气浓度控制
章正格
【摘 要】In the event of a nuclear power plant accident, the chemical
reaction of water or water vapor and zircaloy cladding produces a large
amount of hydrogen, hydrogen may cause deflagration or explosion in the
containment. And the formation of greater pressure load will be a great
threat on the integrity of containment. AP1000 has the engineered
Containment Hydrogen Control System to limit the concentration of
hydrogen in the atmosphere of containment.%在核电厂发生事故情况下,锆包壳与水或水蒸气发生化学反应产生大量氢气,可能在安全壳内引起氢气爆燃或爆炸,形成较大的压力载荷,对安全壳的完整性构成极大威胁。 AP1000具有专设的安全壳氢气控制系统可限制安全壳内大气中的氢气浓度。
【期刊名称】《科技视界》
【年(卷),期】2016(000)007
【总页数】2页(P27-27,38)
【关键词】AP1000;安全壳氢气浓度;控制
【作 者】章正格
【作者单位】三门核电有限公司,浙江三门317112
【正文语种】中 文 在核电厂发生严重事故情况下,锆包壳与水或水蒸气发生化学反应产生大量氢气,可能在安全壳内引起氢气爆燃或爆炸,形成较大的压力载荷,对安全壳的完整性构成极大威胁。为避免大面积或局部氢气爆燃和爆炸,预防和降低氢气所引起的风险,目前在大型干式安全壳内通常安装非能动氢气复合器或氢气点火器来控制严重事故情况下的氢气浓度。AP1000具有专设的安全壳氢气控制系统可限制安全壳内大气中的氢气浓度。
AP1000核电厂事故情况下安全壳的氢气控制
科技视界Science&TechnologyVision
Science&TechnologyVision科技视
界0引言
2011年3月11日袁日本发生强烈地震袁并引发海啸袁位于福岛县
的福岛第一核电站反应堆停堆后袁在丧失厂外电源的同时柴油机被水淹袁导致丧失所有交流电源遥反应堆失去冷却袁堆芯过热袁燃料烧毁袁大量氢气释放到反应堆厂房内袁氢气浓度超过安全限值袁4台机组接连发生反应堆外厂房爆炸袁第三道安全屏障被破坏袁导致放射性物质释放到环境中遥AP1000反应堆由美国西屋公司设计袁其设计不仅满足美国联邦法规10CFR50.44和10CFR50.34(f)中对氢气监测和控制的要求袁同时也满足我国国家核安全局在2004年颁布的修订后的叶核动力厂设计安全规定曳渊HAF102冤袁和叶核动力厂运行安全规定曳渊HAF103冤中针对严重事故下可能会发生氢爆的设计考虑遥AP1000安全壳氢气控制系统袁依靠其特有的设计袁在发生设计基准事故和严重事故时袁即使出现丧失全部交流电源袁也不会导致反应堆第三道安全屏障损坏袁保障安全壳的完整性遥
1事故时氢气的来源及危害
安全壳内发生事故后袁可能由于以下原因产生氢气院燃料包壳的锆水反应尧水的辐照分解尧结构材料的腐蚀尧冷却剂系统中溶解氢气的释放袁堆芯熔融物与混凝土的反应遥在发生LOCA或者严重事故后袁安全壳巨大空间内的H2与O2袁根
据H2浓度的不同袁会产生两种不同的反应遥一种为燃烧袁当H2浓度达到4豫的燃烧下限时袁H2与O2发生燃烧曰另一种为爆炸袁爆炸是传播速度超过声速的燃烧袁当高浓度的H2和O2充分混合后就会发生爆炸遥但是氢气燃烧浓度与水蒸气的浓度有关袁水蒸气相当于H2燃烧的惰化剂袁水蒸气的浓度越大袁燃烧或者爆燃的所需要的H2浓度就越大遥在AP1000安全壳内袁发生LOCA后的水蒸气环境下袁氢气的燃烧模式取决于混合气体的浓度袁初始条件和边界条件遥在氢气产生的地方袁氢气没有与氧气混合袁此时氢气燃烧发生扩散火焰曰在氢气源的下游袁氢气浓度增加同时与氧气混合袁此时就可能发生爆燃遥