
冶炼、轧制、精整等全套生产线示意图
收集超详细冶炼、轧制、精整等全套生产线示意图
发布: 2009-4-17 11:28 | 作者: 老牛 | 来源: 中国重型机械技术网站
全包括了,冶金厂、轧钢厂等全部工艺流程图
H型钢制造工艺.gif
尺寸精度.gif
电镀生产线.gif
钢板生产流程.gif
钢厂流程1.gif
钢厂流程3.gif
钢厂流程4.gif
钢厂流程5.gif
钢管制造工艺.gif
冷轧机控制.gif
离心球铁管生产工艺流程.gif
连续热镀锌线.gif
连续退火.gif
炼钢生产流程.gif
热镀锌1.gif
线材、棒材、薄板、宽厚板流程图.gif
形状控制.gif
CAL连续退火生产线.jpg
CGL.jpg
CGL连续镀锌生产线设备布置.jpg
corex炼铁工艺图.jpg
HC轧机工作辊与中间辊的接触压力分布.jpg
HC轧机结构.jpg
SMS1.jpg
SMS2.jpg
SMS3.jpg
sundwig 6high mill2.jpg
sundwig 6high mill.jpg
ZPSS CGL 工艺流程图.jpg
宝钢汽车板生产流程.jpg
薄板坯连铸连轧工艺过程.jpg
不锈钢炉卷轧机.jpg
彩涂.jpg
德国蒂森CSP生产线.jpg
钢厂钢产品生产流程图1.jpg
钢厂钢产品生产流程图2.jpg
钢厂钢产品生产流程图.jpg
钢厂流程2.jpg
钢厂流程6.jpg
钢厂流程7.jpg
高炉.jpg
韩国浦项ISP生产线.jpg
厚板厂工艺流程.jpg
焦化.jpg
近终型轧制——薄带连铸.jpg
冷轧厂酸洗机组工艺流程图.jpg
连铸连轧.jpg
连铸连轧工艺流程图1.jpg
连铸连轧工艺流程图2.jpg
热镀锌2.jpg
烧结.jpg
生产流程.jpg
酸轧.jpg
唐荣公司不锈钢厂.jpg
通钢FTSR生产线工艺流程.jpg
无头轧制技术.jpg
轧辊工艺.jpg
轧机油膜轴承1.jpg
轧机油膜轴承2.jpg
轧机油膜轴承3.jpg
轧机油膜轴承4.jpg
整平机1.jpg
整平机2.jpg
整平机3.jpg
支撑辊弯曲力.jpg
转炉.jpg
总流程.jpg
轧机详细介绍ppt课件
(10)薄(中厚)板坯连铸连轧。被认为是当今最成功的技术。 1989年在美国纽柯克劳福兹维尔厂采用西马克的CSP技术建成第 一条生产线。连铸机直接铸成50mm厚的薄板坯,经直通式隧道炉 均温后,直接进入精轧机轧成2.5~12.7mm的带钢。与传统热带钢 轧机相比:1)建设费用省20~34%;2)降低能耗70~80%;3) 生产周期短,可大幅降低流动资金占有量;4)吨钢成本下降80~ 100美元;5)经济规模在80~200万吨,非常适合日益兴起的短流 程小钢厂采用。
第一章 轧钢设备 基本知识
本章将讲述的主要内容
(1)简单介绍轧钢机的发展历史,并简单介绍轧钢机的基 本工作原理;
(2)简要介绍轧钢工艺及产品,使同学们能从感性上了解 轧钢生产过程及主要产品;
(3)简明讲解轧钢机的分类
(4)轧钢机主辅设备的基本组成和结构
(5)轧钢机的标称方法
(6)轧钢机的新发展
重点掌握:轧钢机分类方法;主机列及工作机座组成及各 部分作用;
名义直径作为轧钢机的标称。 例:1150二辊可逆初轧机
800三辊可逆/760×2三辊/650二辊两列横列式大型型钢轧机
(2)钢板轧机 用辊身长度标称,因为与能够轧制的钢板的最大宽度有关。
例: φ100/φ400×500四辊可逆冷轧板带轧机 1700二辊可逆/1700四辊可逆/1700×2四辊轧机/1700×7四辊连轧热带钢轧机
目的:降低轧制时主电机尖峰负荷,增加空载时的主电机
负荷,从而使负荷均匀化。
储存能量:
E GD2 n2 729
适用范围(1)轧制时间〈间隙时间;(2)轧辊不可逆。
Ⅰ主电机;Ⅱ传动机构(装置);Ⅲ工作机座
主电机:为轧辊旋转提供动力的设备 传动机构:通常由减速机、齿轮座、连接轴和连轴器等部件组成 工作机座(1)机架:在其窗口内安装轧辊的轴承 (2)轧辊:轧件在其间被轧制(压缩变形) (3)轧辊轴承:用于轧辊的支承和定位 (4)轧辊调整装置及上辊平衡装置:前者用于调整轧辊间的距离,后者用来消除上轴承 座与压下系统间的间隙 (5)导位装置:用来使轧件按照规定的位置、方向和状态准确进出孔型 (6)轨座(地脚板)机架安装在轨座上,轨座固定在基础上 不同类型轧机,工作机座组成部分大体一致。
轧材种类及其生产工艺流程(PPT 94页)
钢材的冷加工生产工艺流程
• 钢材的冷加工生产工艺流程包括冷轧和冷 拔。
• 其特点是必须有加工前的酸洗和加工后的 退火相配合,以组成冷加工生产线。
• 直到现在仍然在一些国家的钢材生产中占重要地位。 • 近二十年来迅速发展起来的连续铸钢技术,将钢水直接铸
成一定断面形状和规格的钢坯,省去了铸锭、初轧等许多 工序,大大简化了钢材生产工艺过程,其生产工艺流程示 意如图6-2。 • 优点:不仅可以大大简化钢材生产工艺过程,而且有着节 约金属、提高成材率、节约燃料消耗、降低生产成本、改 善劳动条件、提高劳动生产率及改善枝晶偏析,提高钢材 质量等许多优点。
• 铝合金的比强度大,某些铝合金的比强度及比刚 度可赶上甚至超过了钢。
• 铜及其合金一般可分为紫铜、普通黄铜 (Cu-Zn)、特殊黄铜、青铜及白银(CuNi)等。它们具有很好的导电、导热、耐蚀 及可焊等性能,故和铝材一样广泛应用于 各部门。
• 钛及钛合金的力学性能和耐蚀性能高,比 强度和比刚度都很大,因而是航空、航天、 航海、石油化工等工业部门中极有发展前 途的结构材料。
在50万-300万t之间,以年产80万t-200万t者居多,可称为板、 带生产的中、小型系统。
2.型钢生产系统:规模往往并不很大。 大型:年产100万t以上; 中型:年产30万-100万t; 小型:年产30万t以下。
3.混合生产系统: 在一个钢铁企业中可同时生产板 带钢、型钢或钢管时,称为混合系统。
7.1轧材的种类
• 按金属与合金种类的不同,可分为各种钢材 以及铜、铝、钛等有色金属与合金材料;
高速线材生产工艺培训44页BPPT课件

17
生产工艺-工艺参数设定
生产之前,主控台操作人员根据工艺要求将 各种工艺参数输入电脑,并检查其正确性。
生产过程中要根据实际情况对某些参数进行 适当调整以达到最优化。
工艺参数:轧制程序(包括轧制速度、规格、 进出口机架等参数)、轧辊直径、各辊道参 数、各飞剪参数、各活套参数、水冷参数、 夹送辊吐丝机参数等。
23
生产工艺-轧制
精轧机调整:精轧机是直接出成品的机组,对精轧 机的调整也就是对成品尺寸的调整,对精轧机的调 整水平直接关系到成品精度,集体传动方式决定了 无法通过速度调整各机架间关系,精轧机的出口速 度一经设定一般不会再做改变。对成品尺寸的调整 是通过调整第一架和最后一架(成品机架)的压下 量以及来料尺寸(预精轧出口尺寸)实现,生产过 程中,为了不破坏中间各机架间的配比关系,精轧 机组中间机架料型是不允许调整的。
21
生产工艺-轧制
轧制速度与轧制料型:之所以把轧制速度和料型放在一起来 说,是因为生产过程中速度与料型的控制是相辅相成的。前 面讲过,高速线材轧机有一个特点就是连轧,而形成连轧的 条件就是秒流量相等,即FV=C(常数),用语言表述就是单 位时间内流经每一架轧机的金属体积相等。
实现良好的速度和料型调整是有前提的:首先要有稳定的设 备;再者要有良好的孔型设计,也就是说要有一套完备孔型 系统(后面介绍);最后要确保孔槽的加工精度和安装精度。
钢轨与热处理

350-410
U78CrV
≥1280
≥10
370-420
表 4. 在线热处理钢轨断面硬度
代号
钢牌号
轨头断面硬度/HRC A1,B1,C1,D1,E1 A4,B5,C5,D3,E3
H320
U71MnH
34.0-40.0
≥32.0
H350
U75VH U77MnCrH
36.0-42.0
≥34.0
H370
U78CrVH
≥980
≥10
290-330
代号 H320 H350 H370
表 3. 在线热处理钢轨抗拉强度、断后伸长率和轨头顶面硬度
钢轨牌号
抗拉强度 Rm 断后伸长率 A 轨头顶面中心线硬度 HBW
MPa
%
(HBW10/3000)
U71Mn
≥1080
≥10
320-380
U75V
≥1180
≥10
U77MnCrH
(2) U75V 钢轨是由攀钢集团有限公司 20 世纪 90 年代研制开 发,2003 年之前称为 PD3(攀钢第三代钢轨),U71Mn 钢轨相比,
U75V 钢轨碳、硅含量相对较高,Mn 含量范围上限较低,并专门添 加了细化组织的合金元素钒,易于热处理强化,热处理后该钢轨的耐 压性、耐冲击性、耐磨性、耐疲劳性、可焊性等性能良好,使用稳定 可靠,该钢轨热轧态抗拉强度大于 980 MPa,热处理后大于 1180 MPa, 在线热处理后其材质牌号为 U75VH,为适应铁路高速运输高平顺性 及稳定性的需要,该钢轨用于高速铁路上时其材质牌号为 U75VHG, H 表示在线热处理,G 表示高速铁路,此材质牌号的钢轨中化学元素 含量波动范围更小,杂质元素含量更少,轧制的几何尺寸精度更高。 目前,已逐渐成为我国铁路的主型钢轨钢种。
钢厂各个车间生产工艺(图片)教材

2020/7/19
14
热镀锌
热镀锌生产线是一条连续性生产线,酸洗冷轧后钢卷进入本生产线经过焊接、清洗及退火之后进入 锌锅镀锌(GI材)或再加热产生锌铁合金(GA材),接着再经过调质轧制和张力平整,最后再依不同需 求实施后处理和涂油作业。
2020/7/19
15
调质
1. 改变退火后钢卷的机械性能,并消除屈服伸长。 2. 改善钢卷表面粗糙度。 3. 修正入口钢卷的不良板形。
5
烧结
烧结作业是将粉铁矿,各类助熔剂及细焦炭经由混拌、造粒后,经有布料系统加入烧结机,由点火炉点 燃细焦炭,经由抽气风车抽风炼铁 水的主要原料
2020/7/19
6
高炉
高炉作业是将铁矿石、焦炭及助熔剂由高炉顶部加入炉内,再陆下部鼓风嘴鼓入高温热风,产生还 原气体,还原铁矿石,产生熔融铁水与熔渣之炼铁过程
连续铸造作业是将钢液转变成钢胚的过程。上游处理完成的钢液,以盛钢桶运送到转台,经由钢液分 配器分成数股,分别注入特定形状的铸模内,开始冷却凝固成型,生成外为凝固壳,内为钢液的铸胚, 接着铸胚被引拨到弧状铸道中,经二次冷却继续凝固到完全凝固。
2020/7/19
9
热轧
热轧厂是以板坯(主要为连铸坯)为原料,经加热后由粗轧机组及精轧机组制成带钢。从精轧最后 一架轧机出来的热钢带通过层流冷却至设定温度,由卷取机卷成钢带卷,冷却后的钢带卷,根据用 户的不同需求,供给不同下工序进行后续加工或直接出售。
2020/7/19
7
转炉
炼钢厂先将铁水送前处理站作脱硫脱磷处理,经转炉吹炼后,再依订单钢种特性及品质需求,送二次 精炼处理站(RH真空脱气处理站、吹氩处理站、 VOD真空吹氧脱碳处理站等)进行各种处理,调整 钢液成份,最后送大钢胚或扁钢胚连续铸造机,浇铸成红热钢胚半成品。
连铸连轧法生产铜杆图
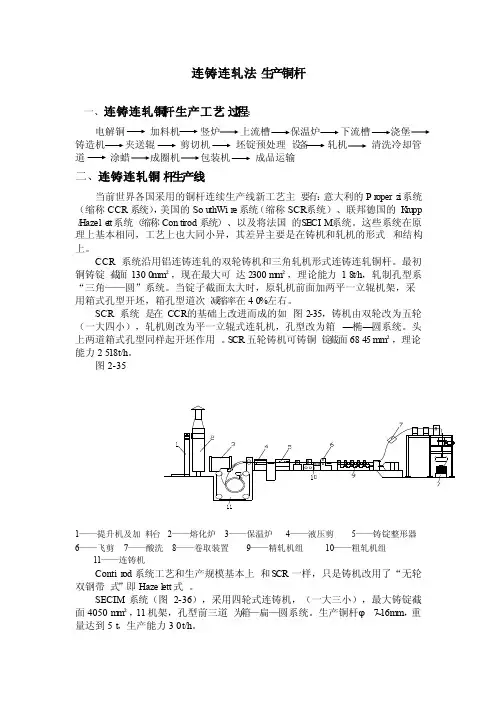
连铸连轧法生产铜杆一、连铸连轧铜杆生产工艺过程:电解铜加料机竖炉上流槽保温炉下流槽浇堡铸造机夹送辊剪切机坯锭预处理设备轧机清洗冷却管道涂蜡成圈机包装机成品运输二、连铸连轧铜杆生产线当前世界各国采用的铜杆连续生产线新工艺主要有:意大利的Pr operz i系统(缩称CCR系统),美国的Sou thWir e系统(缩称SCR系统)、联邦德国的K ru pp /Hazele tt系统(缩称Contirod系统)、以及将法国的SECIM系统。
这些系统在原理上基本相同,工艺上也大同小异,其差异主要是在铸机和轧机的形式和结构上。
CCR系统沿用铝连铸连轧的双轮铸机和三角轧机形式连铸连轧铜杆。
最初铜铸锭截面1300mm²,现在最大可达2300m m²,理论能力18t/h,轧制孔型系“三角——圆”系统。
当锭子截面太大时,原轧机前面加两平一立辊机架,采用箱式孔型开坯,箱孔型道次减缩率在40%左右。
SCR系统是在CCR的基础上改进而成的如图2-35,铸机由双轮改为五轮(一大四小),轧机则改为平一立辊式连轧机,孔型改为箱—椭—圆系统。
头上两道箱式孔型同样起开坯作用。
SCR五轮铸机可铸铜锭截面6845 mm²,理论能力2518t/h。
图2-351——提升机及加料台2——熔化炉3——保温炉4——液压剪5——铸锭整形器6——飞剪7——酸洗8——卷取装置9——精轧机组10——粗轧机组11——连铸机Contir od系统工艺和生产规模基本上和SCR一样,只是铸机改用了“无轮双钢带式”即Hazel ett式。
SECIM系统(图2-36),采用四轮式连铸机,(一大三小),最大铸锭截面4050m m²,11机架,孔型前三道为箱—扁—圆系统。
第八章塑性加工
第八章塑性加工※8·1 锻造成形8·2 板料冲压成形8·3 挤压、轧制、拉拔成形8·4 特种塑性加工方法8·5 塑性加工零件的结构工艺性8·6 塑性加工技术新进展本章小结塑性加工的基本知识塑性变形的主要形式:滑移、孪晶。
滑移的实质是位错的运动。
金属经过塑性变形后将使其强度、硬度升高,塑性、韧性降低。
即产生形变强化。
此外,还将形成纤维组织。
塑性加工特点:1·塑性加工产品的力学性能好。
2·精密塑性加工的产品可以直接达到使用要求,不须进行机械加工就可以使用。
实现少、无切削加工。
3·塑性加工生产率高,易于实现机械化、自动化。
4·加工面广(几克~几百吨)。
常用的塑性加工方法:锻造、板料冲压、轧制、挤压、拉拔等。
8·1 锻造成形8·1·1 自由锻定义、手工自由锻、机器自由锻设备(锻锤和液压机)1·自由锻工序(基本工序、辅助工序、精整工序)基本工序:镦粗、拔长、弯曲、冲孔、切割、扭转、错移辅助工序:压钳口、压钢锭棱边、切肩各种典型锻件的锻造2·自由锻工艺规程的制订(举例)8·1·2 模锻定义、特点(生产率高、尺寸精度高、加工余量小、节约材料,减少切削、形状比自由锻的复杂、生产批量大但质量不能大)1·锤上模锻2·压力机上模锻8章塑性加工拔长29使坯料横截面减小而长度增加的锻造工序称为拔长。
拔长主要用于轴杆类锻件成形,其作用是改善锻件内部质量。
(1)拔长的种类。
有平砥铁拔长、芯轴拔长、芯轴扩孔等。
8章塑性加工30芯轴拔长8章塑性加工芯轴扩孔型砧拔长圆形断面坯料冲孔采用冲子将坯料冲出透孔或不透孔的锻造工序叫冲孔。
其方法有实心冲子双面冲孔、空心冲子冲孔、垫环冲孔等。
8章塑性加工各种典型锻件的锻造1、圆轴类锻件的自由锻2、盘套类锻件的自由锻3、叉杆类锻件的自由锻4、全纤维锻件的自由锻8章塑性加工典型锻件的自由锻工艺示例43锻件名称工艺类别锻造温度范围设备材料加热火次齿轮坯自由锻1200~800℃65kg空气锤45钢1锻件图坯料图序号工序名称工序简图使用工具操作要点1局部镦粗火钳镦粗漏盘控制镦粗后的高度为45mm序号工序名称工序简图使用工具操作要点2冲孔火钳镦粗漏盘冲子冲孔漏盘(1)注意冲子对中(2)采用双面冲孔3修整外圆火钳冲子边轻打边修整,消除外圆鼓形,并达到φ92±1 mm续表序号工序名称工序简图使用工具操作要点4修整平面火钳镦粗漏盘轻打使锻件厚度达到45±1 mm续表自由锻工艺规程的制订(1)绘制锻件图(敷料或余块、锻件余量、锻件公差)※锻件图上用双点画线画出零件主要轮廓形状,并在锻件尺寸线下面用括号标出零件尺寸。
最全钢铁企业制造流程教材(PPT29张)
连续铸钢(continuous casting)
将高温钢液连续地浇铸到一个或多个强制水冷的金属型腔内。凝 固成形后,再经二次冷却,使之凝固,且成一定形状(规格)铸坯的 工艺方法,其典型特征是生产过程的连续化。
2019/3/11
College of material science and engineering, ChongQing university
铁水脱硫法是指在铁水罐、铁水包、混铁车中进行脱硫
在高炉、炉外精炼炉和转炉内每脱除1kg硫的成本分别是铁水脱硫法的2倍 6.1倍,16.9倍,铁水脱硫法的成本低效率高。
铁水脱硫预处理的工艺方法
投掷法: 将脱硫剂投入铁水中 喷吹法: 将脱硫剂喷入铁水中 搅拌法(KB法): 将通过中空机械搅拌器向铁水内加入脱硫剂,搅拌脱硫。
2019/3/11
College of material science and engineering, ChongQing university
3
钢铁铁制造流程
钢铁制造的工艺流程
2019/3/11
College of material science and engineering, ChongQing university
16
钢铁铁制造流程
精炼——工艺路径
以钢种为中心,正确选择精炼设备
CAS-OB是最简单的非真空精炼设备,多适用于普碳钢、低合金 钢等以化学成分交货的钢种; LF有很强的清洗精炼和加热功能,适宜冶炼低氧钢、低硫钢和高 合金钢; VD脱碳能力弱(受钢包净高度的限制),具备一定的钢渣精炼功能, 适宜生产重轨、轴承、齿轮等气体含量和夹杂物要求严格的优质 钢种; RH脱碳能力强,适宜大量生产超低碳钢、IF钢(低N无间隙钢); VOD、AOD等门用于生产不锈钢; 此外,经常采用不同功能的精炼炉组合使用,如CAS-RH LF-RH LF- VD AOD-VOD。
钢铁生产工艺全套彩图版【流程图】
钢铁生产工艺流程炼焦生产流程:炼焦作业是将焦煤经混合,破碎后加入炼焦炉内经干馏后产生热焦碳及粗焦炉气之制程。
烧结生产流程:烧结作业系将粉铁矿,各类助熔剂及细焦炭经由混拌、造粒后,经由布料系统加入烧结机,由点火炉点燃细焦炭,经由抽气风车抽风完成烧结反应,高热之烧结矿经破碎冷却、筛选后,送往高炉作为冶炼铁水之主要原料。
高炉生产流程:高炉作业是将铁矿石、焦炭及助熔剂由高炉顶部加入炉内,再由炉下部鼓风嘴鼓入高温热风,产生还原气体,还原铁矿石,产生熔融铁水与熔渣之炼铁制程。
转炉生产流程:炼钢厂先将熔铣送前处理站作脱硫脱磷处理,经转炉吹炼后,再依订单钢种特性及品质需求,送二次精炼处理站(RH真空脱气处理站、Ladle Injection盛桶吹射处理站、VOD真空吹氧脱碳处理站、STN搅拌站等)进行各种处理,调整钢液成份,最后送大钢胚及扁钢胚连续铸造机,浇铸成红热钢胚半成品,经检验、研磨或烧除表面缺陷,或直接送下游轧制成条钢、线材、钢板、钢卷及钢片等成品。
连铸生产流程:连续铸造作业乃是将钢液转变成钢胚之过程。
上游处理完成之钢液,以盛钢桶运送到转台,经由钢液分配器分成数股,分别注入特定形状之铸模内,开始冷却凝固成形,生成外为凝固壳、内为钢液之铸胚,接着铸胚被引拔到弧状铸道中,经二次冷却继续凝固到完全凝固。
经矫直后再依订单长度切割成块,方块形即为大钢胚,板状形即为扁钢胚。
此半成品视需要经钢胚表面处理后,再送轧钢厂轧延。
热轧生产流程热轧生产流程热轧生产流程>第一热轧钢带生产流程:热轧钢带工场主要制程是将扁钢胚加热后,经粗轧机及精轧机轧延成钢带,并以层流冷却系统喷水冷却至适当温度,再由盘卷机卷成粗钢卷。
热轧生产流程>一号调质重卷线布置图:主要功能为将原料钢卷上线解卷、调质轧延、分切、重卷及包装为成品H.R COIL 或 H.R BAND〔HR BAND 未调质轧延〕。
热轧生产流程>二号调质重卷线布置图:主要功能为将原料钢卷上线解卷、调质轧延、分切、重卷及包装为成品H.R COIL 或 H.R BAND〔HR BAND 未调质轧延〕。
各行业工艺流程示意图
服装行业工艺流程
原料
粉尘 裁剪(机械)
噪声 缝纫流水线
高温或高湿 整烫
检验
包装
拷边 噪声
清洗
石磨蓝
噪声、化学物 噪声
注:一般情况新的工业缝纫机的噪声不会超标
12 of 31
涂装行业工艺流程
油漆类
原料
稀释液
手工投
粉尘、甲苯、二甲苯 甲苯、二甲苯 甲苯、二甲苯 甲苯、二甲苯
投料
搅拌
碾磨
灌桶
商标
入库
粉尘、噪声
上浆
高温
平整
卷布
成品
机器套印
详见丝网印刷
丝网印刷
22 of 31
制瓶
黄砂
玻璃行业工艺流程
码头起砂 称重
砂库
矽尘
抓砂
提升传送
砂料库
粉尘
配料
池炉熔炼
制瓶机
高温、噪声
传送输瓶
噪声
检验
成品
噪声、矽尘
轧碎
送料房
23 of 31
显象管玻壳
砂尘
石英砂、配料 码头起砂
砂库 输送料房
高温、噪声 噪声、粉尘 高温
检验
联模
上浆
矽尘 拌细沙
钢材料
中频炉
高温 熔钢
高温 浇注
冷却
高温 取模 矽尘 清砂
高温
矽尘
烧结
失腊
拌粗沙
铁尘、噪声 噪声、矽尘(铁尘)
切割
打磨
检验
9 of 31
打磨
打磨
成 品 噪声、矽尘 噪声、矽尘
(
(
铜铸件工艺流程
砂尘
砂尘
砂料
筛选