
现代加工技术第3章 电化学加工
特种加工技术的发展与展望

--
--
特种加工技术的发展与展望
摘 要:特种加工亦称“非传统加工”或“现代加工方法”,泛指用电能、热能、光能、电化学能、化学能、声能及特殊机械能等能量达到去除或增加材料的加工方法,从而实现材料被去除、变形 、改变性能或被镀覆等。
关键词:特种加工;优势 ;发展
0.前言
随着现代工业发展(和科学实验)的需要,许多领域要求尖端科学技术产品向高精度、高性能、小型化等方向发展,使用的材料越来越难加工,硬度高、脆性好的难切削材料应用日益广泛,一些制造精密形状复杂和结构特殊的零件需求也在日益增加,对加工制造技术提出了更高的要求,传统加工由于自身的加工特点,致使其已经不能完全满足加工需要这时,一种新的加工方法特种加工技术的出现填补了这一空缺。所谓特种加工,是指一种利用化学电声光能对金属或非金属材料进行加工的方法,特别适用于加工复杂微细表面和低刚度零件其工作原理不同于传统的机械切削方法 即加工过程中工件具之间没有明显的切削力,工具材料的硬度也可以低于工件材料的硬度特种加工技术在国内外各行各业的应用中取得了巨大成效,它们有着各自的特点使特殊材料或特殊结构工件的加工工艺性发生了根本变化,解决了传统加工方法所遇到的一些难题,已经成为现代工业领域中不可缺少的重要加工手段和关键制造技术。[2-5]
1.特种加工的发展
特种加工是20世纪40年代发展起来的,由于材料科学、高新技术的发展和激烈的市场竞争、发展尖端国防及科学研究的急需,不仅新产品更新换代日益加快,而且产品要求具有很高的强度重量比和性能价格比,并正朝着高速度、高精度、高可靠性、耐腐蚀、高温高压、大功率、尺寸大小两极分化的方向发展。为此,各种新材料、新结构、形状复杂的精密机械零件大量涌现,对机械制造业提出结构形状复杂、尺寸或微小或特大、精密零件的加工;薄壁、弹性元件等刚度、特殊零件的加工等。
对此,采用传统加工方法十分困难,甚至无法加工。于是,人们一方面通过研究高效加工的刀具和刀具材料、自动优化切削参数、提高刀具可靠性和在线刀具监控系统、开发新型切削液、研制新型自动机床等途径,进一步改善切削状态,提高切削加工水平,并解决了一些问题;另一方面,则冲破传统加工方法的束缚,不断地探索、寻求新的加工方法,于是一种本质上区别于传统加工的特种加工便应运而生,并不断获得发展。后来,由于新颖制造技术的进一步发展,人们就从广义上来定义特种加工,即 将电、磁、声、光、化学等能量或其组合施加在工件的被加工部位上,从而实现材料被去除、变形、改变性能或被镀覆等的非传统加工方法统称为特种加工。
金属表面处理的电火花加工技术

金属表面处理的电火花加工技术
1. 前言
电火花加工技术(Electrical Discharge Machining, EDM)是一种利用连续或断续的电火花放电来去除金属的非接触式加工方法。该技术在金属表面处理领域具有广泛的应用,特别是在硬质合金、高速钢、淬硬钢等难加工材料的加工上表现出了显著的优势。本文将从电火花加工的原理、工艺特点、应用领域等方面进行详细探讨。
2. 电火花加工原理
电火花加工技术的基本原理是利用高压电源在工件和工具之间产生连续或断续的电火花放电,放电时产生的高温熔化金属和气体,在气压作用下迅速从放电通道中排出,从而达到去除金属的目的。放电过程中,工件表面和工具表面都会形成一层熔融层,随着后续的冷却和固化,这层熔融层会形成一种特殊的微观结构,对工件的性能产生重要影响。
3. 电火花加工的工艺特点
电火花加工具有以下几个显著的工艺特点:
(1)非接触式加工:由于加工过程中不直接接触,因此适用于硬质合金、高速钢、淬硬钢等难加工材料的加工。
(2)加工精度高:电火花加工可以达到非常高的加工精度,加工表面质量好,适用于复杂形状的加工。 (3)加工效率:电火花加工的加工效率相对较低,但随着技术的不断发展和设备的更新,加工效率有所提高。
(4)加工变形小:由于是非接触式加工,加工过程中工件的变形较小。
(5)适用范围广:电火花加工适用于各种金属和非金属材料的加工,特别是在难加工材料的加工上具有显著优势。
4. 电火花加工的应用领域
电火花加工技术在金属表面处理领域有广泛的应用,主要应用领域包括:
(1)模具制造:电火花加工技术在模具制造领域有广泛应用,如冲压模、压铸模、塑料模等。
(2)航空航天:电火花加工技术在航空航天领域中,用于加工难加工材料,如钛合金、镍基高温合金等。
(3)汽车制造:电火花加工技术在汽车制造领域中,用于加工发动机部件、变速箱齿轮等。
(4)微细加工:电火花加工技术在微细加工领域有重要应用,如微细模具制造、微细零件加工等。
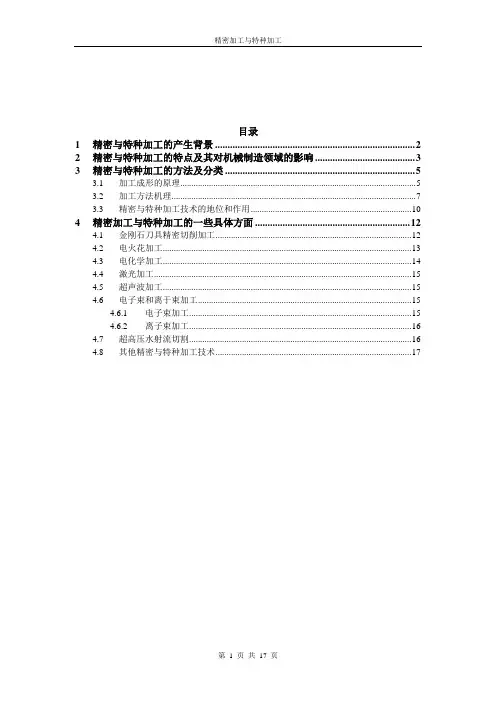
精密加工与特种加工
精密加工与特种加工
第 1 页 共 17 页
目录
1 精密与特种加工的产生背景 ................................................................................ 2
2 精密与特种加工的特点及其对机械制造领域的影响 ........................................ 3
3 精密与特种加工的方法及分类 ............................................................................ 5
3.1 加工成形的原理.............................................................................................. 5
3.2 加工方法机理 ................................................................................................. 7
3.3 精密与特种加工技术的地位和作用................................................................ 10
4 精密加工与特种加工的一些具体方面 .............................................................. 12
4.1 金刚石刀具精密切削加工.............................................................................. 12
4.2 电火花加工................................................................................................... 13
线切割加工原理

1 / 7
线切割加工原理
与传统的切削加工方法不同,电火花加工是利用工具电极和工件两极之间脉冲放电时产生的电腐蚀现象对工件进行尺寸加工的加工方法。电腐蚀现象的一个最简单例子是电气开关的触点的电腐蚀,这种腐蚀是由于触点开闭时产生的火花引起的,逐渐地会损坏触点。电火花腐蚀的主要原因是:电火花放电时火花通道内瞬时产生一个高温热源,将局部金属熔化和气化而蚀除。但这种简单的电腐蚀还不能构成实用的电火花加工。实用的电火花加工要求:
1.必须使工具电极和工件被加工表面之间经常保持一定间隙,通常约为几微米至几百微米,如果间隙过大,极间电压不能击穿极间介质,因而不能产生火花放电。如果间隙过小,很容易形成短路接触,也不能产生火花放电。因此电火花加工中必须有间隙自动调节装置,或称伺服控制系统。
2.火花放电应是短时间的脉冲放电,放电持续时间为10-7-10-3S,且每次放电后需停歇一段时间,以保证消电离,避免持续电弧放电烧伤工件。
3.火花放电必须在具有一定绝缘性能的液体介质中进行,如煤油、皂化液等。液体介质又称工作液,它们必须具有(1)较高的绝缘性能,以利于产生脉冲性的火花放电;(2)液体介质还有排除间隙内电蚀产物,保证在时间和空间上分散的重复性脉冲放电正常进行;(3)冷却电极的作用。
因此,一般电火花加工设备都具有实现这些要求的装置,它们包括脉冲电源,工作液循环系统,工具电极与工件的相对伺服进给系统以及机床主体等。
它主要用于加工各种形状复杂和精密细小的工件, 例如模具的凸模、凹模。它是在电火花穿孔、成形加工的基础上发展起来的。它不仅使电火花加工的应用得到了发展,而且某些方面已
2 / 7
取代了电火花穿孔、成形加工。线切割机床已占电火花机床的大半。
其工作原理: 绕在运丝筒上的电极丝沿运丝筒的回转方向以一定的速度移动,装在机床工作台上的工件由工作台按预定控制轨迹相对与电极丝做成型运动。脉冲电源的一极接工件,另一极接电极丝。在工件与电极丝之间总是保持一定的放电间隙且喷洒工作液,电极之间的火花放电蚀出一定的缝隙,连续不断的脉冲放电就切出了所需形状和尺寸的工件。
23_微纳制造技术研究
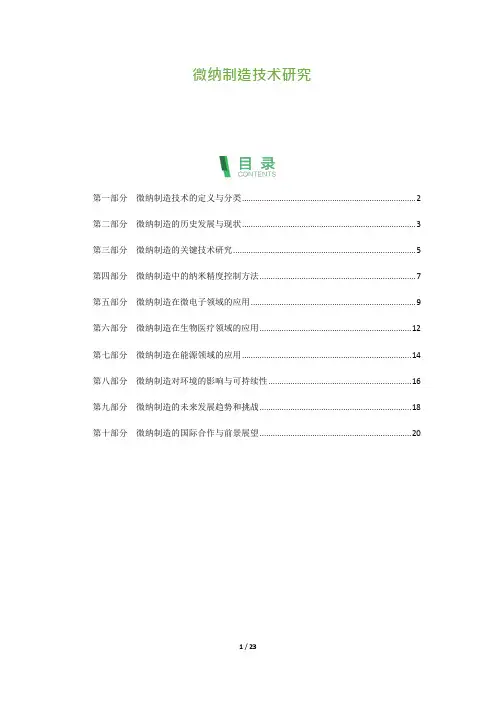
1 / 23 微纳制造技术研究
第一部分 微纳制造技术的定义与分类 ............................................................................... 2
第二部分 微纳制造的历史发展与现状 ............................................................................... 3
第三部分 微纳制造的关键技术研究 ................................................................................... 5
第四部分 微纳制造中的纳米精度控制方法 ....................................................................... 7
第五部分 微纳制造在微电子领域的应用 ........................................................................... 9
第六部分 微纳制造在生物医疗领域的应用 ..................................................................... 12
第七部分 微纳制造在能源领域的应用 ............................................................................. 14
第八部分 微纳制造对环境的影响与可持续性 ................................................................. 16
第九部分 微纳制造的未来发展趋势和挑战 ..................................................................... 18
模具数控加工技术考试全书名词解释整理打印
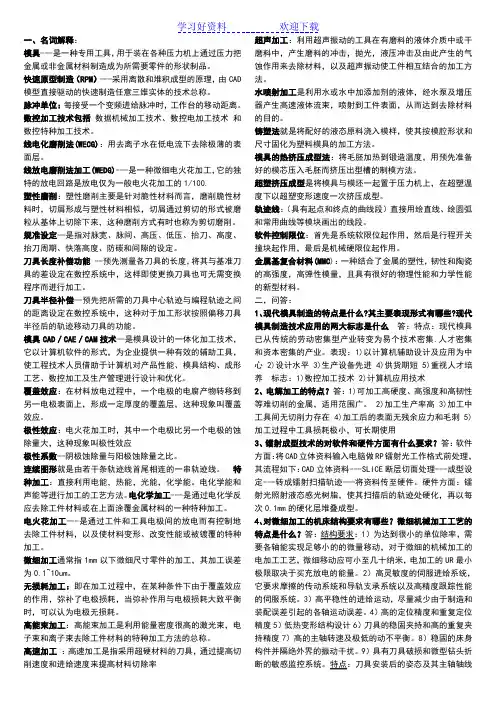
学习好资料 欢迎下载
一、名词解释:
模具---是一种专用工具,用于装在各种压力机上通过压力把金属或非金属材料制造成为所需要零件的形状制品。
快速原型制造(RPM)---采用离散和堆积成型的原理,由CAD模型直接驱动的快速制造任意三维实体的技术总称。
脉冲单位:每接受一个变频进给脉冲时,工作台的移动距离。
数控加工技术包括 数据机械加工技术、数控电加工技术 和数控特种加工技术。
线电化磨削法(WECG):用去离子水在低电流下去除极薄的表面层。
线放电磨削法加工(WEDG)---是一种微细电火花加工,它的独特的放电回路是放电仅为一般电火花加工的1/100.
塑性磨削:塑性磨削主要是针对脆性材料而言,磨削脆性材料时,切屑形成与塑性材料相似,切屑通过剪切的形式被磨粒从基体上切除下来,这种磨削方式有时也称为剪切磨削。
规准设定—是指对脉宽、脉间、高压、低压、抬刀、高度、抬刀周期、快落高度、防碳和间隙的设定。
刀具长度补偿功能 --预先测量各刀具的长度,将其与基准刀具的差设定在数控系统中,这样即使更换刀具也可无需变换程序而进行加工。
刀具半径补偿—预先把所需的刀具中心轨迹与编程轨迹之间的距离设定在数控系统中,这种对于加工形状按照偏移刀具半径后的轨迹移动刀具的功能。
模具CAD/CAE/CAM技术—是模具设计的一体化加工技术,它以计算机软件的形式,为企业提供一种有效的辅助工具,使工程技术人员借助于计算机对产品性能、模具结构、成形工艺、数控加工及生产管理进行设计和优化。
覆盖效应:在材料放电过程中,一个电极的电腐产物转移到另一电极表面上,形成一定厚度的覆盖层,这种现象叫覆盖效应。
极性效应:电火花加工时,其中一个电极比另一个电极的蚀除量大,这种现象叫极性效应
极性系数--阴极蚀除量与阳极蚀除量之比。
连续图形就是由若干条轨迹线首尾相连的一串轨迹线。 特种加工:直接利用电能,热能,光能,化学能。电化学能和声能等进行加工的工艺方法。电化学加工---是通过电化学反应去除工件材料或在上面涂覆金属材料的一种特种加工。
特种加工总结论文
特种加工总结论文
第一篇:特种加工总结论文
特种加工技术概论
摘要:特种加工技术是直接借助电能、热能等各种能量进行材料加工的重要工艺方法。本文简介了电火花加工,电化学加工,超声波加工等各种不同的特种加工技术,并介绍了特种加工技术的特点及未来发展方向趋势。
关键词:特种加工 电火花加工 电化学加工 离子束加工 超声波加工 快速成形
Abstract: Special processing technology is direct with
electricity, heat, etc.Various kinds of energy to achieve material
cutting processing method, is difficult to cutting materials,
surface, fine surface, the factors of low stiffness parts and mould
processing key process method.This paper introduces the
electrical discharge machining, electrochemical machining,
ultrasonic machining and different kinds of special processing
technology, and introduced the special processing technology
characteristics and the future development direction.Key Words:
Special processing;edm;Electrochemical machining Ion beam
processing;Ultrasonic machining;Rapid forming
电加工的实训报告心得体会
电加工的实训报告心得体会
1. 通过电加工实训,我深刻体会到了电加工技术的重要性和广泛应用的范围。
2. 实训中,我学习了电火花加工、电解加工、电化学加工等多种电加工方法及其操作技巧。
3. 实训过程中,我注意到电加工的优点之一是可以对各种形状、硬度的工件进行加工,非常具有适应性。
4.同时,电加工还可用于加工各种复杂形状的孔洞和内腔,比传统机械切削更加方便高效。
5. 实训中,我发现电加工过程中的设备和工具操作要求严谨,必须掌握好各道操作环节,否则会影响加工质量。
6. 我意识到电加工对操作者的技术要求较高,需要具备良好的电加工知识和技能基础。
7. 实训中,我也发现了电加工的一些缺点,比如加工速度较慢、加工表面粗糙度较大等。
8. 通过实际操作,我明白了电加工的工艺参数与加工效果之间的关联性,如放电电流、电压、脉冲时间等对加工质量的影响。
9. 电加工过程中,要注意对工作环境和设备的安全性进行保障,遵守相关操作规程和安全操作要求。
10. 实训过程中,我认识到电加工技术的应用不仅局限于部件加工,还可以用于复杂模具的制造。
11. 电加工的实训还增强了我与团队成员的合作意识和沟通能力,高效地完成了实训任务。 12. 实训中,我积极向老师和同学请教,及时反馈和解决了实训中遇到的问题。
13. 通过电加工实训,我对电加工工艺的原理和流程有了更深入的了解,对于加工工艺中的细节问题也有了更敏锐的感知。
14. 实训中,我认识到在电加工过程中的机床和工具维护保养对于提高设备的使用寿命和加工效果至关重要。
15. 电加工的实训过程中,我深深感受到了实践对于理论知识的巩固和应用的重要性。
16. 我意识到电加工技术在现代制造业中的地位和作用,掌握这一技能对于我的职业发展非常有帮助。
17. 实训中,我通过自己的努力和实践掌握了一些常见的电加工故障排除方法和技巧。
18. 最后,通过这次电加工实训,我不仅大幅提升了自己的技术水平,还培养了自我学习和解决问题的能力。
电化学加工
电化学加工
电化学加工(electrochemical machining ) 利用电化学反应(或称电化学腐蚀)对金属材料进行加工的方法。与机械加工相比,电化学加工不受材料硬度、韧性的限制,已广泛用于工业生产中。常用的电化学加工有电解加工、电磨削、电化学抛光、电镀、电刻蚀和电解冶炼等。
电化学加工的特点
电化学加工(ECM),是一种以电解原理为基础的加工技术。加工时工具作为阴极和直流电源的负极连接,工件则作为阳极和电源正极相连。在电解液中阴极和工件之间发生电荷交换,阳极工件被溶解。
ECM技术的优势在于:
1)能加工各种硬度和强度的材料,不管其硬度和强度有多大,都可以加工;
2)生产效率高,约为电火花加工的5-10倍,在某些情况下比切削加工的生产率还高;
3)表面质量好,不会产生残余应力和变质层,没有飞边、刀痕和毛刺,表面粗糙度可达Ra0.05μm;
4)工具电极在理论上不损耗,基本上可以长期使用。
ECM技术当前存在的主要问题是加工精度难以严格控制,尺寸一般只能达到0.15-0.3mm。
德国埃马克在电解加工的基础上,独立研发的精密电解加工技术,不仅可以满足越来越小的零件加工需求,而且加工精度可达到20μm以
下,同时也使产品表面质量更趋完美。
如今,电化学加工法已被广泛应用在航空航天、汽车制造、精密医疗仪器制造、显微技术和能源技术领域。不管是特硬的的高温合金材料如镍基,钛合金零件,还是淬火后的零件,采用电化学加工技术都可以对它们进行经济有效的精密加工。
电加工工艺技术
电加工工艺技术
电加工工艺技术是一种利用电能传递能量进行材料加工的技术。随着电力技术的发展,电加工工艺技术在现代工业中发挥着重要的作用。它具有高效、精确、灵活等优点,被广泛应用于各个工业领域。
电加工工艺技术主要包括电火花加工、线切割加工和电化学加工三种形式。其中,电火花加工是利用电弧的高温、高能量和高速冲击力对工件进行切割、打孔、腐蚀等加工过程。线切割加工是通过电阻焊割切割方法,利用电加热原理将金属材料熔化,并通过线切割刀具将其切割成所需形状。电化学加工则是利用电解原理,在电解液中通过流过的电流对工件表面进行腐蚀或沉积等加工过程。
电加工工艺技术的应用非常广泛。在模具制造行业中,电火花加工常用于制造模具的凹槽、孔洞等复杂形状。在航空航天行业中,电火花加工技术被用于制造涡轮叶片等精密零件。在汽车工业中,线切割加工常用于制造汽车零部件,如汽缸盖、车轮等。在电子电工行业中,电火花加工技术被用于制造电子元器件,如微型芯片等。此外,电加工工艺技术还应用于模具维修、首件加工、小批量生产等领域。
电加工工艺技术相比传统加工方法具有许多优势。首先,电加工工艺技术无需接触工件表面,可以避免因接触造成划痕等损伤。其次,电加工工艺技术可以加工各种硬度的材料,包括高硬度的金属材料,如钨钢、钛合金等。同时,电加工工艺技术还可以实现高精度加工,能够制造出精度高、尺寸稳定的零件。最后,电加工工艺技术具有灵活性强的特点,适用于各种形状、尺寸的工件。
然而,电加工工艺技术也存在一些不足。首先,电加工工艺技术加工速度相对较慢,特别是对于大尺寸工件,加工时间更长。其次,电加工工艺技术对工件材料有一定的要求,对于导电性较差的非金属材料加工效果较差。另外,电加工工艺技术对加工环境要求较高,需要保持稳定的电力供应和加工液质量。
在未来,随着电力技术的不断发展,电加工工艺技术将会不断完善和提高。新的材料和工艺将会被开发出来,电加工工艺技术在更多领域得到广泛的应用。同时,随着自动化技术的发展,电加工工艺技术将与机器人技术相结合,实现自动化加工,提高生产效率和质量。