
2011数控技术总复习思考题 - 副本
数控加工编程复习题2答案
数控加工编程复习题2答案一、选择题1. 数控编程中,G代码用于表示什么?A. 程序编号B. 准备功能C. 辅助功能D. 主轴功能答案:B2. 在数控加工中,M代码主要用来表示什么?A. 移动指令B. 程序结束C. 机床操作D. 刀具更换答案:C3. 数控机床的坐标系中,Z轴通常表示什么方向?A. X轴正方向B. Y轴正方向C. 上升方向D. 下降方向答案:C4. 在数控编程中,圆弧插补指令G02/G03中的半径R和X/Y坐标值可以同时使用吗?A. 是B. 否答案:B5. 数控机床的刀具补偿功能主要用于什么?A. 改变刀具路径B. 调整刀具长度C. 调整刀具直径D. 以上都是答案:D二、填空题6. 数控编程中,绝对编程方式使用____编程代码,而增量编程方式使用____编程代码。
答案:G90;G917. 在数控机床上,刀具半径补偿的G代码是____和____。
答案:G40;G41/G428. 数控编程中,G00代码表示的是____移动,而G01代码表示的是____移动。
答案:快速;直线插补9. 在数控加工中,如果需要暂停程序的执行,可以使用M代码____。
答案:M00/M01/M0210. 数控机床的坐标系中,工件坐标系的原点通常由____确定。
答案:工件零点三、简答题11. 简述数控编程中的宏程序与普通程序的区别。
答案:宏程序是一种高级编程方式,它允许使用变量和控制结构(如循环和条件判断)来编写程序,从而实现更复杂的加工路径。
而普通程序则不使用变量和控制结构,通常只包含基本的G代码和M代码。
12. 解释数控编程中的“刀具半径补偿”功能。
答案:刀具半径补偿是一种数控编程功能,它允许数控系统自动调整刀具路径,以补偿刀具半径对加工路径的影响。
这样,即使使用不同半径的刀具,也能保持加工表面的尺寸精度。
四、计算题13. 假设有一个数控加工任务,需要在X轴上移动10mm,然后沿圆弧路径移动到Y轴上10mm的位置,圆心位于X轴上距离原点20mm的位置。
(完整版)数控加工工艺与编程复习习题集含答案

(完整版)数控加工工艺与编程复习习题集含答案第1章数控铣床/加工中心机械结构与功能一、单项选择题:1. 下列叙述中,不适于在数控铣床上进行加工零件是:【 B 】A. 轮廓形状特别复杂或难于控制尺寸的零件B. 大批量生产的简单零件C. 精度要求高的零件D. 小批量多品种的零件2. 机械手换刀途中停止的主要原因是: 【 B 】A. 气动换向阀损坏B. 主轴定向不准C. 机械手卡死D. 程序错误3. 加工中心最突出的特点是: 【 A 】A. 工序集中B. 对加工对象适应性强C. 加工精度高D. 加工生产率高4. 加工中心工序集中所带来的问题是:【 D 】A. 工件的温升经冷却后影响工件精度B. 加工中无法释放的应力,加工后释放,使工件变形C. 切屑的堆积缠绕影响工件表面质量D. 以上三项均正确5. 为保证数控机床加工精度,描述对其进给传动系统要求中错误的是:【 C 】A.高的传动精度B.响应速度快C.大惯量 D. 低摩擦6. 数控加工中心换刀机构常采用的是:【 B 】A.人工换刀B.机械手C.液压机构 D. 伺服机构7. 为使数控机床达到满足不同的加工要求,描述对其主传动系统要求中错误的是:【 D 】A.宽的调速范围B.足够的功率C.刚性 D. 电机种类二、多项选择题:1. 根据数控铣床的特点,从铣削加工的角度考虑,不适合数控铣削的主要加工对象有【B D E 】A.平面类零件B.变斜角类零件C.曲面类零件D. 轴类零件E. 盘类零件2. 加工中心适宜加工需多种类型的普通机床和众多的工艺装备,且经多次装夹才能完成加工的零件。
主要加工对象包括:【B C D 】A.加工精度较高的大批量零件B.结构形状复杂、普通机床难加工的零件C.外形不规则的异型零件 D. 既有平面又有孔系的零件E. 盘、轴类零件3. 大批大量生产的工艺特点包括:【 A B C 】A.广泛采用高效专用设备和工具B.设备通常布置成流水线形式C.广泛采用互换装配方法 D. 对操作工人技术水平要求较高E. 对工厂管理要求较高4. 采用工序集中原则的优点是:【 A B D 】A. 易于保证加工面之间的位置精度 B. 便于管理C. 可以降低对工人技术水平的要求D. 可以减小工件装夹时间E. 降低机床的磨损5. 提高生产效率的途径有:【 A B D 】A. 缩短基本时间 B. 缩短辅助时间 C. 缩短休息时间D. 缩短工作地服务时间 D. 缩短加工工序第2章机床数字控制系统一、单项选择题:1. 无论零件的轮廓曲线多么复杂,都可以用若干直线段或圆弧段去逼近,但必须满足允许的: 【 A 】A. 编程误差B. 编程指令C. 编程语言D. 编程路线2. 数控机床对其伺服系统提出很高的要求,下列要求中不包括:【 D 】A.宽的调速范围B.足够的功率C.刚性 D. 电机种类3. 数控机床中用作测量位移的检测元件是:【 A 】A.感应同步器B.脉冲编码器C.激光干涉仪 D.旋转变压器4. 数控机床中用作测量角度的检测元件是:【 B 】A.感应同步器B.脉冲编码器C.激光干涉仪 D. 光珊二、多项选择题:1. 在切削加工中主运动可以是:【ABCD】A.工件的转动B.工件的平动C.刀具的转动D. 刀具的平动E. 机床运动第3章铣削工具系统一、单项选择题:1. 对夹紧装置的要求是:【 C 】A. 夹紧时,不要考虑工件定位时的既定位置B. 夹紧力允许工件在加工过程中小范围位置变化及震动C. 有良好的结构工艺性和使用性D. 有较好的夹紧效果,无需考虑夹紧力的大小2.刀具寿命要长的话,则采用:【 A 】A.较低的切削速度B.较高的切削速度C.两者之间的切削速度D.较小的吃刀量3. 切削时的切削热大部分被传散出去是由:【 D 】A. 刀具B. 工件C. 切屑D. 空气4. 夹紧装置的夹紧力可来源于:【 D 】 A. 人力B. 液压、气压力C. 电力D. 以上三者都有可能5. 夹紧力:【 C 】A. 应尽可能垂直于推定拉面B. 应尽可能与切削力、重力反向C. 应落在支承元件上或在几个支承所形成的支承面内D. 应落在工件刚性较差的部位6. 不宜沿轴向做进给运动的立铣刀具是:【 A 】A. 端面立铣刀B. 球头立铣刀C. 键槽铣刀D. 环行铣刀7. 最常用的刀柄与主轴孔的配合锥面一般是:【 C 】A. 7:10B. 7:14C. 7:24D. 7:288. 数控机床实现圆周进给运动而采用的夹具是:【B 】A.多工位夹具B. 回转工作台C. 平口钳D. 三爪卡盘9. 主切削刃分布在铣刀圆拄面的立铣刀具是:【 A 】A. 端面立铣刀B. 球头立铣刀C. 键槽铣刀D. 环行铣刀10. 采用ER型卡簧,适合于夹持小直径铣刀进行铣削加工的刀柄是:【 B 】A. 液压夹紧式刀柄B. 弹簧夹头式刀柄C. 侧固式刀柄D. 热装夹紧式刀柄11. 可实现高速切削或以“车、铣代磨”,加工高硬材料的刀具是:【 C 】A.高速钢刀具 B. 硬质合金刀具 C. 陶瓷刀具 D. 工具钢刀具12. 主要用于模具曲面加工的立铣刀具是:【 B 】A.端面立铣刀B. 球头立铣刀C. 键槽铣刀D. 环行铣刀13. 刀柄与主轴内的拉紧装置相连接的部件是:【 D 】A.刀柄B. 夹头C. 弹簧D. 拉钉14. 数控机床中高精度尺寸、复杂轮廓和曲面的检验常采用的检量具是:【 D 】A.游标卡尺B. 内径百分表C. 万能角度尺D. 三坐标测量机二、多项选择题:1. 机床夹具必不可少的组成部分有:【 A B 】A. 定位元件及定位装置B. 夹紧元件及夹紧装置C. 对刀及导向元件D. 夹具体E. 导轨2. 目前在切削加工中立铣刀最常用的刀具材料有:【B C D E 】A. 碳素工具钢B. 高速钢C. 硬质合金D. 单晶金刚石E. 金属陶瓷3. 影响切削加工表面粗糙度的主要因素有:【 A B D 】A. 切削速度B. 切削深度C. 工件速度D. 工件材料性质E. 进给量三、简答题:1. 刀柄的哪些性能指标对加工性能有直接影响?答:刀柄的强度、刚性、制造精度、夹紧力等指标对加工性能有直接影响。
数控车削技术思考与练习题答案
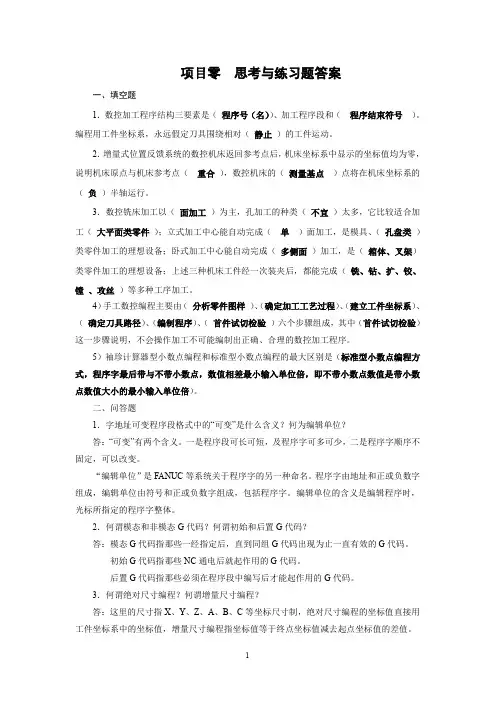
(4)在()中填入图0-19所示工作名称
图0-19试切法对刀
a)(接触测量)b)(FANUC综合位置)c)(FANUC零点偏置画面)
(5)在()中填入图0-20所示工作名称
图0-20刀具补偿值设置
二、问答题
1、编程为什么要用工件坐标系?
答:编程用工件坐标系主要有两个目的:一是让机床知道工件安装的具体位置(由零点偏置值确定),二是用来计算编程坐标值。
2、G00一般是插补运动G代码吗?它的运动速度是由编程指令的吗?
答:不是。G00运动速度由机床数据设定。
3、G54~G59后的X、Y、Z、A、B、C等是坐标值还是零点偏置值?
a)(刀具长度机上测量)b)(FANUC刀具长度补偿画面)
项目一思考与练习题答案
一、填空题
1.编程时,必须首先确定(工件坐标系),零点偏置值是不带“′”的机床坐标系平移的(距离和方向),待操作加工时具体实测,他决定了(工件)与机床的位置关系。
2.G92指令所设定的工件坐标系原点,要通过其后的(X、Y、Z)三个坐标值倒过来推出。这三个坐标值必须是程序、刀具运动的(起)点。
4.数控铣床X、Y、Z三坐标轴是如何判定的?
答:先判断Z轴,再依次判断X、Y轴。Z轴一般选取产生切削力的主轴轴线方向,以刀具远离工件的方向为正方向。单立柱立式机床,眼睛、主轴头、立柱三点成一线,刀具水平向右方向为X轴正方向;龙门式立式机床,眼睛、主轴头、左侧立柱三点成一线,刀具水平向右方向为X轴正方向;卧式机床,眼睛、主轴头、工件三点成一线,刀具水平向右方向为X轴正方向。Y轴根据已确定的X、Z轴,按右手笛卡儿直角坐标系规则来确定。
数控期末复习题

数控期末复习题数控期末复习题数控技术是现代制造业中不可或缺的重要工具,它通过计算机控制机床的运动来实现精密加工,大大提高了生产效率和产品质量。
为了应对期末考试,以下是一些数控技术的复习题,希望能够帮助大家巩固知识并取得好成绩。
第一部分:基础知识1. 什么是数控技术?它有哪些优势?2. 数控机床的主要组成部分有哪些?请简要介绍它们的功能。
3. 什么是G代码和M代码?它们分别用于控制数控机床的哪些方面?4. 请列举几种常见的数控机床类型,并简要介绍它们的特点。
5. 数控机床的坐标系有哪几种?它们分别如何定义?第二部分:编程与操作1. 请简要介绍数控编程的基本步骤。
2. 什么是刀具半径补偿?它的作用是什么?如何进行刀具半径补偿的编程?3. 数控机床的进给方式有哪几种?它们分别适用于什么样的加工情况?4. 请简要介绍数控机床的插补运动方式,包括直线插补和圆弧插补。
5. 数控机床的工件坐标系和机床坐标系之间如何进行坐标变换?第三部分:精度与误差1. 什么是数控机床的定位精度和重复定位精度?它们分别受哪些因素影响?2. 请简要介绍数控机床的热变形和机械松弛,以及它们对加工精度的影响。
3. 数控机床的切削力和刚度之间有什么关系?它们如何影响加工过程中的振动和变形?4. 什么是数控机床的回程误差?它是如何产生的?如何进行补偿?5. 数控机床的刀具磨损对加工质量有何影响?如何进行刀具磨损补偿?第四部分:数控加工工艺1. 数控车床的主轴和进给轴如何配合工作?请简要描述数控车床的自动循环加工过程。
2. 数控铣床的主轴和进给轴如何配合工作?请简要描述数控铣床的自动循环加工过程。
3. 数控机床的自动换刀系统是如何工作的?它有哪些优点和注意事项?4. 数控机床的自动测量系统是如何工作的?它有哪些应用场景和注意事项?5. 数控机床的刀具管理和刀具寿命监控有哪些方法和技术?结语数控技术是现代制造业的核心竞争力之一,掌握数控技术对于提高生产效率和产品质量至关重要。
《数控技术》复习题附标答
网上作业( B)一、选择题:1.(C)不属于数控机床。
A.加工中心 B .三坐标丈量仪C.组合机床2.指令 G90 G02X20 Y20 I20表示圆心的绝对坐标为( A )。
A.不可以确立B.( 20, 0)C.( 20, 20)3.以下指令中,(C)是协助功能。
A. G80 B . T1010C. M304.关于机床原点、工件原点和机床参照点应知足(C)。
A.机床原点与机床参照点重合 B .机床原点与工件原点重合C.三者均没要求重合5.编程的一般步骤的第一步是(A)。
A.拟订加工工艺B.计算轨迹点C.编写部件程序6.数控车床上,刀尖圆弧只有在加工(C)时才产生加工偏差。
A.端面 B .圆柱C.圆弧7. G01 指令挪动速度值是(B)指定。
A.机床参数 B .数控程序C.操作面板8. CK3263 型数控车床在X 轴上的坐标值采纳(A)。
A.直径编程 B .半径编程C.由其余指令设定9.数控装置控制软件的中心是(B)。
A.伺服控制 B .插补程序C.地点检测10.用于机床刀具编号的指令代码是(B)代码。
A.G B.T C.M11.数控系统中,(A)指令在加工过程中是模态指令。
A. G01、 F B. G27、 G28C. G0412.数控编程时,应第一设定(C)。
A.机床原点 B .固定参照点C.工件坐标系13. F152 表示(A)A.进给速度为152 mm/min B .主轴转速为152r/min C.进给速度为152r/min14.关于卧式数控车床的坐标系,一般以主轴上夹持的工件最远端面作为Z 轴的基准点,则 Z 轴的正方向是此后基准点(A)。
A.沿床身远离工件的方向 B .沿床身凑近工件的方向C.垂直向上的方向15.若数控机床的进给速度为3m/min ,进电动机的工作频次为5000Hz ,则脉冲当量δ为( A)A.B.C.16.步进电机的起动频次是( A) 。
A.从静止开始起动能达到不丢步运转的频次 B .带动额定负载时运转频次17.数控机床加工过程中,“恒线速切削控制”的目的是保持(C)。
数控加工技术复习题

数控加工技术复习题.txt-//自私,让我们只看见自己却容不下别人。
如果发短信给你喜欢的人,他不回,不要再发。
看着你的相片,我就特冲动的想P成黑白挂墙上!有时,不是世界太虚伪,只是,我们太天真。
数控试题(附答案)一.是非题(一)职业道德1.1.1(√)安全管理是综合考虑“物”的生产管理功能和“人”的管理,目的是生产更好的产品1.1.2(√)通常车间生产过程仅仅包含以下四个组成部分:基本生产过程、辅助生产过程、生产技术准备过程、生产服务过程。
1.1.3(√)车间生产作业的主要管理内容是统计、考核和分析。
1.1.4(√)车间日常工艺管理中首要任务是组织职工学习工艺文件,进行遵守工艺纪律的宣传教育,并例行工艺纪律的检查。
(二)基础知识1.2.1(×)当数控加工程序编制完成后即可进行正式加工。
1.2.2(×)数控机床是在普通机床的基础上将普通电气装置更换成CNC控制装置。
1.2.3(√)圆弧插补中,对于整圆,其起点和终点相重合,用R编程无法定义,所以只能用圆心坐标编程。
1.2.4(√)插补运动的实际插补轨迹始终不可能与理想轨迹完全相同。
1.2.5(×)数控机床编程有绝对值和增量值编程,使用时不能将它们放在同一程序段中。
1.2.6(×)用数显技术改造后的机床就是数控机床。
1.2.7(√)G代码可以分为模态G代码和非模态G代码。
1.2.8(×)G00、G01指令都能使机床坐标轴准确到位,因此它们都是插补指令。
1.2.9(√)圆弧插补用半径编程时,当圆弧所对应的圆心角大于180o时半径取负值。
1.2.10(×)不同的数控机床可能选用不同的数控系统,但数控加工程序指令都是相同的。
1.2.11(×)数控机床按控制系统的特点可分为开环、闭环和半闭环系统。
1.2.12(√)在开环和半闭环数控机床上,定位精度主要取决于进给丝杠的精度。
1.2.13(×)点位控制系统不仅要控制从一点到另一点的准确定位,还要控制从一点到另一点的路径。
数控技术复习题答案
数控技术复习题答案一、选择题1. 数控机床的数控系统主要功能是()。
A. 执行程序控制B. 进行机械加工C. 实现自动换刀D. 完成工件测量答案:A2. 数控编程中,G代码用于()。
A. 控制机床运动B. 定义工件尺寸C. 设置刀具参数D. 调整切削速度答案:A3. 数控机床的伺服系统的作用是()。
A. 驱动机床运动B. 测量机床位置C. 控制机床温度D. 监测切削力答案:A二、填空题1. 数控机床的坐标系统通常采用_______坐标系。
答案:笛卡尔2. 数控编程中的M代码是用于_______。
答案:辅助功能3. 数控机床的刀具库通常安装在_______。
答案:机床的侧面或顶部三、简答题1. 简述数控机床的组成。
答案:数控机床主要由数控系统、伺服系统、机床本体、刀具库、工作台等组成。
数控系统负责接收和解释程序指令,伺服系统根据数控系统的指令驱动机床运动,机床本体包括床身、导轨、主轴等,刀具库用于存放和更换刀具,工作台用于固定工件。
2. 数控编程中,G代码和M代码的区别是什么?答案:G代码主要用于控制机床的运动,如直线插补、圆弧插补等,而M代码则用于辅助功能,如主轴启停、刀具更换等。
四、计算题1. 假设数控机床的X轴行程为1000mm,Y轴行程为800mm,Z轴行程为600mm。
如果机床以X轴为基准,沿X轴移动500mm,然后沿Y轴移动300mm,最后沿Z轴移动200mm,求机床移动的总距离。
答案:机床移动的总距离为1000mm(X轴)+ 800mm(Y轴)+600mm(Z轴)= 2400mm。
五、论述题1. 论述数控技术在现代制造业中的重要性。
答案:数控技术是现代制造业的关键技术之一,它通过计算机程序控制机床的精确运动,实现了自动化、高精度、高效率的加工。
数控技术的应用,大大提高了生产效率,降低了生产成本,提升了产品质量,同时也为复杂形状和高精度要求的零件加工提供了可能。
此外,数控技术还促进了制造业的信息化和智能化发展,为实现智能制造奠定了基础。
数控技术复习汇总答案-..
一、填空题1.数控机床坐标系采用旳是右手笛卡尔坐标系。
2.数控机床坐标系旳正方向规定为增大工件与刀具之间距离旳方向。
3.数控机床中旋转坐标有 A 轴、 B 轴、 C 轴,其正方向旳判断是用右手螺旋定则。
4.数控车床中X轴旳方向是工件旳径向,其正方向是刀具远离工件旳方向。
5.数控机床坐标系一般可分为机床坐标系和工件坐标系两大类。
6.数控机床坐标系按坐标值旳读法不同样可分为绝对坐标和增量坐标。
7.在绝对坐标系中所有刀具运动轨迹旳坐标值都以坐标原点为计算基准,而增量坐标系中所有运动轨迹旳坐标值都相对前一位置进行计算旳。
8.大多数数控系统都具有旳插补功能有直线插补和圆弧插补。
9.插补旳精度是以脉冲当量旳数值来衡量旳。
10.所谓脉冲当量是指数控装置发出一种脉冲信号机床执行部件旳位移量。
11.数控机床插补过程中旳四个节拍是:偏差鉴别、坐标进给、偏差计算、终点鉴别。
12.数控编程是从零件图样到获得数控机床所能识别旳数控加工程序旳全过程。
13.如下指令旳含义:G00 迅速点定位;G01 直线插补;G02 圆弧顺时针插补;G03 圆弧逆时针插补。
14.X坐标轴一般是水平线,与工件安装面平行,且垂直Z坐标轴。
15.在数控编程时,使用刀具赔偿指令后,就可以按工件旳轮廓尺寸进行编程,而不需按照刀具旳中心线运动轨迹来编程。
16.所谓加工路线是数控机床在加工过程中,刀具旳运动轨迹和方向。
17.光栅栅距为0.01mm,两块光栅之间旳夹角为0.02°,则莫尔条纹宽度约为28.67mm 。
18.在指定固定循环之前,必须用辅助功能 M03 使主轴旋转。
19.切削用量包括切削深度、进给量和切削速度。
20.进给系统旳驱动方式有液压伺服进给系统和电气伺服进给系统两类。
21.加工中心是一种带刀库和自动换刀功能旳数控机床。
22.圆弧插补程序段中必须包括圆弧旳终点坐标值和圆心相对于圆弧起点旳坐标值或圆弧旳半径,同步应包括圆弧插补所在平面。
2011数车理论习题及答案
FANUC系统第一章数控车床的工件原理和组成1.数控车床与普通车床相比,具有哪些加工特点?答:数控车床主要用于轴类和盘类回转体零件的加工,能够通过程序控制自动完成内外圆柱面、圆锥面、圆弧面、螺纹等工序的切削加工,并可进行切槽、钻、扩、铰孔和各种回转曲面的加工。
数控车床加工效率高,精度稳定性好,操作劳动强度低,特别适用于复杂形状的零件或中、小批量零件的加工。
数控车床与普通车床相比,具有三个方面的特色。
(1)高难度加工。
如“口小肚大”的内成型面零件,在普通车床上不仅难以加工,并且还难以检测。
采用数控车床加工时,其车刀刀尖运动的轨迹由加工程序控制,“高难度”由车床的数控功能可以方便地解决.(2)高精度零件加工。
复印机中的回转鼓、录像机上的磁头及激光打印机内的多面反射体等超精零件,其尺寸精度可达0.01mm,表面粗糙度值可达Ra0.02mm,这些高精度零件均可在高精度的特殊数控车床上加工完成。
(3)高效率完成加工。
为了进一步提高车削加工的效率,通过增加车床的控制坐标轴,就能在一台数控车床上同时加工出两个多工序的相同或不同的零件,也便于实现一批复杂零件车削全过程的自动化。
2.试简述数控车床工作时的控制原理。
答:数控车床是一种高度自动化的机床,是用数字化的信息来实现自动化控制的,将与加工零件有关的信息——工件与刀具相对运动轨迹的尺寸参数(进给执行部件的进给尺寸)、切削加工的工艺参数(主运动和进给运动的速度、切削深度等),以及各种辅助操作(主运动变速、刀具更换、冷却润滑液关停、工件夹紧松开等)等加工信息——用规定的文字、数字和符号组成的代码,按一定的格式编写成加工程序单,将加工程序通过控制介质输入到数控装置中,由数控装置经过分析处理后,发出各种与加工程序相对应的信号和指令控制机床进行自动加工。
数控车床的数字控制的原理与过程通过下述的数控车床组成可得到更明确的说明。
3.数控车床一般由哪几部分组成?各有何作用?答:数控车床是由数控程序及存储介质、输入/输出设备、计算机数控装置、伺服系统、机床本体组成。
数控技术总复习
考试命题说明以下知识点对应页码及答案仅供参考总复习范围1数控机床的基本组成;P32数控机床的分类;P43数控机床的特点及应用范围P74数控编程的概念,数控机床编程的方式及各自的特点;P95数控加工程序的构成及程序段格式P116数控机床的坐标系P147各编程指令代码(G、M、S、T、F)的功能、属性及运用P21-25 8模态代码(续效指令)与非模态代码;G00-G03,G90,G919常用编程G指令的含义和用途;P26-3510数控编程的工艺处理P3611绝对尺寸、增量尺寸编程G90,G9112固定循环指令的动作要领P5813螺纹编程尺寸的计算14零件程序的输入方法U盘输入,计算机输入等15刀具半径补偿及其执行过程?G41-G4416数控车床编程(会利用G00、G01、G02、G03、G04、G33、G50、G70、G71、G90、G92编程)。
范例:加工如图所示的工件17CNC系统的组成,CNC装置的组成,系统软件的组成P7918CNC装置的功能P8019单微处理机结构的CNC装置的组成,EPROM、RAM的作用P82-84 20CNC装置软件结构的特点(多任务并行处理、实时中断处理)P97 21插补的概念及其算法?P12622逐点比较法的四个工作节拍P12723逐点比较法的直线插补和圆弧插补的判断依据是什么?P128 直线斜率,圆弧到圆心距离24简单直线插补计算过程并能绘制插补轨迹;25逐点比较法插补与数字积分法插补的误差前者大数字积分法插补P13526数控装置的进给速度控制P15627数控机床对伺服系统的要求P16828伺服驱动系统的基本组成和分类P16929数控机床常用伺服电机的类型及特点;P16930开环系统的工作原理(画简图示意)P17131步进电机的结构与工作原理P17232脉冲当量及步距角的概念;步距角与脉冲当量计算P17333步进电机的主要特性P17334步进电机的驱动控制电路P17435提高步进伺服系统精度的措施P18036数控机床对检测装置的要求,检测装置的分类和用途;P18237常用的检测装置P183 P186 P18838光栅尺(莫尔条纹)的特性P18839脉冲编码器结构与工作原理P19240数控机床对机械结构的要求;P215-21741数控机床的主运动定向准停的原因42数控机床主传动系统中扭矩传递的结构,刀具自动夹紧机构;43数控机床进给传动系统的特点和要求;44进给传动系统中齿轮副的消隙措施;刚性调整法45滚珠丝杠副的结构(组成)P226滚珠丝杠副的消隙方法P226-230 液压回转刀架的换刀动作的四个步骤P236数控机床的自动换刀方式P239刀库形式,选刀方式P240 –P242刀具交换的动作拔刀转位装刀分开复位。