
轮胎成型岗位培训教材
轮胎成型岗位培训教材
成型工艺参数控制
1、成型平面宽度必须满足施工标准(公差±1mm)
成型机平面宽:是指两个胎圈之间的距离。
测量时根据机型不同分为内缘和外缘两种测量方式,
卡客二车间LCZ-3机型使用外缘测量方式,其他成型
机使用内缘的测量方式。
平面宽的大小直接影响轮胎的质量,不能随意调整和
更改(平面宽过大时,易造成胎体变形,平面宽过小
时,易造成胎里显线)
测量平宽时,卷尺要顶在钢丝圈底部测量,对胎圈夹
持器的各个爪位置进行测量,不能简单测量一个爪,
保证各个钢爪在同一平面。且保证从中心到两个胎圈
的距离对称相等
2、成型机头宽、定型及超定型宽度
1)、成型机头宽要正确。(不能过大或过小,否则胎圈
就不能准确地落在锁块内,易造成脱圈、子口部位有
深锁块痕、甚至出现子口显线等质量问题)
2)、机头宽度的一般设定经验值如下:
天津三鼓成型机:平宽+80/90mm左右
天津两鼓成型机:平宽-70/80mm左右
LCZ成型机、日本三鼓成型机:平宽-110mm左右
四鼓成型机:平宽+90mm左右
注意:机头宽度与成型鼓和生产的轮胎规格有关,
不同成型鼓机头宽设定不完相同;在同一成型机生产
不同轮胎,经验数值也不相同。最直接验证的方法是:
根据经验值设定宽度后,然后将胎圈传送到锁块位置
进行验证,保证胎圈恰好落在中间即可)
3)、定型及超定型宽度决定胎胚形状(不易过大或过
小,否则易出现胎胚形状异常)
3、各部件定位准确性及位置定位角度
1)胎侧子口与内衬层宽复合件定位要准确,不能随意
内移或外移。(否则,易出现子口显线、子口不饱满等
质量缺陷)
2)内衬层上料时,注意内衬层方向不要上反从胎里向
胎体数依次为:WM/WA或GM层-GG或GB层(靠近胎
体)。
3)胎圈包布(钢丝/尼龙加强层)按灯光内定位,加
强层要求定位公差≤2mm。当产品需要上钢丝(正八字
型)和尼龙包布加强层(倒八字型)时,注意方向不
能上反(定位不准确,易造成与胎体端点差级过大或
过小,造成圈空圈裂等质量问题)
4)胎体中心对准中心灯光,边部与边灯对齐,要求定
位公差≤2mm。(定位不准确,易造成与胎体端点差级
过大或过小,造成圈空圈裂等质量问题)
5)垫胶内侧肩与灯光对齐,要求定位公差≤2mm。 (定
位不准确,易造成肩泡、零度散线、肩空等质量问题)
6)带束层按灯光定位准确,要求定位公差≤1mm。 (否
则易出现差级不正、肩泡、带束层散线、中心偏等问
题)
7)胎面中心线与中心灯光对齐,要求定位公差≤1mm。
(绝对不允许超过胎面的中心沟槽,否则易出现中心
偏歪)
8)各个部件接头定位复合施工标准,否则,严重影响
动平衡均匀等产品性能。
4、胎体、内衬层、垫胶接头质量
1)胎体接头:检查胎体裁断接头质量,剔除开裂、虚
接接头,成型修边时边部余胶不能过大或过小(否则
接头不牢开裂,造成X光开根、并线)
2)内衬层、垫胶接头要求对接、用压辊压实。(否则,
出现接头开裂引起胎体稀线或肩泡等质量问题)
5、保证各部件压合位置及压力设置
1)压合胶芯时,在不碰胎体端点的情况下,尽量从胎
圈底部开始压合,防止产生因压合不实造成圈空,压
合结束位置要保证压完胶芯上边缘,防止产生侧泡。
2)压合胎面时,压合胎面肩部用高压(压力一般
3.5-4.5Kg之间),中部和肩下用低压(2.0-3.5Kg)。
3)压合胎面时,摆转位置很重要,设置不合理时易产
生肩泡、零度散线,一般根据胎面肩宽和零度带束层
定位进行设置。
4)压合胎面时,保证压合到胎面边缘、有的规格要压
合完垫胶边部。否则易产生侧泡、肩泡。
5)压合胎侧时,底部使用高压,从胶芯边缘换为低压。
注意胎侧轴向、纵向位置的合理设置(轴向位不合理,
易产生侧泡或压伤胎体,纵向位设置不合理,易产生
侧压辊打胶囊或锁块)
6、成型胎侧反包的压力大小
1)胶囊鼓压力大小决定胎胚的胎侧反包大小,压力不
合理时,易产生胎侧反包过高或过低。
2)机械鼓的反包压力大小要求≤6.0Kg,反包压力过
大,易产生胎侧压痕太深,易出现侧鼓或稀线问题。
反包压力过小,易产生堆胎侧问题。
7、辅鼓、胎胚周长,要求工艺公差≤10mm
1)辅鼓、胎胚周长过大,易产生零度弯曲、胎体变形
等问题。
2)辅鼓、胎胚周长过小,易产生胎里显线、胎里不平
等质量问题。
二、成型工序主要生产注意事项:
1、胎圈贴合件方向不能反:将胎圈贴合件套到钢圈支
架时,三角胶贴胶片的一侧向外。(同时无内胎胎圈贴
合件碗口大的一侧朝外)
2、内衬层方向不能反:GG/GB层与胎体接触(粘性较
好)WM/GM/WA层从胎里直接看到(又叫气密层)。
3、钢丝与尼龙加强层的方向不能反:钢丝加强层是正
“/\”字型,尼龙加强层倒“\∕”字型,呈交叉
方向。
4、带束层方向不能上顺:一次为“/”、“\”、
“ /”交叉排列。
5、零度带束层接头搭接长度40±10,裁断角度
30-40°,裁断方向相同,同一条轮胎中不允许有其它
零度接头。
6、注意带束层上的棉纱线颜色,防止用错。
7、禁止使用停放不到点或超期的半成品。
8、禁止使用有水、缺胶、冷疤等存在质量缺陷的不合
格半成品。
9、禁止半成品手提肩扛。
10、禁止半成品乱搭乱放、胶部件或垫布落地存放。
11、禁止胎胚穿透。
轮胎基础知识培训教材1

要进行四轮定位
二.轮胎的使用保养—4.轮胎的保养
3.轮胎修补(轿车轮胎)
轮胎发生损伤后,部分情况可以进行修补后继续使用。 ◆ 可修补范围:
①胎面剩余花纹深度>1/3 新胎花纹深度
②只有胎面部分损伤后可 以进行修补。
③其它部位损伤时(如胎 侧、胎圈等)不能修补
种类
孔洞 直径
4.胎面变形
一.基础知识—1.轮胎功能
功能一.承载功能:
承受车 辆负荷
功能二.牵引/制动功能:
向路面传递驱 动、制动力
功能三.机动稳定性:
改 变 和 保 持 车 辆 行 驶
功能四.行驶舒适性:
吸收来自 地面的震
动
一.基础知识—2.轮胎结构
钢丝带束层第 1层/第2层
胎面
胎体
气密层
帘布
胎侧
钢丝圈
三角胶条
内裂
胎里冲击凹痕
三.轮胎的缺陷鉴定—1.胎侧起鼓
起鼓鉴定方法
起鼓部位
起鼓部位胎圈 底部帘线划伤
有
内外侧有
无
无伤痕
有外伤、帘线断 裂、胎里凹痕
起鼓是常见的问题,有经验的鉴 定人员无需借助复杂设备,通过 眼观手摸即可以实施准确的鉴定。
沿周向等半径,手用 力顶住胎体左右移动
安装不良
使用不当
感觉起鼓部 位厚度略薄 或强度稍弱
10 生产地
MADE IN CHINA
11 国际认证
DOT
12 黄点
13 红点
14 磨耗标记
中文含义 标准轮辋:6J
3C认证标识
中国制造
DOT:美国道路交通安全管理局 认证 黄点,轮胎静不平衡最小点
轮胎基本知识培训教材

引言概述轮胎是车辆行驶中至关重要的一部分,它直接与地面接触,承担着支撑车辆、缓冲震动、提供驱动力和制动力等功能。
在日常驾驶中,了解轮胎的基本知识是驾驶安全的基础。
本文将针对轮胎的基本知识进行培训教材的详细介绍。
正文内容1.轮胎的结构和构成胎体:由胎面、胎肩、胎侧和胎底构成,承担车辆的负载压力。
承载层:包括帘布带、钢丝带和钢带,提供轮胎的刚度和强度。
胎面花纹:不同类型的轮胎具有不同的花纹设计,以适应不同的路况和驾驶需求。
胎侧:用于保护胎体,承受侧向载荷。
2.轮胎的尺寸和参数轮胎尺寸:由轮胎的宽度、截面比、胎面直径和胎面宽度等参数组成。
载荷指数:表示轮胎能够承受的最大负荷,通常以一个数字进行标识。
速度级别:表示轮胎能够承受的最大车速,通常以字母进行标识。
内部气压:轮胎的内部气压直接影响着轮胎的性能和使用寿命。
3.轮胎的类型和分类载重能力:不同类型的车辆所需的轮胎载荷能力有所不同,如载客轿车、载货卡车和SUV等。
车辆用途:常见的轮胎类型有乘用车轮胎、卡车轮胎、越野轮胎等,以适应不同的路况和驾驶需求。
季节适应性:冬季轮胎和夏季轮胎具有不同的胎面花纹和橡胶配方,以适应不同的气候条件。
4.轮胎的保养和维护轮胎的气压检查:定期检查轮胎的气压,保持合适的气压以确保安全和减少燃油消耗。
轮胎的平衡和定位:定期进行轮胎的平衡和定位调整,以确保轮胎磨损均匀和驾驶稳定。
轮胎的轮换:定期进行轮胎的前后轮换,以延长轮胎的使用寿命。
轮胎的磨损检查:定期检查轮胎的磨损情况,如磨损不均匀或胎面剩余花纹不足,及时更换轮胎。
5.轮胎的选择和购买轮胎品牌和性能:选择知名品牌的轮胎,可以保证其质量和性能。
轮胎的适配性:选择适配自己汽车品牌和车型的轮胎,以确保完美匹配。
轮胎的价格和性价比:综合考虑轮胎的价格、性能和寿命,选择性价比较高的产品。
轮胎的售后服务:考虑轮胎厂商的售后服务及保修政策。
总结轮胎是车辆行驶中的重要组成部分,了解轮胎的基本知识对于驾驶安全至关重要。
轮胎基本知识培训讲义

欧洲标准(E标准)
• (E11)01234 (E11):欧洲国家代码 01234:ECE批准号
TREAD WEAR (耐磨指数)
相对基准轮胎,该轮胎磨耗等级,标示数字愈高轮胎愈耐磨。
TRACTION(湿地性能等级)
表示在潮湿路面之刹车性能,有AA、 A 、 B 、 C等级,AA级性能最佳。
TEMPERATURE(温度等级)
Ⅱ.轮胎的表示
1、轮胎侧面的表示
U/F点
通过与车轮振动的最小位 置(用红点表示)进行比 照,防止车体的振动。
花纹名称
D/B点 单导向标识
该标识指示轮胎 的滚动方向
表示轮胎的最轻位置。 通过将车轮的气门位置 与轻点标记的位置进行 比照,使重量达到平衡。
DOT制造编号/ 制造记号
1999年以前制造的轮胎,其制 造编号的后3位数表示制造年数 和周数;2000年以后制造的轮 胎,其制造编号的后4位数表示 制造年数和周数。 例如 “119”表 示 于1999 年的 第11个星期制造 “1003”表示于2003年的 第10个星期制造
195 / 65 R 15 91 V
速度代号 荷重指数 轮辋直径(英寸) 子午线轮胎 偏平比
断面高 断面宽 X100
断面宽 轮辋直径 外径 断面宽 断面高
轮胎的断面宽[mm]
5、规格(2)(以31*10.5R15 109S为速度代号 承重指数 轮辋直径(英寸) 子午线轮胎 轮胎的断面宽(英寸)
(
IN
OUT
)
(
ROTATION
IN
OUT
)
印刻有方向性胎面花纹的轮胎, 用 显 示 旋 转 方 向 的 “ ROTATION” 字 样 和 箭 头 来 表示。 这是能够起到排水效果并且运 动性能优越的花纹。
轮胎厂新员工工艺知识培训课件-第一章

硫 硫 磺、不溶性硫磺 化 剂
硫 化 促 进 剂
活
性
剂
氧化锌
SA
防 老 剂:
微
晶
蜡
防RD
防4010
防4020
补强填充剂
炭
N115
黑 N220 N234 N326 N375 N660等
补强填充剂
白炭黑
撕裂强度高 生热低
增 塑 剂
增塑剂A
1.根据作用机理分: 物理增塑剂:增塑分子进入橡胶分
胎圈
胎侧
胎肩
防护线
装配线 胎踵 胎趾
胎冠
非变形区
变形区 胎体
非变形区
全钢子午线轮胎结构图
带束层
胎冠
胎肩垫胶
内衬层 加强层 钢丝圈
胎侧 胎体 三角胶
全钢丝子午线轮胎的组成
根据上面所述,以及全钢成型时所用部件,全钢丝子午线轮胎是由胎冠、 胎侧复合件、带束层、胎肩垫胶、胎体、胎圈复合件、加强层、内衬层八个 主要部分组成。如下图:
上辅机 密炼机
密炼工艺:
1 天然胶烘胶
2 切胶/碎胶
3 胶料称量(包括返工产品) 4 炭黑压送、称量(包括白炭黑和氧化锌)
准备
5 油料压送、称量
6 小料自动、手动称量(配合)
7 混炼:加胶料、小料 8 混炼:加炭黑、油料 9 混炼:密炼机混炼(普通)
自动混炼
10 混炼:开炼机混炼(TMS)
11 排胶/压片
胎冠
胎侧复合件
胎侧
胎圈包布 耐磨胶条
带束层 胎肩垫胶 内衬层 胎体层
胎圈填充胶条
钢丝圈
胎圈复合件
子午线轮胎的标志
205/60R15 91H R28
轮胎基础知识培训教材

有条件的尽量立放
2020/2/22
平放不整齐(超过10个)
堆放过多会导致轮胎变 形、并口,长时间堆放 轮胎时,上部的轮胎和 下部的轮胎应每月至少 互换一次。
二.轮胎的使用与保养—1.轮胎的存放
2.如果水平堆放轮胎,建议参照以下标准:
轮胎类型 货车及客车轮胎
轻型货车轮胎
轿车轮胎
轮胎断面宽度(英寸)
不大于7.00 不大于8.25 不大于10.00 不大于11.00 不大于13.00 大于14.00 所有尺寸
7.安装后仔细检查轮胎胎圈的复位状态(参照防水线), 再做动平衡。
2020/2/22
二.轮胎的使用保养—4.轮胎的保养
1.轮胎正确充气压力
不正确的轮胎气压直接影响轮胎的行驶安全、 寿命和车辆的操控稳定性。
轮胎气压 非常重要
气压偏低
◆ 造成两胎肩处加速磨损,降低轮胎寿命
◆ 胎侧曲挠加大,更容易使轮胎损坏, 威胁驾驶安全
3.装胎时应确认轮胎状态 新 胎:不得有胎圈变形、弯曲、及粘 有异物等缺陷。 使用品:注意 花纹沟裂、偏磨、外伤、 裂痕、胎圈部的外伤、内侧有无 异物、胎圈粘有异物等问题。 以上问题会影响轮胎安装时的安全性及 动平衡还会影响使用,而且对轮胎的气 密性将产生严重影响。
4. 确认轮胎轮辋是否匹配
2020/2/22
发生驻 波现象
气压过低
胎侧屈挠度 加大,在长 时间的行驶 过程中。胎 侧受到频繁 揉压产生大 量的热量, 造成胎侧脱 层、胎体帘 线折断
气压过高
轮胎内部的 骨架材料处 于非正常的 拉伸状态, 同时加剧层 与层之间的
使用 剪切,造成
热量积累及
原因 骨架材料强
力下降,导 致轮胎安全 倍数降低
双模轮胎定型硫化机培训教材14页word文档
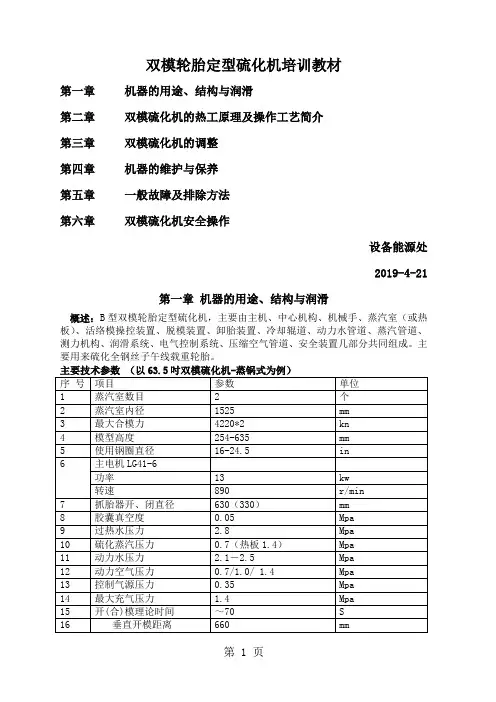
双模轮胎定型硫化机培训教材第一章机器的用途、结构与润滑第二章双模硫化机的热工原理及操作工艺简介第三章双模硫化机的调整第四章机器的维护与保养第五章一般故障及排除方法第六章双模硫化机安全操作设备能源处2019-4-21第一章机器的用途、结构与润滑概述:B型双模轮胎定型硫化机,主要由主机、中心机构、机械手、蒸汽室(或热板)、活络模操控装置、脱模装置、卸胎装置、冷却辊道、动力水管道、蒸汽管道、测力机构、润滑系统、电气控制系统、压缩空气管道、安全装置几部分共同组成。
主要用来硫化全钢丝子午线载重轮胎。
主机由底座、横梁、连杆、传动系统及左右墙板等组成。
1.1 底座、横梁、连杆:底座是硫化机最主要的零件之一,选用优质加厚钢板按箱形结构焊接加工而成,具有足够的刚性和强度承受硫化时的弯曲和剪切应力及温差应力。
其上安装有传动系统、润滑系统、左右墙板、下蒸汽室(或下热板)、中心机构、机械手、脱模装置、卸胎装置等组件。
横梁是硫化机的重要受力件之一,选用优质钢板按矩形结构焊接加工而成,具有足够的刚性和强度承受硫化时的弯曲和剪切应力及温差应力。
其上安装有上蒸汽室(或上热板)装置、活络模动力装置、副连杆、安全杆等组件。
连杆是硫化机的重要受力件之一。
一般由连杆体和加强环焊接加工组成,它在合膜与硫化过程中承受拉应力和附加弯矩的作用。
测力机构安装在其正面。
底座与横梁、连杆及蒸汽室内的模具等共同组成一封闭的受力系统,通过传动机构使系统产生弹性变形,从而得到所需要的合模预紧力。
1.2 墙板墙板是决定横梁运行轨迹的主要部件,机械手装于其上。
墙板由优质钢板焊接加工而成,定位可靠、刚性好。
采用定位销及螺栓与底座连接,具有较高的强度和抗冲击性。
设计时通过墙板上的导轨、导槽和装在横梁上的主导轮及装在副连杆上的副导轮共同确定横梁的运行轨迹。
1.3传动系统传动系统由主电机、平面二次包络减速机、两对开式齿轮副、曲柄齿轮及连杆、横梁共同组成。
其作用是输出和传递开合模运动及为获得规定的开合模预紧力所必需的动力。
轮胎基础知识培训教材 (NXPowerLite)
道
行
千
里
步
步
佳 通
4、轮胎规格标示方法
轮胎断面尺寸简图
道
行
千
里
步
步
佳
通
185/70R14 88 88 H H 185/70R14
速度级别 速度级别 负荷指数 负荷指数 轮辋名义直径(英寸) 轮辋名义直径(英寸) 子午胎( Radial ) 子午胎( Radial ) 名义扁平系数( % ) 名义扁平系数( % ) 轮胎名义宽度( mm ) 轮胎名义宽度( mm )
道
行
千
里
步
步
佳
通
斜交轮胎结构
2015/11/20
道
行
千
里
步
步
佳
通
半钢子午线轮胎结构
胎面
冠带层
胎侧
内衬层
胎体
带束层
道 行 千 里
三角胶 钢丝圈
步 步 佳 通
全钢子午线轮胎结构
带束层
胎冠
胎肩垫胶
胎侧
胎体 胎圈包布 钢圈 三角胶
道
行
千
里
步
步
佳
通
无内胎化:更高速、更安全
行驶的温度低:热量从轮辋直接散出,有利于提 高车速; 气密性好:轮胎被刺穿后,气密层的橡胶处于压 缩状态而紧箍刺物,使得轮胎不漏气或漏气很慢, 因此更安全; 滚动阻力小:结构简单、质量轻。
道 行 千 里 步 步 佳 通
几种特殊的规格标示方法:
28 L - 16
轮辋名义直径(英寸) 低断面代号(Low)
轮胎名义宽度(英寸)
10.0 / 75 – 15.3