
注塑模具课程设计说明书罩盖
精品整理 页脚内容 课程设计说明书
题目: 塑料罩盖注塑模设计 院系:机 械 工 程 系 专业:材料成型及控制工程 姓名: 导师:
时间: 2011年9月13日 目 录 一、设计课题 _______________________________________________________ 1
二、塑件成型工艺性分析 ____________________________ 错误!未定义书签。 2.1. 塑件工艺分析 _______________________________________________________ 3 2.2. ABS性能分析 _______________________________________________________ 3 2.3. ABS塑料的成型加工 ________________________________ 错误!未定义书签。 三、拟定模具的结构形式 _____________________________________________ 5 1分型面位置的确定 _____________________________________________________ 5 2型腔数量和排列方式的确定 _____________________________________________ 6 四、浇注系统的设计 _________________________________________________ 8 1、主流道的设计 9 2、分流道的设计 10 3、浇口的设计 11 4、校核主流道的剪切速率 11 5、冷料穴的设计和计算 12 五、成型零件的结构设计和计算 12
1、零件的结构设计 12 2、成型零件的尺寸及动模垫板厚度的计算 14 六、模架的确定 15 七、排气槽的设计 16 八、脱模推出机构的设计 17 九、冷却系统的设计 17 十、导向与定位结构的设计 18 十一、总装配图和零件图的绘制 19
结 论 20 精品整理 页脚内容 一、设计课题
罩盖,结构如图所示。大批量生产。材料ABS。 二、塑件成型工艺性分析 2.1 塑件工艺分析 (1) 外形尺寸 该塑件壁厚为3mm,塑件外形尺寸不大,塑料熔体流程不太大,适合与注塑成型。 (2) 精度等级 公差要求等级较低,能够完成。 (3) 脱模斜度 ABS属于无定型塑料,成型收缩率较小。
2.2 ABS性能分析
1 一般性能 ABS的外观为不透明呈象牙色的粒料,无毒、无味、吸水率低其制品可着成各种颜色,并具有90%的高光泽度。ABS的相对密度为1.05,ABS同其它材料的结合性好,易于表面印刷、涂层和镀层处理。ABS的氧指数为18.2,属易燃聚合物,火焰呈黄色,有黑烟,烧焦但不滴落,并发出特殊的肉桂味。
ABS是一种综合性能十分良好的树脂,在比较宽广的温度范围内具有较高的冲击强度和表面硬度,热变形温度比PA、PVC高,尺寸稳定性好,收缩率在0.4%~0.8%范围内,若经玻纤增强后可以减少到0.2%~0.4%,而且绝少出现塑后收缩。其临界表面张力为34—38mN/cm。
ABS熔体的流动性比PVC和PC好,但比PE、PA及PS差,与POM和HIPS类似。ABS的流动特性属非牛顿流体,其熔体粘度与加工温度和剪切速率都有关系,但对剪切速率更为敏感。
2 力学性能 ABS有优良的力学性能,其冲击强度极好,可以在极低的温度下使用。即使ABS制品被破坏,也只能是拉伸破坏而不会是冲击破坏。ABS的耐磨性能优良,尺寸稳定性好,又具有耐油性,可用于中等载荷和转速下的轴承。ABS的蠕变性比PSF及PC大,但比PA和POM小。ABS的弯曲强度和压缩强度属塑料中较差的。ABS的力学性能受温度的影响较大。
3热学性能 ABS属于无定形聚合物,无明显熔点;熔体粘度较高,流动性差,耐候性较差,紫外线可使变色;热变形温度为70—107℃(85左右),制品经退火处理后还可提高10℃左右。对温度,剪切速率都比较敏感;ABS在-40℃时仍能表现出一定的韧性,可在 -40℃到85℃的温度范围内长期使用。热分解温度270以上
4电学性能 ABS的电绝缘性较好,并且几乎不受温度、湿度和频率的影响,可在大多数环境下使用。
5环境性能 ABS不受水、无机盐、碱醇类和烃类溶剂及多种酸的影响,但可溶于酮类、醛类及氯代烃,受冰乙酸、植物油等侵蚀会产生应力开裂。ABS的耐候性差,在紫外线的作用下易产生降解,置于户外半年后,冲击强度下降一半。
2.3 ABS塑料的成型加工 精品整理 页脚内容 ABS同PS一样是一种加工性能优良的热塑性塑料,可用通用的加工方法加工。
ABS具有良好的成型加工性,制品表面光洁度高,且具有良好的涂装性和染色性,可电镀成多种色泽。比热容较低,在模具中凝固较快,模塑周期短,制件尺寸稳定,表面光泽。
ABS的热稳定性好,不易出现热降解现象。ABS的吸水性较高,吸水率: 0.2%~0.7%,加工前应进行干燥处理。一般制品的干燥条件为80℃-85℃,2~4小时;对特殊要求的制品(如电镀),则需70℃-80℃,10-18小时(水分控制在0.2%以下)。
ABS制品在加工中易产生内应力,如应力太大或制品对应力开裂绝对禁止,应进行退火处理,具体方法是制品置于70℃-80℃的热风循环干燥箱内2-4小时,再冷却到室温即可。
ABS可用注塑、挤出、压延、吸塑及吹塑等方法成型,并以注塑法最广,挤出法次之。 注塑模工艺条件: 注射温度:180~ 270℃(适宜加工温度范围220~250);(注塞式机,炉温维持在180~230;螺杆机,炉温维持在160~220)
模具温度:一般模温65~85℃,生产具有较大投影面积制件时,定模温度要求70~80,动模温度要求50~60.(模具温度将影响塑件光洁度,温度较低则导致光洁度较低)。
注射压力:采用较高的注射压力。 注射速度:中高速度。 料量控制:每次注射量仅达标准注射量的75% ABS工程塑料具有优良的综合性能,有极好的冲击强度、尺寸稳定性好、电性能、耐磨性、抗化学药品性、染色性,成型加工和机械加工较好。ABS树脂耐水、无机盐、碱和酸类,不溶于大部分醇类和烃类溶剂,而容易溶于醛、酮、酯和某些氯代烃中。
ABS典型注射工艺条件 工艺参数 通用型 高耐热型 阻燃型 后部 180-200 190-200 170-190 料筒温度 中部 210-230 220-240 200-220 前部 200-210 200-220 190-200 喷嘴温度 180-190 190-200 180~190 注射压力MPa 70~90 85~120 60~100 螺杆转速(r/min) 30~60 30~60 20~50 精品整理 页脚内容 模具温度 50 ~70 60~85 50~70
三、拟定模具的结构形式 1分型面为位置的确定 通过对塑件结构形式的分析,分型面应选在端盖截面积最大且利于开模却取出塑件的底平面上。如图:
2.型腔数量和排列方式的确定 (1)型腔数量的确定 该塑件为大批量生产,可采用一摸多腔的结构形式。同时考虑到塑件尺寸,模具结构尺寸的大小关系,以及各种成本费用的关系,初步定位一摸两腔的结构形式。 (2)型腔排列形式的确定 多腔模式尽量采用平衡式排列布置,且要力求紧凑,并与浇口开设的位置对称。由于该设计采用的是一摸两腔的布置,故采用直线对称排比。如下图:
(3) 模具结构形式的确定 从上面的分析可知,本模具设计属于一摸两腔,对称直线排列,采用推模板推出的结构形式。浇注系统设计时,流到采用对称平衡式,浇口采用侧浇口,且开设在分型面上。因此定模部分不需要单独开设分型面取出凝料,动模部分需要添加型芯固定板、支撑板和脱模板。由上综合分析可知,选用带脱模板的单分型面注射模。 3.、注射机型号的确定 (1) 注射量的计算 设计分析计算得
塑件体积:V塑=41.5cm³ 塑件质量:m塑=ρV塑=35.6x1.02=42.33g 式中ρ可取1.02g/cm³ (2) 浇注系统凝料的体积初步估算 浇注系统的凝料在设计之前是不确定值,但是可以根据经验按照塑件体积的0.2~1倍来估算。 V总= V塑(1+0.2)x 2=85.4cm ³ (3) 选择注塑机 总质量V总= V塑(1+0.2)x 2=85.4cm ³ 并结合式子 则有:V总
/0.8=85.4/0.8=124.525 cm ³。. 根据以上计算量,初步选定公称注射量160 cm ³,注射机型号SZ-160/100卧式注射机,详细参数下表: 表 SZ-160/100型注射机主要技术参数 理论注射量/ cm ³ 160 移模行程/mm 325
螺杆柱塞直径/mm 40 最大模具厚度/mm 300 V注射压力/Mp 150 最小模具厚度/mm 200 注射速率/g.s-1 105 锁模形式 双曲肘 精品整理 页脚内容 塑化能力/g.s-1 45 模具定位孔的直径/mm 125 螺杆转速/r.min-1 0~200 喷嘴球直径/mm 12 锁模力/km 1000 喷嘴口孔径/mm 3 拉杆内间距/mm 345x345
(4) 注射机的相关参数的校核 1) 注射压力校核 查表可知,HIPS所需要的注射压力为80∽110Mp,这里取p0=100Mp,该注射机的公称注射压力P公150Mpa,注射压力安全系数k1=1.25∽1.4,这里取k1=1.3,则: k1 p0=1.3x100=130
2) 锁摸力校核 ① 塑件在分型面的投影面积A塑,则 A塑=30214.4mm²
② 浇注系统在分型面的投影面积A浇,是每个塑件在分型面上的投影面积A塑的0.2∽0.5倍。由于本例流道设计简单,分流道相对较短,因此流道凝料投影面积可适当取小一点。取A浇=0.2A塑
③ 塑件和浇注系统在分型面的总投影面积A总,则 A总=n(A塑+ A浇)=7234.6mm ² ④ 模具型腔内的胀力F胀,则 F胀= A总x P模=253.21KN 式中,P模是型腔的平均计算压力值。P模是模具型腔的内压力,通常取注射压力的20%∽40%,大致范围为25∽40Mpa.ABS属于中等粘度塑料,故取35Mpa. 该注射机的公称锁模力F锁=1000KN,锁模力的安全系数k2=1.1∽1.2,则k2 F胀=1.2F胀=1.2x253.21=303.85< F锁,所以注射机锁模力合格。
四、浇注系统的设计
1、主流道的设计 主流道是浇注系统中从注射机喷嘴与模具相接触的部分开始,到分流道为止的塑料熔体的流动通道。在卧式或立式注射机上使用的模具中,主流道垂直于分型面,设计要点如下: 为使凝料能从其中顺利拔出,主流道通常设计成圆锥形,其锥角α=2°~4°,对于流动性较差的塑料可取α=3°~6°。内壁表面粗糙度一般为Ra=0.8μm。在本设计中,考虑到所采用的材料PC加工性能较好,所以取α=4°。 主流道长度:50mm. 主流道小端直径:d=注射机喷嘴尺寸+(0.5—0.1)mm=3.5mm
塑料盖模具设计说明书
专业: 学号: 姓名: 指导教师: 机械工程自动化 0701500108
IHale Waihona Puke 摘要本文介绍了摩托车灯罩的模具设计过程。本设计对塑件在模具中的位置和 分型面位置、选择浇注系统与排溢系统、成型零件的结构、合模导向机构、推 出机构、侧向分型与抽芯机构、温度调节系统的设计方案做了充分的论证,并 优化选取最合理的设计方案。 对于塑件的侧孔处理, 采取了斜导柱侧抽芯脱模, 带有脱模斜度的孔,则利用塑件的脱模斜度替代侧抽芯,简化了模具结构。通 过对型芯支承板和型腔板的计算,保证了模具的优良使用性,优化了模具的结 构设计,使得模具结构紧凑。
Keywords: injection mould; Raised mold;Core; Later parting Core with Angle Pin;
III
目录
摘 要 ............................................................................................................................................ I Abstract ........................................................................................................................................III 绪 论 ..............................................................................................................................................1 第一章 塑件分析与模具材料和注射机的选取 ..........................................................................3 1.1 塑件结构和技术要求的分析 .........................................................................................3 1.1.1 塑件结构分析 .......................................................................................................3 1.1.2 塑件零件图技术要求分析 ...................................................................................3 1.2 塑料材料的成型特性与工艺参数 .................................................................................3 1.2.1 基本特性 ...............................................................................................................3 1.2.2 主要用途 ...............................................................................................................4 1.2.3 成型特点 ..............................................................................................................4 1.3 模具材料的选取及热处理 .............................................................................................4 1.4 注射机的选取 .................................................................................................................5 第二章 确定模具的结构方案 ....................................................................................................7 2.1.1 型腔数目的确定 ...................................................................................................7 2.1.2 塑件在模具中的位置和分型面的方案确定 ......................................................7 2.2 选择浇注系统与排溢系统的方式 ...............................................................................10 2.2.1 浇注系统的设计和浇口的选择 ........................................................................10 2.2.2 排溢系统的设计 ................................................................................................14 2.3 成型零件的结构设计 ...................................................................................................15 2.3.1 凹模 ....................................................................................................................15 2.3.2 凸模和型芯 .........................................................................................................17 2.4 合模导向机构设计 .......................................................................................................18 2.4.1 导向机构的作用 .................................................................................................18 2.4.2 导柱导向机构 .....................................................................................................19 2.5 推出机构设计 ...............................................................................................................20 2.5.1 推杆推出机构 .....................................................................................................21 2.5.2 推件板推出机构 .................................................................................................21 2.5.3 推出机构的导向与复位机构设计 .....................................................................22
罩盖说明书
1 引言塑料制件的成型模具设计是一个复杂的系统工程。
模具设计者应以模具设计任务书为依据,对塑料制件的质量要求和生产批量、周期要求进行详尽的分析,在此基础上进行模具的结构设计和成型设备的选择,运用AutoCAD对模具结构进行设计可以提高设计的靠得住性和可预见性。
本次设计课题是罩盖注塑模具设计。
通过对生产技术及工艺装备进行设计、研究并编写了此说明书。
说明书详细介绍了塑料芯轴成型模具的结构设计及相关工艺。
本文对模具的型腔结构、浇注系统、合模导向、抽芯机构、脱模机构、温度调节系统和排气系统进行了详细的分析与设计。
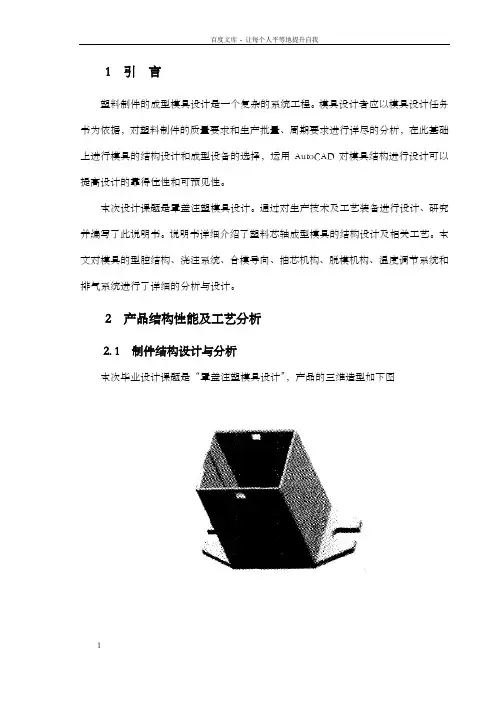
2 产品结构性能及工艺分析2. 1 制件结构设计与分析本次毕业设计课题是“罩盖注塑模具设计”,产品的三维造型如下图图产品二维图本课题的难点是塑件侧面有孔,所以要采用侧向抽芯,在动模板上安装侧型腔滑块,开模后由于斜导柱的开模力将滑块向双侧移,将侧型芯抽出。
2. 2 制件材料按照对塑件的主要用途、大体性能及经济性进行分析,该塑件采用聚碳酸酯(PC)材料,密度:-1.22g/cm3。
聚碳酸酯(简称PC)是分子链中含有碳酸酯基的高分子聚合物,按照酯基的结构可分为脂肪族、芳香族、脂肪族-芳香族等多种类型。
聚碳酸酯的耐冲击性能好,折射率高,加工性能好。
3 工艺方案及设计步骤3. 1本课题要解决的问题(1)分型面的肯定:该塑件结构简单,所以采用单分型面,分型面应选在塑件外形最大轮廓处,并利于脱模,所以分型面定在制件底座上表面。
(2)本课题的难点是塑件侧面有孔,所以要采用侧向抽芯,在动模板上安装侧型腔滑块,开模后由于斜导柱的开模力将滑块向双侧移,将侧型芯抽出。
(3)浇口的选择:因为采用一模两腔,宜采用侧浇口,长处是浇口截面形状简单、易于加工、便于试模后修正。
3. 2 成型工艺方案按照PC材料的耐冲击性能和加工性能好,采用注塑成型,注塑机拟选用JN128型,本设计预备采用注射成型方式,它具有以下特点:成型周期短,能一次成型复杂、尺寸精准、带有金属或非金属嵌件的塑料制件;对成型各类塑料的适应性强。
塑料外壳注塑模具设计说明书
中北大学课程设计说明书学生姓名:学号:学院:材料科学与工程学院专业:高分子材料与工程题目:塑料外壳注射模具设计指导教师:王文生付一政职称: 副教授讲师年月日中北大学课程设计任务书2012~2013 学年第一学期学院:材料科学与工程学院专业:高分子材料与工程学生姓名:学号:课程设计题目:塑料外壳注射模具设计起迄日期:课程设计地点:中北大学材料科学与工程学院指导教师:系主任:下达任务书日期: 年月日课程设计任务书目录1. 塑件分析和工艺参数的设定 (6)1.1 塑件图 (6)1.2 塑件的结构和特点 (6)1.3 塑件材料的成型特性与工艺参数 (6)1.3.1 PP塑料的材料特性 (6)1.3.2 PP塑料的成型特性 (7)1.3.3 PP塑料的注射成型工艺参数 (7)1.4 塑料外壳的参数 (7)1.4.1 塑件的质量和体积 (7)1.4.2 塑件的投影面积 (8)2. 注射机的选择 (9)2.1 选用注射机的方法和原则 (9)2.2 注射机的选用 (9)2.3 注射机参数的校核 (9)2.3.1 最大注射量的校核 (9)2.3.2 注射压力的校核 (10)2.3.3 锁模力的校核 (10)2.3.4 最大注射成型面积的校核 (10)3. 塑料注射模具设计 (11)3.1 型腔的数目和分布 (11)3.1.1 按注射机的最大注射量确定型腔数 (11)3.1.2 按注射机的额定锁模力确定型腔数 (11)3.1.3 按制品的精度要求确定型腔数 (11)3.1.4 按经济性确定型腔数 (12)3.2 分型面的选择 (12)3.3 型芯和型腔 (13)3.3.1 型芯和型腔的结构设计 (13)3.3.2型腔和型芯尺寸的确定 (13)3.4 整体式圆形型腔侧壁和底板厚度的计算 (14)3.4.1 侧壁厚度的计算 (14)3.4.2 底板厚度的计算 (14)3.5 浇注系统的设计 (15)3.5.1 主流道的设计 (15)3.5.2 定位环的设计 (16)3.5.3 分流道的设计 (16)3.5.4 分流道的分布 (16)3.5.5 拉料杆的设计 (17)3.5.6 浇口的选择 (17)3.5.7 冷料井的设计 (17)3.5.8 塑件在模具中的位置 (17)3.6 注射机最大开模行程的校核 (17)3.7 导向机构的设计 (17)3.7.1 导柱的设计 (17)3.7.2 导套的设计 (18)3.8 推出机构的设计 (19)3.8.1 推杆的设计 (19)3.8.2 复位杆的设计 (19)3.8.3 推板导柱的设计 (20)3.8.4 推板导套的设计 (20)3.8.5 推板的设计 (20)3.8.6 推杆固定板的设计 (20)3.8.7 固定螺钉的选用 (21)3.8.8 支承钉的选用 (21)3.9 温度调节系统的设计与计算 (21)3.10 排气系统的设计 (22)3.11 机架的选用 (22)3.11.1 标准模架型号的选择 (22)3.11.2 模架长度和宽度的确定 (22)3.11.3 确定模架的厚度 (23)3.11.4 动定模板和座板的设计 (23)4. 模具的动作原理 (25)参考文献 (27)1. 塑件分析和工艺参数的设定1.1 塑件图塑件外壳示意图,如图1.1所示。
塑料模具课程设计说明书
目录一、端盖的原材料选择二、端盖成型方法的选择与工艺过程的确定三、端盖的结构工艺性分析四、编制端盖成型工艺卡五、端盖所需成型设备的初步选择六、端盖注射模结构的初步确定七、端盖注射成型零部件设计八、端盖注射成型零部件设计九、端盖注射模架浇注系统的设计十、推出机构十一、工程实施-端盖注射模冷却系统的设计十二、侧向抽芯的设计课程设计要求与题目(1):给定塑像件零件图一张如下,按模具设计要求将塑件有关尺寸公差进行转换(2):完成模具装配图一张,用手工绘制成A0~A1图幅,按制图标准绘制(3):编写设计说明书(不少于8000字),并将此任务书及任务图放于首页。
一、端盖的原材料选择1:选用塑件材料此端盖数电器类绝缘零件,需大批量生产,要求成型工艺性能好,通过查阅《常用塑料的性能及应用》等资料,对多种塑料进行综合比较,材料的品种可以选择聚苯乙烯(PS)和ABS,但是,PS耐热性较低,刚性较脆,而且其制品由于内应力大容易碎裂,所以此塑件(端盖)的材料选用ABS2:分析塑件材料使用性能和工艺性能(1)使用性能:通过查相关塑料模具设计资料可得:工程塑料ABS三元共聚物,因此兼有三种组元的共同性能,使其具有“坚韧,质硬,刚性”。
ABS树脂具有较高冲击韧性和力学强度,尺寸稳定,耐化学性及电性能良好,易于成型和机械加工等特点。
此外,表面还可镀硌,成为塑料涂金属的一种常用材料,另外,ABS与JHJ372有机玻璃熔接性良好,可做双色成型塑件。
综合力学性功能好,但耐热性较差,吸水性较大,化学性能好。
(2)工艺性能:成型性能好,成型前要干燥,易产生熔接痕,浇口外观不好。
①无定型料,其品种牌号很多,各品种的机电性能及成型特性也各有差异,应按品种确定成型方法及成型条件○2吸湿性强含水量应小于0.3%,必须充分干燥,要求表面光泽的塑件应要求长时间预热干燥○3流动性中等,溢边料0.04mm左右(流动性比聚苯乙烯差,但比聚碳酸酯,聚氯乙烯好)○4比聚苯乙烯加工困难,宜取高料温,模温。
塑料盖子的注塑模设计说明书

XX学校XX学校毕业设计说明书课题名称:塑料盖子的注塑模设计学生姓名学号所在学院专业班级指导教师起讫时间:年月日~年月日摘要根据塑料制品的要求,了解塑件的用途,分析塑件的工艺性、尺寸精度等技术要求,选择塑件制件尺寸。
本模具采用一模两件,点浇口进料,注射机采用海天160XB型号,设置冷却系统,CAD和UG绘制二维总装图和零件图,选择模具合理的加工方法。
附上说明书,系统地运用简要的文字,简明的示意图和和计算等分析塑件,从而作出合理的模具设计。
关键词:机械设计;模具设计;CAD绘制二维图;UG绘制3D图,注射机的选择English the moldTake toAccording to the plastic products requirements, understand the use of plastic parts, plastic parts of the process analysis, dimensional accuracy and other technical requirements, selection of plastic parts size. The use of a mold of a mold two, a side gate feed, injection machine uses the Haitian 160XB models, cooling system, CAD and UG mapping of2D assembly drawing and parts drawing, mold reasonable processing method. Enclose brochures, the systematic use of a brief text, concise schematic diagram and calculation analysis of plastic parts, so as to makereasonable mold design.Key words: mechanical design; mold design; CAD drawing two-dimensional map; UG rendering3D map, the choice of injection machine目录摘要 (I)第1章绪论 (4)1.1塑料简介 (4)1.2注塑成型及注塑模 (4)第2章塑料材料分析 (6)2.1 塑料材料的基本特性 (6)第3章塑件的工艺分析 (7)3.1 塑件的结构设计 (7)3.2 塑件尺寸及精度 (8)3.3 塑件表面粗糙度 (9)3.4 塑件的体积和质量 (9)第4章注射成型工艺方案及模具结构的分析和确定 (10)4.1、注射成型工艺过程分析[5] (10)4.2 浇口种类的确定 (10)4.3 型腔数目的确定 (11)4.4 注射机的选择和校核 (11)4.4.1 注射量的校核 (12)4.4.2 塑件在分型面上的投影面积与锁模力的校核 (12)4.4.3、模具与注射机安装模具部分相关尺寸校核 (12)第5章注射模具结构设计 (14)5.1 分型面的设计 (14)5.2 型腔的布局 (14)5.3 浇注系统的设计 (15)5.3.1 浇注系统组成 (15)5.3.2 确定浇注系统的原则 (15)5.3.3 主流道的设计 (15)5.3.4 分流道的设计 (17)5.3.5 浇口的设计 (17)5.3.6 冷料穴的设计 (18)5.4 注射模成型零部件的设计[7] (18)5.4.1 成型零部件结构设计 (18)5.4.2 成型零部件工作尺寸的计算 (20)5.5 排气结构设计 (20)5.6 脱模机构的设计 (20)5.6.1 脱模机构的选用原则 (20)5.6.2 脱模机构类型的选择 (21)5.6.3 推杆机构具体设计 (21)5.7 注射模温度调节系统 (21)5.7.1 温度调节对塑件质量的影响 (22)5.9 模架及标准件的选用 (22)5.9.1 模架的选用 (22)5.10 两分型面的开模顺序与控制机构 (24)第6章模具材料的选用 (25)6.1 成型零件材料选用 (25)6.2 注射模用钢种 (25)总结 (26)致谢 (28)参考文献 (29)第1章绪论模具制造是国家经济建设中的一项重要产业,振兴和发展我国的模具工业,日益受到人们的重视和关注。
【说明书】注射模塑料仪表盖课程设计说明书

【关键字】说明书目录4.2 成型零件钢材的选用 (17)4.3 成型零件工作尺寸的计算 (17)4.3.1 凹模径向尺寸的计算 (17)4.3.2 凹模深度尺寸的计算 (18)4.3.3 型芯径向尺寸的计算 (18)4.3.4 型芯高度尺寸的计算 (18)4.4 成型零件尺寸及动模垫板厚度的计算 (18)4.4.1 凹模侧壁厚度的计算 (18)4.4.2 承板(动模垫板)厚度的计算 (19)5 模架的确定 (21)5.1 模架的确定和标准件的选用 (21)5.1.1 定模座板(350mm×300mm、厚25mm) (21)5.1.2 定模板(型腔固定板)(350mm×250mm、厚60mm) (21)5.1.3 动模型芯固定板(350mm×250mm、厚25mm) (21)5.1.4 型芯固定板(350mm×250mm、厚25mm) (21)5.1.5 动模垫板(350mm×250mm、厚25mm) (22)5.1.6 垫块(350mm×48mm、厚度80mm) (22)5.1.7 推杆固定板(150mm×350mm、厚15mm) (22)5.1.8 推板(150mm×350mm、厚20mm) (23)5.1.9 动模板底板(350mm×300mm、厚25mm) (23)5.2 模架各尺寸的校核 (23)6 排气槽的设计 (24)6.1 排气槽的设计 (24)7 脱模推出机构的设计 (25)7.1 脱模力的计算 (25)7.1.1 型芯脱模力的计算 (25)7.2 推出方式的确定 (27)7.2.1 推杆推出 (27)7.2.2 推杆位置的布置 (27)8 冷却系统的设计 (29)8.1 选用冷却介质 (29)8.2 冷却系统的简略计算 (29)9 导向与定位机构的设计 (32)10 总装图和零件图的绘制 (33)注射模课程设计第4组塑料仪表盖,大批量生产,精度:MT5。
塑料罩模具设计说明书
塑料件零件图一张,包含技术要求。
(详见附图)三、设计完成后提交的文件和图表1.计算说明书部分1)设计说明书的内容应包括目录、正文、设计小结、参考文献及部分。
2)说明书论述清楚,文字简练,书写整洁,计算正确。
3)按照一定格式书写,采用统一格式的封面,装订成册,若采用打印,按照规定排版。
4)说明书中应附有必要的插图。
这次的课题是设计塑料罩模具。
首先对塑料罩进行工艺性分析,外壳类零件一般需要一定的耐热和抗振性,需要一定的精度。
再用三维软件模拟建模进行结构设计,能够直观的看到零件外形。
然后分析了成型条件等因素,查询资料后,选择了注射机。
接着分析塑料罩的型芯、型腔结构、成型零件、浇注系统、冷却系统、导向机构、脱模机构的设计。
这次设计的模具要做到结构合理,能够实现用于生产。
关键词:塑料罩;注塑模;PP;二板模ABSTRACTThis topic is the design of the bottle caps mold. First, the bottle caps for process analysis, the bottle caps parts generally require a certain heat and vibration resistance, the need for a certain precision. Then 3D software simulation model for structural design, can see the parts. And then analyzes the forming conditions and other factors, the query information, select the injection machine. Then it analyzes the design of the core and cavity structure, forming part, pouring system, cooling system, guiding mechanism, and ejection mechanism of the printer. The design of the mold to achieve reasonable structure, can be used for production.Key words:The bottle caps; model for structural; production; process analysis目录1绪论 (1)1.1前言 (1)2塑料罩的工艺分析 (2)2.1功能设计 (2)2.2产品的工艺性分析 (2)2.2.1塑料罩结构设计 (2)2.2.2产品工艺分析 (2)3塑料罩注塑模具设计 (3)3.1材料的确定 (3)3.1.1 PP的优点 (3)3.1.2 PP的参数 (3)3.2 PP的物理性能 (4)3.3注射机的选择 (4)3.3.1选择注射机型号 (4)3.3.2注射机的校核 (6)3.3.3注射机安装模具部分相关尺寸校核 (7)3.4一些参数的校核 (8)3.4.1分型面的选择 (8)3.4.2型腔数目的确定 (9)3.5浇注系统设计 (9)3.5.1主流道的设计 (10)3.5.2冷料穴的设计 (13)3.5.3浇口的设计 (13)3.6成形零部件设计 (14)3.6.1影响成形零部件工作尺寸的因素 (16)3.6.2模腔工作尺寸的计算 (17)3.6.3塑料罩成形零件工作尺寸 (17)3.7模架的选用 (18)3.8脱模机构的设计 (18)3.8.1推杆的设计 (19)3.8.6复位杆的设计 (20)3.9导向机构的设计 (21)3.10冷却系统设计 (22)3.11排气设计 (23)3.12模具工作原理 (23)3.12.1成形前的准备工作 (24)3.13模具最终的效果图 (24)结束语 ........................................................................................................ 错误!未定义书签。
塑料——罩盖说明书
目录一. 塑件的工艺性分析 (2)1.塑件的材料特性 (2)2.塑件材料的成型性能 (3)3.塑件注塑工艺参数的确定 (3)4.塑件的结构和尺寸精度及表面质量分析 (4)5.塑件体积及质量的计算 (4)二.注塑模的结构设计 (4)1.确定型腔数目及布置 (4)2.选择分型面 (5)3.确定浇注系统 (6)4.成型零部件的结构设计 (8)5.脱模顶出结构设计 (10)6.导向结构设计 (12)7.拉料杆设计 (13)8.排气系统设计 (13)9.选择模架及模架结构草图 (13)三.模具闭合高度计算 (14)四.注射机的选用及有关参数的校核 (14)五.制模具总装图 (15)六.塑模具安装 (15)设计总结 (16)参考文献 (17)第一章塑件的工艺性分析名称:盒盖材料:聚甲醛(POM)壁厚:2.5mm精度:M(3~5)级生产类型:大批量生产粗糙度:3.2μm以下技术要求:1 塑件保持壁厚均匀;2 未注圆角R1;3 塑件底平面平整塑件如图所示1.1 塑件的材料特性聚甲醛是继尼龙之后发展起来的一种性能良好的热塑性工程塑料,其性能不亚于尼龙,而价格却比尼龙低廉。
聚甲醛树脂为白色粉末,经造粒后,为淡黄色或半透明的光泽硬粒。
聚甲醛有较高的抗拉、抗压性能和突出的耐疲劳强度,特别适合于用做长时间反复承受外力的齿轮材料;聚甲醛尺寸稳定,吸水率小,具有优良的减摩、耐磨性能;能耐扭变,有突出的回弹能力,可用于制作塑料弹簧;常温下一般不溶于有机溶剂,能耐醛、酯、醚、烃及弱酸、弱碱,但不耐强酸,耐汽油及润滑油性能也好;有较好的电气绝缘性能。
聚甲醛的缺点是成型收缩率大,在成型温度下热稳定行较差。
1.2 塑件材料的成型性能聚甲醛收缩率大,其熔融温度范围小,热稳定性差,易产生分解,分解产物甲醛对人体和设备有害。
聚甲醛的熔融和凝固十分迅速,熔融速度快有利于成型,缩短成型周期,但凝固快会使熔料结晶化速度快,塑件产生熔接痕等表面缺陷。
盖的注塑模课程设计
盖的注塑模课程设计一、课程目标知识目标:1. 学生能理解并掌握注塑成型工艺的基本原理,了解盖类产品注塑模具的结构与特点。
2. 学生能够掌握注塑模具设计的基本流程和关键参数,包括模具材料选择、型腔布局、冷却系统设计等。
3. 学生能够了解并运用CAD/CAM软件进行注塑模具的设计与制造。
技能目标:1. 学生能够运用所学知识,独立完成盖类产品注塑模具的设计,具备一定的创新设计能力。
2. 学生能够运用CAD/CAM软件进行注塑模具的绘图和编程,提高实际操作能力。
3. 学生能够通过课程学习,具备分析和解决注塑模具生产过程中问题的能力。
情感态度价值观目标:1. 培养学生对模具设计与制造专业的热爱,激发学生的学习兴趣,提高学生的自主学习能力。
2. 培养学生的团队合作精神,使学生能够在项目实践中相互协作、共同成长。
3. 增强学生的环保意识,认识到模具行业在资源节约和环境保护方面的重要性,培养学生的社会责任感。
课程性质:本课程为模具设计与制造专业的核心课程,注重理论与实践相结合,培养学生的实际操作能力和创新设计能力。
学生特点:学生具备一定的模具基础知识和计算机操作能力,对模具设计有较高的兴趣,具有较强的动手能力和探索精神。
教学要求:教师应采用项目驱动、任务导向的教学方法,结合实际案例进行分析,引导学生主动参与课堂讨论,提高学生的实践操作能力。
同时,注重过程评价,激发学生的学习积极性。
二、教学内容1. 注塑成型原理及工艺流程:包括塑料的物理性质、注塑机的工作原理、注塑成型的基本工艺参数等,对应教材第一章内容。
2. 盖类产品注塑模具结构设计:分析盖类产品的结构特点,讲解注塑模具的型腔布局、浇注系统、冷却系统等设计要点,对应教材第二章内容。
3. 注塑模具材料及选用:介绍常用注塑模具材料及其性能,教授模具材料的选择方法,对应教材第三章内容。
4. CAD/CAM软件在注塑模具设计中的应用:学习CAD/CAM软件的基本操作,运用软件进行注塑模具的绘图和编程,对应教材第四章内容。
模具设计制造 端盖注塑模 塑料模具设计说明书
广东机电职业技术学院塑料模课程设计说明书设计题目: 端盖注塑模专业: 模具设计与制造______班级: 模具1021学生姓名: 谢洪超学号: 06101740指导教师: 林剑明日期: 2012.06.04——2012.06.17目录一塑件工艺分析 (2)二分型面的选择 (4)三型腔数的确定 (3)四型腔的排位 (4)五模架的选择................................................... .. (5)六浇注系统的设计 (5)七成型零部件设计 (6)八推出机构设计 (7)九冷却系统的设计 (8)十排气方式的确定 (10)十一绘制模具结构图 (10)十二设计总结及体会 (11)一塑件成型工艺分析1原材料分析•PA6的化学物理特性和PA66很相似,然而,它的熔点较低,而且工艺温度范围很宽。
它的抗冲击性和抗溶解性比PA66要好,但吸湿性也更强。
因为塑件的许多品质特性都要受到吸湿性的影响,因此使用PA6设计产品时要充分考虑到这一点。
为了提高PA6的机械特性,经常加入各种各样的改性剂。
玻璃就是最常见的添加剂,由于有很好的机械强度和刚度很好的耐磨损特性被广泛用于结构部件。
由于有很好的耐磨损特性,还用于制造轴承。
表1 30%玻纤增强尼龙6 主要技术指标密度吸水率(24h)收缩率熔点抗拉强度抗弯强度硬度HB1.21~1.350.9~1.3 0.3 164Mpa 227Mpa 14.5HB2、塑件的结构、精度、质量分析塑件如下图:技术要求1、塑件壁厚均匀。
2、塑件不允许有变形,裂纹。
3、未注公差按MT4-A4、拔模斜度为1。
该塑件为长方形结构端盖零件,腔体深16mm,壁厚3mm,整体尺寸不大不小,成型工艺性较好。
塑件质量没有较高的要求,外表面粗糙度Ra1.6um,内部粗糙度为Ra3.2um,凸模拔模斜度1°,成型工艺性较好。
塑料成型工艺卡压力/MPa 注射压力60-100保压压力50-60 后处理温度/℃时间/h二分型面的选择选择制品的分型面分型面的形式和位置会影响到模具加工、排气、脱模、塑料的表面质量及工艺操作。