
【CN109954346A】尾气处理装置【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910239717.4
(22)申请日 2019.03.27
(71)申请人 深圳市捷佳伟创新能源装备股份有限公司地址 518000 广东省深圳市龙岗区横岗街道横坪公路89号数字硅谷(涌鑫工业园)D栋
(72)发明人 文鸥 张勇 伍波
(74)专利代理机构 深圳市康弘知识产权代理有限公司 44247代理人 尹彦 胡朝阳
(51)Int.Cl.B01D 47/02(2006.01)B01D 53/18(2006.01)
(54)发明名称尾气处理装置(57)摘要本发明公开了一种尾气处理装置,包括处理室,所述处理室内盛装有用于溶解尾气中的杂质的溶解液,所述处理室内设有隔板,所述隔板将处理室分隔成第一部分和第二部分,所述隔板上贯穿设有浸于溶解液中的过气孔,所述处理室的第一部分上设有进气孔,所述处理室的第二部分上设有出气孔。本发明尾气从进气孔进入处理室的第一部分后,由于处理室的第一部分中的压力不断增大,尾气会进入溶解液中并穿过气孔进入处理室的第二部分,在此过程中尾气会与溶解液接触使得尾气中的杂质被溶解,从而去除尾气中的杂质,去除杂质后的尾气从出气孔流出处理
室。
权利要求书1页 说明书2页 附图1页CN 109954346 A2019.07.02
CN 109954346
A1.一种尾气处理装置,其特征在于,包括处理室(2),所述处理室(2)内盛装有用于溶解
尾气中的杂质的溶解液(26),所述处理室(2)内设有隔板(21),所述隔板(21)将处理室(2)
分隔成第一部分(27)和第二部分(28),所述隔板(21)上贯穿设有浸于溶解液(26)中的过气
孔(211),所述处理室(2)的第一部分(27)上设有进气孔(22),所述处理室(2)的第二部分
(28)上设有出气孔(23)。
2.根据权利要求1所述的尾气处理装置,其特征在于,所述溶解液(26)为水。
3.根据权利要求1所述的尾气处理装置,其特征在于,所述尾气处理装置还包括干燥过
滤器(3),所述干燥过滤器(3)与出气孔(23)连接。
4.根据权利要求2所述的尾气处理装置,其特征在于,所述尾气处理装置还包括隔膜泵
(4),所述隔膜泵(4)与干燥过滤器(3)连接,从所述干燥过滤器(3)出来的尾气进入所述隔
膜泵(4)。
5.根据权利要求1所述的尾气处理装置,其特征在于,所述处理室(2)上设有溶解液进
入口(24)和溶解液排出口(25),所述尾气处理装置还包括与溶解液排出口(25)连接的排水
泵(5)。
6.根据权利要求5所述的尾气处理装置,其特征在于,所述尾气处理装置还包括溶解液
输入管(6)和流量计(7),所述流量计(7)连接在溶解液输入管(6)和溶解液进入口(24)之
间。
7.根据权利要求6所述的尾气处理装置,其特征在于,所述尾气处理装置还包括阀门
(8),所述阀门(8)连接在流量计(7)与溶解液进入口(24)之间。
8.根据权利要求1所述的尾气处理装置,其特征在于,所述处理室上还设有压力检测口
(29),所述尾气处理装置还包括与压力检测口(29)连接的压力检测器(9)
。权 利 要 求 书1/1页
2CN 109954346 A
【技术回顾】四种主流机动车尾气颗粒捕捉器孰优孰劣?
如果以黑、灰、白三色来评价颗粒物对健康的危害性,美国环境保护署(EPA)认为,颗粒物是导致寿命缩短及诱发哮喘的原因,判定为黑色;美国食品和药物管理局(FDA)的判定是“无限接近于黑的灰色”;德国环境部公布调查结果称,以颗粒物为主的柴油车尾气致癌性高达汽油车的几倍乃至十倍,认为不仅是大型卡车,小型卡车及乘用车也应该配备颗粒捕捉器(DPF)。不仅德国,积极致力于环境问题的欧洲国家大多认为颗粒物对身体健康的危害性“当然是黑色”,自2005年开始实行的汽车尾气规定“欧4”(Euro4)实际上就是规定车辆必须安装颗粒捕捉器。
日本国立癌症中心也认为颗粒物具有致癌性,作出了“黑色”判断。在尼崎公害诉讼案中,神户地方法院作出的判决也承认了颗粒物会对道路沿线居民的健康造成损害,要求有关方面采取措施控制汽车尾气排放。
作为颗粒物对策,利用颗粒捕捉器是最有效的方法之一。全球率先推出颗粒捕捉器商品有4家企业,不过其特点各不相同,技术水平高低分明。以“使用50ppm以下的低硫柴油为前提”,《日经机械》(现《日经制造》)杂志排列的先后顺序是:①催化剂厂商英国庄信万丰公司,②生产环保技术产品的美国恩格哈德公司(即现在的巴斯夫催化剂公司),③法国标致公司,④日本五十铃公司。
利用简单的结构实现低成本
庄信万丰开发的颗粒捕捉器“CRT”(Continuously Regenerating Trap)(图1)排在第一位。原因在于其结构简单,且成本较低。仅需安装在车辆排气歧管之后即可处理颗粒物,由于是从外部进行加热,因此也无需准备添加剂等。
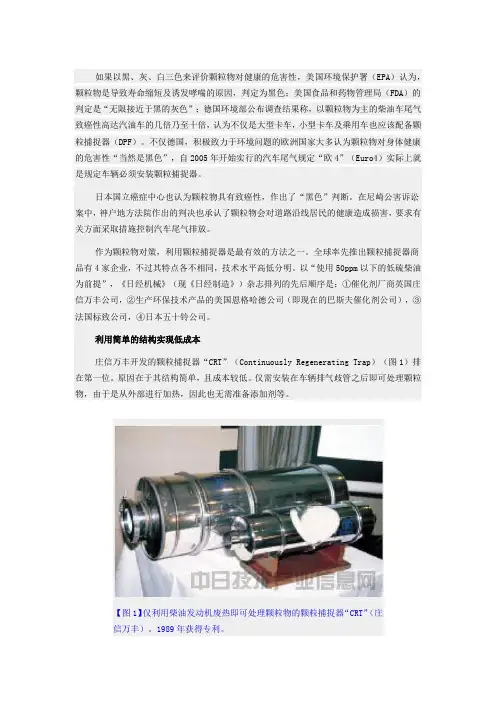
【图1】仅利用柴油发动机废热即可处理颗粒物的颗粒捕捉器“CRT”(庄信万丰)。1989年获得专利。 图2为CRT的结构。由不锈钢SUS304构成细长的圆筒状外壳,两端用盖封闭,一个盖的上方和下方分别设置有尾气入口,以及用于安装检测外壳内压力及温度的传感器的监测孔。在接近另一个盖的侧面设置尾气出口。入口通过凸缘与排气歧管相连。DPF兼作消音器,因此无需安装普通消音器。
克劳斯
采用高效能和高效益的硫回收技术对于今后面临的日益严格的环境和生态保护要求具有重要的现实意义。当前酸性硫回收方法主要有湿法和干法脱硫,干法又分为传统克劳斯(Claus)法、亚露点类克劳斯工艺,还原吸收类工艺、直接氧化类克劳斯工艺、富氧克劳斯工艺和氧化吸收类克劳斯工艺。湿法主要有鲁奇的低、高温冷凝工艺、托普索WSA工艺[1] 。
克劳斯硫回收工艺自从20世纪30年代实现工业化以后,已经广泛用于合成氨和甲醇原料气生产、炼厂气加工、天然气净化等煤、石油、天然气的加工过程中。在脱硫过程中产生的含H2S气体中回收硫,既可获得良好的经济效益,又可解决工业废气对大气的污染问题。克劳斯工艺特点是流程简单、操作灵活、回收硫纯度高、投资费用低、环境及规模效益显著,克劳斯工艺回收硫黄的纯度可达到99.8%,可作为生产硫酸的一种硫资源,也可作其他部门的化工原料[2] ,在炼油厂、天然气净化厂、焦化厂、化肥厂、甲醇厂、发电厂、煤气化厂得到了广泛的应用。而在传统克劳斯工艺基础上开发的超优克劳斯(Euro Claus)工艺在硫黄回收率、尾气环保达标、装置投资费用等方面具有更多的优势,目前,超优克劳斯工艺已在国外引起普遍重视,并在德国、荷兰、美国、加拿大和日本等国推广应用,我国近年来也已引进该工艺并投入生产运行。
1 工艺原理
传统克劳斯法是一种比较成熟的多单元处理技术,克劳斯工艺发明伊始就成为硫回收工业的标准工艺流程,也是目前应用最为广泛的硫回收工艺之一。根据过程气中H2S体积百分比的高低,分别采用直流克劳斯法、分流克劳斯法、直接氧化克劳斯法。其工艺过程为含有 H2S的酸性气体在克劳斯炉内燃烧,使部分 H2S氧化为SO2,然后SO2再与剩余的未反应的 H2S在催化剂作用下反应生成硫黄[3] 。
超优克劳斯是克劳斯延伸型工艺,在克劳斯硫回收基础上突破传统观念的基础上,巧妙地组合了近年开发的新技术,对传统的克劳斯工艺进行改进,从改善热力学平衡和强化硫回收的角度出发,这包括发展新型催化剂、富氧燃烧技术、深冷器技术等,对克劳斯工艺作了较大的改造,在传统克劳斯转化之后,最后一级转化段使用新型选择性氧化催化剂,增加一个选择性催化氧化反应器(超级克劳斯反应器),成为超级克劳斯(Super Claus)工艺,与此同时在最后一级克劳斯催化反应器床层中的克劳斯催化剂下面装填了一层加氢还原催化剂,构成加氢催化还原反应器(超优克劳斯反应器),将SO2还原成硫 和H2S 后再选用选择性氧化催化剂,使总硫回收率得以大大提高。根据酸性气体进料量和催化反应器数量,回收率可以达到99.4%以上或更高[4]。超优克劳斯工艺流程见图1.
SSR工艺与SCOT工艺区别
一、选择硫回收工艺技术的原则
硫回收装置作为大型化工生产装置的环保治理装置,在选择工艺技术时必须考虑:a.采用该技术处理后的气体完全满足国家和地方的相应排放标准;b.装置运行必须可靠(包括稳定性、可操作性、安全性);c.装置投资、运行综合费用低。
二、SSR工艺与SCOT工艺比较
SSR工艺采用复杂的热气参混/换热技术,设备结构难以大型化,随着生产规模的扩大设备造价成倍增长,其结果是:在中等规模时,SSR工艺投资远高于超级/超优克劳斯(SUPERCLAUS/EUROCLAUS)工艺;建设大型装置,SSR工艺投资远高于低温斯柯特(LO-SCOT)工艺。在生产上SSR工艺气体再热采用参混/换热方式,相互关联,难以实现合理分配且设备泄露会导致排放超标,运行不稳定;低温斯柯特(LO-SCOT)工艺高度自动化,运行稳定
SCOT是SHELL公司专利的尾气加氢技术,SSR是在KTI公司的RAR技术基础上由国内某公司开发而成,目前我国的大部分尾气加氢均采用SSR工艺。其不同之处在于尾气的加热方式,SCOT采用外加氢方式;SSR采用气气换热器的内加热方式,从应用效果看尾气均能达到960mg/m3的SO2排放标准,但SSR工艺的气气换热器是个关键设备,如制造不过关,易泄漏。
SCOT是荷兰壳牌公司开发的斯科特法,是基于在一种钴-钼型催化剂上,使克劳斯尾气中的二氧化硫、有机硫化物、硫蒸气等加氢催化转化成硫化氢,然后用脱硫溶剂回收硫化氢,经再生送回克劳斯装置。如此处理后尾气残硫含量甚低,可直接排放大气,因而近年来斯科特法已日益增多。第一套斯科特工业装置于1973年投产,至今已有近200套装置在运行。我国已引进该专利技术。
SSR工艺属于还原吸收工艺,利用焚烧烟气余热加热硫磺回收尾气,达到加氢反应的温度,与常规的斯科特尾气处理工艺相比,取消了斯科特工艺中的在线加热炉及其配套的鼓风机等设备,避免了斯科特工艺中存在的许多问题。
三元催化汽车尾气过滤器陶瓷滤芯
汽车尾气过滤器
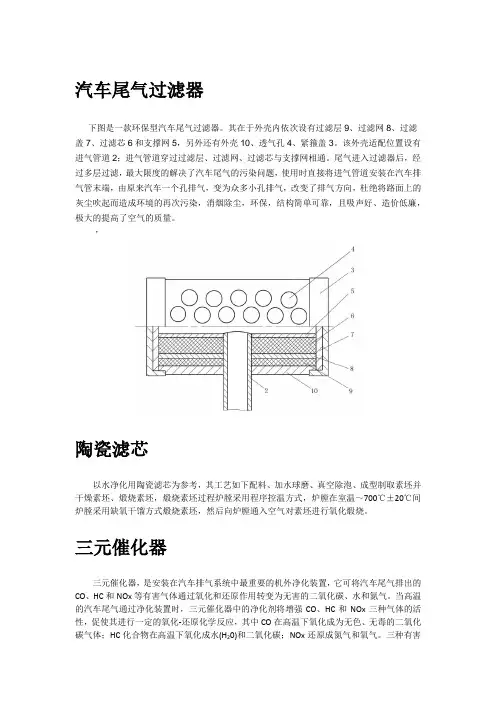
下图是一款环保型汽车尾气过滤器。其在于外壳内依次设有过滤层9、过滤网8、过滤盖7、过滤芯6和支撑网5,另外还有外壳10、透气孔4、紧箍盖3。该外壳适配位置设有进气管道2;进气管道穿过过滤层、过滤网、过滤芯与支撑网相通。尾气进入过滤器后,经过多层过滤,最大限度的解决了汽车尾气的污染问题,使用时直接将进气管道安装在汽车排气管末端,由原来汽车一个孔排气,变为众多小孔排气,改变了排气方向,杜绝将路面上的灰尘吹起而造成环境的再次污染,消烟除尘,环保,结构简单可靠,且吸声好、造价低廉,极大的提高了空气的质量。
,
陶瓷滤芯
以水净化用陶瓷滤芯为参考,其工艺如下配料、加水球磨、真空除泡、成型制取素坯并干燥素坯、煅烧素坯,煅烧素坯过程炉膛采用程序控温方式,炉膛在室温~700℃±20℃间炉膛采用缺氧干馏方式煅烧素坯,然后向炉膛通入空气对素坯进行氧化煅烧。
三元催化器
三元催化器,是安装在汽车排气系统中最重要的机外净化装置,它可将汽车尾气排出的CO、HC和NOx等有害气体通过氧化和还原作用转变为无害的二氧化碳、水和氮气。当高温的汽车尾气通过净化装置时,三元催化器中的净化剂将增强CO、HC和NOx三种气体的活性,促使其进行一定的氧化-还原化学反应,其中CO在高温下氧化成为无色、无毒的二氧化碳气体;HC化合物在高温下氧化成水(H20)和二氧化碳;NOx还原成氮气和氧气。三种有害气体变成无害气体,使汽车尾气得以净化。
一般三元催化器如下图所示,由机壳21、衬垫22和载体23组成。其中载体是过滤的关键材料。
下面是某专利中这种载体的材料和制备过程。原料包括滑石、高岭土、氧化铝、脂肪酸和水等,经混合、搅拌练泥、模压成型、型坯烘干、烧结等工艺制作而成。
用于三元催化汽车尾气过滤器陶瓷滤芯的碳化硅指标为:
粒径(微米) 纯度(%) 比表面积(m2/kg) 比重(g/cm3)
0.3~1.2 95~99 10~15 0.4~0.8
优化操作降低PTA装置的PX单耗
优化操作降低PTA装置的PX单耗
洛阳分公司化工车间:牛建升
摘要:本文对影响PTA装置PX单耗的因素进行了分析,并通过对操作的优化达到了降低装置PX单耗的目的。
关键词:优化 降低 PX 单耗
洛阳化纤工程PTA装置采用美国BP-AMOCO公司的专利技术,以对二甲苯(PX)为原料,以醋酸(HAC)为溶剂,在催化剂醋酸钴、醋酸锰和助催化剂氢溴酸的作用下,对二甲苯和空气中的氧气发生反应,生成对苯二甲酸。
PX作为PTA装置氧化反应过程的原料,价格又比较昂贵,因此,如何降低PX消耗,降低生产成本,对装置的经济效益具有非常重要的意义。
1. 影响PTA装置PX消耗的因素分析
在正常的操作条件下,PX氧化反应的总收率为95~97mol%,通过氧化反应器后TA的收率约为95 mol%,通过氧化第一结晶器后收率为97 mol%。从氧化反应器出来的浆料中大约剩0.2%的PX未反应,经过第一结晶器后只有约0.01~0.02%的PX没有反应。大约0.1~0.2%的PX进料最终进入高压吸收塔(BT111)回收;大约2%的PX进料损失形成副产物或流失,其中大约3/4损失在氧化反应器中燃烧生成COX和水,剩余的PX(包括PX中的杂质)生成单环杂质苯甲酸、邻苯二甲酸、偏苯三酸、间苯二甲酸等存在于氧化母液和反应尾气中;4-CBA与PT酸存在于TA中。 1.1原料中的PX纯度
在PX氧化反应过程中,主要有两类反应发生:一类是PX氧化生成PTA的主反应;另一类是伴随主反应同时发生的副反应。PX中一般常含有苯、甲苯、邻二甲苯、间二甲苯等杂质,这些杂质在氧化反应过程中会生成苯甲酸以及间苯二甲酸等副产物,随PX纯度的下降这些副产物的含量增加。副反应的发生,除了影响原材料的消耗外,还影响产品的色泽和质量。PTA产品颜色发黄或发灰的现象,就是由于产生了不同含量的副产物造成的。
因此PX纯度的提高,生产过程中产生的中间产物的品种和量就越少,产品的转化率越高,质量越好。同时产品的母液质量就越高,母液循环率可以提高,最大限度地回收PX。PX纯度每增加0.01%,PX单耗就下降1.5KgPX/TPTA。
TSA技术协议(最终版)
TSA技术协议(最终版)
- 1 - / 52
哈密宣力燃气发电有限公司
新疆哈密煤化工尾气综合利用宣力发电项目
尾气收集与净化工程
设备技术协议书
(TSA净化装置)
需 方: 哈密宣力燃气发电有限公司
中航世新安装工程(北京)有限公司
供 方: 上海同助化工科技有限公司
设计方: 中冶赛迪工程技术有限公司
日 期:二〇一四年八月六日 TSA技术协议(最终版)
- 2 - / 52
目录
一、概述 ............................................................................................................................... - 3 -
二、工程条件 ....................................................................................................................... - 4 -
三、工艺方案 ....................................................................................................................... - 7 -
四、规范与标准 ................................................................................................................. - 14 -
五、主要设备选型 ............................................................................................................. - 19 -
工艺说明
项目管理承包商 中 国 石 化
工程建设公司 设 计 说 明 编号:NA-CPDP-0002-0003
第 1页 共 1 页 版次:00
1.0 概述
1.1 装置概况
·设计规模:裂解汽油加氢/苯抽提装置的原料—裂解汽油或称粗汽油来自乙烯装置,也可以接收来自丁二烯装置的C4+重组分。因受乙烯裂解原料变化的影响,该装置的处理能力随之不同,装置苯产品产量也不同,详见下表:
乙烯裂解原料名称 裂解汽油处理量(kt/a) 装置产量(kt/a)
乙烯装置
Pygas 丁二烯装置C4+重组分 苯产品
重石脑油 (工况1) 762 10.4 188
Qatar凝析油 (工况2) 708 10.3 163
OSO凝析油/重石脑油(工况3) 756 11.3 180
·年生产小时:年操作时间为7200小时;操作班次为3班。
·专利技术:乙烯装置副产的裂解汽油(DPG)进入本装置后,通过两段加氢处理得到富苯馏分,再经苯抽提,即可生产出高纯度苯产品。
本装置采用的专利技术是:法国IFP的裂解汽油加氢(PGHT)技术和德国KRUPP UHDE公司的Morphylane萃取精馏工艺技术。
·装置布置:因裂解汽油加氢/苯抽提装置与乙烯装置联系密切,为便于生产及管理,故布置在乙烯装置街区内的西侧边界线,以节约用地。本装置东侧与丁二烯装置(1600)相邻,南侧为稀释蒸汽发生系统。本装置设备布置紧凑,北边是苯抽提单元(1800),南边是裂解汽油加氢单元(1700)。
·辅助设施:裂解汽油加氢/苯抽提装置辅助设施的布置原则如下:
—变配电室:与丁二烯装置共用SS-250变配电室。
—控制室:装置的控制室集中在控制中心CC1。
—化验:分析频率较高的分析项目在CC1的化验室内分析。原料、产品以
WSA尾气直接制酸工艺评述
WSA尾气直接制酸工艺评述
张毅(中国石化宁波工程公司 315103) 2008-01-10
由于H2S气体浓度低、缺少合适的回收技术且回收费用较高,目前国内中、小型化肥企业对于酸性气的尾气基本上都采取放空,造成了空气污染。
国内大型化肥企业对于酸性气中含H2S尾气处理方法多选用克劳斯(Claus)硫回收工艺,其基本原理是将加工副产的酸性气及其它含H2S气体部分氧化回收元素硫。
丹麦托普索WSA尾气直接制酸工艺是20世纪80年代开发的一种新型高效催化的湿法制酸工艺。该工艺可回收H2S和其它硫化物中的硫,对硫化物的浓度适用范围广,可用H2S体积分数低至0.05%的废气生产质量分数93%~98%的硫酸,硫回收率99.5%。近年来该工艺广泛用于石油、化工及冶炼行业,如长岭炼油厂60 kt/a WSA硫酸装置及株洲冶炼厂、柳化股份有限公司等企业的装置已经投产。
1 克劳斯硫回收工艺与WSA尾气直接制酸工艺的比较及工艺路线的选择
1.1 工艺简述
1.1.1 克劳斯硫回收工艺
净化装置来的酸性气引入分离罐,分离出的水溶液作为酸性冷凝液排出界区。出分离罐的酸性气一部分送入克劳斯焚烧炉的烧嘴,燃烧所需的工艺空气通过空气鼓风机提供,所配空气量按H2S完全燃烧生成SO2提供。为了取走燃烧过程中产生的大量反应热,焚烧炉后配有废热锅炉,燃烧气通入废热锅炉降温同时副产蒸汽。未进入燃烧炉的另一部分酸性气在废热锅炉后与降温后的燃烧气汇合,混合气体进入硫冷凝器,使反应产生的硫冷凝析出。
冷凝析出的液态硫导入熔硫池进行脱气。硫冷凝器中副产的蒸汽用于管线伴热、熔硫池加热等用途。
出硫冷凝器的气体送入第1预热器,在其中通过副产蒸汽加热后,经入口切换阀进入一级反应器。在反应器的上部催化剂床层中,反应使气体温度上升,这使得COS和CS2在TiO2基催化剂作用下的转化率达到最大,然后气体进入下部Al2O3基催化剂床层中继续反应。下部催化剂床层中设有换热盘管,通过加热盘管中的锅炉给水副产蒸汽不断带走反应热。产生的蒸汽收集于汽包中,并通过风冷器使水蒸气冷凝,冷凝液返回内冷盘管。反应器的冷却温度通过调节风冷器的冷却面积来控制,整个盘管内部冷却系统以封闭形式进行循环。
安徽八一化工股份有限公司介绍企业发展分析报告
1
Enterprise Development Analysis Report
企业发展分析报告
安徽八一化工股份有限公司 专业 品质 权威
免责声明:
本报告通过对该企业公开数据进行分析生成,并不完全代表我方对该企业的意见,如有错误请及时联系;本报告出于对企业发展研究目的产生,仅供参考,在任何情况下,使用本报告所引起的一切后果,我方不承担任何责任:本报告不得用于一切商业用途,如需引用或合作,请与我方联系:
2
安徽八一化工股份有限公司
1 企业发展分析结果
1.1 企业发展指数得分
企业发展指数得分
安徽八一化工股份有限公司综合得分
说明:企业发展指数根据企业规模、企业创新、企业风险、企业活力四个维度对企业发展情况进行评价。该企业的综合评价得分需要您得到该公司授权后,我们将协助您分析给出。
1.2 企业画像
类别 内容
行业 化学原料和化学制品制造业-基础化学原料制造
资质 一般纳税人
产品服务 空
1.3 发展历程
3 2 工商
2.1工商信息
企业基本信息
企业名称:安徽八一化工股份有限公司
法定代表人:李德昌 注册资本:33750万人民币
工商注册号:340000400000592 统一社会信用代码:91340000610360441J
企业性质:空 成立日期:1996-09-26
营业期限:1996-09-26至无固定期限 经营状态:存续
注册地址:安徽省蚌埠市淮上区金沱路1369号
组织机构代码:61036044-1
纳税人资质:一般纳税人
联系电话:055XXXX1969 联系邮箱:ahbyhg*
公司行业 (所属行业 一级行业分类 二级行业分类 三级行业分类):
化学原料和化学制品制造业-制造业-化学原料和化学制品制造业-基础化学原料制造
公司网址:空
经营范围:
生产氯碱、硝基氯苯系列产品,销售自产产品。生产、销售愈创木酚、香兰素和大苏打,(液氯)焊接钢瓶的定期检验。
变压吸附技术在甲醇工业中的应用3
变压吸附技术在甲醇工业中的应用
1、前言
变压吸附(Pressure Swing Adsorption,PSA)这一概念由H.Kahle于1942年在德国申请专利时提出的,变压吸附的基本原理是利用气体组份在固体材料上吸附特性的差异,通过周期性的压力变换过程来实现气体的分离或提纯。变压吸附技术于1958年应用于氢气的提纯,1962年实现工业规模的制氢。进入七十年代后,变压吸附技术获得了迅速的发展。装置数量剧增,装置规模不断增大,使用范围越来越广,工艺不断完善,产品纯度、收率逐步提高,成本不断下降,逐渐成为一种主要的、高效节能的气体分离技术。
变压吸附技术在我国的工业应用已有十几年历史。我国第一套PSA工业装置是西南化工研究设计院设计的,于1982年建于上海吴淞化肥厂,用于从合成氨弛放气中回收氢气。该院于1995年被国家科委批准为“国家变压吸附研究推广中心”,目前已推广各种PSA工业装置500多套,装置规模以产品计从数m3/h到60000m3/h,可以从几十种不同气源中分离提纯十几种气体,代表了我国PSA技术的最高水平。目前,我国的研究人员已将变压吸附技术推广应用到以下九大领域:
1) 从各种含氢气源中提纯氢气;
2) 从各种富含二氧化碳的气源中生产各种等级的气体或液体二氧化碳;
3) 从富含一氧化碳的气源中提纯CO;
4) 合成氨变换气脱除二氧化碳;
5) 天然气的净化脱除C2及以上组份;
6) 空气分离制富氧;
7) 空气分离制富氮; 8) 从煤矿瓦斯气中浓缩甲烷;
9) 浓缩和提纯乙烯。
此外,随着技术的不断进步,PSA技术还可以应用于气体中NOX的脱除、硫化物的脱除、某些有机有毒气体的脱除与回收等,在尾气治理、环境保护等方面也有广阔的应用前景。
2、变压吸附技术的特点
变压吸附工艺简单,能耗低,投资少,操作方便。所以在石油、化工、冶金、电子、国防、医疗、环境保护等方面得到了广泛的应用。与其它气体分离技术相比,变压吸附技术具有以下优点: