
轴承零件非导电材料缺陷试样加工技术
・4・ 轴承技术 2013年第4期 轴承零件非导电材料缺陷试样加工技术 (技术中心) 仵永刚 张玲杨争张筱旭 摘要:对于轴承零件表面以及次表层非导电缺陷进行线切割取样,通过采用超声波探伤技 术,从而确定零件内部缺陷的位置;并设计新的非导电缺陷试样加工方法,提高了线切割加工试样 的速度;为快速准确确定缺陷性质,进行失效分析提供保障。 关键词:非导电缺陷;超声探伤;电火花线切割加工 l存在问题 轴承生产制造过程中,失效分析的检测分 析是与轴承产品的质量及其技术进步密切相 关的一项重要工作。通过可靠的检测结果,可 以判断材料选择的合理性及原材料质量存在 的问题、改善零件在冷热加工中存在的不合理 加工工艺,也可以判断原始设计是否合理,纠 正某些不尽合理的方面并提高轴承产品的整 体可靠性。通常,对于样品的取样切割流程 为:目视缺陷或通过探伤显示的缺陷一选取缺 陷切割位置一线切割加工取样一磨制试样一 借助显微镜观察缺陷显微形貌。 其中轴承零件的线切割加工取样是零件 检测分析的一个重要工序,为了对所检样件利 用各类检测仪器进行有效分析,首要任务就是 从零件或待检样品上获得位置准确的、符合观 察要求的缺陷试样。日常工作中,往往在针对 含有表面磁痕的缺陷样件或露头缺陷样件时, 线切割取样过程经常会出现由于缺陷内的非 导电材料而引起线切割钼丝断路,严重时引起 线切割机床断丝,出现”进退两难”的情况,无 法按要求完成取样工作,直接影响后续分析工 作顺利有效开展。 2原因分析 线切割的工作原理:利用连续移动钨钼合 金丝(称为电极丝)作电极,对工件进行电脉冲 高频火花放电,产生瞬间高温使工件材料局部 熔化或汽化蚀除金属、切割成型。线切割加工 是一种非接触、宏观加工力很小的加工方式蚀 除金属’、切割成型。它具有加工余量小、加工 精度高、加工周期短、不会使得工件产生烧伤。 由上述原理可知,影响加工取样效率关键 之处在于,当钼丝遭遇到非导电材料时,特别 是非金属夹杂物等材料缺陷时,电极丝电流断 路,造成电极丝和非金属材料之间没有电脉冲 火花放电而无法对所选试样实现蚀除加工和 取样。鉴于此情况,检i贝4分析人员以及线切割 机操作人员根据样品实际情况和个人经验,虽 然在线切割加工时采取了一些措施,比如在选 取切割加工的位置时有意避开暴露在表面缺 陷或者磁痕,或者采取对表面缺陷绕行的方法 进行取样,但还是无法避免线切割钼丝与样品 次表层以及更深层非导电材料相遇的情况发 生,从而导致线切割加工的整体效率降低,甚 至无法继续移动,放弃现有样品而重新选择取 样。 图1是常见于轴承内圈内径次表层非金属 夹杂物的分布情况,此类形态分布的夹杂物在 内径表面引起的磁痕长短、分布位置等是不能 完全代表夹杂物在样品内夹杂物的分布状态 的,如果根据一般经验选取取样位置和钼丝切 割线路必会造成钼丝与非金属夹杂物遭遇而 产生“进退两难”的情况。因此,在线切割取样 过程中,
经初步判断后对于此类型磁痕即磁痕 ・6・ 轴承技术 2013年第4期 头 图2双晶探头有效检测区域示意图 3.2.4超声波定位方法具体操作 3.2.4.1 根据缺陷外观形貌形态并借助其它 观察手段,初步判断缺陷性质。 3.2.4.2根据零件缺陷所在部位以及缺陷表 面形态,调整超声波探伤仪各参数至合理位 置。 3.2.4.3沿表面缺陷部位缓慢移动探头, 观察超声波显示波形,并随时记录零件缺陷部 位次表层缺陷的分布位置及深度、分布形态等 信息。 3.2.4.4结合零件表面及次表层(心部)的缺 陷分布状态,选取切害IJ位置进行线切割取样, 通过后续金相观察对表层以及次表层缺陷性 质进行分析。 4结论 4.1通过增加了超声波探伤工序,优化了非金 属材料夹杂缺陷失效样件的取样加工工艺流 程。 4.2依据零件缺陷部位的形状和缺陷分布状 态,选择合适的双晶探头以及合理的超声波参 数,对零件次表层部位缺陷实现了缺陷准确定 位。 4.3根据实际加工情况,采用新的非金属材料 夹杂缺陷失效样件的加工工艺流程,解决了线 切割过程中遭遇非导电缺陷而出现的断路、不 走丝等情况,有效提高线切割加工取样的效率 和取样的准确性、有效性。 (上接第29页) 力及理论寿命,从而延长轴承的使用寿命,保 证高可靠性、寿命达到20年的要求。 2、理论设计创新 通过大量有限元分析,确定了轴承滚子的 凸度形状,改善了轴承内部滚子与滚道接触应 力分布情况。 3、加工工艺创新 滚动体对数曲线加工方法,保证了轴承内 部良好的接触特性。 轴承保持架表面渗氮处理,提高了其在轴承 旋转过程中的摩擦性能,保证了保持架的可靠性。 成果及获奖情况 荣获洛阳市科技进步二等奖、洛阳LYC轴 承有限公司科技进步一等奖。 成果应用情况 该项目轴承在结构设计、表面黑化处理 工艺和圆锥滚子对数曲线设计及加工技术等 方面实现了集成创新,达到国内领先水平。 经试验使用,效果良好。可以解除国内对大 兆瓦级风机齿轮箱行星架用轴承对进口产品 的依赖,其设计及制造填补了国内同类产品 的空白,对促进国内风机装备水平发展具有 重要的意义。
金属结构交流电磁场检测技术规程-山东省标准
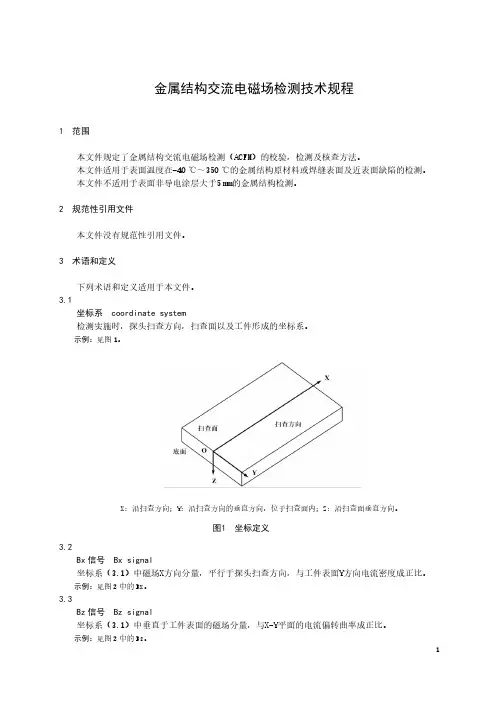
1 金属结构交流电磁场检测技术规程 1 范围 本文件规定了金属结构交流电磁场检测(ACFM)的校验,检测及核查方法。 本文件适用于表面温度在-40 ℃~350 ℃的金属结构原材料或焊缝表面及近表面缺陷的检测。 本文件不适用于表面非导电涂层大于5 mm的金属结构检测。 2 规范性引用文件 本文件没有规范性引用文件。 3 术语和定义 下列术语和定义适用于本文件。 3.1 坐标系 coordinate system 检测实施时,探头扫查方向,扫查面以及工件形成的坐标系。 示例:见图1。 X:沿扫查方向;Y:沿扫查方向的垂直方向,位于扫查面内;Z:沿扫查面垂直方向。 图1 坐标定义 3.2 Bx信号 Bx signal 坐标系(3.1)中磁场X方向分量,平行于探头扫查方向,与工件表面Y方向电流密度成正比。 示例:见图2中的Bx。 3.3 Bz信号 Bz signal 坐标系(3.1)中垂直于工件表面的磁场分量,与X-Y平面的电流偏转曲率成正比。 示例:见图2中的Bz。
2 图2 Bx、Bz信号 3.4 平面图 base plot Bx信号(3.2)或Bz信号(3.3)与时间/距离关系形成的平面图谱。 3.5 蝶形图 butterfly plot 工件表面存在缺陷时,Bx信号(3.2)和Bz信号(3.3)的对应关系形成的平面图谱。 示例:x轴为Bz信号,y轴为Bx信号,见图3。 图3 蝶形图 3.6 梯度信号 gradient signal Bz信号(3.3)经过求梯度、滤波降噪以后得到的缺陷辅助判定信号。 示例:见图4。 图4 梯度图 3.7 阈值 threshold value 由操作人员设定的梯度值,用于判定缺陷当量。
3 3.8 缺陷长度 defect length 缺陷在扫查面的投影间的距离。 示例:见图5中的l。 3.9 缺陷深度 defect depth 缺陷下端点与扫查面间的距离。 示例:见图5中的d。 图5 缺陷长度和深度 3.10 提离效应 lift-off effect 由于探头操作或金属结构不平整原因致使探头与金属结构相对距离发生变化,导致磁场信号的畸变。 3.11 相关显示 relevant indication 由于材料缺陷产生的磁场变化而形成的典型特征信号。 3.12 非相关显示 non-relevant indication 由于工件形状突变、 工件上的机械创伤、 材料磁导率差异等产生的磁场变化形成的典型特征信号。 3.13 伪显示 false indication 由于人工操作失误,外部磁场干扰等并非由材料本身磁场变化形成的典型特征信号。 4 总体要求 4.1 基本要求 ACFM检测应按照规定的工艺规程实施,工艺规程应不少于表1规定内容,并明确相关因素的具体范围和要求。
航空航天特殊材料加工技术

航空航天特殊材料加工技术
第一篇:航空航天特殊材料加工技术
航空航天特殊材料加工技术
——激光切割加工工艺在航空航天领域的应用
激光制造技术在国防和航空航天领域的产业化应用前景远大,具有效率高、能耗低、流程短、性能好、数字化、智能化的特点,本文主要介绍了激光切割加工的组成、工作原理及各激光切割加工工艺技术在航空领域中的应用。针对现状,我国将继续发挥激光制造技术的优势,改变我国航空航天领域的关键器件和技术主要依赖进口的现状,最终形成我国新一代激光制造产业链。
激光切割加工的组成及工作原理
激光加工有四部分组成,分别是激光器、电源、光学系统、机械系统。工作原理 :
激光加工利用高功率密度的激光束照射工件,使材料熔化气化而进行穿孔、切割和焊接等的特种加工。早期的激光加工由于功率较小,大多用于打小孔和微型焊接。到20世纪70年代,随着大功率二氧化碳激光器、高重复频率钇铝石榴石激光器的出现,以及对激光切割加工机理和工艺的深入研究,激光加工技术有了很大进展,使用范围随之扩大。数千瓦的激光切割加工机已用于各种材料的高速切割、深熔焊接和材料热处理等方面。各种专用的激光切割加工设备竞相出现,并与光电跟踪、计算机数字控制、工业机器人等技术相结合,大大提高了激光加工机的自动化水平和使用功能。
随着激光制造技术的发展,桥梁、船舶等结构都由传统的铆接工艺发展到采用激光焊接技术,但先进的激光焊接技术难以在飞机制造中开展广泛的应用。长久以来,飞机结构件之间的连接一直采用落后的铆接工艺,主要原因是飞机结构采用的铝合金材料是热处理强化铝合金(即高强铝合金),一经熔焊后,热处理强化效果就会丧失,而且晶间裂纹难以避免。因此,普通氩弧焊等熔焊方法在飞机制造中的应用成为禁区。另一方面,在80年代初,铝及其合金的激光加工十分困难,被认为是不可能的。主要是由于铝合金存在对10.6mm波长激光的高反射和自身的高导热性。在当时,激光加工主要使用波长为10.6mm的CO2激光器,而铝对CO2激光的反射率高达97%,通常作为反射镜使用。但是,激光加工的优越性又极大地吸引着从事激光材料加工的科研工作者。他们为此付出了大量的时间和精力来研究铝合金激光加工的可能性。
堆焊
堆焊
科技名词定义
中文名称:
堆焊
英文名称:
surfacing
定义:
为增大或恢复焊件尺寸,或使焊件表面获得具有特殊性能的熔敷金属而进行的焊接。
应用学科:
机械工程(一级学科);焊接与切割(二级学科);熔焊(三级学科)
本内容由全国科学技术名词审定委员会审定公布
求助编辑百科名片
堆焊电焊条
堆焊作为材料表面改性的一种经济而快速的工艺方法,越来越广泛地应用于各个工业部门零件的制造修复中。为了最有效地发挥堆焊层的作用,希望采用的堆焊方法有较小的母材稀释、较高的熔敷速度和优良的堆焊层性能,即优质、高效、低稀释率的堆焊技术。
目录
概述
冷焊堆焊技术
冷焊技术的应用领域
宽带极电渣堆焊技术
电火花堆焊工艺在电厂关键部件修复应用
挤压辊堆焊方法 等离子弧堆焊
概述
冷焊堆焊技术
冷焊技术的应用领域
宽带极电渣堆焊技术
电火花堆焊工艺在电厂关键部件修复应用
挤压辊堆焊方法
等离子弧堆焊
展开
简介
duī hàn
用电焊或气焊法把金属熔化,堆在工具或机器零件上的焊接法。通常用来修复磨损和崩裂部分。
英文 : overlay welding
编辑本段概述
应用
目前,生产中采用的堆焊方法非常多,现将几种堆焊方法的稀释率和熔敷速率对比如 [表] 所示。
几种堆焊方法特点比较
堆焊方法 稀释率(%) 熔敷速度(kg/h)
埋弧堆焊 单丝 30~60 4.5~11.3
多丝 15~25 11.3~27.2
串联电弧 10~25 11.3~15.9
单带极 10~20 12 ~ 36
多带极 8~15 22 ~ 68
等离子弧堆焊 自动送粉 5~15 0.5~6.8
手工送丝 5~15 0.5~3.6
自动送丝 5~15 0.5~3.6
双热丝 5~15 13~27
熔化极气体保护电弧堆焊其中:自保护电弧堆焊 10~40 0.9~5.4
补充的《机械故障诊断》课程复习思考题

《机械故障诊断》课程复习思考题
(2013级硕士研究生)
第七部分之磁粉检测与涡流检测思考题
1. 磁粉检测的原理
原理: 铁磁性材料工件被磁化后,由于不连续性的存在,使工件表面和近表面的磁力线发生局部畸变 而产生漏磁场,漏磁场吸附施加在工件表面的磁粉,在合适的光照下形成目视可见的磁痕,从而显示出不连续性的位置、大小、形状和严重程度。磁粉检测(Magnetic Particle Testing,缩写符号为MT),又称磁粉检验或磁粉探伤。
2. 磁粉检测的过程
磁粉检测由预处理、磁化、施加磁粉、观察、记录以及后处理
3. 磁粉检测优点及局限性
优点:显示直观、 检测灵敏高、应用范围广、工艺简单、费用低廉。
局限性:只能用于检测铁磁性材料;只能用于检查表面及近表面缺陷。
4.磁粉检测方法的基础
磁粉检测方法的基础是缺陷处产生的漏磁场与外加磁粉的磁相互作用,即通过磁粉的聚集显示被外加磁场磁化的工作表面上出现的漏磁场.
5.影响漏磁场的主要因素
1.外加磁场的影响
2.工件材料及状态的影响
3.缺陷位置和形状的影响
4.被检表面的覆盖层
6.施加磁粉的方法
1.干法2.湿法
7.检测方法
1.连续法2.剩磁法
8.什么是连续法和剩磁法
(1)连续法 连续法又称附件磁场法或现磁法,是在外加磁场作用下,将磁粉或磁悬液施加到工件上进行磁粉探伤。对工件的观察和评价可在外磁场作用下进行,也可在中断磁场后进行。
(2)剩磁法 剩磁法是先将工件进行磁化,然后在工件上浇磁悬液,待磁粉聚集后再进行观察。这是利用材料剩余磁性进行检测的方法,故称为剩磁法。
9.磁粉检测设备分类 分为固定式、移动式、便携式
10.什么是涡流?
当线圈中通过交变电流时,在线圈周围产生交变磁场 ,当此交变磁场相对导体运动时,导体中会感应出蜗状流动的电流。
11.涡流检测原理
原理:将载有交变或脉冲电流的试验线圈靠近导电工件时,在工件表面内电磁感应产生涡电流,而感生的涡电流又产生磁场,反作用于原试验线圈的磁场,形成叠加磁场。当工件内有缺陷时,涡电流因流动途径的变化,使涡电流磁场也相应变化,经试验线圈检出异常磁场的变化量,可获得缺陷的信息。
《现代制造技术》思考题
江西农业大学工学院 现代制造技术思考题
1 0
1.何谓特种加工?国外简称为: 非传统加工NTM,Non-traditional machining 或 非常规机械加工NCM,Non-conventional machining ?(掌握常用特种加工方法的英文简称如何写)
2.特种加工的本质和特点?
1)不是主要依靠机械能,而是只要其他能量(如电、化学、光、声、热等)去除金属材料
2)工具硬度可以低于被加工材料的硬度,如激光、电子束等加工时甚至没有成形的工具
3)加工过程中工具和工件之间不存在显著的机械切削力,如电火花、线切割、电解加工时工具和工件不接触。
1
1.电火花加工主要方法有哪些方法?电火花加工机理?
1.电火花穿孔成形加工
2.电火花线切割
3.电火花磨削和镗磨
4.电火花同步共轭回转加工
5.电火花高速小孔加工
6.电火花表面强化与刻字
加工机理
1、极间介质的电离、击穿,形成放电通道
2、介质热分解、电极材料融化、气化热膨胀
3、电极材料的抛出 江西农业大学工学院 工程材料课后作业
2 4、极间介质的消电离
2.何谓电火花加工的极性效应?正极性加工和负极性加工各自适用于什么场合?加工中如何利用极性效应来提高加工效率降低工具损耗?
~在电火花加工过程中,由于正、负极性不同而彼此电蚀量不一样的现象叫做极性效应。
~一般粗加工用负极性加工,精加工用正极性加工
~一般在短脉冲精加工时采用正极性加工(即工件接电源正极),而在长脉冲粗加工时则采用负极性加工。
3.电火花加工的工作液有哪些作用?粗、精加工如何选择工作液有哪些作用?
1)形成火花击穿放电通道,并在放电结束后迅速恢复间隙的绝缘状态
特种加工

第七章 特种加工
§7-1 概述
§7-2 电火花加工
§7-3 电解加工
§7-4 超声加工
§7-5 激光加工
§7-6 其他特种加工
§7-1 概述
一、特种加工的产生及发展
随着科学技术、工业生产的发展及各种新兴产业的涌现,工业产品内涵和外延都在扩大;正向着高精度、高速度、高温、高压、大功率、小型化、环保(绿色)化及人本化方向发展,制造技术本身也应适应这些新的要求而发展,传统机械制造技术和工艺方法面临着更多、更新、更难的问题。体现在:
1)新型材料及传统的难加工材料,如碳素纤维增强复合材料、工业陶瓷、硬质合金、钛合金、耐热钢、镍合金、钨钼合金、不锈钢、金刚石、宝石、石英以及锗、硅等各种高硬度、高强度、高韧性、高脆性、耐高温的金属或非金属材料的加工;
2)各种特殊复杂表面,如喷气涡轮机叶片、整体涡轮、发动机机匣和锻压模的立体成型表面,各种冲模冷拔模上特殊断面的异型孔,炮管内膛线,喷油嘴、棚网、喷丝头上的小孔、窄缝、特殊用途的弯孔等的加工;
3)各种超精、光整或具有特殊要求的零件,如对表面质量和精度要求很高的航天、航空陀螺仪,伺服阀,以及细长轴、薄壁零件、弹性组件等低刚度零件的加工。
上述工艺问题仅仅依靠传统的切削加工方法很难、甚至根本无法解决。特种加工就是在这种前提条件下产生和发展起来的。特种加工与传统切削加工的不同点是:
1)主要依靠机械能以外的能量(如电、化学、光、声、热等)去除材料;多数属于“熔溶加工”的范畴。
2)工具硬度可以低于被加工材料的硬度,即能做到“以柔克刚”;
3)加工过程中工具和工件之间不存在显着的机械切削力;
4)主运动的速度一般都较低;理论上,某些方法可能成为“纳米加工”的重要手段;
5)加工后的表面边缘无毛刺残留。微观形貌“圆滑”;
特种加工又被称为非传统或非常规加工,英译:Non-traditional(conventional)
Machining,简写:NTM或NCM。特种加工方法种类很多,而且还在继续研究和发展。目前在生产中应用的特种加工方法很多,它们的基本原理、特性及适用范围见表7-1。本章着重讲述其中几种。
涡流
1 3.涡流检测(总复习)
3.1 涡流检测概述
3.1.1 涡流检测原理
涡流检测是建立在电磁感应原理基础之上的一种无损检测方法,适用于导电材料。当导体置于交变磁场之中,导体中就会有感应电流产生,这种电流称为涡流。由于导体自身各种因素(如电导率、磁导率、形状、尺寸和缺陷等)的变化,会导致感应电流的变化,利用这种现象来判知导体性质、状态及有无缺陷的检测方法,叫做涡流检测方法。
表3-1-1 检测方法与应用分类
检测线圈 检测对象 应用范围
外穿式线圈 管、棒、线 在线检测
内穿式线圈 管内壁、钻孔 在役检测
探头式线圈 板、坯、棒、管、机械零件 材质和加工工艺检查
3.1.2 涡流检测应用范围
表3-1-2 涡流检测应用范围
分类 目的
在
线
检
测 工艺
检查 在制造工艺过程中进行检测,可在生产中间阶段剔除不合格产品,或进行工艺管理。
产品
检查 在产品最后工序检验,判断产品质量是否合格。
在役检测 为机械零部件及热交换器管等设施的保养、管理进行检验。
在大多数情况下为定期检验
加工工艺监督 主要指对某个加工工艺的质量进行检查,如点焊、滚焊质量的监督与检查
其它应用 薄金属及涂层厚度的尺寸测量;材质分选;电导率测量;
金属液面检测;非金属材料中的金属搜索
2 3.1.3 涡流检测特点
1.涡流检测的优点
2.涡流检测的局限性
尽管涡流检测存在一些不足,但其独特之处是其它无损检测方法所无法取代的。因此涡流检测在无损检测技术领域中具有重要的地位。
3. 2 导体中的电磁场
3.2.1 电磁渗透方程
涡流检测的基本理论问题是确定被试验物体的物理性质,几何尺寸及缺陷等因素同检测线圈参数变化之间的联系。在理论上,一般是对处于电磁场中的物体及其周围的空间列出麦克斯韦方程组及定解条件,然后进行求解和计算。
1、在电磁检测中处理的对象基本上是金属导体。而金属中电荷的驰豫时间极短,因此,自由电荷的体密度可假定为零。在这种情况下,时谐变化电磁场的麦克斯韦方程组形式。
电火花加工的优势
西安工业大学北方信息工程学院
第 1 页 共 8 页 电火花加工的发展、特点及应用
摘要:电火花加工是与机械加工完全不同的一种新工艺。随着工业生产的发展和科学技术的进步,具有高熔点、高硬度、高强度、高脆性,高粘性和高纯度等性能的新材料不断出现。具有各种复杂结构与特殊工艺要求的工件越来越多,这就使得传统的机械加工方法不能加工或难于加工。因此,人们除了进一步发展和完善机械加工法之外,还努力寻求新的加工方法。电火花加工法能够适应生产发展的需要,并在应用中显示出很多优异性能,因此,得到了迅速发展和日益广泛的应用。
关键字:电火花加工的发展史;优势与局限;难加工材料;应用;
The development of electric spark machining, characteristics and
applications
Abstract: Electrical discharge machining is and mechancal processing completely
different is a new technology. With the development of the industrial production and
the progress of science and technology, has the high melting point, high hardness,
high strength, high brittleness, high viscosity and high purity properties of the new
material appear constantly. With all kinds of complicated structure and special
process requirements of the workpiece is more and more, this makes the traditional
工程塑料轴承知识
易格斯推出新型工程塑料轴承
自古至今,人类对材料的探索和研究从没有间断过。伴随新材料的发现,人类生活也总会发生巨大的变化。比如石器时代,青铜器时代等对时代的命名都来自人类掌握材料的情况的描述。
进入科学技术日新月异的现代,人类对材料的认识也也不断深入。易格斯新型工程塑料轴承也正是现代材料学发展的成果。现今,它已广泛的应用于各个领域,从路上飞驰的汽车,到对卫生安全较高要求的包装设备,再到纺织机械,以及机器人等等。
什么是易格斯工程塑料轴承?
易格斯工程塑料轴承均是由易格斯公司自己研发的iglidur® 材料制造而成。所有iglidur® 材料的结构基本相同,均由工程塑料为基料,加入加强纤维和固体润滑脂均匀混合而成。加强纤维提高了材料的整体强度,实现了高的抗压性,高散热性和抗蠕变力,同时其本身具有良好的摩擦性能。而固体润滑脂会在运行时减少摩擦。它由各种材料均匀混合,共同发挥作用,不会像其它传统表面涂层的轴套那样出现耐磨面脱落的情况。iglidur® 工程塑料滑动轴承具有如下优点:精度高,热膨胀系数低、吸水率低、高抗压应力和抗高蠕变应力。
经过多年的研究,现在易格斯iglidur® 材料已经拥有近30种系列材料。他们具有不同的性能,分别适用于不同的应用环境,比如有些吸水率低适用于水下使用,有些高耐磨适合于高载的的工况,有些可耐310℃高温适合高温环境等等。
在研发的过程中很多因素决定了工程塑料轴承的性能,比如散热、压力、温度、摩擦系数和磨损等。我们将就这些问题进行简单的介绍。
散热性
众所周知,工程塑料的导热性能很差,这也是设计师在设计工程塑料滑动轴承的首先遇到的障碍。PV值是衡量散热性的一个重要参数,它的值越高散热性越好。
如何有效的提高PV值,是易格斯工程师首先面临的问题。我们先了解什么是PV值:
K1, K2 = 热传导系数(K1=0.5 及K2 = 0.042)
轴承零件非导电材料缺陷试样加工技术
・4・ 轴承技术 2013年第4期 轴承零件非导电材料缺陷试样加工技术 (技术中心) 仵永刚 张玲杨争张筱旭 摘要:对于轴承零件表面以及次表层非导电缺陷进行线切割取样,通过采用超声波探伤技 术,从而确定零件内部缺陷的位置;并设计新的非导电缺陷试样加工方法,提高了线切割加工试样 的速度;为快速准确确定缺陷性质,进行失效分析提供保障。 关键词:非导电缺陷;超声探伤;电火花线切割加工 l存在问题 轴承生产制造过程中,失效分析的检测分 析是与轴承产品的质量及其技术进步密切相 关的一项重要工作。通过可靠的检测结果,可 以判断材料选择的合理性及原材料质量存在 的问题、改善零件在冷热加工中存在的不合理 加工工艺,也可以判断原始设计是否合理,纠 正某些不尽合理的方面并提高轴承产品的整 体可靠性。通常,对于样品的取样切割流程 为:目视缺陷或通过探伤显示的缺陷一选取缺 陷切割位置一线切割加工取样一磨制试样一 借助显微镜观察缺陷显微形貌。 其中轴承零件的线切割加工取样是零件 检测分析的一个重要工序,为了对所检样件利 用各类检测仪器进行有效分析,首要任务就是 从零件或待检样品上获得位置准确的、符合观 察要求的缺陷试样。日常工作中,往往在针对 含有表面磁痕的缺陷样件或露头缺陷样件时, 线切割取样过程经常会出现由于缺陷内的非 导电材料而引起线切割钼丝断路,严重时引起 线切割机床断丝,出现”进退两难”的情况,无 法按要求完成取样工作,直接影响后续分析工 作顺利有效开展。 2原因分析 线切割的工作原理:利用连续移动钨钼合 金丝(称为电极丝)作电极,对工件进行电脉冲 高频火花放电,产生瞬间高温使工件材料局部 熔化或汽化蚀除金属、切割成型。线切割加工 是一种非接触、宏观加工力很小的加工方式蚀 除金属’、切割成型。它具有加工余量小、加工 精度高、加工周期短、不会使得工件产生烧伤。 由上述原理可知,影响加工取样效率关键 之处在于,当钼丝遭遇到非导电材料时,特别 是非金属夹杂物等材料缺陷时,电极丝电流断 路,造成电极丝和非金属材料之间没有电脉冲 火花放电而无法对所选试样实现蚀除加工和 取样。鉴于此情况,检i贝4分析人员以及线切割 机操作人员根据样品实际情况和个人经验,虽 然在线切割加工时采取了一些措施,比如在选 取切割加工的位置时有意避开暴露在表面缺 陷或者磁痕,或者采取对表面缺陷绕行的方法 进行取样,但还是无法避免线切割钼丝与样品 次表层以及更深层非导电材料相遇的情况发 生,从而导致线切割加工的整体效率降低,甚 至无法继续移动,放弃现有样品而重新选择取 样。 图1是常见于轴承内圈内径次表层非金属 夹杂物的分布情况,此类形态分布的夹杂物在 内径表面引起的磁痕长短、分布位置等是不能 完全代表夹杂物在样品内夹杂物的分布状态 的,如果根据一般经验选取取样位置和钼丝切 割线路必会造成钼丝与非金属夹杂物遭遇而 产生“进退两难”的情况。因此,在线切割取样 过程中,