
国产电池片单串焊机资料对比
特点 产品图片
先导自动化设备股份有限公司 LDTS1400B
1400片/小时 0.2%(以A级电池片为准) 900mm×2150mm×2300mm
单串焊机调研情况统计
无锡奥特维
秦皇岛博硕
全自动光伏电池片串焊 机
全自动串焊机
1050片/小时(60片组 件)、1100片/小时(72 片组件
≤0.1%(与电池片质量 有关)
公司名称 型号
宁夏小牛(CH513)
无锡先导自动化设备股份有限公司 LDTS1400A
单串焊
实际产能
1300
1200片/小时
综合破损率
≤2%
整机门开启占地尺 寸
6615×2730×2138
电源
三相四线 200-230V 50-60Hz 40A
最低功耗 功率 气源
峰值 15KW 平均约 8KW 压力 0.5-0.8MPa 流量 1m³/min
>1.3mm(焊带宽度)
喷涂在电池片正反两面
采用专利技术,红外
焊接温度恒定可靠。
2. CCD 相机自动校
正,精度高速度快。
3. 微波输出功率可以
通过RS-485(RS-232
可选)命令调节,范
奥特维全自动光伏串焊 围 10%~100%
机是奥特维公司结合多 4.灯丝电流可以通过
年自动化经验研发出的 RS-485(RS-232 可
26KW
6par
新型薄型电池, 2BB-3BB-4BB-5BB 的电池焊接
热风滚轮混合焊 接 可焊接125×125 、156×156(最 小40)
2条,3条,4条, 5条
1.5-40mm(根据 电池片大小设 定)
15-50℃
采用无压热风滚轮 焊接,伺服电机驱 动,工业相机定位 监测。自动剔除破 损电池片根据需要 设置电池片间距, 单串电池片数量, 焊接温度,整机设 备简洁,操作方便 。
喷涂方式
更换操作性
手工
180度反拉,≥3N
120片 ±0.5mm
在反向180度方向,拉力不小于3N(焊带宽度不小 于1.6时
,材料本身问题除外
±0.1mm
±1mm
0.10-0.30mm 自动送料 <5min/卷
电池片堆叠式,
助焊剂喷涂在焊带 的主栅线上
两个助焊剂罐,添 加助焊剂不用停机
主要优势
电磁感应式的焊接 方式,耗电少、占地
具有前瞻性的光伏电池 选)命令调节,范围
片全自动串焊机,焊接 7-10A
效率高,碎片率低,焊 5.启动快,预热之后
接质量稳定,组件外观 可以连续24 小时工作
美观,且顺应电池片进 6.多重保护,电流过
一步超薄化的趋势,可 小,高压过压,气压
稳定焊接150微米厚度电 不足,过温保护等
池片,能够在节约人力 7.单机持续工作时间
160-230um。 长可达12张156*156电池。
150-220微米
±0.5mm ≤0.2mm
2mm±0.5mm
0-60mm可设定(156电 池)或0-40mm可设定 (125电池)
2-3mm
方向,拉力不小于3N(焊带宽度不小 于1.6时
,材料本身问题除外
±0.1mm ±1mm
电池片堆叠式,
≤0.1mm 0.1-0.2mm
、原材料成本的基础上 长,续料简单快捷。
为客户创造更大的经济 8. 使用性强,可单机
效益。
使用或者连接铺设生
产线。
9.单次维护使用时间
长,可延长到120小时
10.完整的通讯功
能,可多台并机工
作,每台电源都有独
立的硬件地址。
武汉三工
JH1500G串焊机 JH1500B串焊机 JHM50串焊机
JH800串焊机
V;相数:三相五线;频率:50Hz
16kw,运行功率8kw Mpa,压缩空气流量150 L/min
运行功率:4kW
接,助焊剂为焊带涂抹烘干式。 红外 125、156电池片
125×125,156×156
型三栅,125型二栅,留有4栅、5栅 2-5栅线兼容,切换规格 。(预留或者安装根据客户的需求) 不超过半小时
的组合设备,可实 现电池串焊及电池 串在玻璃上定位与 排版,简化了生产 线流程。
JHM50是为追求 设备灵活性,可升 级以及全自动理念 的客户量身定做的
设备组合。
自动进料机构 焊带处理机构 伺服定位搬运机 构 CCD外观检测及定 位系统 焊接机构 下部电池片预热 单元 皮带传输机构 翻面收集机构
应用领域:
15-50℃
设备整体包括:
JH1500G是全自 动晶硅太阳电池片 串焊机与叠层机的 组合设备,该设备 集合了JH800设备 的高质量焊接以及 全自动叠层设备的 优点。此设计使设 备性能得到充分发 挥,保证了高质量 生产;且24小时不 间断工作
JHM50是两台
JH800与一台叠层
JH1500B是一套高 产能的全自动晶硅 太阳电池片串焊设 备。一小时可生产 26套60片的太阳能 组件。 本设备采用了独特 的焊接技术
电池片定位方式 电池片检测 焊接方式
主栅线定位
检测破裂边缘及电 池片正面栅线完整 性 电磁感应
≤0.2%(以A级电池片为准) 5900mm×2150mm×2300mm 电压:380V;相数:三相五线;频率:50Hz
16kw,运行功率8kw 0.5-0.6Mpa,压缩空气流量150 L/min
红外线焊接,助焊剂为焊带涂抹烘干式。
可达1600片/小时 可达1600片/小时
单线800pcs/h,双 线1500pcs/h
≤0.2%
6500×3500× 20002900Kg
≤0.2%
≤0.2%
3900×2650× 3900×2650× 18001500Kg 18003200Kg
≤2% 1500Kg
400V 3P+N+G
26KW
20KW
160-230um。
2000mm
最长可达12张156*156电池。
<±0.3mm ≥13mm ±1mm <0.3mm
±0.5mm ≤0.2mm
电池片定位方式 串间距
主栅线定位 2.0mm - 40mm可调
电池片片间距
2mm±0.5mm
电池串卸载方式
焊接拉力 料盒可放电池片数 量 串直线度误差 电池片定位精度 电池串长度精度 (每串) 焊带厚度 焊带送料方式 焊带更换时间 温度
电池片尺寸
主栅线数量
主栅线类型 电池片厚度 电池串最大长度 片间偏差 焊带起末端长度 电池串直线误差 焊接偏移
可焊接125×125、 156×156
125、156电池片
可焊接125/2栅、 156/3栅、156/4栅
电池片、 156/5栅 可以实现连续式或 分段式主栅焊接
160μm-200μm
能够焊接156型三栅,125型二栅,留有4栅、5栅 升级扩展口。(预留或者安装根据客焊接
22家国内主要三元材料厂家产品性能总结
22家国内主要三元材料厂家产品性能总结三元材料是一种重要的材料,通常由锂镍钴酸锂(NCM)和锂锰酸锂(LMO)等主要成分制成。
它们被广泛应用于锂离子电池、电动汽车、家用电器等领域。
国内有许多主要的三元材料厂家,这篇总结将着重介绍22家国内主要三元材料厂家的产品性能。
1.比亚迪:比亚迪是国内领先的电动汽车和电池制造商,其三元材料具有高容量、长寿命、稳定性好的特点。
2.宁德时代:宁德时代是全球最大的动力电池制造商,其三元材料具有高能量密度、良好的充放电性能和稳定性。
3.BYD:BYD是一家综合型高科技企业,其三元材料具有高能量密度、低内阻、良好的循环寿命等优势。
4.LG化学:LG化学是韩国著名的化工公司,其三元材料具有高容量、高能量密度、优良的耐久性和稳定性。
5.三星SDI:三星SDI是韩国知名的电池制造商,其三元材料产品具有高能量密度、较长的循环寿命和良好的安全性能。
6.爱康科技:爱康科技是一家专注于锂离子电池材料研发的公司,其三元材料具有高容量、较长的循环寿命和优异的安全性能。
7.东正金属:东正金属是国内知名的三元材料制造商,其产品具有高能量密度、良好的充放电性能和较长的循环寿命。
8.永路新能源:永路新能源是一家专注于电池材料研发和生产的企业,其三元材料具有高容量、良好的稳定性和循环寿命。
9.鹏辉新能源:鹏辉新能源是一家具有自主知识产权的三元材料企业,其产品具有高能量密度、良好的安全性和长寿命。
10.恒立润滑:恒立润滑是一家专注于润滑油和电池材料研发和生产的企业,其三元材料具有良好的热稳定性和化学稳定性。
11.比克电池材料:比克电池材料是一家致力于电池材料研发和生产的企业,其三元材料具有高能量密度、良好的稳定性和循环寿命。
12.南京威凌:南京威凌是一家专注于电池材料研发和生产的企业,其三元材料具有高容量、较长的循环寿命和良好的安全性能。
13.海信集团:海信集团是一家综合型电子和家电企业,其三元材料具有高能量密度、较长的循环寿命和优秀的安全性能。
电池片高速串焊机安全操作规程

常州有则合众光电有限公司 T/HZ-03-21支持性文件(A 版)文件名称电池片高速串焊机安全操作规程受控状态发放部门池片高速串焊机安全操作规程1.目的为使电池片高速串焊机得到有效的维护,合理的使用,以达到保证机台精度及应有的使用寿命,确保产品品质、产能和维护、操作人员安全。
2.范围适用设备:组件车间电池片高速串焊机。
适用对象:组件车间设备技术员及经指定培训过的设备操作人员。
3.定义串焊机:将电池片、焊带等原材料通过红外加热把电池片按工艺要求焊接连成串的设备。
本规程适用先导电池片高速串焊机。
4.引用文件电池片高速串焊机说明书。
5.职责生产操作人员:按规程要求操作设备,日常维护,更换物料。
设备技术员:执行设备维修及保养作业。
工程师:督导技术员对设备进行维修保养,对设备存在的隐患进行改善预防。
6.正常开关机流程开机流程1)打开总气压阀,确认总气压范围。
2)打开机台总电源。
3)点击机台初始化,完成后手动操作界面将上料机构、A侧焊接部位、B侧焊接部位、下料机构总复位,打开加热。
4)打开影像系统。
关机流程:1)手动操作界面,将机台各区域复位。
2)关闭加热。
3)关闭影像系统。
4)关闭机台总电源。
5)关闭总气源。
7. 开机前准备工作检查串焊机总气压范围在之间,机器人气源压力在之间,助焊剂冷却气源压力在之间,气源上料风刀压力在之间,若不在范围之内及时通知设备人员调节。
检查、清理、触摸、擦拭各工作台面:电池上料台面、预热台面、焊接台面、焊后降温台面、焊接传送四氟布、焊带压针、清理洁净。
清洁各感应器件,使其无障碍工作:a.上料处感应器;b.上料光纤传感器;c.下料处感应器。
清洁注意事项:a.使用无尘布擦净各感应器,禁止沾酒精擦拭!b.清洁时防止感应器被划伤!8. 正常开机操作步骤及焊接前检查手动操作界面,确认设备各部件(上料机构、A 、B 侧焊接、下料机构、机器人)已经复位结束(无报警内容)。
确认准备焊接的电池片规格与操作屏幕界面中“产品选择”的参数相符。
TT串焊机检验标准
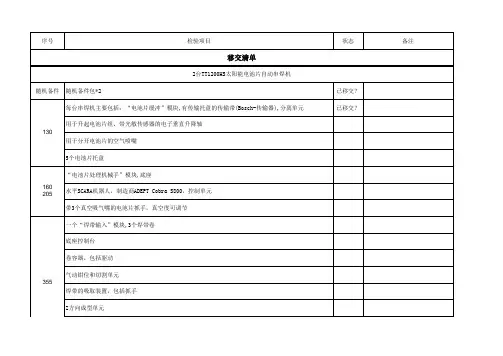
装的部件) 电路图纸 气路图纸 文件 硬件结构图 操作手册 2份 (中-英对照) 程序备份(PLC)
产品验收指标
1 2 3 4 5 6 7 电池片生产周期,标准为生产每片电池片的周期为2.5秒 每小时的电池片最大产量:串焊机年产量为35MWP,按每串10片,每片4W,22小时/天,340天/年 计算,每 小时最大产能为: 1272片/h 电池片间距及电池串长度:电池串长度最大为2000mm,误差为±1mm, 在1000mm的长度上,误差小于± 0.5mm 焊带长度: 焊带在初始和末端的裁切长度应≥8mm。 不需更换部件,片间距可以2-6mm内调整. 采用 180°剥离测试对焊接质量进行测试 最小剥离力应在1.0N/1mm以上 对于客户自已生产的没有质量缺陷的 A 级电池片(电池片隐裂及裂片不良率需≤0.1%),破片率小于 0.3%,依据5天设备正常生产统计. 合格?
355
焊带的拉伸装置,拉伸的长度可以调整 焊带的预切割装置 “电池片助焊剂喷涂”模块,通过微型给料系统对助焊剂自动给料 3个给料阀将助焊剂施加到电池片的后面 200 3个给料阀门将助焊剂施加到电池片朝阳面 助焊剂的量和给料时间是可以设置的 “焊带传输和保持装置”模块, 到电池串传送带的传输处理装置 455 电子Y、Z传动轴,定位精确度± 0.1 mm 抓手和真空元件 “电池串传输”模块,涂层钢带 带伺服电动机和可调节滑轮的驱动滚轮 400 真空室,导板 底架、真空供应单元 “红外焊接工作站”模块,从上面加热的预热和焊接工作站 1个预热工作站,包含4 个圆管状红外线灯管,通过底部的1个高温计来控制 焊接工作站:4 个圆管状红外线灯管,通过底部的高温计来控制 610,410 从底部加热的预加热工作站,2个预加热区 (控制在 50℃ - 160℃)
全自动串焊机操作指导书
关闭进气口
打开出气口
打开上盖
关闭上盖
检查完后放进:打开气缸时一定要将气缸内的气给排出!
打开出气口
THIS DOCUMENT IS THE SOLE PROPERTY OF JINKO SOLAR CO.,LTD. AND SHOULD NOT BE USED IN WHOLE OR IN PART WITHOUT PRIOR WRITTEN PERMISSION
THIS DOCUMENT IS THE SOLE PROPERTY OF JINKO SOLAR CO.,LTD. AND SHOULD NOT BE USED IN WHOLE OR IN PART WITHOUT PRIOR WRITTEN PERMISSION
本文件属晶科能源有限公司独有财产,未经书面许可不得使用或部分使用
打开真空泵 Vacuum on
THIS DOCUMENT IS THE SOLE PROPERTY OF JINKO SOLAR CO.,LTD. AND SHOULD NOT BE USED IN WHOLE OR IN PART WITHOUT PRIOR WRITTEN PERMISSION
本文件属晶科能源有限公司独有财产,未经书面许可不得使用或部分使用
文件制订/变更申请单
申请状态: 首次发行 修订
废止
文件类型: 手册 程序文件 作业办法 指导书 技术文件 图纸 外来文件 表单
系统名称
质量管理体系
全自动串焊机操作指
文件名称
导书
制订/变更前内容
更新版
文件编号
申请单编号
总页数
版次
制订/变更后内容
生产一部
半导体设备行业2022年中报总结及三季报业绩展望:本土厂商收入保持高增长,扣非净利率持续攀升
2022年10月17日行业研究本土厂商收入保持高增长,扣非净利率持续攀升——半导体设备行业2022年中报总结及三季报业绩展望机械行业三季报业绩预告:保持高增长,盈利能力增强。
参考北方华创、新莱应材、华特气体的业绩预告,半导体设备及零部件板块的利润保持高速增长,其中北方华创前三季度收入预计同比增长53%-69%,而净利润预计同比增长136%-173%,预计北方华创的净利率继续改善。
国内半导体设备上市公司业绩加速增长,扣非净利率持续提升。
1H22半导体设备行业总收入同比增长64%。
从收入增速来看,拓荆科技的收入增长最快,达到365%,其次是华海清科,同比增长144%。
盛美、长川增速均在70%以上。
今年上半年,半导体设备行业的扣非净利率平均值17.7%,呈现逐年上升趋势,对应毛利率也逐年上升,上半年国内半导体设备行业平均毛利率为48.7%。
国内半导体设备上市公司订单普遍高增长,合同负债、存货均大幅增长。
2022年二季度末,设备公司前道设备的合同负债普遍延续增长趋势,较年初增幅较大的是拓荆科技、芯源微、华海清科、中微、北方华创、盛美,但封装测试设备均有一定下滑。
二季度末,各家上市公司存货较年初均有较大幅度增长,增幅较大的依次是拓荆科技、长川科技、中微公司、盛美上海、北方华创。
横向、纵向两大维度加大新产品研发,做大做强半导体设备企业。
一是继续提升已有核心产品的竞争力,例如,拓荆科技推出六站式PECVD 和六站式PE-ALD 、多边形高产能平台,芯源微推出高产能架构平台,盛美拟推出超临界清洗设备。
二是进行新产品线扩张,对比美国应用材料产品横跨CVD 、PVD 、刻蚀、CMP 、离子注入、量测、RTP 等除光刻机外的几乎大部分半导体设备,中微、盛美分别在epi 、LPCVD 、ALD 、ALE 和电镀、炉管等关键设备上的布局。
半导体零部件布局成形,业绩显著放量。
市场上有两类半导体零部件企业,一类是主营业务全部来自半导体零部件业务,例如富创精密、珂玛科技、沈阳中科仪,一类是半导体零部件是企业的新业务板块,例如江丰电子、神工股份、新莱应材等,此类零部件企业中的零部件收入占比持续提升。
奥特维操作说明书

CHS150-M1000
全自动光伏串焊机产品手册(Vol.2)
操作说明书
Operator Manual
无锡奥特维科技有限公司
Wuxi Autowell Technology Co., Ltd.
版 本 号:2.32 发布日期:2013 年 12 月
本手册为奥特维公司提供给客户使用的机器随机手册,部分内容涉及奥特维公 司技术秘密,未经奥特维公司书面同意,任何人不得向第三方复制或分发本手册的 部分或全部内容,如有违反,奥特维公司有权追究其法律责任。
4.3.1 画面布局说明......................................................................................................................................13 4.3.2 软件版权信息......................................................................................................................................14 4.3.3 运行状态栏..........................................................................................................................................14 4.3.4 提示信息栏..........................................................................................................................................17 4.4 主画面 .............................................................................................................................................................18 4.4.1 主画面 – 概述 ...................................................................................................................................18 4.4.2 主画面 – 生产数据 ...........................................................................................................................18 4.4.3 主画面 – 机器平面视图 ...................................................................................................................20 4.4.4 主画面 – 单体设备操作按钮............................................................................................................21 4.4.6 主画面 – 各加热区温度 ...................................................................................................................21 4.4.7 主画面 – 系统操作按钮 ...................................................................................................................22 4.5 常规操作画面 .................................................................................................................................................23 4.6 手动操作画面 .................................................................................................................................................24 4.6.1 上料区手动操作画面..........................................................................................................................24 4.6.2 焊接区手动操作画面..........................................................................................................................28 4.6.3 出料区手动操作画面..........................................................................................................................32 4.7 回原位画面 .....................................................................................................................................................35 4.7.1 常规设备回原位..................................................................................................................................35 4.7.2 机器人回原位......................................................................................................................................36 4.8 伺服重置画面 .................................................................................................................................................38 4.9 参数设定画面 .................................................................................................................................................40 4.10 报警信息画面 ...............................................................................................................................................45 4.11 设备切除画面................................................................................................................................................47 4.12 标定画面 .......................................................................................................................................................48 4.13 参数管理画面 ...............................................................................................................................................49
2013年中国锂电池叠片机前十名
锂电池叠片机生产企业前十名作为生产动力锂电池的关键设备,对整个动力锂电池行业的发展影响重大。
新进的叠片机生产企业质量参差不齐,以下根据企业的产值进行排名,评选出锂电池叠片机生产企业前十名,以期对读者有所裨益。
1.深圳市格林晟科技有限公司深圳市格林晟科技有限公司成立于2009年3月,注册资本为500万元,主营业务是研发制造和销售锂电池自动叠片机、大型动力电池叠片机、实验型叠片机等设备。
格林晟拥有自己的研发团队,截止2013年4月1日,公司拥有7项专利,全部都为实用新型专利。
格林晟自成立以来已经销售了200多台叠片机,未来的发展目标是成为动力电池装配设备的卓越领先者。
2.深圳市吉阳自动化科技有限公司深圳市吉阳自动化科技有限公司成立于2006年2月,注册资本为1509.8万元,主营业务为研发、生产和销售锂离子电池卷绕机、叠片机、模切机等机械设备。
吉阳自动化拥有管理研发团队。
截止2013年4月1日,拥有101项专利,其中,发明专利60项,实用新型专利41项。
吉阳自动化于2010年成立了苏州吉阳自动化科技有限公司,扩展长三角市场。
公司未来的目标是成为自动化装备的领军企业。
3.深圳市赢合科技股份有限公司深圳市赢合科技股份有限公司成立于2006年6月,注册资本为5850万元,主营业务为研发和生产涂布、分切、制片、卷绕、模切、叠片等机械设备。
赢合科技拥有两个研发团队,拥有叠片研发部门。
截止2013年4月1日,公司拥有35项专利,其中,发明专利22项,实用新型专利13项。
2012年,赢合科技的销售额为3亿多。
2010年12月,公司启动创业板IPO计划,未来的目标是上市。
4.东莞市鸿宝锂电科技有限公司创始于1999年10月的东莞市鸿宝锂电科技有限公司,注册资本为1060万元,主营业务研发、生产和销售电池制片、电池封装、电池设备系列的机械设备。
鸿宝科技拥有由高级研发工程师和售后服务工程师组成的研发团队。
截止2013年4月1日,公司拥有44项专利,其中,发明专利17项,实用新型专利27项。
奥特维串焊机操作说明书
CHS150-M1000全自动光伏串焊机产品手册(Vol.2)操作说明书Operator Manual无锡奥特维科技有限公司Wuxi Autowell T echnology Co., Ltd.版本号:2.35发布日期:2014年8月本手册为奥特维公司提供给客户使用的机器随机手册,部分内容涉及奥特维公司技术秘密,未经奥特维公司书面同意,任何人不得向第三方复制或分发本手册的部分或全部内容,如有违反,奥特维公司有权追究其法律责任。
本手册适用对象为设备维护人员、生产操作人员及工艺参数调整人员。
奥特维公司保留对机器升级的权利,实物如有与本手册信息不同之处,恕不另行通知。
如有疑问,请向奥特维公司咨询。
无锡奥特维科技有限公司Wuxi Autowell T echnology Co., Ltd.地址:中国•江苏省无锡市硕放镇裕丰路88号电话:+86 (510) 8181 6658 / 8181 6678传真:+86 (510) 8181 6158网站:目录1 生产准备 (1)1.1 生产准备流程 (1)1.2 开机前检查 (2)1.3 通电及生产准备 (2)2 停机 (5)3 常规操作 (6)3.1 穿焊带 (6)3.2 电池盒上料 (7)3.3 成品串取出 (8)3.4 补充助焊剂 (8)3.5 调整焊带折弯位置 (9)3.6 废片处理 (9)4 操作画面 (11)4.1 概述 (11)4.2 程序启动 (12)4.3 画面布局 (14)4.3.1 画面布局说明 (14)4.3.2 软件版权信息 (15)4.3.3 运行状态栏 (16)4.3.4 提示信息栏 (18)4.4 主画面 (20)4.4.1 主画面–概述 (20)4.4.2 主画面–生产数据 (20)4.4.3 主画面–机器平面视图 (21)4.4.4 主画面–单体设备操作按钮 (22)4.4.5 主画面–各加热区温度 (23)4.4.6 主画面–系统操作按钮 (24)4.5 常规操作画面 (26)4.5.1 焊接电源开关 (26)4.5.2 加热板冷却 (26)4.5.3 焊台预热 (26)4.5.4 输送带连续步进 (27)4.5.5 出料方向选择 (27)4.5.6 电池串延时放下设定 (27)4.5.7 CCD缺陷检测切除/ 恢复 (27)4.5.8 一键空跑切除 (27)4.5.9 NG片停机设定 (28)4.6 手动操作画面 (29)4.6.1 上料区手动操作画面 (29)4.6.2 焊接区手动操作画面 (33)4.6.3 出料区手动操作画面 (37)4.7 回原位画面 (40)4.7.1 常规设备回原位 (40)4.7.2 机器人回原位 (41)4.8 伺服重置画面 (43)4.9 参数设定画面 (44)4.9.1 电池片参数 (45)4.9.2 焊接参数 (46)4.9.3 温度参数 (48)4.9.4 CCD参数 (49)4.9.5 运行速度 (51)4.10 报警信息画面 (52)4.11 设备切除画面 (54)4.12 标定画面 (55)4.12.1 CCD (55)4.12.2 传输带 (55)4.12.3 助焊剂 (55)4.12.4 上料 (56)4.12.5 焊带 (56)4.12.6 焊接 (56)4.12.7 出料 (56)4.12.8 机器人零位 (57)4.13 参数管理画面 (58)4.14 设备信息画面 (59)4.14.1 设备保养 (59)4.14.2 生产曲线 (59)4.14.3 焊接曲线 (60)4.14.4 纠偏曲线 (61)4.14.5 网络状态 (62)4.14.6 机柜温度 (62)4.14.7 气缸动作时间 (63)4.14.8 版本信息 (63)5 机侧按钮 (64)5.1 上料区机侧按钮 (64)5.2 焊接区机侧按钮 (64)5.3 出料区机侧按钮 (65)6 灯柱 (66)7 报警信息列表 (67)第一章 生产准备 Chapter 1 Production Preparation1 生产准备1.1 生产准备流程设备上电后,按如下流程开始自动生产。
入门速记 关于电池、组件
一、光伏原理光伏发电的基本原理是利用半导体的光生伏特效应(Photovoltaic Effect),在太阳能电池内部PN结上形成电位差,从而将太阳能转换为电能,因此光伏电池是决定光伏发电效率的核心器件。
光伏电池中的最核心部分是PN结,在P型(掺硼)硅片和N型(掺磷)硅片的交界面形成。
P型半导体掺杂元素为硼,空穴作为多数载流子(多子)主要参与导电,电子是少数载流子(少子);N型半导体掺杂元素为磷,电子作为多子主要参与导电,空穴是少子。
由于半导体内载流子浓度的差异,在PN结会形成一个由N指向P的内电场。
当太阳光照射在半导体表面,PN结附近的电子吸收能量变为移动的自由电子,同时在原来的位置形成空穴。
自由电子受到内电场的作用会向N区漂移,同时对应空穴向P区漂移。
当连接电池正负极形成闭合回路时,自由电子受到内电场的力从N区经过导线向P区移动,在外电路产生电流。
二、电池到组件生产工艺流程从硅料到硅片工艺流程及设备从单、多晶工艺流程图可以看出,单、多晶光伏发电系统的成本主要差异集中在单多晶硅片的加工流程上。
多晶硅片首先需要在多晶炉里形成硅铸锭,之后通常使用砂浆切割形成多晶硅片;而单晶硅片的形成需要在多晶硅的基础上进行进一步加工,在单晶炉里形成单晶拉棒,在经过金刚线切割形成单晶硅片。
光伏电池片介绍P型电池原材料为P型硅片(掺杂硼),型电池原材料为N型硅片(掺杂磷)。
P型电池主要是BSF电池和PERC电池。
N型电池目前投入比较多的主流技术为HJT电池和TOPCon 电池。
P型电池传统单晶和多晶电池主要技术路线为铝背场技术(AI-BSF),目前主流的P型单晶电池技术为PERC电池技术,该技术制造工艺简单、成本低,叠加SE(选择性发射技术)提升电池转换效率。
N型电池,随着P型电池逐渐接近其转换效率极限,N型将成为下一代电池技术的发展方向。
N型电池具有转换效率高、双面率高、温度系数低无光衰弱光效应好载流子寿命更长等优点,主要制备技术包括PERT、TOPCon、IBC、HJT等。
深圳市鑫久盛LED国产贴片机与进口机区别优势比较
深圳市鑫久盛LED国产贴片机与进口机区别优势比较:
标准件材料对比选型
鑫久盛贴片机配件国内同行贴片机配件进口贴片机配件
X Y 电机松下伺服电机国产伺服电机或步进
电机
松下伺服电机
控制方式工业PC机加运动控
制板卡6轴,4轴两块
卡
用卡控制稳定性好,
集成高,好维修
编程方便单片机或电脑。
自制
作电机控制电路,低
成本。
稳定性差
PC机加运动控制板
卡
用卡控制稳定性好,
集成高,好维修
真空发生器日本进口真空发生器
负压稳定。
外购膜片负压发生器
稳定性差。
真空发生器
负压稳定。
台面板大理石
80MM-100MM
稳定重,机器运行时
不会晃动铁板镀络,15-20MM
表面镀络层掉后会生
锈,重量轻,机器运行
时会晃动,长久会影
响贴片效果
铁板镀络,80MM稳
定重,机器运行时不
会晃动
负压电磁阀高速电磁阀国产普通电磁阀高速电磁阀
吸嘴方向转角电机直接转角度,
转角精度高皮带方式
转角精度低,皮带占
油会打滑
同步带方式
转角精度高。