
选煤厂集中控制系统方案
选煤厂集中控制系统 技术方案
无锡军工电力电器有限公司 2010年10月 1
一、前言 本方案适用于某某某选煤厂生产系统控制,它叙述了设备的功能设计、结构、性能、安装和试验等方面的技术说明。
本说明书是无锡军工电力电器有限公司根据整个洗煤厂的控制系统而言的。 结合无锡军工电力电器有限公司在选煤厂集中控制、密度控制及监控系统(编程、调试、服务)等方面的经验,本方案书特向买方提供高质量的符合规范书要求的先进PLC设备和其他相关的自动化及监控设备。
二、技术方案简要说明 某某某选煤厂为**万吨全重介洗煤厂。它的主洗流程为原煤重介质选煤。生产过程主要有原煤动筛系统、重介控制系统、煤泥浓缩/压滤、煤泥浮选系统等主要生产过程。
本方案编制原则及依据: 根据***选煤厂实际情况,在无锡军工电力电器有限公司关于选煤厂集控调度系统的多项成果基础上,结合以往本公司的成功经验,设计出符合***选煤厂厂情的技术方案。在本次方案设计过程中我们本着节约投资、便于施工、先进、可靠、扩展性强、灵活的设计原则进行方案的编制。 (1) 先进性
采用计算机与可编程控制器相接合的控制技术,对生产过程进行集中监视、集中控制。整个系统完成全厂主要生产环节工艺设备起停车、设备运行状态及主要检测信号。 (2) 可靠性 对工业控制系统来说,系统的可靠性是安全、高效生产的重要保障,在进行方案设计时,必须系统具有高的可靠性。整个集中控制系统在硬件、软件的配置上相互关联,功能上各自独立,又可以相互补充和完善。系统可完成设备运行控制、实时监控生产状态和各种工况参数及设备运行状态等,又可同时利用PLC自身强大的自诊断功能于新型工业软件相结合使本系统可准确诊断生产系统的各种故障及排除情况等。集控系统不仅具有设备起停、闭锁、顺序控制功能,而且有数据处理及同计算机网络连接的功能。 (3) 可扩展性 系统软件和硬件配制及系统结构具有前瞻性。 一方面,为提高、完善现有系统留有充裕的扩展容量。 另一方面,系统必须具有灵活的结构。 整个系统由PLC控制系统、上位工业计算机、工业电视组成一个全方位的计算机集 2
中控制监控系统。 (4) 高性价比 一是在设计和选型时多做比较分析,从而使得系统结构、设备选型、系统整体性能具有高性价比。 (5) 灵活性 系统具有调整灵活,控制功能完善,数据处理方便,显示操作集中、人机界面友好、安装调试方便、能适应选煤厂生产过程的需要。
根据**集团选煤厂集中控制系统工程要求,本次的集中控制系统工程由以下几个部分组成: 1) 集中控制系统 2) 密度控制系统 3) 闭路监控系统 我们对本控制系统的设计目标是在选煤厂建立以科学管理为基础、减人提效、以最大效益为目标的现代化选煤厂。 根据**集团洗煤厂招(议)标文件的要求,在控制系统的设计过程中,我们采用德国西门子公司的高端产品S7-400系列PLC作为现场控制及数据采集系统的控制主机,对其产品的性能、使用技术已相当成熟,目前在国内很多大中型洗煤厂都有很好的应用。对它的先进性、可靠性已获得大家的认同。而且西门子公司的系列PLC在国内、国际有很高的市场占有率,备品备件丰富。 通过以上控制系统的建立为以后选煤厂建立以实践知识为基础的模糊控制选煤厂奠定基础。
生产监控系统工程具体内容如下: a) 乙方为甲方提供施工图设计,设备购置,安装调试等过程。 b) 控制室内操作台,工业控制计算机的安装及调试。 c) 控制机柜的安装,控制回路的二次接线及调试。 d) 电源柜的安装及调试。 e) 密度调节系统的各种信号电缆的敷设。 f) 密度调节系统设备(包括:密度计,液位计,远传压力表等)的安装,接线及调试。 3
g) 生产过程控制及监控系统软件的编制和调试。 h) 工业闭路监控系统 特别说明:
为了使整个工程节约资金,同时提高甲方技术及管理水平,为甲方培养集控方面人才,将来更好地为选煤厂服务,所以建议本工程安装部分由甲方人员完成,我们提供现场施工图纸,并免费提供现场安装指导。
三、生产系统控制说明 3.1监控系统配置说明 选煤厂生产控制系统由生产集中控制系统、重介洗选系统、闭路监控系统组成。主要设备有工业计算机、PLC、现场仪表以及执行机构等组成。集控室内放置组合操作台一套,操作台上配置了2台工业计算机和2台液晶显示器。工业电视控制主机(硬盘录象机)也置于控制台上。在集控室放置大屏幕背投以及8台大屏幕电视监视器。(见集控室效果布置图)。
**集团选煤厂集控室效果布置图 选煤厂生产系统的控制主机采用S7-400的 CPU400H作为控制主机。分别与原煤动筛系统、密度控制系统组成局域网,进行数据共享。控制主机通过以太网与集控室监控系统相互交换信 4
息。在集控室内通过工业计算机完成对选煤厂生产系统的控制。 根据控制系统的发展趋势并参照经过实际运行的控制系统的运行方式,在集控室选用两台工业计算机完成选煤厂生产系统(包括重介质密度调节系统)的监控。 工业电视监控系统的控制主机采用1台基于PC平台硬盘录象机。硬盘录像机(数字式存储)取代传统的模拟录像将是发展的必然趋势,解决长时间录像以时间日期为检索方式,易于保存、降低成份等诸多方面问题。基于PC平台的VMR硬盘录象机具备标准的视频信号保存和处理能力,录象时间长、可实现实时预览、回放等功能。而且基于TCP/IP的网络互连,扩展能力强,组态化的配置硬件组成,实现对摄象机、外部设备的控制。并且(授权的)计算机信息管理系统的终端能够通过局域网控制摄象机、云台。控制室安装*台彩电1对1显示生产现场的工况而不用切换画面。现场设立*个彩色摄像机,主要岗位安装全方位云台。 监控系统可以通过以太网将信息上传至信息管理层,整个软件系统及数据库能与甲方的局域网做到数据共享。实现远程监视, 远程监视只能访问现场数据,但不能作报警确认及修改过程设置。
3.2 PLC系统说明 3.2.1 西门子系列PLC性能指标 5
(一)概述 根据标书的要求,在采用西门子公司的系列PLC的方案中,我们采用主分站的方式,其中主站采用的西门子公司的S7-400系列PLC,分站采用的是西门子公司的ET200M分布式模块。主站和分站之间通过DP控制网络与远程分站、监控系统相连。通过这种方式组成的网络具有系统稳定,性能价格比高等特点。 (二)ET200M控制分站 分布式控制代表了工业自动化的未来。在局部水平建立控制,真正实现了用分散的处理器就地实时控制,同时保留主处理器的资源,用于数据管理和监控,分布式控制是一种有效的,节省资金的解决方案,可减少现场总线网络的开销,增加主机的应用机能。 1、 优化系统设计 2、 I/O任意选择。 ET200M对于分布式I/O控制增加了真正的模块化系统。ET200M网络上的每一个站都可作为独立的控制器,允许逻辑实际功能分开,从而加快处理时间。这样作为系列S7-400和I/O产品之间补充,ET200M为用户提供了价位较低的解决方案,以满足各种需要。 3、适合各种应用 模块化设计是西门子产品的标记,ET200M也不例外。一个ET200M站有一个DP接口单元,通过使用ET20OM所设计的系统能够精确的满足你的应用,并且当你的应用需要变动时,升级也非常方便。 4、 专为恶劣环境设计 ET200M的设计能够承受最严酷的工业自动化环境。ET200M的每一种现场处理器及I/O模块都有坚固,密封的外壳保护,以适应各种环境。 5、 改善安装布局 ET200M已带有接线端子I/O系统,可直接连接现场接线,处理控制系统的输入输出信号。ET200M使用DIN导轨安装,既可水平安装也可垂直安装。 6、 特点 节省接线 优化时间。 易于安装和维修。 节省备件。 降低成本 6
性能灵活。 结构开放,可接各种网络。 分布式I/O。 灵巧,紧凑型I/O模块,带有通用型接线端子底座。 DIN导轨安装。 DP接口单元 DP接口单元是ET200M站连接现场接总线的接口。 目前,虽然在自动控制领域有多种现场现场总线协议,但至今还没有形成一种统一的标准的现场总线。ET200M的解决方案是采用开放式的结构,尽可能多的提供各种现场总线接口,以满足用户和他们现有的工业协议接轨,同时充分发挥新产品的优势。 技术指标 可靠性 MTBF大于183000小时 供电电源 额定输入 24VDC 电压范围 18VDC—30VDC 功率 16.8瓦(满负载) 浪涌电流 15-50AMP峰值,最长3MS 电源输出 6.5VDC±5% 至I/O模块 1.4AMP 保持时间 10ms(额定输入电压) 开关量输入模块 模块型号 6ES73211BL000AA0 SM 321DI32 DC24V的属性: • 32 点输入,电气隔 离为16 组 • 额定输入电压24 VDC • 适用于开关以及2-/3-/4- 线接近开关 (BERO) 7
开关量输出模块 模块型号 6ES73221BL000AA0 SM 322; DO 32 x DC 24 V/0.5 A 的属性: • 32 点输出,电气隔离为8 组 • 输出电流为0.5 A • 额定负载电压24 VDC • 适用于电磁阀、DC 接触器和信号灯
模拟量输入模块 模块型号 6ES71KF010AB0 SM 331; AI 8 x 13 位的特性: • 8 点输入 • 测量值精度12 位 + 符号 • 可选测量方法: – 电压 – 电流 – 电阻 – 热电阻 • 与背板总线接口电气隔离
王庄煤矿选煤厂集控系统改造
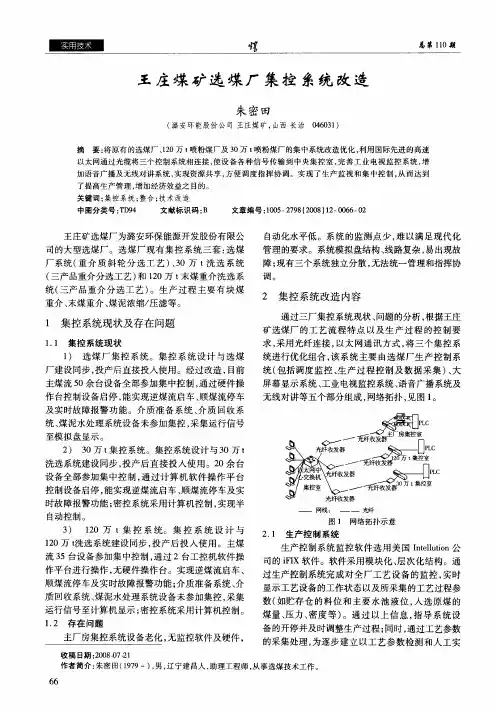
统( 三产 品重 介 分 选 工 艺 ) 。生 产 过 程 主 要 有块 煤 重介 、 末煤 重介 、 泥浓 缩/ 煤 压滤 等 。
2 集控系统改造 内容
通 过三 厂集控 系统现状 、 问题 的分析 , 据王庄 根
矿选煤 厂 的工 艺 流 程 特 点 以及 生 产 过 程 的控 制 要
流3 5台设备参 加集 中控制 , 通过 2台工 控机 软件操 作平 台进行操 作 , 硬件操 作 台。实 现逆煤 流启车 、 无 顺煤流 停车及 实 时故 障报 警功 能 ; 介质 准备 系统 、 介 质 回收系统 、 泥水 处理 系统设 备未参 加集控 , 煤 采集 运行信 号至计 算机显 示 ; 密控系 统采用计 算机 控制 。 12 存 在 问题 . 主厂房集 控系统 设备 老化 , 监控 软件及 硬件 , 无
2 1 生产 控 制系统 .
生 产控制 系统 监 控 软件 选 用美 国 Itltn公 neui l o 司 的 iI FX软件 。软件 采用模 块 化 、 次化 结 构 。通 层 过 生产控 制 系统完 成对 全 厂工 艺 设 备 的监 控 , 实时 显 示工 艺设备 的工作状 态 以及所采 集 的工艺 过程参 数( 如贮存 仓 的料 位 和 主 要 水 通过光缆将三个控制系统相连接 , 使设备各 种信号传 输到 中央集控 室 , 善工业 电视 监控系统 , 完 增 加语音广播及无线对讲系统 , 实现资源共享 , 方便调 度指挥协 调。实现 了生产监 视和集 中控 制 , 从而 达到
了提高生产管理 , 增加经济效益之 目的。
关键词 : 集控 系统 ; 整合 ; 术 改 造 技 中图 分 类 号 :D 4 T 9 文 献 标 识 码 : B 文 章编 号 :0 5 2 9 (0 8 1 — 0 6 0 10 — 78 20 )2 06 — 2
洗煤厂集控1

开滦集团钱家营矿选煤厂集控系统开滦(集团)有限责任公司钱家营矿业分公司是国家“七五”重点建设项目之一,1978年开工建设,1988年12月建成投产,设计年生产原煤400万吨,并有一座与之相配套的选煤厂,是我国自行设计与施工建设的一座特大型现代化矿井,现有员工6395人,固定资产10.89亿元。
公司位于河北省唐山市丰南区境内,自备铁路和京山线相连,与秦皇岛港、京唐港、塘沽港三个港口的公路距离均在一百公里左右,有三条高速公路和若干国道省道相通,地理位置优越,路运、水运十分便利。
钱矿公司井田总面积81平方公里,有6个可采煤层,其中5、7、9、12煤层为主采煤层,可采煤量6.38亿吨。
煤种具有低灰、低硫、高发热量等特点,是理想的动力用煤和炼焦配煤。
矿井采用竖井、阶段石门、集中大巷开拓方式,综合机械化采煤,采掘机械化程度100%。
投产以来,钱矿公司以建设高产高效矿井为主线,大力实施科技兴矿战略,投资6亿多元先后完成了主井自动化改造、电液控自移支架等新型设备,实施了岩巷中深中孔光爆、煤巷全锚网支护、皮带集控等21项新工艺、新技术,基本形成了生产系统现代化、关键部位自动化、安全监测网络化的格局,使矿井产量、劳动效率和经济效益同步大幅度提升。
1998年建成了行业级“双高”矿井,2000年建成行业特级“双高”矿井。
随着企业发展,钱矿公司先后荣获现代化矿井、特级质量标准化矿井、省级标兵企业、煤炭企业现场管理先进单位、省级重合同守信用单位、省级园林式单位和全国文明煤矿、全国“双十佳”煤矿等称号,获得国家、省市级以上科技成果多项,全国QC一等奖2项。
多年来,公司以高质量、多品种为手段,大力开发煤炭市场,形成了精煤和动力煤两大系列8个品种的多元化产品结构,并通过了ISO9001质量体系认证,增强了市场竞争力,产品畅销东北、华北、江浙、上海、广州等地,并实现了精煤出口。
选煤厂集控系统组成选煤厂集控系统工程分为计算机信息管理系统、全厂设备集中控制系统、单机自动化/闭环控制系统、检测/计量设备4部分。
集中控制及管理系统在泉店选煤厂的应用
报警画面等之 间很方便地切换 。
管 理 员 画 面主 要 完 成 管 理 员 ( 工程师 ) 对 系 统 的 日常 维
护功能。
实 现 在 线 监 控 数 据 管 理 ,实 时显 示 各 监 测 点 的当 前 状 态 或数值 , 及 时准 确 地 采 集 选 煤 厂 各 系 统 的 生产 工 况 参 数 及 目
3 2
开 发应用
集 中控 制及管理 系统在泉店选煤 厂的应用
陈高强
( 河南神 火兴隆矿业有限责任公司选煤 厂,河南 许 昌 4 6 1 0 0 0 )
摘
要 :集 中控制及管理 系统的应 用是现代化选煤厂 的重要标志 , 也是提 高企业管理水平的必要 手段 文 中通过泉店选煤厂
应 用可编程序控制 器实现全厂集 中控制的实践,介绍 了系统 的构成及功能特点。 关键词 :集 中控 制;管理 系统 ;应用
操 作 员通 过菜 单 画面 可 以在 控 制 画 面 、 工 艺 流程 画 面 、
1 系 统设 计原 则
系统构 建一个 1 0 0 M 工业控制 以太 网信息平台,进 行全
厂控 制 信 息 快速 采 集 和 实 时控 制 现 场 设 备 。 系 统 应 具 有 较 强
的扩展性,能将重介 、浮选 、自动加药、高压配 电等系统集 成到控制系统中,同时为其它 系统提供一个标准 OP C 数据 交换的平台。 控制层 由全厂 生产集 中控制系 统和工艺 参数 闭环 控制 系统组成 。作为其人机界面的监控 计算机 ,采用工业等级 的 计算机并通过防火墙上联全厂信息管理系统 , 底层通过 以太
逐 渐 在 生 产 型 企 业 中 得 到 广 泛 应用 。河南 神 火 兴 隆矿 业 有 限
常村矿选煤厂主洗集中控制系统应用分析

采用 C n e t 行 P C 程 是 以项 目 、L 配 置 、 o c p进 L编 PC 程
龋 ‘
F 一 一 — 圆
图 l 常村 矿选 煤 厂 集 中控 制原 理 图
序 和区段 分级 完成 的 。 要使 一个 项 目顺 利 完成 , 首先 进
仓 存 、 位 显示 必不 可 少 。将 核 子秤 、 位和水 位 探测 水 煤 仪 的输 出连 接于 P C, L 对计 算 公式 编 程 , 实现 流 量 及 将
( )与设 备 的连接 。 1 要实 现集 中控 制 , 现场 的每 一
台设 备都 要 与P C 接 , L连 构成 回路 , 才能 使 现 场受 检 测 设 备 的 电信 号 经输入 模 块传 递给P C, 将P C 出 的 L 或 L发 命令 经 输 出模 块转 换 成 合适 的电压 、 流值 来 驱 动 现 电
等很 多 问题 , 着 安全 、 靠 、 进 的原 则 , 厂于2 0 本 可 先 我 03 年底 与 中 国矿 大信 息 与 电气 程学 院合 作 对主洗 集 中
制、 就地 、 回信 号 电源 。 返 ()信号 系统 连接 。1 将 选煤 厂 的控制信 号 以跳 2 ) 汰机 为 中心分6 路并 连 人P C, 与过 程控 制 , L 参 当集 中控
维普资讯
第 6期( 总第 9 3期) N. S MN. ) o U o 3 6( 9
机 械 管 理 开 发
ME CHANI AL C MANAGEME AN NT D DE VEL ME 0P NT
20 0 6年 1 2月
D c2 o e .o 6
场设 备 , 入/ 出模 块 简称I 模 块 此 回路 系统 设计 输 输 / 0
煤机自动化控制系统改造方案_精选精选
煤机自动化控制系统改造方案温馨提示:本文是笔者精心整理编制而成,有很强的的实用性和参考性,下载完成后可以直接编辑,并根据自己的需求进行修改套用。
煤机自动化控制系统改造方案本文关键词:改造, 方案, 自动化控制系统, 煤机煤机自动化控制系统改造方案本文简介:摘要本文针对东曲选煤厂原煤仓下给煤机手动给煤的缺点, 提出对给煤机进行自动化改造是提高原煤配洗精度的关键。
往复式给煤机通过采用PLC控制的方法, 提高洗煤厂生产效率, 实现远程自动化控制。
关键词给煤机;控制系统;改造东曲选煤厂原煤仓下给煤机设备陈旧, 一直采用就地手动控制, 给煤机的启停、给煤量的大小, 均需现煤机自动化控制系统改造方案本文内容:摘要本文针对东曲选煤厂原煤仓下给煤机手动给煤的缺点, 提出对给煤机进行自动化改造是提高原煤配洗精度的关键。
往复式给煤机通过采用PLC控制的方法, 提高洗煤厂生产效率, 实现远程自动化控制。
关键词给煤机;控制系统;改造东曲选煤厂原煤仓下给煤机设备陈旧, 一直采用就地手动控制, 给煤机的启停、给煤量的大小, 均需现场操作人员控制, 工人劳动强度较高, 加之选煤厂生产系统环节较多, 相互联络不便, 调度人员无法及时全面的掌握整个生产系统的设备运行状况, 导致整个系统开车时间延长, 同时, 很多设备处于空转状态, 易产生不必要的设备损耗和电耗, 对整个洗煤系统的统一调度产生不利影响。
原煤仓下给煤机自动化控制改造有利于统一调度指挥, 可有效缩短系统启停时间, 减少设备空载损耗, 提高生产效率。
同时, 采用自动化控制系统可以减少现场操作人员, 减轻工人劳动强度, 进一步提高原煤配洗的精准度和自动化控制水平, 是当前该厂发展面临的最大挑战, 有助于该厂实现跨越式发展。
1控制系统现状原煤1号仓到4号仓的15台给煤机原有控制方式均为就地直接启动, 不参与主洗系统的集中统一控制。
给煤机的启停主要通过控制室与现场操作人员通过电话联络, 控制室司机将浮选液密度、介质泵工作压力、磁性物质含量等各项参数调节设置完成后, 通过电话通知现场操作人员启停给煤机。
选煤厂全厂集控系统调试大纲
选煤厂全厂集控系统改造工程调试大纲一、工程概况选煤厂技改集控改造安装工程施工地点主要分布在主洗车间、压滤车间、浓缩车间及外围输煤等车间,施工标高从0.00米至31.76米,为边设计、边施工、边生产工程,工期紧施工难任务重。
集控主要工作量包括:1、配电室PLC控制柜安装 28面2、设备就地控制箱新增及改造 239套3.阀门及闸板程控割接调试 70套4、各种保护检测装置的安装调试5、监控系统各网络的构架(包括光纤以太环网、Profibus通讯网络、RS485通讯网络)6、皮带称及核子称的安装调试电子称1套、核子称4套二、、PLC控制柜安装将各配电室控制柜(28面)安装就位、通电检查,确认工作正常后通电待用。
三、全厂监控系统的建立各PLC主站(I系统主站、II系统主站、公用系统主站、45RS系统主站、78RS系统主站)与分站之间建立profibus网络。
各配电室电机综合保护器RS485网络建立。
建立全厂光纤以太环网,将各主站通过环网交换机接入以太环网,实现数据共享及控制中心集中控制。
在洗煤厂控制中心以前的上位机基础上,增加两台工控机,实现五台上位机同时监控,并同时有三台互为冗余的上位机监控体系。
四、常规单台设备割接及调试2003年10月到2003年12月,对I系统设备进行割接及调试。
2003年10月中旬到2003年11月中旬完成I系统基本设备的割接,并于2003年12月初完成了单台设备的调试。
设备单调步骤如下:a)通过上位机校对反馈及命令信号b)单设备空动作调试在空开断开的情况下送控制电源,由上位机发允开命令,就地启停操作,再由上位机程控启停操作,此过程中再一次接查反馈信号是否正确c)单设备试车在空开合上的情况下,就地和程控分别让设备空载试车一段时间,测试设备运行的稳定性2004年2月到2004年6月,对公用系统设备进行割接及调试。
由于公用系统是老配电柜改造,此期间在不影响其他设备正常运行的情况下,对所改设备先从原配电系统隔离,然后进行新的割接,随即进行该设备的单调,其调试步骤与I系统设备单调一致;最终保证了在不影响正常生产的情况下,所有设备的割接及调试;2004年6月到2004年7 月,对II系统设备进行割接及调试。
选煤厂集中控制系统的应用研究
选煤厂集中控制系统的应用研究摘要:选煤厂集中控制系统的效果对于洗煤厂的工作效率、质量及其安全性都有着关键的影响作用。
选煤厂集中控制系统的任务是完成各生产设备的控制及闭锁、洗选工艺的自动调节以及信息的上传和共享,是生产自动化和信息化的重要部分。
因此,在进行选煤厂的集中控制过程中,一定要应用先进的技术设备,这样才可以提升洗煤厂集中控制的质量。
基于这一情况,文章就选煤厂集中控制系统的应用展开论述。
关键词:选煤厂;集中控制;系统应用引言随着计算机网络、自动化控制技术的不断发展,传统的选煤厂集中控制系统也在不断更新进步,现代化选煤厂的建设正朝着自动化、网络化和智能化方向发展。
选煤厂为提升控制系统自动化水平,要对传统的集控系统进行优化改造,以大幅缩短全厂的启停车时间,提高原煤的洗选效率。
1选煤厂概况招贤选煤厂与招贤矿井在同一工业场地内,选煤厂厂址位于招贤矿井工业广场的西南部。
招贤矿井位于陕西省宝鸡市麟游县西北部,井田范围西起麟游两亭东,东至麟游杜水河上游的贾家河,南起招贤镇南,北至西弯梁。
勘查区东西长约 14km,南北宽约7km,面积约101.56km2。
地理坐标:东经107°33′00″~107°42′00″,北纬34°44′00″~34°48′00″。
行政区划属陕西省宝鸡市麟游县招贤镇、两亭镇和九成宫镇以及凤翔县姚家沟乡管辖。
现选煤厂采用PLC集中自动化控制系统,将全部的生产设备按照生产工艺流程进行程序设计,自动化的进行启动、停止及故障处理。
但是随着生产系统工艺的优化和设备的更新改造,现有的自动化控制系统已无法满足更灵活的生产工艺,因此集中自动化控制系统也需要进行不断的优化改造。
2集中控制系统的应用2.1集中控制系统硬件构成2.1.1控制系统总体设计控制系统整体结构分为3个层级,包括现场控制级、过程管理级和决策管理级。
现场控制级包括现场总线、I/O总线、控制总线、变送器。
玉华选煤厂生产控制系统设计与改造
机 ,各远程 控 制分站 接受 现 场保 护 信 号 、运行 信 号 、过程数 据 ,并将 所采集 的各种 状 态 信 号传 送
给 控制 主机处 理 ,同时 执行 主 机发 出的命 令 ,完 成 输 出控 制 。其 网络控 制框如 图 1所示 。 计算 机监 控 系统 软 件 选用 G E公 司 的 i i f x 4 . 5 组 态软 件 ,通 过 以 太 网 和 C P U 进行 通讯 链接 。 在 监视 系统 大屏幕 上 以报 表 、图形 、数据 等 形 式
2 . 2 辅 控 系统
设计院中选自控系统有 限公 司工程师。
辅 控系 统 由工 业 电视监 视 系 统 、调 度 电话 指
2 0 1 4年 第 1 1期
魏钟 康 :玉华选煤 厂 生产控 制 系统设计 与 改造
2 3
挥 系 统 、计 算机 信息 管理 系统 构成 。 工业 电视监 视 系统 。设在 集 控 室 内 ,对 生产
原煤 系统 。毛煤 由原煤 仓下 三 台往 复 式 给煤 机 给 出 ,经 毛煤胶 带输送 机 、过 渡胶 带 输 送机 送
模块 控制 系统 和计算 机监控 系 统 。
P L C模 块 控 制 系 统 采 用 R o c k We l l公 司 的
1 7 5 6一L 6 2 C P U作 为控 制 主机 ,分 布 在 各个 配 电 室的 远 程 控 制 分 站 和 C P U 主 站 之 间 ,通 过 C o n t r o l N e t 通 信 网络 构 成 一 个 完 整 的 R I O网络。 控 制主站 ( C P U站 ) 作 为 全 厂 集 中控 制 系 统 的 主
值 、历 史趋 势 、 自动控 制 的各 种变 量 参数 ,并 完
选煤厂集中控制系统的现状及展望
随着我国工业水平的不断发展,自动化管理的水平也在逐步提高,选煤厂的集中控制系统也开始与现代化的自动化管理和控制技术结合在一起,并取得了很大的成就。
我国选煤厂中集中控制系统是非常关键的一个过程,它的实现在很大程度上可以提高选煤厂的经济利益,我们必须重视起来。
1了解选煤厂集中控制系统的由来,掌握其系统结构近几年以来,控制技术在我国发展的越来越好,我国选煤厂的集中控制系统发展也得到了质的飞跃。
选煤厂的生产条件是利用不同的洗选工艺来将原煤进行分选,最终生产出中煤、精煤、矸石等产品。
但随着目前我国的选煤工艺不断改进,对所用设备的要求也越来越高,为了提高我国选煤厂的核心竞争力,这就迫切要求我们利用现代控制技术对我们的选煤厂集中控制系统做出有效果的改造。
总体来说,在我国刚刚建设的大多数选煤厂中都已经设置了集中控制系统,但它的配置标准因为建立选煤厂时间和选煤厂的规模不同可能有所差异,但以下两个层面是共同具有的:第一层面就是PLC控制层,它的主要组成是PLC本地站、分布站和现场信息监测控制装置。
PLC控制层的主要功能就是控制和检测设备的运行状态。
第二层面就是工控机监控层,它的主要组成部分是工控机、大屏幕监控器和有关的应用软件。
2分别对选煤厂集中控制系统的发展现状作出论述2.1选煤厂PLC控制系统的发展现状PLC控制系统换种说法就是可编程序的控制器,我们之前的继电器慢慢演变成了现在我们说的PLC控制系统。
我们的PLC控制系统中有三个常使用的层面,即监控层、现场设备层和PLC控制层,其中,PLC控制系统的核心就是位于中间层的PLC控制层。
位于最底层的现场设备层的主要作用是确保各信号与PLC控制系统之间的连接。
最上层的监控层的主要作用就是控制相关通信总线和PLC控制系统的相连。
我们通过研究总结可以发现,PLC控制系统的结构组成非常的灵活多变,PLC的模拟量和开关量在原有老设备和各类非智能化的设备控制方面具有非常重要的作用。
集控系统介绍
工业电视监测系统
设备组成:摄像机、镜头、云台、 云台解码器、视频编码器、电视机 等。
传输部分:采用星形网络方式通过 同轴电缆传输至集控中心。
控制信号
设备主电机的启、停操作。 设备之间的联锁和顺序延时信号。 给煤机变频器频率的设定和启停。
系统操作
控制计算机:在控制计算机上显示多幅动态画 面,其中各监控对象在画面上作出相应显示。 在“测试”状态下,系统操作员可以方便的在 计算机上对单台设备进行启停控制,并注意系 统提示信息,防止故障后的误操作发生。
操作台:可以发出起车预警信号,在“运行” 状态下,通过操作台上可进行全系统的顺启顺 停操作,并在“测试”状态下,并且其上的四 个开关可以通过二进制数关系控制相应给煤机 的启停。所有设备的故障状态下操作台上会发 了
灯光报警信号,并在故障消失后自动恢 复。
就地控制:通过就地控制箱进行操作, 该操作方式是所有控制方式中最高级的 一种,即无论设备处于何种状态,该操 作方式进行的操作绐终有效。
程序丢失:处理器内电池电量低时,如 果超过10日不进行更换就会造成程序丢 失的故障,现象为不能正常启停操作, 画面无显示,这时将处理器钥匙打在 “REM”状态下,进行远程程序下载, 结束后将钥匙打在“RUN”状态,并将 程序在在线模式下运行。
外部故障:传感器故障和信号线的屏蔽 因接地不良或受外界干扰引起的信号错 误应从外部设备来消除。
集中控制系统中包括的主要设备有:
PLC站和计算机显示系系统、和各种设 备的保护装置,如皮带机的堆煤、拉绳、 跑偏、撕裂、打滑等。各种计量设备如 皮带秤、灰份仪,还有各设备的就地控制 设备,即就地控制箱。
பைடு நூலகம்备选型
设备选用美国罗克韦尔(A-B)公司的 ControlLogix系统,其中包括: