
注塑速度(精典)
注塑速度注塑速度注塑速度注塑速度注塑速度注塑速度注塑速度的比例控制已经被注塑机制造商广泛采用。
虽然电脑控制注塑速度分段控制系统早已存在,但由于相关的资料有限,这种机器设置的优势很少得到发挥。
本文将系统的说明应用多段速度注塑的优点,并概括地介绍其在消除短射、困气、缩水等制品缺陷上的用途。
射胶速度与制品质量的密切关系使它成为注塑成型的关键参数。
通过确定填充速度分段的开始、中间、终了, 并实现一个设置点到另一个设置点的光滑过渡,可以保证稳定的熔体表面速度以制造出期望的分子取问及最小的内应力。
我们建议采用以下这种速度分段原则:1)流体表面的速度应该是常数。
2)应采用快速射胶防止射胶过程中熔体冻结。
3)射胶速度设置应考虑到在临界区域(如流道)快速充填的同时在入水口位减慢速度。
4)射胶速度应该保证模腔填满后立即停止以防止出现过填充、飞边及残余应力。
设定速度分段的依据必须考虑到模具的几何形状、其它流动限制和不稳定因素。
速度的设定必须对注塑工艺和材料知识有较清楚的认识,否则,制品品质将难以控制。
因为熔体流速难以直接测量,可以通过测量螺杆前进速度,或型腔压力间接推算出(确定止逆阀没有泄漏)。
材料特性是非常重要的,因为聚合物可能由于应力不同而降解,增加模塑温度可能导致剧烈氧化和化学结构的降解,但同时由剪切引起的降解变小,因为高温降低了材料的粘度,减少了剪切应力。
无疑,多段射胶速度对成型诸如PC、POM、UPVC等对热敏感的材料及它们的调配料很有帮助。
模具的几何形状也是决定因素:薄壁处需要最大的注射速度;厚壁零件需要慢—快—慢型速度曲线以避免出现缺陷;为了保证零件质量符合标准,注塑速度设置应保证熔体前锋流速不变。
熔体流动速度是非常重要的,因为它会影响零件中的分子排列方向及表面状态;当熔体前方到达交叉区域结构时,应该减速;对于辐射状扩散的复杂模具,应保证熔体通过量均衡地增加;长流道必须快速填充以减少熔体前锋的冷却,但注射高粘度的材料,如PC是例外情况,因为太快的速度会将冷料通过入水口带入型腔。
调整注塑速度可以帮助消除由于在入水口位出现的流动放慢而引起的缺陷。
当熔体经过射嘴和流道到达入水口时,熔体前锋的表面可能已经冷却凝固,或者由于流道突然变窄而造成熔体的停滞,直到建立起足够的压力推动熔体穿过入水口,这就会使通过入水口的压力出现峰形。
高压将损伤材料并造成诸如流痕和入水口烧焦等表面缺陷,这种情况可以通过刚好在入水口前减速的方法克服上述缺陷。
这种减速可以防止入水口位的过度剪切,然后再将射速提高到原来的数值。
因为精确控制射速在入水口位减慢是非常困难的,所以在流道末段减速是一个较好的方案。
我们可以通过控制末段射胶速度来避免或减少诸如飞边、烧焦、困气等缺陷。
填充末段减速可以防止型腔过度填充,避免出现飞边及减少残余应力。
由于模具流径末端排气不良或填充问题引起的困气,也可以通过降低排气速度,特别是射胶末段的排气速度加以解决。
短射是由于入水口处的速度过慢或熔体凝固造成的局部流动受阻等原因产生的。
在刚刚通过入水口或局部流动阻碍时加快射胶速度可以解决这个问题。
流痕、入水口烧焦、分子破裂、脱层、剥落等发生在热敏性材料上的缺陷是由于通过入水口时的过度剪切造成的。
光滑的制件取决于注塑速度,玻璃纤维填充材料尤其敏感,特别是尼龙。
暗斑(波浪纹)是由于粘度变化造成的流动不稳定引起的。
扭曲的流动能导致波浪纹或不均匀的雾状,究竟产生何种缺陷取决于流动不稳定的程度。
当熔体通过入水口时高速注射会导致高剪切,热敏性塑料将出现烧焦,这种烧焦的材料会穿过型腔,到达流动前锋,呈现在零件表面。
为了防止射纹,射胶速度设置必须保证快速填充流道区域然后慢速通过入水口。
找出这个速度转换点是问题的本质。
如果太早,填充时间会过度增加,如果太迟,过大的流动惯性将导致射纹的出现。
熔体粘度越低,料筒温度越高则这种射纹出现的趋势越明显。
由于小入水口需要高速高压注射,所以也是导致流动缺陷的重要因素。
缩水可以通过更有效的压力传递,更小的压力降得以改善。
低模温和螺杆推进速度过慢极大地缩短了流动长度,必须通过高射速来补偿。
高速流动会减少热量损失,并且由于高剪切热产生磨擦热,会造成熔体温度的升高,减慢零件外层的增厚速度。
型腔交叉位必须有足够厚度以避免太大的压力降,否则就会出现缩水。
总之,大多数注塑缺陷可以通过调整注塑速度得到解决,所以调整注塑工艺的技巧就是合理的设置射胶速度及其分段。
多级注塑程序的控制:近代注塑制品,在各个领域得到了广泛的应用,制品形状十分复杂,所使用的聚合物性能差别也很大。
即便是同一种材料的制品,由于浇道系统及各部位几何形状不同,不同部位对于充模熔体的流动(速度、压力)提出要求,否则就要影响熔体在这一部位的流变性能或高分子的结晶定向作用,以及制品的表观质量。
在一个注射过程中,螺杆向模具推进熔体时,要求实现在不同位置上的有不同注射速度和不同注射压力等工艺参数的控制,称这种注射过程为多级注塑。
数字拨码式注塑机比较落后,只有一段或二段射胶、一段保压、一段熔胶的控制程序,对于一些结构复杂、外观质量要求高的产品,很难设定和控制注射速度及其它工艺条件,导致注塑件出现的一些外观缺陷无法通过调校注塑参数的方法来改善。
为了满足提高注塑件外观质量的需要,克服上述问题,注塑机制造商开发生产了具有多级射胶、多级保压、多级熔胶功能的注塑机,这是注塑加工行业的一次突破性技术进步。
目前,大多数是注射速度进行多级控制的注塑机,通常可以把注射全冲程分3个或4个区域,并把各区域设置成各自不同的适当注射速度。
注射的初期使用低速,模腔充填时使用高速,充填接近终了时再使用低速注射的方法。
通过注射速度的控制和调整,可以防止和改善制品外观如毛边、喷射痕、银条或焦痕等各种不良现象。
多级注射控制程序可以根据流道的结构、浇口的形式及注塑件结构的不同,来合理设定多段注射压力、注射速度、保压压力和熔胶方式,有利于提高塑化效果、提高产品质量、降低不良率及延长模具/机器寿命。
通过多级程序控制注塑成型机的油压、螺杆位置、螺杆转速,能谋求改善成型件的外观不良,改善缩水、翘曲和毛边的对应措施,减少各模每次注射成型件的尺寸不均一。
多级控制的效果成型条件效果注塑速度防止浇口部位的气纹/流纹,防止锐角的流动痕迹,防止模芯的倒塌,防止毛边。
二次压力减轻内应力变,防止缩水。
螺杆转数计量的稳定性背压计量的稳定性然而,很多注塑技术人员仍然习惯使用过去一段射胶的方法,不懂得如何寻找多段射胶位置和方法,使具有多段射胶功能的机器发挥不了其优势。
一、设定多级注射程序的方法:一般的塑件注塑时至少要设定三段或四段射胶才是比较科学的。
水口流道为第一段、进浇口处为第二段、产品进胶到90%左右时为第三段、剩余的部分为第四段(亦称末段)。
对于结构简单且外观质量要求不高的胶件注塑时,可采用三段射胶的程序。
但对结构比较复杂、外观缺陷多、质量要求高的胶件注塑时,需采用四段以上的射胶控制程序。
设定几段射胶程序,一定要根据流道的结构、浇口的形式/位置/数量/大小、注塑件结构、产品质量状况及模具的排气效果等因素进行科学分析、合理设定。
二、多级注射位置的选择方法:1、计算重量法总重量=所有胶件部分的重量+流道部分的重量注射时的射胶量即为总重量,一段射胶位置即为流道部分的射胶量;二段射胶位置即为产品走胶90%时的射胶量;三段为末段的射胶量。
2、调试观察法根据自己的初步估计,将注射时所找位置点的压力/速度设为零,观察实际走胶的位置,再根据实际情况进行微调,直至找到你要选择的位置。
下面以图例说明制品和多级控制程序之间的关系图一是根据工艺条件设置的不同速度,对注射螺杆进行多级速度转换(切换)。
图二是基于对制品几何形状分析的基础上选择的多级注塑工艺:由于制品的型腔较深而壁又较薄,使模具型腔形成长而窄的流道,熔体流经这个部位时必须很快地通过,否则易冷却凝固,会导致充不满模腔的危险,在此应设定高速注射。
但是高速注射会给熔体带来很大的动能,熔体流到底时会产生很大的惯性冲击,导致能量损失和溢边现象,这时须使熔体减缓流速,降低充模压力而要维持通常所说的保压压力(二次压力,后续压力)使熔体在浇口凝固之前向模腔内补充熔体的收缩,这就对注塑过程提出多级注射速度与压力的要求。
在图二中螺杆计量行程是根据制品用料量与缓冲量来设定的。
注射螺杆从位置“97”到“20”是充填制品的薄壁部分,在此阶段设定高速值为10,其目的是高速充模可防止熔体散热时间长而流动终止;当螺杆从位置“20”→“15”→“2”时,又设定相应的低速5,其目的是减少熔体流速及其冲击模具的动能。
当螺杆在“97”、“20”、“5”的位置时,设定较高的一次注射压力以克服充模阻力,从“5”到“2”时又设定了较低的二次注射压力,以便减小动能冲击。
现代注塑机还具有多级预塑和多级保压功能。
注塑基础知识________________________________________注塑成型是一门工程技术,它所涉及的内容是将塑料转变为有用并能保持原有性能的制品。
注射成型的重要工艺条件是影响塑化流动和冷却的温度,压力和相应的各个作用时间。
一、温度控制1、料筒温度:注射模塑过程需要控制的温度有料筒温度,喷嘴温度和模具温度等。
前两种温度主要影响塑料的塑化和流动,而后一种温度主要是影响塑料的流动和冷却。
每一种塑料都具有不同的流动温度,同一种塑料,由于来源或牌号不同,其流动温度及分解温度是有差别的,这是由于平均分子量和分子量分布不同所致,塑料在不同类型的注射机内的塑化过程也是不同的,因而选择料筒温度也不相同。
2、喷嘴温度:喷嘴温度通常是略低于料筒最高温度的,这是为了防止熔料在直通式喷嘴可能发生的"流涎现象"。
喷嘴温度也不能过低,否则将会造成熔料的早凝而将喷嘴堵*,或者由于早凝料注入模腔而影响制品的性能3、模具温度:模具温度对制品的内在性能和表观质量影响很大。
模具温度的高低决定于塑料结晶性的有无、制品的尺寸与结构、性能要求,以及其它工艺条件(熔料温度、注射速度及注射压力、模塑周期等)。
二、压力控制:注塑过程中压力包括塑化压力和注射压力两种,并直接影响塑料的塑化和制品质量。
1、塑化压力:(背压)采用螺杆式注射机时,螺杆顶部熔料在螺杆转动后退时所受到的压力称为塑化压力,亦称背压。
这种压力的大小是可以通过液压系统中的溢流阀来调整的。
在注射中,塑化压力的大小是随螺杆的转速都不变,则增加塑化压力时即会提高熔体的温度,但会减小塑化的速度。
此外,增加塑化压力常能使熔体的温度均匀,色料的混合均匀和排出熔体中的气体。
一般操作中,塑化压力的决定应在保证制品质量优良的前提下越低越好,其具体数值是随所用的塑料的品种而异的,但通常很少超过20公斤/平方厘米。
通用塑料注塑工艺标准参数表
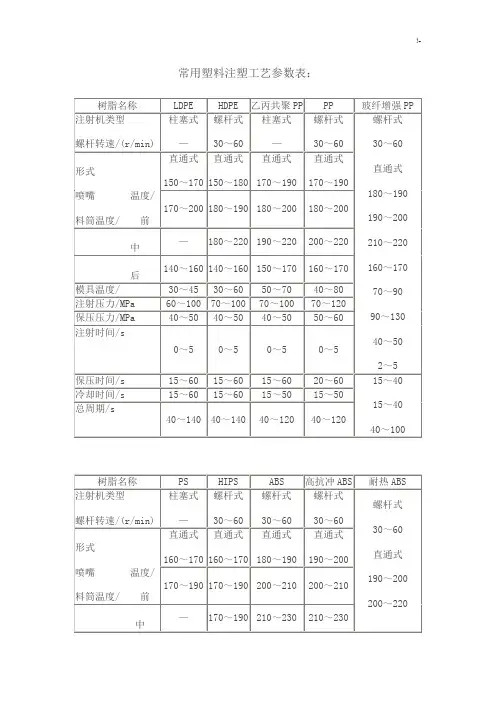
常用塑料注塑工艺参数表:常用塑料注塑工艺参数(2)2010-06-16 20:02:13| 分类:个人日记| 标签:|字号大中小订阅聚甲醛加工参数聚甲醛的成型收缩率聚甲醛的后收缩九、PC注塑工艺特性与工艺参数的设定1、聚集态特性属于无定型塑料,Tg为149~150℃;Tf为215~225℃;成型温度为250~310℃; 2、热稳定性较好,并随分子量的增大而提高。
但PC高温下遇水易降解,成型时要求水分含量在0.02%以下。
高温下水分对PC特别有害。
在成型前,PC树脂必须进行充分干燥(并且应当充分注意防止干燥过的物料再吸湿)。
干燥效果的快速检验法,是在注塑机上采用“对空注射”。
3、熔体粘度高,流动性较差,其流动特性接近于牛顿流体,熔体粘度受剪切速率影响较小,而对温度的变化十分敏感,在适宜的成型加工温度范围内调节加工温度,能有效地控制PC的粘度。
4、由于粘度高,注射压力较高,一般控制在80~120MPa。
对于薄壁长流程、形状复杂、浇口尺寸较小的制品,为使熔体顺利、及时充模,注射压力要适当提高至120~150MPa。
保压压力为80~100MPa。
5、成型时,冷却固化快,为延迟物料冷凝,需控制模温为80~120℃。
6、PC分子主链中有大量苯环,分子链的刚性大,注塑中易产生较大的内应力,使制品开裂或影响制品的尺寸稳定性;(在100℃以上作长时间热处理,它的刚硬性增加,内应力降低)。
PC的典型干燥曲线台湾奇美典型牌号加工参数:十、PA及玻纤增强PA注塑工艺特性与工艺参数设定 1、常用品种及其熔点:q 品种:尼龙-66;尼龙-610;尼龙-1010;尼龙-1212;尼龙-46尼龙-6;尼龙-7;尼龙-9;尼龙-11;尼龙-12;尼龙-66/6、尼龙-66/610;尼龙-6∕66∕1010;尼龙-66/6/610q 熔点:尼龙n系列:尼龙-6 215~220℃;尼龙-12为178℃;尼龙m,n系列:尼龙-46 295 ℃;尼龙-66 255~265℃;尼龙-610 215~223℃;尼龙-1010 200℃;共缩聚尼龙:由于分子链的规整性较差,结晶性和熔点一般较低,如尼龙-6∕66∕1010的熔点仅为155~175℃,但其有较好的透明性和弹性。
注塑机速度压力计算公式
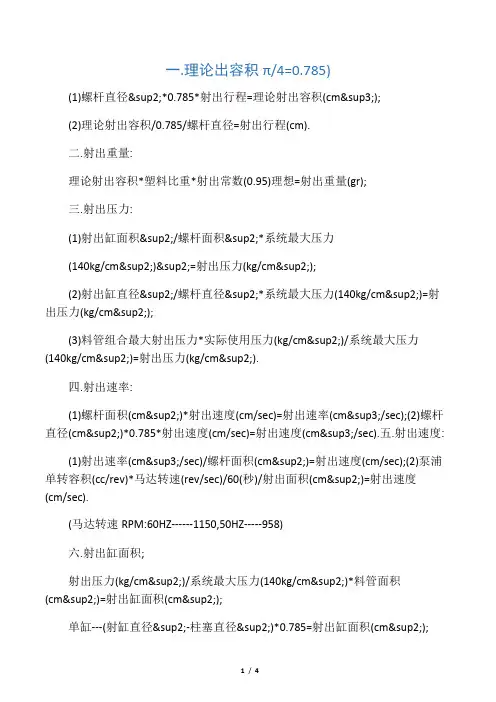
一.理论出容积π/4=0.785)(1)螺杆直径²*0.785*射出行程=理论射出容积(cm³);(2)理论射出容积/0.785/螺杆直径=射出行程(cm).二.射出重量:理论射出容积*塑料比重*射出常数(0.95)理想=射出重量(gr);三.射出压力:(1)射出缸面积²/螺杆面积²*系统最大压力(140kg/cm²)²=射出压力(kg/cm²);(2)射出缸直径²/螺杆直径²*系统最大压力(140kg/cm²)=射出压力(kg/cm²);(3)料管组合最大射出压力*实际使用压力(kg/cm²)/系统最大压力(140kg/cm²)=射出压力(kg/cm²).四.射出速率:(1)螺杆面积(cm²)*射出速度(cm/sec)=射出速率(cm³/sec);(2)螺杆直径(cm²)*0.785*射出速度(cm/sec)=射出速度(cm³/sec).五.射出速度:(1)射出速率(cm³/sec)/螺杆面积(cm²)=射出速度(cm/sec);(2)泵浦单转容积(cc/rev)*马达转速(rev/sec)/60(秒)/射出面积(cm²)=射出速度(cm/sec).(马达转速RPM:60HZ------1150,50HZ-----958)六.射出缸面积;射出压力(kg/cm²)/系统最大压力(140kg/cm²)*料管面积(cm²)=射出缸面积(cm²);单缸---(射缸直径²-柱塞直径²)*0.785=射出缸面积(cm²);双缸---(射缸直径²-柱塞直径²)*0.785*2=射出缸面积(cm²).七.泵浦单转容积:射出缸面积(cm²)*射出速度(cm/sec)*60秒/马达转速=泵浦单转容积(cc/sec).(马达转速RPM: 60HZ------1150,50HZ-----958)八.螺杆转速及油压马达单转容积:泵浦单转容积(cc/rec)*马达转速(RPM)/油压马达单转容积=螺杆转速;泵浦单转容积(cc/rec)*马达转速(RPM)/螺杆转速=油压马达单转容积.九.射出总压力;系统最大压力(kg/cm²)*射出缸面积(cm²)=射出总压力(kg);射出压力(kg/cm²)*螺杆面积(cm²)=射出总压力(kg).十.盎司及相关单位换算:1盎司(oz)=28.375公克(gr);1磅(ib)=16盎司(oz);1公斤(kg)=2.2磅(ib);1磅(ib)=454公克(gr)=0.454公斤(kg).十一.关模力:曲手式:关模缸面积(cm²)*系统最大压力(140kg/cm²)/1000*曲手放大率(20-50)=关模力(Ton)单缸直压式:关模缸面积(cm²)*系统最大压力(140kg/cm²)/1000=关模力(Ton)十二.道柱直径和关模力的公式:道柱直径²(cm²)*0.785*杨氏系数(scm4约1000kg/cm²)*4=关模力概值(Ton).十三.成品排列投影面积和关模力关系公式:成品排列投影面积(寸²)*标准厚度(1.5mm)/成品平均厚度(mm)*使用原料常数/PS原料常数(1)=关模力(Ton);成品排列投影面影以射入浇口为圆心,长边为半径计算出直径;排列直径²(寸²)*0.785=成品排列投影面积(寸²).使用原料常数,以概略经验值计算,以流动性良劣比PS好的列为1以下;比PS 不好的列为1以上.如:ABS 1.05; AS 1.2; PMMA 1.3; PC 1.6; PBT 0.9;PP 0.7; PE 0.7-0.8;塑胶钢0.8; NILON 0.7-0.9¨¨¨等.各种原料亦分不同等级,宜多了解只付参与.和射出从向的成品部份之要求,如杯子的高度部份大约以投影面积的30%计算即可.十四.托模力:托模缸面积(cm²)*系统最大压力(140kg/cm²)/1000=托模力(Ton)十五.电力单位:1马力(HP)=0.754千瓦(KW);1千瓦(KW)=1.326马力(HP)=1000瓦(W);1千瓦(KW)=1度电计量单位(1KW/Hr).十六.泵浦大小和马力关系:P=最大最大使用压力(如:125kg/cm².140kg/cm²);Q=油泵浦一分钟吐出量(L/min);Q=油泵浦单转容积(cc/rec)*马达转速(RPM)/1000=油泵浦一分钟吐出量(L/min).适用马力:P*Q/540=HP;P*Q/612=KW.所配合马达可达不降速的最高压力(LP):HP*450/Q=LP;KW*612/Q=LP.十七.计算使用电力:(马达容量+电热容量+烘干机容量)*用电常数(约40%)=实际每小时用电量(度,KW/Hr).。
注射速度计算方法【技巧】
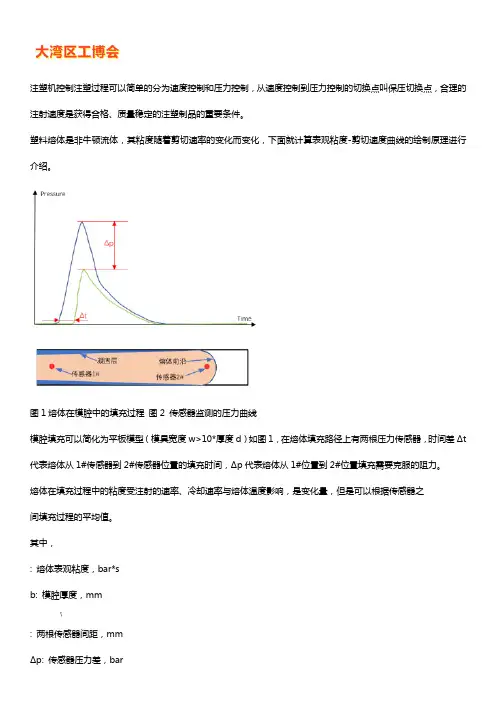
注塑机控制注塑过程可以简单的分为速度控制和压力控制,从速度控制到压力控制的切换点叫保压切换点,合理的注射速度是获得合格、质量稳定的注塑制品的重要条件。
塑料熔体是非牛顿流体,其粘度随着剪切速率的变化而变化,下面就计算表观粘度-剪切速度曲线的绘制原理进行介绍。
图1熔体在模腔中的填充过程图2 传感器监测的压力曲线
模腔填充可以简化为平板模型(模具宽度w>10*厚度d)如图1,在熔体填充路径上有两根压力传感器,时间差Δt 代表熔体从1#传感器到2#传感器位置的填充时间,Δp代表熔体从1#位置到2#位置填充需要克服的阻力。
熔体在填充过程中的粘度受注射的速率、冷却速率与熔体温度影响,是变化量,但是可以根据传感器之
间填充过程的平均值。
其中,
: 熔体表观粘度,bar*s
b: 模腔厚度,mm
: 两根传感器间距,mm
Δp: 传感器压力差,bar
Δt:传感器时间差,bar
如果不考虑模具参数,可以引入系数K,即:
,令K=1,
通过计算在不同注射速度(可以根据填充速率,单位1/s;也可以根据注塑机的相当注射速度,单位%)下的表观粘度,即可得到合适的填充速度。
图3 表观粘度曲线
根据图3,奇石乐注塑机的注射速度应该设置在60%-90% 之间,因为该区域熔体粘度处于比较低的状态,有利于填满模腔,其次,该范围内熔体粘度对剪切速率(注射速度)不明显,可以使注塑工艺处于稳定状态,从而提高注塑制品的质量稳定性。
注塑工艺参数及其调整

注塑工艺参数及其调整(时间:2009-5-13 13:15:43 共有4728人次浏览)一、注塑过程能够简单的表示如下:上一周期完了——闭模——填充——保压——回胶——冷却——开模——脱模——开始下一周期在填充保压降段,模腔压力随时间推移而上升,填充满型腔之后压力将保持在一个相对静态的状态,以补充由于收缩而产生的胶量不足,另外此压力能够防止由于注射的降低而产生的胶体倒流现象,这就是保压阶段,保压完了之后模腔压力逐步下降,并随时间推移理论上能够降到零,但实际并不为零,因此脱模之后制品内部内存内应力,因而有的产品需通过后处理,清除残存应力。
所谓应力,就是来傅高子链或者者链段自由运动的力,即弯曲变形,应力开裂,缩孔等。
二、注塑过程的要紧参数1、注塑胶料温度,熔体温度对熔体的流淌性能起要紧作用,由于塑胶没有具体的熔点,所谓熔点是一个熔融状态下的温度段,塑胶分子链的结构与构成不一致,因而对其流淌性的影响也不一致,刚性分子链受温度影响较明显,如PC、PPS等,而柔性分子链如:PA、PP、PE等流淌性通过改变温度并不明显,因此应根据不一致的材料来调校合理的注塑温度。
2、注塑速度是熔体在炮筒内(亦为螺杆的推进速度)的速度(MM/S)注射速度决定产品外观、尺寸、收缩性,流淌状况分布等,通常为先慢——快——后慢,即先用一个较的速度是熔体更过主流道,分流道,进浇口,以达到平衡射胶的目的,然后快速充模方式填充满整个模腔,再以较慢速度补充收缩与逆流引起的胶料不足现象,直到浇口冻结,这样能够克服烧焦,气纹,缩水等品质不良产生。
3、注塑压力是熔体克服前进所需的阻力,直接影响产品的尺寸,重量与变形等,不一致的塑胶产品所需注塑压力不一致,关于象PA、PP等材料,增加压力会使其流淌性显著改善,注射压力大小决定产品的密度,即外观光泽性。
4、模具温度,有些塑胶料由于结晶化温度高,结晶速度慢,需要较高模温,有些由于操纵尺寸与变形,或者者脱模的需要,要较高的温度或者较低温度,如PC通常要求60度以上,而PPS为了达到较好的外观与改善流淌性,模温有的时候需要160度以上,因而模具温度对改善产品的外观、变形、尺寸,胶模方面有不可抵估的作用。
注塑成型重要参数详解

注塑成型中的重要参数一)塑胶的粘度及条件对粘度的影响熔融塑料流动时大分子之间相互摩擦的性质称为塑料的粘性.而把这种粘性大小的系数称为粘度,所以粘度是熔融塑料流动性高低的反映.粘度越大,熔体粘性越强,流动性越差,加工越困难.工业应用上,比较一种塑料的流动性并不是看其粘度值,而是看其熔体流动指数大小(称MFI):所谓MFI,就是在一定熔化温度下,熔体受到额定的压力作用下,单位时间内(一般为10分钟)通过标准口模的熔体重量.以g/10min表示,如注塑级的PP料,牌号不同,MFI的值可以从2.5~30间变化,塑料的粘度并非一成不变,塑料本身特性的变化,外界温度,压力等条件的影响,都可促成粘度的变化.1.1分子量的影响分子量越大,分子量分布越窄,反映出来的粘度愈大.1.2低分子添加济的影响低分子添加济可以降低大分子连之间的作用力.因而使粘度减小,有些塑料成型时间加入溶济或增塑剂就是为了降低粘度,使之易于模成型.1.3温度粘度的影响温度对大多数熔融塑料的粘度影响是很大的,一般温度升高,反映出来的粘度越低,但各种塑料熔体粘度降低的幅度大小有出入:PE/PP类塑料,升高温度对提高流动性,降低熔体粘度作用很小,温度过高,消耗加大,反而得不偿失PMMA/PC/PA类等塑料,温度升高粘度就显著下降,PS ABS升高温度对于降低粘度于成型亦有较大好处1.4剪切速度的影响有效的增加塑料的剪切速度可使塑料粘度下降,但有部分塑料,如PC亦有例外,其粘度几乎不受螺杆转速的影响.1.5压力的影响压力对粘度的影响比较复杂,一般PP&PE类粘度受压力的影响不是很大,但对PS的影响却相当显著,实际生产中,在设备较完善的机器上,应注意发挥高速注射,即高剪切速度的作用,而不应盲目地将压力提高.(二)注射温度的控制对成型加工的影响所谓炮筒温度的控制是指塑料在料筒内如何从原料颗料一直均匀地被加热为塑性的粘流体,也就是料筒烤温如何配置的问题.2.1料筒温度的调节应保证塑料塑化良好,能顺利注射充模又不引起分解.这就要求我们不能因受制于塑胶对温度的敏感性而有意识地降低塑化温度,用注塑压力或注射速度等办法强行充模.2.2塑料熔融温度主要影响加工性能,同时也影响表面质量和色泽.2.3料温的控制与制件模具有关,大而简单的制件,制件重量与注射量较接近的,需用较高的烤温,薄壁.形状复杂的也要用高烤温.反之,对于厚壁制件,某些需要附加操作的,如装嵌件的,可以使用低的烤温,鉴别塑料溶体温度是否得宜可以用点动动作在低压速下对空注射观察,适宜的料温应使喷出来的料刚劲有力,不带泡,不卷曲,光亮连续.2.4料温的配置一般都是从进料段到出料段依次递升,但为了防止塑料的过熟分解和制件颜色的变化也可略低于中段,料温配置不当有时会造成卡螺杆故障--螺杆不转或空转,这还可能是注射压力过大或螺杆止逆环(介子)失效造成料筒前端的稀薄熔料向进料区方向反流.当这些反流的料灌进螺纹端面与料筒内壁间的微小间隙而受到较低温度冷却时,将冷固成一层薄膜紧紧卡在两个壁面之间,使螺杆不能转动或打滑.从而影响加料.此时,切勿强行松退或注射,建议加料口冷却水暂时关闭,强化升高加料段温度直至比塑料熔点高30~50摄氏度,并同时地出料段温度降低至熔化温度附近,待10~20分钟后,小心地转动螺杆,能转动时才重开机,然后缓慢加料.(三)注射周期中压力的控制3.1实际施用的压力应比充满型腔压力偏高,在注射过程中,模控压力急剧上升,最终达到一个峰值,这个峰值就是通常所说的注射压力.注射压力显然要比充满型腔压力偏高.3.2保压压力的作用:模腔充满塑料后直到浇口完全冷却对闭前的一段时间,模腔内的塑胶仍然需要一个相当高的压力支持,即保压,其具体的作用是:A:补充靠近浇口位置的料量,并在浇口冷凝对闭以前制止模腔中尚未硬化的塑料在残余压力作用下,向浇口料源方向倒流.B:防止制件的收缩,减少真空泡.C:减少因制件过大的注射压力而产生粘模爆裂或弯曲变形的现象.所以保压压力通常是注射压力的50%~60%.保压压力或时间太长太大的话有可能将浇口及流道上的冷料挤进制件内,使靠近浇口位置上添上冷料亮斑,同时毫无好处地延长了周期.3.3注射压力的选择A.根据制件形状.厚薄选择.B.针对不同的塑料原料选择.在生产条件和制件质量标准许可的情况下,建议采用就温低压的工艺条件.3.4背压压力的调节背压所代表是塑料塑化过程所承受的压力.有进也称之为塑化压力.A.颜色的混和效果受背压的影响,背压加大,混和作用加强.B.背压有助于排除塑料件的各种气体,减少银纹和气泡现象.C.适当的背压可以避免料筒内局部滞料现象,所以清洗料筒时往往将背压加大.(四)注射速度的控制4.1速度高低的影响:低速充模优点是流速平稳,制件尺寸比较稳定,波动较小,制件内应力低,内外各向应力一致性较好,缺点是制件易出现分层结合不良的熔点痕,水纹等,高速充模可采用较低的注射压力,改进制品的光泽度和平滑度,消除了接缝线现象及分层现象,收缩凹陷小,颜色更均匀一致.缺点是易产生”自由喷射”,即出现滞流或涡流.温升过高,颜色发黄,排气不良及有时脱模困难.粘度高的塑料有可能产生熔体破裂,制件表面产生雾斑,同时也增加了由内应力引起的翅曲和厚件沿接缝线开裂的倾向.下图是表面因注射速度不当引起的缺陷形态:夹水纹(慢) 射纹(快)烧焦(快) 水波纹(慢)4.2采用高速高压注射的情况:1.塑胶粘度高,冷却速度快,长流程制件.2.壁厚太薄的制件.3.玻纤维增强的塑料.4.3多级调速的应用:由于浇道系统及各部位几何条件不同,不同部位对于充模熔体的流动(特别是速度)提出要求,这就出现了多级注射,我们可以根据制品的形状,对相对薄壁的,形状复杂的部分实行快速充模,而对于入水口和易烧焦处用低速或中速充模.大部分产品都可以采用低速—高速—中速充模过程,从而达到改变制品表观和内在质量的目的.这一设置方法甚至成为现时通用的公式.。
注塑机作业中的注射速度对塑料填充性能的影响

注塑机作业中的注射速度对塑料填充性能的影响注塑机是现代工业生产中常用的塑料成型设备之一,其作业过程中的注射速度对塑料填充性能有着重要的影响。
本文将探讨不同注射速度对塑料填充性能的影响,并分析其原因和应用。
一、注射速度对塑料填充性能的影响注射速度是指注塑机将熔融状态的塑料材料通过注射缸注入模具腔体的速度。
不同的注射速度会对塑料填充性能产生不同的影响。
1.1 塑料填充性能塑料填充性能是指塑料在注射过程中充填到模具腔体的程度,通常使用填充率来表示。
填充率越高,表示模具腔体内塑料充填越充分。
填充性能直接关系到注塑制品的质量和外观。
1.2 高速注射速度的影响高速注射速度可以加快塑料在模具腔体内的充填速度,使得填充性能得到改善。
通过高速注射,塑料材料可以更均匀地充满腔体,有效避免气泡等缺陷的产生。
1.3 低速注射速度的影响低速注射速度会导致塑料在注射过程中填充不充分,出现空洞或疏松现象,从而降低填充性能。
此外,低速注射容易使得塑料材料在腔体内停留时间较长,容易引起局部过热而导致制品变形或开裂。
二、注射速度对填充性能影响的原因2.1 熔融状态的影响高速注射速度可以降低塑料的熔融温度,提高其粘度,从而减小熔融塑料的黏度。
而低速注射速度则相反,使得塑料的黏度增大。
黏度的变化直接影响充填性能,从而影响填充率的大小。
2.2 塑料材料的影响不同的塑料材料对注射速度的敏感性有所不同。
一些热敏感性较强的塑料,在高速注射状态下容易产生分解、气泡等问题,而在低速注射状态下填充性能会有所提高。
三、注射速度的应用3.1 塑料制品外观的要求对于一些外观要求高的塑料制品,需要选择合适的注射速度。
适当提高注射速度可以减少制品表面的瑕疵,提高外观质量。
3.2 提高生产效率高速注射速度可以缩短注射周期,提高生产效率。
在注塑机作业中,根据具体需求合理调整注射速度,可以达到最佳生产效果。
3.3 节约能源低速注射速度可以降低注塑机的能耗,节约能源。
注塑工艺参数基础.最全.最详细
注塑工艺参数基础.最全.最详细注塑工艺参数基础(最全(最详细一、注塑过程可以简单的表示如下:上一周期完了——闭模——填充——保压——回胶——冷却——开模——脱模——开始下一周期在填充保压降段,模腔压力随时间推移而上升,填充满型腔之后压力将保持在一个相对静态的状态,以补充由于收缩而产生的胶量不足,另外此压力可以防止由于注射的降低而产生的胶体倒流现象,这就是保压阶段,保压完了之后模腔压力逐渐下降,并随时间推移理论上可以降到零,但实际并不为零,所以脱模之后制品内部内存内应力,因而有的产品需经过后处理,清除残存应力。
所谓应力,就是来傅高子链或者链段自由运动的力,即弯曲变形,应力开裂,缩孔等。
二、注塑过程的主要参数1、注塑胶料温度,熔体温度对熔体的流动性能起主要作用,由于塑胶没有具体的熔点,所谓熔点是一个熔融状态下的温度段,塑胶分子链的结构与组成不同,因而对其流动性的影响也不同,刚性分子链受温度影响较明显,如PC、PPS等,而柔性分子链如:PA、PP、PE等流动性通过改变温度并不明显,所以应根据不同的材料来调校合理的注塑温度。
2、注塑速度是熔体在炮筒内(亦为螺杆的推进速度)的速度(MM/S)注射速度决定产品外观、尺寸、收缩性,流动状况分布等,一般为先慢——快——后慢,即先用一个较的速度是熔体更过主流道,分流道,进浇口,以达到平衡射胶的目的,然后快速充模方式填充满整个模腔,再以较慢速度补充收缩和逆流引起的胶料不足现象,直到浇口冻结,这样可以克服烧焦,气纹,缩水等品质不良产生。
3、注塑压力是熔体克服前进所需的阻力,直接影响产品的尺寸,重量和变形等,不同的塑胶产品所需注塑压力不同,对于象PA、PP等材料,增加压力会使其流动性显著改善,注射压力大小决定产品的密度,即外观光泽性。
4、模具温度,有些塑胶料由于结晶化温度高,结晶速度慢,需要较高模温,有些由于控制尺寸和变形,或者脱模的需要,要较高的温度或较低温度,如PC一般要求60度以上,而PPS为了达到较好的外观和改善流动性,模温有时需要160度以上,因而模具温度对改善产品的外观、变形、尺寸,胶模方面有不可抵估的作用。
注塑标准工艺参数表
Produce 量产Mold Number:模具编号Machine No./Ton:机台号/吨位Raw Material:原料名称Screw Diameter:螺杆直径ERP NO.1:Part Name 1/品名1:ERP NO.2:Part Name 2/品名2:ERP NO.3:Part Name 3/品名3:ERP NO.4:Part Name 4/品名4:(Shot Weight)g:每模重量(Runner Weight)g:流道重量Setting 设定值Permission undulation scope/公差Setting 设定值Permission undulation scope/公差Zone1(℃)第一段温度±5℃Hold Pressure 1st(bar) 一段保压-----Zone2(℃)第二段温度±5℃Hold Pressure 2st(bar)二段保压-----Zone3(℃)第三段温度±5℃Hold Pressure 3st(bar)三段保压-----Zone4(℃)第四段温度±5℃Hold Pressure 4st(bar)四段保压 ----- -----Zone5(℃)第五段温度±5℃Hold Time 1st(s)一段保压时间 -----Zone6(Nozzle )第六段(射嘴)温度-----±5℃Hold Time 2st(s)二段保压时间 -----Oil(℃)油温±5℃Hold Time 3st(s)三段保压时间 ----- -----Drying Temp(℃)烘料温度±5℃Hold Time 4st(s)四段保压时间 ----- -----Drying Time(H)烘料时间-----Hold Pressure Speed 1st(mm/s)保压速度 ----- -----Hold Pressure Speed 2st(mm/s)保压速度 ----- ----- -----Hold Pressure Speed 3st(mm/s)保压速度 ----- -----Fixed Half(℃)定模±3℃Hold Pressure Speed 4st(mm/s)保压速度 ----- -----Moving Half(℃)动模±3℃Stock(mm)料量 ----- -----Pull Back(mm)松退量----- ----- -----Cushion Position(mm)垫料±0.5mm ----- -----Screw Revolution(mm/s)螺杆转速---------- -----Back Pressure(bar)背压----- ----- -----Hold Pressure end Position(mm)保压结束点±0.5mm -----Actual Injection Pressure(bar)实际压力 ----- ----- -----Cavity pressure(bar)型腔压力----- ----- ----- -----Injection(s)注射时间±0.1s----- -----Plasticizing(s)塑化时间±1S----- -----Cooling(s)冷却时间 ----- -----Plasticizing Delay(s)塑化延时----- ---------- -----Cycle Time(s)周期时间±2S----- ----- ----- ----- ----- -----Corresponding Cavity Number±3℃ -----±3℃ -----±3℃ -----±3℃ -----±3℃ -----±3℃ -----±3℃ -----Revise 版次Date 日期±3℃ -----Name ±3℃ -----Sign ±3℃-----DateIndex:Material Code/原料ERP:Molding Process Parameter Of Standard标准工艺参数表Trail run 试生产Test mold 试模(Part Weight 1)/重量g: -----Nozzle Model 射嘴类型Other attention items其他事项Customer/顾客:(Part Weight 2)/重量g: -----Part NO.1/产品料号No.1: -----Part NO.3/产品料号No.3: -----Part NO.2/产品料号No.2: -----Cav Number/模穴号:(Part Weight 3)/重量g: -----Part NO.4/产品料号No.4: -----(Part Weight 4)/重量g: -----Remark/备注Injection Speed 2st(mm/s)注塑速度2Cooling Plan/冷却方案Fixed Half Setting(℃)定模Moving Half Setting(℃)动模Injection Speed 3st(mm/s)注塑速度3Core Plan/抽芯方式Injection Speed 4st(mm/s)注塑速度4Injection Speed 5st(mm/s)注塑速度5Injection Pressure 1st(bar)注塑压力1Injection Pressure 2st(bar)注塑压力2Injection Pressure 3st(bar)注塑压力3Injection Pressure 4st(bar)注塑压力4Injection Position 4st(mm)注塑位置4Injection Position 5st(mm)注塑位置5热流道控制Description of Change 修订原因Initiator 编制Approved 批准Remark/备注Authorized 授权Hot Runner Zone 6 (℃)热流道6Hot Runner Zone 7 (℃)热流道7Hot Runner Zone 1 (℃)热流道1Hot Runner Zone 2 (℃)热流道2Hot Runner Zone 3 (℃)热流道3Hot Runner Zone 9 (℃)热流道9Hot Runner Zone 10 (℃)热流道10Hot Runner Zone 8 (℃)热流道8Injection Position 3st(mm)注塑位置3Injection Pressure 5st(bar)注塑压力5Injection Speed 1st(mm/s)注塑速度1Hot Runner Zone 4 (℃)热流道4Injection Position 1st(mm)注塑位置1Injection Position 2st(mm)注塑位置2Hot Runner Zone 5 (℃)热流道5。
注塑工艺参数及其调整
注塑工艺参数及其调整(时间:2009-5-13 13:15:43 共有4728人次浏览)一、注塑过程可以简单的表示如下:上一周期完了——闭模——填充——保压——回胶——冷却——开模——脱模——开始下一周期在填充保压降段,模腔压力随时间推移而上升,填充满型腔之后压力将保持在一个相对静态的状态,以补充由于收缩而产生的胶量不足,另外此压力可以防止由于注射的降低而产生的胶体倒流现象,这就是保压阶段,保压完了之后模腔压力逐渐下降,并随时间推移理论上可以降到零,但实际并不为零,所以脱模之后制品内部内存内应力,因而有的产品需经过后处理,清除残存应力。
所谓应力,就是来傅高子链或者链段自由运动的力,即弯曲变形,应力开裂,缩孔等。
二、注塑过程的主要参数1、注塑胶料温度,熔体温度对熔体的流动性能起主要作用,由于塑胶没有具体的熔点,所谓熔点是一个熔融状态下的温度段,塑胶分子链的结构与组成不同,因而对其流动性的影响也不同,刚性分子链受温度影响较明显,如PC、PPS等,而柔性分子链如:PA、PP、PE等流动性通过改变温度并不明显,所以应根据不同的材料来调校合理的注塑温度。
2、注塑速度是熔体在炮筒内(亦为螺杆的推进速度)的速度(MM/S)注射速度决定产品外观、尺寸、收缩性,流动状况分布等,一般为先慢——快——后慢,即先用一个较的速度是熔体更过主流道,分流道,进浇口,以达到平衡射胶的目的,然后快速充模方式填充满整个模腔,再以较慢速度补充收缩和逆流引起的胶料不足现象,直到浇口冻结,这样可以克服烧焦,气纹,缩水等品质不良产生。
3、注塑压力是熔体克服前进所需的阻力,直接影响产品的尺寸,重量和变形等,不同的塑胶产品所需注塑压力不同,对于象PA、PP等材料,增加压力会使其流动性显著改善,注射压力大小决定产品的密度,即外观光泽性。
4、模具温度,有些塑胶料由于结晶化温度高,结晶速度慢,需要较高模温,有些由于控制尺寸和变形,或者脱模的需要,要较高的温度或较低温度,如PC一般要求60度以上,而PPS为了达到较好的外观和改善流动性,模温有时需要160度以上,因而模具温度对改善产品的外观、变形、尺寸,胶模方面有不可抵估的作用。
常用塑料的注塑工艺参数
常用塑料的注塑工艺参数常用塑料的注塑工艺参数高密度聚乙烯(HDPE)料筒温度喂料区30~50℃(50℃)区1160~250℃(200℃)区2200~300℃(210℃)区3220~300℃(230℃)区4220~300℃(240℃)区5220~300℃(240℃)喷嘴220~300℃(240℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度20~60℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar);一些薄壁包装容器除外可达到180MPa(1800bar)保压压力收缩程度较高,需要长时间对制品进行保压,尺寸精度是关键因素,约为注射压力的30%~60%背压5~20MPa(50~200bar);背压太低的地方易造成制品重量和色散不均注射速度对薄壁包装容器需要高注射速度,中等注射速度往往比较适用于其它类的塑料制品螺杆转速高螺杆转速(线速度为1.3m/s)是允许的,只要满足冷却时间结束前就完成塑化过程就可以;螺杆的扭矩要求为低计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆直径预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率1.2~2.5%;容易扭曲;收缩程度高;24h后不会再收缩(成型后收缩)浇口系统点式浇口;加热式热流道,保温式热流道,内浇套;横截面面积相对小,对薄截面制品已足够机器停工时段无需用其它材料进行专门的清洗工作;PE耐温升料筒设备标准螺杆,标准使用的三段式螺杆;对包装容器类制品,混合段和切变段几何外形特殊(L:D=25:1),直通喷嘴,止逆阀二、聚丙烯(PP)料筒温度喂料区30~50℃(50℃)区1160~250℃(200℃)区2200~300℃(220℃)区3220~300℃(240℃)区4220~300℃(240℃)区5220~300℃(240℃)喷嘴220~300℃(240℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度20~70℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar);一些薄壁包装容器除外可达到180MPa(1800bar)保压压力避免制品产生缩壁,需要很长时间对制品进行保压(约为循环时间的30%);约为注射压力的30%~60%背压5~20MPa(50~200bar)注射速度对薄壁包装容器需要高的注射速度(带蓄能器);中等注射速度往往比较适用于其它类的塑料制品螺杆转速高螺杆转速(线速度为1.3m/s)是允许的,只要满足冷却时间结束前完成塑化过程就可以计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆转速预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率1.2~2.5%;收缩程度高;24h后不会再收缩(成型后收缩)浇口系统点式浇口或多点浇口;加热式热流道,保温式热流道,内浇套;浇口位置在制品最厚点,否则易发生大的缩水机器停工时段无需用其它材料进行专门的清洗工作;PP耐温升料筒设备标准螺杆,标准使用的三段式螺杆;对包装容器类制品,混合段和切变段几何外形特殊(L:D=25:1),直通喷嘴,止逆阀三、聚苯乙烯(PS)料筒温度喂料区30~50℃(50℃)区1160~250℃(200℃)区2200~300℃(210℃)区3220~300℃(230℃)区4220~300℃(230℃)区5220~300℃(230℃)喷嘴220~300℃(230℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度15~50℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar)保压压力注射压力的30%~60%;相对较短的保压时间背压5~10MPa(50~100bar);在背压太低的地方,熔料中易产生气泡(制品中有灰黑纹路)注射速度普遍较快,多级注射以制品形状为依据;对薄壁的包装容器应该尽可能快,必要时使用蓄能器螺杆转速高螺杆转速(最大线速度为1.3m/s)是允许的;但为取得好的效果,塑化过程应该缓慢同冷却时间一样计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆转速预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率0.3%~0.6%浇口系统点式浇口;加热式热流道,保温式热流道,内浇套;相对较小的横截面为足够机器停工时段无需用其它材料进行专门的清洗工作;PS耐温升料筒设备标准螺杆,直通喷嘴,止逆阀四、聚氯乙烯-未增塑(PVC-U)料筒温度喂料区30~50℃(50℃)区1140~160℃(150℃)区2165~180℃(170℃)区3180~210℃(190℃)区4180~210℃(200℃)区5180~210℃(200℃)喷嘴180~210℃(200℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度210~220℃料筒恒温120℃模具温度30~60℃注射压力80~160MPa(800~1600bar)保压压力不可设置太高,注射压力的40~60%,以模件和浇口为依据背压鉴于它的热敏感性,正确设置背压是很关键的;螺杆转动摩擦产生的热量(关闭热量输入控制)比从料筒加热圈产生的热量更好;背压不超过30MPa(300bar)注射速度不要设置太高并小心物料产生剪切效应;制品易产生变性或锐边的地方,应绝对需要多级注射速度螺杆转速使用允许的最低设置,最大速度折合线速度为0.2m/s;如果必要,延迟塑化以确保在冷却时间长的情况下,计量操作在低螺杆转速时能在冷却时间结束前完成;需要高扭矩并保持均匀计量行程1.0~3.5D残料量应较小:1~5mm,取决于计量行程和螺杆直径;螺杆在安装料筒时确保最小配合预烘干如果贮藏条件不好,在70℃的温度下烘干1h就可回收率允许在材料没有热分解的状态下再生利用收缩率0.5%~0.7%浇口系统直浇口,片式浇口或圆片式浇口较好,对小的制品也可采用点式浇口;浇口朝着制品的方向应有圆弧过渡机器停工时段关闭加热,无背压塑化,允许熔料驻流2~3mm,然后像挤出机那样缓慢操作机器;重复操作直到料筒温度降到160℃,然后挤出余料,清空料筒料筒设备硬质PVC螺杆;有些需要料筒有加热圈和冷空气吹气装置;螺杆头有螺槽或没有螺槽,直通喷嘴五、增塑聚氯乙烯(P-PVC)料筒温度喂料区30~50℃(50℃)区1140~160℃(150℃)区2150~180℃(165℃)区3160~220℃(180℃)区4160~220℃(190℃)区5160~220℃(190℃)喷嘴160~220℃(200℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度200~220℃料筒恒温120℃模具温度30~50℃注射压力80~120MPa(800~1200bar)保压压力注射压力的30%~60%背压5~10MPa(50~100bar)注射速度为了获得好的表面质量,注射不应该太快(如果必要,采用多级注射)螺杆转速设置中等螺杆转速,最大折合线速度为0.5m/s计量行程1.0~3.5D残料量2~6mm,取决于计量行程和螺杆直径预烘干不需要;只有在贮藏条件不好,在70℃的温度下烘干1h就可回收率允许在材料没有热分解的状态下再生利用收缩率1%~2.5%浇口系统对小的制品可采用点式浇口;浇口朝着制品的方向应有圆弧过渡机器停工时段关闭加热,无背压塑化,操作几次挤出循环料筒设备标准螺杆,止逆环,直通喷嘴六、尼龙6(PA6)料筒温度喂料区60~90℃(70℃)区1230~240℃(240℃)区2230~240℃(240℃)区3240~250℃(250℃)区4240~250℃(250℃)区5240~250℃(250℃)喷嘴230~240℃(250℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1喂料区和区1的温度是直接影响喂料效率,提高这些温度可使喂料更平均熔料温度240~250℃料筒恒温220℃模具温度60~100℃注射压力100~160MPa(1000~1600bar),如果是加工薄截面长流道制品(如电线扎带),则需要达到180MPa(1800bar)保压压力注射压力的50%;由于材料凝结相对较快,短的保压时间已足够。