
圆锥螺纹的编程与加工
圆锥螺纹的编程与加工数控车削编程与加工圆锥螺纹的编程与加工一、圆锥螺纹的特点及应用圆锥螺纹的牙型为三角形,主要靠牙的变形来保证螺纹副的紧密性,主要用于管件,也称为管螺纹。
管螺纹的牙型角分为55°和60°两种。
55°牙型角的管螺纹主要用于输气和输水管线的接头、管件、阀门。
60°牙型角的圆锥螺纹主要用于机械、汽车和航空航天机械中。
图1 管螺纹零件二、圆锥螺纹编程实例完成如图2所示的圆锥螺纹零件的编程与加工。
图2 非标准管螺纹零件(一)圆锥螺纹的加工工艺分析1、装夹方式采用三爪自定心卡盘夹紧工件。
2、加工方法材料为45钢,毛坯为φ55圆棒料,零件轮廓由外圆柱面及锥螺纹组成,圆柱面已加工至尺寸,只需进行圆锥螺纹部分的加工。
3、选择刀具外圆车刀,刀具号T0101;螺纹刀(60º),刀具号T0303。
圆锥螺纹零件数控加工刀具卡见表1。
表1 圆锥螺纹零件数控加工刀具卡4、加工路线圆锥螺纹零件数控加工工序卡及操作清单见表2。
表2 圆锥零件数控加工工序卡及操作清单(二)编制程序1、螺纹预制考虑螺纹加工时存在挤压变形,所以应先进行预制。
圆锥螺纹大径、小径均做小0.4mm。
因为大径d=50mm、小径=20mm,故圆锥螺纹加工前大径、小径应预制成49.6mm和19.6mm。
2、螺纹加工行程的确定考虑加减速对螺牙的影响,螺纹加工行程中应加入切入量和切出量。
切入量δ1=4mm,切出量δ2=2mm。
3、螺纹半径差的计算因切入量和切出量,使螺纹加工行程延长,切削起点与切削终点发生变化,所以应重新计算切削切点半径与切削终点半径。
计算后切削起点半径为9mm,切削终点半径为25.5mm。
故,半径差R=切削起点半径-切削终点半径R=-16.5图3 圆锥螺纹半径差的计算4、背吃刀量的选择因螺距P=3mm,查表可选择每刀的背吃刀量分别为1.2mm、0.7mm、0.6mm、0.4mm、0.4mm、0.4mm、0.2mm,所以圆锥螺纹每次切削终点坐标为48.8mm、48.1mm、47.5mm、47.1mm、46.7mm、46.3mm、46.1mm。
5、数控加工程序编制参考程序如下:O1010;T0101;M03 S800;G00 X57 Z2;G71 U2 R1;G71 P1 Q2 U1 W0 F0.2;N1 G00 X19.6 S1000;G01 Z0 F0.1;X49.6 Z-30;N2 X57;G70 P1 Q2;G00 X100 Z100;T0303;M03 S500;G00 X50 Z4;G92 X48.8 Z-32 R-16.5 F3;X48.1;X47.5;X47.1;X46.7;X46.3;X46.1;G00 X100 Z100;M30;制造技术大型内圆锥螺纹数控旋风铣削第二重机集团公司陈铁成逄廷兰摘要、程序设计。
叙词旋风铣削内螺纹数控, c 4。
该<103mm 。
原工艺设计了专用丝锥, 。
在现场执行中, 无论是机攻还是用加长了的套管手攻, 均无法加工出符合要求的内圆锥螺纹。
分析其原因:一是现场没有按1∶ 16锥度将底孔加工成锥形, 使攻丝总余量加大许多; 二是由于锥管丝锥是全成形刀具。
在切入工件的全长上都要参加切削, 且螺纹直径又很大, 所需的切削力矩很大。
所以丝锥在切入工件的过程中, 抗力越来越大, 最终导至伤牙、乱扣、断丝锥。
为此, 设想在数控铣镗床上用旋风铣削的方法加工此螺纹。
经试验和正式加工均获得成功。
这不仅解决了轴承箱加工的难题, 而且为今后大型圆锥螺纹加工提供了一种简便、高效、可靠的新方法。
1加工原理和工艺条件111螺纹旋风铣削内螺纹通常都是采用挑扣或攻丝的方法进行加工的。
对于大型、特殊牙形的螺纹, 由于参与切削的刃口过长、抗力过大, 使切削处于极为不利的状态。
因此出现了间断铣削的成形方法。
此方法采用高速旋转(自转的角度成形铣刀, 沿着螺旋轨迹(公转及轴向螺距移动进行铣削, 铣出螺旋槽来。
通常称此为“旋风铣削” 。
国外常在数控镗铣床上装上成形角度铣刀进行螺纹的旋风铣削, 无需专用装置。
尽管加工中有一定干涉, 但对普通螺纹来说是可行的。
这种工艺方法甚为简便。
我们对大圆锥螺纹的加工也是采用的此方法。
对圆锥螺纹的旋风铣削, 刀具是沿着圆锥螺旋轨迹进行的。
它除了应具有象圆柱螺旋轨迹的自转、公转和轴向螺距进给外, 还要使铣刀中心与螺孔中心的距离(公转半径随着轴向移动而产生线性变化(收缩, 从而形成锥度。
112圆锥螺旋轨迹的拟合我厂数控镗铣床采用的是西门子数控系统。
该数控系统只有圆柱螺旋插补功能, 因此不能直接使用插补指令来编程。
根据数控编程中轨迹拟合原理。
可将一扣圆锥螺旋轨迹等分成若干小段, 并按锥度计算出每小段上直径变化值。
分段越多, 该值也越小。
当分割增加到使该值小到某一数值时, 这一段圆锥螺旋与圆柱螺旋相差甚微。
因此这时可近似地用圆柱螺旋来替换圆锥螺旋。
同时再将相邻段的直径按锥度变化选取, 这样一扣圆锥螺旋可由一组若干段衔接的按锥度变化的圆柱螺旋轨迹近似地—55—重型机械1997N o 12Edited by Foxit ReaderCopyright(C by Foxit Software Company,2020-2020For Evaluation Only.组成。
每扣都照此处理, 即可用圆柱螺旋轨迹拟合成圆锥螺旋。
分段越多, 拟合精度也越高。
但分段太多和分段方法不妥将会使计算复杂, 计算程序过长, 并对加工不利。
113轨迹的合理分段和数据计算圆锥螺纹的锥度是指轴向两点之直径差与轴向长度之比。
标准锥管螺纹的锥度为1∶ 16, 当用半径计算时, 则为1∶ 32斜度。
每一扣长度上的半径差∃ r 和螺距P 的关系为:P = 32∃R c 1~ R c 6, 其值为1309mm 。
则每扣上的半径差为∃ r = 32 =32=01072mm当将一扣轨迹划分为四等分时, 每段轨迹首尾两点上的半径差∃ r 1应为:∃ r = 4 =4=01018mm由此可见, 此值对锥管螺纹来说可忽略不计。
而四分法又可使每小段轨迹的终点分别处在两个座标轴上。
所以这样的分法可给计算和为程序编制提供数据带来很大方便, 因此四等分是最佳分法。
与此同时, 螺距上也将被等分四份, 其4扣螺旋上的导程∃ P 应为:∃ P = 4 =4=0157725mm为控制螺旋轨迹的直径大小, 使图1中刀具两刃延长后的交点 A 与工件基面上牙形延长后交点B 相重合时为最佳益。
因此, 在刀具上应测出其A 点回转直径d k ; 工件上应计算出基面位置上最大理论直径 d0, 由图1可得d 0=d +6×2h =6HH =2hd 0=d +2上式中的d 与h 在标准手册中可查得。
如R c 4即为d =113103h =11图1圆锥螺纹基面上理论直径d 0及控制点A 、目标点B上述数据计算可以事先标出后写入程序, 也可将主要已知数据输入计算程序进行计算, 并将计算结果存于数控参数上, 然后再编制有关的加工语句。
114刀具、加工材料与切削用量加工中选用的是德国英格索尔公司AB S 刀具系统中的锥柄、接杆和旋风铣刀盘(图2 。
由于它可直接装入镗轴锥孔中拉紧。
省去了锥柄过渡件, 所以刀具系统刚性、精度均较好。
图2ABS 螺纹旋风铣削刀具和刀杆加工材料与刀具的参数如下:—65—重型机械1997N o 12被加工材料SC 480( 牌号铣刀盘直径d k =51mm刀柄锥度ISO 60(7∶ 24 刀片刀尖角55°刀齿数4个刀片材料P 25(可转位不重磨硬质合金刀片刀具可根据各厂具体情况, 亦可自行设计、制造专用角度成形铣刀, 最好采用多刃结构。
刀片造硬质合金的为好。
可提高切速、减小磨损、提高螺纹精度。
切削用量:机床转速800v =128m m in (m :粗加工时选为0, 0108mm ; 每分钟进给量:粗加工为0115×4×800=480mm m in , 精加工为0108×4×800=256mm m in 。
2程序设计加工程序采用主程序和子程序的方式编制。
执行时主程序调用子程序。
将两种形式的算或给出中。
这, 使子程序具有更广泛的通用性。
211刀位轨迹图及参数设定图3为刀位轨迹图。
从图中可知各座标轴、工件零点、起刀点的命名和设定。
各参数在图中的位置。
以及拟合轨迹的情况。
图3刀位轨迹图轨迹和程序中参数的设定为:R 03为刀具理论直径d k ; R 04为相邻两齿的半径差(由子程序计算得:R 05为螺纹加工总长(含空切出长度; R 09为螺纹螺距P ; R 24为锥管螺纹基面上最大理论外径(由主程序计算而得, 亦可手算后直接赋值。
212主程序及子程序主程序是按最终精加工尺寸编制。
在粗加工时, 可用放大R 03刀具直径的赋值来加工。
放大量即为直径上的留量。
另外还将粗加工的切削参数替代精加工的。
精加工时再改回来。
主程序中的内容是主要参数赋值; 计算基面上直径 d 0; 机床初定位在起始点上; 给出切削参数; 调用子程序; 复住和程序结束。
其主程序单如—75—下:%2(R c 4F I N E CU T -8M CN 5R 022R 0351R 0538R 0921309R 24113103R 2511479L F N 10R 25 R 02R 000R 24R 25L F N 15G 00G 40G 54X 0Y 0L F N 20Z 0S 800F 256M 03L F N 25L 620N 30M 02L FM 和880M C : 31211按西门子8M C 系统编写的参数子程序单N 5R 02R 084R 070R 1632L F 常数设定N 10R 060R 09R 000R 06 R 08L F 计算1 4扣上的导程N 15R 040R 09R 000R 04 R 16R 000R 04 R 08 L F 计算1 4扣上螺旋的半径差值N 20R 24-R 03R 000R 24 R 02R 000R 24R 04L F计算基面位置切牙时刀具中心轨迹的半径N 25G 64G 01X R 24Z R 04L F 是切主螺旋轨迹的起始点(设有4扣空切N 30R 24-R 04R 000R 07R 06L F 计算下一程序既轨迹的半径和导程坐标点N 35G 02X 0Y -R 24P R 24Z -R 07L F 走切第一个1 4扣螺纹轨迹N 40R 24-R 04R 000R 07R 06L FN 45G 02X -R 24Y 0P R 24Z -R 07L F1 4扣螺纹轨迹N 50R 24-R 04R 000R 07R 06L FN 55G 02X 0YR 24P R 24Z -R 07L F1 4扣螺纹轨迹N 60R 24-R 04R 000R 07R 06L FN 65G 02XR 24Y 0P R 24Z -R 07L F1 4扣螺纹轨迹N 70@02-30R 05R 07L F 当螺纹累计深度R 07小于要求深度R 05时转N 30N 75G 90G 01X 0Y 0L F 功能复位、刀具退回至螺孔中心位置N 80G 60Z 0M 05刀轴退出加工区、停转N 85M 17L F 子程序结束、返回主程序—85—31212按西门子880M C 系统编写的参数子程序单N 5R 6=R 9 4R 4=R 9 32R 4=R 4 4L F N 10R 24=R 24-R 3R 24=R 24+R 4L F N 15G 64G 1X =R 24Z =R 4L F N 20R 24=R 24-R 4R 7=R 7+R 6L F N 25G 2X =0Y =-R 24P =R 24Z =-R 7N 30R 24=R 24-R 4R 7=R 7+R 6N 35G 02X =-R 24Y =0P =L F N 40R 24=R 24-7=R R L F N 0P R 24Z =-R 7L F R 24-R 4R 7=R 7+R 6L F N 55G 02X =R 24Y =0P =R 24Z =-R 7L F N 60@124R 7R 5K -20L F N 65G 1X =0Y =0L F N 70G 60Z =0M 05L F N 75M 17L F3结束语本文采用的是西门子8M C 、880M C 两个系统指令编制的程序举例。
数控车床螺纹加工编程指令的应用

数控车床螺纹加工编程指令的应用济宁职业技术学院(山东)张玉香在目前的FANUC 和广州数控系统的车床上,加工螺纹一般可采用3 种方法:G32 直进式切削方法、G92直进式固定循环切削方法和G76 斜进式复合固定循环切削方法。
由于它们的切削方式和编程方法不同,造成的加工误差也不同,在操作使用时需仔细分析,以便加工出高精度的零件。
1.编程方法(1)G32 直进式螺纹切削方法指令格式:图1G32直进式螺纹切削方法指令格式:G32 X(U )_ Z(W )_ F_ ;该指令用于车削圆柱螺纹、圆锥螺纹、端面螺纹。
其编程方法与G01 相似,如图1所示。
使用说明:①式中(X ,Z )和(U ,W )为螺纹的终点坐标,即图1 中B 点的坐标值;F 后的数值为导程(单线时为螺距)。
②当α=0°时,作直螺纹加工,编程格式为G32 Z_F_或G32 W_F_ ;当α<45°时加工锥螺纹,螺距以Z轴方向的值指定;当α>45°时螺距以X 轴方向的值指定;当α=90°时,加工端面螺纹,编程格式为G32 X_ F_或G32 U_ F_ 。
③螺纹切削中进给速度倍率开关无效,进给速度被限制在100% ;螺纹切削中不能停止进给,一旦停止进给切深便急剧增加,非常危险。
因此,进给暂停在螺纹加工中无效。
④在螺纹切削程序段后的第一个非螺纹切削程序段期间,按进给暂停键时刀具在非螺纹切削程序段停止。
⑤主轴功能的确定。
在编写螺纹加工程序时,只能使用主轴恒转速控制功能(程序中编入G97 ),由于进给速度的最大值和最小值系统参数已设定,在加工螺纹时为了避免进给速度超出系统设定范围,所以主轴转速不宜太高,一般用如下公式计算:(取)且从粗加工到精加工,主轴转速必须保持恒定。
否则,螺距将发生变化,会出现乱牙。
⑥螺纹起点和终点轴向尺寸的确定。
螺纹加工时应注意在有效螺纹长度的两端留出足够的升速段和降速段,以剔除两端因进给伺服电动机变速而产生的不符合要求的螺纹段,通常:δ=(2~3 )螺距δ=(1~2 )螺距⑦螺纹起点和终点径向尺寸的确定。
螺纹的编程及加工
续 表
数控车床 程序卡 程序号 序号 N160 N170 N180 N190 N200 N210 N220 N230 N240 N250 N260 N270 N280 N290 N300
编程原点 零件名称 车床型号
续表 1 工件右端面与轴线交点 螺纹套 零件图号 图 7-11(b) CAK6150DJ O7002 程序 夹具名称 三爪卡盘 编程系统
d:精车余量,用半径编程指定,单位:微米,该参数为模态量; X(U)、Z(W):螺纹终点绝对坐标或增量坐标;
i:螺纹锥度值,用半径编程指定。如果i = 0则为直螺纹,可省略;
k:螺纹高度,用半径编程指定,单位:微米; d:第一次车削深度,用半径编程指定,单位:微米; L:螺纹的导程。
图7-8 螺纹切削多次循环示例
零件图工艺分析
数值计算 工件参考程序与加工操作过程
安全操作和注意事项
零件图工艺分析
(1)技术要求分析。如图7-11(b)所示,零件包括圆柱面、倒角、内螺纹和切断等加工。 零件材料为45#钢,无热处理和硬度要求。 (2)确定装夹方案、定位基准、加工起点、换刀点。由于毛坯为棒料,用三爪自定心卡盘 夹紧定位。由于工件较小,为了加工路径清晰,加工起点和换刀点可以设为同一点,放在Z向 距工件前端面200mm,X向距轴心线100mm的位置。 (3)制定加工方案,确定各刀具及切削用量。加工刀具的确定如表7-5所示,加工方案的制 定如表7-6所示。
建立工件坐标系 主轴正转,选择 1 号外圆刀 进给速度为 mm/r 快速定位至 38 直径,距端面正向 2 mm 刀具与端面对齐 加工端面 定位至 38 直径外,距端面正向 2 mm 粗车 30 外圆,留精加工余量 0.2mm 粗车倒角 返回刀具起始点,取消刀补,停主轴 程序暂停,检测工件 换转速,主轴正转,选镗孔刀 快速定位至(X14,Z2)位置 粗镗 M 20 孔,留精加工余量 0.2mm 返回刀具起始点,取消刀补,停主轴
螺纹车削指令
2、进刀方式 在G92螺纹切削循环中,螺纹刀以直进的方式进行 螺纹切削。总的螺纹切削深度(牙高)一般以常量值进 行分配,螺纹刀双刃参与切削。每次的切削深度按常用 的螺纹加工进给次数与背吃刀量表给出。
五、螺纹车削复合循环指令G76
1、格式 G76 P(m) (r) (a) Q(dmin) R (d) G76 X Z R (i) P (k) Q (d) F(f)
三、常用的螺纹加工进给次数与背吃刀量表
米制螺纹
螺距 牙深 1次 背 吃 刀 量 及 切 削 次 数 2次 3次 4次 5次 1.0 0.649 0.7 0.4 0.2 1.5 0.947 0.8 0.6 0.4 0.2 2.0 1.299 0.9 0.6 0.6 0.4 0.1 2.5 1.624 1.0 0.7 0.6 0.4 0.4 3.0 1.949 1.2 0.7 0.6 0.4 0.4 3.5 2.273 1.5 0.7 0.6 0.6 0.4 4.0 2.598 1.5 0.8 0.6 0.6 0.4
0.678 0.904
2次
3次 4次
0.4
0.16
0.6
0.3 0.11
0.6
0.5 0.14
0.6
0.5 0.3
0.6
0.6 0.4
0.7
0.6 0.4
0.7
0.6 0.5
5次
6次 7次
0.13
0.21
0.4
0.16
0.5
0.4 0.17
G32 编 程 举 例 1
例1、如下图所示圆柱螺纹,螺纹导程为1.0 mm。δ1=2 mm , δ2=1mm。 试编写螺纹加工程序。
1
G76 编 ቤተ መጻሕፍቲ ባይዱ 举 例 2
锥螺纹的表示方法

锥螺纹的表示方法摘要:一、锥螺纹的基本概念二、锥螺纹的表示方法1.符号表示2.字母表示3.数字表示三、锥螺纹的应用领域四、锥螺纹的加工与测量五、总结正文:锥螺纹作为一种常见的螺纹形式,广泛应用于各类机械设备、零部件的连接和固定。
为了更好地理解和应用锥螺纹,下面我们将详细介绍锥螺纹的表示方法、应用领域以及加工与测量等方面的内容。
一、锥螺纹的基本概念锥螺纹,又称圆锥螺纹,是一种圆锥形的螺纹。
它的特点是螺纹轴线呈圆锥形,螺纹轮廓为三角形。
锥螺纹具有良好的自锁性能,因此在许多场合都能满足连接和固定的需求。
二、锥螺纹的表示方法1.符号表示:锥螺纹的符号为一个圆圈加上一条斜线,斜线的一端有一个圆点,表示螺纹的锥度。
2.字母表示:在我国,锥螺纹用字母“Z”表示。
例如,Z1表示直径为1mm的锥螺纹。
3.数字表示:锥螺纹的直径和螺距一般用数字表示。
例如,M10×1表示直径为10mm,螺距为1mm的锥螺纹。
三、锥螺纹的应用领域锥螺纹广泛应用于各类机械设备、零部件的连接和固定,如汽车、摩托车、电子产品、建筑行业等。
它具有良好的自锁性能,能承受较大的轴向力和径向力,满足各种工程需求。
四、锥螺纹的加工与测量1.加工:锥螺纹的加工方法有多种,如数控车床、磨床、铣床等。
加工时需按照设计图纸和工艺要求,确保螺纹尺寸、锥度、牙型等参数符合要求。
2.测量:测量锥螺纹的主要指标有直径、螺距、牙型角等。
测量工具包括微米计、光学投影仪、三坐标测量机等。
五、总结锥螺纹作为一种重要的螺纹形式,在工程领域具有广泛的应用。
了解其表示方法、应用领域以及加工与测量等方面的知识,对于工程师和技术人员来说具有重要的实际意义。
G76指令车削圆锥管螺纹的编程技巧分析
稳 基 层 要 达 到 较 高 的 强 度 ,必 须 经 过 的 能 力 也 越 强 。但 过 振 碾 压 ,造 成 水 稳 层 表 的精 益 求 精 ,从 而 确 保 水 稳 基 层 品 质 符 合
充 分 的 压 实 和 水 化 作 用 ,这 些 都 需 要 混 合 面水 泥 浆 产生 收 缩 裂缝 。为此 ,在施 工前 应 各 项 工 程 指 标 要 求 。
GO0 X45 Z4 (圆锥面 加 工循环起 点) 准 平 面 ,可 大 大 简 化 圆 锥 管 螺 纹 在 数 控 编
G80 X27.4l Z一25 I一0.782
程 时 的 数 值 计 算 ,使 螺 纹 切 削 复 合 循 环 指
升 程 距 离 6同样 取 4mm ,如 图5所示 。A点距
9.5/l6=25.847mm。半径 差 为 0.782ram程
(螺 纹 加 工循 环 起 点 ,注 :起 点 的X值 必
序 如 下 (只 列 出 圆锥 外表 面 精 加 工 与 G76螺 须 大 干 圆 锥 大 端 直 径 )
(上 接 55页 )
分 流 失 快 ,碾 压 段 长 度 应 适 当减 小 ,;在 气 道 路 建 设 中 应 用 广 泛 。同 时 水 稳 基 层 的 裂
(加 工 圆 锥 面 )
令 G76在 实 际 应 用 中 变 得 方 便 与 简 单 。
基 准 平 面 的 距 离 为 (9.5十4)=l 3.5mrn, 24.11 7— 1 3.5/16=23.273m m ,即
A
(XA23.273,Z )。C点距 基 准 平 面 的 距 离 为 (25—4—9.5)=l1.5mm, c=24.117+11.5/
[1】李晓 飞 ,刘 广 全 ,陈 彤 华 .水 泥稳 定 基 层
螺纹指令G32与G92[3页]
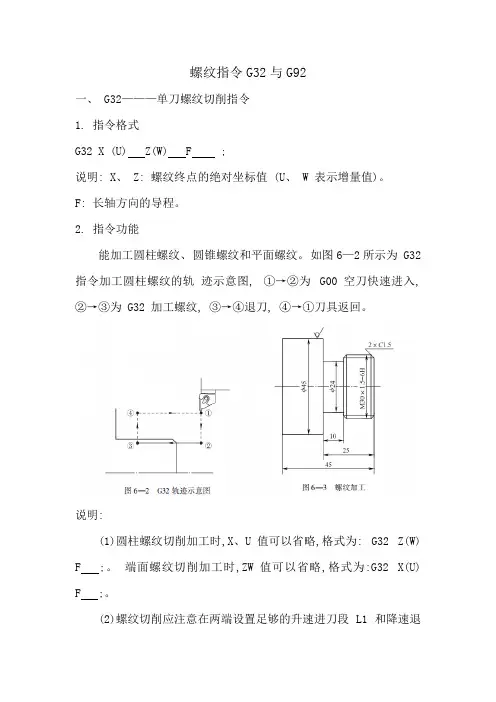
螺纹指令G32与G92一、 G32———单刀螺纹切削指令1. 指令格式G32 X (U) Z(W) F ;说明: X、 Z: 螺纹终点的绝对坐标值 (U、 W 表示增量值)。
F: 长轴方向的导程。
2. 指令功能能加工圆柱螺纹、圆锥螺纹和平面螺纹。
如图6—2所示为 G32 指令加工圆柱螺纹的轨迹示意图, ①→②为G00空刀快速进入, ②→③为 G32 加工螺纹, ③→④退刀, ④→①刀具返回。
说明:(1)圆柱螺纹切削加工时,X、U值可以省略,格式为: G32 Z(W)F ;。
端面螺纹切削加工时,ZW值可以省略,格式为:G32 X(U)F ;。
(2)螺纹切削应注意在两端设置足够的升速进刀段 L1 和降速退刀段L2,即在程序设计时,应将车刀的切入、切出、返回均应编入程序中。
(3)通常,螺纹切削是沿着同样的刀具轨迹从粗切到精切重复进行。
因为螺纹切削是在主轴上的位置编码器输出一转信号时开始的,所以螺纹切削是从固定点开始且刀具在工件上的轨迹不变而重复切削螺纹。
(4) 主轴速度从粗切到精切必须保持恒定, 否则螺纹导程不正确。
二、 G92———螺纹切削固定循环1. 指令格式G92X(U) Z(W) R F ;说明: X、Z: 螺纹终点的绝对坐标值 (U、 W 表示增量值)。
R: 为锥螺纹大端和小端的半径差。
F: 导程(单线螺纹的螺距等于导程)。
2. 指令功能G92 是模态代码, 该指令是用于对切削内、外圆柱或圆锥螺纹的循环指令。
如图 6—4 所示, G92 螺纹循环可分为 4 步动作: 动作 1 为快速进刀, 动作2为螺纹切削, 动作3为退刀, 动作4为返回起点。
其中,在动作4螺纹加工至终点之前有个45°倒角, 倒角距离在 0.1 ~ 12.7 P(P为螺距) 之间指定, 指定单位为 01 P, 由参数 5130 号决定。
在增量编程中, U和W地址后的数值的符号取决于轨迹1和2的方向。
也就是说,如果轨迹 1 的方向沿X轴是负的,U值也是负的。
三菱系统G2、G3指令铣圆锥螺纹
~ … 0— 4 2
沿逆 时针方 向绕 X 0转 一周 的 同时 向上 升起 2 m, 0Y m
即走 了一段 圆柱 螺旋线 。
具 磨 床 上 自行 改 制 的 ,刃 磨
后 在对 刀 仪 上 实 测 其 直 径 为
1. 5 5 6 mm。
3 77
( ) G 、G 3 2 3指 令 具 有 阿 基米 德 螺 线 插 补 功 能 。
显 然 ,综 合利 用三菱 系统 G 、G 2 3指令 的这 三个 功 能 ,就 能走 出 圆锥 螺旋 线 。下 面举 一个具 体例 子 。
铣 削 RC l/ 14圆 锥 内螺 纹 。这 种 螺 纹 的锥 度 是
1 1 ,每 英 寸 1. :6 1 5牙 ,基 本
尺 寸 如 图 2所 示 。所 用 的 铣 刀 是用 d 6 ) mm 的立铣 刀 在 工 1
向 圆心退 刀 ,否 则最 上 面 的 牙形 不 完 整 。 必须 向 上 多铣 至 少 半个 螺距 才 能 保 证 牙形 完 整 。 因此 ,让 铣
7 4
参 磊
柚工
一
纪
tt S ZC
西门子 SN ME I 0D l I U R K 82 s 应用高速 刀塔实现钻铣加工
冈
2
要 铣 削这个 锥 螺 纹 ,先 要 把 底 孑 制 出 。螺 纹 每 L
英 寸有 1. ,则 螺距 是 2 . 1. 2287 m, 15牙 54÷ 15= .0 r a
深 度 1rm 内可容 纳 1 2 a 2÷2 2 87= . 3 .0 5 4 3个螺距 。为
右翻 页键数 次 ,直到 18 参 数 出现 在 屏 幕 上 。当 04号 光标 位 于 # 后 的 括 号 内时 打 入 18 ,把 光 标 移 到 号 04
圆锥螺纹的基本牙型和有关术语
项目六 螺纹车削
3.编程实例 试用G92指令编写下图所示锥螺纹的加工程序(螺纹切削
导入距离δ1取6mm,导出距离δ2取3mm,Z向螺距为1.5mm)。
圆锥螺纹切削循环轨迹图
项目六 螺纹车削
…
O0001;
T0202 ; M03 S600; G00 X35.0 Z6.0; G92 X28.9 Z-33.0 F1.5 -6.5;
一、圆锥螺纹加工工艺知识
圆锥螺纹——在圆锥表面上,沿螺旋线所形成的具有规定 牙型的连续凸起。
圆锥螺纹多出现在用于气体或液体之管件连结的管螺纹中, 其锥度规定为1:16,牙型角通常有55°和60°两种。
圆锥管螺纹公称直径以英寸(每英寸=25.4mm)为单位,并 以每英寸螺纹长度中有几个牙来表示牙型粗细。
r
r = 0.13728P
r = 0.13728×1.841mm=0.249mm
l1
l2
d
参照相关国家标准
l1=14.5mm l2=9.5mm d=26.441mm
d2
d1
L
L =l1+(3~4)牙
锥度为1:16,圆锥半角为1°47'24"。
d2=25.279mm d1=24.117mm
取21 mm
锥螺纹大端的编程大径:d‘≈d-0.13P=40-0.13×2=39.74(mm) 锥螺纹小端的编程大径:d‘≈d-0.13P=30-0.13×2=29.74(mm)
螺纹总切深量:h‘≈1.3P=1.3×2=2.6(mm),分5次切削, 背吃刀量依次为0.9mm,0.6mm,0.6mm,0.4mm,0.1mm。 3.螺纹加工起点和终点位置的确定
X28.4 R - 6.5; X28.15 R -6.5; X28.05 R - 6.5; G00 X100.0 Z100.0; M05; M30;
11【教案】 项目十一 螺纹轴零件的编程与加工(G92)
一、螺纹加工理论知识1. 螺纹的基本加工参数2. 螺纹起点与终点轴向尺寸由于车螺纹起始时有一个加速过程,结束前有一个减速过程。
在这段距离中,螺距不可能保持均匀,因此车螺纹时,两端必须设置足够的升速进刀段(空刀导入量)δ ,和减速退刀段(空刀导出量) σ2。
01、σ2一般按下式选取:3. 螺纹分层切削深度推荐1、大径:d 公称直径)2、中径:d2= d -2×3/8H=d -0.6495P3、牙高:h=0.6495xP4、小径:d1=D-2h=d-2x (0.6495XP )δ≥2x Pδ2≥(1~1.5二、G92 螺纹切削循环指令1. 直螺纹切削循环格式:G92 X(U)_ Z(W)_ F_ ;X(U)、Z(W):螺纹终点坐标值;F_:螺纹导程R_:圆锥螺纹切削起始点与切削终点的半径差。
注:加工圆柱螺纹时,R= 0;加工圆锥螺纹时,当X向切削起始点坐标小于切削终点坐标时,R为负,反之为正。
2. 例:试编写图所示圆柱螺纹的加工程序。
O0001T0101M03S500G00X200Z200G00X35 Z104起刀位置G92X29.2 Z53F1.5螺纹切削循环X28.6 第二刀X28.2第三刀X28.04切削到尺寸G00X200Z200 回换刀点M05M30三、相关知识1. 螺纹车刀2. 螺纹的测量与检测1)大径的测量螺纹大径的公差较大,一般可用游标卡尺或千分尺测量。
2)螺距的测量螺距一般可用金属直尺测量,可以多测量几个,以减少误差。
3)中径的测量三角形螺纹的中径可用螺纹千分尺来测量。
使用方法与一般的外径千分尺相似,有两个和螺纹牙型角相同的触头,一个呈圆锥体,一个呈凹槽。
有一系列的测量触头可供不同的牙型角和螺距选用。
测量时,螺纹千分尺的俩个触头正好卡在螺纹的牙型面上,所得的读数就是该螺纹中径的实际尺寸。
4)用螺纹环规或螺纹塞规综合检查三角螺纹。
首先应对螺纹的直径、螺距、牙形和表面粗糙度进行检查,再用环规或塞规测量螺纹的尺寸精度,即通端进而止端不进,说明螺纹精度符合要求。
g92锥度螺纹编程实例
g92锥度螺纹编程实例在CNC加工中,锥度螺纹是一种经常使用的加工方式。
而G92指令则是一种在CNC加工中用于设定坐标系的指令。
本文将介绍如何使用G92指令实现锥度螺纹的编程,并提供一个实例。
一、锥度螺纹的定义和特点锥度螺纹是一种圆锥形的螺纹,其特点是螺距和直径随着螺纹长度的增加而逐渐变化。
锥度螺纹通常用于管道、阀门、泵等设备中的连接部分,能够提高连接的密封性和耐压性。
二、G92指令的作用和用法G92指令是一种在CNC加工中用于设定坐标系的指令,可以在程序运行过程中设定工件坐标系的原点、偏移量等参数。
G92指令通常用于对工件进行偏移、旋转、加工等操作,可以大大提高加工的精度和效率。
G92指令的语法格式如下:G92 Xx Yy Zz其中X、Y、Z分别表示工件坐标系的三个坐标轴,x、y、z分别表示对应坐标轴的偏移量。
例如,G92 X10 Y20 Z30表示将工件坐标系的原点偏移10、20、30个单位。
三、锥度螺纹的编程实例下面我们将以一个MachiningCloud平台提供的锥度螺纹为例,介绍如何使用G92指令实现锥度螺纹的编程。
该锥度螺纹的参数如下:螺纹长度:50mm螺距:3mm大径:20mm小径:15mm锥度角:1度30分首先,我们需要计算出每个螺纹圈的螺距和半径变化量。
根据锥度角的定义,可以得到锥度角对应的斜率为tan(1度30分)=0.0262。
因此,每增加1mm的长度,螺距就会增加0.0262mm,大径和小径分别减小0.0262mm和0.0198mm。
接下来,我们可以使用G92指令对工件坐标系进行设定。
假设我们的原点位于小径处,那么我们需要先将原点偏移至大径处,然后再进行螺纹的加工。
G92 X10 Y0 Z0其中,X的偏移量为(20-15)/2=2.5mm,Y和Z的偏移量均为0。
接着,我们需要使用G01指令进行直线插补,以实现螺纹的加工。
我们可以将整个螺纹长度分为若干个小段,每个小段的长度为1mm,然后分别计算出每个小段的半径和螺距,并使用G01指令进行加工。