
数控系统接口
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
三、接口的实现
• 1.接口实现的任务 • (1)进行电平转换和功率放大 • (2)防止干扰信号引起误动作
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
三、接口的实现
• DNC-直接式数控或分布式数控
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
四、通信接口
• RS-232接口介绍
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
四、通信接口
• RS-232接口介绍
2011年 30日 14分 2011年3月30日8时14分
数控系统的接口( 数控系统的接口(interface) )
• • • • • 一、接口解决的问题 二、接口分类规范 三、接口的实现 四、通信接口 五、西门子802C/S接口介绍
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
一、接口解决的问题
• 数控系统接口的作用:实现数控装置数据的输入、 输出并与其他装置设备进行信息交换和传递 。 • 数控系统接口的分类:(1)单台机床内部各种部 件之间的信息交换;(2)机床与机床或机床与计 算机之间信息的问题。
四川工程职业技术学院
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
四、通信接口 • DNC — Distributed Numerical Control,分布
式数控,是实现CAD/CAM和计算机辅助生产管理 系统集成的纽带,是机械加工自动化的又一种形式。 • DNC系统的功能:①NC程序及数据的传递,以某 种通信协议(如Philip532等)实现通信功能;②机床 状态采集和上报;③根据工序计划,自动分配NC程 序及数据到相应机床;④刀具数据的分配与传递。
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
Байду номын сангаас
数控系统的接口
一、接口解决的问题
• (1)数据输入输出设备。如光电纸带阅读机(PTR),纸带 穿孔机(PP),零件的编程机和可编程控制器(PLC)的编 程机等。 • (2)外部机床控制面板,包括键盘和终端显示器。特别是大 型数控机床,为了操作方便,往往在机床一侧设置一个外部 的机床控制面板。其结构可以是固定的,或者是悬挂式的。 它往往远离CNC装置。早期CNC装置采用专用的远距离输出 输入接口,近来采用标准的RS-232C/20mA电流环接口。 • (3)通用的手摇脉冲发生器。 • (4)进给驱动线路和主轴驱动线路。一般情况下,主轴驱动 和进给驱动线路与CNC装置装在同一机柜或相邻机柜内,通 过内部连线相连,它们之间不设置通用输出输入接口。
• 1.接口实现的方法 • (1)数控系统的输入接口电路 • (2)数控系统的输出接口电路
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
四、通信接口
• RS-232接口介绍
• 又称 EIA RS-232-C,在各种现代化自动控制装置上应用 十分广泛,是目前最常用的一种串行通讯接口。它是在 1970年由美国电子工业协会(EIA)联合贝尔系统、调制 解调器厂家及计算机终端生产厂家共同制定的用于串行通 讯的标准。它的全名是“据终端设备(DTE)和数据通讯 设备(DCE)之间串行二进制数据交换接口技术标准”, 该标准规定采用一个25个脚的DB25连接器,对连接器的 每个引脚的信号内容加以规定,还对各种信号的电平加以 规定,一般只使用3~9根引线。
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
五、西门子802C/S接口介绍
• 参考系统说明书及简明调试手册
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
2011年 30日 14分 2011年3月30日8时14分
四川工程职业技术学院
数控系统的接口
二、接口分类规范
• “机床/数控接口”国际标准指出了数控装置,电 气控制设备与机床之间的接口规范,共分为4类:、 • A — 与驱动有关的联接电路 • B — 与测量系统及传感器的联接电路 • C — 电源及保护电路 • D — 开关信号和代码信息联接电路
单元二 华中数控系统特点及其接口功能解读
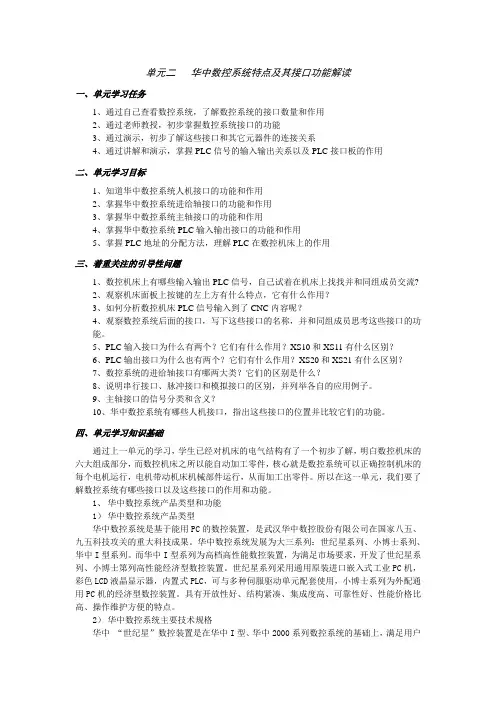
手持单元输出开关量
HA
手摇A相
HB
手摇B相
+5V、5VG
手摇DC5V电源
2)手持单元接口XS8
图1.2.4手持单元接口引脚图表1.2.2手持接口引脚含义表
3)主轴控制单元XS9
信号名
说明
SA+、SA-
主轴码盘A相位反馈信号
SB+、SB-
主轴码盘B相位反馈信号
SZ+、SZ-
主轴码盘Z脉冲反馈
(2)提高数控装置的抗干扰性能,防止外界的电磁干扰噪声而引起误动作。接口采用光电耦合器件或继电器,避免信号的直接连接。
(3)输入接口接收机床操作面板的各开关信号、按钮信号、机床上的各种限位开关信号及数控系统各个功能模块的运行状态信号,若输入是触点输入信号,注意要消除其振动。
(4)输出接口是将各种机床工作状态灯的信息送至机床操作面板上显示,将控制机床辅助动作信号送至电柜,从而控制机床主轴单元、刀库单元、液压单元、冷却单元等继电器。
+5V、GND
DC5V电源
AOUT1/2
主轴模拟量指令输出
GND
模拟量输出地
图1.2.5主轴接口引脚图表1.2.3主轴接口引脚含义表
4)开关量输入接口
信号名
说明
24VG
外部开关量DC24电源地
I0~I19
20路输入开关量
I20~I39
20路输入开关量
图1.2.6开关量输入接口引脚图表1.2.4输入接口引脚含义表
1、华中数控系统产品类型和功能
1)华中数控系统产品类型
华中数控系统是基于能用PC的数控装置,是武汉华中数控股份有限公司在国家八五、九五科技攻关的重大科技成果。华中数控系统发展为大三系列:世纪星系列、小博士系列、华中I型系列。而华中I型系列为高档高性能数控装置,为满足市场要求,开发了世纪星系列、小博士第列高性能经济型数控装置。世纪星系列采用通用原装进口嵌入式工业PC机,彩色LCD液晶显示器,内置式PLC,可与多种伺服驱动单元配套使用,小博士系列为外配通用PC机的经济型数控装置。具有开放性好、结构紧凑、集成度高、可靠性好、性能价格比高、操作维护方便的特点。
数控系统接口

2011年 10日12时29分 2011年8月10日12时29分
四川工程职业技术学院
数控系统的接口
五、西门子802C/S接口介绍
• 参考系统说明书及简明调试手册
2011年 10日12时29分 2011年8月10日12时29分
四川工程职业技术学院
数控系统的接口( 数控系统的接口(interface) )
• • • • • 一、接口解决的问题 二、接口分类规范 三、接口的实现 四、通信接口 五、西门子802C/S接口介绍
2011年 10日12时29分 2011年8月10日12时29分
四川工程职业技术学院
数控系统的接口
一、接口解决的问题
• 数控系统接口的作用:实现数控装置数据的输入、 输出并与其他装置设备进行信息交换和传递 。 • 数控系统接口的分类:(1)单台机床内部各种部 件之间的信息交换;(2)机床与机床或机床与计 算机之间信息的问题。
三、接口的实现
• 1.接口实现的方法 • (1)数控系统的输入接口电路 • (2)数控系统的输出接口电路
2011年 10日12时29分 2011年8月10日12时29分
四川工程职业技术学院
数控系统的接口
四、通信接口
• RS-232接口介绍
• 又称 EIA RS-232-C,在各种现代化自动控制装置上应用 十分广泛,是目前最常用的一种串行通讯接口。它是在 1970年由美国电子工业协会(EIA)联合贝尔系统、调制 解调器厂家及计算机终端生产厂家共同制定的用于串行通 讯的标准。它的全名是“据终端设备(DTE)和数据通讯 设备(DCE)之间串行二进制数据交换接口技术标准”, 该标准规定采用一个25个脚的DB25连接器,对连接器的 每个引脚的信号内容加以规定,还对各种信号的电平加以 规定,一般只使用3~9根引线。
数控机床RS232通讯接口及参数介绍
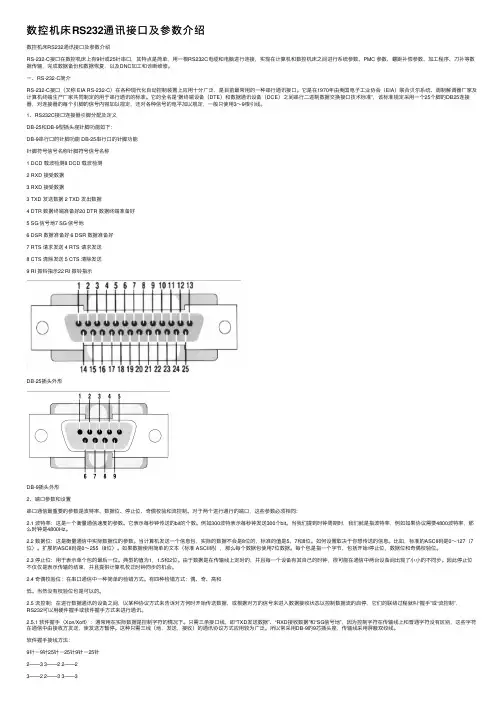
数控机床RS232通讯接⼝及参数介绍数控机床RS232通讯接⼝及参数介绍RS-232-C接⼝在数控机床上有9针或25针串⼝,其特点是简单,⽤⼀根RS232C电缆和电脑进⾏连接,实现在计算机和数控机床之间进⾏系统参数、PMC 参数、螺距补偿参数、加⼯程序、⼑补等数据传输,完成数据备份和数据恢复,以及DNC加⼯和诊断维修。
⼀、RS-232-C简介RS-232-C接⼝(⼜称 EIA RS-232-C)在各种现代化⾃动控制装置上应⽤⼗分⼴泛,是⽬前最常⽤的⼀种串⾏通讯接⼝。
它是在1970年由美国电⼦⼯业协会(EIA)联合贝尔系统、调制解调器⼚家及计算机终端⽣产⼚家共同制定的⽤于串⾏通讯的标准。
它的全名是“据终端设备(DTE)和数据通讯设备(DCE)之间串⾏⼆进制数据交换接⼝技术标准”,该标准规定采⽤⼀个25个脚的DB25连接器,对连接器的每个引脚的信号内容加以规定,还对各种信号的电平加以规定,⼀般只使⽤3~9根引线。
1、RS232C接⼝连接器引脚分配及定义DB-25和DB-9型插头座针脚功能如下:DB-9串⾏⼝的针脚功能 DB-25串⾏⼝的针脚功能针脚符号信号名称针脚符号信号名称1 DCD 载波检测8 DCD 载波检测2 RXD 接受数据3 RXD 接受数据3 TXD 发送数据 2 TXD 发出数据4 DTR 数据终端准备好20 DTR 数据终端准备好5 SG 信号地7 SG 信号地6 DSR 数据准备好 6 DSR 数据准备好7 RTS 请求发送 4 RTS 请求发送8 CTS 清除发送 5 CTS 清除发送9 RI 振铃指⽰22 RI 振铃指⽰DB-25插头外形DB-9插头外形2、端⼝参数和设置串⼝通信最重要的参数是波特率、数据位、停⽌位、奇偶校验和流控制。
对于两个进⾏通⾏的端⼝,这些参数必须相同:2.1 波特率:这是⼀个衡量通信速度的参数。
它表⽰每秒钟传送的bit的个数。
例如300波特表⽰每秒钟发送300个bit。
数控系统接口

2020年2月29日3时0分
四川工程职业技术学院
数控系统的接口
三、接口的实现
• 1.接口实现的任务 • (1)进行电平转换和功率放大 • (2)防止干扰信号引起误动作
2020年2月29日3时0分
四川工程职业技术学院
数控系统的接口
三、接口的实现
• 1.接口实现的方法 • (1)数控系统的输入接口电路 • (2)数控系统的输出接口电路
2020年2月29日3时0分
四川四、通信接口
• RS-232接口介绍
• 又称 EIA RS-232-C,在各种现代化自动控制装置上应用 十分广泛,是目前最常用的一种串行通讯接口。它是在 1970年由美国电子工业协会(EIA)联合贝尔系统、调制 解调器厂家及计算机终端生产厂家共同制定的用于串行通 讯的标准。它的全名是“据终端设备(DTE)和数据通讯 设备(DCE)之间串行二进制数据交换接口技术标准”, 该标准规定采用一个25个脚的DB25连接器,对连接器的 每个引脚的信号内容加以规定,还对各种信号的电平加以 规定,一般只使用3~9根引线。
四川工程职业技术学院
数控系统的接口
四、通信接口
• DNC — Distributed Numerical Control,分布
式数控,是实现CAD/CAM和计算机辅助生产管理 系统集成的纽带,是机械加工自动化的又一种形式。 • DNC系统的功能:①NC程序及数据的传递,以某 种通信协议(如Philip532等)实现通信功能;②机床 状态采集和上报;③根据工序计划,自动分配NC程 序及数据到相应机床;④刀具数据的分配与传递。
数控系统的接口(interface)
• 一、接口解决的问题 • 二、接口分类规范 • 三、接口的实现 • 四、通信接口 • 五、西门子802C/S接口介绍
数控系统的接口

XS11(头针座孔)
1 :24VG 2 :24VG 1 14 3 :空 4 :I38 5 :I36 6 :I34 7 :I32 8 :I30 9 :I28 10:I26 11:I24 13 25 12:I22 13:I20 14:24VG 15:24VG 16:I39 17:I37 18:I35 19:I33 20:I31 21:I29 22:I27 23:I25 24:I23 25:I21
华中数控
通过局域 网连接:
HUB(集线器) 接口
TX_D1+ TX_D1RX_D2+ BI_D3+ BI_D3RX_D2BI_D4+ BI_D41 2 3 4 5 6 7 8
数控装置
<50 米
XS3
1 2 3 4 5 6 7 8 TX_D1+ TX_D1RX_D2+ BI_D3+ BI_D3HNC-21 RX_D2BI_D4+ BI_D4-
华中数控
华中数控
1.等效电路
NPN开关量输入
24V +5V
IF=5~9mA
24VG
PNP开关量输入
输入开关量接口等效电路—NPN型
IF=5~9mA PNP开关输入公共点为24V
华中数控
输入开关量接口等效电路—PNP型
输入端子板
华中数控
输入端子板接口
华中数控
输入端子板接口图
华中数控
104
华中数控
数控系统的接口
华中数控
孙海亮
华中数控
华中数控
“世纪星” HNC-21的连接图
共可以接四个
其他类型进给装置
共可以接四个
华中数控
DC24V AC24V
网络数控制造系统中常用DNC通讯接口模式
网络数控制造系统中常用DNC通讯接口模式关键字:DNC 通讯接口网络数控制造DNC 分布式数字控制( DiSTributed Numerical Control) , 是以计算机技术、通讯技术、数控技术等为基础,把数控机床与上层控制计算机集成起来,从而实现数控机床的集中控制、管理,以及数控机床与上层控制计算机间的信息交换。
它是现代机械加工企业实现设备集成、信息集成、功能集成的一种新方法,是制造自动化的重要模式,也是实现CIMS 等集成制造系统的重要组成部分。
在过去十几年,人们将大量的精力投向FMS(Flexible ManufactureSystem)系统的研究,但实际应用结果表明, FMS 的这种不仅注重信息流的集成,更强调物流的集成与自动化,虽然具有运行效率高和自动化程度高等优点,但投资风险大、见效慢、可靠性较差。
相对于FMS, DNC 是投资小、见效快、并具有较好柔性的集成制造系统。
随着计算机技术、数控技术和网络通信技术的发展, DNC 的内涵和功能也在不断扩大,目前DNC 系统已具备制造数据传送、状态数据采集与处理、刀具管理、生产调度与监控、单元控制和CAD/CAPP/CAM 接口等功能。
在分析现有DNC 主机与数控系统通信接口功能的基础上,从DNC 通信接口功能的角度可将DNC 分为基本DNC、狭义DNC 和广义DNC 三种。
基本内容如表1 所示。
表1 DNC 分类目前,在实际DNC 系统集成应用中,常采用基于串行口通讯的接口模式、以太网络模式。
笔者重点对以上DNC 的二种通讯接口模式分别介绍。
1 基于串行口通讯的DNC 接口模式利用数控机床提供的RS232C 或RS485 接口,采用点对点型或星形拓扑结构,实现串行通信。
这是目前在车间中应用最多的一种通信方法,但这种通信方法存在工控微机多、投入成本高、管理和维护工作量大和易于出错等缺点。
目前使用的数控系统大多带有RS232C 串行通信接口。
计算机与数控系统通信接口
第 8卷 第 2 期 20 0 6年 3月
天 津职 业院校 联 合学 报
J un l f ini V c t n lntue o ra o a j o ai a I i ts T n o st
No. 2 VO1 .8 M a .2 0 r 06
数 据 传 输 有 以下 几 个 步 骤 :
()无传输 : 1 通讯线路上处 于逻 辑“ ” 1 状态 , 表明线路无数据传 输 。 ()起始 传输 : 2 发送方 在任何时刻将线路上 的逻辑“ ” 态拉至逻 辑“ ” 1状 0 状态 , 出一个 空号 , 明传送方 要开始 发 表
数 据 传 输 。接 受 方 接 受 到 空 号 后 , 开始 与发 送 方 同步 , 准 备 接 收 到 随后 的数 据 。 并
位进行传输 串行通讯 的传输速 度要 比并行通信慢得多 , 串行 通信 可显著降低通信线路 的价格 和简化通信设备 。 但
一
、
异 步 通信 控 制 规 程
为实现串行通讯并保证数据 的正 确传 输 , 要求通讯双 方遵循某 种约 定的规程 。 目前 在 P C机及 数控 系统 中最 简
单最常用的规程是异步通信控制 规程 , 或称 异步通信 协议 , 其特 点是 通信双方 以一 帧作为 数据 传输单 位 。每一帧从
圈 1 一 帧 的数 据 格 式
收稿 日期 :0 5—0 20 9—1 0
作者简介 : 王悦 (9 8 , , 津市人 , 17 一) 女 天 天津 中德职业技 术学院教 师, 主要研 究数控 系统调 试厦 C AD/ A C M
软件 应 用 。
・
65
维普资讯
行 联 网是 目前 用 好 NC机 床 的 一 个 重 要 手 段
FANUC数控系统的硬件连接介绍PPT(35张)
任务1.1 发那科数控系统的硬件连接
➢ 知识目标: 1、FANUC数控装置接口 2、FANUC进给伺服放大器(数字伺服)接口 3、FANUC模拟主轴伺服(主轴变频器)接口 4、FANUC电源装置接口 5、FANUC I/O LINK模块接口 6、FANUC分离器接口 7、FANUC数控系统总体连接
变频器控制端子说明:
STF:正转启动。 STR:反转启动。 RH、RM、RL:多段转速选择。 SD:端子STF、STR、RH、RM、RL 的公共端子。
端口号 COP10A
JA1 JA2 JD36A/JD36B JA40 JD1A JA7A CP1
用途 伺服FSSB总线接口
CRT MDI RS-232-C 模拟主轴 I/OLINK总线接口 主轴编码器反馈接口 24V电源
布置任务:现场认识FANUC Oi-C系统主板接 口。 步骤: 1)学生使用六角扳手打开系统后板; 2)观察系统接口,掌握每个接口的作用。
2、讲解FANUC 0i数控装 置接口定义
二、FANUC 进给伺服放大器接口
进给伺服系统主要由进给伺服驱动装置及其伺服电动机组 成。
伺服驱动装置接受从主控制单元发出的进给速度和位移指令 信号,作一定的转换和放大后,驱动伺服电动机,从而通过机 械传动机构,驱动机床的执行部件实现精确的工作进给和快速 移动。
开环控制
开环控制特点:结构简单、价格低廉,调试和维修都比较方便, 但精度较低。
FANUC 系统交流伺服放大器的分类:
α系列伺服单元
伺服单元
具有(串J行S1数B)字接口
交 流
(SVU)
β伺服单元
具有伺服总线接口 (COP10A/COP10B)
数控系统的通讯与接口
更新软件版本
及时更新数控系统的软件版本,以获得最新 的维护和安全补丁。
加强员工培训
对操作和维护数控系统的员工进行定期培训, 提高员工的技能水平。
06
数控系统通讯案例分析
案例一:数控机床与PC之间的通讯连接
总结词
实现高效的数据传输与控制
VS
详细描述
数控机床与PC之间的通讯连接是常见的 应用场景,通过串口、以太网等通讯协议 ,实现数据的快速传输和控制指令的下发 ,提高生产效率和加工精度。
DLL动态链接库
提供一组预编译的函数库,用于 简化软件开发者与数控系统之间 的通讯开发。
通讯模块的选择与配置
通讯速率与距离考量
根据实际应用需求选择合适的 通讯速率和传输距离,以满足
实时性和稳定性要求。
接口标准与兼容性
考虑所连接设备的接口标准和 兼容性问题,以确保数据传输 的可靠性和稳定性。
安全性与加密需求使用正来自工作的部件替换可能 存在故障的部件,以确定故障
部位。
程序测试法
通过运行特定的诊断程序,检 查数控系统的通讯接口是否正
常工作。
仪器检测法
使用示波器、万用表等仪器检 测通讯线路的信号电压、波形
等参数,判断故障原因。
常见故障排除
通讯线路故障
检查通讯线路的连接是否牢固,是否存在断 路、短路等问题。
01
并行接口是一种数据传输方式, 通过多条信号线同时传输数据, 常见于早期的数控系统。
02
并行接口具有传输速度快、实时 性好等优点,但需要多条信号线 ,连接复杂,成本较高。
USB接口
USB接口是一种通用串行总线接口, 采用差分信号传输方式,具有高速、 低成本、即插即用等优点。
02-802C数控系统接口
数字输出接口:X200 、X201 数字输出接口
• 共有多少输入点? • 其中CW和CCW不用PLC编程就可以有输出,但仅用于主轴 控制。 • CW和CCW的地址?
调试开关S3
位置
0 1 2 3 4 正常引导 用标准机床数据引导(软件版本确定用户数据) 系统软件升级 用备份数据引导 PLC停止
意义
位置反馈电缆: 位置反馈电缆: X3、X4、X5、X6
速度给定值、 速度给定值、使能 X7
14为0V,56为-10V~10V 9和56为触点式输出
主轴速度给定的脚号和名称是什么?
手轮X10 手轮
手轮接口 X10
脚 号
1 2 3 4 5
信号
A1+ A1B1+ B1P5V
说明
手轮1 A相+ 手轮1 A相手轮1 B相+ 手轮1 B相+5Vdc
尽量不要使用,除非屏幕显示乱和系统升级
P23
• 怎样判别系统好坏? • 1.查看有无报警(报警灯和文字号)
电源端子 X1
端子号
பைடு நூலகம்1 2 3
信号名
PE M L+
参数
保护地 24V地 直流24V
注意:系统的电源连接可采用共地方式或者浮地方式。 系统出厂时为共地方式(PE和M端子短接)。 在没有良好接地的情况下,建议将PE与M之间的短接片摘除。
通讯接口RS232- X2 通讯接口
(1) 电缆两端插头的金属壳体必须通过屏蔽网相互连 通,确保计算机与802S/C base line的CNC (2) CNC和计算机之间的通讯电缆的连接与断开,必 须在断电状态下进行。 (3) 建议使用RS-232隔离器
脚号