
阀盖钻孔分度式钻床专用夹具课程设计说明书
洛阳理工学院课程设计说明书课程名称机械制造技术课程设计设计课题阀盖的钻孔夹具设计专业机械设计制造及其自动化班级B110202姓名卢天然学号B********2015 年 3 月 13 日课程设计任务书机械工程系机械设计制造及其自动化专业学生姓名卢天然班级 B110202 学号 B11020515课程名称:机械制造技术课程设计设计题目:阀盖的钻孔夹具设计设计内容:为阀盖设计一套分度式钻模夹具,便于摇臂钻床上对工件孔的加工。
设计要求:1.在摇臂钻床上加工四个均布Φ14的通孔。
2. 夹具设计要求合理,有利提高加工精度,保证加工质量,降低加工成本,提高劳动生产率和减轻工人的劳动强度,便于小批量生产。
3.绘制夹具装配图A1一张,夹具零件图A3~A1一张,工件图一张,课程设计说明书一份。
设计(论文)开始日期 2015 年 3 月 02 日指导老师:设计(论文)完成日期 2015 年 3 月13 日2015 年 3 月 13日课程设计评语机械工程系机械设计制造及其自动化专业学生姓名卢天然班级 B110202 学号 B11020515 课程名称:机械制造技术课程设计设计题目:阀盖的钻孔夹具设计课程设计片篇幅:图纸共 3 张说明书共 16 页指导老师评语:年月日指导老师目录前言 (1)第一章工件的分析 (2)1.1 明确工件的年生产纲领 (2)1.2 熟悉工件零件图 (2)1.3 加工方法 (3)第二章工件的定位 (4)2.1 定位及定位原理 (4)2.2 定位方式和定位元件的选择 (4)第三章工件的夹紧 (6)3.1 夹紧装置的基本要求 (6)3.2 夹紧力三要素的确定 (6)3.3 夹紧装置的选择 (8)第四章分度机构的确定 (9)4.1 选择分度装置 (9)4. 2 确定分度形式 (9)4. 3 锁紧分度装置 (10)第五章对刀装置的确定 (11)5.1确定导向元件 (11)第六章主要零件的设计说明 (12)6.1夹具体的设计 (12)6.2钻模板的设计 (13)6.3分度盘的设计 (14)设计心得 (15)参考文献 (16)前言进入新世纪以来,随着科学技术的高速发展,各种新工艺和新技术的不断涌现,机械制造工艺正向着高质量、高生产率和低成本方向发展。
各种新工艺的出现,已突破传统的依靠机械能、切削力进行切削加工的范畴,可以加工各种难加工材料、复杂的型面和某些具有特殊要求的零件。
机械制造技术课程设计是机械制造技术基础课程中的一个重要的实践性教学环节,也是机械设计制造及自动化专业学生应该经历的一门主要专业课程实践。
其目的在于:(1〕学习和掌握一般机械制造夹具设计的基本方法和步骤。
培养独立设计能力,为以后续的毕业设计打好基础,做好准备。
〔2〕为了提高学生综合运用机械制造技术及其他先修课程的理论知识和生产实际知识去分析和解决工程实际问题的能力,通过课程设计训练可以巩固、加深有关机械课设方面的理论知识。
〔3〕使学生具有运用标准、规范手册、图册和查询有关设计资料的能力。
在各种金属切削机床上用于装夹工件的工艺设备为机床夹具,如车床上使用的三爪自定心卡盘、四爪卡盘,铣床上使用的平口虎钳等。
现代生产中,机床夹具是一种不可缺少的工艺装备,它直接影响着工件的加工精度、劳动生产率和产品的制造成本等。
因此,无论是在传统制造还是现代制造工艺系统中,夹具都是重要的工艺装备零件在工艺规程之后,就要按工艺规程顺序进行加工。
在加工中除了需要机床、刀具、量具之外,成批生产时还要用机床夹具。
它们是机床和工件之间的连接装置,使工件相对于机床获得正确的位置。
机床夹具的好坏将直接影响工件加工表面的位置精度。
通常把确定工件在机床上或夹具中占有正确位置的过程,称为定位。
当工件定位后,为了避免在加工中受到切削力、重力等的作用而使工件的既有位置遭到破坏,还应该用一定的机构或装置将工件加以固定。
使工件在加工过程中保持定位位置不变的操作,称为夹紧。
将工件定位、夹紧的过程称为装夹。
工件装夹是否正确、迅速、方便和可靠,将直接影响工件的加工质量、生产效率、制造成本和操作安全。
在成批、大量生产中,工件的装夹是通过机床夹具来实现的。
机床夹具在生产中应用十分广泛第一章工件的分析1.1 明确工件的年生产纲领机床夹具是在机床上装夹工件的一种装置,其作用是使工件相对机床和刀具有一个正确的位置,并在加工过程中保持不变。
它是夹具总体方案确定的依据之一,它决定了夹具的复杂程度和自动化程度。
如大批量生产时,一般选择机动、多工件同时加工,自动化程度高的方案,结构也随之复杂,成本也提高较多。
1.2 熟悉工件零件图零件图给出了工件的尺寸、形状和位置、表面粗糙度等精度的总体要求,分析得出夹具所在工序的零件的工序基准、工序尺寸、已加工表面、待加工表面、以及本工序的定位、夹紧原理方案,这是夹具设计的直接依据。
已知待加工的工件如图1所示,工件图给出了工件的尺寸和形状,对工件的分析得出,需要对工件表面钻出四个均布Φ14的通孔。
图1 工件零件图1.3 加工方法经过分析工件零件图,初步确定本工序的加工内容、机床、刀具、切削用量、工步安排、工时定额,同时加工零件数。
这些是在考虑夹具总体方案、操作、估算夹紧力等方面必不可少的,根据零件图可知,本道工序的内容是钻4XΦ14的通孔。
可以采用摇臂式钻床加工,并采用分度式钻床专用夹具。
第二章工件的定位2.1定位及定位原理要使工件在夹具体中具有准确和确定不变得位置,则必须限制六个自由度。
工件的六个自由度均被限制的定位叫做完全定位;工件被限制的自由度少于六个,但是任然能保证加工要求的定位叫不完全定位。
根据“六点定位原则”和所加工零件的要求,故要采取完全定位的方法限制六个方向的自由度。
图2 物体的六个自由度2.2 定位方式和定位元件的选择a)分析自由度该工件的加工为4个Φ14的通孔,理论限制的自由度为X轴移动和转动,Y轴的移动和转动,Z轴的转动,但是也可以采用完全定位的方法限制它的六个自由度,在用分度盘分度旋转定位。
b)定位元件的选择根据“六点定位原理”和定位元件所能限制的自由度,结合待加工零件的设计要求,本工序使用中心心轴定位,心轴为长圆柱,限制了X轴、Y轴的转动和移动四个自由度,用分度盘旋转定位限制Z轴转动,并采用可调V型块辅助定位Z轴转动;选取一个平面来限制在Z轴方向的移动,定位示意图如图3所示:图3 工件定位示意图第三章工件的夹紧为保证工件加工过程中不产生位移或者振动,影响加工质量,甚至使加工无法顺利进行,所以,工件定位之后,在切削加工之前必须用夹紧装置将其夹紧。
3.1夹紧装置的基本要求(1)在加紧过程中应保持工件定位时说获得的正确位置。
(2)加紧力大小合适。
(3)加紧装置应操作方便,省力,安全。
(4)夹紧装置的复杂程度和制动化程度应与生产批量和生产方式相适应。
3.2夹紧力三要素的确定图4 夹紧力方向示意图a)夹紧力方向的确定(1)夹紧力的作用方向应不破坏工件定位的准确性和可靠性。
即夹紧力的方向应朝向主要定位基准,把工件压向主要定位表面。
(2)夹紧力的方向应使工件变形尽可能小。
(3)夹紧力方向应使所需夹紧力尽可能小。
根据夹紧力方向的确定原则,分析工件的受力情况,其夹紧力的方向如图4所示:b)夹紧力作用点的确定(1)夹紧力应落在支撑元件或几个支撑元件所形成的支撑面内。
(2)夹紧力作用点应落在工件刚度较好的部位上。
(3)夹紧力作用点应靠近工件的加工方向轴线上。
由夹紧力作用点确定原则,该工件的夹紧力作用点如图4所示:(P1、P2表示夹紧力的作用点,F1、F2表示切削力)图5 夹紧力作用点示意图c)夹紧力的大小该工件是在钻床上加工的,根据我们选择的定位方式图5可知它的夹紧力、切削力F1、F2和重力G方向重合,此时所需要的夹紧力为最小,所以该工件采用手动夹紧即可。
3.3 夹紧装置的选择在生产实际中,加紧机构多种多样,根据需要的不同设计不同的形式。
根据此次的设计要求和夹紧装置的基本要求,该工件的加工是钻孔,且需要的夹紧力较小,所以选择螺旋加紧机构中的单螺旋加紧机构,即直接用螺母和垫圈夹紧。
由于用螺母直接夹紧工件,在生产中拧上拧下,费时费力,为了方便装卸工件,所以在螺母下加上一个快换垫圈。
其夹紧装置如图6所示:图6 夹紧结构示意图第四章分度机构的确定分度装置是工件在一次装夹中,不必使其松开而能连同定位元件,相对刀具转过一定角度或移动一定距离,从而占有一个新的加工位置的装置。
根据所要加工工件的加工工艺是加工圆周Φ70上均匀分布的4个Φ14的孔,为了能够使工件在一次装夹中完成这些孔的加工,因此在夹具设计中使用分度装置。
4.1 选择分度装置采用机械式分度装置,分度装置的主要元件是分度盘和定位销,并采用径向分度装置。
4.2确定分度形式分度定位销有多种,但常用的有圆柱形、圆锥形和斜楔形三种结构形式,圆柱销加工方便,应用广泛,这里选用圆柱销,这种定位销能消除定位销与分度槽的配合间隙,从而有较高的定位精度,分度盘选取与圆柱定位销的配合形式,即在分度盘上开圆形槽。
其分度盘与定位销的配合形式如图7所示:图7 分度盘与定位销的配合形式4.3 锁紧分度装置由于分度装置的定位销只起分度定位作用,工件在加工过程中有可能会产生较大的切削力,从而使分度装置在切削力的作用下发生位置的窜动或者变形。
所以,为了保证分度精度的稳定性,故设置了分度盘锁紧机构。
如图8所示:图8 分度盘的锁紧装置工作原理:手动左搬插拔销,分度盘便可以转动到指定位置,手放开,则分度盘转动被限制。
插拔销的位置用固定块和固定块上的定位销保证。
中心定位锁紧装置:用心轴定位,心轴下端攻螺纹,用垫圈和螺母锁紧,心轴装在定位衬套上,保证旋转精度,螺母不能上太紧,否则分度盘旋转会有困难。
第五章对刀装置的确定工件在夹具中的正确位置是由工件的定位保证的,即由与工件接触的定位元件的定位表面所确定的。
为了保证工件与刀具及切削成形运动的正确位置,则应该使夹具的定位表面与机床的工作台、导轨级主轴轴线之间有正确的位置。
所以要求夹具定位元件的定位表面相对于机床加工运动处于正确的位置,要求夹具定位元件的定位表面相对于刀具处于正确的位置。
5.1 确定导向元件为了确定工件上被加工孔的位置,引导刀具进行加工,并提高刀具在加工过程中的刚性和防止加工中的振动,在钻模板上安装起导向作用的钻套。
这里选用钻床上广泛应用的快换钻套,如图9所示:图9 快换钻套的结构第六章主要零件的设计说明结合工件的定位分析、夹紧装置、分度机构和对刀部分的综合考虑,同时为了满足加工要求,设计了有利于对刀和提高刀的刚度的钻模板;起定位和夹紧所用的定位心轴;实现分度和旋转作用的分度盘,起支撑和安装作用的夹具体。
6.1 夹具体的设计夹具体是整套夹具的母体,是夹具装置最重要的部分,也是必不可少的部分,承载了夹具上其他夹具零件的安装定位配合等各种装配。
分度盘钻孔夹具课程设计说明书
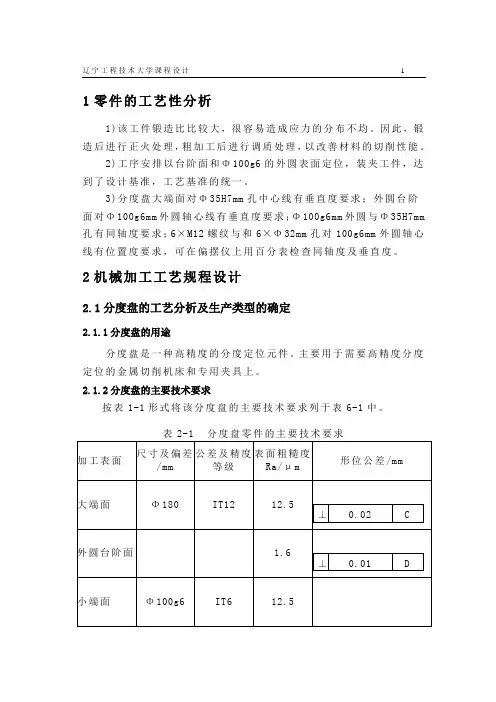
1零件的工艺性分析1)该工件锻造比比较大,很容易造成应力的分布不均。
因此,锻造后进行正火处理,粗加工后进行调质处理,以改善材料的切削性能。
2)工序安排以台阶面和Φ100g6的外圆表面定位,装夹工件,达到了设计基准,工艺基准的统一。
3)分度盘大端面对Φ35H7mm孔中心线有垂直度要求;外圆台阶面对Φ100g6mm外圆轴心线有垂直度要求;Φ100g6mm外圆与Φ35H7mm 孔有同轴度要求;6×M12螺纹与和6×Φ32mm孔对100g6mm外圆轴心线有位置度要求,可在偏摆仪上用百分表检查同轴度及垂直度。
2机械加工工艺规程设计2.1分度盘的工艺分析及生产类型的确定2.1.1分度盘的用途分度盘是一种高精度的分度定位元件。
主要用于需要高精度分度定位的金属切削机床和专用夹具上。
2.1.2分度盘的主要技术要求按表1-1形式将该分度盘的主要技术要求列于表6-1中。
表2-1 分度盘零件的主要技术要求加工表面尺寸及偏差/mm公差及精度等级表面粗糙度Ra/μm形位公差/mm大端面Φ180 IT12 12.5⊥0.02 C 外圆台阶面 1.6⊥0.01 D 小端面Φ100g6 IT6 12.5大外圆Φ180 IT12 12.5小外圆Φ100g6 IT6 1.6◎Φ0.01○M C○M 6×Φ32孔6×Φ32H7 IT7 12.5Φ0.25 D○M Φ35孔Φ35H7 IT7 3.2Φ36孔Φ36 IT13 12.5Φ21孔Φ21 IT13 12.5螺纹孔6×M12-6H IT6 3.2Φ0.25 D○M6×Φ12孔6×Φ12±0.05IT10 3.2Φ0.1 DΦ10销孔Φ10H7 IT7 3.2Φ12孔底面10 IT13 3.2Φ32孔底面20 IT13 12.5弧形槽底面10 IT13 3.22.1.3审查分度盘的工艺性1)零件材料45钢,切削加工性良好。
阀盖钻孔分度式钻床专用夹具课程设计说明书
洛阳理工学院课程设计说明书课程名称机械制造技术课程设计设计课题阀盖的钻孔夹具设计专业机械设计制造及其自动化班级B110202姓名卢天然学号B********2015 年 3 月 13 日课程设计任务书机械工程系机械设计制造及其自动化专业学生姓名卢天然班级 B110202 学号 B11020515课程名称:机械制造技术课程设计设计题目:阀盖的钻孔夹具设计设计内容:为阀盖设计一套分度式钻模夹具,便于摇臂钻床上对工件孔的加工。
设计要求:1.在摇臂钻床上加工四个均布Φ14的通孔。
2. 夹具设计要求合理,有利提高加工精度,保证加工质量,降低加工成本,提高劳动生产率和减轻工人的劳动强度,便于小批量生产。
3.绘制夹具装配图A1一张,夹具零件图A3~A1一张,工件图一张,课程设计说明书一份。
设计(论文)开始日期 2015 年 3 月 02 日指导老师:设计(论文)完成日期 2015 年 3 月13 日2015 年 3 月 13日课程设计评语机械工程系机械设计制造及其自动化专业学生姓名卢天然班级 B110202 学号 B11020515 课程名称:机械制造技术课程设计设计题目:阀盖的钻孔夹具设计课程设计片篇幅:图纸共 3 张说明书共 16 页指导老师评语:年月日指导老师目录前言 (1)第一章工件的分析 (2)1.1 明确工件的年生产纲领 (2)1.2 熟悉工件零件图 (2)1.3 加工方法 (3)第二章工件的定位 (4)2.1 定位及定位原理 (4)2.2 定位方式和定位元件的选择 (4)第三章工件的夹紧 (6)3.1 夹紧装置的基本要求 (6)3.2 夹紧力三要素的确定 (6)3.3 夹紧装置的选择 (8)第四章分度机构的确定 (9)4.1 选择分度装置 (9)4. 2 确定分度形式 (9)4. 3 锁紧分度装置 (10)第五章对刀装置的确定 (11)5.1确定导向元件 (11)第六章主要零件的设计说明 (12)6.1夹具体的设计 (12)6.2钻模板的设计 (13)6.3分度盘的设计 (14)设计心得 (15)参考文献 (16)前言进入新世纪以来,随着科学技术的高速发展,各种新工艺和新技术的不断涌现,机械制造工艺正向着高质量、高生产率和低成本方向发展。
分度盘钻孔夹具课程设计说明书

分度盘钻孔夹具课程设计说明书有全套1零件的工艺性分析1)该工件锻造比比较大,很容易造成应力的分布不均。
因此,锻造后进行正火处理,粗加工后进行调质处理,以改进材料的切削性能。
2)工序安排以台阶面和Φ100g6的外圆表面定位,装夹工件,达到了设计基准,工艺基准的统一。
3)分度盘大端面对Φ35H7mm孔中心线有垂直度要求;外圆台阶面对Φ100g6mm外圆轴心线有垂直度要求;Φ100g6mm外圆与Φ35H7mm孔有同轴度要求;6×M12螺纹与和6×Φ32mm孔对100g6mm外圆轴心线有位置度要求,可在偏摆仪上用百分表检查同轴度及垂直度。
12机械加工工艺规程设计2.1分度盘的工艺分析及生产类型的确定2.1.1分度盘的用途分度盘是一种高精度的分度定位元件。
主要用于需要高精度分度定位的金属切削机床和专用夹具上。
2.1.2分度盘的主要技术要求按表1-1形式将该分度盘的主要技术要求列于表6-1中。
表2-1 分度盘零件的主要技术要求26×Φ32孔6×Φ32H7 IT7 12.5Φ0.25 D○M Φ35孔Φ35H7 IT7 3.2Φ36孔Φ36 IT13 12.5Φ21孔Φ21 IT13 12.5螺纹孔6×M12-6H IT6 3.2Φ0.25 D○M6×Φ12孔6×Φ12±0.05IT10 3.2Φ0.1 DΦ10销孔Φ10H7 IT7 3.2Φ12孔底面10 IT13 3.2Φ32孔底面20 IT13 12.5弧形槽底面10 IT13 3.232.1.3审查分度盘的工艺性1)零件材料45钢,切削加工性良好。
2)分度盘Φ100g6mm外圆与Φ35H7mm孔有同轴度要求,为保证加工精度,工艺安排应粗、精加工分开。
3)主要表面虽然加工精度较高,但能够在正常的生产条件下,采用较经济的方法保证质量地加工出来。
2.1.4确定分度盘的生产类型依设计题目可知生产类型为:大批大量生产2.2确定毛坯绘制毛胚图2.2.1毛坯选择根据材料45钢,生产类型为大批大量生产及零件形状要求,可选择模锻件。
钻床专用夹具设计说明书
洛阳理工学院目录第1章概述 (2)1.1 夹具的功用和分类 (2)1.1.1 夹具的功用 (2)1.1.2 夹具的分类 (2)1.1.3 夹具的组成 (2)第2章零件的加工要求 (2)2.1 零件的加工要求 (2)2.1.1 设计要求 (2)2.2 待加工工件图 (2)2.2.1 减速器下箱体工件图 (3)第3章工件的定位分析和结构设计 (3)3.1 工件定位的基本原理 (3)3.1.1 自由度的概念 (3)3.1.2 六点定位原理 (4)3.1.3定位中的几种情况 (4)3.2 常用定位元件及选用 (4)3.2.1定位中的几种情况 (5)3.2.2常用定位元件所能限制的自由度 (5)3.3 定位方案的确定:一面两孔定位 (5)第4章夹紧装置的组成 (6)4.1 夹紧装置 (6)4.1.1 夹紧要则 (6)4.1.2 夹紧机构的分类 (6)4.1.3 夹紧装置的组成 (6)4.2 夹紧方案的确定 (7)第5章夹具相关部件设计 (7)5.1 夹具体设计 (7)5.2 支撑板 (7)5.3 压紧装置 (8)5.4 导向装置 (9)5.5 液压缸 (9)5.6 钻模板 (10)谢辞 (11)参考文献 (12)第1章概述1.1 夹具的功用和分类1.1.1 夹具的功用机床夹具是在机床上用以准确,迅速地安装工件或刀具,从而保证工件与刀具间正确相对位置的一种工艺装备。
使用夹具可以有效地保证工件的加工质量,提高劳动生产率,扩大机床的工艺范围和减轻劳动强度;因此,夹具在机械制造中占有重要的地位。
1.1.2 夹具的分类夹具有多种分类方法,一般使用范围和特点可分为通用夹具、专用夹具、组合夹具和可调夹具,或按所使用的机床分为车床夹具、钻床夹具、镗床夹具等。
1.1.3 夹具的组成通常,夹具的组成部分如下:(1)定位装置定位装置包括定位元件及其组合,其作用是确定工件在夹具中的位置。
常用的定位元件有支承钉、定位销、V型块等。
钻床夹具课程设计说明书

《机床夹具课程设计》设计题目:钻床夹具设计姓名:学号:专业:班级:指导老师:日期:钻床夹具课程设计说明书夹具是在机械制造进程中,用来固定加工对象,使之占有正确的位置,以同意加工或检测并保证加工要求的机床附加装置,简称为夹具。
在咱们实际生产中夹具的作用是将工件定位,以使加工工件取得相关于机床和刀具的正确位置,并把工件靠得住地夹紧。
机床夹具设计课程设计是在全数学完机械制造工艺学及机床夹具设计,并进行了生产实习的基础是进行的一个教学环节。
它要求学生全面地综合运用本课程及其有关先修课程的理论和实践知识进行工艺及结构的设计,也为以后弄好进行一次预备训练。
其目的在于:(1)培育学生运用机械制造工艺学及有关课程(工程材料与热处置、机械设计、互换性与测量技术、金属切削机床、金属切削原理与刀具等)的知识,结合生产实践中学到的知识,独立地分析和解决工艺问题,初步具有设计一个中等复杂程度零件的工艺规程的能力。
(2)能依照被加工零件的技术要求,运用夹具设计的大体原理和方式,学会,拟订夹具设计方案,完成夹具结构设计,初步具有设计出高效、省力、经济合理并能保证加工质量的专用夹具的能力。
(3)培育学生熟悉并运用有关手册、标准、图表等技术资料的能力。
(4)进一步培育学生识图、制图、运算和编写技术文件等大体技术。
关于我本人来讲,希望能通过本次课程设计学习,学会将所学理论知识和工艺课程实习所得的实践知识结合起来,并应用于解决实际问题当中,从而锻炼自己分析问题和解决问题的能力;同时,又希望能超越目前工厂的实际生产工艺,而将有利于加工质量和劳动生产率提高的新技术和新工艺应用到机械零件的制造中,为改善我国的机械制造业相对掉队的局面探讨可能的途径。
1、工件加工表面及加工要求分析工件加工表面应符合图上面的表面粗糙度,按图上面的技术要求加工。
由于该工序中两个孔的位置关系为彼此垂直,且不在同一个平面里,要钻完一个孔后翻转90°再钻削另一个孔,因此要设计成翻转式钻夹具。
钻床夹具课程设计说明书
钻床夹具课程设计任务书题目:设计“轴座”零件的钻床夹具设计内容:1、轴座零件加工图 1张2、钻床夹具装配图 1 张3、钻床夹具零件图 1张4、课程设计说明书 1份设计要求:1、在摇臂钻床上加工工件顶部的B向φ10的通孔。
以甲面(底面),乙面(前面),φ26H7定位.2、夹具设计要求合理,有利提高加工精度,保证加工质量,降低加工成本,提高劳动生产率和减轻工人的劳动强度,便于大批量生产。
设计(论文)开始日期 2013年 12 月 23 日设计(论文)完成日期 2014年 01 月 03 日指导老师课程设计评语机械工程系机械设计制造及其自动化专业学生姓名:班级学号: 1课程名称:机械制造装备设计设计题目:轴座钻床夹具设计课程设计片篇幅:图纸三张说明书 16 页指导老师评语:年月日指导老师洛阳理工学院目录1前言.............................................................................................................1第1章零件的分析 ..................................................................................2 1.1加工零件图简介 .................................................................................3 1.2加工零件图分析 ................................................................................. 第2章结构方案设计 . (5)5 2.1 定位方案设计 ................................................................................2.1.1确定定位方案 (5)2.1.2 选择定位元件,设计定位装置 (7)7 2.2 夹紧方案设计 ..................................................................................2.2.1 确定夹紧方案 (7)2.2.2 夹紧装置设计 (8)9 2.3 钻孔导向装置设计 ..........................................................................11 2.4 夹具体设计..................................................................................... 第3章夹具装配图的绘制 .. (13)3.1 夹具总装图上应标注的尺寸及公差 (13)3.2 夹具总装图应标注的技术条件 (13)15总结...........................................................................................................16致谢...........................................................................................................17参考文献...................................................................................................前言机械制造装备设计课程设计是机械设计中的一个重要的实践性教学环节,也是机械设计制造及其自动化专业学生应该学习的一门主要专业课。
夹具设计(钻孔)说明书
前言机械设计是机械工程的重要组成部分,是决定机械性能的最主要因素。
由于各产业对机械的性能要求不同而有许多专业性的机械设计,如纺织机械设计、矿山机械设计、农业机械设计、船舶设计、汽车设计、机床设计、压缩机设计、内燃机设计、汽轮机设计、泵设计等专业性的机械设计分支学科。
在机械制造厂的生产过程中,用来安装工件使之固定在正确位置上,完成其切削加工、检验、装配、焊接等工作,所使用的工艺装备统称为夹具。
如机床夹具、检验夹具、焊接夹具、装配夹具等。
机床夹具的作用可归纳为以下四个方面:1.保证加工精度机床夹具可准确确定工件、刀具和机床之间的相对位置,可以保证加工精度。
2.提高生产效率机床夹具可快速地将工件定位和夹紧,减少辅助时间。
3.减少劳动强度采用机械、气动、液动等夹紧机构,可以减轻工人的劳动强度。
4.扩大机床的工艺范围利用机床夹具,可使机床的加工范围扩大,例如在卧式车床刀架处安装镗孔夹具,可对箱体孔进行镗孔加工。
机械制造装备设计课程设计是机械设计中的一个重要的实践性教学环节,也是机械类专业学生较为全面的机械设计训练。
其目的在于:1.培养学生综合运用机械设计基础以及其他先修课程的理论知识和生产实际知识去分析和解决工程实际问题的能力,通过课设训练可以巩固、加深有关机械课设方面的理论知识。
2.学习和掌握一般机械设计的基本方法和步骤。
培养独立设计能力,为以后的专业课程及毕业设计打好基础,做好准备。
3.使学生具有运用标准、规范手册、图册和查询有关设计资料的能力。
我国的装备制造业尽管已有一定的基础,规模也不小,实力较其它发展中国家雄厚。
但毕竟技术基础薄弱,滞后于制造业发展的需要。
我们要以高度的使命感和责任感,采取更加有效的措施,克服发展中存在的问题,把我国从一个制造业大国建设成为一个制造强国,成为世界级制造业基础地之一。
1.3零件工艺分析本次课设是要为此图1-1-3中的端盖设计一个钻3-φ9孔的夹具,最终实现将工件定位,更加精确和方便的完成钻孔工作,并保证能夹紧工件,夹紧力要适中,不要使工件变形,又能保证工件所要求的加工精度。
(完整word版)钻孔夹具课程设计说明书
钻孔夹具课程设计说明书学院班级:08机械电子1班学生姓名学号0811112018指导教师夹具设计说明书目录一、设计要求二、零件分析三、定位分析四、夹紧分析五、钻模板、钻套设计六、夹具体设计七、小结八、心得体会九、参考文献一、设计要求设计思路:(1)由于是钻孔我们可以参考钻孔夹具设计的流程:1定位2夹紧(2)根据机械制造工艺学的知识可知钻孔夹具的设计要点是:1钻套2钻模板3夹具体(3)夹具设计的一般步骤:1)明确设计任务与收集设计材料2)确定夹具设计方案与绘制夹具草图3)进行必要的分析计算4)审查方案与改进设计5)绘制夹具装配总图6)绘制夹具零件图(4)夹具设计中的几个重要问题1)清根问题在设计端面和内孔定位的夹具时,会遇到夹具体定位端面和定位外圆交界处的清根问题。
2)让刀问题在设计圆盘类刀具(如铣刀、砂轮等)加工的家具时,会存在让刀问题。
3)更换问题4)防松问题二、零件分析1、零件的作用轴承座一是为了固定轴承进行轴向定位,二是起密封保护作用,防止轴承进入尘土等进入轴承造成损坏,三是让轴承能够有好的润滑空间。
两个坐孔是用于固定轴承座的,单边固定是出于满足结构和安装位置的要求。
两个销孔用于定位。
2、零件的工艺分析⑴φ30及φ8两孔都具有较高的精度要求,表面粗糙度Ra的值为1.6um,是加工的关键表面。
⑵轴承座上、下表面及前、后两端面的表面粗糙度Ra为3.2 um,是加工的重要表面。
轴承座的上表面有位置精度要求0.008,而且与轴承孔中心线有平行度要求0.003。
轴承座的前、后端面与轴承孔中心线垂直度要求为0.003,是重要的加工表面。
⑶φ13沉孔加工表面粗糙度要求较低。
⑷其余表面要求不高。
轴承座各面的加工方案加工方案加工表面精度要求表面粗糙度Ra/um底面IT9 3.2 粗铣→精铣两上表面IT9 3.2 粗铣→精铣四端面IT9 3.2 粗铣→精铣两槽IT1425 粗刨φ30孔IT7 1.6 粗车→半精车→精车φ35孔IT1425 粗车IT8 6.3 钻削φ8、φ9、φ13孔φ6、φ4孔IT1425 钻削据加工方案表、设计图纸可知,φ9孔是加工工艺过程中后面加工的表面,所以其它可以选作定位基准的表面基本均已加工完成。
钻孔夹具课程设计说明书
辽宁工程技术大学课程设计题目:轴零件的机械加工工艺规程及工艺设备设计班级:机械07-4姓名:施荣欣指导教师:曹艳丽完成日期:2010.7.9目录引言- --------------------------------------------------------------------------------------3 1.1零件的工艺分析及生产------------------------------------------------------------------31.1轴的用途-------------------------------------------------------------------------------31.2技术要求分析-------------------------------------------------------------------------31.3零件的工艺分析----------------------------------------------------------------------31.4确定生产类型-------------------------------------------------------------------------32.选择毛坯,确定毛坯尺寸,设计毛坯图---------------------------------------------42.1选择毛坯-------------------------------------------------------------------------------42.2毛坯尺寸的确定----------------------------------------------------------------------43.选择加工方法,制定加工艺路线---------------------------------------------------------43.1定位基准的选择----------------------------------------------------------------------53.2确定各表面加工方法----------------------------------------------------------------53.3加工阶段的划分----------------------------------------------------------------------63.4工序划分的确定----------------------------------------------------------------------63.5工序的安排----------------------------------------------------------------------------63.6制定艺路线----------------------------------------------------------------------------74.选择加工设备与工艺装备-----------------------------------------------------------------84.1机床设备的选择----------------------------------------------------------------------84.2选用夹具-------------------------------------------------------------------------------84.3选用刀具-------------------------------------------------------------------------------84.4选择量具-------------------------------------------------------------------------------94.5确定工序尺寸-------------------------------------------------------------------------95.确定切削用量及基本工时-----------------------------------------------------------------125.1切削用量-------------------------------------------------------------------------------135.2基本时间-------------------------------------------------------------------------------186.夹具设计--------------------------------------------------------------------------------------196.1定位方案-------------------------------------------------------------------------------196.2定位误差分析------------------------------------------------------------------------206.3夹紧装置设计-------------------------------------------------------------------------206.4切削力和夹紧力的计算-------------------------------------------------------------217.结论--------------------------------------------------------------------------------------------22 参考文献----------------------------------------------------------------------------------------22 致谢-------------------------------------------------------------------------------------------23 附录----------------------------------------------------------------------------------------------23摘要:机械制造业的发展对世界经济起着非常重要的作用,而机械加工工艺的编制是机械制造技术的重要组成部分和关键工作。
阀盖夹具设计说明书
吉林农业科技学院钻床专用夹具设计说明书年级专业:09级机械设计制造及其自动化学生姓名:落叶无痕学号:1056673169吉林农业科技学院第一部分摘要零件的加工工艺编制,在机械加工中占有非常重要的地位,零件工艺编制得合不合理,这直接关系到零件最终能否达到质量要求;夹具的设计也是不可缺少的一部分,它关系到能否提高其加工效率的问题。
因此这两者在机械加工行业中是至关重要的环节。
阀盖零件的主要加工部位为孔。
外圆表面加工根据精度要要求可选择车削和磨削。
孔加工方法的选择比较复杂,需要考虑零件的结构特点、孔径大小、长径比、精度和粗糙度要求以及生产规模等各种因素。
对于精度要求较高的孔往往还要采用几种不同的方法顺次进行加工。
本次设计的阀盖,为保证孔的精度和表面质量将先后经过粗镗、半精镗、精镗和滚压等四道工序加工。
在机床上对零件进行机械加工时,为保证工件加工精度,首先要保证工件在机床上占有正确的位置,然后通过夹紧机构使工件在正确位置上固定不动,这一任务就是由机床夹具完成。
对于单件、小批量生产,应尽量使用通用夹具,这样可以降低工件的生产成本。
但是由于通用夹具适用各种工件的装夹,所以夹紧时往往比较费时间,并且操作复杂,生产效率低,也难以保证加工精度,为此需设计专用夹具。
关键词数控编程加工工艺基准选择阀盖装夹方案ABSTRCTIs the components craft establishment, holds the very important status in the machine-finishing, the components craft establishes reasonable, whether do this direct relation components achieve the quality requirement finally; Jig's design is also an essential part, whether does it relate raises its processing efficiency the question. Therefore this both in the machine-finishing profession are the important links.Sleeve components main processing surface for hole and outer annulus surface. The outer annulus face work needs to request according to the precision to be possible to choose the turning and the grinding. The hole processing method's choice is quite complex, needs to consider the components the unique feature, the aperture size, the length to diameter ratio, the precision and roughness request as well as the scale of production and so on each kind of factor. Often must use several different methods regarding the accuracy requirement high hole to carry on the processing in order. This design's cylinder, will passthrough half finished boring, the finished boring, the fine articulation and the trundle successively for the guarantee hole's precision and the surface quality and so on four working procedure processingsWhen the engine bed carries on the machine-finishing to the components, is guaranteed that the work piece working accuracy, first needs to guarantee the work piece holds the correct position on the engine bed, then causes the work piece in the correct position through the clamp organization fixed motionless, this duty is completes by the engine bed jig. Regarding the single unit, the small batch production, should use the universal jig as far as possible, like this may reduce the work piece the production cost. But because the universal jig is suitable each kind of work piece the attire to clamp, therefore time clamp often compares spends the time, and operates complex, the production efficiency is low, also guarantees the working accuracy with difficulty, for this reason must design the unit clamp.Key word: Craft, datum, cutting specifications, localization datum, position error.目录一.准备阶段:①明确设计要求、掌握第一手资料②了解生产批量二.设计阶段:对比设计设计方案,择优选用①定位方案②夹紧方案③对刀、导引三计算阶段①计算夹紧力②误差分析四.绘图阶段:①比例尽量1∶1②标注尺寸、技术条件③编写零件明细表五.小结一、准备阶段1.本课程设计的目的:1)运用已学过的机床夹具设计及有关课程的理论知识以及生产实习中所获得的实际知识,根据被加工零件的要求,设计既经济合理又能保证加工质量的夹具。