
厂房 生产设施和设备变更风险评估
厂房、生产设施和设备变更
风险评估报告
厂房、生产设施和设备变更风险评估报告目录
一、风险评估报告批准页
二、概述
三、风险评估小组及风险评估时间
四、风险评估目的
五、评估流程(头脑风暴)
六、风险等级评估方法(FMEA)说明
七、支持性文件
八、风险评估实施
九、风险控制措施实施
十、风险评估结论
一、风险评估报告批准页
二、概述
本公司目前共有中药饮片净制、切制、炒制、炙制、煮制、蒸制、煅制七个剂型,拟增加直服、燀制、发芽、发酵、煨制六个剂型,需要增加生产设备有发芽机、恒温箱、粗碎机、脱皮机、背封手工自动放料机、中药饮片、克装全自动包装机、电脑控制颗粒自动包装机、封装定量自动包装机、滚筒式电磁炒药机,生产设施有D级洁净区和净化空调系统、纯化水系统。
为进确保增加的厂房、设施、设备不给现有产品和新增产品带来质量风险,在增加厂房、设施、设备前发现并尽可能消除一些潜在的风险对产品造成质量风险的影响,根据公司《风险管理管理规程》文件中的有关规定,公司组织相关人员开展了对新增厂房、设施、设备进行风险评估。
评估分项目变更前和项目变更后风险回顾两个阶段,第一阶段项目实施前风险评估从2015年6月13日开始,至6月17日结束。
第二阶段项目实施后评估依据项目进展确定,并将评估报告汇总。
三、风险评估小组
1、质量风险评估小组成立说明:本次质量风险评估项目为“确定厂房、生产设施和设备变更的可行性”,因此选择的成员的资质应对该项目有相适应的科学知识及经验,为此特确定以下人员为本次质量风险评估小组成员:
2、风险评估时间 四、风险评估目的
1、评估厂房、生产设施和设备改变的可行性;
2、提出降低预防污染与交叉污染措施实施过程中可能发生质量风险的措施;
五、评估流程
1、列出公司在厂房、生产设施和设备采取的防止污染与交叉污染、防止混淆与差错的措施;
2、对各项措施进行风险等级评估:本次进行风险评估所用的方法遵循FMEA 技术(失效模式与影响分析);
3、提出预防质量风险发生的措施。
六、风险等级评估方法(FMEA )说明
1、进行风险评估所用的方法遵循FMEA 技术(失效模式与影响分析),它包括以下几点:
1.1 风险确认:可能影响产品质量、产量、工艺操作或数据完整性的风险。
1.2 风险判定:包括评估先前确认风险的后果,其基础建立在严重程度、可能性及可检测性上。
1.3
严重程度(S ):测定风险的潜在后果,主要针对可能危害产品质量、病患健康及数据完整性的影响。
严重程度分为四个等级,如下:
1.4 可能性程度(P):测定风险产生的可能性。
根据积累的经验、工艺/操作复杂性知识或小组提供的其他目标数据,可获得可能性的数值。
为建立统一基线,建立以下等级:
1.5 可检测性(D):在潜在风险造成危害前,检测发现的可能性,定义如下:
1.6RPN(定量分级值)计算,将各不同因素相乘:严重程度、可能性及可检测性,可获得风险系数(RPN = S*P*D)
高风险水平:RPN> 16 或严重程度= 4
由严重程度为4 导致的高风险水平,必须将其降低至RPN最大= 8。
中等风险水平:16 ≥ RPN ≥ 8
低风险水平:RPN <8
七、支持性文件
八、风险评估实施
1、通过头脑风暴的方式完成厂房、设施设备变更的风险识别、风险分析、风险评价、风险降低。
风险评估实施内容见“厂房、设施设备变更风险评估表”。
2、通过头脑风暴的方式完成厂房、设施设备变更并采取了拟定措施后的风险接受及此次变更后审评。
九、风险控制措施实施
对拟采取的风险控制措施进行确认后,需对控制措施进行实施追踪。
实施检查情况如下:
九、风险评估结论
第一阶段风险评估结论
经风险评估小组成员共同对以上所列7个项目进行风险评估后,确认目前我公司拟增厂房、设备设施可行,后期采取相应的措施可起到预防止污染和交叉污染、防止混淆与差错的作用,不会影响产品质量。
参加评估人:
日期:
评价人:
日期:
批准人:
日期:
第二阶段风险评估结论
经风险评估小组成员共同对变更并实施拟定控制措施后7个项目进行风险评估,确认目前我公司新增厂房、设备设施可行,后期采取相应的措施可起到预防止污染和交叉污染、防止混淆与差错的作用,不会对以生产产品和新增加产品的质量造成影响。
参加评估人:
日期:
评价人:
日期:
批准人:
日期:。
厂房、生产设施和设备变更风险评估

厂房、生产设施和设备变更风险评估报告厂房、生产设施和设备变更风险评估报告目录一、风险评估报告批准页二、概述三、风险评估小组及风险评估时间四、风险评估目的五、评估流程(头脑风暴)六、风险等级评估方法(FMEA)说明七、支持性文件八、风险评估实施九、风险控制措施实施十、风险评估结论一、风险评估报告批准页二、概述本公司目前共有中药饮片净制、切制、炒制、炙制、煮制、蒸制、煅制七个剂型,拟增加直服、燀制、发芽、发酵、煨制六个剂型,需要增加生产设备有发芽机、恒温箱、粗碎机、脱皮机、背封手工自动放料机、中药饮片、克装全自动包装机、电脑控制颗粒自动包装机、封装定量自动包装机、滚筒式电磁炒药机,生产设施有D级洁净区和净化空调系统、纯化水系统。
为进确保增加的厂房、设施、设备不给现有产品和新增产品带来质量风险,在增加厂房、设施、设备前发现并尽可能消除一些潜在的风险对产品造成质量风险的影响,根据公司《风险管理管理规程》文件中的有关规定,公司组织相关人员开展了对新增厂房、设施、设备进行风险评估。
评估分项目变更前和项目变更后风险回顾两个阶段,第一阶段项目实施前风险评估从2015年6月13日开始,至6月17日结束。
第二阶段项目实施后评估依据项目进展确定,并将评估报告汇总。
三、风险评估小组1、质量风险评估小组成立说明:本次质量风险评估项目为“确定厂房、生产设施和设备变更的可行性”,因此选择的成员的资质应对该项目有相适应的科学知识及经验,为此特确定以下人员为本次质量风险评估小组成员:2、风险评估时间 四、风险评估目的1、评估厂房、生产设施和设备改变的可行性;2、提出降低预防污染与交叉污染措施实施过程中可能发生质量风险的措施;五、评估流程1、列出公司在厂房、生产设施和设备采取的防止污染与交叉污染、防止混淆与差错的措施;2、对各项措施进行风险等级评估:本次进行风险评估所用的方法遵循FMEA 技术(失效模式与影响分析);3、提出预防质量风险发生的措施。
厂房设施风险评估
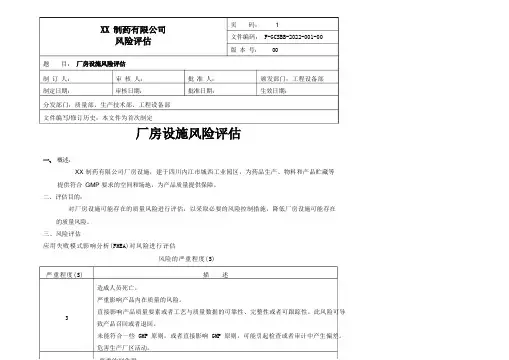
概述:XX 制药有限公司厂房设施,建于四川内江市城西工业园区,为药品生产、物料和产品贮藏等提供符合GMP 要求的空间和场地,为产品质量提供保障。
二、评估目的:对厂房设施可能存在的质量风险进行评估,以采取必要的风险控制措施,降低厂房设施可能存在的质量风险。
三、风险评估应用失败模式影响分析(FMEA)对风险进行评估风险的严重程度(S)严重程度(S)3描述造成人员死亡。
严重影响产品内在质量的风险。
直接影响产品质量要素或者工艺与质量数据的可靠性、完整性或者可跟踪性。
此风险可导致产品召回或者退回。
未能符合一些 GMP 原则,或者直接影响 GMP 原则,可能引起检查或者审计中产生偏差。
危害生产厂区活动。
题目:制订人:审核人:制定日期:审核日期:分发部门:质量部、生产技术部、工程设备部文件编写/修订历史:本文件为首次制定页码: 1文件编码: F-GCSBB-2022-001-00版本号: 00颁发部门:工程设备部生效日期:批准人:批准日期:页码:2文件编码:F-GCSBB-2022-001-00版本号: 00题目:可能性描述极易发生,如:复杂手工操作中的人为失误。
偶尔发生,如:简单手工操作中因习惯造成的人为失误。
发生可能性极低,如:标准设备进行的自动化、需要初始配置或者调整的自动化操作失败可检测性(D )可检测性描述不存在能够检测到错误的机制通过周期性手动控制可检测到错误通过应用于每批的常规手动控制或者分析可检测到错误或者自动控制装置到位,监测错误 (例:警报)或者错误明显(例:错误导致不能继续进入下一阶段工艺)➢风险评价准则: RPN (风险优先系数)计算:RPN = S×P×DRPN≥ 9。
此为不可接受风险。
必须尽快采用控制措施,通过提高可检测性及/或者降低风险产生的可能性来降低最终风险水平。
验证应首先集中于确认已采用控制措施且持续执行。
. RPN=6-8。
此风险要求采用控制措施,通过提高可检测性及/或者降低风险产生的可能性来降低最终风险水平。
厂房IQ(带风险评估)

冻干车间厂房安装确认起草人:起草日期:审核日期审核人:项目负责人审核日期审核人:车间负责人审核人:审核日期QA批准日期:批准人:质量负责人目录1.验证目的 ............................................ 错误!未定义书签。
2.验证范围 ............................................ 错误!未定义书签。
3.职责 ................................................ 错误!未定义书签。
4.厂房概述 ............................................ 错误!未定义书签。
4.1位置及结构 .......................................... 错误!未定义书签。
4.2变更部分 ............................................ 错误!未定义书签。
4.3施工方 .............................................. 错误!未定义书签。
5.安装确认接受标准 .................................... 错误!未定义书签。
6.风险分析 ............................................ 错误!未定义书签。
7.安装确认执行 ........................................ 错误!未定义书签。
7.1技术文件的确认 ...................................... 错误!未定义书签。
7.2建筑、装饰的安装确认 ................................ 错误!未定义书签。
7.3给排水管道安装确认 .................................. 错误!未定义书签。
质量风险评估控制程序

1. 目的通过多品种多规格共线生产管控安全风险评估过程,对厂房、生产设施和设备进行了合理设计造型和布局,制定共线生产过程中的人员、设备、物料、环境卫生的管理要求,提出降低预防污染与交叉污染措施实施过程中可能发生质量风险的措施,使生产质量及风险降低到可以接受的水平。
确保生产产品符合相关标准、法律法规要求。
2. 范围本规程仅限于原料仓、制作间、灌包装车间不同产品共线生产的风险评估及管理规范。
其它与共线生产无关的质量风险不在此次评估范围内。
3. 责任3.1风险评估小组:由技术部、生产部、品质部负责人组成。
选择成员的资质应对该项目有相适应的化妆品知识及经验。
负责对产品及生产工艺安全风险评估和控制。
3.2品质部:负责共线生产的产品进行安全风险评估;制定“多品种共线生产”相关作业指导书的管理规范并监督执行。
3.3生产部:车间主管负责监督生产人员必须严格执行本规程。
4. 定义质量管理的基本理念:是最大限度的降低生产过程中污染、交叉污染、混淆和差错等风险,确保持续稳定的生产出符合预定用途和质量要求的化妆品。
5. 内容5.1共线产品安全风险评估实施流程和规范制定5.1.1对厂房、生产设施和设备进行了合理设计和布局,对可能存在共线的产品进行分类,选择不同的设备型号不同的设备。
制定厂房清洁程序。
5.1.2列出公司在共线生产采取的防止污染与交叉污染、防止混淆与差错的措施;对设备或工艺与质量数据的可靠性、完整性或可跟踪性进行分析。
减少产品的返工、报废等现象。
5.1.3在共线生产的各个环节,制定详细可操作的相关文件,避免残留超标,污染产品,保证操作人员严格执行清洁程序。
如:生产设备规定具体而完整的清洁方法,对于需拆装设备规定了拆装的顺序和方法(灌装机)。
5.1.4制定的规范中,应根据不同设备规定已清洁设备最长的保存期限。
5.1.5制定按厂房、设备等清洁规程,进行日常清洁维护巡检员检查,在洁验证工作中,应做好清洁验证中清洁效果的有效性及可行性确认工作,尤其对于新增产品、批量改变产品、设备变更等重要情况要做好质量风险评估以确定验证内容的范围及深度。
设备URS的编制、风险评估及验证
• 变更控制
– 公司应当承诺要对物料,设备,设备或工艺 (包括分析技术)的重大变更进行控制。
整理ppt
设备验证
• 手机
期望值 必须值
– 准备该手机的用户需求标准
– 包括你在使用时认为对你很重要的方面 » 手机的大小,屏幕尺寸; » 电池待机时间,电池寿命; » 照相机像素,MP3等等。
– 包括前瞻性验证,现行验证,回顾性再验证以及再验 证。
• 如果是一些大型项目,比如说建造新的厂房等, 最好的办法往往是单独编写一份验证主计划 (VMP)。(在这种情况下,验证主计划(VMP) 应当是整个项目管理的一部分)
整理ppt
验证主计划
• 验证主计划类型
– 年度主计划 – 项目主计划 – 质量计划PQP – Advanced Product Quality Planning产品质量
整理ppt
新版GMP对验证的要求
• 第一百四十四条
确认和验证不是一次性
无菌工艺验证
的行为。首次确认或灭菌验工艺证验证后,应当根据产
品质量回顾分析情况除菌进工艺行验证再确认或再验证。
关键的生产工艺和操作规程应当定期进行 验证时间表只是
再验证,确保其能够达到预期结果。验证总计划的一 部分
• 第一百四十五条 企业应当制定验证总计
整理ppt
验证主计划内容
• 验证管理工作的流程和要求
System/equipment Qualification 系统/设备确认
Test and check list 测试和检查
DQ
IQ
OQ
PQ
Implementation 实施
Filled in test list or check list 填写测试记录和检查表
机械车间危险因素识别、风险评估记录

机械车间危险因素识别、风险评估记录1. 引言本文档旨在识别和评估机械车间存在的危险因素,以便采取适当的措施来保障工人的安全和健康。
通过详细评估危险因素,我们可以有效地减少事故和伤害事件的发生。
2. 危险因素识别2.1 机械设备对机械车间的机械设备进行分析,识别潜在的危险因素,如旧化设备、缺乏安全保护装置、容易发生故障等。
2.2 作业环境评估机械车间的作业环境,考虑因素包括但不限于噪音、振动、有害化学物质、高温环境等。
确保作业环境符合相关安全标准,避免对工人的健康造成不良影响。
2.3 人为因素分析机械车间中的人为因素,包括工人的行为、培训水平、安全意识等。
识别潜在的不安全操作行为和行为惯,采取必要的培训和教育措施,提高工人的安全意识。
3. 风险评估3.1 风险辨识基于危险因素的识别结果,对每个危险因素评估其潜在风险。
根据可能性和严重性分级,确定高风险和低风险因素,以便优先处理高风险因素。
3.2 风险评估对高风险因素进行进一步的风险评估,考虑控制措施的有效性和成本效益。
制定风险管理计划,明确控制措施和责任分工。
3.3 监测和审查建立监测和审查机制,定期检查机械车间的危险因素和风险控制措施的有效性。
根据监测结果对控制措施和风险管理计划进行调整和改进。
4. 结论机械车间危险因素识别、风险评估记录是保障工人安全和健康的重要工作。
通过识别危险因素并采取适当的控制措施,我们能够预防事故的发生,并创造一个安全的工作环境。
> 注:本文档旨在提供指导和建议,并不涉及具体法律问题。
在制定和实施相关措施时,请遵守当地的法律法规。
多产品共线风险评估
184
拟共线生产产品的工艺说明-支持性工序
工艺储罐和直接接触产品设备的清洁和灭菌
• 在批次生产和阶段性生产间隙,应对生产设备中与产品直接接触 的部件以及其它有可能对产品产生污染的部件进行清洗。清洗应 将交叉污染的可能性降低至可接受的水平。
179
拟共线生产产品的工艺说明-冻干
交叉污染
• 进料系统分为手工进料、半自动进料和全自动进料三种方式。自动进料系统 为首选的进料方式。 •可定期对腔体进行彻底清洁。 •可定期对腔体进行彻底灭菌。 •每种产品的冻干周期(产品种类,密度,共晶点,进料的时间和温度,冷 冻,升华,脱附,压塞,出料需要的真空度,腔内加塞压力和气流量)。 •批量。
178
拟共线生产产品的工艺说明-灌装
交叉污染
• 灌装是关键操作,尤其是对于无菌药品,为了进一步降低被污染的可能性,应尽可能
的缩小灌装和加塞的间隔时间。 •在可能的情况下,灌装机应位于RABS(限制进出隔离系统)或者隔离器中,这样可 以将无菌操作环境下操作者与产品、产品接触表面、容器、胶塞的接触降低到最小。 •接触胶塞的表面应采用采用不锈钢,接触面的设计和表面抛光应适当,以防止产品、 容器和胶塞的生物污染。 •机器的设计应易于清洁,没有积累化学或生物污染的裂缝或死角的可能。 •CIP/SIP的应用。
• 收集危害信息 • 产品处理的专用设备 • 获得适当的标准来支持清洁 • 清洁(滞留) • 混淆 • 机械转运 • 空气转运 • 多产品设施中的应用 • 工序步骤中的清洁标准 • 隔离受污染的设备
147
厂房设施设备风险评估报告
文件编号:***-**-***-**厂房设施设备风险评估报告2014**有限公司目录1. 概述 (3)1.1 基本情况介绍 (3)1.2 风险评估目的 (4)3. 风险评估时间 (4)4. 风险评估方法 (5)5. 风险评估流程 (5)5.1 风险识别 (5)5.2 风险分析及评价 (5)5.2.1严重程度(Severity) (5)5.2.2可能性(Possibility) (6)5.2.3可检测性(Detection) (6)5.2.4 RPN值与SP值计算 (7)5.2.5 风险水平分级 (7)5.2.6 风险分析表 (9)5.3 风险控制 (15)6. 风险评估结论 (18)7. 审核批准 (18)验证小组1. 概述1.1 基本情况介绍厂房按生产工艺流程及所要求的空气洁净级别进行合理布局。
洁净区墙体围护用彩钢板建成,墙体表面平整光滑、无裂缝、接口严密、无颗粒物脱落,并能耐受清洗和消毒。
墙壁与地面、墙壁与墙壁、墙壁与顶棚的交界处均为弧形,能够减少灰尘积聚和便于清洁。
洁净区地面采用环氧树脂自流坪,平整光洁,耐消毒,易清洁。
洁净室(区)内各种管道采用不锈钢管道,风口以及其他公用设施,在使用中不易聚集灰尘,避免了出现不易清洁的部位。
洁净室(区)照明采用吸顶式洁净灯,不易聚集灰尘。
主要工作室的照度不低于300勒克斯,厂房有应急照明设施。
洁净区空气经过初效过滤器、中效过滤器、高效过滤器三级净化进入洁净室(区)。
洁净室(区)的窗户、天棚及进入室内的管道、风口、灯具与墙壁或天棚的连接部位均密封良好。
相同洁净度等级但功能不同的操作间之间应保持适当的压差梯度,洁净区与非洁净区之间的静压差不低于10帕,并装有微压差计指示压差。
洁净室(区)的温度和相对湿度应与药品生产工艺要求相适应,温度控制在18~26℃,相对湿度控制在45%~65%。
D级洁净室(区)内安装的水池、地漏S形水封良好,不会对药品产生污染。
溶配间、称量间均安装有捕尘罩,能够防止称量操作时粉尘的扩散,避免了交叉污染。
xx车间共线生产风险评估报告
设备、辅助设施是否易于清洁,设备制定有清洁 SOP,并实施清洁验证;设备设
施清洁方法的有效性和可重现性;产品生产后对设备是否及时进行清洁;多个产
品共用生产设备、设施:主要考虑生产不同品种后的清洁难易程度、如何确保清
场的效果、清洁剂的选择、配制、残留是否超标及消毒剂的消毒效果监控等方面
进行评估,评估结果为 xxx 车间两个品种可以使用 xxx 车间厂房设施、设备、公
叉污染的可能。
水系统适用性 车间两品种生产工艺均未使用纯化水
直接接触中间体成品的设备表面平整、光洁、易清洗,材质不与药
设备适用性 品发生化学反应。称量时采用减量法称量,反应、分离、干燥设备
均密闭生产,减少粉尘飞扬和气体挥发;降低交叉污染的风险。
第 5 页 共 15 页
尾气处理系统
车间尾气分为酸性、中性碱性两类,各尾气排放单元均采用独立管 道、且相对于各排放单元微负压引至尾气处理系统;再经过二级碱 吸收、多元醇吸收、水吸附最后进入分厂处理系统处理后达标排放; 各尾气排放设备排放管路均安装止回装置,可有效降低交叉污染的 风险。
xxx027
乙醇氨蒸馏/E2
一般生产
结晶
是
xxx028
区三楼 乙醇氨蒸馏/E2 是 结晶
xxx029
乙醇氨蒸馏/E2 是 结晶
xxx030
一般生产 左乙结晶/E2 结 晶
是
区三楼
xxx031
左乙结晶/E2 结 是 晶
xxx032
一次母液回收 是
/E1 反应
一般生产 一次母液回收
xxx033 区三楼
/E1 反应
参与评估,评估报告的审核 参与评估 参与评估 参与评估 参与评估
组员
单位安全生产风险预判分析报告范文
单位安全生产风险预判分析报告范文引言安全生产是企业持续健康发展的基石,也是每一位员工共同的追求和责任。
本报告将对单位安全生产风险进行全面评估和分析,旨在为企业提供切实可行的预防措施和应急预案,最大限度地降低安全风险,保障员工生命财产安全。
主体部分一、现状分析我单位属于机械加工行业,生产车间存在一定的安全隐患,如噪音、振动、粉尘等职业危害因素。
近年来,虽然没有发生重大安全事故,但小的生产安全事故时有发生,给企业带来了一定的经济损失和潜在安全隐患。
二、风险识别与评估1.设备风险加工设备陈旧、维护保养不到位,存在安全隐患;部分特种设备的年检手续不完备,违反相关法律法规。
2.环境风险车间通风不良、灰尘浓度超标,员工长期处于恶劳动环境中,易患尘肺病等职业病;噪音超标,影响员工身心健康。
3.管理风险缺乏完善的安全生产责任制度,安全投入不足;安全教育培训流于形式,员工安全意识淡薄。
4.应急能力薄弱应急预案缺乏可操作性,未定期组织应急演练,一旦发生事故,救援效率低下。
三、对策建议1.健全安全管理体系,落实安全生产责任制,加大安全投入力度。
2.加强设备设施维护保养,更新陈旧设备,确保设备处于良好状态。
3.改善作业环境,采取有效措施控制噪音、粉尘等职业危害因素。
4.强化安全教育培训,提高员工安全生产意识和应急处置能力。
5.制定科学可行的应急预案,定期组织演练,提高应急响应效率。
结语安全无小事,预防胜于救治。
我单位将认真落实本报告提出的各项对策措施,切实做好安全生产风险预判与防范工作,为企业持续健康发展保驾护航。
让我们携手共创安全生产的美好明天!。