
第二章 第一节 冲裁过程变形分析
第一节冲裁过程变形分析
一、冲裁过程冲裁变形过程可分为三个阶段:
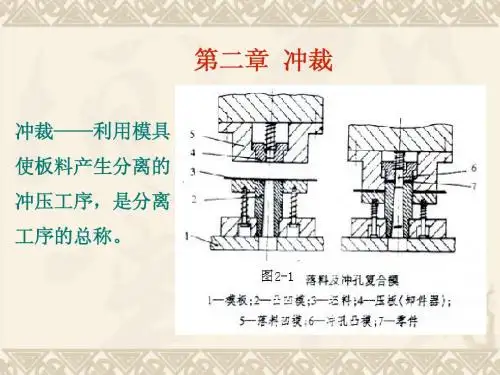
第一阶段:弹性变形阶段(图2一la)
图2-1 冲裁变形过程
凸模与材料接触后,先将材料压平,继而凸模及凹模刃口压人材料中,由于弯矩M的作用,材料不
仅产生弹性压缩且略有弯曲,随着凸模的继续压入,材料在刃口部分所受的应力逐渐增大,直到h1深度时,材料内应力达到弹性极限,此为材料的弹性变形阶段。
图 2-2凸模压力与冲裁过程
A—压平材料之应力OC—弹性区域B—材料弹性变形之应力CD—塑性区域C—屈服应力E—整个板厚被切断D—材料最大强度
第二阶段:塑性变形阶段(图2—1b)凸模继续压人,压力增加,材料内的应力达到屈服点,产生塑性变形。
随着塑性变形程度的增大,材料内部的拉应力和弯矩随之增大,变形区材料硬化加剧,当压入深度达到h2时,刃口附近材料的应力值达到最大值,此为塑性变形阶段。
第三阶段:断裂阶段(图2一1c)
凸模压入深度达到h3时,先后在凹、凸模刃口侧面产生裂纹,裂纹产生后沿最大切应力方向向材料内层发展,当凹、凸模刃口处的裂纹相遇重合时,材料便被切断分离。
冲裁变形的三个阶段,可以在剪切曲线图中得到验证,如图2—2所示。
料厚为4.8mm。
板料切断后,冲裁件与孔断面的形状,如图2—3所示。
现将切断面各部分加以说明。
图2—3中的口塌角约为5%t,t为板料厚度。
它是凸模压人材料时,刃口附近的材料被牵连拉入变形的结果:b为光亮带,约为1/3t,其表面光滑,断面质量最佳;c为剪裂带,约为62%t,表面倾斜且
粗糙;d 为毛刺,其高度约为(5%~l0%)t ,它是在出现裂纹时形成的。
二、变形过程力学分析
在无压边装置冲裁时,材料所受外力如图2—4所示。
主要包括:
p F 、d F ——凸、凹模对板材的垂直作用力;
21F F 、——凸、凹模对板材的侧压力;
d
P F F μμ、——凸、凹模端面与板材间的摩擦力,其方向与间隙大小有关,但一般指向模具刃口,其中,μ是摩擦系数,下同。
21F F μμ、——凸、凹模侧壁与板材问的摩擦力。
图2-3冲裁时孔壁和冲裁件切断面图 2-4模具刃口作用于板材上之力
a) 孔壁切断面b)冲裁件四周切断面 1—凹模刃口2—板材3—凸模刃口
由图可见,板材由于受到模具刃口的力偶作用而弯曲、翘起,使模具表面的板材的接触面仅局限在刃口的狭小区域,宽度约为板厚的0.2~0.4。
接触面间相互作用的垂直压力分布是不均匀的.它随着向模具刃口逼近而急剧增大。
冲裁时,板材的变形是以凸模与凹模刃口连线为中心而形成的纺锤形区域内最大,如图2—5a所示。
凸模压人材料一定深度后,变形区可按纺锤来考虑,但变形区被在此以前已经变形并加工硬化了的区域所包围(图2—5b)。
由于冲裁时板料弯曲的影响。
变形区的应力状态是复杂的,且与变形过程有关,对于无压料的冲裁,塑性变形阶段的应力状态如图2—6所示。
从A、B、C、D、E各点的应力状态可看出,凸模与凹模端面的B、D处的静水压力高于侧面的A、E点处。
即凸模与凹模侧面处的静水压力较低,且凹模侧面处的静水压力最低,所以冲裁过程中,首先在凹模刃口处的材料中产生裂纹,继而才在凸模刃口侧面处产生裂纹,上、下裂纹会合后材料便切断分离。
在裂纹形成的同时,冲件上就形成了毛刺。
图2-5冲裁变形区图2-6变形区应力状态图。
冲压模具设计——第二章

弱区先变形,变形区为弱区
9
第三节 冲压变形理论基础
五、冲压材料及其冲压成形性能
1.冲压成形性能 材料的冲压成形性能:材料对各种冲压加工方法的适应能力。
冲压加工的依据。 成形极限高 材料的冲压性能好 成形质量好 便于冲压加工
成形极限高 冲压成形性能是一个综合性的概念
29
3、间隙对模具寿命的影响
模具寿命分为刃磨寿命和模具总寿命。 失效原因:磨损、变形、崩刃、折断和胀裂。
小间隙将使磨损增加,甚至使模具与材料之间产生粘 结现象,并引起崩刃、凹模胀裂、小凸模折断、凸凹 模相互啃刃等异常损坏。
为了延长模具寿命,在保证冲裁件质量的前提下
1)采用适当或较大的间隙值;
2)减缓间隙不均匀的影响; 3)采用小间隙时必须提高模具硬度与光洁度、精度; 4)改善润滑条件,减少磨损。
3
冲压变形理论基础
一、塑性变形的基本概念
变形:
弹性变形、塑性变形。
塑性:
表示材料塑性变形能力。它是指固体材料在外力作用下发 生永久变形而不破坏其完整性能力。
塑性指标:
衡量金属塑性高低的参数。常用塑性指标为延伸率δ和断
面收缩率ψ。
Lk L0 100 % L0
F0 Fk 100 % F0
成形质量好
10
第三节 冲压变形理论基础
五、冲压材料及其冲压成形性能(续)
2.冲压成形性能的试验方法 间接试验和直接试验
3.板料的机械性能与冲压成形性能的关系
板料的强度指标越高,产生相同变形量的力就越大; 塑性指标越高,成形时所能承受的极限变形量就越大; 刚度指标越高, 成形时抵抗失稳起皱的能力就越大。
c= (DA-dT)/2
第二章 冲裁
毛刺:毛刺是因为微裂纹产生的位置不是正对刃口,而是在刃口附近的侧面上,加 之凸、凹模之间的间隙及刃口不锋利等因素,使金属拉断成毛刺而残留在冲裁件上。 普通冲裁件的断面毛刺难以避免。凸模刃口磨钝后,在冲孔件边缘会产生较大毛刺; 间隙不均匀,会使冲裁件产生局部毛刺。
间隙过小时:有二次剪切,中间有撕裂带,断面有挤长的毛 刺,冲裁力大,但断面垂直; 间隙过大时:光亮带小,圆角带大,撕裂带大,断面倾斜,粗 大毛刺; 间隙合理时:断面比较平直,光洁,冲裁力小。
相同:
1、模具结构;
2、坯料变形过程。
落料
冲孔
不同: 1、冲孔获得带孔的制件,冲裁的都是废料;落料冲落的部 分是成品,余下的部分是余料或废料。 2、对冲孔模具,D凸=D孔,对于落料模具D凹=D落料。
3.1冲裁变形过程分析
冲裁过程:
冲裁件的平面是 否平整,断面是否垂 直光滑。
冲裁时板料变形过程:
1、弹性变形阶段
T 2
或者取:
T 0.4 (Zmax Z min)
A 0.6 (Zmax Z min)
A 2
例1
冲制图示零件,材料为Q235钢,料厚t=0.5mm。计 算冲裁凸、凹模刃口尺寸及公差。
解:由图可知,该零件属于无特殊要求的一般冲孔
、落料。
外形 由落料获得, 360 0.62 mm
⑶对基准件的尺寸进行分类(A、B、C三类)计算:
根据凸模刃口磨损情况,其尺寸变化可分为三类: ①凸模刃口磨损后,尺寸A增大,按落料凹模类尺寸 计算。 查表3-6,得:x=0.5; 取:δ=△/4,则:
A (60 0.5 0.74 )
0.74 / 4 0
②凸模刃口磨损后,尺寸B1、B2减小,按冲孔凸模类尺寸 计算。 查表3-6,得:x1=x2=0.5 取:δ=△/4,则:
锻压工艺学-冲裁.ppt

图.2.7 间隙对冲裁件尺寸精度的影响 16
2.2.2间隙对冲裁力的影响
图2.7.1 间隙大小对冲裁力的影响
图2.8.1 间隙大小对卸料力的影响
17
2.2.3间隙对模具寿命的影响 模具寿命:以冲出合格制品的冲裁次数来衡量,分 两次刃磨间的寿命与全部磨损后总的寿命。 凸模刃口磨钝 : 凹模刃口磨钝: 凸、凹模磨钝 : 刃口磨钝还将使制件尺寸精度、断面光洁度降低, 冲裁能量增大。
37
阶梯凸模减力时应注意: (1)阶梯高度差H稍大于断面光亮带b。 (2)各阶梯凸模的分布要注意对称(原因)。 (3)先工作的凸模应是端部带有导正销的凸模。一般 先冲大孔,后冲小孔(原因)。
38
2.4.2卸料力、推件力与顶件力 卸料力: 推件力: 顶件力:
图2.10 卸料力、推件力与顶件力
39
经验公式计算:
厚度小于3 mm的外形简单的工件,只需一次整
修。厚度大于3 mm或工件有尖角时,需进行多次
整修。
49
整修前落料凸、凹模的尺寸应为 凸模: Dp (Dy)0p 凹模: Dd (Dy)0d 式中 D-工件公称尺寸,mm;
z-双面间隙值,mm y-整修余量,mm。
50
整修时所需的力可按下式近似计算:
P cL(S0.1tn )0
21
表2.1 b/t与值(厚度t,毫米)
b/t*100%
材料
t<1 t=12 t=24 t>4
软钢 7570 7065 6555 5540 56
中硬 钢
硬钢
6560 6055 5548 4535 5047 4745 4438 3525
45 4
22
(2)经验确定法
c=mt
冲压工艺及模具
②当Z过大:
拉伸作用强,挤压作用弱,光亮带窄,相对滑动距
离短,冲件弹性恢复与上相反 。凸凹模磨损大为减轻。
③同一间隙Z:凸模端面比凹模端面磨损小。
凸模侧面比凹模侧面磨损大。 为提高模具寿命,一般采用较大间隙。若采用小间隙 应提高模具硬度,模具制造精度高,表面粗糙度低,并改 善润滑条件,以减小磨损。
冲压件尺寸减小,因此,尺寸误差是两者的综合结果。
② 模具制造精度低,工件的尺寸精度无法保证。
冲裁件内外形能达到的经济精度IT11—14,尺寸越大,精度越高,不
同的冲压件尺寸精度所对应的模具制造精度不同。
(3)间隙对弯曲度的影响(图2-11)
Z增大,h增大,为提高制件的平整度,可加压料板或反向压板,要求 太高可以加整形工序。
二、模具间隙
模具间隙——指凸、凹模刃口间的间缝隙,单边用C表
示,双边用Z表示。 间隙是冲裁模设计的关键尺寸。间隙大小对冲裁件质量和 模具使用寿命都有很大影响。
1、间隙对冲裁件质量的影响(断面、尺寸、形状即
弯曲度)
(1)间隙对断面质量的影响(图2-10)
a——Z过小,断面平直,双光亮带,挤长毛刺薄,易去除。 b——Z合理,有一定的斜度,比较平直,光洁,光亮带1/2-1/3。 c——Z过大,斜度大,粗糙,光亮带小,拉长毛刺厚,难去除。
4. 合理间隙的确定
生产中选用一个适当的范围作为合理间隙,只要间隙在这个范围内, 就可冲出良好产品,这个范围的最小值称为最小合理间隙,最大值称为 最大合理间隙。 新设计模具应采用最小值。
⑴ 理论确定法:
根据两裂纹重合,获得良好断面依据。
单边 c=t(1—ho/t)tgβ ho/t——相对压入深度
β ——裂纹与垂线间夹角
冲裁的变形过程

冲裁的变形过程一、引言二、冲裁过程的不同阶段及变形特点1. 板材进入模具在冲裁过程中,首先将金属板材放置在模具上方,然后施加压力使其进入模具。
在这一阶段,金属板材受到了较大的压力,从而发生了弹性变形。
这种变形是可逆的,当压力消失时,金属板材会恢复到原来的形状。
2. 板材进一步变形当金属板材进入模具后,施加的压力会继续增加,导致金属板材进一步变形。
在这一阶段,金属板材发生了塑性变形,即形状和尺寸发生了永久性的改变。
这种变形是由于金属的晶体结构发生了改变,使得金属板材在压力下能够保持新的形状。
3. 板材脱模当金属板材完成所需的变形后,将其从模具中取出。
在这一阶段,金属板材不再受到压力的作用,恢复到了原来的形状。
然而,由于金属板材经历了塑性变形,其形状和尺寸与原始板材有所不同。
4. 变形特点冲裁过程中的变形特点主要包括以下几个方面:- 金属板材的形状和尺寸发生了永久性的改变,适应了所需的产品形状和尺寸。
- 变形过程中金属板材的表面可能产生一些划痕和切口,需要进行后续的研磨和处理。
- 冲裁过程中对金属板材施加了较大的压力,可能导致板材的变形不均匀或局部变形过大的问题,需要进行相应的调整和优化。
三、冲裁变形过程的应用冲裁变形过程广泛应用于各个行业的金属制品生产中,包括汽车制造、电子设备、家电等。
通过冲裁变形,可以高效地制造出形状复杂、尺寸精确的金属零件和产品。
冲裁的变形过程可以根据不同的需求进行调整和优化,以满足产品的功能和外观要求。
四、冲裁变形过程的发展趋势随着科技的不断进步,冲裁变形过程也在不断发展和改进。
目前,一些先进的冲裁技术已经应用于工业生产中,例如激光冲裁、水射流冲裁等。
这些新技术可以提高冲裁的精度和效率,减少对金属板材的变形和损伤,同时还可以应用于更多材料的冲裁加工,如塑料、复合材料等。
五、结论冲裁是一种重要的金属加工工艺,通过施加压力使金属板材发生变形,以获得所需的形状和尺寸。
冲裁过程中,金属板材经历了弹性变形和塑性变形,并最终达到所需的形状。
第2章-冲裁工艺
B类尺寸,随凹模磨损,尺寸↓:
C类尺寸,随凹模磨损,尺寸不变:
34
2.3 冲裁模刃口尺寸计算
3)冲孔
第 2 章
冲
冲孔件
裁
工
艺
A类尺寸,随凸模磨损,尺寸↑:
B类尺寸,随凸模磨损,尺寸↓: C类尺寸,随凸模磨损,尺寸不变:
冲孔凸模刃口轮廓
35
2.3 冲裁模刃口尺寸计算
4)总之
第
2
第
2
非圆形工件x值
圆形工件x值
材料
章
厚度
1
0.75
0.5
0.75
0.5
t/mm
工 件 公 差 Δ/mm
冲
裁
1 <0.16 0.17~0.35 ≥0.36 <0.16 ≥0.16
工
1~2 <0.20 0.21~0.41 ≥0.42 <0.20 ≥0.20
艺
2~4 <0.24 0.25~0.49 ≥0.50 <0.24 ≥0.24
1、冲裁时的力态分析
第 普通冲裁示意图
2
模具工作部分有两个基
章
本特征:
冲
凸、凹模有锋利刃口
裁
凸、凹模有间隙
工
C - 单面间隙
艺
Z - 双面间隙
冲裁板料受力图
6
2.1 冲裁工艺分析
第
2
变形区位置
章
冲
裁
工
艺
变形区的应力状态
7
2.1 冲裁工艺分析
2、冲裁变形过程
第
2
1)弹性变形阶段
第2章 冲裁工艺
第
2.1 冲裁工艺分析
第二章-冲裁工艺与冲裁模具设计PPT课件
都有搭边。材料利用率低,但能保证冲裁件质量,
模具寿命较高。
少废料排样
模具只沿工件部分外形轮廓冲裁,只有局部有
搭边。废料较少,工件质量不高,模具摩损快。
无废料排样
工件间、工件与条料间均没有搭边的存在。模具刃口
沿板料依次切下获取工件。材料利用率高,工件质量差,
模具易损坏。
裁板
纵裁
联合裁
横裁
21
冲压工艺力和压力中心的计算
概 念:
~是冲裁时压力机应具有的最小压力,是完成分离
所必需的力和其它附加力(卸料力、推料力、顶料力)的
总和。它是设计模具、选择压力机的重要依据。
冲裁力的计算
使板料发生分离的力称为冲裁力。一般平刃冲裁模的冲裁
力P可用下式计算:
= KLt
(K-系数,取1.3)
合理冲裁间隙值的确定:
❖ 工件断面质量无严格要求时,应取大间隙值;
❖ 工件的断面质量和制造精度较高时,应取较小间隙值;
❖ 在设计冲模刃口尺寸时,应考虑模具摩损因素,冲裁
间隙应取最小值。
6
方法1:理论确定法
如右图所示,可得冲裁间隙为:
= 2( − ℎ0 )tan = 2(1 − ℎ0 Τ)tan
能与其冲压时定位 基准重合 ,
并选择在冲裁过程中基本上下
不变动的面或线上。
9
凸、凹模刃口尺寸的计算
重要性:
冲模刃口处的尺寸及制造公差直接影响工件的尺寸
精度,合理的冲裁间隙也靠其保证。
前提:
尺寸
计算
的原
则:
因冲裁间隙的存在,落下的料和冲出的孔都带有锥
度,且落料件的大端尺寸与凹模刃口尺寸相近,冲出
第二章 冲裁
尺寸精度影响因素 一般冲裁件能达到的尺寸精度比模具的精度
1. 模具制造精度 低一到三级。
2. 材料性质及模具结构 冲裁件会发生回弹现象,从而影响 其精度,较软的材料弹性变形小,冲裁后回弹小,精度较高, 在模具上增加压板料和顶件器会减小回弹值,提高冲件精度。
3. 冲裁间隙 间隙适当时,材料在较纯的剪应力下分离,间隙 较大时,材料除受到剪切外,还产生较大的拉伸应力与弯曲变 形,冲孔件会大于凸模尺寸,落料件会小于凹模尺寸;间隙较 小时,材料会受到较大的挤压作用,冲孔件会小于凸模尺寸, 落料件会大于凹模尺寸。
3 使凸、凹模沿封闭轮廓线冲裁,提高零件质量和模具寿命。
搭边值的确定: 根据经验定,搭边值不可过小也不可过大,过大浪费材料,过 小起不到搭边作用,还可能被拉入凸凹模间隙中,使模具刃口损坏。
搭边值确定取决于材料种类、厚度、冲裁件大小、轮廓形状等,材 料越厚、硬度越低、冲裁件尺寸越大、形状越复杂,合理搭边值越大。 一般搭边值由经验确定,可以查表。 送料步距: 条料在模具上每次被送进的距离,步距计算公式为: A = D + a1
图2.9 模具间隙
Z 2t (1
h0 t
)tg
(2—4)
上式中: h0——产生裂纹时凸模的压入深度(mm); t ——材料厚度(mm); β —— 最大切应力方向与垂线之间的夹角(裂纹方向角)。
β、 h0与材料性质有关,可以查表得到。
2 查表法
3 经验记忆法
Z = mt
Z:合理冲裁间隙 t: 板料厚度
图2.2 冲裁件塑性变形
三 断裂分离阶段 当板料应力达到抗剪切强度后,凸模继续下压,凸、凹模口 部产生裂纹并不断扩展,当上下裂纹重合时,板料发生分离。当 凸模继续下行时,已分离的板料被推出,完成整个冲裁过程。
第二章 冲裁工艺及冲裁模
圆形凸模
第二章 冲裁工艺及冲裁模
非圆形凸模及其固定 冲小孔凸模及其导向结构
第二章 冲裁工艺及冲裁模
(4)凸模的长度 当采用固定卸料时(如图a):L=h1+h2+h3+h 当采用弹性卸料时(如图a):L=h1+h2+h4
2、凹模 定义:在冲压过程中,与凸模配合直接对冲制件进行分离或成形 的工作零件。
便于操作和实现生产自动化。 缺点:级进模轮廓尺寸较大,制造较复杂,成本较高。 适用:大批量生产小型冲压件。
第二章 冲裁工艺及冲裁模
第二章 冲裁工艺及冲裁模
第二章 冲裁工艺及冲裁模
第二章 冲裁工艺及冲裁模
第八节 冲裁模的部件和零件
第二章 冲裁工艺及冲裁模
一、工作零件 1、凸模 按整体结构分:整体式、护套式和镶拼式; 按截面形状分:圆形和非圆形; 按刃口形式分:平刃和斜刃。 凸模基本结构由两部分组成: 一是工作部分,用于成型冲件; 二是安装部分,用来使凸模正确固定在座上。 凸模的材料:形状简单寿命要求不高的凸模选用T8A、T10A等材料; 形状复杂且寿命要求较高凸模选用Cr12、Cr12MoV等制造 对于高寿命、高耐磨性的凸模选用硬质合金。 凸模的固定方法:
第二章 冲裁工艺及冲裁模
第四节 排样与搭边
一、排样 定义:排样指冲裁件在板料、条料或带料上的布置形式。 1、材料利用率 定义:在冲压生产中,材料利用率是指在一个进料距离内,冲裁件面积与板料
毛坯面积之比,用百分率表示。
A 100%
Bs
式中 ——材料利用率;
A——一个进料距离内冲裁件的实际面积,mm2; B——条料或带料宽度,mm; s——进料距离,mm。
第二章 冲裁工艺及冲裁模
冲裁变形过程分析2
冲裁是利用模具使板料沿一定轮廓形状产生 分离的冲压工序。它包括落料、冲孔、切口、 切边、剖切等多种工序。
(冲裁过程视频)
冲裁过程变形分析
一、剪切区应力状态分析。 冲裁模工作部分特征:模具有锋利刃口;凸凹模 间有一定间隙C。
凸、凹模间隙存在,产生 弯矩。
弹性变形
塑性变形
3.断裂分离阶段 变形区内部材料应力大于强度极限。 裂纹首先产生在凹模刃口附近的侧面 凸模刃口附近的侧面 材料分离 上、下裂纹扩展相遇
三、冲裁断面分析
由于冲裁变形的特点,冲裁件的断面具有明 显的区域性特征,可以分成圆角带、光亮带、断 裂带和毛刺四个部分。
圆角带a:由于凸模和凹模之间存在 间隙,当凸模刃口压入材料时,刃口 附近的材料产生弯曲和伸长变形,材 料被拉入间隙形成圆角带
出现裂纹
裂纹贯通
板料完全断裂分离
冲裁变形过程
二、冲裁变形过程
冲裁变形过程可分为三个阶段: 1.弹性变形阶段 在凸模和凹模压力的作用下,板料产生弹性压缩、 拉伸、和弯曲变形,凸模下部略微挤入板料上部, 板料的下部则略微挤入凹模孔内,凹模上的板料则 向上翘曲,间隙越大,弯曲和上翘越严重。
2.塑性变形阶段 当凸模继续压入,压力增加,如果材料内的应 力达到屈服强度时便开始进入塑性变形阶段。凸模 挤入板料上部,同时板料下部挤入凹模洞口,形成 光亮的塑性剪切面。
光亮带b:该区域放生在塑性变形阶段, 当刃口切入材料后,材料与凸凹模切刃 的侧表面挤压而形成光亮垂直的断面
断裂带c:该区域是在断裂阶段形成, 是由刃口附近的微裂纹在拉应力下不 断扩展而形成的撕裂面,此处冲裁件 断面粗糙不光滑。
毛刺区d:毛刺的形成是由于在塑性变 形阶段后期,由于微裂纹产生的位置不 是正对刃口,而是在刃口附近的侧面上, 在拉应力的作用下,裂纹加长,材料断 裂产生毛刺。