
识读位置公差的标注
7
四、任务实施——学生分组实施工作任务
从图中位置公差的标注可以看出,位置公差的标注结构由公差框格、指引线 和基准代号组成。 1.位置公差框格 位置公差框格由多格组成,一般水平放置,其线型为细实线。框格中的内容 按从左到右的顺序填写:位置公差项目符号、公差值(mm)和附加符号、基准 字母和有关符号。 (1)位置公差项目符号 在图中所标注的位置公差框格中,位置公差项目符号 “”表示的是位置公差特征“同轴度”。 (2)位置公差值 位置公差值是以mm为单位填写在框格中的。在图中所标注的 位置公差框格中,位置公差值为φ0.02mm。 (3)基准字母 在图3--58所标注的位置公差框格中,基准字母为A。
1
一、任务描述——布置任务
如图a所示的台阶孔和台阶轴,加工后测得的零件实际尺寸如图b 所示,可以看出,零件的尺寸完全符合图样要求,但还是无法进行 装配,如图c所示。
2
二、任务分析——如何完成任务
既然零件的尺寸都在公差之内,为什么却无法装配呢?这是因 为零件在加工过程中,由机床精度、加工方法等多种因素所致,其 表面、轴线、中心对称平面等的实际位置相对于所要求的理想位置, 不可避免地存在一定的位置误差。因此,需要学会识读位置公差标 注,了解位置公差项目以及公差带,以便能够根据图样标注来检测 零件的位置误差并判定零件是否合格。
3
三、任务讲解——相关知识链接
1.认识位置误差和位置公差 (1)位置误差 位置误差是被测实际要素的方向或位置对理想要素的变动 量。 一个零件的位置误差越大,其位置精度越低;反之,则越高。 (2)位置公差 为保证机械产品的质量和零件的互换性,在加工中就应对 位置误差加以限制,给出一个经济合理的误差许可变动范围,即位置公 差。
6
三、任务讲解——相关知识链接
5.识读位置公差标注应注意的问题 (1)当同一被测要素有多项形位公差要求时,其标注方法如图a表示。 (2)被测要素和基准要素可以互换时,称为任选基准,其标注方法如图
b所示。 (3)如仅要求被测要素某一部分的公差值或某一部分作为基准,则用粗
点画线表示其范围,并加注尺寸,如图c所示。 (4)当被测要素(或基准)为视图上局部的表面时,指引线的箭头(或基准
一、检查评价主要内容 1.专业能力检查评价,工作任务的实施过程; 2.方法能力、社会能力评价; 3.个人能力评价。 二、完成的主要任务 1.学生自查自评、小组互查互评、教师专查点评 2.填写工作任务评价单
10
六、任务拓展——巩固学习内容,布置新任务
如图所示的地板边角上有一孔,要求位置度公差为0.1mm, 在4种标注方法中,哪种标注方法正确?哪些标注方法错误? 为什么?
设计要求。 位置公差带也由形状、大小、方向和位置4个因素确定。 (1)位置公差带的形状 位置公差带的形状由被测要素的几何特征和设
计要求来确定。 (2)位置公差带的大小 位置公差带的大小用以体现位置精度要求的高
低,由公差值t确定,即公差带的宽度或直径等。 (3)位置公差带的方向 (4)位置公差带的位置 。
公差框格内的字母相对应,并均应水平书写,如图所示。 ③当基准要素为轮廓要素时,基准符号应置于要素的轮廓线或其延长
线上,并与尺寸线明显错开。
5
三、任务讲解——相关知识链接
4.位置公差带 位置公差带与形状公差带相同,也是指限制实际要素变动的区域,两
者简称形位公差带。 只要被测要素完全落在给定的公差带内,就表示被测要素的位置符合
8
所示的位置公差标注中,被测要素为 mm轴线;因为指引线的箭头与被 测要素的尺寸线对齐。 3.基准代号 图中所示的位置公差标注中,基准要素为 mm的轴线;因为当基准要素为中 心要素时,基准符号应与该要素的尺寸线对齐。
9
五、任务评价——检查工作任务完成情况
4
三、任务讲解——相关知识链接
2.认识位置公差带 位置公差带的形状
3.位置公差的种类和项目 (1)位置公差的种类和应用 (2)位置公差的项目及符号 (3)指引线 (4)基准代号 基准符号由粗的短横线、圆圈、边线和基准字母组成。 ①代表基准的字母用大写英文字母(为不引起误解,其中
E,I,J,M,O,P,L,R,F不用)表示。 ②相对于被测要素的基准,用基准符号表示在基准要素上,字母应与
11
8.3零件图的技术要求-形状和位置公差

1. 基本概念
形状和位置公 差(简称形位公差) 是指零件的实际形状 和位置对理想形状和 位置的允许变动量。
图9-16 形位公差概念
2. 形位公差的代号及标注方法
(1) 形位公差特征项目符号
表9-7 形位公差特征项目及符号
公 差
特征项目 直线度
符 号
有无基准要求 无 无 无
形 形 状
安装板右端面对f 160 圆柱面轴线的垂直度 公差是0.03mm。
图9-22 轴套零件的形位公差标注
— 本章完 —
图9-19 被测量要素的标注方法
当被测量要素为轴线、中心平面或由带尺寸的要 素确定点时,箭头的指引线应与尺寸线的延长线重合。
(4) 基准要素的标注
当基准要素是轮廓线或表面时,应该在要素的外轮 廓上或它的延长线上标注,但应该与尺寸线明显分开。 基准要素的绘制
图9-20 基准要素的标注方法
【例6-7】根据下图所示的轴套零件,识读图
2h
f 0.05
AHale Waihona Puke ≈2d 2h 基准代号基准代号的字母 形位公差的数值 公差带的形状
形位公差的符号 指引线
尺寸数字高为h,形位公 差符号线宽为粗实线宽度d
图9-17 形位公差代号与基准代号
(3) 被测量要素的标注
图9-18 被测量要素的标注方法
当被测量要素为轮廓线或表面时,箭头应该指向 要素的轮廓线或轮廓线的延长线上,但是必须与尺寸 线明显分开。
中所标注的形位公差的含义。
图9-21 轴套零件的形位公差标注
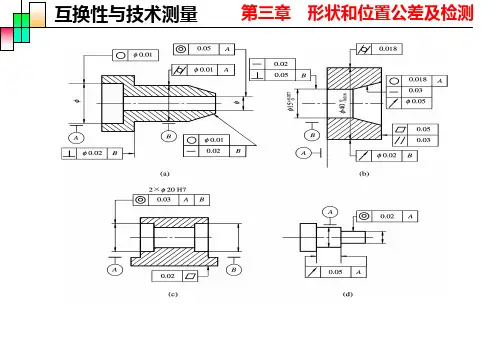
5×f 21孔对由与基准C同轴,直径 尺寸f 210确定并均匀分布的理想位 置的位置度公差是f 0.125mm 。
识读零件图中的形位公差

任务4 识读零件图中的形位公差
一、几何公差 1.几何公差含义及标注
标注及识读注意:
(1)被测要素看箭头(箭头所指为被测要素)。 (2)基准要素找方框(方框样的符号所指要素为基准要 素)。 (3)错开尺寸指表面(箭头或基准符号与尺寸线不对齐, 则被测要素、基准要素为表面要素)。 (4)对齐尺寸指中心(箭头或基准符号与尺寸线对齐, 则被测要素、基准要素为尺寸确定几何体的中心线或对 称平面)。
3.举例
3.含义解释
Ф40的外援柱面的圆柱度公差为0.01mm
Ф30的外圆表面对公共基准线C-D的径槽中心平面对基准F(左端圆台部分的轴 线)的对称度公差为0.025
Ф40的轴线对公共基准线A-B的平行度公 差为Ф 0.02
从上例可以看出,凡是方框由两格组成,为形状公差; 而方框由三格组成,为位置公差,第三格方框表示位置 公差的基准。
(2)退刀槽和砂轮越程槽
槽宽与直径 分别标注
槽宽×直径
槽宽×槽深
(3)凸台和凹坑
减少加工面积,保证接触面接触良好
(4)钻孔结构
钻头的轴线应该与被加工表面垂直
3.装配工艺结构 4.零件过渡表面
过渡线用细实线绘制
二、零件图上的工艺结构
1.铸造工艺结构 2.机械加工工艺结构 3.装配工艺结构 4.零件过渡表面
1.铸造工艺结构
(1)铸件壁厚要均匀
(2)起模斜度、铸造圆角
一般不画出、不作标注
一般在技术要求中 标注圆角R3~R5
(3)铸造工艺结构演示
2.机械加工工艺结构
机械加工工艺结构演示
机械加工工艺结构图示 (1)倒角和倒圆
模块五-1-形状公差

2、在给定方向上的直线度
如图所示:
零件的轮廓线必须位于箭头所指方向,轮廓线的直线度是 0.02mm.
公差带图是距离为t的两个平行平面之间的区域。
3、任意方向上的直线度
如图所示 ø d圆柱体的轴线方向任意,直线度的公差值为0.04mm 任意方向上的直线度要求: 其公差带是直径为公差值Øt的圆柱面内的区域。 标准规定, 形位公差值前加注“ø”,表示其公差带为一圆柱体。
形位公差的引入
形位公差的研究对象是:要素(Feature)
知识点一:零件的要素
(1)定义:
构成零件几何特征的点、线、面。
(2)分类 按存在状态:公称要素与实际要素 按所处地位:被测要素与基准要素 按功能关系:单一要素与关联要素 按几何特征:组成要素与导出要素
实际要素与理想要素
理想要素: 具有几何意义的要素,即绝对准确,不存在 任何形位误差的要素。 实际要素: 零件上实际存在的要素。 测量时用测得的要素 来代替。
用指示表测量外圆轴 线的直线度误差
以测点的序号为横坐标值,以Ai为纵坐标值,在坐 标纸上描点,并将相邻点用直线连接;所得折线即是实 际直线的误差曲线,如图所示。
二 平面度检测
一、平面度 平面度是限制被测实际平面对理想平 面变动量的一项指标。
平面度
e
如图所示 零件的上表面的平面度 公差是0.1mm。 公差带 是距离为公差值 t 的两平 行平面之间的区域。
谢婵
二O一六年五月
( 1 )间隙配合 最松 Xmax=Dmax-dmin=ES-ei
最紧 Xmin=Dmin-dmax=EI-es
间隙配合——孔的公差带在轴的公差带之上。(EI≥es)
过盈配合孔的公差带在轴的公差带之下。 (ES ≤ei)
形位公差与识读
上一页 下一页 返回
任务4-4探析公差原则及其应用特点
边界 边界是设计时所给定的具有理想形状的极限包容面。(这里需要
注意,孔的理想边界是一个理想轴,轴的理想边界是一个理想 孔),依据极限包容面的尺寸,理想边界具有最大实体边界 MMB,最小实体边界LMB,最大实体实效边界MMVB和最小实体 实效边界LMVI3,如图4-29所示。各种理想边界尺寸的计算 公式如下
全周符号的标注。对于被测要素范围为整个外轮廓线或整个外轮 廓面时,可采用全周符号标注,以简化图面,如图4-18(a)所 示,表示了对所有素线与曲线的要求,如图4-18(b)则表示了 对所有平面及曲面的要求。
上一页 下一页 返回
任务4-3学习形位公差的标注
其他标注方法
其他标注方法与附加符号密切相关。如延仲公差带,如图4-19 所示,为保证两相配件配合时能顺利装入,则需将被测要素的公 差带延仲到工件实体之外,以控制工件外部的公差带称为延仲公 差带。延仲公差带的标注用符号表示,并要求注出其延仲范围。
上一页 下一页 返回
任务4-3学习形位公差的标注
被测要素的表示方法
轮廓要素 当被测要素是轮廓要素时,箭头应指向要素的轮廓线或轮廓线的
延长线上,但必须与尺寸线明显地错开,如图4-10所示。应注 意:圆度标注的指引线箭头必须垂直指向回转体的轴线。 中心要素 当被测要素是中心要素时,箭头应对准尺寸线,即与尺寸线的延 长线重合。被测要素指引线的箭头,可兼作一个尺寸箭头,见图 4-11所示。
上一页 下一页 返回
任务4-4探析公差原则及其应用特点
最大实体实效状态和最大实体实效尺寸 最大实体实效状态(MMVC)是在给定长度上,实际要素处于最
大实体状态,且其中心要素的形状或位置误差等于给出公差时的 综合极限状态,如图4-25和图4-26所示。与最大实体实效状 态对应的体外作用尺寸称为最大实体实效尺寸(MMVS)。对于 轴,它等于最大实体尺寸dM加上带有 的形位公差值t,即
形位误差培训资料

②塞尺的尺片很薄。使用时切忌弯曲和 折断。 ③测量时不能用力太大,不能测量文档 较高的工件,用完后要擦拭干净,及时 合到夹板中。 五.认识平板 1.平板的应用:一般用于检定或用作精密 测试中基准定位面。铸铁平板用3个支 撑点调整水平面。0级、1级、2级铸铁 平板一般用于检验工作。
2.使用平板时的注意事项:铸铁平板在 使用时应注意在整个工作面上进行,以 避免因局部使用过于频繁而磨损过多。 六.认识指示表(百分表、千分表) 1.钟面式百分表:测量范围为0~3mm、 0~5mm、0~10mm。 2.钟面式千分表:测量范围为0~1mm、 0~2mm、0~3mm、 0~5mm 。
平面度的标注和公差带
3.平面度的检测:平板、指示表、指示 表支架。F=Mmax-Mmin
插图p80图3-38
任务5 检测圆度和圆柱度误差 一.圆度公差 1.圆度公差:限制被测实际圆对其理想圆 变动量的一项指标(用半径计量—两个 同心圆的半径差)。圆柱表面的圆度公 差为0.02mm。 含义:被测圆柱面任一正截面的圆周必须 位于半径差为0.02mm的两同心圆之间。 2.标注、公差带情况及检测 标注和公差带见下页图
①在给定平面内直线度的标注和公差带
检测:刀口形直尺、塞尺—光隙法估读 插图P78图3-32
②在给定方向上:圆柱面上任一素线直 线度公差为0.02mm。当直线度限制的 要素是空间直线时,就需要明确所限制 的方向。 含义:被测圆柱面的任一素线必须位于 距离为公差值0.02mm的两平行平面之 内。 标注和公差带见下页图
形位误差培训资料
概述 零件在加工时,不仅尺寸会产生误差,其构 成要素的几何形状以及要素与要素之间的相 对位置,也会产生误差。下页图示,台阶轴 加工后的各实际尺寸虽然都在尺寸公差范围 内,但可能会出现鼓形、锥形、弯曲、正截 面不圆等形状,这样,实际要素和理想要素 之间就有一个变动量,即形状误差。
互换性
关联要素的作用尺寸
是局部实际尺寸与位置误差综合的结果。是指结 合面全长上,与实际孔内接(或与实际轴外接)的最 大(或最小)的理想轴(或孔)的尺寸。而该理想轴 (或孔)必须与基准要素保持图样上给定的功能关系。
互换性与技术测量
图例
G
第三章 形状和位置公差及检测
G基准平面
-0.013 -0.028
B
Φ0.01 G
教学基本要求 掌握各项形状和位置公差的概念,公差 带的特点,牢记各项形位公差的符号,能在图纸上正确 的标注,误差值的评定准则及测量方法,公差原则的应 用。
重点 各形状和位置公差带的特点及标注。
难点 公差原则。
互换性与技术测量
第三章 形状和位置公差及检测
第五节 公差原则
定义:确定尺寸公差与形位公差之间相互关系所遵循的原则。
边界:最大实体边界。 测量:可采用光滑极限量规(专用量具)。
互换性与技术测量
第三章 形状和位置公差及检测
包容要求标注
φ30
互换性与技术测量
第三章 形状和位置公差及检测
包容要求应用举例
如图所示,圆柱表面遵守包容要求。 圆柱表面必须在最大实体边界内。该边界的尺寸
为最大实体尺寸ø20mm, 其局部实际尺寸在ø 19.97mm~ø20mm内。
最大实体实效尺寸:MMVS=MMS±t
t—被测要素的形位公差,“+”号用于轴,“-” 号用于孔。
互换性与技术测量
第三章 形状和位置公差及检测
最大实体要求应用举例(一)
如图所示,该轴应满足下列要求:
实际尺寸在Ø19.7mm~Ø20mm之内;
实际轮廓不超出最大实体实效边界,即其体外作用尺寸不 大于最大实体实效尺寸dMMVS=dMMS+t=20+0.1=20.1mm;
任务四 识读零件图形位公差
1、基准要素A是Φ16f7圆柱轴线。
2、代号
Φ36圆柱的右端面相对于基准要素A的垂直度公差为0.03。
3 、代号 4、代号 5、代号
表示M8 1螺孔的轴线相对于基准要素A的同轴度公差为0.01。 表示Φ14圆柱的右端面相对于基准要素A的端面圆跳动公差为0.1。
表示Φ16f7圆柱面的圆柱度公差为0.005。
零件 ,标准规定实际要素由测量所得到的要素来代替 。
基准要素 : 理指想用要来素确定:被指测具量有要几素何方学向意或义(的和要)素位 ,即几何的点 、
置是的基线理要准想、素要要面素素。,。。如它图们中不需4要5任0-何0误.0差2 。左端图面样就上表示的要素均为
三 、形状和位置公差项目和符号
标准规定形状和位置公差共有 14 个项目 ,其中形状公差四个项目 , 形状或位置(轮廓)公差两个项目 ,位置公差八个项目 。 各个公差 特征项目的名称和符号如表 3- 1 所示 。
位置公差 对形状和位置误差的控制是通过形状和位置公差来实现的。
任务4 识读零件图中的形位公差
❖ 形状和位置公差与尺寸公差一样 ,是衡量产品质量的重要技 术指标之一 。
一、形位公差形的位基公差本概是指念被测:要素对其理想要素所允许的变
概念认识:
动全量
形位误差
形状误差 形状误差是指加工后实际
表位面置形误状差对是理指想零表件面的形各状表面 的之误间差、。轴线之间或表面与轴
表表示示32φ的24齿H轮7轮右毂端的面内对表左面端的面直线度要求 的为平0行.0度1m要m求。为0.08mm。
12、、øø60k77圆圆3、柱面上ø9绕键0m7圆柱表 槽基的准中轴心线平A-面面B作必位无须于轴位于半径差 公向差移值动为回0转.0为2时公5且,差相在值0.01mm 对任基一准测的量中平的心面两平内同面的轴圆柱面之 对径称向配跳置动的量间两不平得行大 平于面公之差间值的0.区01域5m。m。
形位公差标注
四、形状公差与位置公差
(二) 位置公差和位置误差 位置公差是关联实际要素的位置对基
准的变动全量。
位置公差带是限制关联实际要素变动的 区域,被测实际要素要在此区域内才 合格。
1.定向位置公差—平行度
被测实际要素相对于基准要素的方向成0º的要求。
以平面为基准的平行度公差带
1.定向位置公差—垂直度
选择公差与配合的原则是在保证机械产 品基本性能的前提下,充分考虑制造的可 行性,并应使制造成本最低。
3. 公差等级的选用
选用的原则如下: (1) 对于基本尺寸≤500mm的轴孔配合,当标准公
差≤IT8时,国家标准推荐孔比轴低一级相配合; 但当标准公差>IT8级或基本尺寸>500mm的配 合,推荐采用同级孔、轴配合。 (2) 选择公差等级,既要满足设计要求,又要考 虑加工的可能性与经济性。
的轴心线垂直 度公差为
8P9 0.02 B
φ0.01
Φ24H7( +00.021)
槽宽为8P9的 键槽对称中心 面Φ24H7圆 柱孔的对称中 心面对称度公 差为0.02mm
Φ24H7圆孔 轴心线的直 线度公差为
φ0.01mm
0.05mm
例2、识读阶梯轴所注的形位公差的含义。
圆锥体任一截面的圆 度公差为0.04mm
= 上偏差—下偏差
例:一根轴的直径为 500.008 基本尺寸: 50 最大极限尺寸: 50.008 最小极限尺寸: 49.992 上偏差 = 50.008 - 50 =+ 0.008
下偏差 = 49.992 – 50 = -0.008 公差 = 50.008-49.992 = 0.016
或 = 0.008-(-0.008) =0.016
形位公差标注识读
第2章形位公差2.1形位公差标注识读任务3 识读齿轮形位公差标注由于存在加工误差,使零件的几何量不仅存在尺寸误差,而且存在形状和位置误差。
零件的形状误差和位置误差的存在,将对机器的精度、结合强度、密封性、工作平稳性、使用寿命等产生不良影响。
因此,为了提高机械产品质量和保证零件的互换性,不仅对零件的尺寸误差,而且对零件的形状和位置误差加以控制,将形位误差控制在一个经济、合理的范围内。
这一允许形状和位置误差变动的范围,称为形状和位置(形位)公差。
形位公差是零件图技术要求中的主要内容之一。
图2-1为形位公差标注实例。
图2-1形位公差标注实例识读图样中的形位公差标注时,应该获得以下信息:公差项目名称、被测要素、基准要素、公差值大小、公差意义及公差要求。
2.1.1形位公差基本概念形位公差的研究对象是构成零件几何特征的点、线、面,这些点、线、面统称为零件的几何要素。
1.零件的几何要素构成零件几何特征的点、线、面均称几何要素。
零件的几何要素可从不同角度来分类:(1)按结构特征分轮廓要素——构成零件外形、能被人们直接感觉到(看得见、摸得着)的点、线、面。
中心要素——对称中心所表示的要素。
(2)按存在状态分实际要素——零件上实际存在的要素,测量时由测得要素代替。
由于存在测量误差,测得要素并非该实际要素的真实状况。
理想要素——具有几何学意义的要素。
机械图样所表示的要素均为理想要素,它不存在任何误差,是绝对正确的几何要素。
理想要素是评定实际要素误差的依据。
(3)按所处地位分被测要素——图样中有形位公差要求的要素,是检测对象。
基准要素——用来确定被测要素方向或(和) 位置的要素,理想基准要素简称基准。
(4)按功能要求分单一要素——仅对其本身给出形状公差要求,或仅涉及其形状公差要求时的要素。
它是独立的,与基准要素无关。
关联要素——对被测要素给出位置公差要求的要素,它相对基准要素有位置关系,即与基准相关。
2.形位误差与形位公差形状误差一般是对单一要素而言的,是被测要素本身的形状对其理想形状的变动量。
公差带代号识读及断码标识方法
公差带代号识读及断码标识方法在工业生产中,公差带代号是一种常用的标识方法,用于表示产品的公差大小和精度等级。
准确地识读和理解公差带代号对于产品设计和制造至关重要。
本文将详细介绍公差带代号的构成和含义,并给出断码标识方法。
一、公差带代号的构成1. 基本符号公差带代号由几个基本符号组成,包括公差符号、等级符号、分界符号等。
公差符号用来表示公差带的正负方向,一般为+或-;等级符号用来表示产品的公差等级,常用的有IT、a、b等;分界符号用来分隔不同的符号,常用的有“/”或线段。
2. 表面形位公差公差带代号中的表面形位公差用于表示产品的几何形状和位置的公差要求。
表面形位公差由两个字母表示,第一个字母表示公差类型,如直线度、平行度等;第二个字母表示公差等级,如A、B、C等。
通过表面形位公差,可以了解产品在外观和功能方面的要求。
3. 尺寸公差公差带代号中的尺寸公差用于表示产品尺寸的公差要求。
尺寸公差由一个字母和一个数字表示,字母表示公差类型,如孔径、轴径等;数字表示公差等级,数字越小表示公差越小,即精度越高。
例如,H7代表轴径的一般公差,h6代表轴径的精密公差。
4. 其他符号公差带代号中还包含一些其他符号,如圆度公差、圆柱度公差、表面粗糙度等。
这些符号通过特定的字母和数字组合表示,具体的含义需要详细的参考相关技术标准和规范。
二、公差带代号的识读方法公差带代号的识读方法可以分为两步,先获取基本信息,再解读具体含义。
1. 获取基本信息首先,从公差带代号中提取基本信息,包括公差符号、等级符号、分界符号等。
通过分界符号的位置可以将公差带代号分为两部分,一部分是表面形位公差,另一部分是尺寸公差。
2. 解读具体含义然后,根据表面形位公差和尺寸公差的具体符号,参考相关的技术标准和规范解读其含义。
例如,对于表面形位公差,根据第一个字母确定公差类型,再根据第二个字母和数字确定公差等级;对于尺寸公差,根据字母确定公差类型,再根据数字确定公差等级。