
典型蓄热燃烧工艺流程图
作业:蓄热式高温空气燃烧技术(HTAC) 全辉辉 倪源满 钱兵
二、工作原理
当常温空气由换向阀切换进入蓄热室1后,在 经过蓄热室(陶瓷球或蜂窝体等)时被加热, 在极短时间内常温空气被加热到接近炉膛温 度(一般比炉膛温度低50~100℃),高温 热空气进入炉膛后,抽引周围炉内的气体形 成一股含氧量大大低于21%的稀薄贫氧高温 气流,同时往稀薄高温空气附近注入燃料 (燃油或燃气),这样燃料在贫氧(2~20%) 状态下实现燃烧;与此同时炉膛内燃烧后的 烟气经过另一个蓄热室(见图中
★ 由于火焰不是在燃烧器中产生的,是在炉 膛空间内才开始逐渐燃烧,因而可降低噪音; ★ 采用传统的节能燃烧技术,助燃空气预热 温度越高,烟气中的NOx含量越大;采用蓄 热式高温空气燃烧技术,在助燃空气预热到 1000℃的情况下,炉内NOx生成量反而大大 减少。 ★ 炉膛内为贫氧燃烧,使冶金工业炉内的钢 坯氧化烧损减少; ★ 炉膛内为贫氧燃烧,有利于炉膛内产生还 原火焰,可以满足某些特殊工业炉的工艺需 要。
HTAC燃烧器结构
三、技术优势
★ 节能潜力巨大,节能达30~70%; ★ 避免了传统燃烧方式高温火焰过分集中的 缺点,扩展了火焰燃烧区域,火焰的边界几 乎扩展到炉膛的边界,从而使得炉膛内温度 均匀度大幅提高,一方面提高了产品的质量, 另一方面延长炉膛寿命; ★ 炉膛的平均温度增加,加强了炉内传热, 导致在相同产量情况下,工业炉和锅炉炉膛 尺寸可以缩小10~50%;对于相同尺寸的炉 子,改造后产品的产量可以提高10%以上, 大大降低了设备的造价;
几种常见的工业废气焚烧工艺

一分钟带你了解RTO、RCO、CO、DFTO随着《中华人民共和国大气污染防治法》的出台,工业有机废气(VOCs)治理越来越受到重视。
本文将给大家介绍工业有机废气治理所主要使用的几种焚烧工艺。
在正文开始前,大家可以先问一下自己真的了解什么叫VOCs吗?在我国,VOCs(volatile organic compounds)挥发性有机物,是指常温下饱和蒸汽压大于70 Pa、常压下沸点在260℃以下的有机化合物,或在20℃条件下蒸汽压大于或者等于10 Pa具有相应挥发性的全部有机化合物。
下面进入正文,常见的焚烧工艺主要包括以下几类:一、蓄热式热力焚烧炉(Regenerative Thermal Oxidizers,简称RTO)RTO工作流程图工作原理:在高温下将废气中的有机物(VOCs)氧化成对应的二氧化碳和水,从而净化废气,并回收废气分解时所释放出来的热量,三室RTO废气分解效率达到99%以上,热回收效率达到95%以上。
RTO主体结构由燃烧室、蓄热室和切换阀等组成。
氧化产生的高温气体流经特制的陶瓷蓄热体,使陶瓷体升温而“蓄热”,此“蓄热”用于预热后续进入的有机废气。
从而节省废气升温的燃料消耗。
陶瓷蓄热室应分成两个(含两个)以上,每个蓄热室依次经历蓄热-放热-清扫等程序,周而复始,连续工作。
蓄热室“放热”后应立即引入适量洁净空气对该蓄热室进行清扫(以保证VOC去除率在98%以上),只有待清扫完成后才能进入“蓄热”程序。
否则残留的VOCS随烟气排放到烟囱从而降低处理效率。
二、蓄热式催化氧化焚烧炉(Regenerative Catalytic Oxidation,简称RCO)RCO工作流程图工作原理:排放自工艺含VOCs的废气进入双槽RCO,三向切换风阀将此废气导入RCO 的蓄热槽而预热此废气,含污染的废气被蓄热陶块渐渐地加热后进入催化床,VOCs在经催化剂分解被氧化而放出热能于第二蓄热槽中之陶块,用以减少辅助燃料的消耗。
蓄热式加热炉燃烧技术36页PPT
3.蓄热式燃烧(RCB 系统) 工作原
理及系统组成
RCB系统由两个烧嘴、两个蓄热室、一套换向装置和 相配套的控制系统组成(见图1)。模式A表示烧嘴A处于 燃烧状态,烧嘴B处于排烟状态:燃烧所需空气经过换向 阀,再通过蓄热室A,其预热后在烧嘴A中与燃料混合,燃 烧生成的火焰加热物料,高温废气通过烧嘴B进入蓄热 室B,将其中的蓄热球加热,再经换向阀后排往大气。持 续一定时间后(如20s),控制系统发出换向指令,操作进 入模式B所示的状态,此时烧嘴B处于燃料状态,烧嘴A处 于排烟状态:燃烧空气进入蓄热室B被预热,在烧嘴B中 与燃料混合,废气经蓄热室A,将其中蓄热球加热后排往 大气。持续与模式A过程相同的时间后,又转换到模式A 过程,如此交替循环进行。
பைடு நூலகம்
随着我国国民经济的飞速发展, 我国各行业工业炉窑的燃料消耗迅速增加, 绝大多数工业炉窑的燃料消耗长期高于国 际先进水平有害物的超标排放相当严重, 世界10个环境污染最严重的城市,我国已 占了7座。因此提高工业炉窑的燃料利用 率和大幅度降低氮化物的排放量,已成为 我国亟待解决的问题。
目前由于能源和环境问题日益突出,要 求各轧钢单位全面推行高效清洁生产技 术,而高效蓄热技术(简称HTAC式)目 前世界上先进的燃烧技术,可以从根本 上提高企业能源及用率,对低热值煤气 进行合理利用,最大限度地减少污染排 放,很好的解决燃油炉成本高、燃煤炉 污染中的问题。
为了解决这些问题,充分利用加热炉烟气的余热, 进 一步提高加热炉的热效率,大连北岛能源技术发展有限 公司研制出了高效蓄热式余热回收系统,并在加热炉上 应用,效果很好。如韶钢2019年7月投产的蓄热式加热炉, 炉内空气煤气可预热到1100℃,排放废气温度仅130℃, 这种炉子为全封闭的,热效率高,也不需要回收热能抚顺 特钢公司500分厂2# 炉于1993年8月结合大修,进行改造 后 , 单 耗 由 1879 m3/t 减 少 至 285197m3/t, 热 效 率 由 3185% 增至31149%,平均温度由58℃减少到9℃,节能率 为85172%,装炉量增加一倍, 生产率提高30%。包头钢铁 公司初轧厂新建2 座RCB 式长坑均热炉,使用高焦炉混 合煤气,空气和煤气均预热到900~1100℃,排烟温度低 于150℃,与该厂原有长坑均热炉相比,节约燃料41%,产 量提高了13%,减少基建投资200万元。
蓄热热力燃烧技术(RTO)
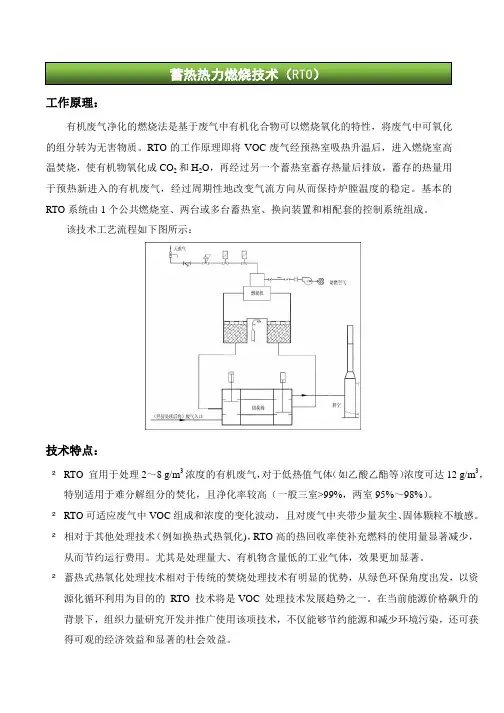
有机废气净化的燃烧法是基于废气中有机化合物可以燃烧氧化的特性,将废气中可氧化
的组分转为无害物质。
RTO的工作原理即将VOC废气经预热室吸热升温后,进入燃烧室高
温焚烧,使有机物氧化成CO2和H2O,再经过另一个蓄热室蓄存热量后排放,蓄存的热量用
于预热新进入的有机废气,经过周期性地改变气流方向从而保持炉膛温度的稳定。
基本的
RTO系统由1个公共燃烧室、两台或多台蓄热室、换向装置和相配套的控制系统组成。
该技术工艺流程如下图所示:
技术特点:
²RTO 宜用于处理2~8 g/m3浓度的有机废气,对于低热值气体(如乙酸乙酯等)浓度可达12 g/m3,特别适用于难分解组分的焚化,且净化率较高(一般三室>99%,两室95%~98%)。
²RTO可适应废气中VOC组成和浓度的变化波动,且对废气中夹带少量灰尘、固体颗粒不敏感。
²相对于其他处理技术(例如换热式热氧化),RTO高的热回收率使补充燃料的使用量显著减少,从而节约运行费用。
尤其是处理量大、有机物含量低的工业气体,效果更加显著。
²蓄热式热氧化处理技术相对于传统的焚烧处理技术有明显的优势,从绿色环保角度出发,以资源化循环利用为目的的RTO 技术将是VOC 处理技术发展趋势之一。
在当前能源价格飙升的背景下,组织力量研究开发并推广使用该项技术,不仅能够节约能源和减少环境污染,还可获
得可观的经济效益和显著的杜会效益。
蓄热式燃烧技术(插图)

蓄热式燃烧技术一、前言随着经济全球化的不断推进,资源和环境问题日显突出.工业炉做为能源消耗的大户,如何尽快推行高效、环保的节能技术成为重中之重。
蓄热式燃烧技术从根本上提高了加热炉的能源利用率,特别是对低热值燃料(如高炉煤气)的合理利用,既减少了污染物(高炉煤气)的排放,又节约了能源,成为满足当前资源和环境要求的先进技术。
另外,蓄热式燃烧技术的采用又强化了加热炉内的炉气循环,均匀炉子的温度场,提高了加热质量,效果也非常显著.二、发展历史蓄热式燃烧方式是一种古老的形式,很早就在平炉和高炉上应用。
而蓄热式烧嘴则最早是由英国的Hot Work与British Gas公司合作,于上世纪八十年代初研制成功的。
当初应用在小型玻璃熔窑上,被称为RCB型烧嘴,英文名称为Regenerative Ceramic Burner。
由于它能够使烟气余热利用达到接近极限水平,节能效益巨大,因此在美国、英国等国家得以广泛推广应用。
1984年英国的Avesta Sheffild公司用于不锈钢退火炉加热段的一侧炉墙上,装了9对,其效果是产量由30t/h增加到45t/h,单耗为1.05GJ/t。
虽然是单侧供热,带钢温度差仅为±5℃。
1988年英国的Rotherham Engineering Steels公司在产量175 t/h的大方坯步进梁式炉上装了32对RCB烧嘴,取代了原来的全部烧嘴,600℃热装时单耗0.7GJ/t,炉内温度差±5℃。
日本从1985年开始了蓄热燃烧技术的研究。
他们没有以陶瓷小球作蓄热体,而是采用了压力损失小、比表面积比小球大4—5倍的陶瓷蜂窝体,减少了蓄热体的体积和重量。
1993年,日本东京煤气公司在引进此项技术后作了改进,将蓄热器和烧嘴组成一体并采用两阶段燃烧以降低NOx值,其生产的蓄热式烧嘴称FDI型。
开始用于步进梁式炉,锻造炉,罩式炉以及钢包烘烤器等工业炉上。
日本NKK公司于1996年在230t/h热轧板坯加热炉(福山厂)上全面采用了蓄热式燃烧技术,使用的是以高效蜂窝状陶瓷体作蓄热体的热回收装置和喷出装置一体化的紧凑型蓄热式烧嘴,烧嘴每30s切换一次。
连续稳定火焰蓄热式燃烧技术PPT学习教案

第13页/共26页
6、案例四(气、粉混烧蓄热式技术)
【案例4:广东某铝材有限公司熔铝炉蓄热式燃烧改造】
客户介绍:广东某铝材有限公司有熔铝炉十台,其中一台燃料为天 然气进行过传统蓄热式燃烧改造,天然气消耗72m³/t,由于天然气 价格较高(4.58元/m³),所以决定进行改造。
22%~40%
(以熔炉节能数据为例。)
燃料 单位 m3
kg
m3
燃料热值
8400-8600 kcal/m3 9300 kcal/kg
3800~4200 kcal/m3
kg
1300~1400 kcal/m3
第2页/共26页
2、技术开发背景
80年代英国开发了新式的蓄热式燃烧技术(RCB技术,现称为 燃料换向蓄热式燃烧技术,简称换向蓄热式)。该技术回收烟气 废热达85%以上,这些热量又返回炉中助燃,减少了燃料消耗, 经济效益大,该技术被国际上称之为21世纪的节能关键技术之一 。
是专门针对有色加工行业(尤其是铝加工行业)开发的,它解决
了换向蓄热式存在的问题,它使蓄热式燃烧技术又上了一个新的
台阶。
第3页/共26页
3、蓄热式燃烧特点
蓄热式高温空气燃烧技术,是20世纪90年代以来在发达国家开 始普遍推广应用的一种全新燃烧技术。蓄热式燃烧技术是运用蓄 热室热交换原理,达到火焰炉废气余热的极限回收,把助燃空气 和煤气预热到1000℃的高温,从而大幅度降低加热炉燃料消耗。 高效蓄热:利用熔化炉内排出废气余热(以前是直接排入大气)储 存在蓄热体内,降低了热损失,同时提高了熔化速度。 低氧燃烧:减少了金属的氧化烧损。 降低排放:NOx等有害气体大幅度减少。
热电厂工艺流程图
平盘磨、碗式磨(如图3-1-4)、MPS 磨 / MPF 磨、E型磨 (3)高速磨煤机(>400 r/min): 风扇式磨煤机、 竖井磨煤机
上述一般可分成:直吹式制粉系统和储仓式制粉系统
图3-1-4碗式中速磨煤机
给水泵
联箱
控制循环锅炉
过热器 联箱
省煤器
蒸发 受热 面
给水泵 联箱
直流锅炉
图3-2-2 四种锅炉的示意图
第三章第二节 锅炉车间 图3-2-3 热电厂锅炉及燃烧器
第三章第二节 锅炉车间
汽包:如图3-2-4
能够承受汽包产生的空气压力和水位压力的一种工业设 备。接收省煤器来水,进行汽水分离,向循环水路供水, 向过热器输送饱和蒸汽。
第三章 热电厂工艺流程
➢第一节 燃运车间 ➢第二节 锅炉车间 ➢第三节 水化车间 ➢第四节 汽机车间
热电厂生产工艺流程可大致将全厂的生产环节分 为五个部分:机、炉、电、化、热(热网)。其中有 煤、水、汽及化学药品等原料或工质参与生产流程, 并通过工质的流动以做功或热传递的方式完成由燃料 向热(采暖)蒸汽(井口用)电(电动)转化的生产 任务,各系统相辅相成,缺一不可。现按照原料的流 向车间,逐一对热电厂工艺进行介绍。
• 烟气在锅炉内流动的过程中,热量传递方式为:在炉膛中以辐射 方式将热量传给水冷壁;在炉膛烟气出口处,以半辐射、半对流方 式将热量传给屏式过热器;在水平烟道和尾部烟道以对流方式传给 过热器、再热器、省煤器和空气预热器。
• 锅炉给水便经过省煤器、水冷壁、过热器变成过热蒸汽;并把汽轮 机高压汽缸做功后抽回的蒸汽变成再热蒸汽。
第三章第二节 锅炉车间
蓄热式加热炉的工作原理
蓄热式加热炉的工作原理节约能源是我国能源战略的重要目标。
在轧钢生产中,加热炉是主要的耗能设备之一。
合理选用加热炉,提高燃料利用率,对于降低能源消耗,减少钢坯氧化烧损,提高加热质量,从而充分创造整个轧线生产过程的经济效益,具有非常重要的意义。
宣钢基于2000年建成投产的第一条线材生产线加热炉的状况,并且对国内外大中型线材生产线加热炉在节能降耗、环境保护等方面进行调研对比,在新建的第二条高速线材生产线中采用了双蓄热式步进梁加热炉。
宣钢二高线厂步进梁加热炉的作用是将大于500℃的热装或常温下冷装的连铸坯加热到轧制所需要的温度,以提高金属的塑性,减少轧制变形抗力和机械电气负荷,节约能源和能耗。
蓄热式加热炉的工作原理1 蓄热式加热炉的理论基础蓄热式燃烧技术,19世纪中期就开始用于高炉热风炉、平炉、焦炉、玻璃熔炉等规模大且温度高的炉子。
其原理是采用蓄热室余热回收装置,交替切换烟气和空气,使之流经蓄热体,达到在最大程度上回收高温烟气的显热,提高助燃空气温度的效果。
但传统的蓄热室采用格子砖作蓄热体,传热效率低,蓄热室体积庞大,换向周期长,限制了它在其他工业炉上的应用。
新型蓄热室,采用陶瓷小球或蜂窝体作蓄热体,其比表面积高达200~1000m2/m3,比老式的格子砖大几十倍至几百倍,因此极大地提高了传热系数,使蓄热室的体积可以大为缩小。
另外,由于换向装置和控制技术的提高,使换向时间大为缩短,传统蓄热室的换向时间一般为20~30min,而新型蓄热室的换向时间仅为0.5~3min。
新型蓄热室传热效率高和换向时间短,带来的效果是排烟温度低(200℃以下),被预热介质的预热温度高(只比炉温低100~150℃)。
因此,废气余热得到接近极限的回收,蓄热室的温度效率可达到85%以上,热回收率达80%以上。
2 蓄热式加热炉的工作原理宣钢二高线步进梁蓄热式加热炉是将助燃空气和高炉煤气经换向系统后经各自的管道送至炉子左侧各自的蓄热式燃烧器,自下而上流经其中的蓄热体,分别被预热到950℃以上,然后通过各自的喷口喷入炉膛,燃烧后产生高温火焰加热炉内钢坯,火焰温度较同种煤气做燃料的常规加热炉高400~500℃,90%以上的热量被蓄热体回收,最后以150℃以下的温度排放到大气中,比常规加热炉节能30%~50%。
熔铝炉蓄热式燃烧系统操作流程
熔铝炉蓄热式燃烧系统操作流程一、操作前必须做的准备工作1、仔细阅读《蓄热式熔铝炉自动燃烧控制系统操作说明书》,了解各部件的名称、功能和作用,清楚控制柜面板和触摸屏各按钮的功能。
牢记:任何时候,点火启动时,务必打开炉门!2、通过触摸屏“参数设置”,调整各项运行参数到合适数据。
3、保持冷却风机一直处于开启状态,直至炉膛温度低于750℃为止。
二、冷炉运行操作流程(炉膛温度在900℃以下)1、打开炉门60%以上开度;开启冷却风机;开启90%助燃风机;开启90%引风机;打开燃气总阀;调整1#燃气手动阀到50%开度;调整2#燃气手动阀到50%开度。
2、在触摸屏“手动运行”界面上,启动1#点火枪运行,并检查其火检状况;启动2#点火枪运行,并检查其火检状况;确认全部火检信号到位稳定,并肉眼观察到火焰明火。
如果火检信号不到位,请调节点火燃气手动球阀开度,直至火检信号稳定为止。
3、启动“自动运行”模式,严密观察1#大火和2#大火换向单枪燃烧是否正常;严密观察炉膛温度运行数据,逐渐加大1#燃气手动阀和2#燃气手动阀开度,直至开度90%左右。
系统正常运行至少六个周期后,炉膛温度在逐渐上升的前提下,调整炉门开度到15%左右,让系统自动运行。
正常运行45分钟后,炉膛温度达到900度以上时,方可关闭炉门运行。
4、中途出现火检报警停运时,只需触摸“报警复位”按钮,报警即可消除,再次点火运行前,务必打开炉门点火,确认正常运行后,方可关闭炉门运行。
5、炉膛温度超过大火停止运行温度后,可将1#燃气手动阀和2#燃气手动阀调整到50%开度,一方面为下炉做准备,另一方面炉膛保温也无需太多燃料。
三、热炉运行操作流程(炉膛温度在900℃以上)1、炉膛温度在900℃以上,炉壁已经发红的前提下,可以启动“自动运行”模式运行。
2、加完冷料后,若炉膛温度低于“点火停止”温度,必须先打开炉门60%以上开度,再启动“自动运行”模式,并严密观察1#大火和2#大火换向单枪燃烧是否正常。
热电厂工艺流程演示课件.pptx
(1)冲动式汽轮机:具有一定压力和温度的蒸汽首先在固定不动的喷嘴 中膨胀加速,使蒸汽压力和温度降低,部分热能变为动能。从喷嘴 喷出的高速汽流以一定的方向进入装在叶轮上的动叶片流道,在动 叶片流道中改变速度,产生作用力,推动叶轮和轴转动,使蒸汽的 动能转变为轴的机械能。
5#
锅炉 锅炉
给粉机 点火柴油
加热
冷空气 送风机
锅炉给水
新蒸汽
图3-2-1 锅炉车间流程图
.精品课件.
14
第三章第二节 锅炉车间
锅炉(如图3-2-3):
锅炉是火力发电厂中主要设备之一。它的作用是使燃料在炉膛中燃烧 放热,并将热量传给工质,以产生一定压力和温度的蒸汽,供汽轮发电 机组发电。
分类(如图3-2-2所示):
过热器和再热器:如图3-2-6
过热器:将从汽包出来的饱和蒸汽加热成具有额定温度的过 热蒸汽。(利用高温烟气的热量加热饱和蒸汽)
再热器:将从汽轮机高压缸中膨胀做功后的蒸汽再次引入布 置在锅炉中的再热器中受热升温,再送回汽轮机中 压缸中去做功。若采用二次再热,则再将中压缸排 汽再热后送回低压缸去做功。
作用:提高循环热效率;使汽轮机末级叶片的蒸汽湿度控 制在允许范围内。
(1)按蒸汽参数分类:中压,高压,超高压,亚临界,超临界 (2)按容量分类: (<220 t/h 小型), (220-410t/h中型),(>
670t/h大型) (3)按燃烧方式分类:悬浮燃烧锅炉、沸腾燃烧锅炉 (4)按循环方式分类:自然循环锅炉、强制循环锅炉、控制循环锅炉
.精品课件.
15
第三章第二节 锅炉车间
第三章第四节 汽机车间
除氧器:如图3-4-2
作用:除去锅炉给水中的各种气体,主要是水中的游离氧(妨