
药芯焊丝堆焊
药芯焊丝堆焊
为达到模具最高的使用寿命,采用药芯焊丝表面堆焊技术可以获得较厚的表面层和稳定的表面组织结构,比较容易形成耐磨、耐热疲劳的表面层,节约材料,降低加工制作成本。
一、模具堆焊药芯焊丝(这个就是细分市场的力量,制造商其实不是很懂焊接,既然我的产品是模具,我当然选模具堆焊药芯焊丝,而不选非模具堆焊药芯焊丝-在我的印象中应该氩弧焊较多,但是药芯焊丝焊缝成型效果好)
所用的CO2自保护堆焊药芯焊丝是在药芯焊丝成形机上轧制的,该焊丝型号为KB968,碳化铌焊丝,堆焊层光滑美观。
优秀的母材结合性能,良好的韧性,不会发生掉块脱落。
国内首创硬度(应该加上HRC)>60同时焊后无裂纹。
二、模具焊接工艺及注意事项
1、焊接参数
KB968模具焊丝直径1.6mm,焊接电流220-280A、焊接电压22-28V、保护气体为纯二氧化碳或纯氩气(不知道为什么没有写混合气)、保护气体量20L/min、焊丝伸出长度15-20mm、焊接速度35cm/min、焊枪倾角80度、电流类型为直流反接。
2、模具焊接工艺
严格执行正确的堆焊工艺,是保证堆焊质量的好坏及成功与否的决定性因素。
堆焊过程包括以下几个步骤
(1)焊前准备
堆焊前采用机械加工方法,对堆焊孔型进行粗加工,去除基体表面的疲劳层及缺陷,特别是裂纹必须彻底清除,对多次堆焊的部件,应经超声波探伤,检查内部情况,在确认无裂纹情况下方可进行焊接。
(2)预热
为了防止裂纹的发生,堆焊前必须对其进行预热,预热温度由基体及堆焊材料成分而定。
为了使表面得到均匀的硬度,预热温度应在材料的Ms点以上。
为了减少热应力,加热速度也应当控制,升温速度开始100℃采用约20℃/h,之后可为40℃/h。
要求均匀加热。
(3)焊接
焊接是堆焊成败的关键环节,要获得理想的堆焊层必须综合考虑某些可变因素,如焊接电压、焊接速度、焊接电流、焊接材料等。
(4)焊后处理(这一步才是关键咯)
为了减少由于表面和内部冷速不一造成体积应力而引起裂纹,要控制冷速。
为了消除焊接残余应力,必须进行回火处理,回火温度视热锻模使用条件,一般控制在450-600℃之间。
回火温度高,内应力消除彻底,但硬度降低。
因而回火温度的选择,既要保证热锻模表面一定的硬度,又要尽量消除内应力。
回火保温时间通常取3~10小时。
3、注意事项
(1)焊接前必须彻底清除,否则在焊接过程中会产生气孔;
(2)堆焊开始后必须连续进行,中途不能停止;
(3)焊缝搭接宽度不得少于5mm,否则在使用时会出现条形磨损在角焊时,要注意焊缝的位置焊接时,焊丝导前距离要合适;
(4)堆焊时,堆焊材料(母材)都应保持在一定温度,且层间温度保持在150℃左右;
(5)堆焊预留机加工余量时,应考虑温度的因素。
一种自保护明弧堆焊药芯焊丝及其应用方法

专利名称:一种自保护明弧堆焊药芯焊丝及其应用方法专利类型:发明专利
发明人:龚建勋,董海龙,刘书同,艾孝文,肖志强,张明华申请号:CN202111562282.0
申请日:20211220
公开号:CN114055015A
公开日:
20220218
专利内容由知识产权出版社提供
摘要:本发明公开了一种自保护明弧堆焊药芯焊丝及其应用方法。
该药芯焊丝采用H08A冷轧薄钢带为外层包皮,并于包皮内配以高碳铬铁、铌铁、中碳锰铁、硅铁、钒铁、碳化钛粉、超微细石墨、鳞片石墨、超微细铝粉和还原铁粉构成粉芯,经自保护明弧堆焊,形成一种包含胞状奥氏体基体、胞状晶内原位析出的(Nb,V,Ti)C复合相和沿晶断续聚集态分布的(Fe,Cr,Mn)23C6相的组织结构的耐磨合金。
该自保护明弧堆焊合金既有高体积分数的奥氏体韧性基体,又含有适量硬质耐磨相的药芯焊丝,可应用于耐冲击磨粒磨损工况下零部件堆焊耐磨合金层,如:挖掘机的斗齿、磨机衬板等。
申请人:湘潭大学
地址:411105 湖南省湘潭市雨湖区湘潭大学
国籍:CN
更多信息请下载全文后查看。
B对超粗耐磨药芯焊丝堆焊金属组织和性能的影响
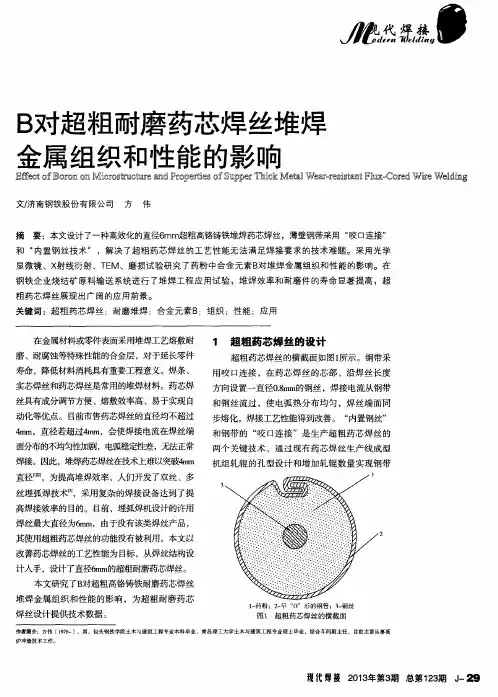
带制备 ,药芯焊丝内置钢丝为直径0 . 8 m m的H 0 8 A ,
药粉的填 充率 为5 8 %。药粉主要 组分为高铬铸
铁 、碳化铬 、金属铬 、石墨 、硼铁 、钒铁 、高 碳锰铁 、7 5 号硅铁 、铝粉 、铁粉 、碳酸钾 ,属 于金属粉 芯焊丝 。药粉的主要作用是脱氧 、合 金化、稳弧 。药粉中C r 、C 含量 ( 质量% ) 分别 为3 9 %和5 . 7 %,仅改变药粉 的B 含量 ,其他元素 含量不变 ,药粉中合金元素B 的含量见附表。
右。超粗药芯焊丝可采用大电流堆焊,具有高的
8 m m以上 ,且每道之间用水冷却试件。
2 . 2 组织分析与性能测试 采用O l y m p u s 金相显微镜分析堆焊金属的显 微组织 ,用H R 一 1 5 0 硬度计对堆焊金属进行洛氏
熔敷Hale Waihona Puke 度,这对于提高堆焊效率具有重要意义。
3 _ 2 B 含量对堆焊金属组织性能的影响
文/ 济 南钢 铁 股份 有 限 公司 方 伟
摘 要 :本文设计 了一种高效化的直径6 mm 超粗高铬铸铁堆焊药芯焊丝,薄壁钢带采用 “ 咬口连接 ”
和 “ 内置钢丝技术 ”,解决了超粗药芯焊丝的工艺性能无法满足焊接要求的技术难题 。采用光学 显微镜 、X 射线衍射 、T E M、磨损试验研 究了药粉中合金 元素B 对堆焊金属组织和性能的影响。在 钢铁企 业烧结矿原料输送 系统进行 了堆焊工程 应用试验 ,堆焊效率和耐磨件的寿命 显著提高 ,超
本文研究 了B 对超粗高铬铸铁耐磨药芯焊丝
堆焊金属组织和性能的影响 ,为超粗耐磨药芯 焊丝设计提供技术数据 。
炉冲渣技术工作。
l 一 药粉 ;2 - 晕 “ O ”形的钢管 ;3 - 钢丝
耐磨堆焊药芯焊丝安全操作及保养规程
耐磨堆焊药芯焊丝安全操作及保养规程背景耐磨堆焊药芯焊丝是一种广泛应用于机械加工、矿山机械和石化设备修复等领域的焊接材料,因其高硬度、高耐磨性和优异的化学稳定性而受到越来越多使用者的青睐。
然而,任何焊接工作都存在一定的危险性,如果操作不当可能会对人员和设备造成伤害。
因此,正确的操作方法和维护规程是使用耐磨堆焊药芯焊丝的关键。
安全操作以下是使用耐磨堆焊药芯焊丝时需要注意的安全操作步骤:步骤一:准备工作1.在工作区域内放置足够的灭火器,并保持易于使用;2.穿戴防护服,包括手套、面罩、头盔等;3.确认焊丝型号和规格是否匹配,其直径不能大于接头的深度,也不能超过相应的焊枪型号和电源规格;4.焊接工作台必须平整稳固,在使用前要进行检查,避免出现不稳定的情况。
步骤二:设备检查1.检查导电件是否干净整洁,防止导电不良,导致电弧不稳定和电源故障;2.检查电源的工作电压和输出电压是否正确,电缆和插头是否完好无损,避免电缆老化引起的火灾;3.焊枪和地线应完好无损,接头必须紧固,电流表必须正常才可以进行焊接。
步骤三:操作步骤1.预热焊接区域,并确保焊接区域的干燥和清洁,避免油污和湿气造成熔汁飞溅;2.将焊丝置于正确的位置,确保焊丝和接触面之间的角度适当,并保持合适的距离,避免造成漏焊或过多飞溅;3.使用合适的电流和电压进行焊接,根据焊丝直径和焊接对象进行调整;4.焊接完成后,对焊接区域进行检查,避免出现反悔焊、飞溅和气孔等问题。
保养规范储存1.焊丝应保持干燥,避免吸收水分和空气中的杂质;2.焊丝应储存在通风、干燥和避光的场所;3.焊丝储存在较高的温度下会导致表面受损,或造成枯断和裂纹,因此应避免长时间存储在较高温度环境中。
保养1.用干净、干燥的布清洁焊丝表面污垢和油脂;2.焊丝遭受重的撞击或敲打时,表面可能会像烂泥鞋一样掉落,影响使用,此时应及时清洁,需要注意不要损伤其表面;3.焊丝在使用过程中,如遇到卡死等情况,应及时停机检查;4.焊丝需要避免静电干扰和机械振动,避免对焊丝表面磨损和塑性产生影响;5.保持储存在足够通风和干燥的环境中,避免腐蚀和飞溅;结论正确的操作和保养是使用耐磨堆焊药芯焊丝的重要保证。
ZD-O系列药芯焊丝在磨辊堆焊中的应用
( )复合辊制造 1
采用子外形尺寸 ,堆焊打底层 , 打底层 的目的是对 铸件表面进行重熔 ,消除工 件表面 的
铸造缺陷影响 , 提高辊体 的抗裂性和韧性 ,为硬 层堆焊
打好基础。
已运行 30h 60 ,粉磨原 料约 7 0万 t ,磨辊辊 面焊缝还基
的母体材料为高铬铸铁或镍硬铸铁 ,该类 材料耐磨性 较
好 ,但整体 比较脆 ,需要对 辊体进行 全面探伤。判断辊
体是否具有再 修复 的价值 ,堆焊 前对辊 体作适 当处 理 ,
采用一种或两种堆焊焊丝进行修复。 ( )在 旧的堆焊辊上进行修复 由于 旧的堆 焊辊表 3
面会残存较厚 的原始堆焊层 ,辊面会有许 多细小密集 的
图2 用 z 一 0 D
图3 用某品牌焊丝
堆焊 的磨辊
堆焊的磨辊
图 5 进 口磨辊运行 1 天后 图 6 国内某 品牌焊丝堆焊后 0 出现大头剥落情况 运行 1 天 ,大头全部剥落 0
( )成都建 筑材 料工 业设 计研 究 院 C M 64生 料 2 R 30 立磨 的磨辊堆焊 由成都院研发并制造的 C M 64 料 R 30 生 立磨 的磨辊堆焊工作 由我所完成 ,采用 的是 z 一 0系列 D
艺研究所负责 ,项 目组 根据设计要求进 行 了专题试验策 划。策划 的重点是焊接 材料 的选 择。课题组共 收集 了 8 种 国内外焊丝 ,按试验流 程分别对焊丝进行 了焊丝直径
是特别严重的场合 ; 2为高铌 高铬铸铁 ,用 于工况 较恶
劣、磨损较严重 的场合;3为复合型多元合金高铬铸铁 , 用于工况较恶劣 、磨损较严重的场合 。
裂纹 ,辊 面及裂纹 内部 会存有很多水 泥灰或油污 ,并且
Hardox400耐磨板堆焊用药芯焊丝的研究

磨板的堆焊修复着手 , 通 过 对 3个 不 同合 金 体 系 的 4组 药 芯 焊 丝 进 行 堆 焊 试 验 , 对 比 观 察 各 组 堆 焊 焊 缝 成 形 效 果
和微观 金相组织 , 并对堆焊层 进行宏观洛 氏硬度测试 , 最后优 选 出了一组 最适合 于 Ha r d o x 4 0 0耐磨板 修复用 F e — B C N b — N i 系堆焊药芯 焊丝 , 并对 其 进行 磨 粒 磨 损试 验 考察 其 耐 磨性 能 。结果 表 明 : 该 堆 焊层 硬 度值 为 HR C
6 0 . 1 , 堆焊焊缝 成形美观 、 饱满 , 焊 缝 中形 成 的 低 碳 马 氏体 为 耐 磨 骨 架 , 细小 N b C, F e B硬 质 相 弥 散 分 布 的 组 织 能
够 与基体组织很 好的熔合 。堆焊 层合金 相对耐 磨性 为基体材 料 的 5 . 2倍 , 具有 比 Ha r d o x 4 0 0耐磨 板优 异的耐磨
性 能
关键 词 : 堆焊
药芯焊丝
显微 组 织
耐磨 性
中 图分 类号 : T G 4 2 2 . 3
O 前
言
度、 强 韧性及 耐 磨 性 是 否 能 够 同母 材 相 当甚 至 高 于 母
材 。通过对 特 制 的 4组 不 同药 芯 焊 丝 分 别 试 验 , 并 对 堆焊 层 的微 观组 织 、 硬 度 和磨 粒磨 损性 能进行 分析 。
收 稿 日期 : 2 0 1 3— 0 3—1 1
计 分别 测试 4组 堆焊层 合金硬 度值 , 然后 制备 出 1 2 1 T I i q l '
×1 2 mm× 2 5 m m 的金 相试 样 , 抛 光后 用 5 % 的 三氯 化 铁 水溶 液侵 蚀 , 在 O L Y M P U S—B M5 1型 光 学 显 微 镜 下
yd1cr13ni2w耐磨堆焊药芯焊丝
YD1cr13ni2w耐磨堆焊药芯焊丝说明:YD1cr13ni2w是多合金系耐磨、耐蚀堆焊焊丝,具有良好的耐金属间磨损、耐硫化氢腐蚀性能。典型应用:钻杆耐磨带;
堆焊层硬度:HRC 50-55
性能参数
直径(mm)
焊接电流(A)
焊接电压(V)
保护气体1.60ຫໍສະໝຸດ 200-350纯二氧化碳气体
YD167耐磨焊丝
YD167耐磨焊丝说明:
Yd167是属25Cr3MnMoVA弥散强化型耐热钢类合金焊丝,具有较好的耐磨性和较高强度及冲击韧性,同时有较好的抗冷热疲劳性。典型应用:热轧工作辊、矫直辊、支撑辊等
堆焊层硬度:HRC 50-55
性能参数
直径(mm)
焊接电流(A)
焊接电压(V)
24-34
纯二氧化碳气体
YD126耐磨堆焊药芯焊丝
YD126耐磨堆焊药芯焊丝说明:
Yd126是2Cr13系马氏体不锈钢合金焊丝,具有良好的耐磨、耐腐蚀性能,典型应用:热轧开坯辊、连铸辊等;
堆焊层硬度:HRC 50-55
性能参数
直径(mm)
焊接电流(A)
焊接电压(V)
保护气体
1.60
200-350
24-34
保护气体
1.60
200-350
24-34
纯二氧化碳气体
北京固本科技有限公司生产和销售YD1cr13ni2w耐磨堆焊药芯焊丝。
地址:北京市海淀区中关村南大街9号
在堆焊技术的应用中药芯焊丝与焊条的比较
在堆焊技术的应用中药芯焊丝与焊条的比较在堆焊技术的应用中,例如堆焊材料的选择、工艺方法、生产批量大小、操作熟练程度等,均明显地影响其最终的成本和经济效益。
药芯焊丝与焊条相比具有下列特点:
1、电焊条作为堆焊材料是不经济的。
堆焊同样重量的堆焊层,电焊条的价格是药芯焊丝的1.43倍,这是因为电焊条包括药皮一起计算重量。
因此在大面积或大批量硬面堆焊中,应推荐用药芯焊丝堆焊。
2、手工电焊条堆焊所需工资和管理费是半自动焊的3.2倍,是全自动焊的7.1倍。
3、供料比,全自动堆焊为1:1,半自动堆焊为2:1,手工堆焊则为5:1,可见手工电堆焊效率是很低的。
但是,在修补小件和形状复杂零部件的硬面堆焊中,手工堆焊因其方便灵活,还是占主导地位的。
在某些场合下或对于某种零件,手工电焊还是唯一可用的方法,例如在矿山零件的修复堆焊中,国外仍在普遍使用手工电焊。
锻模堆焊药芯焊丝特点
锻模堆焊药芯焊丝特点今天就来好好唠唠锻模堆焊药芯焊丝的特点。
这锻模堆焊药芯焊丝啊,那可是有不少厉害的地方呢。
这药芯焊丝的焊接效果那是杠杠的。
它能让锻模的表面变得更加坚固耐用。
你想啊,锻模在工作的时候得承受那么大的压力和摩擦力,要是没有好的焊丝来堆焊,那很快就会坏掉。
而药芯焊丝呢,就像是给锻模穿上了一层厚厚的铠甲,让它能够更好地抵御各种外力的冲击。
药芯焊丝的一个大特点就是它的成分很特别。
里面有各种合金元素,这些合金元素可都不是白加的。
它们能让堆焊后的锻模具有更高的硬度和强度。
比如说,有些合金元素可以增加锻模的耐磨性,让它在长时间的使用中也不容易被磨损。
还有些合金元素可以提高锻模的耐热性,就算是在高温的环境下工作,也不会轻易变形或者损坏。
而且啊,药芯焊丝的焊接过程也比较稳定。
不像有些焊丝,焊接的时候一会儿好一会儿坏的。
药芯焊丝在焊接的时候,电弧很稳定,不会出现忽大忽小的情况。
这样就能保证焊接的质量均匀一致,不会出现有的地方焊得好,有的地方焊得差的情况。
还有呢,药芯焊丝的操作也比较方便。
它不像一些传统的焊接材料,需要很复杂的操作技巧。
药芯焊丝只要你掌握了基本的焊接方法,就能够比较轻松地进行堆焊。
而且,它的焊接速度也比较快,可以节省不少时间呢。
药芯焊丝堆焊出来的锻模表面质量也很好。
焊接后的表面很光滑,不会有太多的气孔、夹渣等缺陷。
这样不仅看起来美观,而且也能减少锻模在使用过程中的阻力,提高工作效率。
药芯焊丝的适应性也很强。
它可以用于不同类型的锻模,不管是大型的还是小型的,不管是复杂形状的还是简单形状的,都能够很好地进行堆焊。
而且,它还可以在不同的环境下使用,不管是室内还是室外,不管是高温还是低温,都能够发挥出良好的性能。
药芯焊丝还有一个优点就是它比较环保。
在焊接的过程中,不会产生太多的有害气体和烟尘。
这样既对焊工的身体健康有好处,也对环境比较友好。
锻模堆焊药芯焊丝的特点那可真是不少。
它的焊接效果好、成分特别、焊接过程稳定、操作方便、表面质量高、适应性强、环保等特点,让它成为了锻模堆焊的首选材料。
各种元素在药芯堆焊焊丝中的作用
药芯堆焊焊丝是堆焊工艺中必不可少的重要材料,其中包含了各种元素。
不同的元素在药芯堆焊焊丝中扮演着不同的作用,这些作用直接影响着焊接的质量和性能。
本文将从多个方面介绍各种元素在药芯堆焊焊丝中的作用。
一、铬元素在药芯堆焊焊丝中的作用铬是药芯堆焊焊丝中常见的元素,它的作用主要包括以下几点:1. 提高焊接材料的耐蚀性铬可以与铁元素形成铬化铁,这种化合物具有很好的耐蚀性,可以使焊接材料在腐蚀介质中具有更长的使用寿命。
2. 提高硬度铬还可以与碳形成碳化铬,这种化合物具有很高的硬度,可以提高焊接材料的硬度和耐磨性。
3. 促进析出相的形成在药芯堆焊焊丝中添加适量的铬可以促进析出相的形成,从而改善材料的力学性能。
二、镍元素在药芯堆焊焊丝中的作用镍是药芯堆焊焊丝中常用的合金元素,它的作用主要表现在以下几个方面:1. 提高焊接材料的耐热性镍可以明显提高焊接材料的耐热性,使其在高温环境下依然具有良好的力学性能。
2. 提高焊接材料的塑性适量的镍可以提高焊接材料的塑性,使其更容易成形和加工。
3. 改善焊接材料的冷脆性镍的加入可以明显改善焊接材料的冷脆性,使其在低温环境下依然具有很好的韧性。
三、钼元素在药芯堆焊焊丝中的作用钼是一种常用的合金元素,它在药芯堆焊焊丝中的作用主要包括以下几点:1. 提高焊接材料的耐高温性钼可以显著提高焊接材料的抗高温氧化性和抗高温热膨胀性,使其在高温环境下依然具有很好的性能。
2. 增加焊接材料的强度适量的钼可以显著增加焊接材料的强度和硬度,使其更适用于高强度和高硬度的使用环境。
3. 提高焊接材料的耐蚀性钼还可以显著提高焊接材料的耐蚀性,使其在腐蚀介质中具有更长的使用寿命。
四、钛元素在药芯堆焊焊丝中的作用钛是一种重要的合金元素,它在药芯堆焊焊丝中的作用主要包括以下几点:1. 提高焊接材料的抗氧化性适量的钛可以显著提高焊接材料的抗氧化性,使其在高温环境下依然具有很好的性能。
2. 改善热加工性能钛可以显著改善焊接材料的热加工性能,使其更容易成形和加工。
滚筒堆焊耐磨药芯焊丝特点
滚筒堆焊耐磨药芯焊丝特点
嘿,朋友!今天咱就来说说这滚筒堆焊耐磨药芯焊丝的特点,那可真是相当厉害啊!
你想想,那些普通的焊丝,用着用着就磨损得不行了,多让人头疼啊!可这滚筒堆焊耐磨药芯焊丝可不一样!它就像是一个超级战士,坚韧无比!比如说在一些恶劣的工作环境中,别的焊丝可能早就扛不住了,但它却能稳稳地坚守岗位,难道这还不够牛吗?
它的耐磨性简直超乎想象啊!就好比一辆经过改装的赛车,在赛道上飞速驰骋,毫无压力!每次焊接之后,那表面简直就跟新的一样,牢牢地保护着滚筒。
还记得上次我们在工厂里用它焊接那个大家伙,大家都惊叹不已,直呼厉害呢!
而且啊,它还特别容易操作!不像有些东西,搞半天都弄不明白。
它就像是一个贴心的小伙伴,只要你一上手,就能轻松搞定。
“哎呀,这也太好焊了吧!”这可是我们工人师傅常说的话。
它的适应性也超强!不管是高温还是低温,潮湿还是干燥,它都能完美适应,这多了不起啊!真的就像一个全能选手,无论什么场合都能发挥出色。
还有哦,它的焊接质量那是杠杠的!焊接处坚固得像石头一样,怎么都不会开裂。
这可给我们省了不少心啊!
总之,这滚筒堆焊耐磨药芯焊丝真的是太棒了!它就是我们工业领域的大明星,没有它还真不行!。