
工序尺寸及公差计算的图表追踪法
平均尺寸即可求出。
1.计算方法
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
图表中,当图中所示工序加工余量均为平均加 工余量时,各工序的平均尺寸即可从设计尺寸的平 均值开始,由下而上逐个地推算出来。 平均尺寸的计算必须先知道各工序的平均加工 余量。工序平均尺寸的求解,实际上成为各有关工 序平均加工余量如何确定的问题了。至于平均加工 余量的确定,它又和工序尺寸的公差有关。 平均尺寸计算: 本工序平均尺寸LiM =上工序平均尺寸Li-1M +平均余量ZiM
图 表 追 踪 法
程中,各加工尺寸
的真实变化情况以 及各工序尺寸之间 的联系,称为工艺 过程尺寸联系图。 右边部分列出有 关计算项目,使工 序尺寸公差的计算
表算出。
二、工艺过程尺寸联系图的绘制
顺 序 号
加 工 内 容
粗车A面 粗车C面 粗精车B面
工序公差
计算项目 余量公差 最小 平均 余量 余量
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
Z7M
1 1 Z 7 min TZ 7 0.08 0.04 0.1mm 2 2
Z6M
1 1 Z 6 min TZ 6 0.3 1.1 0.85mm 2 2
Z 5 M Z 5 min
1 1 TZ 5 0.3 0.36 0.48mm 2 2
本 节 教 学 要 求 学会工艺尺寸链的图表追踪法
掌握工艺尺寸链的图表追踪法的分析方法
第二节 工序尺寸及公差计算的图表追踪法
本节教学重点:
本 节 教 学 重 点 图表追踪法计算工序尺寸及公差方法
第二节 工序尺寸及公差计算的图表追踪法
一、图表追踪法
当有些零件位于同一方向的尺寸较多,加工工序 也较多,且加工中又需多次转换定位基准时,各个工 序尺寸间的关系就会相当复杂,在这种情况下将出现 图 表 两个较为突出的问题: 追 (1)为保证尺寸精度而建立的尺寸链的环数增多 踪 ,组成环的查找比较麻烦。 法 (2)工序加工余量不宜再靠查表来简单确定 ,而 是同有关的若干工序的工序尺寸公差有关,这些公差 的累积会引起工序加工余量的变动,使得加工中出现 加工余量不足或过大的现象。
(1)各工序尺寸公差的确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
由尺寸链(a):
T01=T5+TZ7, T01=0.2mm, TZ7=0.04mm T5=0.2-0.04=0.16mm (±0.08)
由尺寸链(b):
T02=T4+T5
T02=0.62mm
T4=T02-T5=0.62-0.16=0.46mm (±0.23)
(2)各工序平均加工余量ZiM的确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
Z iM
1 Z i min TZi 2
1)确定各工序的最小余量Zimin Zimin参照有关经验和实验资料定。 本例取为: Z7min=0.08mm (靠磨端面) Z6min=Z5min=0.3mm (精车端面) Z4min=1mm (粗车端面)
图 表 追 踪 法
(1)各工序尺寸公差的确定
工 从以上尺寸链中可看出T6,T01,T02已知。 序 L6=27.07±0.07,T6=0.14mm (±0.07) 尺 寸 L02=31.69±0.31,T02=0.62mm (±0.31) 及 公 L01=6±0.1,T01=0.2mm (±0.1) 差 的 TZ7也可根据现场加工的具体情况(磨削)而定。 计 算 TZ7=0.04mm(±0.02) 方 法 T5、T4对设计尺寸L02、L01有直接影响,可由尺寸链 和 步 (a)、(b)中解出, 骤
Ⅱ
ห้องสมุดไป่ตู้
粗车D面
精车A面
Ⅲ
精车C面
L6
Z7 L01
Ⅳ
靠火花 磨B面
结果尺寸
L02
二、工艺过程尺寸联系图的绘制
工 艺 过 程 尺 寸 联 系 图 的 绘 制 2.绘制时应注意以下几点:
1)严格按照加工先后顺序依次标注加工尺寸
2)加工尺寸不得多余或遗漏;
3)箭头一定要指向加工表面。
左边部分以图的
形式直观而形象地 反映了整个加工过
(1)各工序尺寸公差的确定
工 而工序尺寸L1、L2、L3同设计尺寸无直接关系, 序 尺 可参照工厂经验,按经济精度选,其公差分别为 寸 及 T3=0.2mm(±0.1) 公 差 T2=0.6mm (±0.3) 的 T1=1mm (±0.5) 计 算 (由尺寸大小按等公差级选取,尺寸大,公差大) 方 法 和 步 骤
L3M L5 M Z 5 M 6.1 0.48 6.58m m
(3)平均尺寸LiM确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
L2 M L6 M L3M L5 M Z 6 M 27.07 6.58 6.1 0.85 26.7m m
Z 4M
1 1 Z 4 min TZ 4 1 1.66 1.83mm 2 2
(3)平均尺寸LiM确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
L5 M L01M Z 7 M 6 0.1 6.1m m
L4 M L02 M L5 M 31.69 6.1 25.59mm
2)余量公差TZi的确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
在“加工余量”一节已知工序加工余量因相邻工 序尺寸存在误差,实际上是个变动量,且变动量等于 个邻工序尺寸公差之和,而这一结论是在相邻两工序 尺寸是采用同一工序基准得出来的,当两者的工序基 准不重合时,则工序加工余量的变动还将受到两工序 基准之间有关尺寸误差的影响,为了查明这些影响, 即需建立以工序加工余量为封闭环的工艺尺寸链,尺 寸链(c)、(d)、(e)。
L3 6.58 0.1 6.680.2 0
L4 25.59 0.23 25.820.46 0
L5 6.1 0.08 6.18
0 0.16
0 L6 27.07 0.07 270.14
第二节 工序尺寸及公差计算的图表追踪法
思考与练习题 思 1.工艺过程尺寸联系图绘制是应注意哪些问题? 考 2.工艺尺寸链的图表追踪法工序尺寸及其公差计算 题 的步骤有哪些? 与 习 题
2)余量公差TZi的确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
从以上计算结果可以看出,工艺过程中定位基准
的多次转换,使工序加工余量的变动相当大,因此
工序加工余量有能简单地靠查表确定,而应通过必 要的计算来确定。 加工余量的公差确定后,可以 TZi 的形式填入 表中。
2
3)计算平均加工余量ZiM
Zimin最小加工余量应保证将前次加工表面的缺 陷层被切除,确定Zimin ,可参照有关经验和实验 资料选。
2.计算步骤
工 工序尺寸及公差的计算步骤 序 尺 1)计算各工序的公差TZi; 寸 及 2)确定各工序的平均加工余量ZiM; 公 差 3)计算各工序的平均尺寸LiM; 的 4)将平均尺寸及双向对称标注的公差换算成极 计 算 限尺寸及单向公差。 方 法 和 步 骤
LOGO
机械制造技术
第十三章
机械制造工艺尺寸链
机制教研室
LOGO
第十三章
机械制造工艺尺寸链
第二节 工序尺寸及公差计算 的图表追踪法
第二节 工序尺寸及公差计算的图表追踪法
一 本 节 教 学 内 容
一
图表追踪法 工艺过程尺寸联系图的绘制 计算方法和步骤
二
三
第二节 工序尺寸及公差计算的图表追踪法
本节教学要求:
图 表 追 踪 法
某轴套零件的轴向尺寸
二、工艺过程尺寸联系图的绘制
工 艺 过 程 尺 寸 联 系 图 的 绘 制 1.具体绘制步骤 1)按适当的比例画出工件简图,(图中仅标轴向尺寸 ,尺寸取平均值,公差取双向对称分布; 2)标出与计算有关的轴向尺寸(设计尺寸用平均尺 寸表示 ); 3)从各个有关断面向下引竖线,分别代表加工过程 中不同阶段有余量差别的各个表面; 4)在表的左边按加工过程写出加工工序,在表的右 边列出需要计算的项目。
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
1.计算方法
为了计算方便,工序尺寸标注成平均尺寸及公
差呈对称分布的标注形式。因此工序尺寸的计算即
成为工序平均尺寸及其公差的计算。 同一加工表面相邻工序的平均尺寸与工序余量 的平均值(平均加工余量)有关。当后继工序的平 均尺寸和平均加工余量均为已知时,相邻前工序的
±0.55 ±0.02
1 0.3
0.3
1.83
0.48 0.85
0 25.59 25.820.46
6.1 27.07
Ⅲ
精车C面
6.180.16 0
0 270.14
L6
Z7 L01
±0.07 ±0.02 ±0.1 ±0.31
Ⅳ
靠火花 磨B面
0.08
0.1 6 31.69
结果尺寸
L02
三、工序尺寸及公差的计算方法和步骤
平均 尺寸
注成单 项偏差
A B
C
D ±Ti/2
±0.5
±0.3 ±0.1
±TZi/2
Zimin
ZiM
LiM
34
0 34.51
0 26.7 26.4 0 .6
Ⅰ
L1
L2 L3 L4 Z5 L5 Z6 Z4
图 表 追 踪 法
6.58
6.680.2 0
Ⅱ
粗车D面
精车A面
±0.23
±0.08
专题二工序尺寸图表法

Ⅰ
Ⅱ
Ⅳ Ⅲ 27.07±0.07
图4-34 图表法示例零件
4)靠火花磨削Ⅱ面,控制余量Z7=0.1±0.02 ,同时保证设计尺寸6±0.1
试确定各工序尺寸及公差。
1
【解】
1. 画尺寸联系图
ⅠⅡ
ⅢⅣ
A1 A2
A3 A5
Z5
A4 A6
Z4 Z6
Z7 R1
R2
图4-35 尺寸联系图
1)画零件简图,加工面编号,向下引线 2)按加工顺序和规定符号自上而下标出 工 序 尺 寸 和 余 量 —— 用 带 圆 点 的 箭 线 表示工序尺寸,箭头指向加工面,圆 点表示测量基准;余量按入体原则标 注。
注:靠火花磨削余量视为工序尺寸,也 用用带圆点的箭线表示。
3)在最下方画出间接保证的设计尺寸, 两边均为圆点。
4)工序尺寸为设计尺寸时,用方框框出, 以示区别。
2
2. 用追踪法查找工艺尺寸链
ⅠⅡ
ⅢⅣ
A1 A2
A3 Z5 A5
A4 Z4
A6
Z6
Z7 R1
R2
图4-36 尺寸链追踪
结果尺寸(间接保证的设计尺寸)和余量是尺 寸链的封闭环
±0.1 ±0.08 ±0.18 0.3
Z6 ±0.07
±0.55 0.3
Z7 R1
R2
±0.02
±0.1 ±0.31
±0.02 0.08
平均 余量 Zi M
1.83 0.48 0.85 0.1
平均 单向偏差 尺寸 形式标注
Ai M
Ai
34 26.7
3
4
.
5
0 1
2
6
.4
13.2工序尺寸及公差计算的图表追踪法

掌握工艺尺寸链的图表追踪法的分析方法
第二节 工序尺寸及公差计算的图表追踪法
本节教学重点:
本 节 教 学 重 点 图表追踪法计算工序尺寸及公差方法
第二节 工序尺寸及公差计算的图表追踪法
一、图表追踪法
当有些零件位于同一方向的尺寸较多,加工工序 也较多,且加工中又需多次转换定位基准时,各个工 序尺寸间的关系就会相当复杂,在这种情况下将出现 图 表 两个较为突出的问题: 追 (1)为保证尺寸精度而建立的尺寸链的环数增多 踪 ,组成环的查找比较麻烦。 法 (2)工序加工余量不宜再靠查表来简单确定 ,而 是同有关的若干工序的工序尺寸公差有关,这些公差 的累积会引起工序加工余量的变动,使得加工中出现 加工余量不足或过大的现象。
(1)各工序尺寸公差的确定
工 序 尺 寸 及 公 差 的 计 算 方 法 和 步 骤
由尺寸链(a):
T01=T5+TZ7, T01=0.2mm, TZ7=0.04mm T5=0.2-0.04=0.16mm (±0.08)
由尺寸链(b):
T02=T4+T5
T02=0.62mm
T4=T02-T5=0.62-0.16=0.46mm (±0.23)
±0.83 ±0.18
±0.55 ±0.02
1 0.3
0.3 0.08
1.83
0.48 0.85 0.1
0 25.59 25.820.46
6.1 27.07
Ⅲ
精车C面
6.180 0.16
0.14 270
L6
Z7 L01
Ⅳ
靠火花 磨 B面
结果尺寸
L02
6 31.69
简明的工序尺寸图解法
在 机械加工过程中,常利用尺寸链原理求解工序尺寸及其公差。
但当零件加工工序较多,工艺基准与设计基准又不重合,加工中又需多次转换定位基准时,想快速、准 确的建立起尺寸链并非易事。
此时,人们大多会利用“图解法”。
由于传统图解法中工序尺寸的表示及加工余量的位置均没有按实际加工状况画,造成工序尺寸概念 不清和各尺寸间关系混乱,给尺寸链的建立带来了一定困难。
本文针对传统图解法存在的问题,推出了一种直观明了、真实反应加工过程各尺寸联系的“简明工序尺 寸图解法”,现结合实例介绍如下。
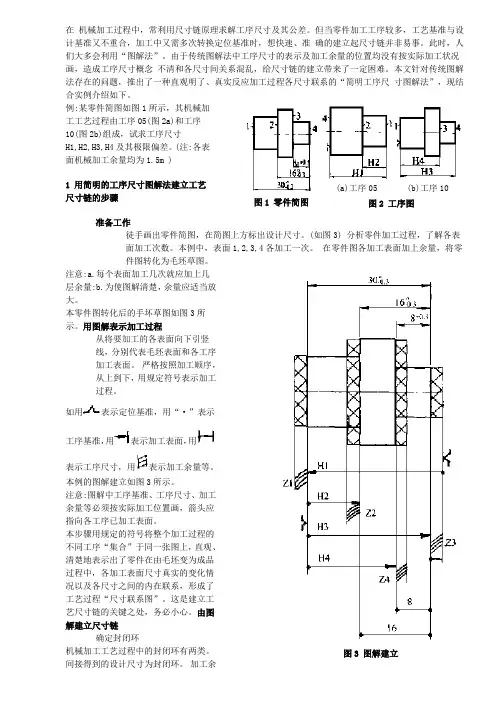
例:某零件简图如图1所示,其机械加工工艺过程由工序05(图2a)和工序10(图2b)组成,试求工序尺寸H1,H2,H3,H4及其极限偏差。
(注:各表面机械加工余量均为1.5m )1 用简明的工序尺寸图解法建立工艺尺寸链的步骤 准备工作徒手画出零件简图,在简图上方标出设计尺寸。
(如图3) 分析零件加工过程,了解各表面加工次数。
本例中,表面1,2,3,4各加工一次。
在零件图各加工表面加上余量,将零件图转化为毛坯草图。
注意:a.每个表面加工几次就应加上几层余量:b.为使图解清楚,余量应适当放大。
本零件图转化后的手坏草图如图3所示。
用图解表示加工过程从将要加工的各表面向下引竖线,分别代表毛坯表面和各工序加工表面。
严格按照加工顺序,从上到下,用规定符号表示加工过程。
如用表示定位基准,用“·”表示工序基准,用表示加工表面,用表示工序尺寸,用表示加工余量等。
本例的图解建立如图3所示。
注意:图解中工序基准、工序尺寸、加工余量等必须按实际加工位置画,箭头应指向各工序已加工表面。
本步骤用规定的符号将整个加工过程的不同工序“集合”于同一张图上,直观、清楚地表示出了零件在由毛坯变为成品过程中,各加工表面尺寸真实的变化情况以及各尺寸之间的内在联系,形成了工艺过程“尺寸联系图”。
这是建立工艺尺寸链的关键之处,务必小心。
由图解建立尺寸链确定封闭环机械加工工艺过程中的封闭环有两类。
工序尺寸的跟踪图解法
工序尺寸的跟踪图解法
安美玲
【期刊名称】《甘肃科技》
【年(卷),期】2003(19)4
【摘要】在制定零件的机械加工工艺时,由于工艺上的原因,常常需要进行尺寸换算以求得其工序尺寸及其公差.特别是轴套类工件轴向方向的尺寸较多,在加工这些尺寸时定位基准需要多次转换,所以其工序尺寸、余量及其公差的确定就比较复杂.通过实例介绍工艺尺寸的换算方法:跟踪图解法.用此法来建立工艺尺寸链、计算各工序尺寸及其公差的数值尤为方便.
【总页数】3页(P15-16,29)
【作者】安美玲
【作者单位】兰州工业高等专科学校机械工程系,甘肃,兰州,730050
【正文语种】中文
【中图分类】TH123
【相关文献】
1.古今作品分析“图解法”简说——汉语“句本位”语法的图解法提纲 [J], 黎锦熙;
2.CAPP系统中工序尺寸的计算-- 二次跟踪法 [J], 任云;王守城;任海霞;段俊勇
3.简明的工序尺寸图解法 [J], 赵振江;黄红富
4.在图解跟踪法中采用计算机辅助求解工序尺寸 [J], 张超;徐卫君
5.工序尺寸图解跟踪法的计算机解算 [J], 赵海霞
因版权原因,仅展示原文概要,查看原文内容请购买。
工序尺寸及其公差的确定

学 习 任 务
机 工序尺寸及其公差的确定
械 制 造 技 术
学 习 任 务
机 工序尺寸及其公差的确定
械
制
造
3、从尚需继续加工表面标注工序尺寸的计算
技
术
在零件加工中,有些加工表面的测量基面或定位基面是一些尚需继续加工
的表面。当加工这些基面时,不仅要保证本工序对该加工表面的一些精度
要求,而且同时还要保证原加工表面的要求,即一次加工后要同时保证两
至小于一个组成环的公差时(如第二组或第三组设计尺寸),则不仅要提高
本工序尺寸x的加工精度,而且要提高前工序(或工步)的工序尺寸 的加工
精度。
学 习 任 务
机 工序尺寸及其公差的确定
械
制
造
(2)定位基准和设计基准不重合的尺寸换算
技
术
零件加工中,当加工表面的定位基准与设计基准不重合时,也需要进行一
定的尺寸换算。
机 工序尺寸及其公差的确定
械 制 造 技 术
学 习 任 务
机 工序尺寸及其公差的确定
械 制 造 技 术
学 习 任 务
机 工序尺寸及其公差的确定
械
制
造
从上述三组尺寸的换算可以看出:通过尺寸换算来间接保证封闭环的要求,
技 术
必须要提高组成环的加工精度。当封闭环的公差较大时(如第一组设计尺
寸),仅需要提高本工序(车端面C)的加工精度;当封闭环的公差等于甚
一定的渗层深度。为此,必须合理地确定渗前加工的工序尺寸和热处理时的
渗层深度。
学 习 任 务
机 工序尺寸及其公差的确定
械 制 造 技 术
学 习 任 务
机 工序尺寸及其公差的确定
械 制 造 技 术
1-4 加工余量、工序间尺寸及公差的确定
n
tm ta 1 tsu 100
2、提高生产率的措施
(1) 缩短基本时间: 1)采用精铸、精锻的毛坯件,实施无切屑或少 切屑加工; 2)合理选择切削条件,确定合理的切削用量; 3)采用多刀多刃切削,多件同时加工; 4) 缩短工作行程; 5)在可行条件下,采用先进切削技术,如高速 切削、强力切削与大进给切削等。
1.0 IT9 0.062
1.7 IT12 0.250 47.7-1.0=46.7 3.0 IT15 1.0 46.7-1.7=45.0
0
Φ 45 ±0.5
四、工艺装备的选择
工艺装备: 机床、夹具、量具、刀具、辅具
1.机床的选择
(1) (2) (3) (4) (5) 机床的尺寸规格要与被加工的零件尺寸相适; 机床精度要与被加工零件的加工要求相适应; 机床的生产率与被加工零件的生产纲领相适应; 机床的选用要考虑节省投资和适当考虑生产的发展; 改(扩)建车间,要充分利用原有设备。
1.时间定额的组成
(2)辅助时间ta(单位:min) 如: 装卸工件、 开停机床、 改变切削用量、 进退刀具、 测量工件等 基本时间+辅助时间=工序作业时间
1.时间定额的组成
(3)布置工作地时间ts(单位:min) 如:更换刀具、 润滑机床、 清理切屑、 收拾工具等 布置工作地时间ts=工序作业时间×α %
二、工序余量的确定
3。经验法 由工艺技术人员和有经验的操作工人,根 据经验确定的工序余量。这种方法往往具 有某些不确定性,不够准确。通常用于单 件或临时性零件的加工。
三、工序尺寸与公差的确定
1。确定各加工工序的加工余量
工序尺寸与加工余量计算图表法
3) TZ 4 T4 T3 T1 0.46 0.2 1 1.66 mm 4)Z7前面已求过。TZ7=0.04mm,
将
1 2 TZ i
填入表中。
3.确定平均余量 Z im
三、计算各为知的工序尺寸(Lim)
将所有的工序尺寸两端垂直向下,遇到
余量九折向水平直至余量的另一端后又沿垂
(2)确定余量公差变动量TZi
将某余量定为封闭环,由探索线寻迹法找出 该尺寸链全部组成环,由本工序尺寸及上道 工序尺寸公差之和求出TZi. 1) TZ6 T6 T5 T3 T2
0.14 0.16 0.2 0.6 1.1m m
2)
TZ5 T5 T3 0.16 0.2 0.36mm
三、与封闭环(包括加工余量)有 关的尺寸链
四、工序尺寸及公差的计算方法
(一)确定各工序尺寸公差Ti
1.首先确定与设计尺寸有关的各工序公差
三个设计尺寸:
L02 31.69 0.31, L01 6 0.1, L6 27 0.07
其中L01和L02为封闭环。工序尺寸L5的公差的小同 时影响L01和L02尺寸公差的保证,但是L5应按谁来 确定呢?因为TL01< TL02,故应按L01的公差确 定。又因为靠火花磨削的余量Z7min=0.08mm,其 公差为余量的一半取TZ7=0.04mm根据尺寸链计算 得T5 =0.2-0.04=0.16mm。
3.计算工艺尺寸链的步骤方法 A、确定各工序尺寸的公差 先确定要求严,公差小的工序尺寸, 再确定公差大的, α、确定与设计尺寸有关的工序尺寸公 差的尺寸 (1)确定与设计尺寸为封闭环的组成 环公差, 可按等公差值,等公差级, 根据具体情况分配(经验法)
工序尺寸及公差的确定
按应用场合不同,尺寸链可分为分工艺尺寸链、设计尺
寸链和装配尺寸链。按各环空间位置不同,尺寸链可分为分
直线尺寸链、平面尺寸链和空间尺寸链。
3.增、减环的判断 对于环数较多的尺寸链,有时利用定义判断增、减环比较困难。在这种情况下, 可采用画箭头的方法快速判断增、减环,称为回路法。 判断方法为:在绘制的尺寸链图上先给封闭环任意一个方向,并在该封闭环的上 或下侧画出箭头,然后沿箭头所指的方向依次绕尺寸链一圏,并给各组成环标上与绕 行方向相同的箭头。凡与封闭环箭头同向的为减环,反向的是增环。 图2-21所示零件增、减环的判别方法如图2-22所示。从该图中可以看出,A0与 A1的方向相反,故A1为增环;A0与A2的方向相同,故A2为减环。 4.工艺尺寸链的建立
机械制造工艺
1.1 基准重合时工序尺寸及公差的确定
图2-19 单一工序的工序尺寸及公差
1.2 基准不重合时工序尺寸及公差的确定
1.工艺尺寸链的概念
在零件的加工过程中,由相互连接的尺寸形成封闭的尺寸环,称为尺寸链。如图
2-21(a)所示,零件图样上标注的设计尺寸为A1和A2。以D面定位加工B面,即可得 到尺寸A1;以D面定位,按尺寸A0对刀加工C面,即可间接保证尺寸A2的要求,则尺寸 A1,A2和A0是在加工过程中,由相互联系的尺寸形成的尺寸链,如图2-21(b)所示。
m
n
n
TA0
T Ai
TAi Ti
i 1
i m 1
i 1
2)概率法
按概率法计算时,各环的尺寸用平均尺寸或平均偏差代入计算。 ① 各环平均尺寸计算:
AiM
1 2 ( Ai max
工序尺寸及公差的竖式表计算法
零 件 的设 计 尺 寸 ,一 般 要 经过 数 道 机 械加 工 工
将可 能变 成 另一个 尺寸 。
( ) 制 工 艺尺 寸链 。从 封 闭环 一 端开 始 , 照 2绘 按 尺 寸之 间 的联 系 , 首尾 相 连 , 依次 画 出对 封 闭环 有影
序 的加 工才 能 得 到 。每道 工 序应 保 证 的尺寸 , 为工 称
于各 种 情 况 下 的工 序 尺 寸 计 算 , 有 简 单 、 晰 、 具 清 便
于调整 等优 点 。
( ) 竖式 表 。根 据工 艺 尺寸链 的计算 形 式 , 4 列 分
为 正计 算 和反计 算 。
正计 算— — 已知各组 成环尺 寸及 其上 、下偏 差 ,
1 竖 式 表 计 算 法
《 备制 造技术 } O 1年第 2期 装 2l
工序 尺 寸及 公 差 的 竖 式 表计 算 法
宋 宏 明
( 长沙 航空 职业 技术 学 院 , 湖南 长沙 4 02 ) 114
摘 要 : 绍了一种基 于分析计 算法的工序尺 寸及 公差 的竖式表计 算法 , 介 具有 简单 、 清晰、 于调 整的优 点, 用于各 便 适
12 实 施步 骤 .
表 1 正 计 算 竖 式 表
基本尺寸 上 、 偏 差 下
() 1 确定 封 闭环 。正 确 确定 封 闭环 , 是解 算 工 艺 尺 寸链 最关 键 的一 步 。封 闭环 确定 错 了 , 个尺 寸链 整 的解算 也将 是错 误 的 。在 确定 封 闭环 时 , 应认 准 封 闭 环 是 工 艺 尺 寸 链 中“ 间接 ” 得 的 尺 寸这 一 关 键 点 。 获 在 多数 情 况 下 ,封 闭 环 可 能是 零 件设 计 尺 寸 中 的一 个 尺寸 , 者 是 加 工余 量 值 。确 定 封 闭 环时 , 或 还应 考
13.2工序尺寸及公差计算的图表追踪法.
±0.5
34 34.510
±0.3
26.7
26.4
0.6 0
±0.1
6.58
6.68
0 0.2
Z4
±0.23 ±0.83
1
1.83
25.59
25
.82
0 0.46
±0.08 ±0.18
Z6
±0.07
±0.55
0.3
0.48
6.1
6.18
0 0.16
0.3 0.85 27.07 2700.14
寸
及 法求尺寸公差。
公
差
1)有直接影响的要通过计算确定;
的 计
2)无直接影响的一般按经济加工精度确定。
算
方
法
和
步
骤
(1)各工序尺寸公差的确定
工
判断各工序尺寸同设计的保证直接关系,须先
序 进行工艺尺寸链分析。分析过程:
尺
寸
1)找出封闭环
及 公 差
设计尺寸L01、L02,余量Z4 、Z5 、Z6 。 2)查找组成环
和
步 (a)、(b)中解出,
骤
(1)各工序尺寸公差的确定
工
由尺寸链(a):
序
尺
T01=T5+TZ7,
寸 及
T01=0.2mm, TZ7=0.04mm
公 差
T5=0.2-0.04=0.16mm (±0.08)
的
由尺寸链(b):
计
算
T02=T4+T5方Biblioteka 法T02=0.62mm
和 步
T4=T02-T5=0.62-0.16=0.46mm
学会工艺尺寸链的图表追踪法 本 节 教 掌握工艺尺寸链的图表追踪法的分析方法 学 要 求