
无损检测检测报告
德地氏化工设备(无锡)有限公司射线检测专用工艺卡工艺卡编号: RT11101 DDPS/QR-10-01-A工件产品编号11S018 产品名称1号盐酸洗涤塔产品图号DWSL1111.0 产品规格Ф600×10mm 材料牌号Q245R,20 容器类别II坡口形式Y&V 焊接方法SMAW& GTAW 检测时机外观检测合格后器材源种类X射线设备型号XXG-3005P&XXGH-2505Z 焦点尺寸 1.0×2.3&1.0×2.4 胶片牌号AGFA C7 胶片规格360×80mm 增感屏Pb(前0.03/后0.03)屏蔽方式背衬铅板像质计型号Fe(10-16)冲洗方式手工显影液配方皇冠显影时间5~8min 显影温度20±2℃透照工艺参数焊缝编号S1 A1 A5 B1 B2 B9 B10 B11 焊缝长度300 571 585 1947 1947 1947 1947 850 检测比例100% 100% 100% 100% 100% 100% 100% 100% 合格级别II II II II II II II II 透照厚度10 1010101010108应显示丝号13 13131313131313透照方式 A A A C C C C C焦距(F )mm 700 1200 1200 310 310 310 310 135 管电压(KV ) 185 185 185 185 185 185 185 170 管电流(mA ) 5 5 5 5 5 5 5 5 曝光时间(min ) 3 9 9 0.7 0.7 0.7 0.7 0.3 一次透照长度 300 286 293 279 279 279 279 270 拍片数量12277775技术 要求1、检测标准:JB/T4730.2-2005;2、照相技术等级为AB 级,底片黑度范围D :2.0~4.0;3、本工艺卡未规定事项,按照DDPS/WI-10-06压力容器焊缝射线检测通用工艺规程执行检测部位示意图见附图透照方式A :纵缝透照法;B :环缝单壁外透法; C: 环缝内透法; D: 双壁单影法 ; E: 双壁双影法;编制(资格):日期:审核(资格):日期:德地氏化工设备(无锡)有限公司磁粉检测专用工艺卡检测工艺编号: MT11101 DDPS/QR-10-04-A 产品编号11S018 产品名称1号盐酸洗涤塔检测标准JB/T4730.4-2005检测部位焊缝材质Q245R,20,Q235B 检测比例100 % 检测时机焊后冷却焊缝(工件)编号D1~D7 表面状况金属光泽坡口形式/ 焊接方法GMAW 合格级别I 仪器型号CDX-III 磁化方法磁轭法磁粉施加方法喷涂磁粉种类黑水磁悬液灵敏度试片型号A1 30/100 磁悬液浓度10~25 磁化方向纵向磁化磁化电流交流提升力45 磁化时间1~3 触头(磁轭)间距75~180 备注1000Lx检测部位示意图:编制(资格):日期:审核(资格):日期:德地氏化工设备(无锡)有限公司渗透检测专用工艺卡检测工艺编号: PT11101 DDPS/QR-10-05-A 产品编号11S018 产品名称1号盐酸洗涤塔检测标准JB/T4730.5-2005 检测部位焊缝及热影响区材质Q245R,20 检测比例100% 表面状态打磨光滑温度10℃~50℃合格级别I 渗透剂种类着色渗透检测方法IIC--d试块类型B型渗透剂牌号DPT-5 清洗剂牌号DPT-5 显像剂牌号DPT-5渗透剂施加方法喷洒渗透时间10~30min 观察方式目视显像剂施加方法喷洒显像时间7~60min 报告编号PT2011101检测部位示意图: 见附图检测程序:1.预清洗 2.渗透 3.清洗 4.干燥 5.显像 6.观察7.记录备注:1. 当渗透检测不可能在10~50℃温度范围内进行时,参照JB/T4730.5-2005标准附录B 执行。
2. 在清洗渗透剂时不得往复擦拭,不得用清洗剂直接在被检面上冲洗。
3. 被测工件表面干燥后喷施显像剂时,显像剂应充分搅拌均匀,喷嘴距工件表面300~400mm,且喷嘴与工件表面夹角30~40°,使显像剂薄而均匀地喷洒到工件表面。
4. 本工艺卡未规定事项,按照DDPS/WI-10-01压力容器渗透检测通用工艺规程执行。
编制(资格):日期:审核(资格):日期:德地氏化工设备(无锡)有限公司 焊缝射线检测报告Report for Radiographic Examination of Weld报告编号/Report No. RT2011101 DDPS/QR-10-07-A工件P a r t产品编号Product serial No. 11S018 材质Material designation Q245R 产品名称Product name 1号盐酸洗涤塔规格Material specification 500×252×10mm 检测条件及工艺参数E x a m i n a t i o n c o n d i t i o n a n d p r o c e s s i n gp a r a m e t e r s射源种类Source typeX 射线 设备型号Equipment model No. XXG-3005P 焦点尺寸Focal spot size 1.0×2.3 胶片牌号Film designation AGFA C7 增感方式Intensifying Screen typePb(前0.03/后0.03) 胶片规格Film specification 360×80mm 像质计型号 IQI typeFe (10-16)冲洗方式Flushing condition 手工显影液Prescription for developer solution 皇冠 显影条件Developing condition 时间Time : 5 min温度Temperature :20±2 ℃照相质量等级Radiographic quality level AB底片黑度 Film density2.0~4.0焊缝编号Weld serial No. S1板厚 mm Plate thickness10透照方式Exposure type AL1(焦距Soure-to-film distance)700管电压KV P Tube voltage 185管电流mA Tube current 5曝光时间min Exposure time 3要求像质丝号Required IQI 13焊缝长度mm Weld length 300一次透照长度Length of each penetration 300 合格级别(级)Acceptable class II 要求检测比例(%)Required examination degree 100 实际检测比例(%)Actual examination degree 100检测标准Examination standard JB/T4730.2-2005检测工艺编号Examination processing No.RT11101合格片数Acceptablepiece A类焊缝(张)Category AB类焊缝(张)Category B相交焊缝(张)Intersecting weld共计(张)Total 最终评定结果Final resultⅠ级(张)Class IⅡ级(张)Class IIⅢ(张)Class IIIⅣ级(张)Class IV1 / / 1 1 / / /缺陷及返修情况说明Statement for defect and repairing:1、本台产品返修共计/ 处,最高返修次数/ 次,返修长度为/ mm, 焊缝一次合格率为100% 。
For this product,total locations of re-welding is / , the most repeat re-welding. is / times,the length of repairing is / mm,the Conformity rate once time is 100%2、超标缺陷部位返修后经复验合格。
The unacceptable defect location are re-examined to be acceptable after repairing.3、返修部位原缺陷情况见焊缝射线检测底片评定表。
Original defect states of repairing locations are shown in the film evaluation table of weld radiographic examination. 检测结果Examination result本台产品焊缝质量符合II 级的要求,结果合格。
The weld quality of this product conforms to the requirementof class II the result is acceptable.备注:检测位置及底片情况详见焊缝射线底片评定表及射线检测位置示意图。
(另附)Remark: The detailed examination locations and film states are shown in the film evaluation table of weld radiographic examination and onthe of radiographic examination locations.透照方式Exposure Type A:纵缝透照法/ Penetration of Longitudinal welding B:环缝单壁外透法/Single-wall penetration of curved objects C: 环缝内透照法/ Radiation source located inside the object and with the film outside D: 双壁单影法/Double wall and single viewingE: 双壁双影法/ Double wall and double viewing报告人(资格)qualified reporter 日期(Date)审核人(资格)qualified approver日期(Date):无损检测专用章Particular stamps for nondestructive examination日期(Date):德地氏化工设备(无锡)有限公司焊缝射线检测底片评定表Evaluation table for film of weld radiographic examination产品编号Product serial No. 11S018DDPS/QR-10-12-A序号Serial No.焊缝底片编号Weld &filmserial No.相交焊缝接头Intersectingwelded joint底片黑度Film density(D)像质丝号IQI板厚Platethickness(mm)缺陷性质及数量Quantity and property of defect评定级别Evaluationclass(class)一次透照长度Length of eachpenetration(mm)备注Remark1 S1-1 / 2.0~4.0 123 10 未见缺陷I 300 23456789101112131415161718192021222324252627282930备注Remark:A.裂纹Cracks ; B.未熔合Lack of fusion; C.未焊透Lack of penetration ; D.条缺Stripy flaw; E.圆缺Round flaw报告人(资格): Qualified reporter 日期Date:审核人(资格): Qualified approver 日期Date:德地氏化工设备(无锡)有限公司 焊缝射线检测报告Report for Radiographic Examination of Weld报告编号/Report No. RT2011101 DDPS/QR-10-07-A工件P a r t产品编号Product serial No. 11S018 材质Material designation Q245R 产品名称Product name 1号盐酸洗涤塔规格Material specification Ф600×10mm 检测条件及工艺参数E x a m i n a t i o n c o n d i t i o n a n d p r o c e s s i n g p a r a m e t e r s射源种类Source type X 射线 设备型号Equipment model No. XXG-3005P&XXGH-2505Z焦点尺寸Focal spot size 1.0×2.3&1.0×2.4 胶片牌号Film designation AGFA C7 增感方式Intensifying Screen typePb(前0.03/后0.03) 胶片规格Film specification 360×80mm 像质计型号 IQI typeFe (10-16)冲洗方式Flushing condition 手工显影液Prescription for developer solution 皇冠 显影条件Developing condition 时间Time : 5 min温度Temperature :20±2 ℃照相质量等级Radiographic quality level AB底片黑度 Film density2.0~4.0焊缝编号Weld serial No. A1 A5 B1 B2 B9 B10 B11板厚 mm Plate thickness 10 10 10 10 10 10 8透照方式Exposure typeA A C C C C CL 1(焦距 Soure-to-film distance ) 1200 1200 310 310 310 310 135管电压 KV P Tube voltage 185 185 185 185 185 185 170管电流 mA Tube current 5 5 5 5 5 5 5曝光时间min Exposure time990.70.70.70.70.3要求像质丝号Required IQI 13 13 13 13 13 13 13焊缝长度mm Weld length 573 587 1947 1947 1947 1947 850一次透照长度Length of each penetration 286 293 279 279 279 279 270 合格级别(级)Acceptable class II II II II II II II 要求检测比例(%)Required examination degree 100 100 100 100 100 100 100 实际检测比例(%)Actual examination degree 100 100 100 100 100 100 100检测标准Examination standard JB/T4730.2-2005检测工艺编号Examination processing No.RT11101合格片数Acceptablepiece A类焊缝(张)Category AB类焊缝(张)Category B相交焊缝(张)Intersecting weld共计(张)Total 最终评定结果Final resultⅠ级(张)Class IⅡ级(张)Class IIⅢ(张)Class IIIⅣ级(张)Class IV4 33 6 37 325 / /缺陷及返修情况说明Statement for defect and repairing:1、本台产品返修共计/ 处,最高返修次数/ 次,返修长度为/ mm, 焊缝一次合格率为100% 。
无损检测渗透检测报告
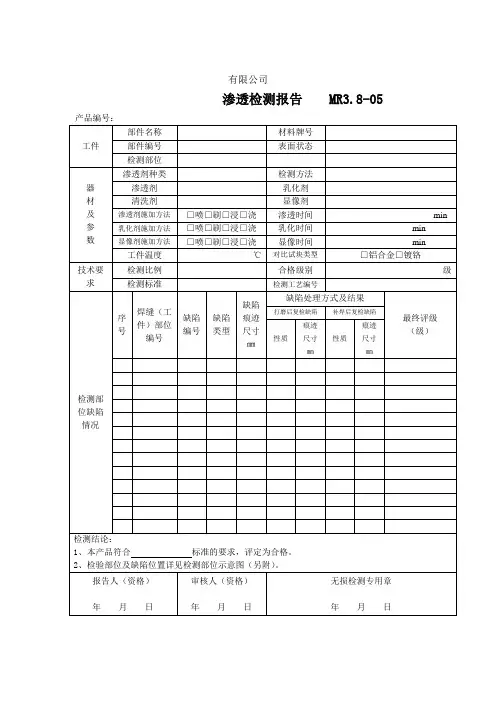
检测比例
合格级别
级
检测标准
检测工艺编号
检测部位缺陷情况
序号
焊缝(工件)部位编号
缺陷编号
缺陷类型
缺陷痕迹尺寸
㎜
缺陷处理方打磨后复检缺陷
补焊后复检缺陷
性质
痕迹尺寸㎜
性质
痕迹尺寸㎜
检测结论:
1、本产品符合标准的要求,评定为合格。
2、检验部位及缺陷位置详见检测部位示意图(另附)。
有限公司
渗透检测报告MR3.8-05
产品编号:
工件
部件名称
材料牌号
部件编号
表面状态
检测部位
器
材
及
参
数
渗透剂种类
检测方法
渗透剂
乳化剂
清洗剂
显像剂
渗透剂施加方法
□喷□刷□浸□浇
渗透时间
min
乳化剂施加方法
□喷□刷□浸□浇
乳化时间
min
显像剂施加方法
□喷□刷□浸□浇
显像时间
min
工件温度
℃
对比试块类型
□铝合金□镀铬
报告人(资格)
年月日
审核人(资格)
年月日
无损检测专用章
年月日
超声波无损检测报告

超声波无损检测报告一、目的本次超声波无损检测的目的是对被测材料进行缺陷检测,以评估其质量,并给出相应的建议。
二、被测材料被测材料为一块厚度为30mm的钢板。
三、检测设备和参数本次检测采用的超声波无损检测设备为XX型号,检测参数设置如下:-超声波频率:5MHz- 发射脉冲宽度:100ns-接收通道增益:40dB四、检测方法本次检测采用了传统的接触式超声波检测方法。
将超声传感器与被测材料接触,通过向材料中发射超声波脉冲,并记录其反射信号,从而分析材料的内部结构和缺陷情况。
五、检测结果与分析经过对被测材料进行超声波无损检测,得到如下检测结果:1.结构分析通过对材料的超声波回波信号分析,可以得出材料的内部结构。
根据回波信号的强度和延迟时间,可以判断材料中存在的层次、孔隙或夹杂物。
根据本次检测结果,被测材料的内部结构均匀且无明显缺陷。
2.缺陷检测本次检测的目的是检测被测材料中的缺陷情况。
经过对材料各部分的超声波回波信号进行分析,未发现任何缺陷信号。
可判断被测材料表面和内部无明显缺陷。
六、结论与建议根据上述检测结果分析,可以得出以下结论:1.被测材料的内部结构均匀,无明显结构层次和孔隙。
2.被测材料表面和内部未发现任何可见缺陷。
综上所述,被测材料质量良好,符合要求。
建议继续定期进行无损检测,以确保其质量稳定。
七、附图附图展示了本次检测中的超声波回波信号示意图,其中显示了材料内部结构与缺陷情况。
八、检测人员本次检测由XXX公司的XXX工程师进行,具有相关无损检测经验和资质。
九、报告编制本次报告由XXX工程师负责编制。
十、备注本次检测报告仅针对被测材料的现状进行分析和评估,如需进一步了解材料的性能和可靠性,请查阅相关材料技术文件或进行更加详尽的检测。
[1]超声波无损检测技术手册[2]XX国家标准-超声波无损检测方法。
无损检测实验报告小结(3篇)

第1篇一、实验背景随着科技的不断发展,无损检测技术在工业、医疗、科研等领域得到了广泛应用。
无损检测(Non-destructive Testing,简称NDT)是一种在不破坏被检测对象的前提下,对材料、部件或结构进行检测的方法。
本实验旨在通过实践操作,了解和掌握几种常见的无损检测方法,包括回弹法、超声法、射线检测、涡流检测、磁粉检测、渗透检测和声发射检测等。
二、实验目的1. 理解和掌握无损检测的基本原理和操作方法。
2. 熟悉各类无损检测仪器的功能和使用方法。
3. 学会根据实际情况选择合适的无损检测方法。
4. 培养实验操作能力和数据分析能力。
三、实验内容1. 回弹法检测混凝土抗压强度2. 超声法检测混凝土缺陷3. 射线检测金属部件缺陷4. 涡流检测金属表面缺陷5. 磁粉检测金属表面缺陷6. 渗透检测非金属材料表面缺陷7. 声发射检测材料内部缺陷四、实验过程及结果分析1. 回弹法检测混凝土抗压强度实验过程中,使用回弹仪对混凝土试块进行检测,得到回弹值。
根据回弹值和修正系数,计算出混凝土的抗压强度。
实验结果表明,回弹法检测混凝土抗压强度具有较高的准确性和可靠性。
2. 超声法检测混凝土缺陷实验中,使用超声仪对混凝土试块进行检测,通过分析超声波的传播速度和衰减情况,判断混凝土内部是否存在缺陷。
实验结果表明,超声法检测混凝土缺陷具有较高的灵敏度和准确性。
3. 射线检测金属部件缺陷实验过程中,使用射线检测仪对金属部件进行检测,通过分析射线在材料中的吸收和散射情况,判断部件内部是否存在缺陷。
实验结果表明,射线检测金属部件缺陷具有较高的准确性和可靠性。
4. 涡流检测金属表面缺陷实验中,使用涡流检测仪对金属表面进行检测,通过分析涡流在金属表面产生的信号,判断表面是否存在缺陷。
实验结果表明,涡流检测金属表面缺陷具有较高的灵敏度和准确性。
5. 磁粉检测金属表面缺陷实验过程中,使用磁粉检测仪对金属表面进行检测,通过分析磁粉在缺陷处聚集的情况,判断表面是否存在缺陷。
无损检测射线报告模板

无损检测射线报告模板1. 引言无损检测射线报告是对材料进行无损检测后所得到的数据和结果的汇总和分析。
该报告旨在提供对被检测材料的可靠性和安全性的评估,以及可能存在的缺陷和问题的诊断和解决方案。
2. 被检材料信息- 被检材料名称:- 被检材料型号:- 被检材料批次号:- 检测日期:- 检测单位:3. 检测方法及参数在本次检测中,采用了以下无损检测方法:- X射线检测- 射线能量:XXX kV- 焦点尺寸:XXX- 照射时间:XXX4. 检测结果和分析经过无损检测,我们得到了以下结果和分析:4.1 图像结果图1:被检材料的X射线检测图像4.2 缺陷分析在X射线检测中,我们发现了以下缺陷:- 缺陷1:位置、形状、尺寸、密度等信息- 缺陷2:位置、形状、尺寸、密度等信息- ...4.3 缺陷等级评定根据我们的评估,我们将缺陷分为以下等级:- 等级1:严重缺陷,对材料的可靠性和使用安全性产生重大影响- 等级2:中等缺陷,对材料的可靠性和使用安全性产生一定影响- 等级3:轻微缺陷,对材料的可靠性和使用安全性影响较小4.4 解决方案和建议针对上述缺陷,我们提出了以下解决方案和建议:- 解决方案1:详细描述解决方案和实施步骤- 解决方案2:详细描述解决方案和实施步骤- ...5. 结论通过本次无损检测,我们对被检材料的缺陷和问题进行了全面的评估和分析,并提出了相应的解决方案和建议。
我们建议采取必要的措施来修复和改进被检材料,以确保其可靠性和使用安全性。
6. 参考文献- 参考文献1:作者,题名,刊物名称,年份,页码- 参考文献2:作者,题名,刊物名称,年份,页码- ...。
无损检验报告
无损检验报告
报告编号:XXXX
委托单位:XXX公司
被测物品:XXX产品
检测单位:XXX检验有限公司
检验人员:XXX
一、检验目的及范围
本次检验旨在对委托单位提供的被测物品进行无损检测,检测范围包括但不限于:外观检测、超声波检测、射线检测、涡流检测。
二、检验结果
经过多项无损检测手段,本次检测获得以下结果:
1.外观检测:被测物品表面无明显破损,无影响使用的划痕。
2.超声波检测:被测物品结构完整,无内部缺陷。
3.射线检测:被测物品内部无裂纹、过长气孔等缺陷。
4.涡流检测:被测物品表面无裂纹、不平整等缺陷。
三、检验结论与建议
根据以上检测结果,本次检验认为被测物品符合相应的质量要求,并建议委托单位可继续使用。
但仍建议定期进行相关检测,以保证被测物品的安全性和使用寿命。
四、其他事项
1.本报告系本次无损检测的真实结果,不作为任何法律证明文件。
2.对于被测物品进行检验前,请确保良好的通风、安全措施等。
3.本报告有效期为三个月。
五、联系方式
如有关于报告的任何疑问,请联系本检验单位:
XXX检验有限公司
地址:XXX
联系人:XXX
电话:XXX
传真:XXX
邮箱:XXX 六、附件
无
本次报告结束。
无损检测报告范文

无损检测报告范文1.总结和简介无损检测是一种通过非破坏性手段对材料、结构或设备进行评估和检测的方法。
本报告旨在提供在对其中一特定对象进行无损检测后所获得的结果和评估。
2.研究目的研究的目的是评估被测对象的完整性和可靠性。
通过检测和评估,对对象进行合适的维护和修复。
3.检测方法和设备在本次检测中,使用了多种无损检测方法和设备,包括:-X射线检测-超声波检测-磁粉检测-涡流检测4.检测结果和评估通过使用上述无损检测方法和设备,我们对被测对象进行了全面的评估。
以下是我们的主要发现和评估结果:4.1X射线检测通过X射线检测,我们发现被测对象的内部结构存在一些问题。
具体来说,我们发现了一些裂纹和焊缝的不良连接。
这些问题需要及时修复,以确保对象的完整性和可靠性。
4.2超声波检测超声波检测显示了被测对象的表面和内部的问题。
我们检测到一些腐蚀和厚度不均匀的区域。
这些问题可能导致对象在使用中发生故障,需要进行维修。
4.3磁粉检测磁粉检测显示了被测对象的表面存在裂纹和缺陷。
这些问题可能会导致对象的结构强度减弱和破坏。
建议进行及时修复和更换。
4.4涡流检测通过涡流检测,我们发现了被测对象中的一些细微缺陷。
尽管这些缺陷对对象的基本功能没有直接的影响,但它们可能在未来导致问题。
建议定期检查和维护。
5.建议和结论根据我们的无损检测结果和评估,我们建议以下措施:-对X射线检测中发现的裂纹和焊缝进行修复。
-对超声波检测中发现的腐蚀和厚度不均匀的区域进行修复。
-对磁粉检测中发现的裂纹和缺陷进行修复和更换。
-对涡流检测中发现的细微缺陷进行定期检查和维护。
总之,无损检测报告提供了关于被测对象完整性和可靠性的重要评估信息。
通过及时采取修复和维护措施,可以确保被测对象的安全和有效运行。
超声无损检测报告
超声无损检测报告
第29页
4. 超声相控阵
※ 扫查方式
常见三种相控阵扫查方式
➢ 线性扫查:将相邻若干阵元视为一组,按 照一定时间间隔对各组阵元施加相同聚 焦法则。合成声束将以恒定角度和聚焦深度 沿阵元延伸方向进行扫查。
超声无损检测报告
第30页
超声无损检测报告
第32页
4. 超声相控阵
※ 超声相控阵发射聚焦延时计算
P点坐标为:
超声无损检测报告
发射延时计算坐标系
P点到F相对于阵列中心点时延为
结果为负表示第i个阵元相对于阵列中心点提
前发射,反之则延迟发射。
第33页
5. 硬件电路设计
※ 硬件电路结构
探头:产生超声波器件 发射前端:由FPGA控制产生高压脉冲信号,使探头发
➢ 能够控制声束偏转和聚焦,波束指向灵活,能够检 测到传统方法无法检测区域
➢ 不需要设计复杂扫查装置,也不需要频繁更换探 头,机构简单,操作方便
➢ 较低驱动电压下也能得到声场强度较大扫描信号 ➢ 提升系统检测分辨力,信噪比和灵敏度 ➢ 抗干扰能力增强
超声无损检测报告
第24页
4. 超声相控阵
※ 超声相控阵发射聚焦和发射偏转技术
第5页
2. 脉冲反射法
※ 工作原理
➢ 工件内部缺点造成材质不连续,进而造成声阻抗不一致 ➢ 造成工缺点处产生一个两侧声阻抗特征不一样接触面 ➢ 超声波传输到此处,一个别会被反射回去,另一个别继续向
前传输 ➢ 反射回来超声波能量大小与接触面两侧声阻抗差异及接
触面大小、取向相关,即与缺点情况相关
超声无损检测报告
理论基础—波叠加和干涉
无损检测报告总结
无损检测报告总结1. 引言无损检测是一种通过使用非破坏性方法来评估材料和结构的技术。
它可以帮助我们检测和评估工件的质量和完整性,而无需对其进行破坏性的测试。
本报告旨在总结无损检测的应用和优势,并提供一些关键的总结和结论。
2. 无损检测的应用无损检测广泛应用于许多行业,包括航空航天、汽车制造、核能、建筑和制造业等。
它可以用于检测和评估材料和结构的缺陷、疲劳、腐蚀和磨损等问题。
无损检测方法主要包括超声波检测、磁粉检测、涡流检测和X射线检测等。
3. 无损检测的优势无损检测具有许多优势,使其成为工业中广泛使用的技术。
首先,无损检测是一种非破坏性的测试方法,可以在没有损坏工件的情况下进行。
这使得它成为评估工件完整性的理想选择,特别是在关键部件和结构的检测中。
其次,无损检测可以提供高灵敏度和准确性。
通过使用先进的传感器和仪器,可以检测到微小的缺陷和问题。
这种高灵敏度使得无损检测在质量控制和生产过程中起着重要作用,能够提前发现潜在的问题,从而减少了损失和成本。
此外,无损检测还具有快速性和效率。
相对于传统的破坏性测试方法,无损检测能够快速地对大批量的工件进行检测。
这使得它在工业生产线上得到了广泛应用,有助于提高生产效率和降低成本。
4. 无损检测的局限性尽管无损检测具有许多优势,但也存在一些局限性。
首先,无损检测方法的准确性和可靠性依赖于操作人员的经验和技能水平。
这可能导致测试结果的可变性和不确定性。
因此,在进行无损检测之前,培训和认证操作人员是非常重要的。
其次,一些无损检测方法对工件的材料和结构有一定的限制。
例如,超声波检测对于某些高密度材料的穿透性较差,磁粉检测对于非磁性材料无法使用。
因此,在选择无损检测方法时,需要根据工件的特性和要求进行合理的选择。
最后,无损检测方法的设备和仪器成本较高。
购买和维护这些设备需要一定的投资。
然而,在长期运营和维护过程中,无损检测通常可以为企业节省大量的成本,因此,这种投资通常是值得的。
材料无损检测实验报告(3篇)
第1篇一、实验目的1. 理解材料无损检测(NDT)的基本原理和重要性。
2. 掌握几种常用无损检测方法(如超声波检测、射线检测、磁粉检测等)的操作流程和数据分析。
3. 通过实际操作,提高对材料缺陷的识别能力,为后续工程实践打下基础。
二、实验原理无损检测(NDT)是一种在不破坏材料的前提下,对材料内部缺陷进行检测的技术。
它广泛应用于工业、航空航天、建筑等领域。
无损检测的原理主要包括:1. 超声波检测(UT):利用超声波在不同介质中的传播特性,检测材料内部的裂纹、气孔等缺陷。
2. 射线检测(RT):利用射线穿透物体时,被内部缺陷吸收或散射的现象,检测材料内部的缺陷。
3. 磁粉检测(MT):利用磁性材料在磁场中产生磁粉聚集的现象,检测材料表面的裂纹、划痕等缺陷。
三、实验设备与材料1. 实验设备:- 超声波检测仪- 射线检测仪- 磁粉检测仪- 标准试块- 被检测材料(如钢、铝等)2. 实验材料:- 超声波检测:水、耦合剂- 射线检测:X射线胶片- 磁粉检测:磁粉、脱磁剂四、实验步骤1. 超声波检测(UT):- 将超声波检测仪的探头放置在待检测材料表面,调整探头与材料的耦合状态。
- 调整检测仪的参数,如频率、增益等。
- 对材料进行扫描,观察超声波的反射信号,分析材料内部的缺陷。
- 将检测数据记录在实验报告中。
2. 射线检测(RT):- 将待检测材料放置在射线检测仪的照射范围内。
- 调整射线检测仪的参数,如曝光时间、能量等。
- 检测过程中,观察X射线胶片上的图像,分析材料内部的缺陷。
- 将检测数据记录在实验报告中。
3. 磁粉检测(MT):- 将待检测材料放置在磁粉检测仪的磁场中。
- 涂抹磁粉,观察磁粉在材料表面的聚集情况。
- 分析磁粉聚集的位置和形态,判断材料表面的缺陷。
- 将检测数据记录在实验报告中。
五、实验结果与分析1. 超声波检测(UT):- 在超声波检测中,发现材料内部存在一定数量的裂纹和气孔。
- 根据缺陷的位置、大小和形状,判断缺陷的性质和严重程度。
结构无损检测实验报告
一、实验目的本次实验旨在了解结构无损检测的基本原理、方法、仪器及其应用,掌握各种无损检测技术的操作流程,并通过对实际结构进行检测,验证无损检测技术的有效性。
二、实验原理结构无损检测是一种在不破坏被检测对象的前提下,对其内部缺陷、损伤、性能等进行检测的技术。
常用的无损检测方法有超声波检测、射线检测、磁粉检测、渗透检测、涡流检测等。
1. 超声波检测(UT):利用超声波在材料中传播的特性,通过检测超声波的反射、折射、散射等行为,判断材料内部缺陷的位置、大小和形状。
2. 射线检测(RT):利用X射线、γ射线等射线在材料中传播的特性,通过检测射线在材料中的衰减、散射等现象,判断材料内部缺陷的位置、大小和形状。
3. 磁粉检测(MT):利用磁性材料在磁场中的磁化特性,通过检测磁粉在缺陷处聚集的情况,判断材料表面和近表面缺陷的位置、大小和形状。
4. 渗透检测(PT):利用液体或气体在材料表面张力作用下的渗透能力,通过检测渗透液在缺陷处的滞留情况,判断材料表面缺陷的位置、大小和形状。
5. 涡流检测(ET):利用导电材料在交变磁场中产生涡流的特性,通过检测涡流的分布情况,判断材料表面和近表面缺陷的位置、大小和形状。
三、实验内容1. 超声波检测:使用便携式超声波探伤仪,对实验用金属板进行检测,观察超声波在金属板中的传播情况,分析金属板内部的缺陷。
2. 射线检测:使用X射线探伤仪,对实验用金属板进行检测,观察X射线在金属板中的传播情况,分析金属板内部的缺陷。
3. 磁粉检测:使用磁粉探伤仪,对实验用金属板进行检测,观察磁粉在缺陷处的聚集情况,分析金属板表面和近表面缺陷。
4. 渗透检测:使用渗透探伤仪,对实验用金属板进行检测,观察渗透液在缺陷处的滞留情况,分析金属板表面缺陷。
5. 涡流检测:使用涡流探伤仪,对实验用金属板进行检测,观察涡流的分布情况,分析金属板表面和近表面缺陷。
四、实验结果与分析1. 超声波检测:在金属板中检测到多个缺陷,通过分析超声波的传播情况,确定缺陷的位置、大小和形状。