
倍捻机的工艺设计、产品质量分析和控制
倍捻机的工艺设计、产品质量分析和控制
许建琴
(上海八达纺织印染服装有限公司,上海200041)
摘要:叙述了对于不同的倍捻机机型,在加工不同品种、不同细度纱线和不同加捻程度情况下的倍捻工艺参数的设定方法,并进行了质量分析与控制的探讨。
关键词:倍捻机;工艺设计;质量分析;质量控制;捻度;超喂率
为减少结头数,提高产品质量,用倍捻机取代传统环锭捻线机已成为趋势。
本文对阿尔玛倍捻机和村田倍捻机的工艺设计、产品质量分析与控制作阐述。
1倍捻机工艺设计
1.1 锭速
锭速与原料有关。
原料强力高,锭速可以高些。
锭速与纱线细度和加捻程度有关,一般来说,细度越细,需加捻回就越多。
为了保证产量,加工细特纱、加捻程度高时,锭速就选择得高,但质量会变差。
1.2捻度
阿尔玛倍捻和村田倍捻机的计算捻度与实际捻度的关系存在很大差异。
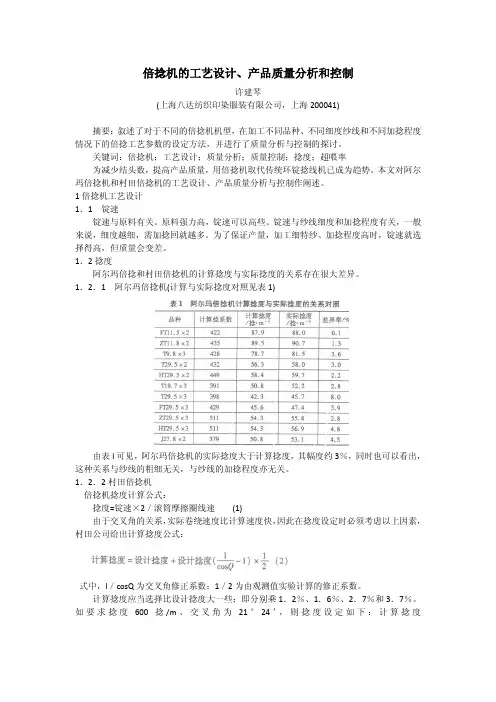
1.2.1 阿尔玛倍捻机(计算与实际捻度对照见表1)
由表l可见,阿尔玛倍捻机的实际捻度大于计算捻度,其幅度约3%,同时也可以看出,这种关系与纱线的粗细无关,与纱线的加捻程度亦无关。
1.2.2村田倍捻机
倍捻机捻度计算公式:
捻度=锭速×2/滚筒摩擦圈线速(1)
由于交叉角的关系,实际卷绕速度比计算速度快,因此在捻度设定时必须考虑以上因素,村田公司给出计算捻度公式:
式中,l/cosQ为交叉角修正系数;1/2为由观测值实验计算的修正系数。
计算捻度应当选择比设计捻度大一些;即分别乘1.2%、1.6%、2.7%和3.7%。
如要求捻度600捻/m、交叉角为21°24’,则捻度设定如下:计算捻度
=600+6002
11-2421cos 1⨯︒)’(=622
表2为交叉角Q 为18°32’时计算捻度与实际捻度的差异情况。
按式(2)理论差异率应为1.027%,实际差异率平均为1.029%。
当交叉角变化,计算捻度不变时,根据公式(2),实际捻度将发生变化。
表3为J27.8tex ×2交叉角变化、计算捻度为54.5捻/m 时的实际捻度的变化情况。
当交叉角为18。
时,理论差异率1.027%,与实际差异率1.026%相当接近;当交叉角为22。
时,理论差异率1.037%,与实际差异率1.044%略有差异。
1.3超喂率
超喂率视筒子所需的软硬程度而定,阿尔玛倍捻机的超喂率有11种选择:3%、9%、16%、23%、30%、38%、47%、56%、67%、78%和90%。
村田倍捻机的超喂率有3种选择:38%、57%和8l %。
阿尔玛倍捻机的超喂率标准值为38%,村田倍捻机为57%,当超喂率设定为标准值时,筒子硬度比较适中。
选择较小的超喂率时,卷绕张力较大,筒子硬度较大;反之,筒子硬度较小,甚至能直接做成染色用松式络筒,便于染色时染料渗透。
一般做染色筒子时,阿尔玛倍捻机选用。
78%的超喂率,村田倍捻机选用8l %的超喂率。
阿尔玛倍捻机超喂率为56%、67%时,筒子平均密度分别为0.42l 、O .405 mN /dm 3;村田倍捻机超喂率为8l %时,筒子平均密度为O .436 mg /dm 3。
当超喂率一定,其他条件亦相同时,细度越细,筒子硬度越大,因此,在筒子硬度要求相同,细度较细时,一般超喂率设计得较大。
表4为阿尔玛倍捻机筒子硬度要求基本接近时的超喂率设定。
调节超喂率的目的是调整卷绕张力,在倍捻机上,卷绕张力还可以通过改变纱线在超喂罗拉上的包围弧加以调整。
纱线在超喂罗拉上的包围弧是通过改变张力导轮的位置与数量实现的。
如图l 所示,张力导轮越向外(位置1)包围弧越小,卷绕张力越大;反之,张力导轮越向内(位置2),包围弧越大,则卷绕张力越小。
阿尔玛倍捻机包围弧的调节有8档可供选择,村田倍捻机有10档。
1.4 交叉角
交叉角视筒子所需的软硬程度而定。
阿尔玛倍捻机有16°、18°、20°、22°、24°5种,村田倍捻机有12°14’、14°32’、18°08’、2l°24’4种。
如果纱线的卷绕张力固定,即超喂率、纱线在超喂罗拉上的包围弧以及锭速等固定,则交叉角越大,筒子硬度越小,反之,交叉角越小,筒子硬度越大。
如倍捻筒为直接染色筒,一般阿尔玛倍捻机选用22~交叉角,村田倍捻机选用18°08’交叉角。
1.5气圈高度
气圈高度的调节通过调节导纱钩的高度来实现。
阿尔玛倍捻机导纱钩有12个刻度,从O~12气圈由小变大;村田倍捻机有8个刻度,从0~8气圈由小变大。
纱线越细,刻度选择越小,气圈尺寸越小;反之,纱线越粗,刻度选择越大,气圈尺寸越大。
抬高气圈导纱钩位置,将意味着增大气圈的尺寸,增加气圈的张力与电耗。
但气圈导纱钩位置太低,气圈会碰储纱罐上边缘,容易刮伤纱线,造成断头。
因此,如图2所示,气圈与储纱罐上边缘的距离保持在15 min为最佳。
2倍捻机质量分析
2.1倍捻机的优缺点
一般认为,与环锭捻线机相比,倍捻机具如下优点:锭子一转可得两个捻回,能提高每锭产量;可直接做成筒子供后工序使用,省去一道络股线工序;股线筒子卷装大,内部结头少;由于不用钢领和钢丝圈,可施加强捻,最高捻度可达3 000捻/m;锭速不再受钢丝圈速度限制,而且纱线可以少受污染。
倍捻机的缺点是:锭子结构大而复杂,造价高,单位产量耗电量大;断头后接头比较麻烦等。
利用倍捻机可加工29.5 tex×4、29.5 tex×6、29.5 tex×9股线,单线断裂强度略低,捻度不匀率较大。
环锭捻线机与倍捻机各品种质量对比见表5。
由表5可见,倍捻机捻不匀与环锭机差异较大;掌线断裂强度普遍略有下降,但幅度不大;单强CV与断裂伸长率基本无差异。
2.2原因分析
2.2.1倍捻机成纱捻不匀高
在加捻过程中,如果每一根单纱具有均匀一致的直径,则捻回就可平均分布到股线上。
由于短纤维在牵伸过程中各种附加不匀的存在,致使成纱不可能绝对粗细一致。
在捻线机上,对于直径不均匀的纱线进行加捻,捻回将首先到达较细的部分,因为这部分的加捻阻力小,
在较细的部分有了捻回之后,较粗的部分才传到捻回。
在加捻时,纱线的加捻长度(夹持长度)对加捻的不匀率有很大的影响。
如果加捻长度短,捻回的分布较均匀,因为它的细段较少,甚至没有;如果加捻长度长,则捻回的分布较不匀。
由于倍捻机的加捻长度大大超过环锭捻线机,所以用这两种机型加捻的股线会出现不同的捻度不匀率。
造成倍捻机捻不匀高的原因除了加捻长度外还有:筒子卷绕时,由于导纱器的往复而使卷绕速度波动;锥筒大小端的卷绕速度不一;筒子卷绕时,由于在摩擦滚筒上打滑,使小筒、中筒和大筒的卷绕速度有差异;锭子速度差异。
2.2.2倍捻机成纱断裂强度略低
对于倍捻系统,有3种主要的纱线张力:(l)牵引张力,指从并线筒子到上导管进口之间的纱线张力,由从纱层中抽出纱线的摩擦而引起。
(2)气圈张力,是纱线通过气圈导纱钩引导到超喂罗拉的一个连续过程的张力。
气圈张力受锭速、纱线细度、捻度和气圈导纱钩高度的影响。
(3)卷绕张力,在超喂罗拉与卷绕罗拉闯展开,通过超喂罗拉而减小。
卷绕张力用改变超喂罗拉的速度和改变纱线在超喂罗拉上包围弧加以调节。
倍捻机成纱断裂强度之所以比环锭机略差,主要是因为受到运转时上述3种纱线张力≥的影响,纱线受到的张力超过了容许限度所致。
2.2.3倍捻机成纱伸长率与环锭机相仿
在环锭机上,气圈张力直接影响卷绕张力,卷绕较紧的纱线在加捻后长时间受到拉伸负荷作用;在倍捻机上,超喂罗拉对纱线的卷绕张力起决定作用,气圈张力只在短时间内对纱线产生影响,纱线经过超喂罗拉之后,原来的张力大大降低,纱线仅以很小的张力进行卷绕,所以即使气圈张力在短时间内很大,股线的伸长率仍能和环锭机相仿。
但是如果气圈张力不变,甚至较小,而卷绕张力未控制好,会给股线的伸长率带来影响,甚至给强力也带来影响。
3倍捻机的产品质量控制措施
在倍捻机的使用过程中,碰到诸如硬筒、蛛网纱、断头高等质量问题,可采取以下措施:用增大交叉角的办法解决蛛网纱;用加大超喂率的手段解决硬筒;用减少开关车的办法,减少纱线的缠绕,减少超喂率的变化,从而减少断头以及因卷绕张力不匀而引起的捻不匀;在调整锭速的同时调整超喂率,控制好卷绕张力,避免因超喂率不当产生张力高峰.减少上部断头。
纺织倍捻车间工艺流程

纺织倍捻车间工艺流程英文回答:The process flow in a textile doubling workshopinvolves several steps to achieve the desired outcome of twisted yarn. I will walk you through the process in detail.1. Yarn Preparation: The first step is to prepare the yarn for doubling. This involves inspecting the quality of the yarn, removing any defects or impurities, and ensuring that the yarn is properly wound onto bobbins or cones.2. Doubling Machine Setup: Once the yarn is prepared,it is loaded onto the doubling machine. The machine is set up according to the desired twist level and the type ofyarn being doubled. This includes adjusting the tension, speed, and twist direction of the machine.3. Feeding the Yarn: The prepared yarn is then fed into the machine. It passes through various guides andtensioning devices to ensure even feeding and prevent any snags or breaks in the yarn.4. Twisting: As the yarn passes through the machine, it undergoes twisting. The twisting process involves rotating the yarn in the opposite direction of its original twist to achieve the desired level of twist. This is done by the machine's rotating spindles or flyers.5. Monitoring and Adjusting: Throughout the doubling process, operators closely monitor the yarn for any irregularities or defects. They make necessary adjustmentsto the machine settings to maintain consistent quality and twist level.6. Winding: Once the yarn has been doubled and twistedto the desired level, it is wound onto bobbins or cones. This is done using winding machines that ensure the yarn is properly wound and ready for further processing or shipment.7. Quality Control: Before the doubled yarn is considered ready for use, it undergoes quality controlchecks. This involves inspecting the yarn for any defects, measuring its twist level, and conducting strength tests to ensure it meets the required standards.中文回答:纺织倍捻车间的工艺流程涉及多个步骤,以实现所需的纺纱。
利来倍捻机说明书

利来倍捻机说明书
利来倍捻机是一种用于纺织行业的机械设备,它主要用于将棉花或化纤等原料纺成线或线绳。
以下是利来倍捻机的简要说明。
1. 机器构造:
利来倍捻机主要由机头部分、倍捻机头、机架和控制系统组成。
2. 工作原理:
首先,将原料通过进料机构投放到机头部分。
然后,原料经过清洗和处理后,会经过捻子的旋转运动,与另一股线进行捻合。
捻合完成后的线会通过捻线器和卷线器,被卷绕成线绳。
3. 参数调节:
利来倍捻机可以通过控制系统进行线密度、捻度和纺纱张力的调节,以适应不同的纺纱要求。
4. 维护与保养:
利来倍捻机需要定期进行润滑和清洁工作,以确保设备的正常运行。
此外,还需要定期检查各个部件的磨损情况,及时更换损坏的零件。
5. 安全操作:
在操作利来倍捻机时,需要穿戴好防护设备,遵循相关操作规程,确保人身安全。
同时,禁止将手或其他物体靠近机器运行部件。
以上是利来倍捻机的简要说明书,这些信息可作为使用者的参
考,确保机器的安全运行和高效生产。
具体的使用和维护指南请参考设备制造商提供的详细说明书。
倍捻机的工艺设计、产品质量分析和控制
倍捻机的工艺设计、产品质量分析和控制许建琴(上海八达纺织印染服装有限公司,上海200041)摘要:叙述了对于不同的倍捻机机型,在加工不同品种、不同细度纱线和不同加捻程度情况下的倍捻工艺参数的设定方法,并进行了质量分析与控制的探讨。
关键词:倍捻机;工艺设计;质量分析;质量控制;捻度;超喂率为减少结头数,提高产品质量,用倍捻机取代传统环锭捻线机已成为趋势。
本文对阿尔玛倍捻机和村田倍捻机的工艺设计、产品质量分析与控制作阐述。
1倍捻机工艺设计1.1 锭速锭速与原料有关。
原料强力高,锭速可以高些。
锭速与纱线细度和加捻程度有关,一般来说,细度越细,需加捻回就越多。
为了保证产量,加工细特纱、加捻程度高时,锭速就选择得高,但质量会变差。
1.2捻度阿尔玛倍捻和村田倍捻机的计算捻度与实际捻度的关系存在很大差异。
1.2.1 阿尔玛倍捻机(计算与实际捻度对照见表1)由表l可见,阿尔玛倍捻机的实际捻度大于计算捻度,其幅度约3%,同时也可以看出,这种关系与纱线的粗细无关,与纱线的加捻程度亦无关。
1.2.2村田倍捻机倍捻机捻度计算公式:捻度=锭速×2/滚筒摩擦圈线速(1)由于交叉角的关系,实际卷绕速度比计算速度快,因此在捻度设定时必须考虑以上因素,村田公司给出计算捻度公式:式中,l/cosQ为交叉角修正系数;1/2为由观测值实验计算的修正系数。
计算捻度应当选择比设计捻度大一些;即分别乘1.2%、1.6%、2.7%和3.7%。
如要求捻度600捻/m、交叉角为21°24’,则捻度设定如下:计算捻度=600+600211-2421cos 1⨯︒)’(=622表2为交叉角Q 为18°32’时计算捻度与实际捻度的差异情况。
按式(2)理论差异率应为1.027%,实际差异率平均为1.029%。
当交叉角变化,计算捻度不变时,根据公式(2),实际捻度将发生变化。
表3为J27.8tex ×2交叉角变化、计算捻度为54.5捻/m 时的实际捻度的变化情况。
倍捻机的工艺和原理

倍捻机的工艺和原理
首先,我们来看一下倍捻机的工艺。
倍捻机是用于纺织行业中纺纱工序的一种设备,它主要用于对纱线进行捻合,以增加纱线的强度和均匀度。
在倍捻机的工艺中,首先需要将两股或多股纱线经过张力调整装置进行张力调整,然后进入捻接装置进行捻合。
捻合后的纱线再经过卷绕装置进行卷绕,最终形成捻合后的成品纱线。
整个工艺流程需要经过精密的张力控制、捻合和卷绕等环节,以确保纱线的质量和稳定性。
其次,让我们来了解一下倍捻机的原理。
倍捻机的原理主要是通过捻杆和捻钩的相互配合,对纱线进行捻合。
在倍捻机中,捻杆和捻钩分别由上下两组构成,它们通过相对运动的方式对纱线进行捻合。
捻杆和捻钩的运动速度和方向是可以调节的,这样就可以控制纱线的捻合程度和捻向。
通过不同的捻合方式,可以生产出不同规格和品质的纱线,以满足不同的纺织品生产需求。
除此之外,倍捻机的原理还涉及到张力控制、卷绕方式和设备运转等方面。
在倍捻机的运行过程中,需要对纱线的张力进行精确控制,以确保纱线在捻合过程中能够保持适当的张力,从而获得均匀的捻合效果。
同时,卷绕装置也需要保持稳定的运转,以确保捻
合后的纱线能够顺利卷绕成卷,并且保持一定的张力和卷绕密度。
总的来说,倍捻机的工艺和原理是纺织行业中非常重要的一部分,它直接影响着纱线的质量和生产效率。
通过对倍捻机工艺和原理的深入了解,可以更好地掌握这一设备的操作和维护技巧,提高纺织品的生产质量和产量。
希望本文对倍捻机的工艺和原理有所帮助,谢谢阅读!。
倍捻机传动机构设计
摘要我本次设计的主要任务是倍捻机传动机构设计,该倍捻机主要适用于锦纶纤维的加捻。
以往的倍捻机主要采用带锥形的卷装形式。
本机改变了传统的卷绕形式,采用两头均为圆柱形的卷绕形式。
这种圆柱形卷装没用束缚层,卷绕密度约比圆锥形大25~30%,增大了卷装容量。
为了达到圆柱形卷绕的目的,在每一声将单程内,钢领板必须能够单独上升和下降,在整个卷绕过程中,钢领板的起始位置和终了位置保持不变,且钢领板上升和下降的速度也一样。
由此,成形凸轮的表面曲线是两面对称的。
与以往的倍捻机相比,本机成形机构传动系统去掉了位叉、棘轮等改变钢领板升降动程的装置,简化了机构。
而且采用链式对称传动,用弹簧代替平衡重锤,整个结构浑然一体,简单适用。
本机还采用了气圈环控制气圈的大小,改善纱线张力,方便实用。
关键词:成形凸轮;圆柱形卷装钢领板;气圈环AbstractThe main idea of my design is the transmit system of the shaping frame which is mainly suit for the twisting of the fiber.The twisting machine in last days mainly used the cone-shaped winding formation. This machine has changed the tradition winding formation into a pillar-shaped one. This pillar-shaped winding formation has no constraint layer, and has a density 25~30% higher than cone-shaped one.To get to the goal of the pillar-shaped winding, the lifting plate should be able to rise and fall undependently and in the whole winding process, the position of the lifting plate is in constant and the speed of rising and falling is the same. So the curve of the shaping cam is symmetric.Comparing with the twisting machine of last days, the transmit system of the shaping frame of this machine is more simple. It uses symmetric chain to transmit, and uses spring instead of the balance weig ht.Key words:the curve of the shaping cam; the lifting plate; pillar-shaped winding formation目录1 绪论 (4)2 倍捻机的工艺过程及主要技术参数 (1)3 倍捻机的主要机构及其作用原理 (2)3.1 喂给机构 (2)3.2 输出机构 (3)3.3 加捻卷绕机构 (4)3.4 成型机构 (5)4 设计方案 (6)4.1 成形凸轮的设计 (6)4.2 手动机构的设计 (9)5 传动方案设计 (10)5.1 传动方案的确定 (10)5.2 传动比的分配 (11)6 蜗杆传动设计 (11)6.1 计算蜗杆轴的转速 (11)6.2 计算蜗杆轴功率: (12)6.3 选择材料 (12)6.4 确定主要参数 (12)6.5 蜗轮的模数及蜗杆直径系数q (13)6.6 验算蜗轮的圆周速度v (14)wl6.7 求中心距a (14)6.8 校核齿根弯曲疲劳强度 (14)6.9 蜗杆、蜗轮各部分尺寸的计算 (15)6.10 精度等级的选择和公差,表面粗糙度的确定 (16)6.11 蜗杆、蜗轮的结构设计 (16)7 齿轮传动设计 (16)7.1 选定齿轮类型、精度等级、材料及齿数 (16)7.2 按齿面接触疲劳强度设计 (17)7.2.1 确定公式各参数值 (17)7.2.2 计算 (18)7.3 校核齿根弯曲疲劳强度 (19)7.4 结构设计 (20)7.5 公差及表面粗糙度的确立 (20)8 蜗杆轴的设计 (21)8.1 初步估算轴的最小直径d (21)2limwg8.2 轴的结构设计 (21)8.2.1拟定轴上零件的装配方案 (21)8.2.2根据轴向定位要求确定轴各段直径和长度 (21)8.3 选择轴的材料 (23)8.4 求轴上的载荷 (23)9 链传动设计 (24)9.1 链传动主要参数 (24)9.1.1 选择链轮齿数 (24)9.1.2 确定链条节距 (24)9.1.3 确定中心距和链条长度 (24)9.1.4 链轮的主要尺寸 (25)9.2 链传动的张紧 (25)9.3 链传动的润滑 (25)10 总结 (25)附录 (25)参考文献 (27)致谢 (28)1 绪论初捻就是给单纱加上一定的捻度,其基本任务是将单纱在捻线机上加捻,并卷成一定的卷装。
三晶变频器倍捻机控制方案

倍捻机控制方案》行业概述倍捻机是一种加捻设备,可以实现一转两捻,加捻效率比传统捻线设备成倍提高。
卷装容量增大,万米无接头,加捻质量大幅提高,较低的层高,特别适合操作。
随着机电技术的不断创新,变频器、PLC技术在倍捻机上得到广泛运用,使其更节能,操作更方便。
》工作原理和控制方式分析倍捻机结构组成:倍捻机可以把两股或两股以上的单纱通过加捻粘合成股线,并且增强了原纱的性能,达到客户的需求。
倍捻机主要由动力部分、倍捻单元和传动部分等组成。
(1)动力部分主要包括电动机、电器控制箱、指示器和操作面板。
(2)倍捻单元的结构主要包括锭子制动装置、倍捻机锭子部分、纱线卷统装置、倍捻单元的特殊装置等。
主要机件的形状、结构和作用:■锭子制动装置:主要包括锭子传动带和皮带轮、带子锭子制动的踏板。
■倍捻机锭子部分:主要包括可储纱和导向的锭盘、锭罐、纱线张力装置、退纱器、气圈罩、分离器、导纱构和断纱停机落钩等。
■纱线卷绕装置:倾斜罗拉、超喂罗拉、储纱装置、横向导纱钩、筒子、升降筒子架和筒管盘。
倍捻机工作原理:锭子回转一周,纱线形成2个捻,故名倍捻。
加捻的过程是通过锭子完成的.第一个捻在张力弹子和锭盘出口处形成;第二个捻在锭盘出口和导纱钩之间形成。
纱线由于输出机构的牵引,从锭罐中的喂入筒子退出,进入空心锭子的中心孔。
在空心锭子中纱线由张力器控制,也就是说,如上图所示,当龙带带动锭子转动的同时,摩擦滚筒也带动捻丝筒转动,从而使纱线从供丝筒子进入张力管,穿过张力珠,被张力珠的弹性作用所压紧,形成一个握持点,纱线退离空心锭子的中心孔,垂直进入锭盘,接着纱线由锭盘出口经储纱区偏转到达静止导纱钩,并形成气圈,气圈的高度由导纱钩的位置确定,纱线经导纱钩后,再通过小导纱罗拉,到达超微罗拉,最后纱线经过导纱器交叉卷绕在筒子上。
变频器改造原理:倍捻机属于织造前准备工艺的设备,作为一种加捻设备,传统的倍捻机只使用一台电动机作为动力,通过龙带传动机构和齿轮机构分配到各锭子、卷绕轴和横动摆杆。
第三章 倍捻机
3 倍捻机控制系统方案设计在第二章我们对倍捻机的各个运动进行了详细分析,并了解到倍捻机的运行是由这三个运动组成,这三个运动分别为主加捻运动、卷取运动、导纱运动。
也推道得出了倍捻机各个运动对整个加捻过程的作用,以及对纱线工艺参数、物理的机械性能和纱线品质指标的影响。
下面我们将针对这三个运动的具体传动形式和控制方式进行设计。
3.1 主加捻运动的方案设计加捻运动是整个倍捻机三大运动之一,它的运动不仅决定纱线的捻向,而且还可以决定纱线捻度和纱线的产量。
为此必须对加捻运动传动和控制有非常合理的设计。
从而来保证倍捻机的工艺要求,和对纱线加捻的品质保障。
为了让倍捻机生产柔性更大,根据倍捻机结构和机构设计组的设计表明,本次设计的倍捻机柔和分散控制,集中管理的思想即采用多电机驱动。
这种设计使得倍捻机的自由度加大,柔性增强。
其中在加捻部分,设计组提出的是采用7.5KW的异步电机作为动力源。
为了提高倍捻机生产量,我们采用的是一个电机拖动一组加捻盘同时同速同向的转动。
这个过程中的传动采用的是带传动,具体形式,如下图3—1所示图3-1 主加捻运动原理对于加捻运动的运动控制而言,由于在结构与机构部分已经把原动力部分确定,在此根据确定了的原动力来确定控制形式。
对于三相异步电机的控制,当前最主流的控制方式是变频器驱动控制。
这种控制方式不仅可以对异步电机实行有级调速控制,而且还可以无级调速控制。
不仅有较大的调速范围,而且还有强的在线检测和保护能力。
最主要的变频驱动可以很方便的对电机进行启动、调速和制动,还有节能、延长电机寿命和接受上位控制器控制信号的能力。
综合上面的诸多变频调速的优点。
我们选择对加捻运动用变频器驱动控制。
3.2 纱线卷取运动的方案设计纱线的的卷取从工艺上讲,是为了把以加捻好了的纱线段收缠起来,同时把未加捻的纱线带入到加捻区进行加捻。
这种运动维持了倍捻机持续对纱线加捻的过程。
如果没有这个运动过程的存在,那么这种倍捻方式下的加捻将不会持续。
倍捻机 参考
基于台达机电技术的倍捻机自动化设计青岛宏大纺织机械有限公司 杨丽丽 从顺章 杨培学 摘 要:在简要介绍倍捻机工作原理的基础上重点研讨机电一体化倍捻机自动化系统设计术。
系统基于PLC 控制平台与变频器驱动的集成结构。
关键词:倍捻机 伺服驱动器 PLC 变频器 交叉角1 引言在纺织工程领域,纺纱与织布是两个完全不同的工艺过程。
纺纱是织布的前期工艺。
加捻属于纺纱的后期工艺。
对于短纤纱,加捻使纤维之间抱合得更加紧密,使纱具有一定物理机械性质;对于长丝,加捻的工艺目的是改善织布工艺的加工性,提高纺织品抗起毛起球、抗勾丝性,强捻使织物风格独特。
加捻是使纱条的两个截面产生相对回转,这时纱条中原来平行于纱轴的纤维倾斜成螺旋线。
纱线加捻的多少以及纱线在织物中的捻向与捻度的配合,对产品的外观和性能都有较大的影响。
加捻性质的指标有:表示加捻程度的捻度、捻系数及表示加捻方向的捻向。
纱线的捻向对织物的外观和手感影响很大,利用经纬纱的捻向与织物组织相配合,可织出外观、手感等风格各异的织物。
顾名思义,倍捻机作为一种加捻设备,实现一转两捻,效率比传统捻线机成倍提高,卷装容量增大,加捻质量大幅度提高。
倍捻机主要具有以下特点:高品质锭子在高速运转下的持久稳定性;二级传动机构,使受力更合理,加捻范围更广;油浴式齿轮箱,特殊的导纱曲线,使卷绕成形良好;卷绕张力可以在超喂罗拉上任意调节,因此也适用于染色用松驰柔软的卷绕,倍捻机结构如图1所示。
2 机电一体化倍捻原理设计自动化倍捻机是高性能的机电一体化设备,适用于棉、毛、涤等纤维的纯纺、混纺纱线的加捻。
与传统环锭捻线机相比,自动化倍捻机可直接做成标准筒子(锥形或圆柱形)或松边筒子用于染色,其纱线质量优于传统捻线机,有利于剑杆织机和针织机性能的完全发挥。
在国内设计出以台达EH 系列可编过程控制器为主控制单元,控制全机锭子速度(台达变频器控制),卷绕电机速度(台达变频器控制),横动移纱电机速度(台达B 系列伺服驱动器),用台达人机界面设置和显示工艺参数的控制方案。
RF310G型倍捻机的分析
加捻中要使气圈张力稳定。当退解筒子上的推解点随时间上下变化、内外变化及瞬间阻力变化而使筒子推解张力器的附加力波动时,捻丝卷绕在贮丝盘上的附加张力就立即进行补偿,这主要是通过丝线卷绕在贮丝盘上的卷绕角的变化实现的。选择合适的卷绕角是稳定加捻张力的必要条件。如果卷绕角选择不当,随着筒子退解直径的减小,退解张力增大,卷绕角度随着减小。当卷绕角减小到临界值时,气圈张力突然会增大,使工艺条件严重恶化。因此如果卷绕角过小,气圈变小,使其补偿能力消弱,引起断头。相反,如果卷绕角过大,丝线在贮丝盘上卷绕量增加,丝条之间会产生干涉,也会引起断头。卷绕角一般为1/2~3/4圈,最多不超过一圈。
RF310G型倍捻机的包围角在30°以上时,捻丝张力保持恒定。当包围角在30°以下时,随着退解张力的增大,气圈形状变小,气圈张力变大且不稳定,从而引起断头。
3.包围角、气圈张力和退解张力的关系
包围角随着旋转盘导丝口张力的变化而变化,张力升高时,包围角减小;反之,张力减小时,包围角增大。
旋转导丝盘导丝口的张力是退解张力之合,因此,任何一方的张力发生变化包围角都随之变化。
1.基本概念
包围角:丝线在旋转盘上的角度称为包围角或减速角。如图2.2示该包围角为300°。
第二章_倍捻机
2 倍捻机工作原理的运动分析的有机协调的结合,从而完成纱线的加捻。
2.2倍捻机的工艺运动与纱线的工艺参数 2.1 倍捻机的工艺过程分析由于倍捻机基本工作原理基本相似,现在以二倍捻线机为分析对象,来描述其基本工作原理。
如下图2-1是倍捻机的结构原理简图,其构成除了机架外,还有1.开线筒子、2.锭翼,3.空心锭子、4.沙盘、5.加捻盘、6.导纱环、7.探针、8.超喂罗拉、9.导纱钩、10.喂入罗拉、11.卷绕罗拉等11个主要零部件构成。
这些零部件的协调工作,在加捻驱动、导纱驱动、卷绕驱动的综合作用下使纱线的捻度增加。
图2—1 倍捻机工艺原理图1-开线筒子2-锭翼3-空心锭子4-纱盘5-加捻盘6-导纱环7-探针8-超喂罗拉9-导纱钩10-喂入罗拉11-卷绕罗拉从上图我们可看到,纱线是从纱筒开始穿过锭翼进入空心锭子,然后从加捻盘出来,接着穿过导纱环进入到超喂罗拉,然后经过喂入罗拉到达卷绕罗拉上。
这个过程实际上分两个过程。
其一是倍捻过程,其二是卷绕过程。
在加捻过程中,主要是纱线从锭翼进入空心锭子时在加捻盘旋转作用下产生一个捻回,然后是加捻盘在转动时也会对从捻盘出来到喂入罗拉之间的一段纱线再加一捻。
这样就使得当捻盘转动一圈时,纱线获得两个捻回。
对于卷绕部分,则是将加捻的纱线在超喂罗拉和喂入罗拉的共同作用下将纱线送进纱筒上进行卷绕。
为了让纱线在卷绕筒上整齐有序的缠绕,纱线会受到横线导纱机构的引导作用,在这个机构的作用下,纱线会让一定的规律缠绕在纱筒上。
这三个个过程在上面的倍捻机工艺过程分析中,可以看到倍捻机的两个主要的运动是加捻运动和卷绕运动,同时还有一个导纱运动。
对于纱线来讲,经过这前面两个运动的作用后,其宏观内部结构和外在的物理特性都会发生变化。
经过后面的过程会以一定的规律缠绕在纱筒上。
接下来我们将具体的定性分析各个运动将如何影响纱线的品质参数。
2.2.1 纱线基本工艺参数与倍捻机的运动1.纱线的捻向捻向是指加捻后,单纱中的纤维或股纱中的单纱呈现的倾斜方向。