
道岔打磨机详细介绍
中煤信息部 zmjt04
内燃道岔打磨机
内燃道岔打磨机设计用来打磨转撤器的尖轨,辙岔岔心和护 轨顶面及侧面飞边,也可以打磨交叉渡线和标准轨道的钢轨 飞边。
内燃道岔打磨机的两个可相互垂直移动的台车彼此运动的组 合可以使该机在所有方位都能进行打磨,并且操作容易、灵 活。
内燃道岔打磨机的磨削装置可从垂直方向向侧面倾斜30°, 同时可以沿垂直方向和水平方向实现对磨削砂轮位置的调整 。从而可使该机磨削装置能够在钢轨之间比较狭窄的空间内 非常精确地工作。
ቤተ መጻሕፍቲ ባይዱ
内燃道岔打磨机维修
⒈打磨机只能在油门处全速工作状态开始进行打磨,磨轨要 缓慢进行
⒉操作者只能保持与砂轮的安全距离,其他人员应该避开打 磨方向,以免烧伤
⒊遇到机械故障,应该立即停止,快速下道,撤离到界限以 外。
道岔打磨机图片
转速4100r.p.m。 磨削移动:从垂直方向起向任意一侧可倾斜30° 垂直行程:170mm,低于轨道头75mm以上 外形尺寸:2920×850×1150mm
内燃道岔打磨机操作注意事项
1.操作人员必须经过培训,考试合格后方可作业 2.使用认真阅读说明书,要按要求操作. 3.作业前需要检查: ①对机械全面检查 ②检查汽油机,润滑系统是否渗漏或是堵塞 ③汽油机和砂轮传动带是否松动 ④瞬间启动汽油机确定砂轮转向是否正确 ⑤二冲程汽油机汽油与机油比列配合为25:1,四冲程汽油机分别加注润滑汽油机 油汽油。
内燃道岔打磨机工作原理
汽油机经过V带传动,使主轴(砂轮)产生回转运动,再通 过转动手轮经丝杠、丝母实现垂直方向的进给磨削运动,而 水平方向的进给磨削主要是靠大车架上的小车架的水平移动 来实现。
内燃道岔打磨机技术参数
发动机:4.0/4.8kw、3600r.p.m. 磨削头:碗形砂轮Φ254mm 厚度35mm
内燃道岔打磨机产品组成
安装有四个带单轮缘滚轮能在轨道上移动的底架。
安装有四个带双轮缘滚轮能在底架上沿垂直轨道方向移动的 灵活的磨削装置。
钢制的防护罩对操作人员起防护作用。
可以迅速更换碗形砂轮两个人即可很容易把NCM-4.0型道岔 打磨机抬下线路。
内燃道岔打磨机作用
内燃道岔打磨机主要用来打磨道岔转辙器的尖轨、辙叉心轨 、翼轨顶面及侧面肥边。
铁路还有这样一个工种,你肯定没听说过!

铁路还有这样一个工种,你肯定没听说过!深夜,“打磨”进行时我的“打磨机”时尚时尚最时尚看到钢轨肥边我情不自禁摩擦摩擦在这光滑的钢轨上摩擦月光下看到我自己的身影上面的歌词是否让你想到约瑟翰·庞麦郎?但今天的主角并不是他,而是咱哈尔滨工务段哈西高铁车间,在这里有一群人,他们的工作是打磨钢轨!哈西高铁车间担负着包括京哈高铁上下行1144km561m至1242km625m的设备养护维修工作。
在列车的碾压下钢轨表示“压力山大”,特别是道岔可动心轨处,车辆轮对的冲击挤压,都会造成钢轨出现鱼鳞纹、波磨、肥边等问题,预防性打磨是非常必要的。
然后小编要告诉大家,高铁打磨可是通过打磨车打磨和手工打磨相结合的方式完成的,其中手工打磨是打磨车的补充打磨。
手持打磨机按照高铁设备预防性打磨要求,这次进行的是京哈高铁开通以来的第三次手工打磨了。
继2016年9月份钢轨打磨车进行预防性打磨之后,3月末手工打磨工作正式拉开帷幕。
4月21日,0时30分,哈西高铁车间的伙计们来到哈西站125、127、129#道岔进行手工打磨作业。
就是下面这样因为高铁都是白天运行,所以线路的维修养护工作都是在大家进入梦乡的时刻进行的。
今天他们的作业时间是0时30分至4时30分。
看着摩擦、摩擦好像挺简单的,其实则不然。
打磨前测量利用1m钢直尺、塞尺进行准确测量,确定打磨位置、打磨范围和需打磨的数值,现场用白油笔标注。
打磨中随打随观测为保证打磨质量,在打磨过程中,一边打磨一边进行复测,以确保打磨数值准确。
打磨后精测验收打磨结束后进行验收,将误差控制在0.1mm以内。
同时用白油在打磨后的轨面做好标记,观察车轮通过后的光带情况,来确认打磨效果。
做好数据累积,便于总结和分析目前,哈尔滨工务段哈西高铁车间已经基本完成了京哈线区间线路的补强打磨作业,正在为完成道岔部分手工打磨而辛勤作业中。
内燃道岔打磨机安全技术操作规程模版
内燃道岔打磨机安全技术操作规程模版一、总则1. 本规程旨在保障内燃道岔打磨机的安全操作,确保人员和设备的安全,规范作业流程。
2. 所有使用内燃道岔打磨机的操作人员必须严格遵守本规程的要求进行操作。
3. 操作人员必须经过专业培训并掌握相关技能,持有相应的操作证书方可上岗操作。
4. 在操作过程中,必须遵守国家相关法律法规和公司的安全规定,确保操作过程的合法性和安全性。
二、安全要求1. 操作人员在使用内燃道岔打磨机之前,必须戴好防护帽、防护眼镜、耳塞和防尘口罩,穿戴符合要求的防护服,并佩戴防滑鞋。
2. 必须确保内燃道岔打磨机的电气设备和机械设备正常运行,并经专业人员定期检查和维修。
3. 内燃道岔打磨机作业现场必须保持通风良好,不能有明火和易燃物品,必要时应进行排放防爆处理。
4. 操作人员必须严格遵守操作规程,严禁擅自更改或绕过安全保护装置的使用。
5. 操作人员在使用内燃道岔打磨机时,必须保持清醒、精神集中,禁止饮酒和使用精神药物。
三、操作流程1. 操作前检查(1)操作人员必须确认内燃道岔打磨机的各个部件是否完好,并经过专业人员验收。
(2)确认内燃道岔打磨机的燃油、润滑油和冷却水的供应是否充足。
(3)检查内燃道岔打磨机的安全保护装置是否完好,并将其打开。
(4)检查地面是否平整,有无杂物,以确保内燃道岔打磨机的稳定运行。
2. 操作过程(1)将内燃道岔打磨机的开关置于“关”位,连接好电源。
(2)燃油加注:根据内燃道岔打磨机的燃油箱位置,打开油箱盖并加注足够的燃油,加注完毕后将油箱盖拧紧,并检查有无油漏。
(3)润滑油加注:打开润滑油箱盖并加注足够的润滑油,加注完毕后将润滑油箱盖拧紧,并检查有无油漏。
(4)冷却水加注:打开冷却水箱盖并加注足够的冷却水,加注完毕后将冷却水箱盖拧紧,并检查有无水漏。
(5)启动内燃道岔打磨机。
先将油门旋钮转至最小位置,然后将点火开关置于“ON”位,同时操作启动开关启动内燃引擎。
启动成功后,逐渐将油门旋钮旋转至工作状态。
合理利用小机、做好道岔打磨
合理利用小机、做好道岔打磨摘要、针对岔区打磨作业时道岔区部分区段大机无法打磨,工务段采取一系列措施,合理利用小机,成立组织、制定打磨标准及作业流程、方法等,整治道岔轨件存在的种种病害,有效的改善了道岔状态,保证了列车运行平稳性。
关键词、小机;道岔;打磨1概述随着我国铁路高速重载的发展趋势,在列车高速重载运动作用下,钢轨表面容易产生波形磨耗和因接触疲劳而产生的片状剥落、裂纹、肥边等病害增多,增加了工务维修的任务和难度。
当波形磨耗较重时,轮轨之间的作用力和轨道振动增大,对钢轨的破坏也随之加大,轨道的几何尺寸变化加快,在列车运行速度较高的区段表现比较突出。
接触疲劳裂纹如不及时消除,容易导致钢轨表面剥离掉块,严重时还会造成钢轨断裂,影响行车安全。
有效消除钢轨波形磨耗和接触疲劳裂纹是十分必要的。
目前一般采用大机打磨的方式消除钢轨表面的波形磨耗和接触疲劳裂纹,据现场调查道岔区段的打磨效果不如区间好。
究其原因,主要是岔区打磨作业时道岔区部分区段无法打磨,岔区轨面局部不平顺不能消除,道岔区打磨质量维持时间较短。
而道岔是线路上的薄弱环节,道岔钢轨病害比区间线路更加严重,其打磨成了重中之重。
为此工务段通过综合利用小机,弥补大机打磨的不足,有效提高了道岔打磨质量。
2实施过程2.1成立专业打磨队伍2.1.1合理设置打磨专班根据养修生产组织改革布局,在段8个线路车间维修工区成立打磨专班,专班设班长1人,定员3-4人。
2.1.2明确打磨专班职责打磨专班负责改锚、钢轨、焊缝及道岔轨件修磨等专项工作,主要负责本车间管内岔区设备的周期(每季度1遍)性修理,并根据车间安排,对重点岔区的轨面伤损设备进行修理性打磨。
2.2合理选用打磨机具合理使用先进的打磨机具是提高打磨质量的关键。
根据轨件病害的种类、存在的不同部位,结合路局近年来配置的打磨机具,有针对性选择不同打磨机具进行优化组合。
作用边打磨主要以MC3打磨机为主(主要打磨尖轨)、平面打磨主要MV3打磨机为主(主要打磨基本轨、焊缝)、翼轨打磨主要以NYM2.8翼轨打磨机为主,表面除锈主要以内燃手持磨削机为主,再辅配手持直向磨光机等小型机具相互配合使用。
第一部分小型养路机械一、起拨道机具

目录第一部分一、起拨道机具(一)液压起拨道机(二)YQBJ—250型液压起道机(三)YQBD-25 液压起拨道机(四)YQ液压起道机(五)YQD-8型8T轨枕板起道器(六)齿条式起道机二、捣固机具1、小型液压捣固机2、电动软轴捣固棒3、内燃振动捣固棒4、电动振动捣固棒5、液压道岔捣固机YCD-32三、其他液压机具1、液压方枕器2、轨缝拉伸器3、钢轨拉伸机4、液压直轨机四、电动(内燃)机具1、钢轨切割机2、钢轨钻孔机3、钢轨打磨机4、螺栓冲击扳手五、小型发电机组1、小型汽油发电机2、柴油发电机组六、其他1、轻型轨道车2、单轨小车3、吊轨小车第二类检查工具一、轨检仪1、GJY-T-4轨道检查仪2、二、添乘仪1、轨道智能添乘仪2、便携式添乘仪三、检查工具1、道尺2、支距尺3、方尺4、电子道尺5、正矢盒第一部分一、起拨道机具(一)YQB液压起拨道机1、YQB液压起拨道机用途是适用于铁道线路日常保养和维修的专用工具,具有起道拔道两种功能。
它的结构简单,操作方便,效率高,不侵入界限,使用安全可靠,是铁路作业的理想工具。
2、YQB液压起拨道器的技术参数最大起道力15t20t25t30t最大拔道力8t13t18t20t最大起道量(mm)115115120125最大拔道m80808590整机重(kg22223、YQB液压起拨道器工作原理YQB液压起拨道器由油缸,油缸座,油箱,柱塞泵,支架,底座及扳把等组成。
底座,支架及油缸座有销轴铰接而成平面四连杆机构。
油缸座上设有安全阀和回油阀等机构。
扳动操纵杆使柱塞泵里产生的高压油进入油缸,推动活塞伸出,在活塞推力的作用下,油缸及支架绕底座上的销轴同时向上旋转,在起道轮的铰接处产生垂直向上的推力,同时在支架的顶块上产生水平方向的推力,从而达到起道和拨道的目的。
4、YQB-200×135型液压起拨道器(1)适用范围YQB-200×135型液压起拨道器适用于各型号钢轨线路进行起道和拨道作业,它具有结构新颖、操作轻便、安全可靠、不侵入限界、工作效率高、整机重量轻等特点。
9 道岔综合整治作业指导书
道岔综合整治作业指导书1 范围本作业指导书规定了人工整治道岔作业程序、项目、内容及安全技术要求。
本作业指导书适用于线路允许速度为200km/h及以下普速及提速线路人工整治道岔作业。
2 引用规范性文件2.1 集团公司《广铁(集团)公司铁路营业线施工安全管理实施细则》的通知(广运发[2010]165号);2.2 《广州铁路(集团)公司行车设备施工(检查)登记簿填记管理办法》的通知(广运发[2008]44号);2.3 《铁路线路修理规则》(铁运[2006]146号);2.4 《铁路工务安全规则》(铁运[2006]177号);2.5 广州铁路(集团)公司企业标准(Q/GZT08Z-2010)。
3 作业目的3.1 优化道岔及道岔前后100米范围内的平纵断面;3.2 消灭整治区域内的轨道几何尺寸超限;3.3 全面整治零配件缺失、松动等病害;3.3 整治尖轨硬弯、钢轨肥边、接头低塌等设备病害。
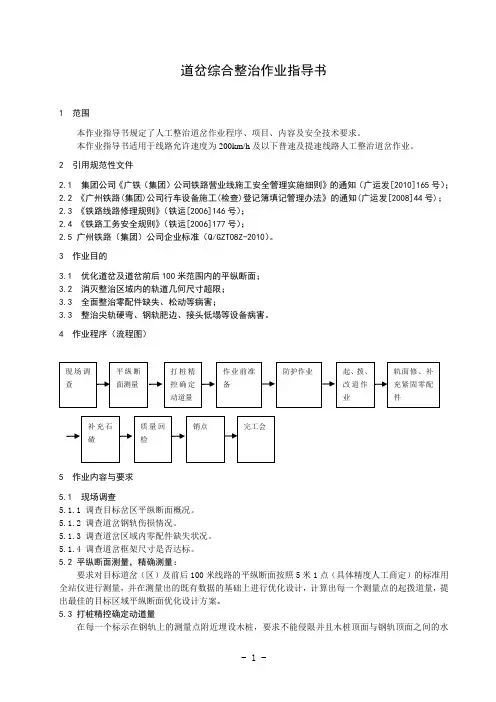
4 作业程序(流程图)5 作业内容与要求5.1 现场调查5.1.1 调查目标岔区平纵断面概况。
5.1.2 调查道岔钢轨伤损情况。
5.1.3 调查道岔区域内零配件缺失状况。
5.1.4 调查道岔框架尺寸是否达标。
5.2 平纵断面测量,精确测量:要求对目标道岔(区)及前后100米线路的平纵断面按照5米1点(具体精度人工商定)的标准用全站仪进行测量,并在测量出的既有数据的基础上进行优化设计,计算出每一个测量点的起拨道量,提出最佳的目标区域平纵断面优化设计方案。
5.3 打桩精控确定动道量在每一个标示在钢轨上的测量点附近埋设木桩,要求不能侵限并且木桩顶面与钢轨顶面之间的水平、距离差不能超过道尺的测量范围。
利用道尺量取每一个测量点桩与钢轨顶面的水平、距离,并计算相应此点优化整治后的水平、距离,记录备案并作为验收整治效果的依据。
5.4 作业前准备5.4.1工机具:两台道岔捣固机、五台内燃捣固机、起道机、拨道器、钢轨打磨机。
5.4.2材料:轨底大胶、尼龙座、轨距挡板、弹条、砼枕螺帽、机油等。
道岔尖轨不密贴病害分析及整治
道岔尖轨不密贴病害分析及整治摘要:道岔、接头、曲线三大线路薄弱环节以及正线整体道床地段道床翻浆冒泥出现的病害尤为突出,其中,道岔出现的问题较为典型。
病害发生频繁,原因复杂。
其中有:道岔本身结构特点的内在因素,也有列车动力作用及环境侵蚀、保养维护不当等外界因素。
因此对道岔病害的整治尤为重要。
关键词:道岔尖轨;不密贴病害;分析;整治一、尖轨不密贴的影响列车在经过道岔时对尖轨部位产生较大的作用力,由于道岔稳定性较差,检查道岔各部位尺寸极为重要,包括支距、尖轨动程和开程、尖轨尖及竖切部分的密贴情况、尖轨跟端间隔铁尺寸、高低、递减及爬行等超限原因。
在长期的负载作用下,尖轨容易出现跳动、轨距扩大、与基本轨不密贴、与顶贴不密切、与滑床板不密切、爬行、非正常磨耗以及轨向不良等病害。
其中,尖轨与基本轨不密贴会对行车安全产生严重的影响。
不密贴状态下的尖轨垂向与横向振动要比在尖轨与基本轨处于密贴的状态下的振动剧烈的多,再加上道岔结构本身的稳定性相对较差,车辆经过道岔时产生的振动较一般线路更为强烈,对维持道岔设备的稳定、延长尖轨的使用寿命、保证行车安全都非常不利。
尖轨与基本轨离缝较大会造成列车进入道岔时轮对撞尖轨尖,造成尖轨损坏。
严重时可能会造成列车轮对进入异股,导致轮对损坏或者掉道,严重危及行车安全。
因此对此类病害的整治一直都是道岔病害整治的重点。
二、道岔尖轨不密贴原因分析(一)道岔几何尺寸不良由于道岔结构特点导致稳定较差,轨距难以控制,高低水平难以保持,在列车的重复碾压、冲击下,造成道岔几何尺寸不良,特别是轨距超限,产生尖轨与基本轨不密贴。
(二)尖轨动程不足尖轨拉杆尺寸选配或调整不良,造成两尖轨间的间距不符合标准要求。
尖轨扳动不到位,与基本轨产生离缝,造成尖轨与基本轨不密贴(三)顶铁不合适基本轨与尖轨间的顶铁过长或过短,长此以往,车轮挤压造成尖轨曲变形,尖轨竖切部分与基本轨不密贴。
(四)尖轨串动爬行跳动尖轨跟端轨缝过大间隔铁和夹板磨耗连接零件松动、过车时加大了冲击。
《打磨钢轨肥边作业》PPT课件
精选课件ppt
12
• ⑷钢轨内侧轨距变化率,在提速200~ 250km/h区段不大于0.5‰;在线路容许 速度大于120km/h线路轨距变化率不大于 1‰,其他线路不大于2‰;其他站线不 大于3‰(不含规定的递减率)。
精选课件ppt
9
4、作业质量
• ⑴轨距内侧工作边应平顺,无明显凸凹波 浪形。肥边在Vmax>120km/h线路小于 0.3mm;在Vmax≤120km/h 线路小于 0.5mm。
精选课件ppt
10
• ⑵钢轨接头轨面平顺,内侧错牙用1m直尺 测量在Vmax>120km/h线路不大于1mm; 在Vmax≤120km/h 线路不大于2mm。
打磨钢轨肥边作业
精选课件ppt
1
1、目的
• 整治钢轨内侧、焊头肥边、接头端部肥边, 消灭假轨距,保持轨道几何尺寸。
精选课件ppt
2
2、作业条件
• ⑴必须利用“维修天窗”或“故障修”点 进行作业。
• ⑵砂轮机、发电机、轨面打磨机或道岔打 磨机工作状态完好,无异常。
精选课件ppt
3
3、作业程序
• ⑴料具: • 角向砂轮机、发电机、道岔打磨机、1m直
——完——
精选课件ppt
13
• 检查发电机、砂轮机的性能状态是否完好、校对 量具。
精选课件ppt
5
⑶打磨钢轨肥边
• 戴好手套、护目镜,将打磨机抬上线路, 进行打磨试运行。①使用道岔打磨机时两 人操纵,一个掌握打磨机在轨面上平稳的 前后往返运动,并对打磨方向施加一定的 力,另一人掌握打磨深度和砂轮的左右移 动。②使用角向砂轮机时,应检查开关、 插座、插头、电线接头绝缘是否完好,翻 越钢轨时,电线应由轨底穿越。一人操作, 一人配合。
运营地铁整体道床道岔岔枕倾斜病害整治施工技术
运营地铁整体道床道岔岔枕倾斜病害整治施工技术作者:谢吉国来源:《中国科技博览》2015年第08期[摘要]城市地铁整体道床道岔作为地铁安全平稳运行的薄弱环节之一,其维修质量至关重要。
本文根据整体道床道岔综合整治工程实践,介绍整体道床道岔岔枕倾斜病害整治施工技术。
[关键词]运营地铁;岔枕;病害整治中图分类号:S68 文献标识码:A 文章编号:1009-914X(2015)08-0235-02引言道岔是轨道结构的重要组成部分,因施工等原因,整体道床道岔尖轨区会出现岔枕倾斜后钢轨磨耗大、轨面波磨重等病害,严重影响地铁运营安全。
本文以广州地铁2号线11组整体道床道岔岔枕倾斜病害整治工程为例,对病害产生原因及如何解决运营条件下岔枕倾斜病害检查、岔枕打磨、线路恢复等技术难题进行论述,并进行相关技术总结,以供类似工程参考。
1 整体道床道岔岔枕倾斜存在的主要问题及成因分析1.1 岔枕倾斜存在的主要问题经调查广州地铁2号线正线56组道岔,发现有11组道岔尖轨区部分岔枕存在不同程度的倾斜,滑床板不在同一平面内,形成轨下垫板空吊。
当列车经过这些道岔时,由于列车自重和运行动力,轨面不在同一个平面内,高低不平,列车运行时对轨面形成较大冲击,引起钢轨磨耗加剧,形成波磨轨,且容易造成尖轨和滑床板变形,转辙困难,严重影响列车运行安全。
1.2 岔枕倾斜成因分析广州地铁2号线整体道床道岔原设计采用混凝土短岔枕,采用支架法施工。
施工时,尖轨区岔枕采用悬挂法固定于钢轨上,存在一侧紧一侧松的现象,即岔枕通过垫板及扣件固定在钢轨上,靠基本轨侧扣件直接与钢轨相连便固定牢固,而靠尖轨侧因滑床板,扣件与钢轨无法连接,因而存在岔枕受自重作用向下倾斜的问题,加上辅助调平及固定措施不牢而导致岔枕在道床混凝土浇筑施工荷载作用下下沉倾斜,若没有及时调整,待道床混凝土固化后,该部分岔枕就会永久倾斜,造成尖轨空吊与滑床板不密贴,形成病害。
2 岔枕倾斜整治施工方案比选广州地铁2号线作为广州市轨道交通繁忙线路,不具备停运线路集中施工的条件,按照地铁运营公司的管理要求,作业时间只能利用每天列车停运后天窗时间进行,每次天窗时间270分钟,扣除必要的施工准备及信号调试时间,每次工务施工有效作业时间在210分钟内,且必须确保第二天地铁列车安全正点运行。
道岔捣固车介绍
CD08-475型道岔捣固车如图6—4,主要由转向架、车架、牵引装置、前后司机室、多方向捣固装置、枕端夯实装置、起拨道装置、工作小车和动力轮对、测量系统、液压系统、电气系统、气动系统、动力传动系统、制动系统及材料小车等部分组成。
CD08-475型道岔捣固车是一种结构先进的自行式、多功能线路机械,集机、电、液、气于一体,采用了电液伺服控制、自动检测、微机控制和激光准直等先进技术,能够实现对道岔和线路的捣固作业,具有操作简便、性能良好、作业高效的特点。
CD08-475型道岔捣固车作业条件。
高速铁路道岔示范性打磨技术对比研究
高速铁路道岔示范性打磨技术对比研究作者:杨冀超石瑞喜胡伟松王伟冯杰来源:《城市建设理论研究》2014年第11期摘要:道岔是线路的薄弱环节,其平顺性直接影响着列车通过道岔的平稳性,高速铁路上影响更为明显。
为了提高道岔的平顺性及消除伤损,需对道岔进行打磨。
本文重点对不同公司高速道岔打磨方案进行对比,加深道岔打磨过程中关键点的卡控,整体提升打磨技术。
关键词:道岔打磨方案对比打磨理念中图分类号:U213.6 文献标识码: A一、基本概况高速铁路道岔经过一段时间的运营后,钢轨会出现一系列的伤损,如曲股的侧磨、鱼鳞纹、可动心的鱼鳞纹及廓形的改变,钢轨的受力特性改变,严重影响钢轨的使用性能。
若继续恶化,将影响列车的行车安全。
德国L&S公司、BWG公司分别对永乐站、廊坊站铺设的CN6118AS道岔进行了示范性打磨。
二、打磨作业范围德国L&S公司打磨永乐站正线8组1/18#BWG道岔直股、曲股、道岔夹直线及岔区前后10m线路,其中2#、4#、6#道岔直、曲股通打,其它道岔曲股打磨曲基本轨和曲心轨。
德国BWG公司打磨廊坊站正线8组1/18#BWG道岔直股、曲股、夹直线及前后100m线路,其中5#、8#道岔直、曲股通打,其它道岔曲股打磨曲基本轨与尖轨密贴部位。
三、打磨技术对比1.打磨技术标准德国L&S公司永乐站采取小机通打的方式全部打磨,德国BWG公司廊坊站采取大机跳打的方式进行打磨。
主要技术标准见下表,详细技术标准见表1。
表1 主要技术标准打磨公司目标廓形切削量打磨角度打磨顺序顶面/mm 轨距角/mmL&S 60N 0.1~0.2 1.0~2.0 -7°~70°先打曲股后打直股BWG 60N 0.3~0.5 1.8~2.0 -45°~75°先打直股后打曲股2.打磨机械德国L&S公司打磨使用自主研发的LRGM 1-6 / AM65轻型自动道岔打磨车,可自动调整打磨角度、补偿磨石磨耗、控制打磨压力,可规避障碍物。