
Lauffer多层板压合系统的操作说明
Lauffer多层板压合系统的操作内容 一.系统的开启和停止 系统开启: 1.打开主电柜的主电源、二次热交换机的电源 2.打开冷却水的阀门 3.打开压缩空气的阀门 4. 打开电脑控制桌的系统运行开启的控制按钮(system on)
二.系统的自动运行 在打开电脑控制桌的系统运行开启的控制按钮后,开启电脑的电源,此时压合系统专用的ml软件自动运行。
ML软件自动运行后,软件的视图中呈现整个Lauffer压合体统现场分布图及各部分的名称。根据图示看其个部分的状态State): 1. 在运行中(Cycle running)和此次压合程序的周期(Cycle time)和现役运行的时间(Act cycle time),单位:分钟。 2. 没有操作(No operation),同时显示上一次运行的程序的周期(Cycle time)和运行时间(Act Cycle time)0(单位:分钟)。 3. 按图示提供的标示看各部分是自动或手动。 4. 入市系统中一个在手动状态,图示的左下角“手动按钮(Manual)“是蓝色 自动压板前的注意和检查事项: A. 此时可以看出每一部分的运行模式:自动模式/手动模式(手动模式Manual operation呈蓝色,同时总画面View的左下角Manual按钮呈现蓝色,反之自动模式)。 B. 热压机1/2和冷压机的运行状态(State):空载(No operation呈现红色),及压机上一次运行的时间(Cycle time单位为分钟min);运行中(Cycle running呈现绿色),及本次运行的压合程式的总时间(Cycle time单位为分钟min)和实际压合程式已运行的时间(Actual time). C. 热压机、冷压机、进料架、出料架的对照式感应器(Light beam)的状态:正常状态呈现绿色(Light beam free)和异常状态呈现红色(light beam interrupt). D. 在总视图的下方报警栏显示当前的报警数目:若有报警,双击数目栏查看报警内容并消除报警;也可以在视图的最上方的“简介(Info)”中查看。
压合程式的程式建立: 1冷热压程式的建立 首先选择所要建立的冷压或是热压程序,输入密码”q”再输入名称,进入以下界面,然后一次生产所用的程序数据,核对(check)保存。 2.料单的建立 点击“新建(New)”,输入密码和名称,然后选择之前建立的冷/热压程序,再输入所压合的板材的尺寸和一层镜板上的排板数量,然后保存。 自动压合的流程: 1.进料架(Loading storage)的入板 可以通过以下的界面,查看进料架中的板子数量和所在位置。 当同一料号的板子进入进料架的Basket中已达8个时,此时电脑会自动弹出审核(charge)的对话框,然后编辑工单(Job),选择料单(Recipe),在选择好料单以后,就当前的料单所用的冷/热压程序、板子的尺寸和排板数都会显示出来,此时还以可以选择这一次的压合到几号热压机压合,然后点击“输入(Set)’,若是未满8个,可以通过电脑控制桌的部分压合按钮来实现,电脑同样会弹出审核对话框,按照以上所述同样输入。 2.热压机(Heating press)的压合 在压合前对此次压合板子看其是否要测料温,若是要测料温请点击此次压合所用压机的“状态(State)中的测料温(measuring laminate)”选项。 当工单输入以后,压机收到压合信号,如果当前的温度达到程序的起始温度时,运载车立刻将板子送入压机,开始压合。若是温度未达到或高于起始温度,这时压机会自行加热或降温直到达到所用的压合程序的起始温度,然后小车再会将板子送入压机进行压合。 在压合程序运行中可以监控到此次压合所用的料单和尺寸、排板数量、程序的周期时间和实际运行的时间、当前时刻的温度、压力、真空度的设定值和实际值、实际的压盘(Platen temp)、产品温度(Product temp)的曲线图和表格,以及压力和真空的实际曲线图。如下图所示: 若是需要侧料温,请在压合前在要进行压合的压机的“状态(State)”中选择“测料温(Laminate measuring)”. 当板子送入压机以后,此时电脑会自动弹出提示作业员将叠合时放置的料温测试插头接入压机的测试接头上的画面,同时承载车自动移动到进料架。接上料温插头时,请按“+”号确认。 当压合程式运行完毕时,压机的真空门自动打开,同时承载车移动到进料架位置,提示操作员拔出侧料温的连接线插头。当插头拔出以后,承载车将会自动向压合的后流程运行,其画面如下: 3冷压机(Cooling press)的压合 可以通过产看热压机的当前信息一样查看(压力和真空度除外) 4.出料架(Unloading storage)的出板 自动出板时,当回流线允许出板子的时候,出料架中的板子将涿个排出。
二.系统的手动运行 1.进料架的手动操作 每一次板子进入进料架是先进入Basket中即(Loading storage 中的7至14层),当basket进满后,再在进入除Basket以外的Loading storage的1至6层、15、16层。 首先查看进料架的步骤链是否在“基准点(basic position)和板子所在的位置,若是要将板子放入basket 中的板子放入除basket以外的其他层次,按一下步骤操作: 1. 先将进料架却就换成手动 2. 点击“升降机所到层次(lift to opening)”,在后面输入:层数n;然后按电脑控制桌上的“+”按钮,直到所要到的层数n显示“位置到达(position reached)”。 3. 点击升降机上的“抓手取板(Gripper forward/backward get)”按“+”号前进直到“get out”状态,再点击“抓手开起/闭合(Gripper open/close)”,将抓手控制为“Open”状态,这样就将板子勾住然后再点击“抓手的取板(get)”,按“—”号后退直到“Back”位置,然后点击“传送链条(chain lift)”,按“—”号后退,直到“backward”状态从有到无的时候停止,此时已将板子放置在升降机上。 4. 将升降机移至板子所要放的层次 5. 用传送链条将板子向所要放置的层次里送,让后再将抓手开起,点击“用抓手放置(Gripper lift forward/backward. put in)”,直到显示放置的状态。然后将抓手放下来,在退回“原为(Back)”. 6. 若从basket里拉出的板子,在之后不用先压合,可以在“进料架板子整理(tool administration storage)”中将其状态“填充(filled)”改为“空的(empty)”,这样板子就不会在basket空的时候自动进入basket。 2.承载车的手动操作 承载车除了可以到达热压机1、进料架、冷压机、出料架、热压机2的固定位置外,还可以停放导轨的其他非固定位置。 若是从一个进料架取板子放入热压机,其操作如下: A. 检查承载车的步骤链是否为零 B. 检查承载车的“抓手(Gripper)”是否在“后面(Back)”和“放下(Close)”状态。 C. 将承载车切换为手动状态,在手动的“子菜单群(Subgroup)”中点击“进料架(Loading Basket)”将承载车移动到进料架位置 D. 点击“抓手-开起/放下(Gripper Open/Close)”按“+”号直到“开起(Open)”状态,显示。 E. 点击“抓手的前进/后退(Gripper-forward/backward)”按“+”号前进,直到“取(Get)”的位置。 F. 点击“抓手-开起/放下(Gripper Open/Close)”按“-”号直到“放下(Close)”状态,显示。 G. 点击“抓手的前进/后退(Gripper-forward/backward)”按“-”号后退,直到“后面(Back)”的位置。 H. 中点击“热压机1(Heating press 1)”将承载车移动到热压机1位置 I. 点击“抓手的前进/后退(Gripper-forward/backward)”按“+”号前进,直到“放(Put)”的位置。 J. 点击“抓手-开起/放下(Gripper Open/Close)”按“+”号直到“开起(Open)”状态,显示。 K. 点击“抓手的前进/后退(Gripper-forward/backward)”按“-”号后退,直到“后面(Back)”的位置。 L. 点击“抓手-开起/放下(Gripper Open/Close)”按“-”号直到“放下(Close)”状态,显示 3.压机的手动操作 若是需要进行手动压合,按以后步骤进行: A. 将压机切换为手动状态 B. 点击“手动输入程序(Programs manual)”,分别选择热压和冷压程序,在输入板子的尺寸和排板数量,点击“输入(transmit)” C. 在手动的子菜单群中,点击“板子管理(Tool Administration)”中的“板子的填充(Heating press/completely .Filled)”,按“+”号,当现实“Filled”显示时表示填充板子完成。 D. 点击“步骤链(Step chain)”中的“手动压合(SS/inching Pressing cycle)”按“+”号,当“步骤数(Step No)”运行到7时将压机切换成自动状态,此时压机可以自动的运行热压和冷压、下板,完成整个压合程序。 E. 当自动运行压合程式是,可以监控压机的压力、料温、热盘、真空等。
层压机设备操作指导书
设 备 操作指导书 操作指导书
设备编号 Apparatus NO:
文件编号 Specification .NO:
层压机
编制 Generated by:
审 P/N
批准 Ratified by:
设备型号 Module Type:
TDCZ-Y-6
参考文件 Documentation:随机资料
参考文件 Documentation:随机资料
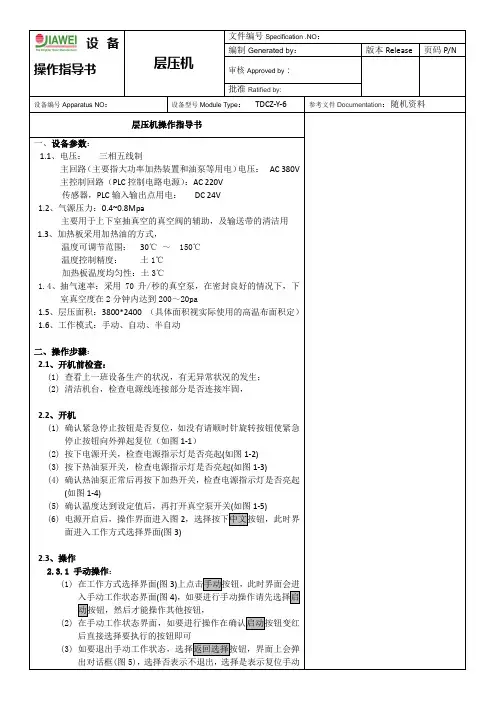
层压机操作指导书 层压机操作指导书 一、设备参数 设备参数: 设备参数 1.1、电压: 三相五线制 主回路 (主要指大功率加热装置和油泵等用电) 电压: AC 380V 主控制回路(PLC 控制电路电源) :AC 220V 传感器,PLC 输入输出点用电: DC 24V 1.2、气源压力:0.4~0.8Mpa 主要用于上下室抽真空的真空阀的辅助,及输送带的清洁用 1.3、加热板采用加热油的方式, 温度可调节范围: 30℃ ~ 150℃ 温度控制精度: 土 1℃ 加热板温度均匀性:土 3℃ 1.4、抽气速率:采用 70 升/秒的真空泵,在密封良好的情况下,下 室真空度在 2 分钟内达到 200~20pa 1.5、层压面积:3800*2400 (具体面积视实际使用的高温布面积定) 1.6、工作模式:手动、自动、半自动 二、操作步骤: 操作步骤 2.1、开机前检查: 、开机前检查: (1) 查看上一班设备生产的状况,有无异常状况的发生; (2) 清洁机台,检查电源线连接部分是否连接牢固, 2.2、开机 、 (1) 确认紧急停止按钮是否复位,如没有请顺时针旋转按钮使紧急 停止按钮向外弹起复位(如图 1-1) (2) 按下电源开关,检查电源指示灯是否亮起(如图 1-2) (3) 按下热油泵开关,检查电源指示灯是否亮起(如图 1-3) (4) 确认热油泵正常后再按下加热开关,检查电源指示灯是否亮起 (如图 1-4) (5) 确认温度达到设定值后,再打开真空泵开关(如图 1-5) (6) 电源开启后,操作界面进入图 2,选择按下中文按钮,此时界 面进入工作方式选择界面(图 3) 2.3、操作 、 手动操作: 2.3.1 手动操作 (1) 在工作方式选择界面(图 3)上点击手动按钮,此时界面会进 入手动工作状态界面(图 4),如要进行手动操作请先选择启 动按钮,然后才能操作其他按钮, (2) 在手动工作状态界面,如要进行操作在确认启动按钮变红 后直接选择要执行的按钮即可 (3) 如要退出手动工作状态,选择返回选择按钮,界面上会弹 出对话框(图 5),选择否表示不退出,选择是表示复位手动 工作状态并返回到工作方式选择界面
胶合压力机操作规程(3篇)
第1篇一、操作前的准备工作1. 操作人员必须熟悉胶合压力机的结构、性能、使用方法及安全注意事项。
2. 检查胶合压力机各部位是否完好,如有损坏或异常,应及时报告维修人员。
3. 确保胶合压力机周围环境整洁,无杂物,地面平整。
4. 检查胶合压力机润滑系统,确保润滑油充足,油质良好。
5. 检查胶合压力机电源、气源等是否正常。
二、操作步骤1. 启动胶合压力机:(1)打开电源开关,确保胶合压力机电源正常。
(2)启动气源,确保胶合压力机气源正常。
(3)打开压力表,观察压力是否达到正常工作范围。
2. 调整压力:(1)根据实际需求,调整压力值。
(2)启动胶合压力机,观察压力是否稳定。
3. 加载:(1)将待加工物料放置在压力机平台上。
(2)调整压力机夹具,确保物料夹紧牢固。
4. 压合:(1)启动胶合压力机,使压力逐渐增加。
(2)观察压力表,确保压力稳定。
(3)根据加工要求,调整压合时间。
5. 压力释放:(1)达到压合时间后,停止胶合压力机运行。
(2)观察压力表,确保压力降至安全范围。
(3)松开压力机夹具,取出加工完成的物料。
6. 关闭胶合压力机:(1)关闭气源,确保胶合压力机气源正常。
(2)关闭电源开关,确保胶合压力机电源正常。
三、注意事项1. 操作过程中,严禁将手、脚或其他部位伸入胶合压力机工作区域。
2. 操作人员应穿戴防护用品,如安全帽、防护眼镜、手套等。
3. 非操作人员严禁操作胶合压力机。
4. 操作过程中,如发现异常情况,应立即停止操作,并及时报告维修人员。
5. 胶合压力机使用完毕后,应及时清理工作区域,保持环境整洁。
6. 定期对胶合压力机进行维护保养,确保设备正常运行。
四、操作人员培训1. 新员工在上岗前,必须接受胶合压力机操作规程的培训。
2. 培训内容包括胶合压力机的结构、性能、操作步骤、安全注意事项等。
3. 培训结束后,进行实操考核,合格后方可上岗操作。
本规程适用于胶合压力机的操作,如有未尽事宜,可根据实际情况进行调整。
层压机操作规程

层压机操作规程一、概述层压机是一种用于生产复合材料制品的机械设备。
本操作规程旨在规范层压机的使用和操作流程,确保人身和设备安全,生产出合格、高质量的产品。
二、安全规范1.操作人员必须经过专业培训并持证上岗。
2.操作人员必须着合适的劳动保护用品,如工作服、手套、护目镜、口罩等。
3.在操作过程中,禁止穿戴长发、松散衣物、珠宝等物品,以免被机械设备拉住。
4.进入生产区域前,必须申领并佩戴必要的安全防护用品(如安全帽、安全鞋等)。
5.在操作过程中,要按照《层压机使用手册》上的规定进行操作,遵循层压机日常维护和保养流程。
6.层压机使用过程中,如果出现任何异常情况,请立即停机,并通知相关维修人员进行检查和处理。
三、操作流程1. 层压机设备操作1.启动前(1)检查机器开关、电源插头是否接好,并确认电源无故障;(2)检查各部位润滑情况,确保润滑系统工作正常;(3)检查传动系统、紧固件是否松动或缺失;(4)检查输出功率是否匹配所需的生产任务。
2.生产操作(1)选择合适的生产模具;(2)将原材料经过预处理后放入层压机模具中,并将模具封闭;(3)将模具置于层压机工作台,按下启动按钮,开始层压加工;(4)根据生产需要,层压多次,工作结束后,停止机器,打开层压模具,取出制品。
2. 生产流程1.安全上岗并准备好必要工具、原材料和模具;2.将原材料经过预处理后放入层压机模具中;3.启动层压机并设置生产参数;4.层压生产过程中,严格按照安全规范进行操作;5.完成层压后,停止机器,打开模具,取出制品并进行质量检查;6.重复以上生产流程,直至完成全部生产任务。
四、日常维护1.定期对层压机的传动系统、气压系统、润滑系统等设备进行检查,并及时维修处理;2.定期清洗层压机设备和生产现场,保持清洁、整齐、有序;3.对设备进行定期保养,确保设备整洁且耐用,并提高设备使用寿命;4.日常操作必须按照操作规程进行,否则出现的问题由操作人员自行负责。
压合技术全套
5.材料-----------------------------------------------------------4
6.工艺流程图-----------------------------------------------------5
压合技术指导
d.下列情况的需返工: 棕化颜色不良、不均匀; 严重擦花、擦伤(返工前先用 300#砂纸打磨擦花处); 棕化 后有辘痕; 棕化后超过一个星期未层压的板; 露铜。
7.2.1.4.8 关机: a.当确认机器内无任何生产板后方可关机。 b.依次关闭各缸体控制开关(棕化缸除外)。 c.关掉酸洗缸、促进缸(预浸缸)的冷却开关。 d.排放掉水洗缸中的水,以备第二天开工用。
35±3℃
10-20
每周
40-60
板面颜色浅, 蚀铜率低于 1.0µm/min Cu2+>30g/L 药水产量: 2.0-3.0m2/L
压合技术指导
水洗 烘干
保持循环流动 温度:80-90℃
室温 0.7kg/cm2
85-89
7.2.1.7 维护和保养:
7.2.1.7.1 药水缸保养项目,周期及责任人:
压合技术指导
芯)过滤棉芯的使用:使用前先用 5%左右的 H2SO4 浸泡 30 分钟左右。(注意 H2SO4 溶液需 用 DI 水配取),然后用 DI 水冲洗,方可使用。 7.2.1.3 工艺流程:
酸洗→水洗→水洗→水洗→脱膜(碱洗)→DI 水洗→DI 水洗→热水(DI 水)洗 →预浸→铜面剂(棕化)→DI 水洗→DI 水洗→DI 水洗→强风吹干→热风吹干 →出板 7.2.1.4 作业标准 7.2.1.4.1 打开总电源开关至“ON”,按启动键启动机器。 7.2.1.4.2 依次打开输送辘、各缸体循环泵、加热开关(试实际情况)。 7.2.1.4.3 启动后检查: a.检查各过滤器、泵等设备是否正常运作。 b.检查传输辘是否正常运作,药水缸或水缸等运输辘有否不转、跳离等情况。 c.检查棕化缸、预浸缸上槽液是否合适,否则进行调整(一般药水位以不超过挡水辘为宜, 以免生产时药水沿着板面倒流回预浸缸或进入水洗缸)。 d.检查警报指示灯,“绿灯”为正常,“红灯”或“黄灯”要查明原因并将其清除。 e.检查控制柜显示温度(红色数字)是否在作业范围内,输送速度是否在 2.0-3.0m/min,否 则,要调整。 7.2.1.4.5 试板: a.用 2 片方形铜板(尺寸为 10ⅹ10cm 左右)分别进行酸洗、棕化蚀铜率测试,保证其在要 求范围内。 b.放 3-5PNL 生产板作首板检查,无不良品质问题则可生产,有则通知工程师解决。 7.2.1.4.6 注意: a.经常察看棕化缸上槽的药水位,过高或过底要进行调整。 b.经常察看棕化缸各传动辘运行情况及 DI 水和冷却水供应情况。 c.每做一种料号的板依工卡估算有效铜面积,生产过程中棕化缸按每 50m2(有效铜面积)生 产板加 400ml H2O2 及时进行药水补加,下班前统计做板面积(开料面积)及药水补加量 并填写在《棕化生产记录及药水添加记录表》中。 d.放板距离间隔大于 10cm,不可放得太近,以免叠板、卡板。 e.接板人要戴干净的手套,接板处要干净、干燥。 f.每连续做 200-300 m2 板,须更换棕化缸后的三个 DI 水缸中的 DI 水。 7.2.1.4.7 生产板返工: a.返工板须先查明原因,并确认通过返工能改善的可返工,否则另行处理。 b.凡有返工的板返工次数不得多于三次(特别是细线路的板),若超过三次仍无效果,通知 工程师处理。 c.凡一批板中一次性超过 50PNL 需返工,须及时通知工程师。
层压机操作规则

层压机操作规程
层压机操作规程
1 目的
正确指导员工操作,提高工作效率,提高产品品质,规范生产管理
2 范围
生产部层压工序全体员工
3职责
生产部层压工序人员负责设备操作
4相关文件
4.1SY-QC-09《层压工序工艺规程》
5层压机操作规程
5.1.合上总电源开关,电源指示灯亮。
5.2设定一级、二级压力。
5.3开启泵启动开关。
5.4开启上开开关。
5.5设定温度、时间。
5.6开启每层加热器开关。
5.7开启加热开关。
5.8层压完毕,打开冷却水阀门。
5.9设定冷却时间。
5.10开启冷却水循环泵,到达冷却时间自动卸压下降。
6相关记录表格
6.1设备日常维护记录
设备日常维护记录
部门:
工序:序号:
注:无此项,请从横格的左下角至右上角画一条斜线“/”,已做项目,请打“√”,未有的保养项目请在其它里面填写。
复合板设备操作规程(3篇)

第1篇一、概述复合板设备是一种用于生产复合板的专用设备,主要用于建筑、装饰、家具等领域。
为确保操作人员的安全和设备的正常运行,特制定本操作规程。
二、操作前的准备1. 操作人员应熟悉复合板设备的结构、性能、工作原理及安全操作规程。
2. 检查设备各部位是否完好,如有损坏或异常,应及时报修。
3. 确保设备周围环境整洁,无杂物,地面干燥。
4. 检查电源、气源是否正常,设备接地是否牢固。
5. 根据生产需求,调整设备参数。
三、操作步骤1. 启动设备(1)打开电源开关,确保设备正常供电。
(2)打开气源,调节压力至规定值。
(3)启动设备,观察设备运行是否正常。
2. 加载材料(1)将复合板材料按照顺序放入设备料斗中。
(2)根据设备要求,调整材料输送速度和压力。
3. 生产过程(1)设备开始生产,操作人员需密切关注设备运行状态。
(2)根据生产需求,调整设备参数,如压力、速度等。
(3)观察复合板质量,如发现异常,立即停止生产,查找原因。
4. 停机(1)关闭设备,切断电源和气源。
(2)清理设备周围杂物,保持设备清洁。
(3)检查设备各部位,如有损坏或异常,及时报修。
四、注意事项1. 操作人员必须穿戴好劳保用品,如安全帽、工作服、手套等。
2. 操作过程中,严禁操作人员离开设备,确保设备运行安全。
3. 严禁操作人员擅自调整设备参数,如需调整,需经专业人员指导。
4. 严禁在设备运行过程中,对设备进行维修、保养。
5. 操作人员应严格遵守设备操作规程,确保生产安全。
五、安全操作规程1. 操作人员必须接受专业培训,具备相应的操作技能。
2. 上岗前,需进行设备安全检查,确保设备运行正常。
3. 操作过程中,如发现设备异常,应立即停止操作,报告相关人员。
4. 操作人员应熟悉设备紧急停机按钮的位置和操作方法。
5. 严禁操作人员酒后上岗,确保生产安全。
六、培训与考核1. 操作人员需参加设备操作培训,掌握设备操作技能和安全知识。
2. 培训结束后,进行考核,考核合格后方可上岗操作。
压合机安全操作规程
4.2.1关闭电源开关。
4.2.2关掉总电源和气压。
5.设备的日常维护与保养
5.1设备外观清洁,每次工作完毕2定期检查设备工作时的时间和压力是否正常。
5.3若发生异常及时通知工程管理人员或相应负责人。
3.4在使用过程中,若发生故障、隐患等危及安全的因素,应及时向设备负责人报告,若发现压合机安全装置出现故障或生产异常时,需按急停开关停止作业。
3.5未经允许不能随便调节设备操作参数。
3.6设备运行时身体部位不得伸入压合机的作业范围,以免造成人身伤害
4.操作步骤
4.1开机步骤
修订履历
2020.10.12
本规程适用于所用产品压合工艺要求的操作。
3.操作规程及注意事项
3.1压合机由设备管理员负责管理,操作员使用该设备及其工具、日常维护保养等都应服从设备负责人的管理。
3.2非相关管理人员和非指定人员未经培训且未取得上岗证者,不能操作压合机设备。
3.3任何人使用时必须遵守本操作规程,使用过程中,操作员必须思想集中,不能打瞌睡或聊天;不能疲劳作业;不能随便离岗、串岗;不得从事与工作无关的活动,禁止从事一些未经设备管理负责人同意的动作。
东莞市XXX精密科技有限公司
标题
压合机安全操作规程规范
文件编号
PC-CWI-G-011-A0
编制部门
工程部
编制日期
2020.10.12
版本/状态
页次
1/2
1.目的
为了使压合机在生产过程中保持良好状态和保障操作员的人身安全使其工作性能和安全系数能满足生产工艺和安全生产的要求,保证产品符合质量要求。
2.适用范围
新版第一次制订
A/0
编制
审 核
层压机操作培训范文
层压机操作培训范文层压机是一种常用于加工高强度、高韧性或具备特殊要求的材料的机械设备。
层压机操作培训是为了让操作人员掌握层压机的使用方法、操作要领、注意事项等,确保安全、高效、准确地完成工作任务。
本文将围绕层压机的操作培训展开,详细介绍层压机的基本原理、操作要点以及注意事项。
一、层压机基本原理层压机主要由加热系统、油压系统、压力传感器、电气控制系统等组成,其基本原理是在一定的温度下,通过油压将材料叠压在一起,并施加一定的压力使其固化。
下面将详细介绍层压机的操作要领和注意事项。
二、操作要领1.安全操作:操作前应穿戴好工作服、工作帽及防护眼镜等个人防护装备。
确保层压机处于关闭状态,电源已切断。
2.清洁准备:将工作台面清洁干净,摆放好所需工具、材料等。
检查层压机及其附件的运行状况,确保正常工作。
3.材料准备:根据工作任务,准备好所需的层压材料,确保材料的质量和规格符合要求。
4.参数调节:根据工作需要,设置好层压机的温度、压力等参数,确保能够满足工作要求。
5.加热预热:按照操作手册要求,进行加热预热,确保温度稳定在设定值附近。
6.准备材料:按照工作要求,将所需层压材料放置在工作台上,并按照工艺要求进行层叠。
7.操作设备:根据操作手册,按照正常操作顺序启动层压机,设置合适的加热时间和压力,开始加工。
三、注意事项1.安全第一:在操作过程中,要时刻注意自身的安全,确保不将手或其他身体部位放入机器内部,以免造成伤害。
2.材料质量:要确保使用的层压材料质量良好,不存在损坏、破损或变形的情况,以免影响加工质量和工作效率。
3.参数设置:要根据材料的特性和厚度,合理设置层压机的温度、加热时间和压力等参数,以获得最佳的加工效果。
4.加工过程:在加工过程中,要时刻注意层压机的运行状态,特别是加热系统的温度和油压系统的压力,确保能够稳定工作。
5.保养维护:定期对层压机进行保养维护,清洁设备内部,检查管路和连接部件是否松动,保持设备的良好运行状态。
背板压合机使用操作规程
背板压合机使用操作规程背板压合机是一种用于将背板与主机箱固定连接的设备。
它可帮助确保主机箱与背板之间的紧密连接,以提供安全和稳定的操作环境。
以下是背板压合机的使用操作规程,以确保正确使用和操作:1. 安全操作:背板压合机涉及使用电力和机械力进行操作,因此必须注意安全。
使用前,请确保将机器放置在平稳的表面上,并固定好。
操作过程中,应戴上安全手套和护目镜,以避免意外伤害。
2. 仔细阅读说明书:在使用背板压合机之前,请仔细阅读设备的操作说明书。
了解设备的功能、特点和安全操作要点。
在操作过程中,遇到任何疑问或困惑时,应咨询专业人士或设备制造商。
3. 准备工作:在开始压合之前,确认要使用的背板和主机箱的型号和尺寸正确匹配。
检查背板上的螺钉位置和数量,以确保与主机箱上的孔位相对应。
清理主机箱的背板孔位,确保没有灰尘或杂物的堆积。
4. 调整压合力度:背板压合机通常具有可调节的压合力度。
在开始操作之前,根据主机箱和背板的材质和厚度进行调整。
压合力度应适中,过高可能损坏材料,过低则无法达到固定效果。
5. 放置主机箱和背板:将主机箱放置在压合机的工作台上,并将背板与主机箱对齐。
确保将背板准确放置在主机箱的对应孔位上。
可以使用夹具或其他工具辅助定位和固定。
6. 压合过程:启动背板压合机,让顶部压板缓慢下压,将背板紧密固定在主机箱上。
监控压合过程中的力度和速度,确保每个孔位都被正确压合。
7. 检查背板固定:在压合完成后,务必检查背板与主机箱的固定情况。
可以轻轻摇晃主机箱,检查固定是否牢固。
如果有任何松动或不稳定的迹象,应重新压合或修复。
8. 清理和维护:使用完背板压合机后,应及时清理和维护设备。
清理机器表面的灰尘和杂物,保持设备的干净和良好状态。
按照设备制造商的建议进行定期维护和保养工作,以延长设备的使用寿命。
9. 注意事项:在操作背板压合机时,请注意以下事项:- 不要过度施加力度,以免破坏背板或主机箱;- 避免将手指或其他物体置于压合区域,以防夹伤或擦伤;- 使用中发现异常情况时,应立即停止操作并检查设备;- 不要随意更改设备的设置或进行非法使用。
双层压瓦机操作方法
双层压瓦机操作方法双层压瓦机是一种常用的压瓦加工设备,通常用于压制彩钢瓦和铝合金瓦等材料。
以下是双层压瓦机的操作方法。
1. 准备工作a. 检查双层压瓦机的各个部件是否完好,特别是电气系统和液压系统。
b. 清理工作区域,确保操作环境干净整洁,并保持通风良好。
c. 检查原材料,确保其质量和规格符合要求。
2. 调整双层压瓦机的参数a. 根据需要选择合适的轧制辊轮和模具,并将其安装到双层压瓦机上。
b. 调整良好的辊轧间隙,确保其滚动顺畅而不过紧或过松。
c. 检查双层压瓦机的液压系统,确认其工作正常并且油液充足。
d. 检查双层压瓦机的电气系统,确保所有开关和按钮都能正常操作。
3. 启动双层压瓦机a. 打开双层压瓦机的电源开关,并按下启动按钮,启动整个系统。
b. 按照设备操作面板上的指示,逐步调整工作速度和压力,以达到理想的成型效果。
4. 加料和成型a. 将经过预处理的原材料放置在给料架上,并调整位置,使其准确进入辊轧系统。
b. 当原材料进入辊轧系统后,双层压瓦机会自动压制并成型,形成彩钢瓦或铝合金瓦。
c. 检查成品质量,如有问题,及时调整参数,直至达到预期效果。
5. 整理成品a. 成品从双层压瓦机上取下后,进行整理和堆放,避免损坏或变形。
b. 检查成品表面光滑度和平整度,如有问题,及时进行修整和调整。
c. 保持工作区域清洁,清除剩余废料和碎片,并妥善处理废弃物。
6. 关闭双层压瓦机a. 停止原材料供应,并将任务结束指示器调至关闭状态。
b. 关闭液压系统和电源开关,断开电源。
c. 定期对双层压瓦机进行清洁和维护,保持其良好的工作状态。
总之,使用双层压瓦机操作需要正确调整参数、熟练掌握技巧,并保持设备的良好状态和清洁。
通过正确操作和维护,可以提高生产效率和产品质量,延长设备的使用寿命。