
数控机床的基本类型-PowerPointPresent
合集下载
数控机床 PPT课件

3.开放化发展新趋势 由于计算机硬件的标准化和模块化,以 及软件模块化,开放化技术的日益成熟, 数控技术开始进入开放化的阶段。开放式 数控系统有更好的通用性、柔性、适应性、 扩展性。美国、欧共体和日本等国纷纷实 施战略发展计划,并进行开放式体系结构 数控系统规范(OMAC、OSACA、OSEC) 的研究和制定,世界3个最大的经济体在短 期内进行了几乎相同的科学计划和技术规 范的制定,预示了数控技术的一个新的变 革时期的来临。我国在2000年也开始进行 中国的ONC数控系统的规范框架的研究和 制定。
2.精密化发展新趋势 随着伺服控制技术和传感器技术的进 步,在数控系统的控制下,机床可以 执行亚微米级的精确运动。在加工精 度方面,近10年来,普通级数控机床 的加工精度已由10μm提高到5μm,精 密级加工中心则从3~5μm,提高到 1~1.5μm,并且超精密加工精度已开 始进入纳米级(0.01μm)。
与传统的机械加工技术相比,数控 技术主要有以下特点
1、高速化 由于高速加工技术普及,机床普遍提高各方 面速度,车床主轴转速由3 000~4 000r / min提 高 到8 000~10 000r / min,铣床和 加工中心主轴转速由4 000~8 000r / min 提高到12 000r / min、24 000r / min、 40 000r / min以 上 快 速 移 动 速 度由过 去的0 ~20m / min提 高 到48m /
min、60m /min、80m / min、 120m / min,在提高速度的同时 要求提高运动部件起动的加速度, 其已由过去一般机床的0.5G(重 力加速度)提高到1.5~2G,最 高可达15G,直线电机在机床上开 始使用,主轴上大量采用内装式主 轴电
2、高精度化 数控机床的定位精度已由一般的 0.01~0.02mm提 高 到0.008mm左 右, 亚微米级机床达到0.0005mm左右,纳米 级机床达到0.005~0.01μm,最小分辨 率为1nm(0.000001mm)的 数 控 系 统 和 机床已有产品。数控中两轴以上插补技 术大大提高,纳米级插补使两轴联动出的 圆弧都可以达到1μ的圆度,插补前多程 序 段 预 读,大 大 提 高 插 补 质 量,并 可进 行自动拐角处理等。
数控机床分类PPT优秀资料

3 .半闭环控制数控机床
按伺服系统类型分类 2 .点位直线控制系统
半闭环控制数控机床不是直接检测工作台的位移量, 而是采用转角位移检测元件, 测出伺服电动机或丝杠的转角, 推算出工作台的
实际位移量, 反馈到计算机中进行位置比较, 用比较的差值进行控制。
图1-6是轮廓控制铣削加1工示意.图开。 环控制数控机床
轮廓控制系统也称连续切削控制系统, 是指数控系统能够对两个或两个以上的坐标轴同时进行连续控制, 实现多轴联动切削加工。
普通型数控机床包括数控钻典床型、 车的床开、 铣环床数、 镗控床系、 磨统床如和齿图轮加1工-机7床等所, 示还有。压床开、环冲床控、制弯管系机统、 电的火特花切征割机是、 火焰 切点割位机 控等制。系统是指数控系统系只统控制中刀具没或有机床检工作测台从反一馈点准装确地置移,动到指另一令点,信而息点与单点方之间向运动传的轨送迹,不需并要严且格控指制。 开环控制系统的特征是系统令中发没有出检测后反不馈装再置,反指馈令信回息单来方,向传故送,称并开且指环令发控出制后不。再反馈回来, 故称开环控制。
返回
1.4 数控机床的分类
2 .闭环控制数控机床 闭环控制系统框图如图1-8所示。闭环控制系统的工作原理
是: 利用安装在工作台上的检测元件将工作台实际位移量检 测出来, 并反馈到计算机中, 与所要求的位置指令进行比 较, 用比较的差值控制工作台向着差值减小的方向移动, 直到差值消除为止。 3 .半闭环控制数控机床 半闭环控制系统框图如图1-9所示。半闭环控制数控机床不 是直接检测工作台的位移量, 而是采用转角位移检测元件, 测出伺服电动机或丝杠的转角, 推算出工作台的实际位移量 , 反馈到计算机中进行位置比较, 用比较的差值进行控制 。
图1-8 闭环控制系统 按工艺用途分类, 可分为普通型数控机床和加工中心机床。
按伺服系统类型分类 2 .点位直线控制系统
半闭环控制数控机床不是直接检测工作台的位移量, 而是采用转角位移检测元件, 测出伺服电动机或丝杠的转角, 推算出工作台的
实际位移量, 反馈到计算机中进行位置比较, 用比较的差值进行控制。
图1-6是轮廓控制铣削加1工示意.图开。 环控制数控机床
轮廓控制系统也称连续切削控制系统, 是指数控系统能够对两个或两个以上的坐标轴同时进行连续控制, 实现多轴联动切削加工。
普通型数控机床包括数控钻典床型、 车的床开、 铣环床数、 镗控床系、 磨统床如和齿图轮加1工-机7床等所, 示还有。压床开、环冲床控、制弯管系机统、 电的火特花切征割机是、 火焰 切点割位机 控等制。系统是指数控系统系只统控制中刀具没或有机床检工作测台从反一馈点准装确地置移,动到指另一令点,信而息点与单点方之间向运动传的轨送迹,不需并要严且格控指制。 开环控制系统的特征是系统令中发没有出检测后反不馈装再置,反指馈令信回息单来方,向传故送,称并开且指环令发控出制后不。再反馈回来, 故称开环控制。
返回
1.4 数控机床的分类
2 .闭环控制数控机床 闭环控制系统框图如图1-8所示。闭环控制系统的工作原理
是: 利用安装在工作台上的检测元件将工作台实际位移量检 测出来, 并反馈到计算机中, 与所要求的位置指令进行比 较, 用比较的差值控制工作台向着差值减小的方向移动, 直到差值消除为止。 3 .半闭环控制数控机床 半闭环控制系统框图如图1-9所示。半闭环控制数控机床不 是直接检测工作台的位移量, 而是采用转角位移检测元件, 测出伺服电动机或丝杠的转角, 推算出工作台的实际位移量 , 反馈到计算机中进行位置比较, 用比较的差值进行控制 。
图1-8 闭环控制系统 按工艺用途分类, 可分为普通型数控机床和加工中心机床。
《数控机床分类》PPT课件
5、其他:
6、从数控机床的产生和发展论述其在机械制造业中的作 用。
精选ppt
27
答案
精选ppt
28
1)适应性强 适应性是指数控机床随生产对象变化而 变化的适应能力。
2)精度高 工作过程不需要人工干预,而是自动工作 的,且通过实时检测装置来修正或补偿以获得更高的 精度。
3)效率高 数控机床可以采用较大的切削用量,而且 具有自动换速、自动换刀和其他辅助操作自动化的功 能。
4)减轻劳动强度、改善劳动条件。
精选ppt
19
闭环控制
位移指令
位
速
移
度
反
反
馈
馈
位置检测装置
测速元器件
工作台
精选ppt
20
(3)半闭环控制(Semi-Closed Loop Control)是 将位置检测装置安装于驱动电动机轴端或安装 于传动丝杠端部,间接地测量移动部件(工作 台)的实际位置或位移。
精选ppt
21
半闭环控制
(4)伺服装置(是数控机床执行机构的驱动部件, 作用是把来自数控装置的脉冲信号转换成机床执 行部件的运动)
精选ppt
7
(5)检测反馈装置(作用是对机床的实际运动 速度、方向、位移量以及加工状态加以检测并 将结果反馈给数控装置,计算出与指令位移之 间的偏差并发出纠正误差指令)
(6)机床主体(是加工运动的实际机械部件, 主要包括主运动部件、进给运动执行部件如工 作台、拖板、刀架,和支承部件如床身、立柱 等,还有冷却、润滑、转位部件、夹紧、换刀 机械手等辅助装置。
精选ppt
1
第一台数控机床是1952年美国PARSONS公司与麻省理工 学院(MIT)合作研制的三坐标数控铣床,它综合应 用了电子计算机、自动控制、伺服驱动、精密检测与 新型机械结构等多方面的技术成果,可用于加工复杂 曲面零件。
6、从数控机床的产生和发展论述其在机械制造业中的作 用。
精选ppt
27
答案
精选ppt
28
1)适应性强 适应性是指数控机床随生产对象变化而 变化的适应能力。
2)精度高 工作过程不需要人工干预,而是自动工作 的,且通过实时检测装置来修正或补偿以获得更高的 精度。
3)效率高 数控机床可以采用较大的切削用量,而且 具有自动换速、自动换刀和其他辅助操作自动化的功 能。
4)减轻劳动强度、改善劳动条件。
精选ppt
19
闭环控制
位移指令
位
速
移
度
反
反
馈
馈
位置检测装置
测速元器件
工作台
精选ppt
20
(3)半闭环控制(Semi-Closed Loop Control)是 将位置检测装置安装于驱动电动机轴端或安装 于传动丝杠端部,间接地测量移动部件(工作 台)的实际位置或位移。
精选ppt
21
半闭环控制
(4)伺服装置(是数控机床执行机构的驱动部件, 作用是把来自数控装置的脉冲信号转换成机床执 行部件的运动)
精选ppt
7
(5)检测反馈装置(作用是对机床的实际运动 速度、方向、位移量以及加工状态加以检测并 将结果反馈给数控装置,计算出与指令位移之 间的偏差并发出纠正误差指令)
(6)机床主体(是加工运动的实际机械部件, 主要包括主运动部件、进给运动执行部件如工 作台、拖板、刀架,和支承部件如床身、立柱 等,还有冷却、润滑、转位部件、夹紧、换刀 机械手等辅助装置。
精选ppt
1
第一台数控机床是1952年美国PARSONS公司与麻省理工 学院(MIT)合作研制的三坐标数控铣床,它综合应 用了电子计算机、自动控制、伺服驱动、精密检测与 新型机械结构等多方面的技术成果,可用于加工复杂 曲面零件。
数控机床及编程PPT课件

02
建立数学模型
根据加工工艺,建立被加工零件的几何模型,并转换 为数控机床能够识别的坐标系。
03
编写加工程序
根据建立的数学模型和加工要求,利用数控编程语言 编写加工程序。
04
程序校验与修改
将编写好的加工程序输入数控机床进行校验,根据校 验结果修改程序。
05
加工与检测
将校验通过的加工程序输入数控机床进行加工,并对 加工后的零件进行检测。
02
数控编程基础
数控编程的基本概念
数控编程定义
数控编程是利用计算机编程语言对数控机床进行控 制的过程,以实现自动化加工。
数控编程的优点
提高加工精度、加工效率、降低劳动强度、实现复 杂零件的加工。
数控编程的适用范围
广泛应用于机械、汽车、航空、轻工等领域。
数控编程的步骤与流程
01
确定加工工艺
根据零件图纸和加工要求,确定加工工艺,包括加工 方法、加工顺序、刀具选择等。
对加工后的零件进行质量 检测和控制,确保达到预 期的加工精度和质量要求 。
数控加工工艺参数的选择与优化
主轴转速
根据加工材料、刀具材料和切削用量等参数,合 理选择主轴转速,确保切削效率和加工质量。
进给速度
根据切削用量和刀具参数,合理选择进给速度, 以获得良好的切削效果和求和刀具参数,合理选择切削深度与 宽度,以提高加工效率和刀具寿命。
冷却方式与切削液
根据加工要求和材料特性,选择适当的冷却方式 和切削液,以降低切削温度、减小刀具磨损并提 高表面质量。
04
数控机床的操作与维护
数控机床的操作规程与注意事项
操作规程
在操作数控机床之前,必须熟悉机床的操作规程,包括开机、关 机、急停等步骤。
数控机床分类介绍及应用32页PPT

40、人类法律,事物有规律,这是不 容忽视 的。— —爱献 生
21、要知道对好事的称颂过于夸大,也会招来人们的反感轻蔑和嫉妒。——培根 22、业精于勤,荒于嬉;行成于思,毁于随。——韩愈
23、一切节省,归根到底都归结为时间的节省。——马克思 24、意志命运往往背道而驰,决心到最后会全部推倒。——莎士比亚
数控机床分类介绍及应用
36、如果我们国家的法律中只有某种 神灵, 而不是 殚精竭 虑将神 灵揉进 宪法, 总体上 来说, 法律就 会更好 。—— 马克·吐 温 37、纲纪废弃之日,便是暴政兴起 时。— —威·皮 物特
38、若是没有公众舆论的支持,法律 是丝毫 没有力 量的。 ——菲 力普斯 39、一个判例造出另一个判例,它们 迅速累 聚,进 而变成 法律。 ——朱 尼厄斯
25、学习是劳动,是充满思想的劳动。——乌申斯基
谢谢!
21、要知道对好事的称颂过于夸大,也会招来人们的反感轻蔑和嫉妒。——培根 22、业精于勤,荒于嬉;行成于思,毁于随。——韩愈
23、一切节省,归根到底都归结为时间的节省。——马克思 24、意志命运往往背道而驰,决心到最后会全部推倒。——莎士比亚
数控机床分类介绍及应用
36、如果我们国家的法律中只有某种 神灵, 而不是 殚精竭 虑将神 灵揉进 宪法, 总体上 来说, 法律就 会更好 。—— 马克·吐 温 37、纲纪废弃之日,便是暴政兴起 时。— —威·皮 物特
38、若是没有公众舆论的支持,法律 是丝毫 没有力 量的。 ——菲 力普斯 39、一个判例造出另一个判例,它们 迅速累 聚,进 而变成 法律。 ——朱 尼厄斯
25、学习是劳动,是充满思想的劳动。——乌申斯基
谢谢!
数控铣床的分类ppt课件
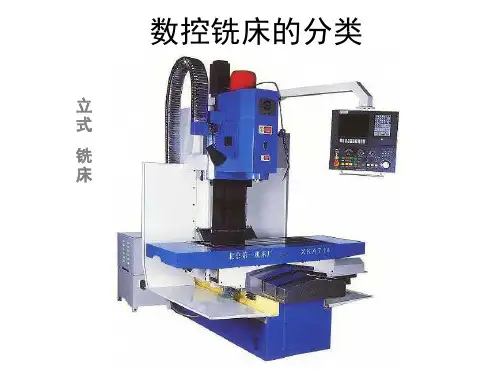
数控铣床的分类
立
式
铣 床
• 立式铣 床
数控铣床的分类
立 卧 两 用
数控铣床的分类
龙 门 式
数控车铣复合机床
数控铣车复合机床
数控铣床的功能
平面类零件
数
变
控
斜
铣
角 类
床
零 件
的
的 加
功
工
能
数控铣床的功能
曲面 类零 件的 加工
加工视频
三轴高速 铣.wmv
四轴加 工.MPG
此课件下载可自行编辑修改,供参考! 感谢您的支持,我们努力做得更好!
相关坐标系的概念:
1、数控铣床机床参考点(机床 坐标系): 在数控铣床上的原点一般在X、 Y、Z坐标轴的正向极限位置上。 机床的参考点是对机原点的一个 已知数的点。
2、编程坐标系: 是编程人员对零件加工图及加 工工艺等建立的坐标系
3、工件坐标系: 是指零件被夹好后,相应的编 程坐标原点在机床坐标中的位置。
立
式
铣 床
• 立式铣 床
数控铣床的分类
立 卧 两 用
数控铣床的分类
龙 门 式
数控车铣复合机床
数控铣车复合机床
数控铣床的功能
平面类零件
数
变
控
斜
铣
角 类
床
零 件
的
的 加
功
工
能
数控铣床的功能
曲面 类零 件的 加工
加工视频
三轴高速 铣.wmv
四轴加 工.MPG
此课件下载可自行编辑修改,供参考! 感谢您的支持,我们努力做得更好!
相关坐标系的概念:
1、数控铣床机床参考点(机床 坐标系): 在数控铣床上的原点一般在X、 Y、Z坐标轴的正向极限位置上。 机床的参考点是对机原点的一个 已知数的点。
2、编程坐标系: 是编程人员对零件加工图及加 工工艺等建立的坐标系
3、工件坐标系: 是指零件被夹好后,相应的编 程坐标原点在机床坐标中的位置。
数控机床的组成及基本原理 ppt课件
ppt课件
22
返回
上页
下页
图库
1.2数控机床的基本组成和工作原理
数控机床的工作原理
在传统的金属切削机床上,零件加工是由操作者根 据图样的要求,通过不断改变刀具的运动轨迹和运动 速度等参数,使刀具对工件进行切削加工,最终加工 出合格零件。
ppt课件
23
返回
上页
下页
图库
1.2数控机床的基本组成和工作原理
在这些控制信息和指令中,最基本的是坐标轴的进给速度、进给方向和进给位移量 指令;它经插补运算后生成,提供给伺服驱动,经驱动器放大,最终控制坐标轴的位移。 它直接决定了刀具或坐标轴的移动轨迹。
ppt课件
12
返回
上页
下页
图库
1.1 概述
数控系统及其组成
机床数控系统的基本组成
此外,根据系统和设备的不同,如:在数控机床上, 还可能有主轴的转速、转向和起、停指令;刀具的选择和 交换指令;冷却、润滑装置的起、停指令;工件的松开、 夹紧指令;工作台的分度等辅助指令。在基本的数控系统 中,它们是通过接口,以信号的形式提供外部辅助控制装 置,由外部辅助控制装置对以上信号进行必要的编译和逻 辑运算,放大后驱动相应的执行元件,带动机床机械部件、 液压气动等辅助装置完成指令规定的动作。
附:机床发展的历史回顾
ppt课件 3Biblioteka 返回上页下页
图库
1.1 概述
采用数控技术进行控制的机床,称为数控机床 (NC机床)。它是一种综合应用了计算机技术、自 动控制技术、精密测量技术和机床设计等先进技术 的典型机电一体化产品,是现代制造技术的基础。 机床控制也是数控技术应用最早、最广泛的领域, 数控机床的水平代表了当前的数控技术的性能、水 平和发展方向,因此,本书将以数控机床为主线, 介绍数控技术的有关内容。
数控铣床简单讲解ppt课件
按主轴位置分 按系统功能分
立式数控铣床 卧式数控铣床 立卧两用数控铣床
经济型数控铣床 全功能数控铣床 高速数控铣床
加工精度高、加工对象的适应性强、自动化程度高、劳动 强度低、生产效率高、经济效益良好。
课堂小结
3.数控铣床主要加工对象
平面类零件 变斜角类零件 孔类零件 曲面类零件
一、数控铣床的分类
(2)卧式数控铣床
卧式数控铣床与通用 卧式铣床相同,其主轴轴 线平行于水平面,一般用 在中型数控铣床中。
一、数控铣床的分类
(3)立卧两用数控铣床
立卧两用数控铣床的主轴方向可以更换,能达 到在一台机床上既可以进行立式加工,又可以进行 卧式加工。
一、数控铣床的分类
2.全功能数控铣床
三、数控铣床主要加工对象
▪ 2、变斜角类零件
零件被加工表面与水平面夹角呈连续变化的零件,称为变斜角类零 件。这类零件一般为飞机上的零部件,如飞机的大梁、桁架框等。 以及与之相对应的检验夹具和装配支架上的零件。
如图右零件共分为三段,从第② 肋到第⑤肋的斜角a由3°10′均匀 变到2°32′,从第⑤肋到第⑨肋再 均匀变为1°20′,从第⑨肋到第⑿ 肋均匀变为0°。
全功能数控铣床一般 采用半闭环或闭环控制, 控制系统功能较强,一般 可实现四坐标或以上的联 动,加工适应性强,应用 最为广泛。
一、数控铣床的分类
(3)高速数控铣床
高速数控铣床主轴转速在8 000~40 000 r/min、进给速度可 达10~30 m/min,采用全新的机 床结构(主体结构及材料变化)、 功能部件(电主轴、直线电机驱动 进给)和功能强大的数控系统,并 配以加工性能优越的刀具系统, 可对大面积的曲面进行高效率的、 高质量的加工。
第二节数控机床的分类与应用
• 特别是机床的自动加工方式避免了操作者人 为的误差,因此同一批加工零件的尺寸一致性非常 好,加工质量稳定、产品合格率高。
• 在数控机床对复杂零件的轮廓表面进行加工 时,由于编程中已考虑到对进给速度进行控制,保 证刀具沿轮廓的切向进给的线速度基本不变,因此 可以获得较高的精度和表面质量。
PPT文档演模板
第二节数控机床的分类与应用
•16大类数控机床:
•数控车床(含有铣削功能的车削中心) •数控铣床(含铣削中心) •数控镗床 •以铣镗削为主的加工中心 •数控磨床(含磨削中心) •数控钻床(含钻削中心) •数控拉床 •数控刨床
PPT文档演模板
第二节数控机床的分类与应用
•数控切割机床
•数控齿轮加工机床
•柔性制造单元
• (FMC——Flexible Manufacturing Cell)
•柔性制造系统
• (FMS——Flexible Manufacturing System)
•数控电加工机床(含电加工中心)
•数控板材成形加工机床
•数控管料成形加工机床
•其它数控机床
PPT文档演模板
第二节数控机床的分类与应用
•点位直线控制系统:
• 特点是能够对两个或两个以上的坐标轴同时进 行控制,它不仅能控制机床移动部件的起点和终点
坐标,而且要控制整个加工过程每一点的速度与位 移量。
• 由于只能 作简单的直线运 动,因此不能实 现任意的轮廓轨 迹加工。
PPT文档演模板
第二节数控机床的分类与应用
•轮廓控制(连续控制):
PPT文档演模板
2020/12/11
第二节数控机床的分类与应用
第二节数控机床的分类 与应用
PPT文档演模板
• 在数控机床对复杂零件的轮廓表面进行加工 时,由于编程中已考虑到对进给速度进行控制,保 证刀具沿轮廓的切向进给的线速度基本不变,因此 可以获得较高的精度和表面质量。
PPT文档演模板
第二节数控机床的分类与应用
•16大类数控机床:
•数控车床(含有铣削功能的车削中心) •数控铣床(含铣削中心) •数控镗床 •以铣镗削为主的加工中心 •数控磨床(含磨削中心) •数控钻床(含钻削中心) •数控拉床 •数控刨床
PPT文档演模板
第二节数控机床的分类与应用
•数控切割机床
•数控齿轮加工机床
•柔性制造单元
• (FMC——Flexible Manufacturing Cell)
•柔性制造系统
• (FMS——Flexible Manufacturing System)
•数控电加工机床(含电加工中心)
•数控板材成形加工机床
•数控管料成形加工机床
•其它数控机床
PPT文档演模板
第二节数控机床的分类与应用
•点位直线控制系统:
• 特点是能够对两个或两个以上的坐标轴同时进 行控制,它不仅能控制机床移动部件的起点和终点
坐标,而且要控制整个加工过程每一点的速度与位 移量。
• 由于只能 作简单的直线运 动,因此不能实 现任意的轮廓轨 迹加工。
PPT文档演模板
第二节数控机床的分类与应用
•轮廓控制(连续控制):
PPT文档演模板
2020/12/11
第二节数控机床的分类与应用
第二节数控机床的分类 与应用
PPT文档演模板
教你认识数控机床(ppt 21页)
转位部件,如夹紧、换刀机械手等辅助装置。与普通机床相比,数控机床的
整体布局、外观造型、传动机构、工具系统及操作机构等方面都发生了很大
的变化。
3、数控机床的分类
1)按工艺用途分类 按工艺用途可分为金属切削类数控机床、金属成型类数控机床 、
数控特种加工机床 、其它类型的数控机床 。 金属切削类数控机床——指采用车、铣、镗、铰、钻、磨、刨等
2)计算机数控(NC)阶段(1970年至今)
时代:
1952年的第一代——电子管数控机床
1959年的第二代——晶体管数控机床
1965年的第三代——集成电路数控机床
1970年的第四代——小型计算机数控机床
1974年的第五代——微型计算机数控系统
1990年的第六代——基于PC的数控机床。
二、数控机床的组成
第2-1讲 认识数控机床
学时:2学时 地点:课室 任课教师:姜海燕
第2-1讲 认识数控机床
一、数控机床的基本知识:
1、 数控—英文缩写NC(Numerical Control)用数字、 文字和符号组成的数字指令来实现一台或多台机械设备 动作控制的技术。
数控机床(Numerical Controlled Machine tool) 是指装备了计算机数控系统的机床,简称CNC机床。
辅助控制装置的主要作用是接收数控装置输出的开关量指令信号,经过 编译、逻辑判别和运算,再经功率放大后驱动相应的电器,带动机床的机械、 液压、气动等辅助装置完成指令规定的开关量动作。辅助动作的实现是应用 可编程控制器(PLC)的结果。
一个脉冲信号使机床移动部件产生的位移量叫脉冲当量,也叫最小 设定单位,常用买脉冲当量为(0.001mm/脉冲)。
各种切削工艺的数控机床。包括数控车床、数控钻床、数控铣床、 数控磨床、数控镗床以及加工中心。加工中心,也称为可自动换 刀的数控机床。这类数控机床都带有一个刀库和自动换刀系统, 刀库可容纳16~100多把刀具。 金属成型类数控机床——指采用挤、冲、压、拉等成型工艺的数 控机床。包括数控折弯机、数控组合冲床、数控弯管机、数控压 力机等。 数控特种加工机床——如数控线切割机床、数控电火花加工机床、 数控火焰切割机床、数控激光切割机床等。 其它类型的数控机床 ——如数控三坐标测量仪、数控对刀仪、数 控绘图仪等。