
生产培训教材系列硬质合金压制员工培训
生产线员工培训教材2
1 打 螺 丝 教 育
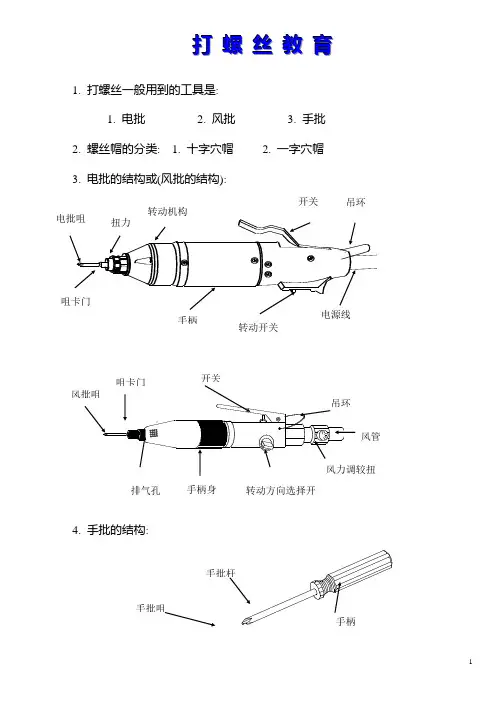
1. 打螺丝一般用到的工具是:
1. 电批 2. 风批 3. 手批
2. 螺丝帽的分类: 1. 十字穴帽 2. 一字穴帽
3. 电批的结构或(风批的结构):
4. 手批的结构:
电批咀
咀卡门 扭力调 转动机构
手柄 转动开关 电源线 开关 吊环
手批咀 手批杆
手柄 风批咀 咀卡门
排气孔 手柄身 转动方向选择开关 吊环 开关
风力调较扭 风管 2 5. 打螺丝的方法:
1). 根据螺丝帽,选择电批或风批或手批所用的批嘴,即“+”或“-”。
2). 打螺丝时,电批嘴(或风批嘴或手批嘴)的中心与螺丝中心和螺丝柱
中心基本要保持在一条直线上.
6. 打螺丝时常出现的几个高题及其原因.
1).螺丝扫牙------螺丝帽顶被打破而造成,该现象易造成螺丝生锈.
原因:螺丝批咀没完全插入螺丝帽内,当螺丝批咀转动时将其帽刮伤.
2).顶白或顶穿或螺丝埋入柱内.
原因:选螺丝不当或打螺丝时用力过猛,有时可能是胶件身问题.
3).螺丝滑牙:
原因: 对于个别胶件或五金件因其脆性较大或较软,易造成滑牙,一般
是因螺丝批扭力过大而造成.
4).柱破:
原因: 是因为螺丝直径过大或不按规定操作后造成.
5).螺丝打不进:
原因: 螺丝直径较大或螺丝批扭力不够大或螺丝有歪.
6).螺丝打不紧:
原因: 螺丝直径较小.
7. 打螺丝注意事项:
1).螺丝批咀同螺丝选择匹配要正确.
不同生产制程新员工岗前培训教材
穿 線
一﹑工具﹕
打結器﹑固定座﹑穿線夾﹑手縫針﹑布剪
二﹑材料﹕
漆包線(OUEW/OSFBW紅﹑綠﹑金﹑藍)﹑鐵芯(用環形的﹐因為它受外界干擾影響較少)。
三﹑操作過程與規則﹕
1﹑打長結
工具: 打結器﹑布剪。
一般用0.10mmOUEW紅綠金藍四線絞﹐結長約10cm﹐加兩端的散線長共約30cm。一般10cm有28--32個結因為結的松緊會影響電容和漏電感。
2﹑穿線夾的使用
先將固定座固定的工作台上﹐再將穿線夾的枘插入固定孔中﹐將固定座上的螺絲扭緊﹐再用穿線夾上的螺絲來調節夾頭的大小﹐使夾頭能夾穩鐵芯﹐且夾尾能抵住工作台即可。(注意夾頭上要貼單面膠﹐以固定漆包線)。
3﹑穿鐵芯
工具: 穿線夾與固定座﹑手縫針(注意:手縫針要將針尖磨平﹐避
免造成產品的不耐壓)。
先將大鐵芯夾穿在線夾上﹐注意用力要適中﹐以免壓破鐵芯﹐再將已打好的長結線的一端散線穿入手縫針的孔中﹐把長結的另一端的散線固定在穿線夾的單面膠上﹐將手縫針帶線穿入已固定好的鐵芯中﹐要使結的尾端正好在鐵芯的內徑邊緣﹐然后右手拿針﹐左手托住長結線(為防止穿線過程中線的打結現象)﹐穿入規定的圈數(一針就是一圈)如果規定的圈數穿完后﹐仍有結在線上﹐則將其拆散。針的穿入鐵芯過程中要垂直﹐線圈要分布均勻﹐不能重疊交叉。
穿小鐵芯與穿大鐵芯大同小異﹐小鐵芯是用大鐵芯上的二線不絞線穿的﹐特殊情況下要絞線﹐一般10個左右。
4打短結
工具: 打結器。
將已穿好的大鐵芯任意一邊的散線分為頭線和尾線﹐再將其分成紅頭藍尾絞線﹐綠頭金尾絞線或紅尾藍頭絞線﹐綠尾金頭絞線。再用余下的兩組散線的其中一組穿小鐵芯(紅藍線一組﹐綠金線一組)
四﹑注意事項﹕
1 穿線時針不能剌到漆包線以防不耐壓(針尖需磨平)。
2 穿線分布均勻﹐圈數正確﹐且要拉緊﹐不得有重疊及打折現象。
硬质合金配料工艺员工作内容

硬质合金配料工艺员工作内容
硬质合金配料工艺员是从事硬质合金材料生产、研发和质量控制的专业人员。他们的主要工作内容包括以下几个方面:
1. 硬质合金材料的研发与改进:硬质合金配料工艺员需要根据市场需求和技术发展趋势,对硬质合金材料进行研究和开发,提高产品的性能和质量。这包括对新材料的研究、新工艺的开发以及对现有产品进行改进等。
2. 硬质合金材料的生产过程控制:硬质合金配料工艺员需要对硬质合金材料的生产过程进行严格控制,确保产品质量稳定。这包括对原材料的检验、生产过程的监控以及成品的检测等。
3. 硬质合金材料的配方设计:硬质合金配料工艺员需要根据产品的性能要求,设计合适的硬质合金材料配方。这包括对各种原料的比例、粒度、形状等进行优化,以满足产品的性能需求。
4. 硬质合金材料的质量控制:硬质合金配料工艺员需要对生产过程中的各个环节进行质量控制,确保产品质量达到标准。这包括对原材料的质量把关、生产过程中的异常情况处理以及对成品的质量检测等。
5. 硬质合金材料的生产设备维护与管理:硬质合金配料工艺员需要对生产设备进行定期检查和维护,确保设备正常运行。同时,还需要对生产设备的使用情况进行记录和管理,为设备的更新和改进提供依据。
6. 硬质合金材料的生产成本控制:硬质合金配料工艺员需要对生产过程中的成本进行控制,降低生产成本。这包括对原材料的采购成本、生产过程中的能源消耗以及废品率等方面的控制。
7. 硬质合金材料的安全生产管理:硬质合金配料工艺员需要严格遵守安全生产规定,确保生产过程中的安全。这包括对生产过程中的安全隐患进行排查、对员工的安全培训以及对安全事故的处理等。
8. 硬质合金材料的环保管理:硬质合金配料工艺员需要关注生产过程中的环保问题,确保生产过程符合环保要求。这包括对生产过程中的废水、废气、废渣等进行处理,以及对生产过程中的能源消耗进行优化等。
9. 硬质合金材料的市场调研与分析:硬质合金配料工艺员需要关注市场动态,了解客户需求,为产品研发和生产提供依据。这包括对竞争对手的产品进行分析、对市场需求进行预测以及对客户反馈的处理等。
慢走丝培训教材

工模部员工培训教材 科瑞自动化技术(深圳)有限公司
第1页 共13页 慢走丝培训教材 1 慢走丝机床的基本结构 1.1 慢走丝线切割机床主要由:机床主体,脉冲电源和控制器三大部分组成 1.1.1 机床主体包括:工作台,走丝机构,丝架,床身,工作循环、冷却系统 1.1.2 脉冲电源是慢走丝线切割机床的主要组成部分,包括:主振电路,脉宽调节电路,脉间调节电路,功率放大电路等。 1.1.3 控制器是由:操作面板和遥控盒控制整个机床运行。 以下是三幅慢走丝机床真实图片(图1.1、图1.2、图1.3) 图1.1操作面板 图1.2工作台 图1.3机床整体 工模部员工培训教材 科瑞自动化技术(深圳)有限公司
第2页 共13页 2 慢走丝的基本知识 2.1 我司现使用慢走丝机床有:阿奇(AGIE CUT)慢走丝、夏米尔(Charmlles CUT)慢走丝、沙迪克(SODICK CUT)慢走丝。 2.2 慢走丝按使用的工作液分类:水机慢走丝、油机慢走丝 2.2.1 水机慢走丝:采用离子水作工作液,主要是加工效率高,应用很普遍。 2.2.2 油机慢走丝:采用油作工作液,特点是:切割效率较低,但是加工精度高可达±0.001 mm,表面粗糙度可达Ra0.05,加工过程稳定。适合加工高精密而体积较小的零件。 2.3 慢走丝的加工原理:工具电极(铜线)和工件之间加上脉冲电压,两者在绝缘介质液体中到达一定的间隙击穿形成放电通道,产生火花放电,放电时在局部产生瞬时高温(8000℃~12000℃)使金属材料熔化,甚至汽化并被液体介质带走,脉冲电源不断地发出电脉冲形成一次次火花放电将工件材料不断去除。 2.4 电极丝的类型及规格: 2.4.1 慢走丝线切割是利用电极丝进行放电加工,所以电极丝是必不可少的,慢走丝线切割一般使用的是黄铜线、镀锌线做电极丝。 2.4.2 常用的黄铜线直径有:¢0.07mm、¢0.1mm、¢0.15mm、¢0.2mm、¢0.25mm 2.4.3 常用的镀锌线直径有:¢0.1mm、¢0.15mm、¢0.2mm、¢0.25mm 3 慢走丝的加工特点 3.1 慢走丝线切割加工不需要像电火花成形加工那样制作特定形状的工具电极,它是用一根细电极丝作为工具电极,按一定的切割程序进行轮廓加工,所需去除的材料很少,属于少或无切削加工的工艺技术之一。由于慢走丝线切割电极丝张力均匀恒定,运行平稳,重复定位精度高,可进行二次或多次切割,从而使加工效率有了较大提高,加工表面粗糙度Ra值大幅度降低,尺寸精度也大为提高,已成为现代制造技术中不可缺少的重要工艺手段之一。 3.2 模具加工;绝大多数冲裁模具都采用线切割加工制造,因为只需计算一次,编好程序后就可加工出凸模、凸模固定板、凹模及卸料板。此外,还可加工粉末冶金模、压弯模及塑胶模等。 3.3 新产品试制;新产品试制时,一些关键的批量零件往往需用模具制造,但制造模具周期长且成本高,采用线切割加工可以直接加工零件,从而缩短新产品的试制周期。 3.4 难加工零件;如在精密型孔、样板及成形刀具、精密狭槽等加工中,利用机械切削加工就很难,而采用线切割加工则比较适宜。此外,慢走丝线切割还加工上下异形复杂零件及电火花成型机加工时所用的高精密铜公。 3.5 贵重金属下料;由于线切割加工用的电极丝尺寸远小于切削刀具尺寸(最细的电极丝尺寸可达0.02mm,用它切割贵重金属,可节约很多切缝消耗。 工模部员工培训教材 科瑞自动化技术(深圳)有限公司
压铸车间员工培训资料

第 1 页 共 6 页
五金锁具压铸车间员工培训
目 录
一、综合培训
二、生产安全知识培训
三、产品知识培训:
四、岗位操作技能培训:
五、压铸常见质量问题及检查方法
一、综合培训
1.定期对员工进行公司的规章制度和学习公司的质量方针、质量目标及部门的质量目标,并在试用期内进行考核。
2.公司的质量方针:质量精益求精,满足客户,全员群策群力,不断改进;
3.质量目标:每月出货合格率≥99.88%,每月客户投诉次数不超过2次;
部门质量目标:生产计划达成率≥98%,准时交货率≥99%,制程不良率≤1.0%。
4.为了加强车间管理制度,员工须遵守以下条例:
(1)维护车间工作形象,注意衣着整齐、言谈举止;
(2)积极接受上司分配的工作任务,按时完成; 第 2 页 共 6 页 (3)不可聚众闹事或挑拔他人是非;
(4)对机器保养应认真执行,不可马虎;
(5)上班时间不可与开机人员聊天;
(6)对生产的产品应轻拿轻放;
(7)积极主动配合、帮助他人;
(8)不在车间做危险动作。
5.奖罚制度
(1)产品正式生产前必须做首件确认,如发现未按程序做首件确认的工序,对作业及所属班组长给予10元/次处罚;对车间主任给予5元/次的处罚。(压铸车间的首件确认以“压铸车间产品确认记录表”为依据)。
(2)跨车间之产品如有整批或超过10%漏加工现象,(压铸件次品不得超过200啤/批)。发现者应立即向班组长、IQPC报告,班组长立即向车间主任报告,IPQC记录情况,车间主任须与相关人员调查情况,追究责任人,对发现者给予10-20元/次的奖励。前工序相关工序作业给予10-20元/次的处罚,对前工序IPQC和班组长给予20-30元/次的处罚。后工序发现的前工序漏加工的产品,如前工序车间主任无法确定责任人,则前工序车间管理人员自行承担现任,按3元/个计算。特殊情况除外。第 3 页 共 6 页 二、生产安全知识培训
培训体系烧结工等级培训教案部分

(培训体系)烧结工等级培训教案(部分)
绪言
§1硬质合金
壹、定义:由难熔金属碳化物和粘结金属组成,且采用粉末冶金工艺方法生产的重要金属材料。
二、硬质合金常用组分的主要性质
组分 晶格类型 碳含量% 显微硬度(kg/mm2) 弹性模数×105
N/mm2 导热率K/cm0C.秒 热膨胀系数×106 熔点0C
WC 六方体 6.13 1780-2500 7.1 0.047 6.2 2720
TiC 立方体 20.05 2988-3200 4.6 0.087 7.4 3147
TaC 立方体 6.23 1550-1599 2.91 0.053 8.2 3880
NbC 立方体 11.45 1960-2055 3.45 0.044 — 3480
Co ε-密排六方α-面心立方 — HB=132-280 ~2 0.13 12.5 1492
三、硬质合金成分于合金中的作用
由于难熔金属碳化物具有高硬度、高熔点、高耐磨高性、抗氧化性特点,使合金具有高硬度和耐磨性。
粘结金属钴具有良好的物理机械性能,而熔点又高于硬质合金的工作温度。于硬质合金结构中,紧密粘结硬质相是合金具有足够强度和韧性(1、粘结作用—将脆性WC晶粒联粘结起来。2、于外力作用下变形时,吸收应变能和松弛应力,增加韧性。)
§2硬质合金的基本特点 1、具有很高硬度和耐磨性。常温下硬度可达HRA87~94,特别是红硬性好,6000C时超过高速钢,10000C时超过碳钢的常温硬度值;
2、 具有很高的机械强度,抗压强度可高达6000N/mm2,9000C时抗弯强度仍可有1000N/mm2之上;
3、 弹性模数高,通常为(4~7)×105N/mm2,于常温下刚性较好,无明显的塑性变形;
4、耐腐蚀性和抗氧化性好,耐酸、耐碱,600—8000C时不发生明显氧化;
5、冲击韧性较低。
6、热膨胀系数小。
7、电导率和热导率和铁和铁合金相近。
硬质合金生产技术之压制和烧结
硬质合金生产技术之压制和烧结
第一节压制机理
一,压制过程:粉末压制成型是粉末冶金生产的基本成型方法;在压摸中填装粉末,然后在压力机下加压,脱模后得到所需形状和尺寸的压坯制品,,粗略分三阶段:
1,压块密度随压力增加而迅速增大;孔隙急剧减少。
2,压块密度增加缓慢,因孔隙在1阶段中大量消除,继续加压只是让颗粒发生弹性屈服变形。
3,压力的增大可能达到粉末材料的屈服极限和强度极限,粉末颗粒在此压力下产生塑性变形或脆性断裂。因颗粒的脆性断裂形成碎块填入孔隙,压块密度随之增大。
二,压制压力:压制压力分二部分;一是没有摩擦的条件下,使粉末压实到一定程度所需的压力为“静压力”(P1);二是克服粉末颗粒和压模之间摩擦的压力为“侧压力”(P2)。
压制压力P=P1+P2
侧压系数=侧压力P2÷压制压力P=粉末的泊松系数u÷(1-u)=tg2(45o-自然坡度角Φ÷2)
侧压力越大,脱模压力就越大,硬质合金粉末的泊松系数一般为0.2-0.25之间。
三,压制过程中的压力分布:引起压力分布不匀的主要原因是粉末颗粒之间以及粉末与模壁之间的摩擦力。压块高度越高,压力分布越不均匀。实行双向加压或增大压坯直径,能减少压力分布的不均匀性。
四,压块密度分布:越是复杂的压块,密度分布越不均匀;除压力分布的不均匀(压力降)外,装粉方式不正确,使压块不同部位压缩程度不一致,也会造成压块密度不均匀。
1,填充系数:是指压块密度Y压与料粒的松装密度Y松的比值;压缩比:是指粉末料粒填装高度h粉与压块高度h压之比;在数值上填充系数和压缩比是相等的。 K=Y压÷Y松=h粉÷h压
2,为了减少压块密度分布的不均匀性:
(1)提高模具的表面光洁度;
(2)减少摩擦阻力;
(3)提高料粒的流动性;
(4)采用合理的压制方式;
3,粉末粒度对压制的影响;
(1)粉末分散度越大(松装越小),压力越大。压块密度越小;有较大的强度值,成型性好。
(2)料粒较粗,压块容易达到较高的压块密度,但其密度分布往往是不均匀的;一般情况下,压块强度随成型剂的加入量而提高。
中走丝培训教材
工模部员工培训教材 科瑞自动化技术(深圳)有限公司
第1 页 共10 页
中走丝培训教材
1 中走丝的基本结构
1.1 机床直观图片
图1.1 机身
图1.2 操作面板 图1.3 工作台 工模部员工培训教材 科瑞自动化技术(深圳)有限公司
第2 页 共10 页 1.2 中走丝机床主要由:机械部分、脉冲电源、控制器三部分组成。
1.2.1 机械部分主要由:床身、工作台、线架、锥度装置、运丝机构、工作液、夹
具附件、防水罩等部件组成。
1.2.2 脉冲电源主要由:直流电源、振荡级、前置放大级、功率放大级和取样电路。
1.2.3 控制器由:电柜电源控制、操作面板控制、运丝启停控制。
2 中走丝的基本知识
2.1 中走丝的其它名称:苏三光中走丝、宝玛中走丝。
2.2 中走丝的分类:一般可以按机床的控制方式、脉冲电源的形式。
2.2.1 控制方式:数字程序控制或微机控制机床。
2.2.2 脉冲电源的形式:分组脉冲电源及自适控制电源机床
2.3 中走丝的加工原理:利用工具电极(电极丝)和工件间施加电压,在一定的工作
液介质中,到达一定的放电间隙击穿而产生火花放电的一种工艺方法。其加工
原理图2.1所示:
图2.1 1—工作液箱 2—储丝筒 3—电极丝 4—供液管 5—导电块
6 工件 7—夹具 8—脉冲电源 9—工作台拖板
2.4 电极丝的类型及规格:
2.4.1 电极丝类型有:钼丝、钨丝两种
2.4.2 直径规格有:¢0.03mm、¢0.15mm、¢0.18mm、¢0.2mm
2.4.3 最常用的钼丝直径规格为:¢0.18mm
3 加工特点
3.1 该机床性能优越、操作方便简单易懂,同时刚性好、切削力小、承载量大、运
动平稳、操作安全可靠。 工模部员工培训教材 科瑞自动化技术(深圳)有限公司
第3 页 共10 页 3.2 该机床适合加工高硬度、高韧性的导电金属模具,样板及形状复杂的零件,特
压铸生产培训教程
压铸生产培训教程
一、引言
压铸是一种将熔融金属在高压下注入模具型腔,并在压力作用下快速凝固成型的精密铸造方法。作为一种先进的金属成型技术,压铸具有高效、精密、复杂等特点,广泛应用于汽车、摩托车、电子、通讯、家电等行业。本教程旨在为从事压铸生产的技术人员提供系统的培训,使其掌握压铸工艺的基本原理、设备操作、模具设计、质量控制等方面的知识,提高生产技能和产品质量。
二、压铸工艺基本原理
1. 压铸过程
(1)熔化金属:将金属原料熔化成液态金属,并通过过滤去除杂质。
(2)注入模具:将液态金属在高压下注入模具型腔。
(3)冷却凝固:金属在模具型腔内快速冷却凝固,形成铸件。 (4)开模取出铸件:待铸件完全凝固后,打开模具,取出铸件。
(5)后处理:对铸件进行去毛刺、抛光、热处理等后处理工序。
2. 压铸设备
压铸设备主要包括压铸机、熔化炉、模具、冷却系统等。压铸机是压铸生产的核心设备,根据压铸力大小可分为热室压铸机和冷室压铸机。
3. 压铸模具
(1)模具结构:包括型腔、浇注系统、排溢系统、冷却系统等。
(2)模具材料:要求具有良好的导热性、耐磨性和抗热疲劳性能。
(3)模具加工:采用高精度加工设备,确保模具尺寸精度和表面质量。
三、压铸生产操作 1. 开机准备
(1)检查设备:确保设备正常运行,无异常声响和漏油现象。
(2)检查模具:确认模具完好无损,安装到位。
(3)检查熔化炉:确保熔化炉内金属熔化均匀,温度适中。
2. 压铸操作
(1)合模:将模具合拢,确保模具闭合严密。
(2)注射:启动压铸机,将熔融金属注入模具型腔。
(3)保压:在金属凝固过程中保持一定的压力,以防止缩孔、气孔等缺陷。
(4)开模:待铸件完全凝固后,打开模具,取出铸件。
3. 安全注意事项
(1)遵守设备操作规程,严禁违章操作。
(2)穿戴好劳动保护用品,防止烫伤、割伤等事故。 (3)保持现场整洁,及时清理废料和油污。
四、压铸质量控制
生产线员工培训教材2 2
1
打螺丝教育
1. 打螺丝一般用到的工具是:
1. 电批 2.风批 3.手批
2. 螺丝帽的分类:1.十字穴帽 2. 一字穴帽
3. 电批的结构或(风批的结构):
4. 手批的结构:
手批咀 手柄 开关 吊环
排气孔 手柄身 转动方向选择开
关 2
5. 打螺丝的方法 :
1) . 根据螺丝帽 ,选择电批或风批或手批所用的批嘴 ,即“ +”或“ -”。
2) . 打螺丝时 ,电批嘴 (或风批嘴或手批嘴 )的中心与螺丝中心和螺丝柱 中心基本要保持在一条直线上 .
6. 打螺丝时常出现的几个高题及其原因 .
1) .螺丝扫牙 螺丝帽顶被打破而造成 ,该现象易造成螺丝生锈 .
原因 :螺丝批咀没完全插入螺丝帽内 ,当螺丝批咀转动时将其帽刮伤 .
2) .顶白或顶穿或螺丝埋入柱内 .
原因 :选螺丝不当或打螺丝时用力过猛 ,有时可能是胶件身问题 .
3) .螺丝滑牙 :
原因 : 对于个别胶件或五金件因其脆性较大或较软 ,易造成滑牙 ,一般 是因螺丝批扭力过大而造成 .
4) .柱破:
原因 : 是因为螺丝直径过大或不按规定操作后造成 .
5) .螺丝打不进 :
原因 : 螺丝直径较大或螺丝批扭力不够大或螺丝有歪 .
6) .螺丝打不紧 :
原因 : 螺丝直径较小 .
7. 打螺丝注意事项 :
1) .螺丝批咀同螺丝选择匹配要正确 .
2) .扭力大小要适度 ,不可太小或太大 . 3
3) .打螺丝时要端正座或正站着打 ,不可歪歪斜斜 .
4) .当螺丝批发出 ”警报 ”叭叭声时 ,不可强求再打压 ,应确认该螺丝是否被打 好.
5) . 上班时 ,操作者要对电批或风批进行试批 ,若有问题 (漏电或漏气等 ) 要通知管理人员更换 .
6) . 操作者要按作业指导书进行操作 ,保护好螺丝批咀 .
7) . 下班时 ,操作者要关掉电批或风批的所有开关 ,将电批或风批摆放妥当后
方可离位 .