
钢丝生产线
4、拉丝设备
四连拉
单头拉
九连拉
4、拉丝设备
油拉 倒立式
水箱 卧式
5、修磨、包装
修磨:主要是对表面的裂纹、斑点、凹坑 等进行修磨
麻
点
、
裂 纹
凹 坑
5.1包装
包装:将已检验合格的产品进行打包、入 库;
课Байду номын сангаас回顾
1、钢丝生产流程
盘元
酸洗
打磨
热处理
轻拉
酸洗
矫直 抛光、磨光
氢退
拉拔
检验
出厂
入库
标识
包装
课程回顾
本公司热处理设备 1、井式炉 2、氢退炉
课程回顾
拉拔原理和设备
1、涂层 2、润滑 3、设备
课程回顾
修磨、包装
谢谢大家!
2、涂层
作用:
1、增加线材表面的粗糙度,以便于拉拔中经过模具时,可以携带足够的
润滑粉进入模具, 2、和润滑粉一起形成润滑膜,起到协助、加强润滑的作用,钢丝生产的润
滑条件直接决定着钢丝生产能否顺利地进行。
3、润滑
作用
㈠、减少或控制摩擦; ㈡、控制工件材料、模具
的磨损 ㈢、改善加工金属表面的
质量和公差,提高光 洁度; ㈣、控制温度
学习目标
通过学习热处理、拉拔原理及原材料识别、 产品修磨、包装等基础理论知识,帮助新员 工对钢丝生产流程有基本的了解
一、钢丝生产流程
盘元
酸洗
打磨
热处理
轻拉
酸洗
矫直 抛光、磨光
氢退
拉拔
检验
出厂
入库
标识
包装
二、热处理基本知识
概念:
指通过对工件的加热、保温和冷却,使金属或合金 的组织结构发生变化,从而获得预期的性能,如物理性 能和化学性能等操作工艺,称为热处理。
2、热处理设备
井式炉 利用电流通过电热元件产生热量,以辐射或
对流的方式加热工件
氢退炉 利用氨气分解成氢气,保护从炉体中穿过的
钢丝,防止钢丝与空气接触发生氧化
三、钢丝拉拔
钢丝拉拔原理:在外加拉力的作用下,迫使线材通过模孔产生塑 性变形,以获得与模孔形状、尺寸相同的制品的加工方法,称之 为拉拔
煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线融资投资立项项目可行性研究报告(中撰咨询)
中国投资策划网 www.cniplan.com 立项、融资、贷款、市场调研 专注可行性研究报告 广州中撰企业投资咨询有限公司 煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线立项投资融资项目 可行性研究报告
(典型案例〃仅供参考)
广州中撰企业投资咨询有限公司 中国投资策划网 www.cniplan.com
立项、融资、贷款、市场调研 专注可行性研究报告 广州中撰企业投资咨询有限公司 地址:中国〃广州 中国投资策划网 www.cniplan.com
立项、融资、贷款、市场调研 专注可行性研究报告 广州中撰企业投资咨询有限公司 目 录
第一章 煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线项目概论 ........................................................................................................................... 1 一、煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线项目名称及承办单位 ............................................................................................................... 1 二、煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线项目可行性研究报告委托编制单位 ....................................................................................... 1 三、可行性研究的目的 ............................................................................... 1 四、可行性研究报告编制依据原则和范围 ............................................... 2 (一)项目可行性报告编制依据 ............................................................... 2 (二)可行性研究报告编制原则 ............................................................... 2 (三)可行性研究报告编制范围 ............................................................... 4 五、研究的主要过程 ................................................................................... 5 六、煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线产品方案及建设规模 ............................................................................................................... 6 七、煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线项目总投资估算 ....................................................................................................................... 6 八、工艺技术装备方案的选择 ................................................................... 6 九、项目实施进度建议 ............................................................................... 6 十、研究结论 ............................................................................................... 7 十一、煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线项目主要经济技术指标 ....................................................................................................... 9 项目主要经济技术指标一览表 ................................................................... 9 第二章 煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线产品说明 ......................................................................................................................... 15 第三章 煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线项目市 中国投资策划网 www.cniplan.com 立项、融资、贷款、市场调研 专注可行性研究报告 广州中撰企业投资咨询有限公司 场分析预测 ......................................................................................................... 16 第四章 项目选址科学性分析 ................................................................. 16 一、厂址的选择原则 ................................................................................. 16 二、厂址选择方案 ..................................................................................... 17 四、选址用地权属性质类别及占地面积 ................................................. 17 五、项目用地利用指标 ............................................................................. 17 项目占地及建筑工程投资一览表 ............................................................. 18 六、项目选址综合评价 ............................................................................. 19 第五章 项目建设内容与建设规模 ......................................................... 20 一、建设内容 ............................................................................................. 20 (一)土建工程 ......................................................................................... 20 (二)设备购臵 ......................................................................................... 21 二、建设规模 ............................................................................................. 21 第六章 原辅材料供应及基本生产条件 ................................................. 21 一、原辅材料供应条件 ............................................................................. 21 (一)主要原辅材料供应 ......................................................................... 21 (二)原辅材料来源 ................................................................................. 22 原辅材料及能源供应情况一览表 ............................................................. 22 二、基本生产条件 ..................................................................................... 23 第七章 工程技术方案 ............................................................................. 24 一、工艺技术方案的选用原则 ................................................................. 24 二、工艺技术方案 ..................................................................................... 25 (一)工艺技术来源及特点 ..................................................................... 26 (二)技术保障措施 ................................................................................. 26 (三)产品生产工艺流程 ......................................................................... 26 煤矿φ1200mm四层复合钢丝缠绕聚乙烯管材生产线生产工艺流程示意简图 ................................................................................................................. 26
钢丝圈联动生产线牵引缠绕系统的改造

匝 由
计数器时值显示l l
限
1
上 位
下 位1
下 限
堕 引l
钢 丝圈生 产 线改造 后 缠绕 精度 可稳定 控 制为
停缠绕l l 缠绕与牵引等速l l 壅塑重
8 ~ 10mm, 足 了工 艺 要 求 。负 荷 较 小 时 , O 0 满 利
机 的寿命 , 此生产 线故 障率 较高 。 因
2 控制 系统 改造
() 1 工作原 理
钢丝 圈联 动生产 线 控制 系统 通过 调节 电位器
() 1钢丝 圈搭 头精度 不稳 定
钢 丝圈联 动生 产线 的 Z —2和 L 2型 直 流 24 T
给定 速度 , 过变频 器 控制 电机 速度牵 引 钢丝 , 通 缠
助理工程师, 主要从事轮胎生产设备的管理与维 护工作 。
维普资讯
26 3
轮
胎
工
业
20 第 2 0 6年 6卷
( ) 件 和软件 3硬
l 初始化 ( 设定圈数) l
控制 系统 硬件 采 用 日本 欧 姆 龙公 司 的 C 0 4P 小 型 可编 程 序 控 制 器 控 制 2台 日本 三 菱 公 司 的
维普资讯
第4 期
何 叶 .钢丝圈联 动生产线牵 引缠绕 系统 的改造
钢 丝 圈联 动 生产 线 牵 引缠 绕 系统 的 改 造
何 叶
( 州 轮 胎 股 份有 限公 司 , 州 贵 阳 5 0 0 ) 贵 贵 5 0 8
摘 要 : 用 P C 和 变 频器 对 钢 丝 圈生 产 线 进 行 控 制 改 造 。 改 造 后 钢 丝 缠 绕 精 度 可 控 制 在 8 ~ 10ml 采 L O 0 n内 , 大 大 提 高 了产 品制 造 精度 ; 直 流调 速 电机 相 比 , 低 了 炭 刷 的故 障率 ; 过 P C控制 变频 器 。 小 了人 为 因 素 的 影 响 , 与 降 通 L 减 大
轮胎钢丝圈生产线钢丝切断装置改造

作 人 员造 成人 身伤 害 。
基 础上对 该 生产 线钢 丝切 断装 置进行 了改造 。
1 改 造 前 存 在 的 问题
( ) 障 点多且 故 障率 高 2故 每 台机 每班 切 刀 动 作 均 超 过 30 0次 , 于 0 由
动作 频繁且 冲击力 大 , 经常发 生 因切刀 固定 架 、 气
中 图分 类 号 : TQ3 0 4 3 . 6 文 献 标 识 码 : B 文 章编 号 :0 6 8 7 ( 0 8 0 — 4 40 1 0 — 1 1 2 0 ) 70 3 — 2
) L L 系列轮 胎钢 丝 圈生 产 线 主要 用 于 载 ( —G J 重 轮胎 、 工程 机 械 轮 胎 等 方 断 面钢 丝 圈生 产 。该
l 切 刀 ;一 机 嘴 ; 一 切 刀 固定 架 ; 一 2 3
综合 考 虑 以上 因素 , 定 采 用 一套 变径 增 压 气 缸 确
作 为增 压装 置 , 0 7MP 压 缩 空气 将 液压 油 增 用 . a 压 后驱 动切 刀 的方 案对 钢 丝切 断装 置进行 改造 。 将原 来 靠弹 簧拉力 和惯 性力 切 断钢丝 的钢 丝 切 断装 置拆 除 。新 装 置 以 压缩 空 气 为 动 力 介质 、
使 用液 压缸 驱动 切刀 , 不仅 投 资费用 高 、 维护
工 作量 大 , 而且会 产 生很 大 的噪声 ; 直接使 用现 有
的 0 7MP . a压缩 空 气作 为气 缸 的动 力 源 , 径 小 缸
时 不 足 以切 断 钢 丝 , 径 大 时动 作 又 过 于缓 慢 。 缸
图 l 改造前钢 丝切 断装置结构 示意
4 抬刀 气 缸 ;一 销 轴 ;一 弹 簧 。 一 5 6 作 者 简 介 : 陆 军 (92)男 , 南焦 作 人 , 神 轮胎 股 份有 限 张 17一 , 河 风 公 司 工程 师 , 士 , 要 从 事轮 胎 生 产设 备 的 管 理 工作 。 学 主
凯力威科技进口意大利科美利奥·埃科利钢丝压延机生产线全面投产

凯力威科技进口意大利科美利奥埃科利钢丝压延机生产线全面
投产
佚名
【期刊名称】《橡塑技术与装备》
【年(卷),期】2016(0)3
【摘要】2015年11月底,四川凯力威科技股份有限公司进口的意大利科美利奥·埃科利公司钢丝压延机生产线全面投入使用,该套钢丝压延生产线在行业中属于先进设备,科技含量和自动化程度较高,项目为凯力威科技210万套全钢子午线轮胎生产基地的配套设备,是凯力威科技为提升产品品质、保证工艺质量稳定、
【总页数】1页(P35-35)
【关键词】压延机;科利;全钢子午线轮胎;利奥;生产基地;工艺质量;生产资源配置;重点工程
【正文语种】中文
【中图分类】TQ330.44
【相关文献】
1.多功能的科里奥利流量计——科里奥利流量计具有非常多的优良特性 [J], Cornrlia Giebenhain-Wagner;
2.艾默生推出革命性的两线制高准科里奥利流量和密度计--新型2200S变送器可以让用户在工厂的任何地方使用可靠且精确的ELITE科里奥利流量和密度计 [J], 无
3.艾默生推出适用于小流量应用的新系列高性能科里奥利仪表——新型紧凑自排空
型高准ELITE科里奥利仪表在多种应用场合实现高精度测量 [J],
4.首台压延机使用百年始终追求质量为先——访意大利科美利奥·埃科利公司首席技术总监Mentasti Alessandro先生 [J], 杨宏辉
5.艾默生扩展了其高准大流量科里奥利仪表系列高准ELITE大流量科里奥利仪表在超高流量下提供卓越的液体和气体测量性能 [J],
因版权原因,仅展示原文概要,查看原文内容请购买。
PLC在油淬火弹簧钢丝热处理生产线中的应用

D : 1. 6 / sn 0 213 . 1 . .2 OI 03 9 .i .10 —6 92 00 0 0 9 j s 0 4
工 加 3 2 年 4 业 热第9 0 第 期 卷1 0
P C在油淬火弹簧钢丝热处理生产线 中的应用 L
唐 昊
( 浙江大学三伊 电气 电子工程公 司 电力 电子应用技术 国家工程研究 中心 ,浙江 杭州 )
为使 5台电机协调运转 ,必须使 5台电机带动 的辊轮具 有相 同的线速度 。由于 电机的转速与辊轮的线速度存 在
后, 以根据设 定计算 出其他型号弹簧钢丝的运行参数 。 可
对环境 温度 的误 差温度进行 闭环控制及对感 应加 热电源 功率 自闭环进行 补偿 。在运行 时如对运行参数不满 ,可 在触摸屏 上进行在线修改。同时系统还提供对不同规格 、 不 同工艺参数 的弹簧钢 丝所需 的运行参数进行存档 。当
牵 引下, 以一定 线速 度经矫直机 、压 送机后送人前两 台 加热 电源完成弹簧钢丝 的淬火预热和淬火加热睢 当淬火 ] , 处理达 到一定的淬火温度后 ,经过 油冷,送至 3加热 电 源进行 回火加热 ( 3电源和 4电源 间无保温段 ) ,通过 加 热电源的 回火保 温,再经过水冷后 , 由收线分配器分 线送入相 应的收线机收线, 当收线机 l的线满,剪切后 由收线分配器分配送人收线机 2 ,依次循环 。在收线 中,
Th LC p i a i n t l e c e p i g W ieHe t g Pr d c n eP Ap l to Oi qu n h d S rn r a i o u t c o n Li e
TAN G H a o
油淬火弹簧钢 丝:冷拉后 经连续加热 油淬火和 回火 后的弹簧钢 丝,是生产制造轿 车悬挂弹簧 和发动机气 门
稳定化生产线牵引轮的改进
2 改进措 施
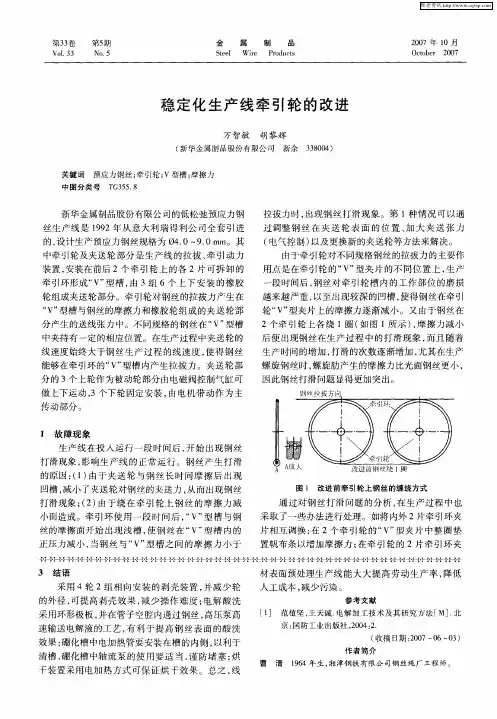
图 2 改 进 后 的双 V型槽 及 钢 丝 的 缠 绕 方式
为 了增加 钢 丝在 牵 引轮 上 的摩擦 力 , 多 种改 对 进方 案进行 比较分 析 , 决定 采 用对 牵 引 轮上 的 可拆 卸的 3 5 m牵 引环 前后 2片上各直 接加工 1 0m 0 个 “” V 型槽 的方 案 。机 加 工设 备 采 用大 型 立 式 车 床 ,
3改进后的效果通过改进牵引轮由原来的1个v型槽改为双v型槽绕过牵引环上的钢丝由1圈增加到2围2改进后的双v型槽及钢丝的缠绕方式圈使钢丝在牵引环上的摩擦力成信增加减少因打滑而出现烧断钢丝的现象也可减少牵引环因磨损而造成重复维修次数牵引环的更换周期从使用34月延长到2a
维普资讯
( 收稿 日期 :07— 6— 3 20 0 0 )
作 者 简 介
曹
清
16 9 4年 生, 湘潭钢铁有限公 司钢丝绳厂工程师 。
维普资讯
・
2 ・ 2
金
属
制
品
第3 3卷
片中 均匀垫入 薄钢 带 , 以适 当调整 钢 丝在 牵 引 环上 的拉 拔作用点 位置等 方法 , 然短期 可 以使用 总 虽 但 体效 果不理 想 。如 采取 维 修方 法 , 拆下 牵 引 环 的 对 磨损 部位进行 堆焊 后磨 光 处理 的方法 进 行维 修 , 使
2个牵 轮上 各绕 1圈 ( 图 l所示 )摩 擦 力减 小 如 , 后便 出现钢 丝在 生产 过 程 中的 打 滑现 象 , 而且 随着 生 产时间的增 加 , 打滑的次 数逐渐增 加 , 其在生 产 尤
PLC高速计数器在六角形钢丝圈生产线中的应用
( 绕轴 ) MR J S 1 0 P型 ( 缠 和 -2 - 0 C 排丝 轴 ) 服放 大 伺 器, 相关 的 P C程 序 如 图 1所示 , 中 Xl L 图 l为 触 发排 丝定 长运 动 的接近 开关 信号 , 触发 1次 , 每 其 上升 沿脉 冲使 中 间继 电器 M1置 位 1次 ; 4为 Y4 P C输 出到 排 丝 伺 服 放 大 器 上 的定 长 运 动 启 动 L
3 结 语
从而 带动 钢 丝 横 向排 列 。因此 , 缠 绕 轴 上 装 有 在
一
个 金属 挡 片 , 于触 发接 近开 关 , 近开 关 的信 用 接
号触 发 排 丝 轴 的定 长 运 动 。控 制 系 统 采 用 三 菱
F N一2 M R 型 P C, 菱 MR J S7 0 P 型 X2 1 8 L 三 —2 一0 C
信号 , M1每 次 的上 升 沿信 号使 其 启 动 1次 , 而 从
实现 排丝 轴 的定 长运动 ; 3 T2 0为 1 级 时间继 0ms
电器 , M1和 Y4 4信号 持续 0 1S 复位 。 . 后 这 种 控制 方 式 在缠 绕 轴 转 速不 高 、 备 与 控 设
展 望未 来 , 吴华 南 方 的知 识 产 权 工作 任 重 道
维普资讯
32 8
轮
胎 工
业
20 0 8年第 2 8卷
项 目启动前 , 司首 先进 行 了科技 查新 、 公 国内
利信 息 ; 在 保证 专 利 申请 质 量 的基 础 上 扩 大 申 ②
请量 ; 结合 吴华 南 方 重 要 产 品 系 列进 行 专 利 分 ③
解 决 这一 问题 。
1 改造前
机 中心 机构 ” 应用 到产 品上 后 , 提高 了产 品 的技 术
弹簧钢丝感应加热生产线的研制
文献标识码 : A
弹簧是 一种 常 用 的 弹性 工 作 元 件 , 是 各 种 机 也
做1 TM。 由 于 感 应 加 热 升 温 速 度 快 ( 大 于 i 0 可 0
℃/ ) 可 以把 弹 簧钢 丝 处 理 为 细 晶 粒 显 微组 织 ( s, 形
变热处 理 ) 使钢 丝具 有高 的韧 性 , , 成型 特性 好 , 度 强 和屈 服点 高 , 而使 钢 丝 的综 合 性 能得 到 最充 分 发 从
挥 。因而 可 以说 感 应加热 淬 火 回火 是 生产 油 回火弹
有 很 重 要 的地 位 。其 产 量 之 高 , 品种 之 多 , 途 之 用
广, 是其 它 品种 的钢 丝无 可 比拟 的。
簧钢 丝 的最理 想设 备 , 缺点 是设 备技 术含 量 高 , 其 投
资 比较 大 。我 们 在借 鉴 国外 技 术 的 基 础上 , 结合 国
实 际 使 用 中对 弹 簧 的要 求 是 尺 寸精 度 高 , 松 抗
驰 性 能好 , 疲劳 强度 高 , 能够在 应力 负荷 下不 产生 松 驰, 并且 在 规 定 的疲 劳 周 期 内不 会 出 现 早 期 失效 。 这就对 弹 簧钢丝 的力 学 性 能 , 弹 性 、 展 性 、 拉 如 延 抗 强度 、 度 、 硬 韧性 、 延伸率 、 面 收缩率 及通 条力 学性 断 能 的一致 性等 都有 非 常高 的要求 。
胎圈钢丝生产关键技术研究
2 1 1 原生产 工艺流程 ..
在胎 圈钢 丝生产 中 , 械剥 壳粗 拉 为第 l道主 机
要工序 , 机械剥壳 粗拉工 艺 : 线一 乱线 开关一 两 向 放 弯 曲轮剥 壳一水洗一 酸洗一 水洗一 热水洗 一涂 硼一
酸洗废物产 生 。( ) 4 将原 有 的硫 酸 电解 酸洗改 为热 盐 酸化学 清洗 , 高酸洗效 果 , 提 减少 钢丝发 生氢脆几
1 0 / , 胶 率 达 到 8 % 。 0N 根 覆 2 5 关键词 胎 圈 钢 丝 ; 铜 ; 浴 热 处 理 ; 浴 热 处 理 ; 结 力 ; 胶 率 镀 水 铅 黏 覆 T 364 G 5 . 中 图分 类 号
Re e r h o a r o uci n ke e hn l g s a c fbe d wi e pr d to y t c o o y
胎 圈 钢 丝 生 产 关 键 技 术 研 究
王 宝 玉 ( 中钢 集 团郑 州 金 属 制 品 研 究 院 有 限 公 司 , 河 南 郑州 400 ) 50 1
摘
要
对 钢 帘 线 生 产 工 艺 进 行研 究 , 应 用 到 胎 圈 钢 丝 产 品 。主 要 对 3条 连续 生 产 线进 行研 究 :1 机 械 剥 壳 热 并 ()
锡 青 铜 镀 层 厚 度 为0 0 . 5~0 1 m, 铜 为0 0 .9 紫 . 7—
・
3 ・ 0
金
属 制 Biblioteka 品 第3 7卷 0 1 m, .7I 目前 主要 为低 锡青 铜镀 层 , x 镀层 的锡 质量 分数 为 0 3 ~ % 。 ( ) 品 的使 用性 能 , .% 3 4产 即胎 圈
p s .( )C p e dw r a a mp rdt p rt ei 4 0℃ , e p rtr cnrl rcs no I o t l r s±1 i r e 3 o p r i l db t t ee m ea r 3 e ee he e u s tm e u e o t e i o f D c n o e i a op i P rl
在连续生产线上生产多规格钢丝的工艺探讨
r t sa i n yajsn i pe , h vrg ni t nt f nse te wr i . r da e ri a e r gv .B a t gwr sed teaeaet sese g o i ds l i wt 12m i t s me r e e ui e e l r h f h i e e h o m e
Ab t a t T nr d c h r c s r cie o r d c n l —p c se l r t h a i n t e h a e t n n sr c o i t u e t e p o e s p a t fp o u i g mu t s e t e e a e s me t o c i wi t me o h e tt ame t d r a s ra e t ame t o t u u i e w t a u n n t e u e mu f .T e p o e s f w,p o e sc n i o sa d p o e sp — u c r t n n i o s l i g sb r i g se l b f e h r c s o f e c n n h t l l r c s o dt n n r c s a i
维普资讯
第3 卷 2
Vo . 2 I3
第1 期
N . o1
金
属
制
品
20 0 6年 2 月
F bu r 0 6 e ray 2 0
S e l W ie te r
Po u t rd cs
在 连 续 生产 线上 生产 多规 格 钢 丝 的 工 艺 探讨
T 36 2 G 5 .6 中图分类号
P o e sDic sin f rPr d cn u t-p c S e lW ie o n i u u n r c s su so o o u i g M li e te r n Co t o sLi e s n