
20110702 准力直线导轨精密磨床
準力機械股份有限公司針對高度、高科技產業,新開發JL-50400CNC直線導軌高精密磨床新機型,將於3~7日在水湳機場台中國際工具展公開展出。該JL-50400CNC直線導軌高精密磨床,主要結構為龍門型之定柱定樑式雙立柱結構,將掀起國內磨床界大轟動。
準力公司負責人林馨堂表示,新機器JL-50400CNC直線導軌高精密磨床之主要結構,為龍門結構之定柱定樑式設計,充份發揮阿貝原理的效用,將定位基準線與導軌的距離縮至最小限度;熱對稱龍門結構,擁有極佳的結構剛性與降低熱效應的優勢,使機台長期保持極安定的精度。底座內部為「八」字傾斜肋設計,將軌道承受的力量分流到地腳螺絲,可獲得穩固性較佳的支撐補強構造,令加工機底座之雙軌道達到結構性更加穩固不易變形厚實的底座。雙跨型門柱龍門結構的主軸頭頭部懸伸大幅縮短,剛性佳。水平軸4組線性滑軌設計,可消除軌道間之牽引偏移,確保加工運動時之精度。主結構以FC30、FCD45高級鑄鐵材質鑄造,經過回火處理(退火)、自然季化,徹底消除鑄件內部應力,確保機械加工精度。主軸、鑽石滾輪軸、光學尺配備有氣密式密封系統,水氣、切屑不會進入軸承、玻璃尺,確保使用壽命更長。
該JL-50400CNC直線導軌高精密磨床加工簡介:JL-50400CNC滑軌研磨機有二組立式研磨頭、二組垂直和二組水平伺服馬達進給軸,工作台採用伺服油壓控制系統,搭載電磁盤及鑽石滾輪修整器,用於同時研磨線性滑軌之兩側平面及軌道。2、另有一組臥式研磨頭,垂直、水平伺服馬達進給軸,用於研磨電磁盤平面。3、雙砂輪用同一組鑽石滾輪修整、修銳,確保雙砂輪形狀、尺寸相同,研磨滑軌使兩側形狀、尺寸、表面粗糙度完全相同。
一.台湾准力手动磨床特点:
1.高精度弹筒式主轴,采用超精密P4轴承,在恒温以最佳状况预压装配,主轴与马达V3级直结式.
2.螺杆经热处理硬化再经研磨加工,确保长寿命和精度
3.底座,鞍座.工作台.立柱.主轴座等主要铸件采用米汉纳高级铸铁经弛力退火处理消除内应力,刚性强,不变形.
4.鞍座滑轨双V设计,采用Turcife经精密刮花处理,确保精度及耐久性.
自动磨床特点:可无段变速快速移动,无振动.油压系统温升底,运动顺畅平滑.采用近接开关控制,无噪音.极限开关双重保护.
二.台湾准力ATD微电脑系列磨床特点:
全新微电脑控制器及完整的各种研磨功能.单一步进马达控制垂直升降.垂直轴速度可调.多种砂轮回升定寸选择功能.多种单步进几量选择功能.自动研磨分粗/精/零研磨进行.工作台自动停止位置选择功能.深槽切割延迟进刀功能.450mm自动进刀功能.
三.台湾准力CNC系列磨床特点:
前后及上下驱动使用滚珠螺杆配合伺服马达驱动,精确定位及缓进研磨.0.0001mm寸动设定.起始点回归/单节程式/自动停止/速度调整/砂轮直径补正功能.
四.型号:
1. 准力手动微调精密成型平面磨床:JL-614Y,JL-618
JL-614M ,JL-614 ,JL-618M , JL-618 ,JL818M ,JL-818,
2. 准力油压自动平面磨床: JL-618SA ,JL-818SA,JL-2A618,JL-2A818,JL-3A618,JL-3A818
JL-2550H, JL-2550AH,JL-4080 AHR ;
3. 准力三轴全自动平面磨床:JL-6020 AHR ;
JL-5010 AHR;JL-5010 ATD;
4. 准力ATD微电脑系列精密成型平面磨床: JL-618ATD ;JL-818ATD;JL-2550ATD;
JL-3060ATD;JL-4080ATD;JL-5010ATD;
5.准力ATD三轴全自动精密平面磨床:JL-5010ATD;JL-6010ATD;JL-7010ATD;JL-5015ATD;
JL-6015ATD;JL-7015ATD;JL-5020ATD;JL-6020ATD;JL-7020ATD;
6. 准力精密CNC成型平面磨床: JL-4080 CNC; JL-2550CNC
7. 准力高效率CNC成型磨床:JL-818CNC;JL-2550CNC/JL-818NC;JL-2550NC;JL-3060NC;
8. 准力晶陶加工机: JL-200SCG;JL-300SCG;
9. 准力细微沟槽加工机:JL-1520MGM;JL-2720MGM;
10. 准力直线导轨精密磨床:JL-3140CNC;JL-50400CNC;
五.行程:150*350,150*450,200*150,300*300,400*800mm,400*2110mm,400*4910mm
六.规格系列---
M:微调装置
SA:一轴自动(左右油压驱动)
2A:二轴自动(左右油压驱动,前后马达驱动) 3A/AH:二轴自动附上下快速升降机构
ATD:三轴全自动,Y轴微电脑控制,升降采用步进马达做定寸功能
CNC:伺服控制成形磨床
准力,准力,准力,准力,台湾准力磨床,台湾准力磨床,台湾准力磨床,台湾准力磨床
准力磨床,准力磨床,准力磨床,准力磨床,准力磨床,准力,准力,,台湾准力磨床
滑块磨床,滑块磨床滑块磨床,滑块磨床,直线导轨精密磨床,直线导轨精密磨床,
直线导轨精密磨床,直线导轨精密磨床,直线导轨精密磨床,CNC磨床,CNC磨床,
CNC磨床台灣準力磨床
上海昆百泰贸易有限公司主要供应机械产品:台湾首钻铣床、准力磨床(中国大陆之总代理)、京美放电机、火花机、扬州力创车床、圣伟锯床、威全带锯床、万濠投影仪测量仪、三丰量具、合钢虎钳;五金产品:正河源刀杆、刀具、日本NACHI铣刀、钻头、盘带锯;台湾(精展)GIN铣床磨床配件;台湾一品(BEST)修刀、磨棒、钻石锉刀、气动工具、CBN砂轮、纤维油石;诺顿(NOTON)砂轮、日本OSG丝攻、日本MCO绞刀、OK中心钻;SONY数显系统;好整理零件柜、刀具车、砂轮架;黑手牌洗手粉等
机床参数
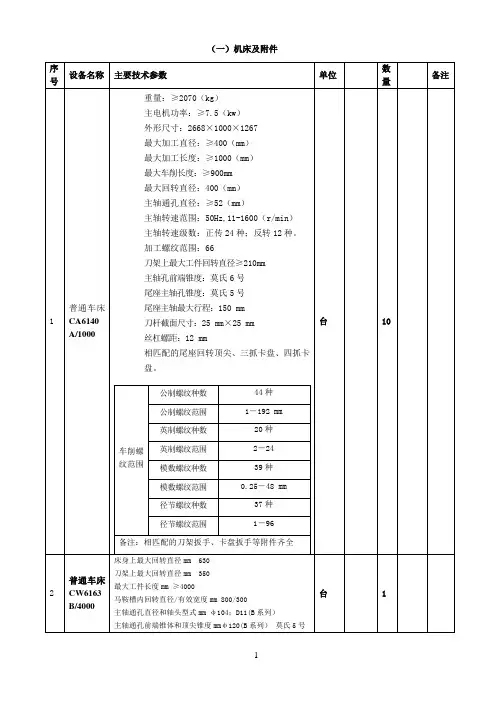
1 (一)机床及附件
序号 设备名称 主要技术参数 单位 数量 备注
1 普通车床CA6140A/1000 重量:≥2070(kg)
主电机功率:≥7.5(kw)
外形尺寸:2668×1000×1267
最大加工直径:≥400(mm)
最大加工长度:≥1000(mm)
最大车削长度:≥900mm
最大回转直径:400(mm)
主轴通孔直径:≥52(mm)
主轴转速范围:50Hz,11-1600(r/min)
主轴转速级数:正传24种;反转12种。
加工螺纹范围:66
刀架上最大工件回转直径≥210mm
主轴孔前端锥度:莫氏6号
尾座主轴孔锥度:莫氏5号
尾座主轴最大行程:150 mm
刀杆截面尺寸:25 mm×25 mm
丝杠螺距:12 mm
相匹配的尾座回转顶尖、三抓卡盘、四抓卡盘。
车削螺纹范围 公制螺纹种数 44种
公制螺纹范围 1-192 mm
英制螺纹种数 20种
英制螺纹范围 2-24
模数螺纹种数 39种
模数螺纹范围 0.25-48 mm
径节螺纹种数 37种
径节螺纹范围 1-96
备注:相匹配的刀架扳手、卡盘扳手等附件齐全 台 10
2 普通车床
CW6163B/4000 床身上最大回转直径mm 630
刀架上最大回转直径mm 350
最大工件长度mm ≥4000
马鞍槽内回转直径/有效宽度mm 800/300
主轴通孔直径和轴头型式mm φ104;D11(B系列)
主轴通孔前端锥体和顶尖锥度mmφ120(B系列) 莫氏5号 台 1
2 主轴转速级数和范围r/min 18种7.5-1000(B系列)
纵、横向进给量级数和范围mm/r 各64种 0.05-24.3
范围1:1 mm/r 0.1-1.52
范围16:1 mm/r 1.6-24.3
龙门导轨磨床技术协议

如有你有帮助,请购买下载,谢谢!
1页 MCW5316A*60程控定梁式龙门导轨磨床
技 术 协 议
编号:HDTEC-YDZ-090410/03
威 海 华 东 数 控 股 份 有 限 公 司
公司地址:山东省威海市环山路698号
销售电话: 传真:
技术支持: 邮编:264200
甲方:威海华东数控股份有限公司
乙方:
乙方向甲方订购MCW5316A*60型程控定梁式龙门导轨磨床壹台,经甲乙双方协商,就机床的制作要求,达成以下技术协议。
由于技术不断更新,所以除本技术协议外,乙方获得的任何关于甲方相关产品的宣传资料、产品目录、产品图片/附件/功能、技术参数等信息,仅作为订货参考,不具有法律效力。乙方订购的机床,将按本技术协议中相关条款的约定,作为最终交付、验收的标准。
一、 机床的概述
1、该产品是一台程控定梁式龙门导轨磨床,可以磨削中、大型工件平面及各种机床导轨。工件可直接固定在工作台面上或电磁吸盘上。
2、本机床采用龙门式布局,由双立柱、横梁及床身组成封闭刚性框架结构,工作台沿床身导轨作纵向运动,床身采用双V型自位导轨,工作台导轨贴PTFE导轨带。横梁为镶钢矩形导轨,运动部件采用滚动导轨块,刚性及运动灵敏度好。其上有两个横向滑板,可分别沿横梁作横向运动。垂直滑板为矩形导轨,可沿横向滑板之上的导轨作垂直进给运动,导轨贴四氟乙烯软带。垂直滑板上分别设置有一个卧式周边磨头及一个立式万能磨头。
3、工作台纵向运动(X轴)由双出杆油缸驱动,使用比例流量阀远程无级调速,运动平稳,噪音小,采用独立液压站。工作台纵向运动由编码器获取运动位置信号,可实现X向定距自动换向。
4、磨头横向运动(Y、Y1轴),卧式周边磨头横向运动定义为Y轴,立式万能磨头横向运动定义为Y1轴。Y、Y1轴均采用程控系统控制交流伺服电机驱动滚珠丝杠,实现横向定距磨削、间歇进给、微量进给、无级调速等功能,并采用电子手轮实现对刀功能及微进给功能。 如有你有帮助,请购买下载,谢谢!
2MM8470型精密双面研磨机的研制

2008年第4期(总第176期)
2MM8470型精密双面研磨机的研制
穆雪健路玮琳孔艳
河南新机股份有限公司(4 5 300 3)
摘要介绍了双面研磨机应用于制冷压缩机、油泵油嘴等零件一整形精加工的良好前景,分析了国内一些研磨
机存在的不足。详细地介绍了2MM8470型精密双面研磨机的结构特点、主要技术参数、控制方法以及先进的设
计理念和技术。通过对批量多品种零件的试磨得出结论,该研磨机工作精度和生产效率满足了高效、高精度研磨
零件的市场需求。
关键词机床精密研磨机
目前,国内双端面研磨机,作为轴承套圈、柱
塞、阀片等零件研磨的关键设备,其结构、性能、
工作精度基本能满足用户要求,但由于没有自动测
量系统和自动上下料装置,在加工效率方面难以适
应市场要求。
2MM8470型高精密双面研磨机的总体设计思
路是以MB4363B双盘研磨机为基础,充分借鉴国
内外同类设备的先进技术及结构,采用CBN砂轮
研磨,气动控制,数字化尺寸控制系统,对加工工
件实现在线测量,半自动上下料,触摸屏控制界面,
配置恒温冷却过滤系统,实现手动或自动循环操作。
1 2MM8470型精密双面研磨机的研制
1.1机床用途及使用范围
该研磨机为自动、高效率平面研磨的专用机床,
适用于钢、铸铁、铜、硬质合金、陶瓷、单晶硅等
的研磨加工。广泛用于液压气动元件、汽车燃油泵、
制冷压缩机、油泵油嘴,高精密轴承套圈、密封件、
活塞环、量刃具、模具、仪表、硬质合金刀片、陶
瓷阀芯、磁性材料等产品零件的双面研磨加工。
1.2机床主要性能特点
本机床采用立式布局,工件的加工原理为:工
件在行星轮(隔离盘)内由中心轮带动作往复运动,
上、下研磨盘旋转磨削。机床总体结构见图1。
机床床身采用铸铁构件,刚性好,减少加工时
振动,确保加工精度。上、下研磨盘及中心轮的旋
转均采用德国减速机、日本变频器及伺服电机,三 图1 2MM8470型精密双面研磨机
机床参数 2
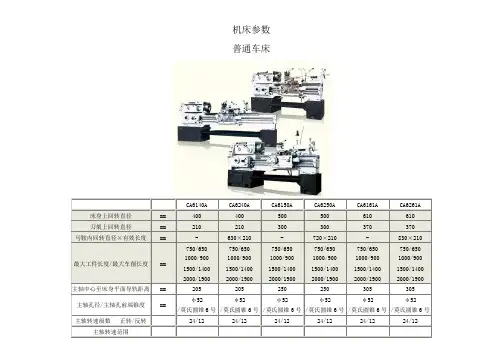
机床参数
普通车床
CA6140A CA6240A CA6150A CA6250A CA6161A CA6261A
床身上回转直径 mm 400 400 500 500 610 610
刀架上回转直径 mm 210 210 300 300 370 370
马鞍内回转直径×有效长度 mm - 630×210 - 720×210 - 830×210
最大工件长度/最大车削长度 mm 750/650
1000/900
1500/1400
2000/1900 750/650
1000/900
1500/1400
2000/1900 750/650
1000/900
1500/1400
2000/1900 750/650
1000/900
1500/1400
2000/1900 750/650
1000/900
1500/1400
2000/1900 750/650
1000/900
1500/1400
2000/1900
主轴中心至床身平面导轨距离 mm 205 205 250 250 305 305
主轴孔径/主轴孔前端锥度 mm φ52
/莫氏圆锥6号 φ52
/莫氏圆锥6号 φ52
/莫氏圆锥6号 φ52
/莫氏圆锥6号 φ52
/莫氏圆锥6号 φ52
/莫氏圆锥6号
主轴转速级数 正转/反转 24/12 24/12 24/12 24/12 24/12 24/12
主轴转速范围 正转 r/min 50Hz:11-1600
60Hz:12-1680 50Hz:11-1600
60Hz:12-1680 50Hz:11-1600
60Hz:12-1680 50Hz:11-1600
60Hz:12-1680 50Hz:11-1600
60Hz:12-1680 50Hz:11-1600
60Hz:12-1680
反转 r/min 50Hz:14-1580
60Hz:16.8-1896 50Hz:14-1580
外圆磨床的维修

机床维修技术之——外圆磨床的维修
1、外圆磨床的主要作用是什么?
答:外圆磨床主要用来加工回转体工件的外圆或内孔(需配备内圆磨具)。外圆磨削的对象主要是各种圆柱体、圆锥体、带肩台阶轴,环形工件和旋转曲面等。如MGl432A高精度万能外圆磨床主要用来加工高精度轴类、套类、箔材轧辊、环规、塞规等零件。
2、外圆磨床的主要类型有哪些?其主参数指的是什么?
答:外圆磨床主要类型有:万能外圆磨床,如M1450,M1432B,M1412,M1332B;高精度万能外圆磨床,如MGl432。MGl432A,MGl432B;精密半自动外圆磨床,如MMBl420,MMBl412等。
外圆磨床主要技术参数有机床最大磨削直径、最大磨削长度、头架主轴转速、磨头主轴转速、工作台驱动速度等。外圆磨床的主参数是最大磨削直径。
3、M1432A万能外圆磨床液压传动系统主要起什么作用?
答:M1432A万能外圆磨床液压传动系统除进行液压传动外,还利用液力消除间隙和进行液压自动润滑。主要起如下作用:
(1)控制工作台纵向运动。
(2)控制磨头快速进退运动。
(3)控制尾座套筒自动伸缩运动。
(4)液力消除间隙机构,保证砂轮进给的准确性。
(5)实现液压自动润滑。
4、磨头、头架、尾座位置精度对加工精度有哪些影响?
答:磨头、头架、尾座位置精度对加工精度的影响如下:
(1)磨头、头架、尾座的等高度对工件尺寸精度的影响。
磨头、头架、尾座的等高度误差将使头架、尾座中心连线与砂轮主轴轴线在空间发生偏移,此时,磨出的工件表面将是一个双曲面。
(2)头架、尾座中心连线对磨头主轴轴线在水平面内的平行度误差对工件尺寸精度的影响。
当发生该项误差时,磨出的工件外形将是一个锥体,即砂轮成角度磨削,表面有螺旋形磨纹。
平面磨床维修资料

平面磨床维修资料,对你绝对有用
M7120A卧轴矩台平面磨床结构的特点
M7120A型卧轴矩台平面磨床由床身、工作台、立柱、滑板、磨头和垂直进给机构、
工作台手摇进给机构、磨头手动横向进给机构及液压传动系统等部分组成,是一种典型的卧轴矩平面磨床。
M7120A平面磨床不同于立轴圆台普通平面磨床,其传动一般以液压传动为主,机械传动比较简单。主要用来加工较大平面的工件,加工精度也较高。
M7130卧轴矩台平面磨床与M7120A比较 M7130卧轴矩台平面磨床与M7120A比较,其最大特点是磨头切削力大,磨削效率较高。此
外,机床的液压系统比较简单,省去了工作台手摇机构,整机除磨头垂直进给需手动外,其它动作均由液压系统驱动。在结构布局上与M7120基本一致,有别于M7120A的部件结构
主要有:
(1)磨头结构。 (2)垂直进给机构。
(3)工作台液压缸。M7130平面磨床的工作台液压缸采用双进单出的结构,借助于液压油对活塞、活塞杆的推、拉作用,使工作台作往复移动。液压缸工作时,进入左、右腔的液
压油压力是不一样的,活塞杆受压、拉双重力的作用。
轴矩台平面磨床的精度对加工工件精度的影响
考虑到实际加工中最普遍的情形,卧轴矩台平面磨床磨头主轴与工作台面的相对位置误差对工件的平行度精度影响最大;床身导轨的平行度误差,机床的安装水平误差对工件的平
面度精度影响最大;磨头的主轴圆跳动误差对工件的表面粗糙度影响最大。此外,机床的
振动、环境温度等对加工工件精度都有较大的影响。
平面磨床维修前准备工作及其检查项目 平面磨床修理前的准备工作主要包括对所修机床修前状态的调查,即对机床的精
度状况、故障情况的调查和分析,然后编制技术准备书,制定基本修理方案,列出所要更
换或修复零件的明细表。准备工作的好坏直接影响到大修工作的顺利进行和维修质量,应力求准确、全面、可行。准备工作及其检查项目有如下几项:
(1)检查磨头进给落刀情况,以确定是否更换丝杠副。 (2)调查机床使用中有没有“抱轴”现象,轴承的承载能力如何,并现场观察磨
导轨
10.5导轨和轨道
10.5.1导轨
1.5.1.1导轨服役条件
导轨就是将运动构件约束到只有一个自由度的装置。导轨是机械中应用较高的零件。导轨的精度、承载能力和使用寿命等都将直接影响机械的工作质量。导轨可分为滑动导轨、滚动导轨和静压导轨。滑动导轨的失效形式有三种:①导轨工作表面磨损,精度不能满足要求而失效;②导轨工作面划伤,表面粗糙度增大而失效;③导轨工作面被碰伤而失效。滚动导轨的主要失效形式为接触疲劳损坏和塑性变形。
1.5.1.2导轨材料
导轨的材料应具有良好的耐磨性、摩擦系数和动摩擦系数小,加工和使用时产生的内应力小,尺寸稳定性好。导轨常用的材料主要是灰铸铁、耐磨铸铁和表面处理的一些钢材。导轨及配合副常用金属材料见表10.5.1。
表10.5.1 滑动导轨及配合副常用金属材料
材料类别 牌号 热处理 配合副材料
铸铁 灰铸铁 HT150、HT200、HT250、HT300、HT350 表面淬火 HT200、HT250
球墨铸铁 QT500-7、QT600-3、QT700-2 表面淬火 HT200、HT250
蠕墨铸铁 RuT340 表面淬火 HT200、HT250
耐磨铸铁 MTPCuTi15、MTPCuTi20、MTPCuTi25、MTPCuTi30、MTP15、MTP25、MTP30、MTVTi20、MTVTi25、MTVTi30、MTCrMoCu25、MTCrMoCu30、MTCrMoCu35、MTCrCu25、MTCrCu30、MTCrCu35 高温时效 与主导轨相同的耐磨铸铁
ZCuSn10Pb1
ZZnAl10-5
钢 轴承钢 GCr15、GCr15SiMn 淬火或表面淬火
HT200、HT250、HT300、GCr15(滚动体) 工具钢 T7、T8、9Mn2V、CrWMn、9SiCr
结构钢 45、40Cr、42CrMo、55、50CrV HT200、HT250、HT300
机械制造技术基础(第2版)第四章课后习题答案.
1 《机械制造技术基础》部分习题参考解答
第四章 机械加工质量及其控制
4-1 什么是主轴回转精度?为什么外圆磨床头夹中的顶尖不随工件一起回转,而车床主轴箱中的顶尖则是随工件一起回转的?
解:主轴回转精度——主轴实际回转轴线与理想回转轴线的差值表示主轴回转精度,它分为主轴径向圆跳动、轴向圆跳动和角度摆动。
车床主轴顶尖随工件回转是因为车床加工精度比磨床要求低,随工件回转可减小摩擦力;外圆磨床头夹中的顶尖不随工件一起回转是因为磨床加工精度要求高,顶尖不转可消除主轴回转产生的误差。
4-2 在镗床上镗孔时(刀具作旋转主运动,工件作进给运动),试分析加工表面产生椭圆形误差的原因。
答:在镗床上镗孔时,由于切削力F的作用方向随主轴的回转而回转,在F作用下,主轴总是以支承轴颈某一部位与轴承内表面接触,轴承内表面圆度误差将反映为主轴径向圆跳动,轴承内表面若为椭圆则镗削的工件表面就会产生椭圆误差。
4-3 为什么卧式车床床身导轨在水平面内的直线度要求高于垂直面内的直线度要求?
答:导轨在水平面方向是误差敏感方向,导轨垂直面是误差不敏感方向,故水平面内的直线度要求高于垂直面内的直线度要求。
4-4 某车床导轨在水平面内的直线度误差为0.015/1000mm,在垂直面内的直线度误差为0.025/1000mm,欲在此车床上车削直径为φ60mm、长度为150mm的工件,试计算被加工工件由导轨几何误差引起的圆柱度误差。
解:根据p152关于机床导轨误差的分析,可知在机床导轨水平面是误差敏感方向,导轨垂直面是误差不敏感方向。
水平面内:0.0151500.002251000Rymm;
垂直面内:227()0.025150/602.341021000zRRmm,非常小可忽略不计。
所以,该工件由导轨几何误差引起的圆柱度误差0.00225Rmm。 2
4-5 在车床上精车一批直径为φ60mm、长为1200mm的长轴外圆。已知:工件材料为45钢;切削用量为:vc=120m/min,ap=0.4mm, f =0.2mm/r; 刀具材料为YT15。在刀具位置不重新调整的情况下加工50个工件后,试计算由刀具尺寸磨损引起的加工误差值。
万能外圆磨床的型号大全与技术参数
万能外圆磨床M1412 M1412125×500 125×3502.2 2.23.425 .3.4251.8
1.51880×1160×1300 1770×1160×13000.003 0.005 0.003 0.005 0.32 0.32
万能外圆磨床MY1420C MW1420 MW1420 M120W MD1420 MD1420
MD1420200×600 200×500 200×750 200×500 200×500 200×750 200×10005.1 4 4
3 4 4 46.5 6.52 6.52 4.4 7.125 7.125 7.1252.8 3.2 3.7 2 3.5 4 4.82350×1500×1450
2000×1800×1650 2400×1800×1650 2020×1380×1420 2120×1575×1570
2654×1575×15700.003 0.005 0.003 0.005 0.003 0.005 0.003 0.005 0.003 0.005 0.003
0.005 0.003 0.005≤0.32 0.16 0.16 0.32 0.2 0.2 0.2
办自动万能 外圆磨床MBA1412125×2502.23.4251.81550×1220×13000.001
0.0030.025
高精度半自动万能 外圆磨床MGB1412125×2502.24.2251.81550×1190×16000.0005 0.0020.01
高精度数显半自动 万能外圆磨床MGBX1412200×5002.24.2251.81550×1190×16000.0005 0.0020.01
高精度半自动 万能挖圆磨床MGB1420A200×5003/2.272.12000×1420×16000.0005 0.0010.01
轧辊磨床
轧辊磨床
一、轧辊磨床概述:
磨床是钢材板材轧制生产线的重要配套设备,其磨削精度和磨削效率直接影响钢板的轧制质量与生产效率。轧辊在钢板轧制过程中因高温氧化和机械磨损等原因会导致辊面几何精度损坏,需要周期性的对辊面进行磨削修复。而为了满足对板形控制的工艺要求,轧辊辊面母线需按照不同的工艺要求,加工成所需的各种特殊高次方曲线。同时工作辊与支承辊的辊面母线相互还要按一定的要求实现耦合匹配,因此加工的难度较高。产品为金属切削机床,由床身、头架、尾架、托架、纵横拖板、磨头、测量架及电气数控系统组成,分为承载系统、驱动系统、磨削系统、测量系统和控制系统五个子系统。工件由头架、尾架和托架支撑,并由头架驱动旋转。数控系统根据轧辊表面母线的数学模型,控制机床作多轴复合运动,在运动过程中实现砂轮对辊面金属的磨削。在线测量系统实时地将测量数据反馈给磨床控制系统,并由控制系统对机床出闭环控制,从而完成对工件的精密加工。
二、轧辊磨床型号:
国内轧辊磨床主要型号有:MK8440、MK8463、MK8480、MK84100、MK84125、MK84160、MK84200、MK84250、MK84300。
三、轧辊磨床生产企业:
国内生产轧辊磨床的企业主要有:昆山华辰机器制造有限公司、贵州险峰机床厂、上海机床厂。
国外生产轧辊磨床的企业并在国内用应较多的主要有:德国赫格里斯、德国瓦德里希.济根(已被赫格里斯收购)、意大利波米尼。
四、轧辊磨床结构介绍
床身
床身采用砂轮床身与工件床身分离的结构。床身调整垫铁间距短,刚性强,床身精度不易变化。砂轮床身为1200mm导轨间距的宽体床身,配备的伸缩式不锈钢防护罩保证永不生锈,安装在砂轮床身内的精密滚珠丝杆,用于驱动大拖板(Z轴)。
头架
采用三级三角皮带传动保证了传动的平稳和精度;使用交流主轴电机驱动能使头架实现正向和反向旋转;头架的位置控制功能,可实现拨盘角度自动定位,方便轧辊的吊装,减少辅助时间。头架润滑系统选用了油脂泵,可实现自动定时给油。