
上海通用汽车生产系统
操作控制系统在工业生产中的应用

操作控制系统在工业生产中的应用
一.引言
操作控制系统是一种广泛应用于工业生产控制的技术,它将人工操作转变为自动化、数字化、智能化的控制方式,极大地提高了工业生产效率和质量。在当今快节奏的现代社会中,操作控制系统已成为工业生产中必不可少的工具,本文将探讨操作控制系统在工业生产中的应用。
二.什么是操作控制系统
操作控制系统是一种基于电子、计算机技术的集成型管理系统,它通过对生产环境中的各种机械、设备、工具等进行智能化控制,实现工业生产中的自动化、数字化、智能化过程。
操作控制系统主要由以下几个方面组成:自动控制系统、实时数据采集系统、PLC控制系统、物联网技术等。
三.操作控制系统在工业生产中的应用
1.自动化控制
操作控制系统能够将人类的工作过程转变为自动化的过程,有效降低了生产成本、提升了现场生产效率。在某些行业中,如汽车制造领域,利用操作控制系统使机器人自动化完成汽车组装,全程无需人工干预,从而降低了生产成本,大大提高了生产效率。 2.数字化化控制
操作控制系统利用现代化的通讯、网络技术将现场数据、参数数字化并实时传输到管理中心。这种方式方便了信息的实时处理、决策,并为后续的调整和优化打下了坚实的基础。
3.节能环保
操作控制系统有助于对工艺参数的精确控制,从而减少了能源的使用和排放,提高了生态环保效果。例如,在电力行业中,通过对操作控制系统的智能化控制,可以实现烟气脱硫等环保设备等的在线调整,大大降低了工业废气、工业废水的排放,保护了自然环境。
4.质量控制与优化
操作控制系统的科学化管理手段为质量管理、质量优化提供了可靠的技术保障。例如,通过PLC控制系统可以精确控制生产参数、设备运转情况等,在保证生产效率的同时,降低了产品不良率、提高了产品质量,大大提升了企业的竞争优势。
四.操作控制系统应用案例
1.化工行业
对于化工行业来说,操作控制系统的应用尤为重要。例如,江苏芜湖药业有限公司利用操作控制系统对各生产环节进行精细化管理,并对现场情况进行实时监控。操作控制系统实时反馈生产数据流和产品品质管理数据流,并对生产现场进行远程控制,进一步提升了企业管理水平和市场竞争力。
ACTI-DIAG诊断系统介绍
ACTI-DIAG
远程诊断系统介绍
法国欧科佳(ACTIA)公司
1. 企业资质以及市场经验介绍
ACTIA公司成立于1986年,总部设在法国南部城市图鲁兹(Toulouse),历经二十余年的发展壮
大,集团公司已发展成为拥有20个子公司,年营业额突破2亿欧元,专业从事商用车车载电子设备、
汽车故障检测诊断设备及汽车维修保养设备的研发和生产的高科技跨国集团公司。ACTIA集团公司
的子公司遍布于亚洲,欧洲,北美洲,南美洲和非洲。公司从成立至今一直致力于汽车电子产品的
生产与研发,现已成为全球汽车电子产品领域中重要而不可或缺的一员,是全球领先的为汽车制造
商售后服务故障诊断方面提供解决方案的专业供应商之一,与全球主要的OEM汽车制造商建立了
良好的合作伙伴关系。 ACTIA 集团从成立至今一直把致力于提供高水准OEM诊断解决方案、专
业的诊断软件平台和广泛优质的服务作为企业立足之本。
作为诊断软件专业供应商,ACTIA集团向汽车制造商提供从汽车设计到保养和维修的整套完整
解决方案,同时为全球主要的汽车厂商提供诊断数据的开发验证服务。
与此同时,ACTIA集团的战略是继续发展其所有的软件开发和专业技术以形成整套独有的系统化诊
断软件系列——ACTI-DIAG。
1.1. ACTIA集团介绍
一个在全球拥有20个地区子公司的跨国集团
年销售额超过2亿欧元 (MORE THAN 200 M FORECAST FOR 2007)
在超过2000名的雇员中,有超过700名在从事着专业故障诊断和解决方案的研究
全球八大汽车制造商(宝马,菲亚特,通用,奔驰,三菱汽车,标致雪铁龙,雷诺,雷诺重汽)
的供应商
ACTIA提供全球范围内的硬件、软件和服务解决方案
1.1.1. ACTIA集团子公司在全球的分布
ACTIA集团20个子公司遍布全球五大洲,分布于15个国家和地区,全球子公司与母公司共享
同一个技术平台,各个子公司共享每个子公司的研发成果,技术保持同步。这使得建立各地的ACTIA
上海通用汽车有限公司(SGM)检具标准
GEELY Fixture Standards
第 1 页 共 19 页
上海通用汽车有限公司(SGM)检具标准
前言
1996年,来自GM卡车集团、中等/豪华及小型汽车集团的代表成立了一个开发小组,对
GM的生产件供应商检具标准进行了重新编制。GM给生产件供应商的检具标准是为了建立GM
供应商PPAP检具全球性的公用标准而开发的。另外,在开发过程中,还得到了Satum、GM动
力总成和GM加拿大集团的合作。
SGM的检具标准是依据GM生产件供应商的检具标准,另外通过近几年对国内生产件供
应商检具认证过程中,所积累的经验,同时结合国内的具体情况,对原来的GM生产件供应商
检具标准进行了补充,为国内生产件供应商的PPAP所要求的检具认证制定了标准。
GEELY Fixture Standards
第 2 页 共 19 页
目录
标题 页次
更改信息 3
I. 序言 4
II. 零件供应商的责任 5
IIl。 设计概念 6
IV. 概念批准 7
V. 设计要求 7
VI. 制造要求 10
VII. 认证要求 12
VIII. 检具重复性和再现性的要求 13
IX. 检具最终批准 15
X. 保养要求 15
XI. 术语 15
XII, 附录A 17
XIII. 附录B 18
基于综合油液监测的大型冲压自动生产线故障诊断专家系统
2007年3月 第32卷第3期 润滑与密封
LUBRICATION ENGINEERING Mar.2o07
V0lI 32 No.3
基于综合油液监测的大型冲压自动生产线故障诊断专家系统
叶建伟 徐启圣 李柱国
(1.上海通用汽车公司(SGM) 上海200000;2.上海交通大学机械学院机械设备故障诊断中心上海200030)
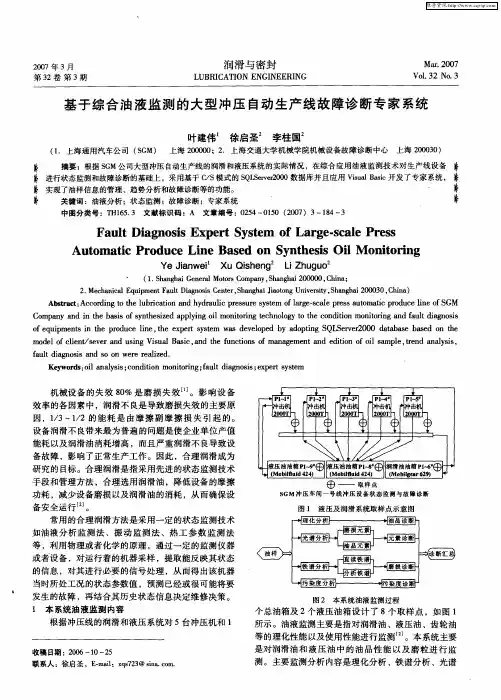
摘要:根据SGM公司大型冲压自动生产线的润滑和液压系统的实际情况,在综合应用油液监测技术对生产线设备
进行状态监测和故障诊断的基础上,采用基于C/S模式的SQLServer2000数据库并且应用Visual Basic开发了专家系统,
实现了油样信息的管理、趋势分析和故障诊断等的功能。 ‘
关键词:油液分析;状态监测;故障诊断;专家系统
中图分类号:TH165.3文献标识码:A文章编号:0254—0150(2007)3—184—3
Fault Diagnosis Expert System of Large—scale Press
Automatic Produce Line Based on Synthesis Oil Monitoring
Ye Jianwei Xu Qisheng Li Zhuguo
、 (1.Shanghai General Motors Company,Shanghai 200000,China;
2.Mechanical Equipment Fault Diagnosis Center,Shanghai Jiaotong University,Shanghai 200030,China)
Abstract:According to the lubrication and hydraulic pressure system of large—scale press automatic produce line of SGM
Company and in the basis of synthesized applying oil monitoring technology to the condition monitoring and fault diagnosis
通用汽车有限公司(sgm)检具标准.pdf

1 / 14 上海通用汽车有限公司(SGM)检具标准
上海通用汽车有限公司(SGM)检具标准
前言
1996年,来自GM卡车集团、中等/豪华及小型汽车集团的代表成立了一个开发小组,对
GM的生产件供应商检具标准进行了重新编制。GM给生产件供应商的检具标准是为了建立GM供应商PPAP检具全球性的公用标准而开发的。另外,在开发过程中,还得到了
Saturn、GM动力总成和GM加拿大集团的合作。b5E2RGbCAP SGM的检具标准是依据GM生产件供应商的检具标准,另外通过近几年对国内生产件供应商检具认证过程中,所积累的经验,同时结合国内的具体情况,对原来的GM生产件供应商检具标准进行了补充,为国内生产件供应商的PPAP所要求的检具认证制定了标准。p1EanqFDPw
目录
标题页次
更改信息3
I. 序言4
II. 零件供应商的责任5
III. 设计概念6
IV. 概念批准7
V. 设计要求7
VI. 制造要求10
VII. 认证要求12
VIII. 检具重复性和再现性的要求13
IX. 检具最终批准15
X. 保养要求15
XI. 术语15
XII. 附录A 17
XIII. 附录B 18
XIV. 附录C19
更改信息
2 / 14 版本日期段落条目
1.0 12/1997 发布
2.0 08/2002 发布DXDiTa9E3d
3.0 03/2005 发布RTCrpUDGiT
本标准中如发生任何更改都将记录在本页中。当发生新的更改时,在保留本页清
单原有记录的基础上,再增加新的更改内容。修订后的版本将以版本1.0、2.0、3.0的顺
序发布。当不同的版本发布时,通过参照段落和条目的相应内容,可迅速找出更改内容。
5PCzVD7HxA
本文件替代下列文件:
卡车和客车检具/量具标准(T& B 391)、12月、1989。
中等/豪华汽车集团检具设计/制造标准,4月,1996。
I. 序言
A. 介绍
依照上海通用汽车有限公司(SGM),先期产品质量策划手册(APQP)和生产件批
生产运营管理案例:走向桑塔纳
走向桑塔纳
1998年,当被列为上海市第一号工程的上海通用汽车公司正干得热火朝天时,在此背后,一场争夺零部件配套资格的竞争也正激烈地展开着。参加竞争汽车发动机散热器风扇配套项目的上海日用电机厂(以下简称日用厂)厂长马宝发10年来又一次面对重大的挑战。如果赢得上海通用的配套权,对于已是我国汽车散热器风扇排头兵的日用厂来说,是第二次创业的契机,无疑能进一步巩固市场地位;反之,如果竞争失利,不仅仅70%的市场占有率将会受到冲击,10年来全厂员工艰苦奋斗创下的家业也有可能受到重创。因此,在这场竞争中,马厂长是志在必得。但是,这一回的情况与10年前大不相同,这次面对的是强劲对手,其中不但有中美合资的已建成汽车微型电机基地的上海埃梯梯汽车电器系统有限公司,还有一些世界著名的跨国公司,如西门子、法雷奥等企业参与角逐。日用厂能否取胜?如何才能稳操胜券?一个个问题萦绕在马宝发厂长的心头。当回想起10年的艰苦创业历程,当想到有一支善战的职工队伍,马厂长既感到责任重大,又是充满着信心。
一、未雨绸缪寻找增长点
1987年,时逢桑塔纳轿车大规模实施国产化进程,日用厂遇到了第一次创业的大好机会。她,一个仅有200多万资产的小厂,为求生存求发展,挤进了汽车工业。
日用厂是在八十年代初,由上海调速机厂与上海电机专用机械厂合并而成的,主要生产交流小电机、金相试验设备和0.5吨电动铲车,工厂机电加工俱全,是典型的小而全工厂。1981年机械产品产值占总产值的55%,电机产品占45%。当时正逢管理体制转换,政府断了奶,倒也逼着企业走向市场找饭吃。他们看好空调机市场,开发出空调风扇电动机,厂长背着电机跑推销,硬是打开了一片新天地,跻身全国空调电机五强之一,小日子过得还不错。但是空调电机是异步交流机,结构简单容易制造,行业内生产同类产品的企业林立,大的空调机厂又有自己固定的配套厂,所以日用厂的生产总是不太正常,企业一度只能靠银行贷款过日子。尤其当回想起我国排浪式的消费规律,由此引发的盲目投资、重复建设,最后导致的无序竞争,令工厂决策者深感不安,企业必须寻找新的发展支点。1987年,国家经委和上海市政府联合召开的桑车国产化会议为国内众多企业带来了机遇,日用厂跃跃欲试,试图进军汽车行业,开劈新的天地。
上海通用档案管理应用案例
上海通用档案管理应用案例
作为迄今为止最大的中美合资企业,成立于1997年6月12日的上海通用汽车有限公司凭借着其高水平的信息化建设,业已跻身“中国信息化500强”。信息化是上海通用制胜的法宝之一,无论是制造活动、管理活动系还是销售活动,上海通用都已全面实现了计算机化的管理模式。如今,上海通用再一次将信息化的目光投向了档案管理。2005年12月的一天,上海通用在进行多轮竞投标之后,与北京量子伟业软件时代信息技术有限公司(以下简称量子伟业)签订了档案管理系统项目合作项目。这一项目的开展,推动了我国合资企业档案信息化实践的发展。
档案管理系统属于企业信息化的基础工程之一,它是网络环境下档案信息资源的一种整体处理模式。对于上海通用而言,档案管理的主要目标就是以确保档案信息的安全、共享为原则,以档案信息资源建设为核心,以扩大档案信息开发利用为目标,在建立科学、统一的档案管理模式、制度和标准的基础上,尽量采用先进、适用的计算机网络技术,充分利用本企业的信息资源,研制档案信息化管理系统,以加强对本企业各类档案的收集、整理、保管、鉴定、统计、利用、编研,加强企业档案的现代化管理水平,为企业的管理、生产、经营、科研等工作提供门类齐全、形式多样、内容真实的档案信息服务,并为档案信息化的持续发展打下基础,使档案信息化与企业信息化、企业各项工作的发展要求相适应。
一、上海通用档案管理需求
为上海通用在着手档案系统开发之前,对本机构的档案管理活动及其现状进行了详细的调查研究,明确了建设档案管理系统的目的是一方面要在提高本企业各类档案科学化、规范化管理水平的同时,最大限度的减少档案管理人员的劳动强度,提高档案工作的效率和质量;另一方面在实现本公司各类档案资源的集中统一管理的基础上,扩大档案跨地域、跨部门的共享范围和利用效率,通过档案的提供利用,为各级领导和管理人员提供决策支持和信息服务,提高公司生产、经营、基建、科研、管理工作的效率和质量。为企业客户提供优质服务,树立企业良好的形象。
上汽集团
上汽集团 -> 公司介绍
上海汽车工业(集团)总公司(简称“上汽集团”)是中国三大汽车集团之一,主要从事乘用车、商用车和汽车零部件的生产、销售、开发、投资及相关的汽车服务贸易和金融业务。集团持有上海汽车集团股份有限公司(简称“上海汽车”)78.94%的股份;同时持有独立供应汽车零部件业务上市公司——华域汽车系统股份有限公司(简称“华域汽车”)60.10%的股份。2008年,上汽集团整车销售超过182.6万辆,其中乘用车销售111.8万辆,商用车销售70.8万辆,在国内汽车集团排名中继续保持第一位。2009年,集团以上一年度248.8亿美元的合并销售收入第五次入选《财富》杂志世界500强,排名第359位。
上汽集团坚持自主开发与对外合作并举,一方面通过加强与德国大众、美国通用等全球著名汽车公司的战略合作,不断推动上海通用、上海大众、上汽通用五菱、上汽依维柯、上海申沃等系列产品的后续发展,取得了卓越成效;另一方面通过集成全球资源,加快技术创新,全力推进自主品牌轿车的研发、生产和销售。目前,已实现荣威750、550及名爵MG 3-SW、MG 7、MG TF等多款产品的成功上市,树立起良好的品牌形象。由此,深入推进了合资品牌和自主品牌共同发展的格局。
上汽集团除在上海当地发展外,还在柳州、重庆、烟台、沈阳、青岛、仪征、南京、英国长桥等地建立了自己的生产基地;拥有韩国通用大宇10%的股份;在美国、欧洲、香港、日本和韩国设有海外公司。
上汽集团的愿景是:为了用户满意,为了股东利益,为了社会和谐,上汽集团要建设成为品牌卓越、员工优秀,具有核心竞争能力和国际经营能力的汽车集团。
上汽集团的核心价值观是:满足用户需求、提高创新能力、集成全球资源、崇尚人本管理。
上汽集团 -> 组织结构
上海汽车修配业的产生(1901年到1949年)
上海汽车工业起步于汽车零配件制造。二十世纪上半叶,随着外国汽车的进入,汽车修配业在上海应运而生。
上海通用汽车的企业物流运作
名企观察
8 黛2006・2 一 声 井 姚 娟 站在上海通用汽车生产线上方,可以看到成千上万种不同类别的汽车零 部件,沿着生产线依次被)JUT、移动、组合、装配,最后形成完美的汽车,看到 排列整齐的色彩和形状各异的车辆依次走下生产线,不禁让人有巧夺天工之 感。惊叹之余,不由使人想到众多零部件供应商及时的物料配送,组成不同类 型汽车的不同零部件被丝毫不差地按顺序送到自动化生产线,组装在不同类 型的汽车上,生产的各类成品汽车最后被送到消费者手中,满足人们对汽车 的个性化需求,复杂而有序物流过程的高效管理与运作,更加使人惊叹物流 管理的精益与美丽,也增加了人们的好奇心理。 柔性工装的设计 上海通用汽车的生产制造以世界级的技术与世界级的设施为后盾。在上 海通用项目建设之初,就按国际最先进的物流理念,与工厂生产线同步设计、 规划,使先进的柔性生产系统与先进的物流系统紧密结合,为生产线启用后 物流的运作与管理打下了良好的基础。上海通用汽车在柔性化生产中引入 PDM(ProductDateManagement,产品数据管理),可以自动从与之集成的 CAX(ComputedAidedX,计算机辅助技术)中按照零部件的装配关系自动形 成产品结构树,同时自动提取产品相应的属性信息(图号/质量/材料/颜色 等)。这种产品树结构完全是按照设计者从功能的角度设计的装配关系,由于 产品结构树是以汽车零件为设计对象的,所以汽车零件的改变直接导致产品 结构树的变化,进而改变成品的颜色和形状。柔性工装设计的出发点来源于 市场,市场决定设计,设计改变产品的PDM。 供应物流及生产物流的质量控制 以“为消费者提供世界级的质量体验”为宗旨,上海通用汽车采用了严格 的质量控制系统,并将其延伸至与供应商的合作中。在中国合资汽车公司中, 上海通用汽车率先在投产第一年就达到了40%的零部件国产化率,为了确 保质量,上海通用汽车建立了极其严格的供应商选择标准,根据其品质与服 务、技术与价格,并以全球通行的QS一9000标准进行考核。上海通用对供应 商按QSTP进行系统评估,即从质量、服务、技术、价格四方面对供应商的能 力进行分析并进行选择,同时供应商必须符合两个标;隹,一是技术标 佳,二是 潜在质量标 隹。所有零部件由经过培训的评审人员到现场抽样进行评估,凡 不符合标准的一律拒绝接受。 由于有良好的质量保证体系,上海通用对零部件质量做到了事先控制,而 不是仅仅依靠事后检验。一旦供应商供货出现问题,上海通用会对供应商的质 量、服务、技术、价格四方面对供应商的能力进行分析并进行选择,同时供应商 必须符合两个标准, 是技术标;隹,二是潜在的质量标准。所有零部件由经过 培训的评审人员到现场抽样进行评估,凡不符合标准的一律拒绝接受。 由于有良好的质量保证体系,上海通用对零部件质量做到了事先控制, 而不是仅仅依靠事后检验。一旦供应商供货出现问题,上海通用会对供应商 的质量保证体系及物流能力进行再次评估,并给予指导,协助供应商改善其 供货水平及质量保证能力。
EGR控制系统
1、概述EGR(Exhaust Gas Recirculation)控制系统即废气再循环控制系统,其作用就是将一部分排气引入进气系统和混合气一起再进入气缸中燃烧。由于废气的掺入,能有效抑制燃烧温度的升高,而且由于惰性气体的增加,使着火延迟期变长,燃烧速度减缓,燃烧温度下降,因而可以有效地抑制NOx的生成。但是由于废气的掺入会使混合气的着火性能和发动机的输出功率下降,因此必须对废气的掺入时间和掺入量进行适当的EGR控制。EGR量的控制指标大多采用EGR率,其定义如下:EGR率=EGR气体流量/(吸入空气量+EGR气体流量)×100%随着EGR率的增加,发动机性能(耗油量和输出扭矩)会随之变化,由于废气再循环造成了缺火率增加,使燃烧变得不稳定,致使HC化合物的排放量也随之增加。试验证明,当点火提前角保持不变时,将使发动机器的电子式EGR控制系统。
图1 机械式EGR控制装置1-发动机 2-真空调制器 3-废气 4-EGR阀⑴ 可变EGR率的废气再循环控制系统可变EGR率废气再循环控制系统的工作原理是:把发动机台架试验得到的EGR率与发动机转速、进气量的对应关系数据预先存在ECM的ROM中。发动机工作时,ECU根据各种传感器传来的信号,确定发动机在哪一种工况工作,经过计算机查表和计算修正,输出一定的指令来控制电磁
性能大大下降。因此,EGR控制中除控制EGR率外,还必须对点火提前角进行控制。试验还表明发动机在怠速、低转速、小负荷及冷态运行时,若进行废气再循环,将会明显导致发动机性能恶化。因此,在进行EGR控制时,控制系统应能根据发动机的工况变化自动调节掺入废气再循环的废气量。根据发动机的结构不同,进入进气歧管的废气量一般在6%~23%之间变化。在传统的汽油发动机上采用机械式控制装置,如图1所示,它们都是利用进气歧管的真空度及排气压力对EGR率进行控制(一般在EGR率为5%~15%时采用),但这种控制方式结构较复杂,且可靠性较差。因此当要求EGR率在15%~20%以上时,就必须采用电子控制装置。在现代发动机集中控制的电喷汽车上,为了精确地控制EGR率,常采用可变EGR率的EGR控制系统和带EGR位置传感阀的开度,以调节废气再循环的EGR率。图2所示为日本丰田轿车采用的可变EGR率控制系统。图中VCM阀是一个真空调节阀,内有两个电磁阀(一个是EGR控制电磁阀,另一个是怠速调节电磁阀)。图中EGR控制阀分为两部分:上半部分为真空室,下半部分通向大气。而上半部分真空室的真空度控制来源于两处,其中一处来自定压室,定压室是VCM阀的一部分(VCM阀的另一部分通向大气)。定压室通过气路与节气门后边的进气管连通,当进气管压力过低时,VCM阀膜片关闭,使定压室内具有一定的真空度,此时,EGR阀真空室的真空度最高,EGR阀的开启量也最大。当打开电磁阀时,大气与定压室相通,使得EGR阀的真空度变小,EGR阀的开启量变小,EGR率相应减小。因此可以通过控制电磁阀的开启时间来控制EGR阀的开启量,也就意味着能控制废气再循环量。■ 吕学东