
复合加工技术在薄壁机匣加工中的应用
复合加工技术在薄壁机匣加工中的应用
近年来航空发动机的性能及设计结构在不断改进和提高。随之而来,发动机机匣零件的材料、结构也发生了很大的变化,越来越多的难加工材料,像钛合金、高温合金、不锈钢、硬质合金以及复合材料等被采用。机匣设计结构也越来越先进,整体结构机匣、单一机匣所具有的功能也越来越多,因此,机匣零件的制造成形难度也越来越大。
标签:复合加工;机闸加工;铣车
随着航空制造技术的发展,新一代飞机发动机的机动性、灵敏性、可靠性大幅提高,高性能飞机发动机大量采用了整体、薄壁复杂结构及难加工材料零件,复杂整体薄壁结构的采用,减轻了发动机零部件的重量,有利于提高发动机推重比,但同时也增加了加工难度。机匣一般是一个圆柱形或圆锥形的薄壁筒体,主要起承力和包容作用,而且对不同段机匣的要求不一样。涡轮机匣通常是带有安装边的圆柱形或截锥形壳体,其前后安装边分别与燃烧室机匣和动力涡轮前的中间机匣连接,涡轮机匣上作用有扭矩、轴向力、惯性力和内环压差力等。
近些年,在航空发动机机匣加工领域,具有复杂外型面的整体结构机匣,其外型面的成形加工是普通机械加工工艺所不能实现的,只有应用多轴数控加工技术才能实现复杂外型面的成形加工。但在加工过程中存在着刀具费用高,加工效率低,设备占用量大。针对多年来生产中的加工难题,寻求品质的提升、效率的提高、成本降低的途径和方法,运用特种加工技术——电火花加工技术和电解加工技术,同时结合现代数控加工技术,通过对典型结构机匣外型面大量的基础试验研究,取得了良好的加工效果,在保证工艺要求基础上,满足了生产高效益的需求。
1 机匣加工和复合加工技术
1.1 机匣电铣加工技术
机匣型面的成形,国内通常是通过在多轴数控铣削设备上加工完成的。该零件外环形面共分二级,分布有二条环形凸缘,下部有1个纵向小凸缘,两个纵向凸缘对称分布。由于机匣毛坯是自锻件,加工余量很大,且零件材料难切削,为了保证尺寸加工精度和表面加工质量,防止加工后零件变形。其外型面加工分层、分块进行,采取合理的走刀路径,采用对称的切削加工余量。分几次走刀加工到最后尺寸的方法,以减少加工后的变形。因此,该机匣加工划分三个主要阶段并附加特征工序热处理,以去除材料内应力,防止零件变形。
火花高效放电铣电火花高效放电铣加工技术原理。电火花高效放电铣借鉴了数控铣削加工方式,采用简单的超长铜管做工具电极,由导向器导向,在工作中电极作高速旋转,在电极与工件之间施加高效高频脉冲电源,电流高达上百安培,对加工区施以冲、浸工作液进行有效冷却排屑,通过专用数控系统控制工件与电
极之间的相对运动轨迹,在电极与工件之间产生高效脉冲放电,加工出所需工件的形状,实现零件复杂型面的高效去余量加工。
电火花高效放电铣加工工艺特点。①可以加工特殊及复杂三维型面的零件。②加工過程中由于大电流放电作用,增大零件表面的显微裂纹和再铸层厚度。③脉冲放电持续时间较长,脉冲额率高,增大表面粗糙度值,降低加工精度,材料被加工表面热影响范围太,加工中易产生拉弧烧伤工件表面。④加工效率比普通电火花加工高,可以达到2000mm3/min。⑤采用水质工作液,安全无污染并提高加工效率。⑥与数控加工中心比较,设备的成本相对较低。
1.2 机匣复合加工技术
航空发动机零件的整体化、结构化、轻量化是大推比发动机的重要设计特性之一。在整体结构零件设计上基本上融合了原来两个单体零件,盘和叶片的加工难度。车铣复合加工中心适合加工以车削工艺为主,铣削工艺为辅的零件。五轴车铣复合加工中心的B轴摆头车削技术,对于加工航空发动机零件中一些形状复杂的半封闭型腔凸显出相当大的优势,是近年来发展较快的新技术。一些机床厂家已经将该项功能作为出售机床的标准配置之一。
2 整体环形机匣铣车复合加工工艺方案
2.1 总体方案
外机匣工艺分析发现,由于该机匣壁厚较薄,属于典型的整体环形机匣,在车加工后会产生一定程度的变形,通常机匣件车加工后,再安排前后安装边及径向安装座孔的加工,这样会造成零件二次装夹找正的困难,二次装夹找正的误差会影响精密定位孔加工的位置度,很难保证加工质量。航空发动机机匣空间曲面形状较复杂,难切削材料,零件表面要求无再铸层,无裂纹,加工去除余量大,加工精度要求相对低。机匣加工要求有足够的加工效率。这就需要选择适宜的工艺方法,使加工周期缩短,妥善地解决这矛盾,扬长避短,相得益彰。从理论上讲电火花高效放电铣蚀除机理的电热过程是导致诸多表面裂纹,表面再铸层形成的重要环节。而且产生过程难于人为控制,且刀具铜电极损耗也较大,为了提高效率必须加大脉宽电流,从而使加工表面再铸层、微裂纹更加加深,表面粗糙度值加大,反之生产效率相对较低,该工艺只适用于加工形状复杂的三维曲面单件加工。而电解加工是小间隙电化学反应过程,零件表面无冷、热硬化层、无塑性变形、无显微裂纹、无应力、表面粗糙度值低,因此电解加工后零件无中间热处理的周转过程,简化了工艺过程。
2.2 铣车复合加工工艺路线
铣车加工工艺的编制原则:尽量在一次装夹下完成零件多个方向工位的加工。按照上述的铣车复合工艺编制方法与原则,其工艺路线的设置可采用如下方式:主轴装卡棒料→粗车叶轮外部轮廓→精车外部轮廓→五轴铣削开槽→流道粗加工→流道半精加工→流道精加工→钻孔→背主轴装卡→车削叶轮底部平面→
钻孔。可以看出,一次装卡即完成全部叶轮加工工序,加工效率及精度可以得到大幅提高。对于具有双刀架的车铣加工中心,双刀塔的设备都具有双通道的控制系统,上下刀架可单独控制,同步加工可以通过代码中的同步语句来实现。为充分发挥设备的加工能力,可以在加工条件允许的前提下,通过双刀架的同步操作实现零件的多个工序同时加工。可以通过上下刀架的同步设置,在粗车外形的同时完成内孔的粗镗加工,从而进一步提高加工效率。
2.3 铣车复合程序的编制
根据铣车复合加工中心数控编程的特点分为铣加工和车加工两种模式,铣加工模式为DM_MILL,车加工模式为DM_TURN。在编制五轴联动铣加工程序时,需要激活五轴加工刀尖跟踪功能,数控加工路径前瞻功能G64和加工轴同步协调功能FGROUP。在编制数控车加工程序时,需要使用德马吉五坐标加工中心的平衡功能,在机床屏幕指示的配重位置,按系统提示的重量配置相同重量的配重块,保证车削系统平衡。采用铣车复合加工技术,实现了车、铣、钻、镗多工序合并加工。
3 结束语
航空发动机机匣空间曲面形状较复杂,难切削材料,零件表面要求无再铸层,无裂纹,加工去除余量大,加工精度要求相对低。机匣加工要求有足够的加工效率。这就需要选择适宜的工艺方法,使加工周期缩短,妥善地解陕这矛盾,扬长避短,相得益彰。对于机匣的加工,采用几种加工工艺相结合的方式,达到优势互补,提高加工的质量和加工的效率,为加工出优质的机匣探索出一条全新的道路。面对我国加工技术相对落后的情况下,更应探索新的加工方式,开拓进取,创新是永恒的主题。
参考文献
[1]徐斌,刘海波.航空发动机大型机匣电解加工技术研究[A].第二届民用飞机制造技术及装备高层论坛资料汇编(论文集)[C].2010.
[2]姚宏军,宋秀峰,董顺昌.镁合金航空机匣组合悬挂加工技术研究[A].探索创新交流(第4集)-第四届中国航空学会青年科技论坛文集[C].2010.
[3]丁志伟,陆晓,宣海军.航空发动机复合材料包容机匣的研制[A].第二届民用飞机制造技术及装备高层论坛资料汇编(论文集)[C].2010.
[4]李亮.薄壁零件的加工振动分析与加工工艺研究[D].南京航空航天大学,2005.
GH3030高温合金壁厚渐变锥形回转件强力旋压成形仿真及机理分析

2019年8月
第37卷第4期西北工业大学学报JournalofNorthwesternPolytechnicalUniversityAug.Vol.372019No.4
https://doi.org/10.1051/jnwpu/20193740785
收稿日期:2018⁃07⁃17 基金项目:宁波大学王宽诚教育基金、浙江省自然科学基金(LZ17E050001)与国家自然科学基金(51475247)资助。
作者简介:束学道(1968—),宁波大学教授、博士生导师,主要从事零件轧制成形技术与装备研究。GH3030高温合金壁厚渐变锥形回转件强力旋
压成形仿真及机理分析
束学道1,2,岑泽伟1,王雨1,李子轩1,朱颖1
(1.宁波大学机械工程与力学学院,浙江宁波 315211;2.西北大学机械工程系,美国伊利诺伊州埃文斯顿 60208)
摘 要:为了有效控制壁厚渐变锥形旋压件的变形,实现该类钣金机匣零件的精确成形,通过实验方
法建立了GH3030高温合金常温下真应力-真应变曲线方程。在此基础上,建立了GH3030高温合金
壁厚渐变锥形回转件强力旋压有限元模型,采用有限元模拟和实验相结合的研究方法,对其强力旋压
成形进行仿真,详细分析成形中的等效应力场、应变场的分布特征,获得其分布规律,阐明了GH3030
高温合金壁厚渐变锥形回转件强力旋压成形机理;并通过锥筒凸缘平面度实验测试对仿真结果进行
了验证。研究结果为控制壁厚渐变锥形回转件成形质量提供理论依据。
关 键 词:GH3030高温合金;壁厚渐变;锥形回转件;强力旋压;成形机理
中图分类号:TG306 文献标志码:A 文章编号:1000⁃2758(2019)04⁃0785⁃09
壁厚渐变锥形回转件作为航空发动机钣金机匣
零件的一种,多以高温合金为材料,具有形状复杂、
壁薄,成形后的脱模会引起工件残余应力释放,导致
工件变形难以精确控制,成形质量难以保证等问题。
强力旋压通过调整旋轮与芯模之间的间隙便可实现
涡轮后机匣加工工艺优化
龙源期刊网
涡轮后机匣加工工艺优化
作者:王丽花 李冬梅 周鑫
来源:《中国新技术新产品》2016年第22期
摘 要:涡轮后机匣是飞机发动机的重要高温承力部件,零件的加工质量影响发动机的装配质量。然而涡轮后机匣结构复杂,存在加工精度高、加工易变形等加工难点,是加工的一大难题。本文通过对零件结构及加工工艺分析,确定影响零件变形的因素及加工难点,从控制零件加工过程质量、增加辅助支撑工装、优化切削加工刀具等方面优化现有工艺,改进工艺规程,解决现有加工问题。
关键词:工艺优化;变形控制;工艺方案
中图分类号:TP321 文献标识码:A
0.引言
涡轮后机匣处于飞机发动机的支点位置,处于发动机装配的关键部位,轴承座等零件的装配都需要以涡轮后机匣的端面和孔为装配基准,因此保证零件加工后的尺寸加工精度和形位公差至关重要。该零件属于焊接结构件,并且是薄壁零件,加工过程中常出现振颤、变形等加工问题。由于零件装夹及机械加工过程出现应力残留,在零件放置及装配期间会出现应力释放导致的变形,造成零件状态发生变化,影响飞机发动机的装配质量。为提升零件的加工质量,进行零件的加工工艺优化意义重大。
1.技术指标的拟定
通过分析后机匣的设计图纸及装配过程可知,发动机装配时需要先装配轴承座组件,然后将轴承座组件装配到涡轮后机匣上。装配后需要在涡轮后机匣的前端外环进行精密定位孔的加工,技术条件要求严格。从设计基准及技术条件要求看,后端内环安装轴承座端及前端外环为重要表面,因此将这两处技术条件的检测作为重要监控指标,如图1所示。
2.零件结构及技术条件分析
零件为焊接组合件,整个机加组件由涡轮后机匣前、后段,内环,支板等多个单件组成,各单件通过电子束焊焊接而成,存在多条焊缝。零件配合表面尺寸精度H7级,端面跳动及圆周跳动0.03~0.05,尺寸精度及技术要求严格,机加部位材料为高温合金,材料硬度大,加工性能差,切削时塑性变形抗力大,切削负荷重,切削温度高,加工后零件表面层的加工硬化及残留应力大,对所使用刀具的刀尖及边界磨损极其严重,加工中极易产生变形。
大型薄壁整体环形火焰筒加工工艺的研究
生 生 : China New Technologies and Products 高新技术
大型薄壁整体环形火焰筒加工工艺的研究
。 张春华1 程卫祥t 陈亚莉z
(1、中航工业沈阳黎明航空发动机(集团)有限责任公司,辽宁沈阳110043;
2、驻中航工业沈阳黎明航空发动机(集团)有限责任公司军代表室,辽宁沈阳110043)
摘要:某发动机火焰筒外环为整体结构有别于其它型号发动机的分段焊接式火焰筒,它5段型面呈雏度组成的薄壁环形件,沿型
面壁厚1.2 ̄0.05。在零件5段外壁上分布7000余个‘p1.2 ̄q01.8径向小孔及大孔。零件的毛料重量36.18kg(p=8.28 ̄cm ),成品零件净
重6.7kg,该材料为变形高温合金GH3536,由于其难切削特性且该零件较高、壁厚极薄,数控车加工时易让刀产生振纹,造成零件质
量超差。本文从生产实际情况出发,从工艺路线、切削参数、加工方法等方面进行分析及试验研究,为新型号薄壁机匣类整体环形火
焰筒的研制提供可借鉴的工艺方法。 关键词:薄壁环形件;变形高温合金;振纹;切削参数
中图分类号:V261.94 文献标识码:A
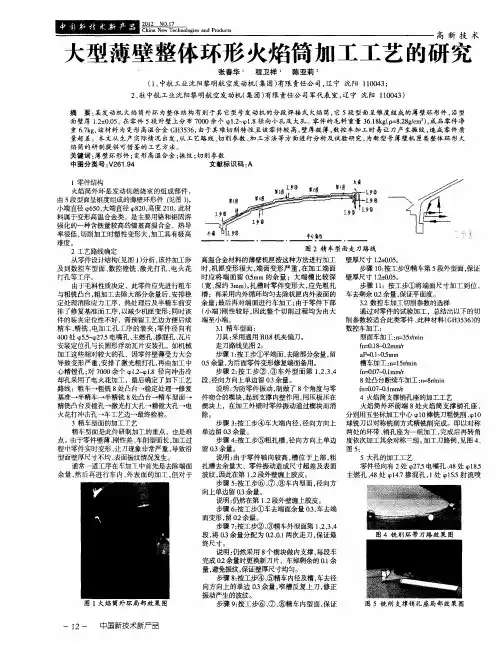
1零件结构 火焰筒外环是发动机燃烧室的组成部件,
由5段型面呈锥度组成的薄壁环形件 图1),
小端直径¥650,大端直径q ̄820,高度210。此材
料属于变形高温合金类,是主要用铬和钼固溶
强化的一种含铁量较高的镍基高温合金,热导
率很低,切削加工时塑性变形大,加工具有极高
难度。
2工艺路线确定
从零件设计结构(见图1)分析,该件加工涉
及到数控车型面、数控镗铣、激光打孔、电火花
打孑L等工序。
由于毛料性质决定,此零件应先进行粗车
与粗铣凸台,粗加工去除大部分余量后,安排稳
定处理消除应力工序,热处理后及半精车前安
排了修复基准面工序,以减少机匣变形;同时该
件的装夹定位性不好,需预留工艺边方便后续
精车、精铣、电加工孔工序的装夹;零件径向有
提高大尺寸薄壁轴承支撑件加工效率的方法
Q! Q: !工2 China New Technolos 工业技术
提高大尺寸薄壁轴承支撑件加工效率的方法
臧笑字闫龙吴昊王康昌
(中航工业沈阳黎明航空发动机(集团)有限责任公司,辽宁沈阳110043)
摘要:针对典型的大尺寸薄壁轴承支撑件,根据加工过程中的变形规律合理分配加工余量、集中工序内容优化了工艺路
线、通过分析切削状态和切削试验优化了数控刀具和切削参数,通过使用软辅助支撑降低切削状态下的震动趋势,在摆
动结构主轴的5轴机床上使用动力头进行螺纹铣;0 ̄Y--,并且使用CBN刀具进行轴承衬套的高硬度高粗糙度要求表面加工。 解决了工件尺寸大、精度要求高、壁厚薄变形控制难度大、内腔螺纹可这性差以及轴承衬套磨削加工困难等技术难题。
关键词:薄壁轴承支撑;铣内腔螺纹;切削状态分析;软辅助支撑;变形控制;CBN刀具
中图分类号:TH133 文献标识码:A
前言
某先进的涡轮风扇发动机,风扇
直径较大,其一号轴承支撑直径超过
900ram、高度大于600mm、最小壁厚不
足1.3ram,是典型的易变形薄壁机匣类
零件,该类型零件的研制需要解决大量
技术难题,本文主要针对该类零件的典
型技术难题进行分析和阐述。
1结构材料分析
某机型涡扇发动机的一号支点轴承
支撑是该发动机的重要承力构件。主要
由支撑主体和轴承衬套两个单件构成。
设计结构具有以下特点:
(1)支撑主体材料为钛合金,后改
为不锈钢,形状为锥形薄壁机匣,最小
壁厚为约l。3mm,前后安装边均带有花
边、安装止口及数百个轴向联接孑L。
(2)结构尺寸大,锥形环带上有着
垂直于锥面的凸台及安装插销螺套用的
螺纹孑L。
(3)精度要求较高,前后两级定位
止口的同轴度需要满足0.02mm才能满足
T艺及使用要求。
(4)轴承支撑小端内孑L与轴承衬套
过盈装配后形成油路,油路清洁度要求
高轴承衬套内型面是两个偏心的半圆组
成。 (5)轴承衬套采用440C淬火后硬
顶级的复合加工技术使生产能力和加工精度都发生飞跃
本文由硅片回收 实验台 联合整理发布 顶级的复合加工技术使生产能力和加工精度都发生飞跃
多种加工技术集成于一台机床加工的加工方式使产能和精度都达到了质的飞跃。
将车、铣、钻及其他特殊加工工艺,如滚齿、成形、测量等集成于一台机床的做法使生产能力和加工精度都发生了令人难以置信的飞跃。WFL公司“MILLTURN”品牌也因此成为了复杂、高精度零件完整加工的典型机床代表,MILLTURN的主要用户遍布于复杂高精度零件的制造领域,如飞机制造业、大型柴油机制造业、印刷机械、石油行业以及涡轮机制造业等。典型工件有飞机起落架、喷气发动机轴、大型柴油机曲轴、联杆、活塞、印刷辊以及阀类产品等(图1)。由于机床的超强动力主轴和进给驱动,使得对刚质材料(200HB; DIN 1.0050/AISI
1045/JIS S45C)持续切削速度可达到1300ccm/min(ccm代表金属切削量,立方厘米),铣削达到1000ccm/min,刚性钻孔可达到M52(使用55kW铣主轴)。
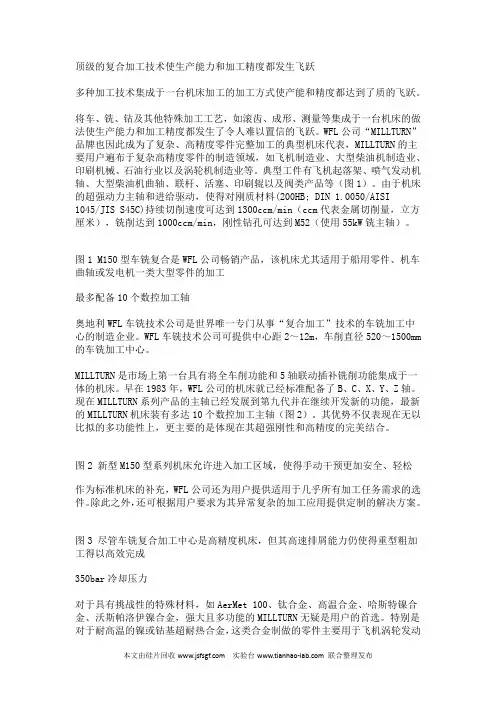
图1 M150型车铣复合是WFL公司畅销产品,该机床尤其适用于船用零件、机车曲轴或发电机一类大型零件的加工
最多配备10个数控加工轴
奥地利WFL车铣技术公司是世界唯一专门从事“复合加工”技术的车铣加工中心的制造企业。WFL车铣技术公司可提供中心距2~12m,车削直径520~1500mm的车铣加工中心。
MILLTURN是市场上第一台具有将全车削功能和5轴联动插补铣削功能集成于一体的机床。早在1983年,WFL公司的机床就已经标准配备了B、C、X、Y、Z轴。现在MILLTURN系列产品的主轴已经发展到第九代并在继续开发新的功能,最新的MILLTURN机床装有多达10个数控加工主轴(图2)。其优势不仅表现在无以比拟的多功能性上,更主要的是体现在其超强刚性和高精度的完美结合。
图2 新型M150型系列机床允许进入加工区域,使得手动干预更加安全、轻松
航空发动机先进焊接技术应用

航空发动机先进焊接技术应用
曲伸;李英;倪建成;杨烁;周冠男
【期刊名称】《航空制造技术》
【年(卷),期】2015(000)020
【总页数】3页(P53-55)
【作 者】曲伸;李英;倪建成;杨烁;周冠男
【作者单位】中航工业沈阳黎明航空发动机(集团)有限责任公司;中航工业沈阳黎明航空发动机(集团)有限责任公司;中航工业沈阳黎明航空发动机(集团)有限责任公司;中航工业沈阳黎明航空发动机(集团)有限责任公司;中航工业沈阳黎明航空发动机(集团)有限责任公司
【正文语种】中 文
现代飞机及航空发动机中焊接件的比重已达到50%左右,焊接技术在产品制造中的重要作用不言而喻。在航空航天诸多制造技术中,焊接技术的优势在于可以明显地减轻发动机的重量、降低成本、简化结构设计、提高性能和产品附加值。焊接作为制造工程中最重要主导工艺技术之一,已渗透到航空航天等高端制造业的全过程中。
随着航空航天产品性能、技术要求的不断提高,对焊接技术提出更加苛刻的要求,除质量、安全性外,还有轻量化、高可靠性、高生产效率、可维修性和低成本等指标。焊接技术的发展随着新材料、新结构的应用而不断推进。
近20年来,先进航空航天制造中新材料、新结构的不断应用引领了以高能束流(电子束、激光等)焊接和增材制造、惯性摩擦焊、线性摩擦焊、扩散焊为代表的先进焊接技术快速发展,应用的深度和广度不断深入和扩展,这些焊接技术得到极大重视,已成为新一代航空航天制造中最有代表性的先进焊接技术。
高能束流焊接及增材制造
1 电子束焊接
电子束焊接具有能量密度高、热输入小、零件焊后残余应力水平低、变形小、自动化程度高等突出优点。真空电子束焊接在航空航天领域得到大规模的应用,对先进自动化焊接技术应用起到巨大推动作用,现已成为压气机转子和透平转子、薄壁机匣类零件、机体重要承力部件、传动零件焊接的标准工艺,极大提高了产品质量水平和材料(结构)应用范围,可以认为电子束焊接的广泛应用是国内近20年以来熔焊领域最有代表性的技术进步之一。
陶瓷刀具在转包机匣镍基高温合金加工中的应用
陶瓷刀具在转包机匣镍基高温合金加工中的应用
赵秀芬 ,刘 阳 ,李冬梅 ,孙长友 ,纪 航。
(1.沈阳黎明航空发动机(集团)有限责任公司技术中心,辽宁沈阳110043; 2.沈阳黎明航空发动机(集团)有限责任公司转包事业部,辽宁沈阳l10043)
摘 要:采用陶瓷刀片进行了转包发动机薄壁机匣铣加工、车加工试验,研究了陶瓷刀片加工镍基高
温合金的特点,优化了切削参数和走刀路线,分析了高速加工切屑形态,指出应用陶瓷刀具加工镍基高温
合金最优的匹配性和最佳经济性,同时也是提高效率的有效途径。
关键词:陶瓷刀片;薄壁机匣;镍基高温合金;切屑;高速切削
中图分类号:TG 506 文献标志码:B
Application of Ceramic Insert on Machining of the Nickel-Based High Temperature Alloy
ZHAO Xiufen ,LIU Yang ,LI Dongmei ,SUN Changyou ,JI Hang。
(1.Technology Center,AVIC Shenyang Li Ming Aero-Enging(Group)Co.,LTD,Shenyang 110043,China; 2.Subc0ntracting Division,AVIC Shenyang Li Ming Aero-Enging(Group)Co.,LTD,Shenyang 110043,China) Abstract:Milling and turning tests of the thin-walled subcontracting engine case using ceramic insert was conducted, and the cutting performance of ceramic insert to machine nickel—base high temperature alloys is studied.Optimized the cut— ting parameters and the programmed tool—path,and analyze the chip form of the high speed cutting.Get concluion that it is a useful method to promote efficiency and reduce costs that the application of ceramic insert to machine nickel—-base high tern—_
转包高压涡轮机匣典型加工技术
龙源期刊网
转包高压涡轮机匣典型加工技术
作者:王树锋 包大陆 孙长友
来源:《中国新技术新产品》2011年第17期
摘要:本文介绍了罗罗公司BR710涡扇发动机主要机匣组件加工技术,着重论述了铣加工刀具、参数选择、陶瓷刀具、数控程序编制与仿真、滚花加工技术。
关键词:陶瓷刀具;加工参数;滚花加工;数控程序;vericut仿真;硬质合金涂层
中图分类号:TQ174 文献标识码:A
引言
罗罗公司BR710涡扇发动机主要为高速的Bombardier Global 5000飞机和超远程Global
Express XRS公务机提供动力,推力范围为1.4万磅-1.7万磅,具有低噪音和低排放的特点。高压涡轮机匣组件是RR公司BR710涡扇发动机主要核心零件,材料为MSRR7115(相当于Inconel718)属于镍基高温合金,零件尺寸外廓Ф800×Ф650×279.81,最薄壁厚2.1mm,零件形状十分复杂,包含众多岛屿,尺寸多、精度高,加工中易变形,加工难度很大,在加工过程中,优选陶瓷刀具、玉米铣刀进行粗铣,面铣刀精铣等刀具方案,实现了高效率、高质量、低成本的加工。
1 高压涡轮机匣加工的材料Inconel718,是一种沉淀硬化的镍铬合金,含有相当数量的铁、铌和钼,以及少量的铝和钛。它把耐蚀性、高强度与杰出的焊接性能(包括抗焊后破裂的性能)结合在一起。在高达700℃的温度下,该合金具有极佳的蠕变断裂强度。加工难点在铣加工刀具选择、参数选择、程序编制、以及特殊形状滚花加工上,以下从铣加工、滚花加工、硬质合金涂层车加工、典型加工注意事项四方面分别阐述机匣加工技术。
1.1 铣加工:粗铣环带时,余量共10mm,传统的加工方式是选用Ф20R3立铣刀分层加工,每层3mm。此机匣使用了适用于重切削,效率较高德Ф100玉米铣刀粗铣,具有刀齿交错排列,分屑性能好,减小每齿切削力,排屑顺利的特点,并采用内部带有压盖的专用夹具,通过限力扳手控制压板压紧力80NM,压盖压紧力30NM,根据刀具切削及磨损状态,一刀完成了粗加工,每齿切削厚度增加,使刀齿避开表面的硬化层,刀齿交错有利于切削液的渗透,实现了低耗高效加工。粗铣大端外型面,余量共7mm,传统的加工方式是选用整体硬质合金铣刀,分层加工。此机匣使用了切削速度高于硬质合金铣刀约6-10倍的陶瓷刀片,具有高硬度、高强度、高红硬性、高耐磨性及优良的化学稳定性和低摩擦系数等特点,采用内部具有辅助支撑的专用夹具,限力扳手控制压板压紧力80NM,内部辅助支撑压紧力30NM,综合评定,仍然是低耗高效加工。为了提高刀具使用寿命和生产效率,合理选择切削速度、进给速度、切削深度、宽度和刀具类型等参数是至关重要的,因此在应用时,需要注意一下几个方面: 龙源期刊网
机匣加工工艺
机匣加工工艺
机匣一般是一个圆柱形或圆锥形的薄壁筒体,主要起承力和包容作用,而且对不同段机匣的要求不一样。涡轮机匣通常是带有安装边的圆柱形或截锥形壳体,其前后安装边分别与燃烧室机匣和动力涡轮前的中间机匣连接,涡轮机匣上作用有扭矩、轴向力、惯性力和内环压差力等。
近年来航空发动机的性能及设计结构在不断改进和提高。随之而来,发动机机匣零件的材料、结构也发生了很大的变化,越来越多的难加工材料,像钛合金、高温合金、不锈钢、硬质合金以及复合材料等被采用。机匣设计结构也越来越先进,整体结构机匣、单一机匣所具有的功能也越来越多,因此,机匣零件的制造成形难度也越来越大。特别是具有复杂外型面的整体结构机匣,其外型面的成形加工是普通机械加工工艺所不能实现的,只有应用多轴数控加工技术才能实现复杂外型面的成形加工。但在加工过程中存在着刀具费用高,加工效率低,设备占用量大。针对多年来生产中的加工难题,寻求品质的提升、效率的提高、成本降低的途径和方法,运用特种加工技术——电火花加工技术和电解加工技术,同时结合现代数控加工技术,通过对典型结构机匣外型面大量的基础试验研究,取得了良好的加工效果,在保证工艺要求基础上,满足了生产高效益的需求。
多轴数控铣削
机匣型面的成形,国内通常是通过在多轴数控铣削设备上加工完成的。该零件外环形面共分二级,分布有二条环形凸缘,下部有1个纵向小凸缘,两个纵向凸缘对称分布。由于机匣毛坯是自自锻件,加工余量很大,且零件材料难切削,为了保证尺寸加工精度和表面加工质量,防止加工后零件变形。其外型面加工分层、分块进行,采取合理的走刀路径,采用对称的切削加工余量。分几次走刀加工到最后尺寸的方法,以减少加工后的变形。因此,该机匣加工划分三个主要阶段并附加特征工序热处理,以去除材料内应力,防止零件变形。
火花高效放电铣
电火花高效放电铣加工技术原理。电火花高效放电铣借鉴了数控铣削加工方式,采用简单的超长铜管做工具电极,由导向器导向,在工作中电极作高速旋转,在电极与工件之间施加高效高频脉冲电源,电流高达上百安培,对加工区施以冲、浸工作液进行有效冷却排屑,通过专用数控系统控制工件与电极之间的相对运动轨迹,在电极与工件之间产生高效脉冲放电,加工出所需工件的形状,实现零件复杂型面的高效去余量加工。
车铣复合加工方法在铝镁合金机匣中的应用
车铣复合加工方法在铝镁合金机匣中的应用
发表时间:2018-10-14T12:17:33.193Z 来源:《电力设备》2018年第19期 作者: 赵在柱 王小伟 杨靓
[导读] 摘要:车铣复合加工技术是一种先进的机械加工技术,融现代控制技术、精密测量技术应用技术于一体,将过去的传统机械设计和精密制造技术进行优化提升。
(中国航发哈尔滨东安发动机有限公司 黑龙江哈尔滨 150066)
摘要:车铣复合加工技术是一种先进的机械加工技术,融现代控制技术、精密测量技术应用技术于一体,将过去的传统机械设计和精密制造技术进行优化提升。航空发动机铝镁合金机匣类零件具有结构复杂、加工余量大、切削温度不能过高和加工工艺性差的特点,通过车
铣复合加工技术能有效解决铝镁合金机匣类复杂零件加工难题。本文对车铣复合加工方法在铝镁合金机匣中的应用进行了分析探讨。
关键词:车铣复合加工;方法;铝镁合金机匣;应用
引言
车铣复合加工技术融现代控制技术、精密测量技术于一体,将过去的传统机械设计和精密制造技术进行优化提升。
1高性能飞机发动机机匣加工特点概述
1.1高性能飞机发动机机匣加工特点。航空制造技术的飞速发展大大提升了飞机发动机的灵敏性和可靠性,高性能飞机发动机采用的铝镁合金复杂结构使发动机零部件质量大大降低,发动机推重比提高,但也增加了加工的难度。相应增加。航空发动机铝镁合金机匣类零件
具有结构复杂、加工余量大、切削温度不能过高的特点,其需要五轴联动铣削加工、内腔表面及前后安装边需要借助数控车削加工,前后安
装边定位孔、连接孔需要进行钻、扩、镗、铰、铣加工,加工环节多,加工工艺性差,极易引起变形现象,同时造成后续加工工序装夹、
找正困难,机匣的加工质量和效率降低。随着数控机床加工技术的不断发展,趋于多功能和复合加工的技术,实现了机匣件多工序的复合
加工,避免了铝镁合金机匣加工过程中二次装夹和找正造成的误差,使加工的自动化程度大大提升。
1.2铣车复合加工技术的发展。近些年铣车复合加工技术在国外航空发动机机匣加工领域得到了广泛的应用,生产效率大大提高,工艺流程和加工周期大大减少,降低了不同设备等待和撞车几率,铣、车、钻孔高效一致,提供了加工的质量,降低了刀具成本。当前国内还