
塑料齿轮的实用工艺设计
标准
文案
塑料齿轮的工艺设计
姓名:王金露,闫春兴,曹猛,梅锐东 课题组
的分工或贡献:王金露:说明书的撰写
梅锐东: PPT的制
作 闫春兴:查阅资料 曹猛:查阅资料 课程
名称:塑料齿轮的注塑成型工艺 指导老师:
贾建波
日 期:2016 年七月
标准
文案
目录
摘要 .... 错误! 未定义书签
引言 .... 错误! 未定义书签
正文 .... 错误! 未定义书签
3.1 材料及参数的选择 错误!
未定义书签。
3.2 工艺方案选择及制定 错误!
未定义书签
3.3 成形规律的分析 错 误 !
未定义书签。 四、
结论 错误! 未定义书签。
五、参考文献 错误! 未定义书签。
标准
文案
一:摘要
本次报告主要研究的是利用注塑成型工艺制造塑料齿轮, 本文主 要
介绍塑料成型工艺中塑料齿轮的工艺设计、工艺方案选择及制定、 成形规
律的初步分析、 成型力的初步计算。 并简单涉及了压延成型的 原理、成
型工艺和特点。通过设置不同的浇口数量、模具温度和注射 温度, 分析了
注塑压力、 熔接痕分布、气穴分布和熔体温度分布情况 , 确定了最佳的浇
口数量、位置以及相应的塑料齿轮成型的工艺参数 , 以减少注塑缺陷 , 提
高制品质量。
二:引言
此次我们小组进行的三级项目针对塑料齿轮进行工艺设计,通过 该项
目的实施,使我们加深对注塑成型的工艺设计及工艺流程的内容 及要求的
理解, 在掌握塑料成型原理及工艺的基础上, 使我们具备独 立进行工艺
设计的能力, 提高综合应用已有知识解决问题的能力, 更 好地培养我们
的专业技术能力和综合素质。 使我们对于塑料成型课程 的内容有了更加
扎实, 深刻的理解, 同时对于注塑模型有了更多的知 识储备 三:正文
注射成型亦成为注射模塑或者注塑模塑, 是使得热塑性或者热固 性
模塑料先在料筒中均匀塑化, 而后由柱塞或移动螺杆推挤到闭合模 具型
腔中的成型方法, 它的主要特点是能在较短的时间内一次成型出 形状复
杂,尺寸精度高和带有金属嵌件的制品,而且生产率高,适应 性强,易于
实现自动化,因而被广泛用于塑料制品当中。
(1)注射成型简介:使热塑性塑料或热固性塑料在料筒内熔融,而 由注
标准
文案
射装置中的柱塞或螺杆将熔融塑料以一定的压力和速度注射到 模具型腔,
冷却或化学交联后固化, 通过注射模的定出装置配合注射 机的定出系统
完成塑料件的顶出。注射制品已接近塑料产品的 1/3 ,
注射机约占塑料机械的 2/3 ;
(2)适用塑料:几乎全部热塑性塑料, 多数热固性塑料, 泡沫塑料、
增强塑料等的应用。
(3)注塑成型的特点:
1 能一次成型外形复杂、尺寸精确可带有各种金属嵌件的塑料制 品,
制品的大小由钟表齿轮到汽车保险杠;
2 是可加工的塑料种类繁多 ,除聚四氟乙烯和超高分子量聚乙烯 等极
少数品种外 ,几乎所有的热塑性塑料 (通用塑料、纤维增强塑料、 工程
塑料 )、热固性塑料和弹性体都能用这种方法方便地成型制品
3 是成型过程自动化程度高 , 其成型过程的合模、加料、塑化、注
射、开模和制品顶出等全部操作均由注射机自动完成。
(4)注塑成型的原理:
粒状或粉状塑料通过螺杆的旋转和外部的加热作用, 使它受热熔 化
至流动状态, 然后在螺杆的连续高压下, 熔融塑料被压缩并向前移 动,
通过喷嘴射出,注入一个温度较低的闭合模具中,充满模具的塑 料经冷却
硬化,即可保持模具型腔所赋予的形状,开启模具,即完成 一个注射周期
Molding Cycle。
标准
文案
标准
文案
3.1 材料及参数的选择:
常用齿轮材料有 POM( 聚甲醛 )、PA(聚酰胺或尼龙 )、PC(聚
碳 酸脂 )等工程塑料 , 综合考虑塑料的使用性能、 工艺性能和经济性 ,
首 选聚甲醛 POM 料(特别是共聚甲醛 ), 该材料是一种高结晶性的热塑
性塑料 ,具有优异的综合力学性能 ,强度高、刚性好, 抗冲击 ,耐疲劳、 蠕变
性能较好 ,自润滑性能优良 ,摩擦系数小 (仅为 0.21) 且耐摩性 好 ,吸水
性比 PA 料和 PC 料小 , 产品尺寸稳定性好 ,适用于制造各 种齿轮、传动
零件或减摩零件等。
模 数 m=1.25, 齿数 z=48, 压 力 角为 20°的 正常 齿 ,齿 宽
b=34mm, 转速 n2=100r/min, 齿轮材料为聚甲醛 POM 料。
3.2 工艺方案的选择和制定
3.2.1 温度:
注塑过程中的温度主要是指胶料的熔融温度 (包括料筒温度和喷 嘴温
度 )和模具温度 , 因为两者都对整个注射过程有重要影响。要同 时具有最
高的充模速度 , 又要能保持塑件的特性 , 就需要有适当的熔 融温度和模具
温度 , 模温越高 , 充模速度越快。模温能控制塑料的填 充速度、塑件的冷
却时间和塑件的结晶度。
[3]
实际生产中聚甲醛塑 料合理的喷嘴温度和料筒
温度见表 1
标准
文案
模具温度对齿轮的成型周期及成品质量 (如应力、系数率、尺寸 公
差、机械性能等 )有决定性的影响 ,对 POM 材料而言 ,成型齿轮的 模具
温度一般控制在 70°C 左右。
3.2.2 注射压力与模具温度的关系 注射压力对塑料充填起决定性作用 , 而
注射压力与塑料熔融温度、 模 具温度又是相互制约的。运用注塑绘图法 ,
找出能生产优良塑件的最 佳参数组合 , 通过注射压力与模具温度关系图 ,
就可以找出合理的 注射压力和模具温度组合 , 如图 1 所示。由曲线图可
知 , ABCD范围 内的各点,代表能生产优质塑件的压力和棋具温度的组
合。超过 CD 曲线便会造成塑件飞边或尺寸过大 ;低于 AB 曲线会造成塑件
尺寸过 小或充填不满 , 最佳的组合在 X点, 因它容许有最大的参数变化范
围。
标准
文案
3.2.3模具的温度 对于小模数的塑料齿轮,由于制件尺寸不大,精度要求
比较高,形状 比较复杂,为了防止齿轮变形和凹陷,齿轮厚度一般在
2~3mm左右, 成型齿轮的注塑模具确定为双分型面点浇口结构, 这样
一方面保证齿 轮的精度,另一方面可以便于去除点浇口凝料。
在设计计算模具型腔时,收缩率的选定对成型塑料齿轮影响很大, 要 正
确掌握齿轮各参数的收缩状况,根据试验时所得的收缩率来确定成 型的
收缩率,再计算出模具成型零件的工作尺寸。
3.2.4 最终工艺参数确定 塑料齿轮注塑工艺的关键参数有:
① 料筒温度:一般为 170 ℃ ~190 ℃
② 注塑压力:一般为 40~130 MPa 。注塑压力的高低与塑料熔体流 动
速率、模具浇口形状与尺寸、齿轮设计结构及尺寸、模具温度、注 塑机
类型等有关。
标准
文案
③ 注塑速度:一般在 20~80 cm
3
/s 。为避免熔体过早冷却产生缺陷,
一般采用快速注塑的方法,而厚壁齿轮一般采用慢速注塑。
④ 模具温度:一般不低于 75℃,对厚壁齿轮模温可适当调高一些,
但不要超过 120℃。另外,模具温度应尽量均匀,防止齿轮翘曲变 形。
⑤ 保压时间:随齿轮厚度增加而增加,一般从几秒到几分钟不等。
⑥ 成品热处理:一般在 130℃的恒温箱中保温 4~8 小时,以释放内
应力等。
3.3 成型规律的分析 在上述注塑工艺参数中,最主要的参数有三个:模
具温度、注塑压力 和保压时间。 这三个参数对塑料齿轮成型的收缩率具
有重要影响, 如 图所示的参数与成型收缩率的关系曲线图
标准
文案
标准
文案
结
论:
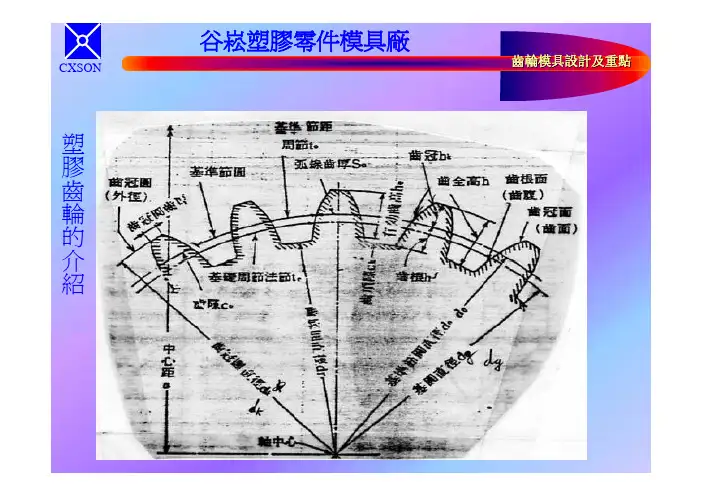
塑胶齿轮模具设计要点
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
圖其 齒 所定 輪 示位 模
极具 其的 重模 要仁 必通 須常 采采 用用 防的 呆是 功圓 能形 如的
CXSON
பைடு நூலகம்
谷崧塑膠零件模具廠
齒輪模具設計及重點
澆齒 口輪
模 3點 通 如常 左是 圖 所 3板 示模 組並 立且 圖是
直 接 點
CXSON
谷崧塑膠零件模具廠
3.齒輪的外徑和厚度(外徑齒厚越大的其齒合精度越難達到)
4.齒輪的常見結構(分為一層,二層,三層….和孔徑的形狀結構)成形齒盡 可以在同一側(公模側)
5.齒輪的進膠須完全平衡一般采用3點進膠并且不可靠齒形部位太近
一般偏靠中心﹐3點進膠須看短射料頭是否平衡﹐(會影響齒的嚙合)
6.齒輪模具的模仁必須標注几何公差精度在0.005~0.01(特別是同心度)
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
左圖是齒輪模 的母模仁依圖 所示其注入口 是3點進膠是3 等分是最佳的 設計方式其注 入口的大小通 常在0.7~1.2之 間
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
此類似的 齒輪設計 不可如雙 齒一半在 母模一半 在公模如 此其精度 保證困難 設計盡可 以在同一 側
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
齒輪模母模 平面組立圖 料道板﹐流 道形狀排位
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
左圖所示是常用 的齒套依圖所示 排氯位置大小﹐
左圖所示是常用 的齒套依圖所示 標注齒套重點寸 法﹐以及定位畫 法
左圖所示是常用 的齒套線割齒形 的參數此參數是 已加縮水(每一項 參數都要加縮水)
如何成功制造注塑齿轮

如何成功制造注塑齿轮注塑齿轮与机加工齿轮相比,除了利用渐开线共轭来传递运动这一点相同外,几乎没有其它共同之处。
这两种齿轮具有本质上的区别。
机加工齿轮是在为特定加工任务而设计的专用齿轮机床上切削加工至规定尺寸: 注塑齿轮则是在齿轮模腔中注塑成形,该模腔通常用线切割放电加工机床(EDMs )加工而成。
注塑齿轮模腔的尺寸大小可保证注模后经冷却收缩的注塑齿轮具有正确的尺寸公差。
用一个模腔可以加工出上百万个注塑齿轮。
齿轮切削加工制造商承担的任务是按照公差要求切削加工出每一个齿轮。
而注塑齿轮制造商面临的任务则是制造出一个接近完美的齿轮模腔,然后用这个模腔加工出所有符合公差要求的齿轮。
这一看来虽小但却意义重大的差别导致了很多其它变化。
这种差异在一旦决定采用注塑齿轮时就已形成。
注塑齿轮的设计毫无疑问,注塑齿轮:必须在模腔内成形。
这一事实导致了重要的后果。
注模型腔和其中的轴类零件很难具有机械传动机构所能提供的精密公差。
型腔和齿轮有可能随着湿度和温度的变化以不同的比率收缩或膨胀。
随着本地条件的不同,注塑齿轮的强度、硬度甚至传动效率都将有所变化。
在承载情况下,轮齿表面的温度将会升高,从而影响塑料的特性。
由于存在这些变量及其它一些因素,有必要对齿轮的轮齿进行定制设计。
注塑齿轮设计的优势体现在应用上。
大部分注塑齿轮传动都是独一无二的。
一个齿轮可以精确设计为只有与另一个配对齿轮啮合时方能完成其指定功能。
此外,注塑齿轮的优化设计与制造几乎不必考虑工具因素。
线切割放电加工机床制造的模腔,其精度取决于计算机辅助设计的精度。
齿验模腔的公差可达到微米级。
事实上,不再需要传统的滚刀,径节或模数也不再是重要的技术参数。
渐开线基圆成为重要的变量。
压力角能以模拟量方式进行调整,以平衡轮齿啮合时强度与高度的关系。
定制设计的齿轮与标准齿轮相比,在性能、安静度以及允许公差方面都有很大的改进和提咼。
齿轮注模装置经过齿轮啮合设计和制定公差后,下一步需要制作注模装置。
标准结构篇:7)塑料齿轮轮系设计总章
标准结构篇:7)塑料齿轮轮系设计总章本章⽬的:了解塑料齿轮设计常⽤知识1.塑料齿轮的前置知识要学习设计塑料齿轮,就需要先了解齿轮。
因为塑料齿轮是齿轮中之⼀,其材质为塑料。
需要学习的齿轮知识包括:齿轮的定义,齿轮轮系的作⽤,齿轮的分类等。
2.齿轮2.1 齿轮定义齿轮是指轮缘上有齿的连续啮合传递运动和动⼒的机械元件。
2.2 齿轮轮系的作⽤在实际机械中,少有使⽤单个齿轮,往往要采⽤⼀系列相互啮合的齿轮来满⾜⼯作要求。
这种由⼀系列的齿轮组成的传动系统称为轮系。
齿轮轮系的作⽤⼀般有:2.2.1 改变扭矩(⼀般⽤于增⼤电机扭矩)电机的扭矩是有限的,在尺⼨重量规定的情况下,我们就算选⽤最⼤扭矩的电机也常常不符⽽设计要求。
所以轮系的最⼤作⽤就是⼤幅度增加电机的扭矩。
2.2.2 改变转速(⼀般⽤于降低电机转速)同理,电机的转速通常⾮常快,轮系的另⼀个作⽤就是⼤幅度减少电机的转速。
当然,降低电机转速的⽅法不只是⼀种,⽐如步进电机的细分驱动器就能提供降低转速作⽤,还有改变电机控制电流等。
2.2.3 改变转动⽅向(⼀般⽤于垂直于电机旋转⽅向)如果设计中电机的⽅向位置是固定且设计要求改变转动⽅向,则需要⽤到蜗轮蜗杆等齿轮。
反之,可以直接更改电机位置。
2.3 齿轮的分类齿轮可按齿形、齿轮外形、齿线形状、轮齿所在的表⾯和制造⽅法等分类。
2.3.1 齿轮齿形分类齿轮的齿形包括齿廓曲线、压⼒⾓、齿⾼和变位等参数。
渐开线齿轮⽐较容易制造,因此现代使⽤的齿轮中,渐开线齿轮占绝对多数,⽽摆线齿轮和圆弧齿轮应⽤较少。
在压⼒⾓⽅⾯,⼩压⼒⾓齿轮的承载能⼒较⼩;⽽⼤压⼒⾓齿轮,虽然承载能⼒较⾼,但在传递转矩相同的情况下轴承的负荷增⼤,因此仅⽤于特殊情况。
⽽齿轮的齿⾼已标准化,⼀般均采⽤标准齿⾼。
变位齿轮的优点较多,已遍及各类机械设备中。
2.3.2 齿轮外形分类另外,齿轮还可按其外形分为圆柱齿轮、锥齿轮、⾮圆齿轮、齿条、蜗杆蜗轮;2.3.3 齿线形状分类按齿线形状分为直齿轮、斜齿轮、⼈字齿轮、曲线齿轮;2.3.4 轮齿所在的表⾯分类按轮齿所在的表⾯分为外齿轮、内齿轮;2.3.5 齿轮制造⽅法分类按制造⽅法可分为铸造齿轮、切制齿轮、轧制齿轮、烧结齿轮、注塑齿轮等。
塑料齿轮注塑模具设计概述

塑料齿轮注塑模具设计概述摘要:塑料齿轮注塑模具是一种生产塑料齿轮的工艺,主要用于大批量生产小型齿轮。
在设计过程中,需要进行模具初步设计、注塑模具设计和模具制造与调试等阶段。
在模具初步设计阶段,需确定所需齿轮类型、选定合适的塑料材料、设计齿轮几何参数,并确定尺寸和容差要求。
在注塑模具设计阶段,需设计模具构造图纸、排胶系统、进料系统、冷却和加热系统、定位方式和矫正机构,以及开模方向和分型线位置。
在模具制造与调试阶段,需要形成三维模型并加工模具模板和零件,进行总拼和试模,并进行调试。
最后,在模具使用和保养阶段,需要进行设备维护、清洁和检查以确保其有效性。
此外,在整个设计过程中,还需要考虑到模具的可制造性和成本控制等方面。
关键词:塑料齿轮;注塑模具;设计一、引言塑料齿轮是一种广泛用于机械设备和器具中的零件。
齿轮的几何参数和尺寸精度非常重要,因为它们直接影响到齿轮和机械系统的性能和可靠性。
注塑成型技术是一种快速、高效地生产齿轮的方法,而塑料齿轮注塑模具则是实现该过程的主要工具。
设计和制造高质量的塑料齿轮注塑模具是一个复杂且时间和资金密集型的过程,需要对塑料加工、模具设计和机械制造等领域都有深入了解。
提供关于塑料齿轮注塑模具设计和制造的概述,介绍其基本流程、关键步骤和注意事项等。
我们将讨论模具设计的初步阶段,包括齿轮类型的确定、塑料材料选择、齿轮几何参数的设计和尺寸要求的确定。
探究注塑模具设计的各个方面,如构造图纸的设计、排胶系统、进料系统、冷却和加热系统、定位方式和矫正机构等,以及模具制造和调试的相关内容。
介绍模具使用和保养的注意事项,以确保其在使用过程中的有效性和延长寿命。
希望本文能为相关领域的从业者提供参考并有所启发。
二、模具初步设计模具初步设计是进行塑料齿轮注塑模具设计的第一阶段。
此阶段需要进行市场调研和设计规划,并确定所需生产齿轮类型、选定合适的塑料材料、设计齿轮几何参数,并确定尺寸和容差要求。
(一)齿轮类型及塑料材料的选择根据实际需求和市场调研,确定所需的齿轮类型。
塑胶齿轮模具设计 (2)
塑胶齿轮模具设计齿轮传动是机械传动件中应用最广的一种传动方式,而塑胶齿轮作为齿轮产品中的一种,在各领域中的应用也越来越广泛,塑胶齿轮质轻、传动噪音低,而且随着塑料工业的发展,齿轮耐高温、承受高负载的能力也越来越强,甚至在许多场合都可替代金属齿轮。
齿轮传动要求准确、平稳、均匀;特别是高端产品对齿轮的精度要求更高。
塑胶齿轮模具作为高效、批量、稳定的成型设备,其结构、制造工艺尤为重要。
本公司拥有十多年齿轮模具制造的经验,并且与国外许多同行均有密切的技术交往,通过吸收、消化国外同行的许多丰富经验,而且自主创新许多结构、改善生产工艺,形成了较为完善的中高端塑胶齿轮制造技术,现将本公司的齿轮制造技术介绍给国内同行,以期大家一起进步,共同促进国内塑胶齿轮技术的提升。
一、塑胶齿轮结构⑴、塑胶制品重要的特征是公称壁,公称壁的厚度将影响部件的强度、成本、重量和精度。
塑胶制品的公称壁厚在范围内时,注塑成型制品效果最好;2-3mm 是塑胶制品中较常用的尺寸。
塑胶制品不能达到完全平均胶厚,对于低收缩率的材料,公称壁厚变化应控制在25%以下,对于高收缩率的材料,公称壁厚变化控制在15%以下。
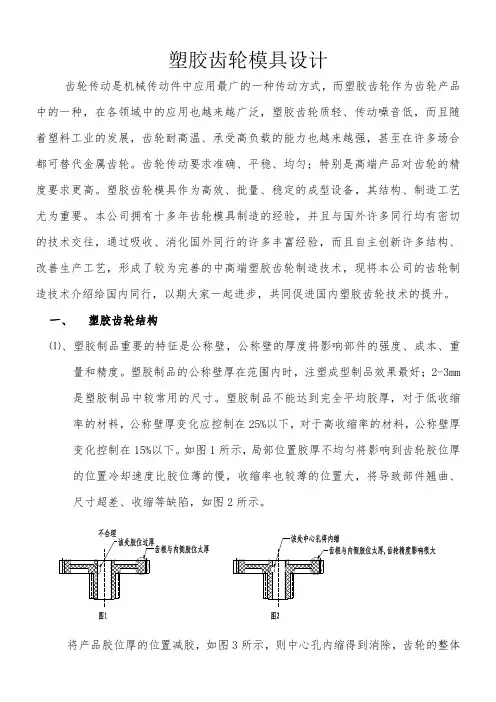
如图1所示,局部位置胶厚不均匀将影响到齿轮胶位厚精度得到了改善。
⑵、修圆角当两个壁在部件中相交形尖角时,在该处可以出现应力集中和流动性降低,可以通过把夹角修成圆角,可使应力分布到较大区域内,同时提高材料的流动性,较大的圆角半径可以减少应力集中,但材料截面积加大,影响产品收缩,内角修圆时,建议修圆半径为公称壁厚的25%,如图3所示。
⑶、加强筋当齿宽高度较大时,为增强齿轮的刚性,必须增加适当加强筋,为便于填充、排气和脱模,加强筋的高度不应大于公称壁厚的倍,对于高收缩率的材料,加强筋的厚度大约取公称壁厚的一半,对于低收缩率的材料可以取公称壁厚的75%。
当齿轮承受较大负载时,可采用(如图4)加强筋形式,但靠近加强筋处齿形精度将受一定影响,当齿轮承受负载不大时,为保证齿形精度,同时又有足够的强度,可采用(如图5)加强筋形式。
塑料齿轮的注塑模设计毕业设计论文

塑料齿轮的注塑模设计摘要:塑料齿轮与传统的金属齿轮相比,具有质量轻、承受的载荷较低、传动时噪音低和制造成本低等优点,使得塑料齿轮近年来在工业产品中越来越广泛地被应用。
注塑成型是塑料制品生产的一种重要的方法。
目前,在塑料齿轮注塑模设计过程中,多是采用模具使注塑件一次直接成型。
由于注塑件结构和工艺上的圆角、凹槽等局部特征,就会使得注塑模具结构变得极为复杂,增加了模具制造的成本,也使注塑件的加工效率大大降低。
本设计不再采用注塑方法使塑料齿轮直接成型,而是通过改变注塑件的局部特征和结构以及辅助一些特殊的加工方法。
经过仔细分析确定了加工工艺:注塑成型——车削加工mmR圆弧。
6圆弧槽及3经过这样处理,注塑模结构变得很简单。
在车削加工时可以选用专用的工装卡具,注塑成型后的齿轮能够很快的装卡在车床上。
因此,该齿轮的加工工艺的制定保证了一定的生产效率且经济性好。
通过简化注塑件使模具结构能够达到简单化而且保证了模具的成功设计,提高了加工效率,降低了整个注塑件的加工成本,保证了客户的满意度。
关键词:塑料齿轮浇注系统注塑模分型面1 引言在注塑模设计中经常会遇到注塑件由于本身的结构和工艺上的问题而使注塑模具结构复杂甚至难以注塑成型;有的属于产品设计者不注重产品的加工工艺性而随意在产品上增加诸如圆角、凹槽、凸台、倒钩等局部特征;有的是根据产品的使用目的而不得不增加一些特殊局部结构来满足使用要求。
相对于这些注塑工艺上的难点,必须采取一定的方法来解决此类问题。
通过改变注塑件的局部特征和结构以及辅助一些特殊的加工方式等手段使得产品结构能够符合注塑成型工艺且模具结构能够达到简单化,而使模具设计成功的概率得到很大的提高。
本次设计通过注塑件的成型加工工艺来了解注塑模具设计的方法(模具的型腔布置、分型面选择、浇注系统、成型零部件、抽芯机构、导柱导向机构设计、脱模机构设计及冷却系统的设计;根据设计注塑模的需要,选择合适的注塑机;根据所设计模具工作的需要,合理选择模具的材料以及对所选材料进行相应的热处理)。
塑料齿轮加工工艺及材料解析
塑料齿轮加工工艺及材料解析塑料齿轮在过去的50年里经历了从新型材料到重要的工业材料的一个变化历程。
今天它们已经深入到许多不同的应用领域中,如汽车、手表、缝纫机、结构控制设施和导弹等,起到传递扭矩和运动形式的作用。
一、塑料齿轮的加工工艺(1)使用专业的仪器设备。
精密齿轮的生产也需要使用专业的检测设备,如用来控制齿轮质量的双齿侧面的滚动检测器、评估齿轮齿面以及其它特征的电脑控制检测器。
(2)温度环境控制。
由于齿轮的尺寸容易受季节性温度变换的影响,甚至打开门让一个叉车通过引起的温度波动都能影响齿轮的尺寸精度,因此模塑商需要严格控制成型区的环境条件。
(3)稳定的动力供给。
可控制聚合物温度和湿度的适宜干燥设备,配有恒定的气流的冷却单元。
有些场合使用自动化技术,通过一个反复的动作,将齿轮从成型的位置移开并放置在传送单元上,达到冷却方式的一致。
二、材料分析(1)乙缩醛.作为一个重要的齿轮制造材料广泛应用于汽车、器具、办公设备等领域,已有40多年的历史。
它的尺寸稳定性能和高耐疲劳和抗化学性可承受温度高达90℃以上。
和金属以及其它塑料材料相比,它具有优异的润滑性能。
(2)P B T聚酯.与乙缩醛、其它类型塑料以及金属材料的产品比较,它运行良好,经常用于齿轮的结构中。
(3)聚酰胺材料,与其它的塑料材料和金属材料比较,具有韧性好和经久耐用的性质,常用于涡轮传动设计和齿轮框架等应用领域但是聚酰胺具有吸湿或润滑剂而造成尺寸变化的特征,使得它们不适合用于精密齿轮领域。
(4)聚苯硫醚(P P S).的高硬度、尺寸稳定性、耐疲劳和耐化学性能的温度可达到200℃。
它的应用正深入到工作条件要求苛刻的应用领域、汽车业以及其它终端用途等。
(5)液晶聚合物(L C P).它可以忍受高达220℃的温度,具有高抗化学性能和低成型收缩变化。
使用该材料已经做出齿厚约0.066m m的成型齿轮,相当于人头发直径的2/3大小。
塑料齿轮的加工方法
塑料齿轮的加工方法塑料齿轮是一种常见的传动装置,广泛应用于机械、汽车、电子、电力等行业。
与金属齿轮相比,塑料齿轮具有重量轻、噪音小、不需要润滑等优点,因此在一些特定的场合中更加受到青睐。
下面将介绍塑料齿轮的加工方法。
第一步:设计与模具制造首先,需要根据使用要求和传动系统的工作条件,进行齿轮的设计。
设计需要考虑到齿轮的参数,如齿数、模数、压力角等,以及齿轮的连接方式、装配方式等。
设计完成后,根据设计图纸制造模具。
模具是塑料齿轮加工的关键,好的模具能够保证齿轮的精度和质量。
第二步:原料选用与预处理选择合适的塑料原料对于制作优质的塑料齿轮至关重要。
常用的塑料原料有尼龙、聚乙烯、聚丙烯等。
这些材料具有良好的机械性能和化学性能,在齿轮制造中应用广泛。
在加工前,需要对原料进行预处理,如干燥处理和配料搅拌,以确保原料的质量和均匀性。
第三步:注塑成型1.将预处理过的塑料颗粒装入注塑机的料斗中,通过加热和螺杆推动将塑料加热融化。
2.将熔融状态的塑料通过喷嘴注入模具腔型中,注射速度需控制适当,避免气泡和过高的注射压力。
3.冷却过程是关键,注塑机会通过冷却介质对模具进行冷却,加速塑料的固化过程。
冷却时间需根据塑料的种类和厚度确定。
4.当塑料冷却固化后,将模具打开,取出齿轮成品。
注塑成型是一种高效、精度高的加工方法,能够生产出形状复杂、精度要求高的塑料齿轮。
第四步:后续处理齿轮的后续处理包括修整、除毛刺和热处理等。
修整是为了去除齿轮表面的毛刺和瑕疵,使其表面光滑。
对于精密齿轮,还需要进行热处理,通过控制温度和时间来调整齿轮的硬度和耐磨性。
总结:塑料齿轮的加工方法主要包括设计与模具制造、原料选用与预处理、注塑成型和后续处理。
其中,模具的制造是加工过程中的关键,好的模具可以保证齿轮的精度和质量。
注塑成型是一种高效、精度高的加工方法,能够快速制造形状复杂的塑料齿轮。
后续处理则是为了进一步提高齿轮的表面质量和机械性能。
通过采用合适的加工方法和技术,可以制造出质量可靠、性能优越的塑料齿轮。
塑胶齿轮模具设计要点
4.齒輪的常見結構(分為一層,二層,三層….和孔徑的形狀結構)成形齒盡 可以在同一側(公模側)
5.齒輪的進膠須完全平衡一般采用3點進膠并且不可靠齒形部位太近
一般偏靠中心﹐3點進膠須看短射料頭是否平衡﹐(會影響齒的嚙合)
6.齒輪模具的模仁必須標注几何公差精度在0.005~0.01(特別是同心度)
塑 膠 齒 輪 的 介 紹
谷崧塑膠零件模具廠
齒輪模具設計及重點
CXSON
塑 膠 齒 輪 的 介 紹
谷崧塑膠零件模具廠
齒輪模具設計及重點
CXSON
塑 膠 齒 輪 的 介 紹
谷崧塑膠零件模具廠
齒輪模具設計及重點
以上是齒輪產品測量單齒齒輪的換算表Z是齒數 H是換算參數,實測值除換算參數等於實際齒外徑
CXSON
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
齒輪模母模 平面組立圖 料道板﹐流 道形狀排位
CXSON
谷崧塑膠零件模具廠
齒輪模具設計及重點
左圖所示是常用 的齒套依圖所示 排氯位置大小﹐
左圖所示是常用 的齒套依圖所示 標注齒套重點寸 法﹐以及定位畫 法
左圖所示是常用 的齒套線割齒形 的參數此參數是 已加縮水(每一項 參數都要加縮水)
CXSON
塑 膠 齒 輪 的 介 紹
谷崧塑膠零件模具廠
齒輪模具設計及重點
CXSON
塑 膠 齒 輪 的 介 紹
谷崧塑膠零件模具廠
齒輪模具設計及重點
CXSON
塑 膠 齒 輪 的 介 紹
谷崧塑膠零件模具廠
齒輪模具設計及重點
CXSON
塑 膠 齒 輪 的 介 紹
塑料齿轮设计(公司设计手册)
1 齿轮强度设计
1.1正齿轮设计
1.2斜齿轮设计
2 齿轮形状设计方面的注意事项 3 计算示例
1 齿轮强度设计
1.1 正齿轮设计 1.1.1 基于刘易斯公式的疲劳强度设计
刘易斯公式的基本思路是假设一个齿尖承受所有法向负荷这样一种最严重的情况,
并据此来考虑齿根处所产生的最大弯曲应力。但齿形系数一般使用节点附近的值。
斜齿轮与上述正齿轮形状非常相似,计算弯曲应力和传递扭矩时也可分别使用正齿
轮的(1)和(2)式。斜齿轮的齿形系数则要使用(5)式中给出的与相当正齿轮齿 数Zυ对应的齿形系数。
Zυ=Z/cos3β ………(5) β:螺旋角
此外,计算弯曲应力和扭矩时不用模数m而改用法向模数mn。 mn=m cosβ …………(6) 于是(1)式变为:
别注意。树脂层的厚度应根据金属嵌件的大小来更改,图2-1为其大致标准。 但即使 达到了图2-1的标准也不能保证不发生蠕变断裂。
技 科 工 精
2.2 金属嵌件 2.2.2 金属嵌件的缺口
为了阻止金属嵌件的旋转和滑动,通常会开各种形状的防滑槽,但最好不要开成象 键槽那样的壁厚不均的形状。此外,金属嵌件上有缺口时,成型收缩所产生的应力会 集中到缺口,有时会从此处断裂,因此应充分注意金属嵌件的形状。通常做成滚花纹 或细齿。 应该注意的是,一般来说,退火后成型应变会减少,但带有金属嵌件时,退火后应变 则未必会减少,反倒是蠕变断裂寿命会缩短。 此外,不使用金属嵌件而在树脂部分开键槽时,应注意槽角或齿根处不得有缺口。
其中
P :轮齿上的切向负荷(N) T :扭矩(N·m) σb :弯曲应力(MPa) b :齿宽(mm) m :模数(mm) d :节圆直径(mm)
:节点附近的齿形系数 y′ “模数m基准”(参见表1-1)