
数控刀具寿命计算
1 引言
MATLAB(Matrix Laboratory)是一种流行的数学软件,非常适合矩阵运算,它可将复杂的数学计算过程表示为一个程序(以后可随意调用),还可用三维图形、图像、声
音和动画等方便快捷地表达计算结果,帮助逻辑思维。
此外,MATLAB软件中还有几十种工具箱,可用于各类科研工作。
目前MATLAB软件不仅已成为大学教学的
实验软件之一,而且正逐步推广应用于工程界。
本文结合具体实例,应用MATLAB 软件对某种型号刀具的使用寿命进行了统计分析与假设检验,初步展示了MATLAB 软件在机械工程中的广阔应用前景。
2 应用MATLAB软件统计分析刀具寿命
在某一道工序中,用自动车床连续加工某种零件。
因刀具损坏等原因将引起加工故障,设故障的出现具有随机性,并假定加工任一零件时出现故障的机会相等。
操作人员通过检测零件来确定工序是否出现故障。
现积累有100 次故障记录,当故障出
试统计分析该工序中刀具使用寿命的分布规律。
1.统计分析步骤
a.数据录入
首先将各行数据按行向量输入,构成矩阵,然后将X 矩阵存为新文件data。
在图1 所示MATLAB软件命令窗口输入如下12 行内容后按Enter 键:
x1 =[459 362 624 542 509 58
4 433 748 81
5 505];
x2 =[612 452 434 982 640 742 565 706 593 680]; x3 =[926 653 164 487 734 608 428 1153 593 844]; x4 =[527 552 513 781 474 388 824 538 862 659]; x5 =[775 859 755 49 697 515 628 954 771 609]; x6 =[402 960 885 610 292 837 473 677 358 638]; x7 =[699 634 555 570 84 416 606 1062 484 120]; x8 =[447 654 564 339 280 246 687 539 790 581]; x9 =[621 724 531 512 577 496 468 499 544 645]; x10 =[764 558 378 765 666 763 217 715 310 851]; x =[x1 x2 x3 x4 x5 x6 x7 x8 x9 x10]; save data x
则在MATLAB 软件安装文件夹的子文件夹bin 里,立即出现一个新文件data 。
需要说明,在以后的每一步骤里都要用load data 命令调用该数据文件。
b.
作频数直方图
在MATLAB 命令窗口输入如下两行内容后按Enter 键: load data hist(x ,
10)
图1 MATLAB 软件命令窗口
则在图形窗口可立即显示如图2 所示的频数直方图。
由图2 可得出初步结论:该批刀具的使用寿命可能服从正态分布规律。
c.
刀具寿命分布的
正态性检验
在MATLAB 命令窗口输入如下两行内容后按Enter 键: load data normplo(t x)
则在图形窗口可立即显示如图3 所示的刀具寿命分布正态性检验结果。
由于图3 中100 个离散点非常靠近倾斜直线段,因此可得出结论:该批刀
具的使用寿命近似服从正态分布规律。
d.
参数估计
在MATLAB 命令窗口输入如下两行内容后按Enter 键: load data
[muhat ,sigmahat ,muci ,sigmaci ]= normfit(x)
则可立即估计出该批刀具寿命的均值为594,方差为204.1301;均值的0.95置信区间为[553.4962,634.5038],方差的0.95置信区间为[179.2276,237.1329]。
假设检验
已知该批刀具的使用寿命服从正态分布,现在方差未知的情况下检验其均值m 是否等于594。
在MATLAB 命令窗口输入如下两行内容后按Enter 键: load data
[h ,sig ,ci ]= ttest(x ,594)
则可得数据结果:h=0,sig=1,ci=[553.4962,634.5038]。
图2 频数直方图
图3 刀具寿命分布的正态性检验结果
检验结果:①布尔变量h=0,表示不拒绝零假设,说明提出的假设“寿命均值594”
是合理的;②95%的置信区间为[553.5,634.5],它完全包括594,且精度很高;
③sig 的值为1,远超过0.5,不能拒绝零假设。
3 结语
应用MATLAB软件统计分析刀具使用寿命具有高效、便捷、形象等优点。
在大学教学、工程分析和科学研究中,MATLAB软件正逐步取代FORTRAN语言和BASIC 语言,起着越来越重要的作用。
可以预见,MATLAB软件在工程界将获得日益广泛的应用。
刀具寿命
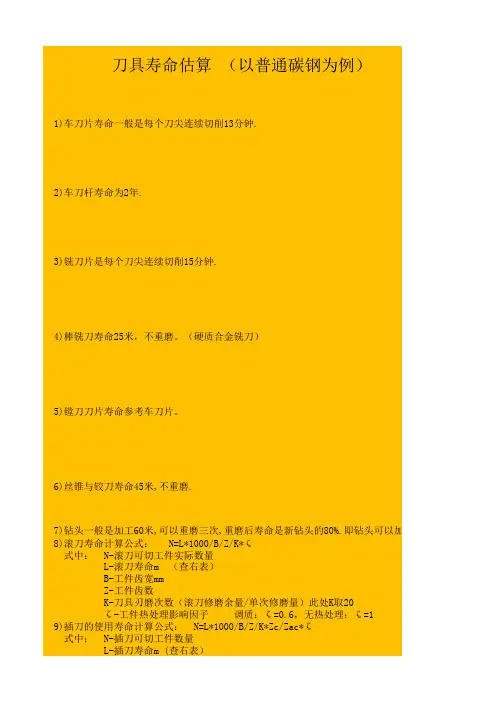
100
0.35
90
0.31
80
0.28
70
0.24
50
0.60
40
0.48
30
0.36
20
0.24
时间合计
2.86
加工数量
4.54
工件基准齿宽b
30 20 60 100
工件基准齿数z
20 40 23 20
滚刀寿命L(m)
24000 19200 9384 7200
滚刀
工件基准齿宽b
70 10 刃磨次数
单件孔数量
5
4
3
孔深度(mm) 加工数量
6
15
20
10
6
20
66.67 45.00 100.00
6 , 滚 刀 寿 命
模数
1~2
2~3.5
3.5~6.3
6.3~10
工件齿宽b
30 24 60 100
工件齿数z
20 57 23 20
加工数量
2000 702 356 180
注:滚刀加工数量为刃磨一次可加工工件数量,每把滚刀可刃磨20次左右 。
7 , 插 刀 寿 命
模数
1~2
2~3.5
3.5~6.3
6.3~10
插刀齿数
41 33 33 33
工件齿宽b
30 10 10 90
工件齿数z
40 20 20 70
注:插刀加工数量为刃磨一次可加工工件数量,每把插刀可刃磨15次左右 。
加工数量
444 2588 1196
6
8,拉刀的使用总寿命为23000件
130
0.1
828
83
第2-5节刀具耐用度

二、 选择切削用量的原则 1、切削用量对生产率的影响
金属切除率可以表示为: Q=v· f· ap (mm3/s)
2、切削用量对刀具耐用度的影响
举例:在一定条件下,硬质合金刀具车削45钢时有如下关系:
T
CT V f
5 2.25 0.75 p
a
可见,切削速度v的影响最大,进给量f居其次,切削 深度ap的影响最小。
3、选择切削用量的基本原则
选择切削用量应在保证刀具一定耐用度的前提下, 优先考虑采用最大的切削深度ap,其次考虑采用大的进 给量f,最后根据刀具耐用度的要求选定(根据相关手册 资料)合理的切削速度v。
4、切削用量选择实例
粗车切削用量的选择 切削深度: 第一次(2/3~3/4)Δ 第二次(1/3~1/4)Δ 进给量(0.3~0.8mm/r)根据工件材料、刀具刚度及切削深 度查表选择。 切削速度:查表 半精车、精车切削用量的选择 切削深度、进给量都较小,主要是根据刀具耐用度选择。
第五节 刀具耐用度具从开始切削至达到磨钝标准为止使用的 切削时间,用T表示,也可以用达到磨钝标准所经过的切削行 程长度或加工出的零件数表示。 2、刀具寿命是指一把新刀具从投入切削起到报废为止总的实际 切削时间,其中包含多次重磨,因此等于该刀具的耐用度乘以 重磨次数,即: T总=n×T
5、切削用量优化计算
建立数学模型,确定边界条件,计算机求解
完
谢谢!
毕
3、刀具耐用度计算公式
CT T 1/m 1/n 1/p V f ap
4、刀具耐用度的确定
最大生产率耐用度:根据单件工时最小的原则确定的耐用度称为最 大生产率耐用度。加工一个零件所需的工序时间tw: tw = tm + ( tm/T ) ×tct + tot 经济耐用度:以加工成本最低为优化目标获得的刀具耐用度为经济 耐用度。每个零件的平均工序费用C为 C = tw × M + ( tm/T )×Ct tw:工序时间; tm:工序切削时间; tm/T:换刀次数 tct:一次换刀所需时间; tot:其他辅助时间 ; M:工时费用; Ct:换一次刀具所需的费用
如何进行刀具寿命的管理?

如何进行刀具寿命的管理?
钻削中心由于刀具数量多、刀具磨损快等特点,往往出现因未能及时更换刀具,而因刀具破损导致工件报废,或过早更换刀具而使刀具成本增高。
因此,由CNC系统来进行刀具寿命的统计和警告是解决上述问题的*佳办法。
刀具寿命管理功能由刀具组号、刀具号、刀具寿命值、刀具补偿量代码组成。
刀具寿命管理的设定有两种方法:一种是界面手动配置,一种是程序自动配置。
对于相同刀库配置的批量机台,我们推荐使用程序自动配置。
可参考文档中的步骤,独立完成刀具寿命管理功能的配置。
1.配置参数
设置刀具组数
6813=16(可修改,此处设定刀库刀具组数)
设置刀具寿命管理忽略号
6810=0(钻攻机上务必设为0)
设置寿命记数的M代码
6811=6
设置刀具寿命管理功能有效
8132#0=1
6805#4=0
2.修改换刀宏程序
在宏程序中,找到Z轴返回第二参考点的程序段,在此程序段后增加M6o
3.修改PMC程序
在PMC程序中,将M6的译码信号,直接导通G4.3,结束应答。
将刀具寿命报警信号(F64.0)接通外部报警地址,并编辑报警信息,如“刀具寿命已到“。
机床刀具寿命统计步骤的具体操作方法

YCMYCM抄写刀具寿命时:OFF/SET——+——TOOLLF ——抄写[计数]值具体操作方法如下:YCM可以直接读取刀具寿命!注意:只有在刀具号前面有@的符号时,刀具寿命功能才运行!如图黑色箭头。
调试产品请及时通知调试间当班人员去更改刀具寿命!Old BrotherDATA BANK——EOB——TOOLDATA——EOB——TOOLLIST——EOB注意:(1).Brother机床刀具寿命统计的方法和其他机床不一样,Brother显示的是还剩余的加工时间,其他的机床显示的都是已经加工的时间,所以,每次抄刀具寿命时,Brother应该是用:设定的时间—机床显示的时间= 已经消耗的时间!(2).抄好时间以后一直按F0,机床会保存并退出刀具寿命页面!调试产品请及时通知调试间当班人员去更改刀具寿命!MAZAK先将机床操作面板设置在加工页面(显示位置键的页面),刀具数据——上下键——刀具寿命设定值)调试产品请及时通知调试间当班人员去更改刀具寿命!HAASCURNT.....———PAGE UP (按四下)——刀具寿命注意:填写刀具跟踪表时,要注意抄写的应该是下面倒数第二列(黑色箭头)的位置!最后一列是刀具寿命的设定值,请不要抄错!调试产品请及时通知调试间当班人员去更改刀具寿命!MORI SEIKI(深精机)OFFSET——刀具寿命管理——(更改的是现在值)调试产品时更改的是设定值注意:MORI SEIKI机床寿命设定了一个预告值,如若到了此设定值,务必要更换刀具并清零,否则等机床寿命到了以后,报警信号按复位是清除不了的,只有将报警的那一刀具组删除,在重建一个组,重新设定那一组的所有刀具参数!很是麻烦。
New BrotherDATA BANK——EOB——TOOLDATA——EOB——TOOLLIST——EOB注意:(1).Brother机床刀具寿命统计的方法和其他机床不一样,Brother显示的是还剩余的加工时间,其他的机床显示的都是已经加工的时间,所以,每次抄刀具寿命时,Brother应该是用:设定的时间—机床显示的时间= 已经消耗的时间!(2).抄好时间以后一直按F0,机床会保存并退出刀具寿命页面!调试产品请及时通知调试间当班人员去更改刀具寿命!。
数控刀具磨损检测与刀具寿命管理

数控刀具磨损检测与刀具寿命管理数控刀具在现代制造业中扮演着重要的角色,它们的使用寿命直接影响着生产效率和产品质量。
而刀具磨损是导致切削性能下降的主要原因之一。
因此,对数控刀具的磨损检测和刀具寿命管理显得尤为重要。
一、数控刀具磨损检测的意义数控刀具的磨损程度直接影响着加工效果和工件质量。
当刀具磨损达到一定程度时,切削力将会增加,导致加工质量下降,甚至引发刀具断裂等问题。
因此,及时准确地检测刀具磨损程度,可以帮助企业及时更换刀具,避免因磨损而造成的生产事故和损失。
二、刀具磨损检测的方法目前,常用的刀具磨损检测方法主要有视觉检测、声学检测和振动检测等。
视觉检测是一种简单直观的方法,通过观察刀具表面的磨损程度来判断刀具是否需要更换。
这种方法操作简便,但准确性较低,只适用于刀具磨损程度较为明显的情况。
声学检测是通过检测刀具切削过程中产生的声音来判断刀具的磨损程度。
这种方法可以实时监测刀具的磨损情况,但对于一些噪音较大的加工环境来说,准确性会受到一定的影响。
振动检测是通过检测刀具切削过程中产生的振动信号来判断刀具的磨损程度。
这种方法准确性较高,可以实时监测刀具的磨损情况,并且对加工环境的影响较小。
但是,振动检测方法的设备成本较高,对操作人员的要求也较高。
三、刀具寿命管理的重要性刀具寿命管理是指对数控刀具的使用寿命进行有效管理和延长,以提高切削效率和降低生产成本。
刀具寿命管理的重要性主要体现在以下几个方面:1. 提高生产效率:合理管理刀具寿命可以避免因刀具磨损而导致的频繁更换刀具的情况发生,从而减少停机时间,提高生产效率。
2. 降低生产成本:刀具是生产过程中的重要消耗品,延长刀具的使用寿命可以减少刀具的购买成本,并降低刀具更换和维修的人力成本。
3. 提高产品质量:刀具磨损会导致加工质量下降,而合理管理刀具寿命可以保证切削性能的稳定,提高产品的加工精度和表面质量。
四、刀具寿命管理的方法刀具寿命管理主要包括刀具的选择、刀具的刀具寿命预测和刀具的维护保养等方面。
刀具寿命可以通过这些计算模型来预测,收藏吧学霸!

刀具寿命可以通过这些计算模型来预测,收藏吧学霸!在金属切削加工中,刀具会使工件材料变形,并以切屑形式将其剪切下来。
变形过程需要大量的力,刀具会承受多种机械、热、化学和摩擦负荷。
一段时间过后,这些负荷最终会导致刀具由于磨损过于严重而必须更换。
通过恰当地预测刀具寿命,生产制造商可以根据刀具磨损情况精确地规划金属加工工艺,并因此控制成本,以及避免由于意外的刀具失效行为或不可接受的工件质量而造成意外停机。
刀具寿命建模并不是一种纯学术追求;它可以帮助制造商提高生产率和控制成本。
制造业重点考虑的是需要花费多少时间和成本才能生产出特定数量的合格工件。
了解在需要更换刀具之前刀具能够准确、高效地切削多长时间非常重要。
工艺可靠性以及对刀具成本和停机时间进行的控制取决于是否能够准确地预测刀具寿命。
一个多世纪以来,科学家和工程师们建立和测试了数学模型并考虑到刀具所受到的力,以估算预期的刀具寿命。
Taylor 模型在 20 世纪初期,美国工程师 F.W. Taylor 开发出了一个刀具寿命模型,此模型包含了与金属切削相关的因素。
Taylor 发现,增大切削深度只对刀具寿命产生极小的影响,增大进给量所产生的影响稍大一些,而提高切削速度对刀具寿命产生的影响最大。
下图显示了提高速度Vc、增大进给量f和增大切削深度 ap之后所产生的刀具磨损。
Taylor 基本模型的等式是vc* Tm = CT,其中的vC 代表切削速度,T 代表刀具寿命,m 和 CT 是常量,CT 代表影响一分钟刀具寿命的切削速度。
Taylor 还发现,刀具通常在开始运行时加速磨损,并在第二阶段趋于稳定但慢慢增大,最终进入快速磨损的第三阶段(也就是最终阶段),直到刀具寿命结束。
他设计的模型展示了第二阶段与第三阶段之间的时间长度。
因此,Taylor 模型不适用于较低的切削速度,当切削速度较低时,工件材料会粘附和积聚在切削刃上并影响切削质量和损坏刀具。
此外,在此模型范围外的高切削速度足以产生化学磨损。
数控机床技术中的刀具寿命控制与预测
数控机床技术中的刀具寿命控制与预测刀具寿命控制与预测是数控机床技术中非常重要的一项任务。
刀具寿命的控制和预测能够有效提高数控机床的生产效率和质量,并降低生产成本。
本文将从刀具寿命控制和预测的概念、方法和应用等方面进行详细介绍。
一、刀具寿命控制的概念与方法1. 概念:刀具寿命控制是指通过合理的控制切削条件,延长刀具的使用寿命和提高切削效率的一种技术手段。
它主要包括刀具选择、刀具磨损监测与补偿、切削速度与进给率的优化等方面。
2. 方法:- 刀具选择:根据不同加工工艺和工件材料的特性,选择适合的刀具材料和类型,以提高刀具的耐磨性和稳定性。
- 刀具磨损监测与补偿:通过各种传感器和监测系统,实时监测刀具的磨损状态,及时进行补偿和更换,以保持刀具的最佳工作状态。
- 切削速度与进给率的优化:通过优化切削参数,控制切削温度和切削力,减少刀具的老化和断裂,延长刀具的使用寿命。
二、刀具寿命预测的概念与方法1. 概念:刀具寿命预测是根据刀具使用情况和切削参数,通过建立数学模型和统计分析,预测刀具使用寿命的一种方法。
它可以帮助机床操作者提前做好刀具更换准备工作,避免刀具突然断裂或失效造成的生产停机和损失。
2. 方法:- 数据采集与分析:通过传感器等装置采集刀具使用过程中的各项数据,包括刀具磨损情况、切削力、切削温度等。
然后对这些数据进行统计分析和建模,找出刀具寿命与参数之间的关联性。
- 预测模型建立:根据分析结果,建立相应的预测模型。
常用的方法包括神经网络、遗传算法、支持向量机等。
- 预测结果评估与优化:根据已有的数据和实际情况,评估预测结果的准确性。
若发现存在误差或其他问题,需要对模型进行调整和优化。
三、刀具寿命控制与预测的应用1. 提高生产效率:通过合理的刀具寿命控制与预测,可以避免刀具突然失效或断裂带来的生产停机和损失,提高了机床的利用率和生产效率。
2. 降低生产成本:刀具是机床加工的重要耗材之一,延长刀具的使用寿命可以减少刀具的更换频率和成本,从而降低了生产成本。
确定合理的刀具寿命方法
确定合理的刀具寿命方法刀具寿命是指刀具在刀具工作过程中所能保持的一定的精度和寿命时间,刀具寿命的合理确定对于提高刀具使用效率和降低生产成本具有重要意义。
以下是几种常见的合理确定刀具寿命的方法:1.标准寿命法该方法是通过测试及统计分析确定刀具的标准寿命,即在标准切削条件下,刀具的使用寿命,在实际生产中,按照标准切削条件进行加工,当达到标准寿命时,就视为刀具的正常寿命,需要进行更换。
这种方法比较简便,适用于刀具寿命相对稳定的加工和切削工序。
2.实验寿命法该方法通过实验的方式来确定刀具的寿命。
首先按照预定的加工条件和切削参数,进行切削实验,观察刀具的磨损情况及加工质量指标的变化,比如加工表面粗糙度、尺寸精度等。
然后在实验结果的基础上,综合考虑刀具的经济效益和安全性,确定刀具的合理寿命。
3.实际寿命法该方法是根据实际生产情况和经验,结合刀具的状况、切削条件和工件材料等因素,来确定刀具的合理寿命。
一般情况下,刀具寿命的确定会结合刀具制造商的推荐或建议,同时根据实际使用情况进行调整,以保证刀具能够在工作寿命内达到最佳的加工效果。
4.经验法该方法是通过实践和经验来确定刀具的寿命。
在实际生产过程中,根据相似材料、相似加工条件和相似加工目标的经验,来进行刀具寿命的评估和预测。
这种方法的优点在于简单易行,但也存在经验误差和个体差异的问题。
在确定刀具寿命的过程中,还需要考虑以下几个方面的因素:1.切削条件:包括切削速度、进给速度、切削深度等。
不同的切削条件会对刀具的磨损和寿命产生影响,在刀具寿命的确定过程中需要充分考虑切削条件的稳定性和合理性。
2.刀具材料:不同的刀具材料对切削时的磨损和寿命有着显著的影响。
刀具材料的硬度、韧性、热膨胀系数等特性会影响刀具的寿命。
根据不同的工件材料和切削条件来选择合适的刀具材料是确定刀具寿命的基础。
3.刀具磨损监测:通过对刀具的磨损进行实时监测,可以判断刀具剩余寿命的长度,避免了因刀具寿命结束而导致的不良加工效果和停机维修的时间浪费。
刀片寿命计算方法
z 切割刀數 =200mm(8”)÷5(Chip size)×2(兩面) =80 lines
z 切割長度
=80×200mm×0.78
=1.248公尺
8”
z 可切割片數 =4120÷1.248 =3301片
Chip size: 5x5
註:係數0.78是指晶片面積佔四方形面積的0.78倍
注意事項
上述的計算方式僅是提供參考, 我們並不保證刀片壽命會如同計 算的一樣。
刀片壽命計算方法Βιβλιοθήκη 計算條件 晶片規格
z Wafer material: Silicon z Wafer size: 8” z Wafer thickness: 12mil
刀片規格
z ZH2050 27HEEE(刃長:890um) z Spindle rpm: 40K-45K z Feed speed: 50mm/s z Blade height: Cut through
影響刀片壽命的因素相當多,像 是晶片厚度、進刀速度、轉速、 機器精度…,故無法一一說明。
建議您能實際切割後,收集相關 的統計資料,以計算刀片壽命。
參數定義
磨耗量:ZH2050 27HEEE約每8 公尺消耗1um(經驗值)。
可用刃長 (E)
安全裕量 (S)
晶片厚度 (T)
切割深度 (D)
刀片 晶片 膠帶
計算原則
安全裕量一般取50um為原則,以避免 刀座刮傷晶片表面。
切割深度一般取15-25um為原則,並 沒有強制性。
最小刃長=S+T+D =50+305+20 =375um
可用刃長=實際刃長-最小刃長 =890-375 =515um
計算方法
铣削加工中的刀具寿命预测
铣削加工中的刀具寿命预测随着现代制造业的发展,铣削加工技术已经成为重要的制造工艺之一。
铣削加工利用铣削刀具进行切削加工,刀具的寿命是影响制造质量、加工效率和生产成本的重要因素之一。
因此,在铣削加工中,如何预测刀具的寿命成为了制造企业关注的重要问题。
一、刀具寿命的定义和影响因素1、定义刀具寿命是指刀具在正常使用下能够连续工作的时间或切削的零件数量。
部分切削加工中,刀具寿命是指刀具失效前已切削的工件体积。
2、影响因素(1)切削参数。
刀具的寿命与切削力成正比,因此切削力的大小与切削参数有关。
切削速度、进给速度和切削深度等都会对刀具寿命产生影响。
(2)刀具材料和结构。
刀具材料和结构的不同会影响刀具的硬度、强度、热稳定性以及抗热疲劳和抗拉伸脆裂性等物理特性,从而影响刀具寿命。
(3)切削液。
切削液可以起到冷却刀具和工件、润滑削除剂等作用。
使用合适的切削液可以有效地延长刀具寿命。
(4)切削材料。
切削材料的性质也会影响刀具寿命。
铸铁、镍基合金、钢等材料,难度大为不同。
(5)使用环境。
使用环境的温度、湿度、振动以及切削的尺寸、形状和复杂程度等都会对刀具寿命产生影响。
二、刀具寿命预测方法对于企业来说,准确地预测刀具寿命,可以提高生产效率、减少生产成本以及避免因刀具损失而带来的生产中断等问题。
目前预测刀具寿命的方法主要有以下三种:1、经验法经验法是通过对历史数据进行分析和总结,在实践中逐步积累经验,建立预测模型,根据预测模型预测刀具寿命。
这种方法的优点是简单易行,但是精度较低,只能在特定情况下应用。
2、理论计算法理论计算法是根据刀具的数学模型及物理特性进行计算,预测刀具寿命。
这种方法的优点是精度高,但是需要进行大量的数学计算和实验验证。
3、人工智能方法人工智能方法主要指机器学习以及神经网络等方法,它可以通过对大量数据的分析和建模,预测刀具寿命。
这种方法的优点是适用于多种情况,而且预测精度高,但是需要大量的数据和计算资源。