
钻头基础知识
钻井基础知识1

钻井知识基础
1 一、井身结构设计
1、井身结构包括:
(1)一口井的套管层次;
(2)各层套管的直径和下入深度;
(3)各层套管相应的钻头直径和钻进深度;
(4)各层套管外的水泥上返高度等。
2、确定井身结构尺寸:
一般由内向外依次进行,先确定生产套管尺寸,再确定下入生产套管的井眼尺寸,然后确定中层套管尺寸„„.
3、套管与井眼间隙:
过小,小套管困难,固井质量难保证,过大,不经济
一般大于10mm。如17-1/2与13-3/8间隙为52.3mm,12-1/4与9-5/8间隙33.3mm。
目前套管尺寸从4-1/2到20共14种尺寸规格,每中尺寸规格又分多种钢级和壁厚。
目前见到的钻头尺寸从4-5/8到26共23种尺寸。
4、套管柱类型:
导管(引导一开钻井液),表层套管(安装井口,继续钻井,悬挂以后各层套管),技术套管(封隔不同的压力层,保护生产套管),生产套管,尾管,组合套管,异径套管。
5、井口安装过程
(1)一开钻井、下套管、固井、(候凝?)、导管打孔放浆、割导管、掉起、焊环形钢板(内圈不焊)、初凝、放浆、割套管
(2)吊装套管头,底盘焊接(内外),安装井口。
(3)二开钻进,下套管,固井,上提防喷器组(固定在大梁上,提前松套管头螺栓),放好套管挂,上提套管,放挂下落,下放套管(坐挂),割套管,甩防喷器。安装套管头,安装防喷器。
2 某井井身结构图
3 二、各次开钻井口
第1次开钻
4 第2次开钻
5 套管头结构
卡瓦式。
6 第3次开钻
7 三、钻柱组合
1、通常的组成部分有:
方钻杆:
在钻柱的最上端,用于传递扭矩,有四方钻杆,六方钻杆(四方比六方允许有更大的间隙,六方传递的平稳性更好,欠平衡,且原管更小(172,150)。
钻杆:
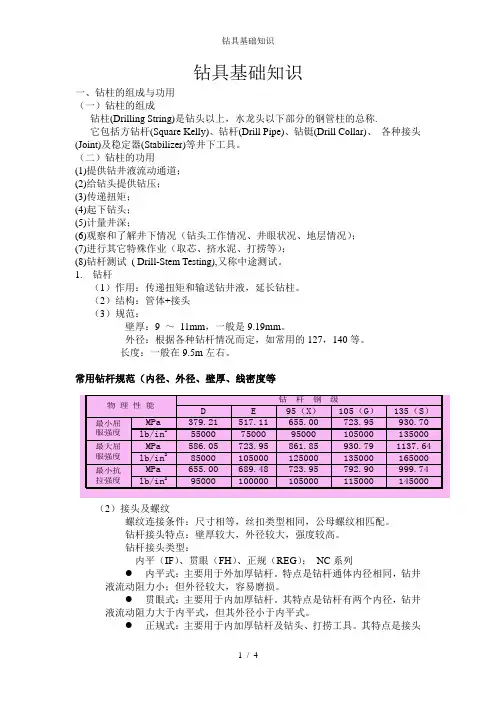
钢级:D55、E75、X95,G105,S135,V,最小屈服强度psi=6890pa≈0.007Mpa,
尺寸:2-3/8,2-7/8,3-1/2,4,4-1/2,5,5-1/2,(6-5/8)
钻具基础知识
钻具基础知识
1 / 4 钻具基础知识
一、钻柱的组成与功用
(一)钻柱的组成
钻柱(Drilling String)是钻头以上,水龙头以下部分的钢管柱的总称.
它包括方钻杆(Square Kelly)、钻杆(Drill Pipe)、钻铤(Drill Collar)、 各种接头(Joint)及稳定器(Stabilizer)等井下工具。
(二)钻柱的功用
(1)提供钻井液流动通道;
(2)给钻头提供钻压;
(3)传递扭矩;
(4)起下钻头;
(5)计量井深;
(6)观察和了解井下情况(钻头工作情况、井眼状况、地层情况);
(7)进行其它特殊作业(取芯、挤水泥、打捞等);
(8)钻杆测试 ( Drill-Stem Testing),又称中途测试。
1. 钻杆
(1)作用:传递扭矩和输送钻井液,延长钻柱。
(2)结构:管体+接头
(3)规范:
壁厚:9 ~ 11mm,一般是9.19mm。
外径:根据各种钻杆情况而定,如常用的127,140等。
长度:一般在9.5m左右。
常用钻杆规范(内径、外径、壁厚、线密度等
(2)接头及螺纹
螺纹连接条件:尺寸相等,丝扣类型相同,公母螺纹相匹配。
钻杆接头特点:壁厚较大,外径较大,强度较高。
钻杆接头类型:
内平(IF)、贯眼(FH)、正规(REG); NC系列
内平式:主要用于外加厚钻杆。特点是钻杆通体内径相同,钻井液流动阻力小;但外径较大,容易磨损。
贯眼式:主要用于内加厚钻杆。其特点是钻杆有两个内径,钻井液流动阻力大于内平式,但其外径小于内平式。
正规式:主要用于内加厚钻杆及钻头、打捞工具。其特点是接头钻 杆 钢 级 物 理 性 能 D E 95(X) 105(G) 135(S)
打孔加工基础知识
打孔加工基础知识
打孔加工是一种在工业领域中使用广泛的加工方法,它可以制作出各种尺寸、形状和数量的孔洞,被广泛应用于制作零部件、模具、零件加工、电路板制作等领域。今天,我们将介绍打孔加工的一些基础知识。
一、打孔加工的概述
打孔加工主要是通过使用钻头或机床将孔洞加工出来,在工业制造过程中,打孔技术是很重要的一环,因为它可以帮助制造工程师制定设计和生产出零部件的精确尺寸。
在许多加工过程中,打孔都是必要的,因为各种机械和设备都需要各种不同形状和大小的孔洞,其中包括方形、圆形、长方形、标准和定制孔及其他形状。打孔加工过程根据不同的孔洞尺寸和用途可以使用不同的加工方法、容器和材料。
二、打孔加工的工具和材料
打孔加工需要使用相应的工具和材料,如刀具、钻头、材料等。
(一)刀具
刀具是打孔加工中不可或缺的工具之一,它们包括铣刀、车刀、切削刀、钻头和其他加工刀具。这些刀具的使用范围和形状有所不同,根据不同的加工要求,需要选用不同的刀具。
(二)钻头
钻头是打孔加工最常用的工具之一,它们通常由高速钢或碳化钨制成,利用中心钻和钻头针对不同类型的孔洞执行操作,根据不同的加工要求需要选择不同的钻头。
(三)材料
在打孔加工过程中,需要使用合适的材料,这些材料可以是金属、木材、塑料或其他材料。在选择材料时,需要考虑加工过程所需的稳定性、硬度和强度。
三、打孔加工的常用方法
打孔加工有很多种方法,可以根据不同的使用要求选择不同的方法。这里介绍一些常用的方法:
(一)机械钻孔
机械钻孔是最常用的方法之一,它使用旋转的钻头和钻床,按照预定的孔洞直径和深度,向材料中心自上而下钻孔。
(二)组合钻弹孔加工
组合钻弹孔加工是一种将钻头和锤头结合起来使用的方法。在这种方法中,锤头对钻头施加冲击力,产生强大的钻孔效果,通常用于加工较大、较硬的材料上。
(三)激光加工
激光加工是利用激光束对材料进行切割和加工的方法。这种方法相对于其他方法有许多优势,如可大幅提高加工速度、实现高精度的加工、减少材料损耗等。
钻井工程基础知识
1 / 41
第一节钻井工程
钻井分直井和定向井。定向井可分为:普通定向井、大斜度井、丛式井、多底井、斜直井、水平井等。
普通定向井:在一个井场内仅有一口最大井斜角小于60°的定向井。大斜度井:在一个井场内仅有一口最大井斜角在60°~86°X围内的定向井。丛式井:在一个井场内有计划地钻出的两口或两口以上的定向井组,其中可含一口直井。多底井:一个井口下面有两个或两个以上井底的定向井。斜直井:用倾斜钻机或倾斜井架完成的,自井口开始井眼轨道一直是一段斜直井段的定向井。动画3-1
一、钻井过程
1、准备工作
定井位:地质师根据地质上或生产上的需要确定井身轴线或井底的位置。
修公路:主要保障能通行重车,有的满载车总重可达39~40吨或更多。
平井场:在井口周围平整出一块场地以供施工之用。井场面积因钻机而异,大型钻机约需120×90m2,中型钻机可为100×60m2。
打基础:为了保证施工过程中各设备不因下陷不均匀而歪斜,要打基础。小些的基础用预制件,大的基础则在现场用混凝土浇灌。 2 / 41 安装:立井架,安装钻井设备。
2、钻进
当前世界各地普遍使用的打井方法是旋转钻井法,此法始于1900年。
钻进:钻进直接破碎岩石的工具叫钻头。钻进时用足够的压力把钻头压到井底岩石上,使钻头的刃部吃入岩石中。钻头上边接钻柱,用钻柱带动钻头旋转以破碎并底岩石广井就会逐渐加深。加到钻头上的压力叫钻压,是靠钻柱在洗井液中的重量(即减去浮力后的重量)的一部分产生的。
钻柱把地面的动力传给钻头,所以,钻柱是从地面一直延伸到井底的,井有多深,钻柱就有多长。随着井的加深,钻柱重量将逐渐加大,以致于将超过钻压的需要。过大的钻压将会引起钻头、钻柱、设备的损坏,所以必需将大于钻压的那部分钻柱重量吊悬起来,不使作用到钻头上。钻柱在洗井液中的重量称为悬重,大于钻压需要而吊悬起来的那部分重量称为钻重。亦即钻压=悬重一钻重。
钻头方面的基础知识

钻头方面的基础知识
-CAL-FENGHAI-(2020YEAR-YICAI)_JINGBIAN
钻削与钻头
钻削
用各种钻头进行钻孔、扩孔或锪孔的切削加工。钻孔是用麻花钻、扁钻或中心孔钻等在实体材料上钻削通孔或盲孔。扩孔是用扩孔钻扩大工件上预制孔的孔径。锪孔是用锪孔钻在预制孔的一端加工沉孔、锥孔、局部平面或球面等,以便安装紧固件。钻削方式主要有两种:①工件不动,钻头作旋转运动和轴向进给,这种方式一般在钻床、镗床、加工中心或组合机床上应用;②工件旋转,钻头仅作轴向进给,这种方式一般在车床或深孔钻床上应用。麻花钻的钻孔孔径范围为~100mm,采用扁钻可达125mm。对于孔径大于100mm的孔,一般先加工出孔径较小的预制孔(或预留铸造孔),而后再将孔径镗削到规定尺寸。
钻削时,钻削速度v是钻头外径的圆周速度(米/分);进给量f是钻头(或工件)每转钻入孔中的轴向移动距离(mm/r)。图2是麻花钻的钻削要素,由于麻花钻有两个刀齿,故每齿进给量af=f/2(mm/齿)。切削深度ap有两种:钻孔时按钻头直径d的一半计算;扩孔时按(d-d0)/2计算,其中d0为预制孔直径。每个刀齿切下的切屑厚度a0=afsinr,单位为mm。式中r为钻头顶角的一半。使用高速钢麻花钻钻削钢铁材料时,钻削速度常取16~40米/分,用硬质合金钻头钻孔时速度可提高1倍。
图2 麻花钻的钻削要素 钻削过程中,麻花钻头有两条主切削刃和一条横刃,俗称“一尖(钻心尖)三刃”,参与切削工作,它是在横刃严重受挤和排屑不利的半封闭状态下工作,所以加工的条件比车削或其他切削方法更为复杂和困难,加工精度较低,表面较粗糙。钻削钢铁材料的精度一般为IT13~10,表面粗糙度为Ra20~μm,扩孔精度可达IT10~9,表面粗糙度为Ra10~μm。钻削加工的质量和效率很大程度上决定于钻头切削刃的形状。在生产中往往用修磨的方法改变麻花钻头切削刃的形状和角度以减少切削阻力,提高钻削性能,中国的群钻就是采用这种方法创制出来的。
钻头知识大全

一、钻头刃口修磨和强化对钻削加工的改善
钻头在进行孔加工过程中会有不同程度的磨损,对钻头的材质和磨损情况进行分析,在改善钻削加工时,对钻头刃口进行修磨和强化,可有效改善钻头在加工过程中的磨损情况,提高钻头的性能和使用寿命。vip汽车设计网
孔加工在金属切削加工中占有重要地位,一般约占机械加工量的1/3。其中钻孔约占22%~25%,其余孔加工约占11%~13%。由于孔加工条件苛刻的缘故,孔加工刀具的技术发展要比车、铣类刀具迟缓一些。近年来,随着中、小批量生产对生产效率、自动化程度以及加工中心性能要求的不断提升,刀具磨锋技术、多轴数控刀具刃磨设备的发展带动了孔加工刀具的发展,其中最典型的就是在机械生产中已应用多年、使用最为广泛的整体结构的钻头修磨技术逐渐成熟起来。通过对钻头刃口的修磨和强化改善钻削加工条件,要从钻头的结构特点和实际使用情况中寻求解决方法。vip汽车设计网
钻头的特点vip汽车设计网
1.钻头的材质分为高速钢和硬质合金,高速钢主要采用高速钢W系、Mo系材料;硬质合金采用钨钛类(YG)、钨钛钴类(YT)材料。比较有代表性的如表1中所列W18Gr4V、YG6和YT14。vip汽车设计网
vip汽车设计网
图1 钻头的基本结构
2.麻花钻的基本形状和结构并没有太大的改变(见图1)。vip汽车设计网
3.麻花钻切削刃的几何角度之间具有一定的特点和关联性。如图2所示,主偏角为Kr,刃倾角为λs,前角为λs,后角为αf,锋角为2φ(传统为118°)。vip汽车设计网
表1 高速钢和硬质合金材料的物理力学性能vip汽车设计网
vip汽车设计网
其中,钻头螺旋型结构具有如下特点:vip汽车设计网
(1)主偏角Kr在锋角2φ确定后也随之确定。vip汽车设计网
(2)由于钻头切削刃的刀尖(钻头直径处)为切削刃的最低点,从结构可知钻头切削刃的刃倾角λs为负。vip汽车设计网
(3)在钻头螺旋槽形状结构影响下,刃部前角λs由钻头外径的韧带处向钻心方向逐渐变小。vip汽车设计网
金刚石钻头基本知识
第一章 金刚石钻头基本知识
第一节 概述 金刚石钻头的发展历史
金刚石钻头是不同于牙轮钻头的另一类钻井破岩工具,其使用可以追溯到 19 世纪 60 年代。 最初人们以天然金刚石为切削元件制作打炮眼和挖掘隧道的工具, 后来出现了用于石 油钻井的钢体鱼尾式天然金刚石全面钻进钻头和取心钻头。 早期的金刚石钻头是将天然金刚 石冷镶在低碳钢上的。由于天然金刚石来源有限,价格昂贵,加之本身尺寸、性能方面的原 因以及当时落后的制造工艺,大大限制了金刚石钻头在石油钻井工业中的应用。
随着粉末冶金技术的发展, 出现了采用烧结碳化钨作为钻头体的胎体式金刚石钻头。 这 种技术的出现使金刚石钻头的制造水平大大提高。 胎体式金刚石钻头具有耐冲蚀、 耐磨损的 特点,具有良好的使用性能,其制造工艺也不复杂,因此一经出现就迅速推广开来。
人造聚晶金刚石的研制成功, 对金刚石钻头技术的发展起了巨大的推动作用。 人造聚晶 金刚石复合片钻头(PDC钻头)的出现一度被称为 20世纪80年代钻井工业技术的一大突破, 这种新技术对石油钻井业的发展产生了巨大的影响。 现场使用证明, 软到中等硬度地层钻井 用PDC钻头具有机械钻速高、进尺多、寿命长、工作平稳、井下事故少、井身质量好等优点, 并能与井下动力钻具配合用于高速钻井。 合理使用金刚石钻头可以大大缩短建井周期, 降低 钻井成本,提高钻井经济效益。
金刚石钻头的发展前景
经过近二十多年的发展, 金刚石钻头已经成为继牙轮钻头之后的又一重要破岩工具。 时 至今日,PDC钻头在石油钻头市场所占的份额越来越大,几乎每年以 30%的速度侵吞牙轮钻
头市场。随着新的设计理论、设计方法和材料等技术的发展, PDC钻头的适用范围也在不断
扩展,以前被认为不适用于 PDC钻头的地层现在也广泛使用, 比如我国中原油田的文留区块
的沙二至沙三地层由于地质情况复杂、 夹层多,可钻性差,以前一直被认为是 PDC钻头的禁
钻头技术说明(1)
Size and Type
215.9GS516-FMT3 IADC: S322
Bit Specification
Blade Quantity 5
Size of Primary Cutter 16mm
Primary Cutter Quantity 35
Size and Quantityof Cutter 16mm/53
Gauge Length 65mm
Connection 4 1/2REG
Nozzle Quantity 5
Anticipated ROP 100ft/h
Anticipated Footage 12000ft
Operating Recommendations
Weight on Bit 25~160kN
Rotation Speed 60~260 R/M
Hydraulic Flow Rate 28~35L/S
Torque 15~20 KN•m
Features and Application
Shallow cone-short taper profile, medium cutter density; suitable for soft-medium hard formation.
Force balance design improves the stability and cutting ability, and effectively prevents deviation.
Wide and deep flow path design can provide a good effect in carrying cuttings and balling proof, and
improves the ROP.
High impact resistant compact can effectivelyprolong the service time of the bit. CNPC GWDC Diamond Bit
电钻钻孔基础知识
- 1 - 电钻钻孔基础知识
电钻是一种常见的电动工具,用于钻孔或挖掘材料。了解电钻的基本结构和操作方法,可以帮助您更好地使用电钻进行钻孔。
1. 电钻的组成
电钻主要由电动机、钻头、钻夹、开关和电源线等部分组成。电动机是电钻的核心部件,负责转动钻头。钻头是钻孔的部分,根据需要选择不同的钻头。钻夹是装配钻头的夹子,可以用手或钳子打开或关闭。开关是控制电钻启停的部分,通常有手柄开关和扳机开关两种类型。电源线将电钻与电源连接起来。
2. 钻头的选择
钻头的选择应根据所需孔径和要钻孔的材料而定。普通的钻头适用于钻木、塑料、石膏等材料,而金属和混凝土等硬材料需要选择专用钻头。钻头的直径越大,所需的电钻功率就越大。
3. 操作方法
在使用电钻之前,应先检查电钻和电源线是否正常,钻头是否装配正确。接通电源后,握紧电钻手柄,用另一只手按下扳机开关,缓慢地将钻头放到钻孔位置。钻孔时要注意保持电钻的垂直方向,避免偏移或抖动。钻孔深度应根据实际需要调整,可以用钻头上的深度挡环或测量工具来确定钻孔深度。
4. 安全注意事项
使用电钻时应穿戴好安全手套、护目镜和耳塞等防护用具,避免因钻孔过程中产生的碎片或噪音而对身体造成伤害。在使用时,应避 - 2 - 免将电钻插头插在插座上,以免发生电击事故。使用电钻时还应注意不要将电线缠绕在钻头或工件上,以避免意外发生。
掌握以上基础知识后,您可以更加自如地使用电钻进行钻孔,同时也能更好地保护自身安全。
你必须掌握的钻头知识(基础、易懂、珍藏版)
你必须掌握的钻头知识(基础、易懂、珍藏版)
钻头分类
按类型可分为刮⼑钻头、⽛轮钻头、⾦刚⽯钻头和PDC钻头等四种;
按功⽤分为全⾯钻进钻头、取⼼钻头和特殊⼯艺⽤钻头(⽐如扩眼钻头、定向造斜钻头等)。
刮⼑钻头
刮⼑钻头是旋转钻井使⽤最早的⼀种钻头,从⼗九世纪开始采⽤旋转钻井⽅法的时候就开始
使⽤这 种钻头,⽽且直到现在某些油⽥仍在使⽤。 这种钻头主要⽤在软地层和粘软地层,具有
很⾼的机械钻速和钻头进尺。 刮⼑钻头最⼤的优点是结构简单,制造⽅便,成本低,各油⽥可
⾃⾏设计和制造。
1)刮⼑钻头的结构
刮⼑钻头由钻头体、刮⼑⽚、分⽔帽和喷嘴四部分组成。钻头体是刮⼑钻头焊接刮⼑⽚和分⽔
帽的 本体,采⽤中碳钢材料 加⼯⽽成。下端焊接 刮⼑⽚和分⽔帽,上端车有丝扣和钻柱连接
。 刮⼑⽚⼜称⼑翼,是刮⼑钻头主要⼯作部 件。
2)刮⼑钻头⼯作原理
刮⼑钻头以切削⽅式破碎岩⽯。刮⼑钻头在 软的塑性地层⼯作时,其切削过程类似于⼑具切
削软⾦属。⼑⽚在钻压的作⽤下吃⼊地层,与此同时⼑刃前⾯的岩⽯在扭转⼒的作⽤下不断产
⽣塑性流动, 井底岩⽯被层层剥起 。刮⼑钻头钻进脆性较⼤的地层时,破碎岩⽯的过程则分为
碰撞 、压碎及⼩剪切和⼤剪切三个阶段:
碰撞:刃前岩⽯破碎后,岩⽯对⼑⽚的扭转 阻⼒减⼩, ⼑⽚向前推进,碰撞刃前岩⽯;
压碎及⼩剪切:⼑⽚在扭转 ⼒作⽤下压碎前⽅的岩⽯,使其产⽣⼩剪切破碎;
扭转⼒增⼤:⼑⽚继续 挤压前⽅岩⽯,当扭转⼒增⼤到极限值时,岩⽯沿剪切⾯产⽣⼤剪切破
碎,然后扭转⼒突然减⼩ 。
碰撞、压碎及⼩剪切、⼤剪切这三个过程反复进⾏,形成刮⼑钻头破碎塑脆性岩⽯的全过
程。
3)刮⼑钻头的正确使⽤
刮⼑钻头适⽤于软地层和粘软地层。钻进时需要适当控制钻压与转速,注意防斜、防蹩、防
⽌⼑翼断裂。由于刮 ⼑钻头在软地层中的机钻速较快,岩屑量较⼤,宜采⽤ ⼤排量钻进,充分
清洗井底和冷却钻头。刮⼑钻头钻进时 ,⼑翼外侧线速度较⾼,磨损速度较快,钻头容易磨损