
汽车白车身结构介绍焊装PPT
神龙特色的白车身焊装质量控制
M
一东风汽车有限公司/崔厚学
神龙特色的白车身焊装质量控制
我国汽车工业经过50多年的不断发展,特别是近20多
年来合资引进和自主品牌的快速崛起,逐渐缩小了与国际
先进水平的差距。2008年席卷全球的金融危机,严重侵蚀
了实体经济,以欧、美、日为代表的传统汽车市场连连下
挫。中国车市得益于经济的持续增长和国家应对危机的政
策措施,产销量持续增长,2009年更一举超越数十年来稳
居全球第一的美国市场,居世界第一。
轿车白车身焊装概况
车身制造的传统四大工艺——冲压、焊装、涂装、总
装,其中焊装工艺起着决定性作用:决定车身的外形轮廓
及装配精度;决定和影响车身的刚度及安全性;决定车身
的内部空间、承载能力及舒适性;决定和影响车身自重及
燃油经济性。 轿车白车身是由冲压成形的板料通过装配和焊接形成
的车身壳体。衡量和考核轿车自车身焊装质量的性能指标
主要有以下三项:焊点强度质量水平NQST,焊装外观缺陷
扣分Point ̄N几何尺寸质量水平IQG。神龙公司焊装一分厂
自1996年5月投产以来,通过科学建立和有效实施一整套具
有神龙特色的质量控制体系,以富康轿车为代表的白车身
焊装质量不断提高,目前已接近国际先进水平,在国内同
行业中处于领先地位。
神龙系列轿车白车身基本构造及焊装过程如图1所示。 富康轿车白车身焊装设备
1.白车身焊接制造设备 富康轿车白车身采用的焊接方法主要有电阻点
焊、 (富氩+CO )混合气体保护焊(MAG焊)、
螺柱焊等。根据不同车型,分别有电阻焊点(3609~
4125)个,焊接螺钉、螺母数百个,MAG焊焊缝总
长约3m,焊接螺柱50多个。表l列出了神龙公司焊装
一分厂焊接设备的分布情况。
从附表可见,富康轿车白车身主要采用电阻点
焊来完成绝大部分焊接工作量。在神龙公司焊装一
分厂全部焊接设备中,点焊设备占92.4%。如何保证
电阻点焊焊接质量,已成为富康轿车白车身焊装质
量控制的关键。
白车身焊装工艺设计概述

白车身焊装工艺设计概述
汽车车身焊装工艺概述
第一节焊装工艺分析
工艺性好坏得客观评价标准就就是在一定得生产条件与规模下,能否保证以最少得原材料与加工劳动量,最经济地获得高质量得产品。影响车身焊装工艺性得主要因素有生产批量、车身产品分块、焊接结构、焊点布置等。
一.生产批量
车身得焊装工艺主要由生产批量得大小确定得。一般来说,批量越小,夹具得数量越少,自动化程度越低,每台夹具上所焊得车身产品件数量越多;反之,批量越大,焊装工位越多,夹具数量越多,自动化程度越高,每台夹具上所焊得车身产品件数量越少。
1.生产节拍得计算
2.时序图设计
时序图(TIME CHART)就是指一个工位从零部件上料到焊好后合件取料得整个过程中所有动作顺序、时间分配以及相互间互锁关系,这些动作包括上下料(手动或自动),夹具夹紧松开,自动焊枪到位、焊接、退回以及传送装置得运动等。
由于每个车身装焊得零部件数量一定,焊点数量一定,焊接时间一定,要达到一定生产节拍内完成所有焊接,就必须将工序分开,分工位上料、焊接。
二.车身产品分块
分块就是将车身外壳体分成若干块便于冲压与焊装得零部件、组合件、分总成与总成。合理得分块不仅有利于形成良好得装配质量,并可有效地简化与优化制造工艺。
汽车白车身就是一个尺寸很大得复杂得焊接结构件,设计制造时常常就是将车身总成合理地划分为若干个部件与组合件,分别进行装配焊接成分总成件,然后再装配焊接成总成结构,这样化复杂为简单,化大为小,可以大大提高劳动生产率,改善结构得焊接工艺性。 1.结构分离面
将白车身总成分解为若干个分总成,相邻两个分总成得结合面称为分离面。分离面可以分为两类:
(1)设计分离面
根据使用上与构造上得特点,将汽车车身分成为可以单独进行装配得分总成,如发动机罩、行李厢盖、车门、车身本体等,这些分总成之间得结合面,称为设
计分离面。
设计分离面一般采用可拆卸得连接,如铰链连接,以便在使用与维修过程中迅速拆卸与重新安装,而不损坏整体结构。
汽车白车身焊接夹具的结构设计概要
汽车白车身焊接夹具的结构设计概要
汽车白车身焊接夹具的构造设计
汽车工业装备是近来盛行并迅猛发展的一个新兴行业。其实在这以前 它也存
在着 ,但因为汽车制造厂的车型改换没有此刻这么的屡次 ,种类这 么的多样化 ,且车型改换时变化最大的就是白车身。这就要求其对应的焊 装线能跟上汽车车型和种类的变换。在这种状况下突出了焊装线在汽车生 产和制造中的作用 ,使得人们愈来愈重视它。在汽车焊接流水线上 ,真实 用于焊接操作的工作量仅占 30%~40%,而60%~70%为工件的协助和装 夹工作。因为工件的装夹是在焊接夹具上达成的 ,所以夹具在整个焊接流 程中起侧重要作用。
在焊接过程中 ,合理的夹具构造 ,有益于合理安排流水线生产 ,便于 均衡工位时间 ,
降低非生产用节气降低生产成本。关于拥有多种车型的企 业 ,比方说一汽、沈汽、上汽等。如能科学地考虑共用或混型夹具 ,还有 利于建筑混型流水线 ,提升生产效率。
为提升我们汽车焊接夹具的设计水平 , 对汽车焊接夹具原理、 构造及 设计方法、原则有一个更深入的认识 ,在此把我自己的一些看法和经验与 大家一同商讨。
一、汽车焊接工艺特色
(一白车身的资料与构造
汽车焊接资料主假如低碳钢的冷轧钢板 ,镀锌钢板等。它们可焊性好 ,适 宜大多半的焊接方法 ,但因为是薄板件 ,因此刚性差、易变形。在构造上 , 焊接散件大多半是拥有空间曲面的冲压成形件 ,形状、构造复杂。有些型 腔很深的冲压件 ,除存在因刚性差而惹起的变形外 ,还存在回弹变形。这 都是在夹具设计构成中应当考虑的问
题。
(二焊接方法 汽车白车身焊接夹具的结构设计概要
汽车焊接方法主要有 CO2 气体保护焊和电阻焊。 CO2 气体保护焊应用 范围较
广 , 且对夹具构造要求不十分严格。 主要注意防备焊接产生的飞溅。 相应采纳的措
施有主要有夹具表面镀铜、主要夹紧定位零件包铜皮、加装保护盖板等举措。
4---T22白车身骨架总成(精简-发动机舱总成)
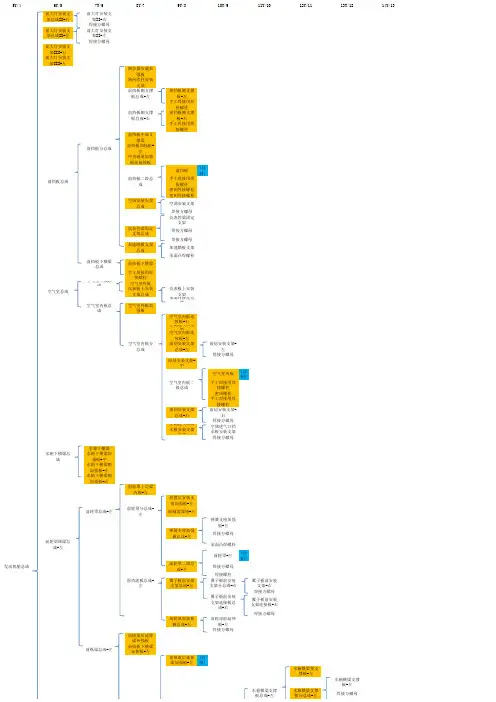
5Y/46Y/57Y/68Y/79Y/810Y/911Y/1012Y/1113Y/1214Y/13前大灯安装支架总成II-右前大灯安装支架II-右焊接方螺母
前大灯安装支架总成II-左前大灯安装支架II-左焊接方螺母
前大灯安装支架III-右
前大灯安装支架III-左离合器安装加强板
转向管柱安装支架
前挡板侧支撑板总成-左前挡板侧支撑板-左
手工焊接用焊接螺柱
前挡板侧支撑板总成-右前挡板侧支撑板-右
手工焊接用焊接螺柱
前挡板中部支撑梁前挡板分总成前挡板加强板-左
中央通道加强板前延伸板前挡板(自制)前挡板总成前挡板二级总成手工焊接用焊接螺柱密闭焊接螺栓
密闭焊接螺栓
空调安装支架总成空调安装支架
焊接方螺母
仪表管梁固定支架
仪表管梁固定支架总成焊接方螺母
焊接方螺母
加速踏板支架总成加速踏板支架
承面凸焊螺栓
前挡板下横梁总成前挡板下横梁
手工焊接用焊接螺柱空气室外板总成空气室外板
空气室总成仪表板上安装支架总成仪表板上安装支架承面焊接定位销
空气室内板总成空气室外板加强板
空气室内板连接板-右空调进气口支架
空气室内板连接板-左
空气室内板分总成雨刮安装支架总成-左雨刮安装支架-左焊接方螺母
雨刮安装支架-中
空气室内板(自制)
空气室内板二级总成手工焊接用焊接螺柱密闭螺栓
手工焊接用焊接螺柱
雨刮安装支架总成-右雨刮安装支架-右焊接方螺母
空调进气口挡水板安装支架总成空调进气口挡水板安装支架焊接方螺母
水箱下横梁
水箱下横梁总成水箱下横梁加强板-中
水箱下横梁侧加强板-左
水箱下横梁侧加强板-右
前轮罩上边梁内板-左
悬置后安装支架加强板-左前轮罩总成-左前轮罩分总成-左前减震器座-左
弹簧支座加强板-左
弹簧支座加强板总成-左焊接方螺母
前轮罩纵梁总成-左承面凸焊螺栓
前轮罩-左(自制)发动机舱总成前轮罩二级总成-左焊接方螺母
焊接螺柱
前挡泥板总成-左翼子板前安装支架总成-左翼子板前安装支架分总成-右翼子板前安装支架-右焊接方螺母
翼子板前安装支架连接板总成-右翼子板前安装支架连接板-右焊接方螺母
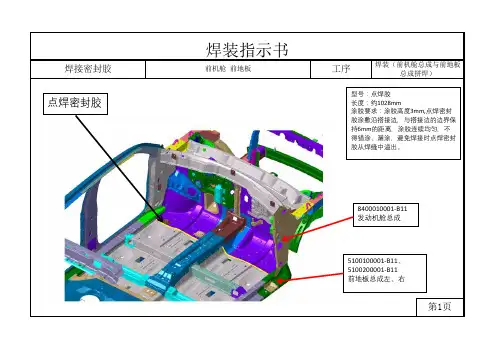
焊装涂胶示意图
焊装指示书
焊接密封胶前机舱 前地板工序焊装(前机舱总成与前地板
总成拼焊)
点焊密封胶型号:点焊胶
长度:约1028mm
涂胶要求:涂胶高度3mm,点焊密封
胶涂敷沿搭接边,与搭接边的边界保
持6mm的距离,涂胶连续均匀,不
得错涂、漏涂,避免焊接时点焊密封
胶从焊缝中溢出。
8400010001-B11
发动机舱总成
5100100001-B11、
5100200001-B11
前地板总成左、右第3页
第1页
焊接密封胶前地板 后地板区域工序焊装(下车身总成拼焊)焊装指示书
点焊密封胶型号:点焊胶
长度:约1390mm
涂胶要求:涂胶高度3mm,点
焊密封胶涂敷沿搭接边,与
搭接边的边界保持6mm的距
离,涂胶连续均匀,不得错
涂、漏涂,避免焊接时点焊
密封胶从焊缝中溢出5101010001-B11
后地板及梁架总成
5100100001-B11、
5100200001-B11
前地板总成左、右
第2页
焊接密封胶后围区域工序焊装(下车身总成拼焊)焊装指示书
点焊密封胶型号:点焊胶
长度:约1234mm
涂胶要求:涂胶高度3mm,点焊密封
胶涂敷沿搭接边,与搭接边的边界
保持6mm的距离,涂胶连续均匀,
不得错涂、漏涂,避免焊接时点焊
密封胶从焊缝中溢出。
5600010001-B11
后围板总成
5101010001-B11
后地板及梁架总成
第3页
第7页
焊接密封胶侧围总成 下车身总成门槛区域工序焊装(侧围总成、下车身总
成拼焊)焊装指示书
图示为左侧,右侧与此对称。
点焊密封胶型号:点焊胶
长度:约2806mm
涂胶要求:涂胶高度3mm,点焊密封
胶涂敷沿搭接边,与搭接边的边界
保持6mm的距离,涂胶连续均匀,
不得错涂、漏涂,避免焊接时点焊
密封胶从焊缝中溢出。
5401010002-B11
侧围总成-左
5010100001-B11下第7页
第4页
膨胀胶顶盖外板 顶横梁区域工序焊装(顶盖总成焊接)焊装指示书
膨胀胶(顶盖中上顶梁图示
位置共11处)
长度:90mm-11段
高度:6mm
膨胀胶(顶盖1号弓形梁
T22 白车身焊装涂胶图20141021
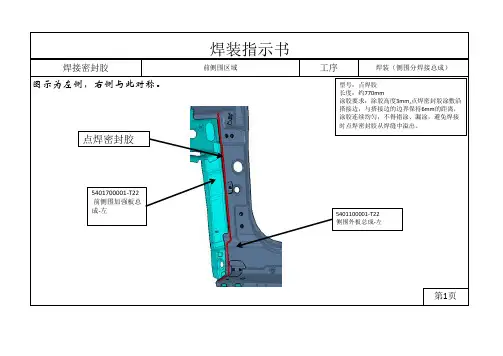
焊装指示书
焊接密封胶
前侧围区域工序
焊装(侧围分焊接总成)
图示为左侧,右侧与此对称。
型号:点焊胶
长度:约770mm
涂胶要求:涂胶高度3mm,点焊密封胶涂敷沿
搭接边,与搭接边的边界保持6mm的距离,
涂胶连续均匀,不得错涂、漏涂,避免焊接
时点焊密封胶从焊缝中溢出。
点焊密封胶
5401700001-T22
前侧围加强板总
成-左
5401100001-T22
侧围外板总成-左
第1页
焊装指示书
焊接密封胶
侧围总成 下车身总成区域工序
焊装(车身骨架焊接总成)
图示为左侧,右侧与此对称。
型号:点焊胶
长度:约737mm
涂胶要求:涂胶高度3mm,点焊密封胶涂敷沿
搭接边,与搭接边的边界保持6mm的距离,
涂胶连续均匀,不得错涂、漏涂,避免焊接
时点焊密封胶从焊缝中溢出。
点焊密封
5401010001-T22
侧围总成-左
5010100001-T22
下车身总成
第2页
焊装(车身骨架焊接总成)工序
侧围总成 下车身总成门槛区域焊接密封胶焊装指示书
图示为左侧,右侧与此对称。
型号:点焊胶
长度:约3235mm
涂胶要求:涂胶高度3mm,点焊密封胶涂敷沿搭
接边,与搭接边的边界保持6mm的距离,涂胶
连续均匀,不得错涂、漏涂,避免焊接时点焊
密封胶从焊缝中溢出。
点焊密封胶5401010001-T22
侧围总成-左
5010100001-T22
下车身总成
第3页
焊装指示书
焊接密封胶
轮罩内板 轮罩外板区域工序
焊装(后轮罩焊接总成)
图示为左侧,右侧与此对称。
点焊密封胶型号:点焊胶
长度:约1786mm
涂胶要求:涂胶高度3mm,点焊密封胶涂敷沿搭
接边,与搭接边的边界保持6mm的距离,涂胶
连续均匀,不得错涂、漏涂,避免焊接时点焊密
封胶从焊缝中溢出。
5401655001-T22
轮罩外板分总成-左
5401210001-T22
后轮罩内板总成-左
5401375001-T22
后轮罩内板下延伸板
总成-左
第4页
焊接密封胶
侧围外板 后轮罩区域工序
焊装(侧围分焊接总成)焊装指示书
点焊密封胶图示为左侧,右侧与此对称。型号:点焊胶
211246006_一种白车身总拼焊装柔性化拼台的设计与应用
0引言在现有新车型样车试制过程中,白车身的焊接总拼的主要形式是平移式总拼[1],主要由2个基础拼台和4个基础立柱构成。下车体的主定位夹具单元固定在基础拼台上,左右侧围的定位夹具单元固定在4个基础立柱上,当车型不同时,需要在总拼上重新安装对应车型的定位夹具单元,在同一时段不能进行车型切换,该总拼结构形式在多车型快速切换方面存在一定弊端,总拼焊接节拍和人机工程也存在不足。在量产焊装生产线中,总拼工位的拼台形式更加柔性化、平台化、智能化。常用的总拼形式有翻转平移式总拼、翻转式总拼、多面体式总拼、OPENGATE总拼(通过堆栈法实现柔性化生产的一种总拼形式)、Geotack总拼(依靠侧围工装的切换实现同一工位的柔性化生产)、机器人总拼、内置式总拼7种[2]。各类型总拼形式在定位精度、占地空间、投资成本、维护成本、柔性化方面各有优势和劣势。本文结合样车试制过程中,综合考虑场地、投资成本、柔性化等方面的影响因素,自主开发了一种白车身总拼焊装柔性化拼台,可以实现高柔性化、高集成度的样车总拼自动化焊接形式,并在实际应用中取得了良好效果。1总拼焊装柔性化拼台开发方案开发新的白车身总拼焊装柔性化拼台前,需进行柔性焊接性工艺分析,以及总结现有柔性制造经验[3]。该拼台用于自动化焊接岛中,集成了AGV(自动导引运输车)输送、NC(位置控制)定位系统、夹具抓手、机器人&7轴导轨等系统,并能实现白车身的输送和机器人定位焊接。为了让该总拼焊装柔性化拼台更好地用于自动化焊接岛,研究人员提前规划工艺布局,通过模拟仿真,综合分析AGV输送系统、NC定位系统、夹具抓手系统、机器人&7轴导轨系统等集成后相互之间的位置关系、功能实现等因素,列出总拼焊装柔性化拼台功能实现存在的关键技术问题,并给出解决相关问题的方案措施。该总拼焊装柔性化拼台可以用于样车试制多车型同步开展的自动化焊接岛中,实现在一个工位就一种白车身总拼焊装柔性化拼台的设计与应用张正举,李福贵,张惠立,谢晋全(上汽通用五菱汽车股份有限公司,广西新能源汽车实验室,广西柳州545007)摘要:新车型研发的样车试制阶段,白车身是通过总拼拼台工装对下车体、左右侧围等分总成合拼定位夹紧后,焊接成一个稳定、精确的车身结构。随着人们对汽车个性化需求的提高,车企对车型的更新换代越来越快,这对样车试制中白车身焊接效率的提升带来了挑战。目前,样车试制的总拼拼台主要为平移式结构,这种结构柔性较弱,无法满足车型快速切换的需求,影响产线效率。针对平移式总拼拼台的问题,文章提出了一种样车试制的白车身总拼焊装柔性化拼台设计理念,通过气控和电控程序的控制方法集成自动化模块化工装,再辅以简单的手动多点滑移手段,设计出在一个工位就可以完成白车身总拼自动化定位焊接和不同车型快速切换的焊装的柔性化拼台。该拼台具有占地小、高柔性、高集成、高效率、高精度及维护方便的特点,应用该拼台,使车企产线效率提升了6倍,改善效果显著。关键词:样车试制;白车身;拼台;总拼焊装;柔性化中图分类号:U468.21文献标识码:A文章编号:1674-0688(2023)02-0015-04
浅谈白车身焊装夹具设计要点分析
浅谈白车身焊装夹具设计要点分析
引言
白车身焊装夹具是在汽车制造过程中必不可少的工具,它的设计质量直接关系到汽车生产的效率和质量。对白车身焊装夹具的设计要点进行深入分析,有助于我们更好地理解其设计原理和关键要点,从而为汽车制造提供更好的技术支持。
一、白车身焊装夹具的作用及重要性
白车身焊装夹具是用于固定和支撑焊接件的工具,它在白车身焊装生产线上起着至关重要的作用。通过夹具的固定和支撑,可以确保焊接件的准确位置和稳定性,从而保证焊接质量和产品精度。白车身焊装夹具的设计质量直接关系到汽车生产的效率和质量,是汽车制造中不可或缺的重要组成部分。
二、白车身焊装夹具设计要点分析
1. 结构设计
白车身焊装夹具的结构设计是其设计的关键要点之一。在结构设计中,需要考虑夹具的稳定性、刚性和可靠性,以确保夹具在使用过程中能够承受各种力和压力,并且不会出现变形或破损。还需要考虑夹具的重量和体积,以便在生产线上进行安装和更换。
2. 材料选择
白车身焊装夹具的材料选择直接关系到其使用寿命和性能。通常情况下,夹具需要具有足够的强度和硬度,以保证在使用过程中不会出现变形或损坏。材料的耐磨性和耐腐蚀性也是需要考虑的因素,因为夹具在长时间使用中会受到各种外部环境的影响。
3. 定位精度
白车身焊装夹具的定位精度是其设计的关键要点之一。在焊装过程中,焊接件的位置和角度必须精确到毫米甚至毫米级以确保焊接质量。白车身焊装夹具需要具有较高的定位精度,以确保焊接件的准确位置和角度。
4. 通用性
白车身焊装夹具在汽车生产线上需要频繁更换,因此夹具的通用性也是设计要点之一。夹具的设计应尽量简化,并且能够适用于多种不同的焊接件,以减少更换时间和提高生产效率。
5. 管理和维护 白车身焊装夹具的管理和维护也是设计要点之一。在设计中,需要考虑夹具的易用性和维护性,以方便生产人员对夹具的管理和维护。还需要考虑夹具的标识和追踪,以便对夹具进行统一管理和追踪。
轿车白车身技术条件
型轿车白车身
技 术 条 件
编制:
校对:
审核:
标准:
批准:
二〇〇四年八月
9
第 2 页 共 10 页 1 范围
本标准规定了A型轿车白车身的技术要求、试验方法、检验规则、运输和储存。
本标准适用于A型轿车白车身。
2 规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的
修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。
GB7258-2004 机动车运行安全技术条件
GB/T11363-1989 钎焊接头强度试验方法
QC/T900-1997 汽车整车产品质量检验评定方法
3. 技术要求
3.1 基本要求
3.1.1 白车身总成(包括车身本体总成,左右车门总成,发动机罩总成,行李舱门总成)应符合本技术条件要
求,并按规定程序批准的图样及技术文件制造。
3.1.2 白车身总成的各总成、零件必须经检验验收合格后方可进行焊装
3.1.3 白车身的焊接(焊点数及焊缝的位置、尺寸)应符合。轿车的车身焊装图样的规定。
3.1.4 白车身的质量(重量)应符合 的规定范围内。
3.2 白车身的尺寸要求
3.2.1 白车身的焊装尺寸应符合,轿车车身控制要点项目表的规定。
3.2.2 白车身的外形尺寸应符合图(1)的规定。
3.3. 焊接的具体要求
3.3.1 点焊
3.3.1.1 点焊的焊点直径为Φ6±1 mm。
3.3.1.2 同一条焊线上的焊点间距应基本均匀,间距偏差不大于5mm。
3.3.1.3 同一条焊线上的焊点应基本上在一条线上,其偏移量不大于3mm。
浅谈白车身焊装夹具设计要点分析 2
浅谈白车身焊装夹具设计要点分析
【摘要】
本文从浅谈白车身焊装夹具设计要点的角度进行分析。在介绍了文章的背景和目的,重点概括了白车身焊装夹具设计的重要性,并引出了接下来要探讨的内容。在详细介绍了白车身焊装夹具设计的基本原理、解决方案、要点分析、特点和优势,以及实际应用。在总结了白车身焊装夹具设计要点的重要性,展望了其发展前景,并强调了设计要点分析对于提高生产效率和质量的重要性。通过本文的阐述,读者可以更深入地了解白车身焊装夹具设计的关键要点,为相关领域的设计和应用提供参考和指导。
【关键词】
白车身、焊装夹具设计、要点分析、原理、解决方案、特点、优势、应用、生产效率、质量、发展前景。
1. 引言
1.1 介绍篇文章的背景和目的
白车身焊装夹具设计是汽车生产中极为重要的环节,它直接影响到汽车产品的质量和生产效率。为了更好地探讨白车身焊装夹具设计的要点分析,我们有必要首先介绍本文的背景和目的。
随着汽车工业的快速发展,对于汽车生产效率和质量的要求也越来越高。白车身焊装夹具设计作为汽车生产中的重要环节,其设计质量直接关系到整个汽车生产过程的效率和质量。深入分析白车身焊装夹具设计的要点,探讨如何提高设计质量和效率,具有重要的理论和实践意义。
本文旨在从白车身焊装夹具设计的角度入手,探讨其设计要点,并分析其特点和优势,为提高汽车生产效率和质量提供理论支持。通过对白车身焊装夹具设计的深入研究,可以更好地指导实际生产中的设计实践,提升汽车生产的整体水平和竞争力。
1.2 概括白车身焊装夹具设计的重要性
白车身焊装夹具设计对于汽车生产具有至关重要的作用。它不仅可以提高生产效率,降低生产成本,更能确保产品的质量和稳定性。白车身是汽车的基础结构,其焊接工艺直接影响到整车的质量和安全性。而焊装夹具作为白车身焊接过程中的重要工具,其设计质量直接关系到焊接过程的精确度和稳定性。