
开放式数控系统概述
……………………………………………………………最新资料推荐…………………………………………………
最新精品资料整理推荐,更新于二〇二一年一月二十二日2021年1月22日星期五19:23:23 开放式数控系统概述
1.传统的数控系统存在的问题
标准的软件化、开放式控制器是真正的下一代控制器。传统的数控系统采用专用计算机系统,软硬件对用户都是封闭的,主要存在以下问题:
(1)由于传统数控系统的封闭性,各数控系统生产厂家的产品软硬件不兼容,使得用户投资安全性受到威胁,购买成本和产品生命周期内的使用成本高。同时专用控制器的软硬件的主流技术远远地落后于PC的技术,系统无法“借用”日新月异的PC技术而升级。
(2)系统功能固定,不能充分反映机床制造厂的生产经验,不具备某些机床或工艺特征需要的性能,用户无法对系统进行重新定义和扩展,也很难满足最终用户的特殊要求。作为机床生产厂希望生产的数控机床有自己的特色以区别于竞争对手的产品,以利于在激烈的市场竞争中占有一席之地,而传统的数控系统是做不到的。
(3)传统数控系统缺乏统一有效和高速的通道与其他控制设备和网络设备进行互连,信息被锁在“黑匣子”中,每一台设备都成为自动化的“孤岛”,对企业的网络化和信息化发展是一个障碍。
(4)传统数控系统人机界面不灵活,系统的培训和维护费用昂贵。许多厂家花巨资购买高档数控设备,面对几本甚至十几本沉甸甸的技术资料不知从何下手。由于缺乏使用和维护知识,购买的设备不能充分发挥其作用。一旦出现故障,面对“黑匣子” 无从下手,维修费用十分昂贵。有的设备由于不能正确使用以致于长期处于瘫痪状态,花巨资购买的设备非但不能发挥作用反而成了企业的沉重包袱。
在计算机技术飞速发展的今天,商业和办公自动化的软硬件系统开放性已经非常好,如果计算机的任何软硬件出了故障,都可以很快从市场买到它并加以解决,而这在传统封闭式数控系统中是作不到的。为克服传统数控系统的缺点,数控系统正朝着开放式数控系统的方向发展。目前其主要形式是基于PC的NC,即在PC的总线上插上具有NC功能的运动控制卡完成实时性要求高的NC内核功能,或者利用NC与PC通讯改善PC的界面和其他功能。这种形式的开放式数控系统在开放性、功能、购买和使用总成本以及人机界面等方面较传统数控有很大的改善,但它还包含有专用硬件、扩展不方便。国内外现阶段开发的开放式数控系统大都是这种结构形式的。这种PC化的NC还有专有化硬件,还不是严格意义上的开放式数控系统。 ……………………………………………………………最新资料推荐…………………………………………………
最新精品资料整理推荐,更新于二〇二一年一月二十二日2021年1月22日星期五19:23:23 要实现控制系统的开放,首先得有一个大家遵循的标准。国际上一些工业化国家都开展了这一方面的研究,旨在建立一种标准规范,使得控制系统软硬件与供应商无关,并且实现可移植性、可扩展性、互操作性、统一的人机界面风格和可维护性以取得产品的柔性、降低产品成本和使用的隐形成本、缩短产品供应时间。这些计划包括
(a)欧共体的ESPRIT 6379 OSACA(Open System Architecture for Control with Automation
Systems)计划,开始于1992年,历时6年,有由控制供应商、机床制造企业和研究机构等组成的35个成员。
(b)美国空军开展了NGC(下一代控制器)项目的研究,美国国家标准技术协会NIST在NGC的基础上进行了进一步研究工作,提出了增强型机床控制器EMC(Enhanced Machine
Controller),并建立了Linux CNC实验床验证其基本方案;美国三大汽车公司联合研究了OMAC,他们联合欧洲OSACA组织和日本的JOP(Japan FA Open Systems Promotion
Group)建立了一套国际标准的API,是一个比较实用且影响较广的标准。
(c)日本联合六大公司成立了OSEC(Open System Environment for Controller)组织,该组织讨论的重点是NC(数字控制)本身和分布式控制系统。该组织定义了开放结构和生产系统的界面规范,推进工厂自动化控制设备的国际标准。2000年,国家经贸委和机械工业局组织进行 “新一代开放式数控系统平台”的研究开发。2001年6月完成了在OSACA的基础上编制“开放式数控系统技术规范”和建立了开放式数控系统软、硬件平台,并通过了国家级验收。此外还有一些学校、企业也在进行开放式数控系统的研究开发。
开放式数控系统是制造技术领域的革命性飞跃。其硬件、软件和总线规范都是对外开放的,由于有充足的软、硬件资源可被利用,系统软硬件可随着PC技术的发展而升级,不仅使数控系统制造商和用户进行的系统集成得到有力的支持,而且针对用户的二次开发也带来方便,促进了数控系统多档次、多品种的开发和广泛应用,既可通过升档或裁剪构成各种档次的数控系统,又可通过扩展构成不同类型数控机床的数控系统,开发周期大大缩短。
2.开放式数控系统所具有的主要特点
2.1).软件化数控系统内核扩展了数控系统的柔性和开放性,降低了系统成本。随着计算机性能的提高和实时操作系统的应用,软件化NC内核将被广泛接受。它使得数控系统具有更大的柔性和开放性,方便系统的重构和扩展,降低系统的成本。
数控系统的运动控制内核要求有很高的实时性(伺服更新和插补周期为几十微秒~几百微秒),其实时性实现有两种方法:硬件实时和软件实时。在硬件实时实现上,早期DOS系统……………………………………………………………最新资料推荐…………………………………………………
最新精品资料整理推荐,更新于二〇二一年一月二十二日2021年1月22日星期五19:23:23 可直接对硬中断进行编程来实现实时性,通常采用在PC上插NC I/O卡或运动控制卡。由于DOS是单任务操作系统,非图形界面,因此在DOS下开发的数控系统功能有限,界面一般,网络功能弱,有专有硬件,只能算是基于PC化的NC,不能算是真正的开放式数控系统,如华中I型,航天CASNUC901系列,四开SKY系列等;Windows系统推出后,由于其不是实时系统,要达到NC的实时性,只有采用多处理器,常见的方式是在PC 上插一块基于DSP处理器的运动控制卡,NC内核实时功能由运动控制卡实现,称为PC与NC的融合。这种方式给NC功能带来了较大的开放性,通过Windows的GUI可实现很好的人机界面,但是运动控制卡仍属于专有硬件,各厂家产品不兼容,增加成本(1-2万元),且Windows系统工作不稳定,不适合于工业应用(WindowsNT工作较稳定)。目前大多宣称为开放式的数控系统属于这一类,如功能非常强大的MAZAK的Mazatrol Fusion 640,美国A2100,Advantage 600,华中HNC-2000数控系统等。
WindowsNT+RTX组合的应用较成功的有美国的OpenCNC和德国的PA公司(自己开发的实时内核),这两家公司均有产品推出,另外SIMENS公司的SINUMERIK® 840Di也是一种采用NT操作系统的单CPU的软件化数控系统。Linux和RTLinux是源代码开放的免费操作系统,发展迅猛,是我国力主发展的方向。
2.2).数控系统与驱动和数字I/O(PLC的I/O)连接的发展方向是现场总线。传统数控系统驱动和PLC I/O与控制器是直接相连的,一个伺服电动机至少有11根线,当轴数和I/O点多时,布线相当多,出于可靠性考虑,线长有限(一般3-5米),扩展不易,可靠性低,维护困难,特别是采用软件化数控内核后,通常只有一个CPU,控制器一般在操作面板端,离控制箱(放置驱动器等)不能太远,给工程实现带来困难,所以一般PC数控系统多采用一体化机箱,但这又不为机床厂家和用户接受。而现场总线用一根通讯线或光纤将所有的驱动和I/O级连起来,传送各种信号,以实现对伺服驱动的智能化控制。这种方式连线少,可靠性高,扩展方便,易维护,易于实现重配置,是数控系统的发展方向。
现在,在数控系统中采用的现场总线标准有PROFIBUS(传输速率12Mbps),如Siemens
802D等;光纤现场总线SERCOS(最高为16Mbps,但目前大多系统为4Mbps),如Indramat
System2000和北京机电院的CH-2010/S,北京和利时公司也研究了SERCOS接口的演示系统;CAN现场总线,如华中数控和南京四开的系统等,但目前基于SERCOS和PROFIBUS的数控系统都比较贵。而CAN总线传输速率慢,最大传输速率为1Mbps时,传输距离为40米。
3.网络化是基于网络技术的E-Manufacturing对数控系统的必然要求。传统数控系统缺……………………………………………………………最新资料推荐…………………………………………………
最新精品资料整理推荐,更新于二〇二一年一月二十二日2021年1月22日星期五19:23:23 乏统一、有效和高速的通道与其他控制设备和网络设备进行互连,信息被锁在“黑匣子”中,每一台设备都成为自动化的“孤岛”,对企业的网络化和信息化发展是一个障碍。CNC机床作为制造自动化的底层基础设备,应该能够双向高速地传送信息,实现加工信息的共享、远程监控、远程诊断和网络制造,基于标准PC的开放式数控系统可利用以太网技术实现强大的网络功能,实现控制网络与数据网络的融合,实现网络化生产信息和管理信息的集成以及加工过程监控,远程制造、系统的远程诊断和升级;在网络协议方面,制造自动化协议MAP(Manufacturing Automation Protocol)由于其标准包含内容太广泛,应用层未定义,难以开发硬件和软件,每个站需有专门的MAP硬件,价格昂贵,缺乏广泛的支持而逐渐淡出市场。现在广为大家接受的是采用TCP/IP INTERNET协议,美国HAAS公司的Creative Control
Group将这一以太网的数控网络称为DCN(Direct CNC Networking)。数控系统网络功能方面,日本的MAZAKA公司 的Mazatrol Fusion 640系统有很强的网络功能,可实现远程数据传输、管理和设备故障诊断等。
3.国内开放式数控系统的研究现状
我国经过“六五”、“七五”引进消化,“八五”自主开发,“九五”产业化、工程化,基本掌握了数控技术,基本形成了一支研究、开发、生产的队伍,基本具备了数控系统产品的配套能力。并根据国内外相关技术的发展情况,调整到基于PC的数控系统发展方向上来,形成了两种平台,开发出了四个基本系统,其中,华中I型和中华I型是将数控专用模板嵌入通用PC机构成的单机数控系统,而航天I型和兰天I型是将PC嵌入到数控之中构成的多机数控系统,形成PC+NC的前后台型结构。
目前国内比较有代表性的新型开放式数控系统研究主要有以下几种:
1)基于软件芯片的开放式数控系统
华中科技大学(原华中理工大学)提出了一种基于软件芯片(Software武汉理工大学硕士学位论文
全软件型开放式数控系统的研究
Equipment Manufactring Technology No.10,2008
全软件型开放式数控系统的研究
苏远平’。邹华兵
(1.江西理工大学,江西南昌330013;2.东华理工大学,江西南昌330013)
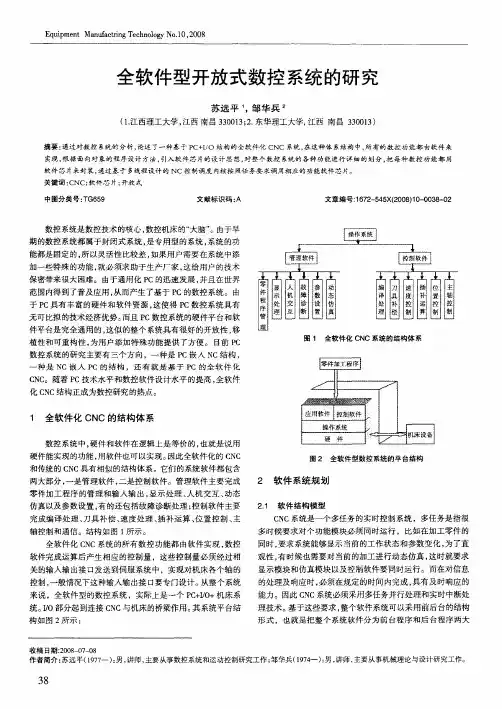
摘要:通过对数控系统的分析,论述了一种基于PC+I/O结构的全软件化CNC系统,在这种体系结构中,所有的数控功能都由软件来 实现,根据面向对象的程序设计方法,引入软件芯片的设计思想,对整个数控系统的各种功能进行详细的划分,把每种数控功能都用 软件芯片来封装,通过基于多线程设计的NC控制调度内核按照任务要求调用相应的功能软件芯片。 关键词:CNC;软件芯片;开放式
中图分类号:TG659 文献标识码:A
数控系统是数控技术的核心,数控机床的“大脑”。由于早
期的数控系统都属于封闭式系统,是专用型的系统,系统的功
能都是固定的,所以灵活性比较差,如果用户需要在系统中添
加一些特殊的功能,就必须求助于生产厂家,这给用户的技术
保密带来很大困难。由于通用化Pc的迅速发展,并且在世界
范围内得到了普及应用,从而产生了基于PC的数控系统。由
于Pc具有丰富的硬件和软件资源,这使得Pc数控系统具有
无可比拟的技术经济优势 而且PC数控系统的硬件平台和软
件平台是完全通用的,这似的整个系统具有很好的开放性,移
植性和可重构性,为用户添加特殊功能提供了方便。目前PC 数控系统的研究主要有三个方向,一种是PC嵌入NC结构,
一种是NC嵌入PC的结构,还有就是基于PC的全软件化 CNC。随着Pc技术水平和数控软件设计水平的提高,全软件 化CNC结构正成为数控研究的热点。
1 全软件化CNC的结构体系
数控系统中,硬件和软件在逻辑上是等价的,也就是说用
硬件能实现的功能,用软件也可以实现。因此全软件化的CNC 和传统的CNC具有相似的结构体系。它们的系统软件都包含
两大部分,一是管理软件,二是控制软件。管理软件主要完成
开放式数控系统的应用举例知识分享

开放式数控系统应用举例
本章将通过对NC嵌入PC的典型范例-PMAC运动控制卡及其应用的介绍,使读者对开放式数控系统有一个初步的了解。
开放式数控系统的应用
6.1.1 PMAC开放式运动控制卡
PMAC全称可编程多轴控制器(Programmable Multi-Axis Controller),是美国Delta Tau
Data Systems 公司于1990年推出的基于PC机平台的开放式运动控制器。它集运动控制和PLC控制于一体,具有优秀的插补计算、伺服和I/O接口等实时控制能力,最多可控制32轴(Turbo PMAC)。板上的MACRO接口允许将诸多的PMAC卡联成环形网进行控制。它支持多种总线规范(ISA、PCI、VME和STD),同一控制软件可以不同的总线上运行,从而提供了多平台支持特性。PMAC还支持多种电机(如直流伺服电机、交流同步电机、交流异步电机、步进电机,直线电机等)和检测反馈元件(增量编码器、绝对编码器、旋转变压器、线性磁传感器等)。PMAC以Motorola 56000系列 DSP为CPU,板上的存储器用于存放系统控制软件和用户程序、I/O接口和伺服接口用于连接外部输入/输出信号和伺服电机,板上的显示接口允许连接一个2×40的字符液晶显示器。此卡本身就是一个NC系统可以单独使用,也可以插入PC机中,构成开放式控制系统,其硬件结构如图6-1-1所示,表6-1-1为PMAC开放式运动控制器的主要技术性能指标。
图6-1-1 PMAC开放式运动控制卡
表6-1-1 PMAC开放式运动控制器的主要技术性能指标
表6-1-1 开放式运动控制器的主要技术性能指标
主要技术性能指标 TURBO-PMAC
控制轴数 32
通道结构(坐标系) 16
联动轴数 32
插补(直线、圆弧、螺旋线) 有
非均匀有理样条插补(NURBS) 有
三阶多项式插补 有
CPU DSP56300
数控技术的新发展——开放式数控系统
2002年第4期 宝 钢 技 术
综 述 驴驴驴驴驴
数控技术的新发展——开放式数控系统
潘存强 ,王从鹤 ,程先华 ,罗立凤 ,刘玉文
(1.上海交通大学,上海200030;2.宝钢股份公司 钢管分公司,上海201900)
摘要:文章叙述了数控技术的发展历程和趋势,阐述了开放式数控的概念和特点,介绍了
美国OMAC、欧盟OSACA、日本OSEC三个计划,及国内研究开放式系统与宝钢应用的现状和发
展。
关键词:开放式数控;特点;研究现状;发展
中图分类号:TP273文献标识码:A文章编号:1008—0716(2002)04—0001—04
Development of Numerical COntrOl——The Open CNC System
1.PAN Cun-qiang WANG Cong-he CHENG Xian-hua;2.LUO ̄-feng LIU Yu-wen
(1.Shanghai Jiaotong University,Shanghai China。200030
2.Baosteel Tube Subeompany,Shanghai China,201900)
Abstract:The development and tendency of numerical control system are described.The concept and
feature of open CNC are introduced.The three important plans--OMAC of America,OSACA of Europe,
OSEC of Japan are introduced.The status and development of the open CNC system at home are summa—
rized.
Key Words:Open CNC system;Concepts and features;Status;Development
浅谈开放式数控系统在实时操作中的应用
民营科技2013年第3期 科技论坛
浅谈开放式数控系统在实时操作中的应用
李纪明
(牡丹江大学机械工程学院,黑龙江牡丹江157000)
摘要:随着计算机控制技术与先进的制造技术的飞速发展,机械产品显现出了一种中小批量的发展趋势,产品结构更加科学合
理,对于机械产品的性能、精度和生产效率就有了更高的要求。
关键词:开放式数控;实时操作;应用 .
1概述 2.2我国开放式数控系统的现状。我国在“八五”期间,在数控技术方
1.1开放式数控系统的概念。开放式数控系统是数控系统的发展的 面有了显著的进步,自主研发除了华中I型和航天I型这两种系列的
必然趋势,目前对于它的研究正处于一种研究阶段,对于它的定义是 数控产品,通过在数控系统中来实现我国软件技术方面的优势,软件
各说纷纭,是一种百家争鸣的局面。国际电气电子T程师协会IEEE 与数控相结合的战略措施来发展具有中国特色的数控软件。我国自主
给与它这样的定义:开放式数控系统是符合系统规范,可以在不同的 研发的中I型数控系统,是利用32位工业FC+数控卡DOS平台上开
供应商提供的平台上运行,可以与其它应用系统相互兼容,且具有一 发出来的,其具有优于其他系统的模块化和层次化特点,而且具有很
致的用户交互界面。其实我们可以这样来理解,开放式数控系统就是 强的系统配套能力,易于扩展和伸缩来进行二次开发。我国数控系统
为用户提供一个平台,用户可依据需求,在这个平台上开发出满足需 就其开放性来言与发达国家相比虽然采用了不同的技术,但还是存在
求的硬件和软件,并与这个应用系统相兼容,从而形成一个具有商I生 着很大差距的,这根本就发挥不出我国各单位的优势,单位集中的优
价比的系统。 势凸显不出来,各单位各自为战。目前我国也还没有形成一种符合我
1l2开放式数控系统的特点。开放式数控系统从目前对其的研究上 国基本国情的自主战略数控结构体系,但是为了企业更好的发展,我
来看,其具有以下四个特点:1)相互操作性。开放式数控系统为用户提 们不得不去考虑这个问题,需要自主研发更优的控制系统。
基于PC开放式数控系统的特征及优势

基于PC开放式数控系统的特征及优势
盛定高 (江苏淮安信息职业技术学院223001)
摘要:简要讲述数控技术的作用及传统专用计算机数控系统的不足,基于PC的开放式数控的技术特征与传统专用计算机数控系统相比,基于PC的开放式数控系统的优越性。关键词: PC数控;开放系统;技术特征中图分类号:TP273+13 文献标识码:B 文章编号:1004-0420(2002)05-0020-02ThecharacteristicandadvantagebasedonthePCopendnumericalcontrolsystemSHENGDinggaoHuaianinformationemploymenttechnologycollege(223001)Abstract:Thisarticlesummarilypresentsthefunctionofnumericalcontroltechnology;theshortageoftraditionallyspecialCNC;thecharacteristicoftechnologyofOpenedSystemArchitectureforNumericalControlwhichisbasedonthepersonalcomput2er;thesuperiorityofOpenSystemArchitectureforNumericalControlcomparedwiththetraditionallyspecialCNC.Keywords:PC2CNC;OpenSystem;TechnicalCharacteristic
1 数控技术的意义机械制造业是发达国家工业和国民经济的基石之一,数控技术是实现机械制造自动化的基础。一个国家的数控技术发展水平代表着该国家现代制造技术发展水平,从某种意义上说,一个国家的综合国力强弱与该国机器制造业的数控化水平有密切关系。数控技术是现代科学技术的前沿———信息技术与传统控制装备相结合的产物,是先进制造系统中基础技术之一。它简化了机械传动结构,提高了产品性能,软件补偿突破传统机械精度极限,推动了制造技术向更快速度、更高精度和更高水平迈进。数控技术既是柔性制造技术的基础,又是精密、高效、高可靠性加工技术的支撑,随着柔性制造系统(FMS)、计算机集成制造系统(CIMS)、敏捷制造系统(AgileManufacturingSystem)等先进制造系统相继问世,已使传统的生产方式和组织方式发生了巨大的变革。数控技术作为这些先进制造系统中不可缺少的核心技术,起着越来越重要作用。 2 传统专用计算机数控系统的不足 长期以来,由于技术发展的原因和保护自身经济利益的需要,世界各国数控系统研究发展自成体系,互不兼容,在一个较长时期里,高速发展的计算机软、硬件技术和网络技术不能被数控系统的研究及时采纳,不利于数控产品的快速更新。传统专用计算机数控系统是一种在相对封闭的环境下自成体系发展的产物,其特点就是其计算机的专用性,一套数控系统就是一台专用的计算机,里面有着几块、十几块甚至几十块专用芯片,与标准的计算机不兼容,不同厂家数控产品软硬件互不兼容,甚至同一厂家不同系列产品的软硬件也不兼容。有时厂家为了保密还设有专用芯片,机器一旦出故障,往往只有生产厂家才能维修,维修费用高,维修不及时。另外,目前常用数控系统的程序存储量仅仅为几十K字节,在采用手工编程的情况下,几十K字节的存储量足够用了,但在计算机辅助设计(CAD)技术和计算机辅助制造(CAM)技术充分发展的今天,对数控加工的速度、精度和粗糙度的要求越来越高,因而对程序存储量的要求也越来越大。几兆甚至几十兆的加工程序都司空见惯,采用RS232接口传递数据慢,可靠性相对比较差,传统专用数控系统有限的存储量已经无法满足现代制造领域的要求。再者,随着基于网络的制造技术的发展,在传统数控设备之间实现网络化及加工过程的动态调度也比较困难。总之,面对现代制造业如此众多功能要求,传统
西门子840D数控系统
840D数控系统的特点西门子840D是90年代后期的全数字化高度开放式数控系统,它与以往数控系统的不同点是数控与驱动的接口信号是数字量的,它的人机界面建立在FlexOs基础上,更易操作,更易掌握,软件内容更加丰富。它具有高度模块化及规范化的结构,它将CNC和驱动控制集成在一块板子上,将闭环控制的全部硬件和软件集成在一平方厘米的空间中,便于编程、操作和监控。840D的计算机化、驱动的模块化和驱动接口的数字化,这三化代表着当今数控的发展方向。 840D与西门子611D伺服驱动模块及西门子S7-300PLC模块构成的全数字数控系统,应用于众多数控加工领域,能实现钻、车、铣、磨等数控功能。
840D数控系统主要性能及特点有以下几个方面:
控制类型 采用32位微处理器,实现CNC控制,可完成CNC连续轨迹控制以及内部集成式PLC控制。
机床配置 最多可控制31个轴(最多31个主轴)。其插补功能有样条插补、三阶多项式插补、控制值互联和曲线表插补,这些功能为加工各类曲线曲面类零件提供了便利条件。此外还具备进给轴和主轴同步操作的功能。
操作方式 操作方式主要有AUTOMAIC(自动)、JOG(手动)、TEACH IN(交互式程序编制)、MDA(手动过程数据输入)。
轮廓和补偿 840D可根据用户程序进行轮廓的冲突检测、刀具半径补偿的接近和退出及交点计算、刀具长度补偿、螺距误差补偿和测量系统误差补偿、反向间隙补偿、过象限误差补偿等。
安全保护功能 数控系统可通过预先设置软极限开关的方法,进行工作区域的限制,当超程时可以触发程序进行减速,对主轴的运行还可以进行监控。
NC编程 NC编程符合DIN66025标准,具有高级语言编程特色的程序编辑器,可进行公制、英制尺寸或混和尺寸的编程,程序编程与加工可同时进行,系统具备1.5兆字节的用户内存,用于零件程序、刀具偏置、补偿的存储。 PLC编程 集成S7-300,PLC程序和数据内存可扩展到288KB,I/O模块可扩展到2048个输入/输出点,PLC程序可以极高的采样速率监视数字输入,向数控机床发送运动停止/启动命令。
开放式数控系统结构技术
开放式数控系统结构技术
开放式数控系统结构技术
摘 要:数控技术的广泛使用,给机械制造业的生产方式、产品结构、产业结构带来了深刻的变化。目前,我国数控系统存在诸多问题,而开放式数控系统能够有利于促进我国数控发展,本文主要就开放式数控系统体系相关内容进行探讨。
关键词:数控教学,开放式,体系结构,数控控制
数控技术经过几十年的发展日趋完善,已由最出的硬件数控(NC)经过计算机数控(CNC),发展到以微型计算机为基础的数控(MNC)、直接数控(DNC)和柔性制造系统(FMS)等,并朝着更高的水平发展。但随着市场全球化的发展,市场竞争空前激烈,对制造商所生产的产品不但要求价格低,质量好,而且要求交货时间短,售后服务好,好要满足用户特殊的需要,即要求产品具有个性化。而传统的数控系统是一种专用封闭式系统,它越来越不能满足市场发展的需要。新的环境要求CNC进一步向开放式控制系统转化[1,2]。
1、开放式数控系统体系
采用专用计算机组成的数控系统,在选用高性能的微处理器构成分布式处理结构时,可以获得很高的性能,如多轴联动高速、高精度控制,很强的补偿功能、图形功能、故障论断功能以及通信功能。但是由于大批量生产和保密的需要,不同的数控系统生产厂家自行设计其硬件和软件,这样设计出来的封闭式专用系统具有不同的软硬件模块、不同的编程语言、五花八门的人机界面、多种实时操作系统、非标准化接口等缺陷。从而导致,一方面,各控制系统之间互联能力差,影响了系统的相互集成;风格不一的操作方式以及专用件的大量使用,给用户的使用与维护带了很多不便;另一方面,系统的封闭性阻碍了计算机技术的及时应用,不利于数控产品技术的进步。显然,数控系统的这一现状已不能适应当今制造业市场的变化和竞争,也不能满足现代化制造业向信息化、敏捷制造模式发展的需求。
1.1 开放式分析 对于一个开放式数控系统来说,也应遵循这些基本要求。一个开放的控制系统应具有完全模块化的结构,模块之间具有互换性、可扩展性和可移植性,这是一个开放系统的基本特征。
开放式数控系统的现状与发展趋势
龙源期刊网
开放式数控系统的现状与发展趋势
作者:王程鹏
来源:《科技传播》2013年第03期
摘要 当前我国计算机水平正在不断发展,并取得了很大的成果。在商业与办公室自动化软硬件的设计过程中,开放式数控系统的应用取得了良好的应用。当计算机出现故障,各软硬件都可以从市场中进行购买,解决故障问题,然而这在传统封闭式数控系统中是不可能做到的。开放式数控系统很好的克服了原有封闭数控系统的缺点,具有良好的发展前景,相对于传统封闭性数控系统,开放式系统具有良好的开放性、系统功能,而且在日常生活中易于购买,同时降低了生产成本,极大程度的改善了人机界面的合理性。本文主要介绍了开放式数控系统的概念,并为开放式数控系统的现状、应用与发展趋势做了简要分析。
关键词 开放式;数控系统;概念;现状;发展趋势
中图分类号TP3 文献标识码A 文章编号 1674-6708(2013)84-0190-02
1 开放式数控系统概念及特征
1.1 开放式数控系统的概念
IEEE(美国电气电子工程师协会)关于开放式系统的定义是:开放式数控系统是指,可以与其他系统互操作,在多种平台上运行,为客户提供统一交互方式的数控系统。开放式数控系统nc控制器与当今的pc机类似,在开放的平台之上,将组织结构模块化,它允许客户以自己的需求对数控系统通过更改或扩展系统功能,进行选配和集成,组成系统的各功能模块可以来源于不同的部件供应商并相互兼容满足其各种需求。
开放式数控系统能使得各种应用系统可以有效地运行于不同供应商提供的不同平台之上,可以与其它应用系统相互操作,并具有风格一致的用户交互界面。
1.2 开放式数控系统的基本特征
1)模块化
开放式数控系统的模块化特征包括数控功能模块化和系统体系结构模块化两个方面。数控功能模块化是指,用户可以根据自己的要求选择安装自己所需要的数控功能;系统体系结构模块化是指,在开放式数控系统中,其各个功能的算法是可分离的、可替换的,是开放的系统结构。
基于PMAC的开放式数控系统研究
3344第24卷 第9期 2002-9制造业自动化
基于PMAC的开放式数控系统研究
赖国庭,吴玉厚,富大伟(沈阳建筑工程学院,辽宁 沈阳 110015)摘 要:阐述了数控系统的发展概况,介绍了PMAC运动控制器的性能,深入讨论了基于PMAC的开放式数控系统的结构、优势和性能。关键词:PMAC;开放式数控系统中图分类号: TH166 文献标识码:B文章编号:1009-0134(2002)09-0034-03
收稿日期:2002-03-25基金项目:国家自然科学基金资助项目(59775064)作者简介:赖国庭(1977-),男,广东省人,沈阳建筑工程学院硕士研究生,主要从事自动控制原理与应用
方面的研究工作。0 概述计算机数控系统(CNC)是20世纪70年代发展起来的机床控制新技术,它是综合了计算机、通信、微电子、自动控制、传感测试、机械制造等技术而形成的一门边缘学科。数控技术是计算机集成制造系统(CIMS)和工厂自动化(FA)的基础之一,也是振兴国家机床工业、增强制造业国际竞争力的基础。数控系统经过了5代电子元器件的更新:电子管、晶体管、中小规模集成电路、小型计算机数控和微型电子计算机数控,这些发展更新大大丰富了系统的控制功能,提高了数控系统的可靠性、经济性。现在,计算机数控系统已经进入第6代——开放式计算机数控系统。在一套计算机数控系统中,起着关键作用的组成部分是其中的计算机数字控制装置和伺服系统,系统的计算速度、实时性、伺服更新速度、资源管理能力、数字通信、精密控制、微量进给等性能都取决于这两个部分。尤其是计算机数控装置,也就是运动控制单元,更是数控系统的核心单元模块,数控系统的性能、精度一定程度上依赖于运动控制单元的快速控制能力,由它可完成数控系统中实时性要求比较高的插补、位置控制、开关量I/O控制任务,实现CNC系统中多轴联动的插补计算、位置控制等功能,使用这样的运动模块并辅助以其他的设备部件,可以方便灵活地构建应用于不同场合的运动控制系统。1 PMAC运动控制器随着计算机控制技术和先进制造技术的发展,人们逐渐认识到专用CNC系统之间的自成一体所带来的问题,迫切要求具有灵活配置、功能扩展简便、基于统一的规范和易于实现统一管理的开放式系统。这时,创建一个强有力的开放性体系结构已是数控系统发展的最重要趋势。90年代开始,一些发达国家针对CNC所面临的问题和开放式数控发展的必然趋势,以设计生产开放式数控系统作为目标,相继推出了各自的开放式体系结构规范,这其中有美国的NGC和OMAC计划,欧盟的OSACA计划,日本的OSEC计划等。其中,美国提出的下一代控制器计划NGC(Next Generation Machine Controller)的目的是指定一套新一代开放式控制系统的规范,希望通过实现基于相互操作和分级式模块SOSAS(开放式体系结构标准规范)对封闭性问题进行解决,在NGC计划中提出了“开放式系统体系结构”的新一代数控概念,这种体系结构允许不同的设计人员开发可互交换和相互操作的控制器部件,其最大的特点就是外部接口的公开性。与此同时,美国的汽车3巨头(通用、福特、克莱斯勒)为解决自身发展中碰到的问题,在NGC的指导下,联合提出了OMAC(开放式模块化体系结构控制器)的开发计划,其目
NC嵌入PC型开放式数控系统的研究与设计
T技术 N C嵌入P C型开放式数控系统的研究与设计
李晓雪 (荆门职业技术学院 湖北荆门448000) 摘要:本文对开放式数控系统进行了概述,在探讨了开放式数控系统的开放途径的基础上,详细研究了NC嵌入PC型开放式数控系统 的软硬件设计。 关键词:开放式数控系统PC—NC 运动控制卡DSP 中图分类号:TP391 文献标识码:A 文章编号:1673 0534(2007)08(a)0029 02 1引言 随着市场全球化的发展,市场对于适合中 小批量加工、具有良好柔性和多功能性的制 造系统的需求已超过对大型单一功能的制造 系统的需求,从而要求制造具有较强的市场应 变能力。这种趋势促成了一个新概念的产 生,即模块化、可重构、可扩充的软件与硬 件系统,也就是开放式数控系统_】1。开放式数 控系统不仅能够快速、经济地适应新的加工 需求,而且为制造商提供了将其技术或产品第 三方的技术或产品进行集成的可能性。本文 对开放式数控系统进行了概述,在探讨了开放
图l 开放式数控系统模块结构
制卡构建的硬件平台结构
操作系统
匝 匡卿臣 匹 图3 基于Win2000的数控系统软件结构 上 位 机
位 机 式数控系统的开放途径的基础上,介绍了NC 嵌入P C型开放式数控系统的设计结构。 2开放式数控系统概述 2.1开放式数控系统概念 数控系统的开放性慨念出现在20世纪80 年代末90年代初,是欧美各国为了适应机床制 造业在技术、市场和生产组织结构等多方面 的新的变化而提出的_21。在关于开放式体系 结构的定义,按IEEE的定义,一个开放式控制 系统应提供这样的能力:对于不同的卖主的各 种平台上运行的应用都能在系统上完全实现, 并且能和其他系统应用进行交互操作,同时具 有一致性的用户界面。因此,开放式系统是指 能够在多种不同的平台上运行,可以和其他系 统的应用相互操作,并能给用户提供一种一致 风格的交互方式的数控系统,也就是在加工机 械专用的CNC中引入PC所具有的开放化。 2.2开放式数控系统结构 根据这个定义,开放式数控系统是模块化 的体系结构如图l,既有接口的开放性,又有自 身功能的开放性,其应具有以下特征 : (1)系统硬件平台具有开放性,能够根据具 体控制机床的功能需要来增加或者减少硬件 系统中的部件,也可以使用第三方厂家提供的 硬件模块。 (2)采用通用的操作系统,利用市场上的软 件开发工具,使系统的开发、使用和维护方 便。 (3)系统软件能够根据不同机床的需要进 行系统配置和参数配置。对于同一个CNC系 统,改变系统的控制轴数目和选用不同的功能 模块,可控制车床、铣床、加工中心、磨床、线 切割机床、机器人等不同对象,改变一些参 数,还可以控制不同型号的同一类机床。 (4)系统生产商、机床生产商甚至用户可 以使用高级语言实现功能模块来满足特殊需 要。开放式数控系统所有功能模块都有标准 的接口定义,只需要按照这个接口定义来实现 相应的功能模块即可。 (5)能于外围设备和在网络上进行通信。 (6)能利用其它应用程序,从其它应用程序 访问数据。 3开放式数控系统硬件设计 在具体的结构实现上,基于PC的开放式 数控系统可分为PC连接NC型、PC嵌入NC 型、NC嵌入PC型、全软件型NC四种类 型。本文以NC嵌入PC型开放式数控系统 的软硬件设计。以P C机和运动控制卡为基 础构建开放式数控系统硬件平台,方便、快 (下转31页)