
开放式数控系统体系结构
基于量子框架的开放式数控系统研究

基于量子框架的开放式数控系统研究
口韩江 口王东站 口戴文明 口夏链
合肥工业大学机械与汽车工程学院合肥23o009
摘要:叙述量子框架的含义、结构和内容,指出量子框架是一种软件总线,能够实现软件的开放性以及各个功能模
块的松耦舍。以车床为例,定义基于量子框架的开放式数控系统的体系结构,并给出部分活动对象的状态图和程序。结果
表明量子框架实现了真正意义上的开放性。
关键词:开放式结构量子框架数控系统 中图分类号:TP273 .5 文献标识码:A 文章编号:1o00—4998(2o08)l1一o039—03
随着计算机硬件技术、软件技术和信息技术的进
步,数控系统也从传统的专用式封闭型结构向灵活多 变的开放型结构发展…。IEEE将开放式系统定义为:
开放式系统提供这样一些功能,它们能使应用程序在
不同厂商的各种平台上运行,能支持与其他系统应用
的相互操作,并且具有用户界面的一贯形式心】。系统的 开放性可以在三个层次上实现,一是基于标准硬件平
台层面的开放;二是基于标准操作系统层面的开放;三
是应用软件层面的开放”】。
数控系统作为一种实时多任务控制系统,在应用
软件层实现系统的开放性,必须建立能将应用层软件
与硬件平台、操作系统隔离并提供应用软件功能模块
之间跨平台通信的中间件。这种中间件也称为软件总
线,它的作用类似于计算机系统硬件总线。只要将应用
软件模块按所制定的总线规范制作成软插件,插入总
线即可实现集成运行 。
本文提出采用基于量子框架的数控系统来实现其
在数控系统应用软件层次上的开放,采用量子编程这
一新的编程技术来开发数控系统。
1 量子编程和量子框架
框架是一个可重用软件,实现了一般问题的通用
解决方案。它提供了可应用于不同应用程序的公共功
能[6】。框架从本质上说是不完全的,需要使用某些类或
方法,而这些类或方法并不存在于框架中。因此,我们
用层次式状态机(Hierarchical State Machine)对系统进
CIMS的体系结构
CIMS的体系结构
作为一个系统,CIMS由若干个相互联系的部分(分系统)组成,通
常CIMS可划分为5个分系统(图1):
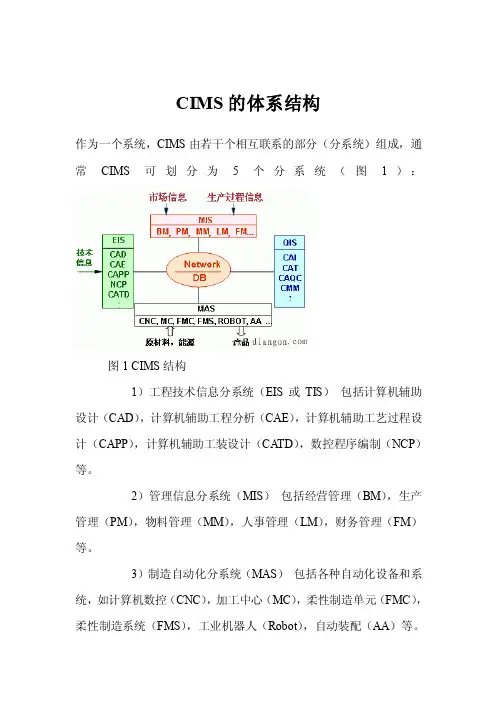
图1 CIMS结构
1)工程技术信息分系统(EIS或TIS) 包括计算机辅助
设计(CAD),计算机辅助工程分析(CAE),计算机辅助工艺过程设
计(CAPP),计算机辅助工装设计(CATD),数控程序编制(NCP)等。
2)管理信息分系统(MIS) 包括经营管理(BM),生产
管理(PM),物料管理(MM),人事管理(LM),财务管理(FM)等。
3)制造自动化分系统(MAS) 包括各种自动化设备和系
统,如计算机数控(CNC),加工中心(MC),柔性制造单元(FMC),
柔性制造系统(FMS),工业机器人(Robot),自动装配(AA)等。
4)质量信息分系统(QIS) 包括计算机辅助检验(CAI),
计算机辅助测试(CAT),计算机辅助质量控制(CAQC),三坐标测量机(CMM)等。
5)计算机网络与数据库分系统(Network & DB) 是
一个支持系统,用于将上述几个分系统联系起来,以实现各分系统信
息的集成。
为了物理地实现CIMS的功能结构,通常采用开放、分布
和递阶控制的技术方案。所谓”开放”,系指采用标准化的应用软件环
境。所谓”分布”系指CIMS的各分系统(以及分系统内的子系统)均有独立的数据处理能力,一个分系统(子系统)失效,不影响其它分
系统(子系统)工作;”分布”还指网络系统内各节点和资源的可操作
性。递阶控制结构又称计算机多级控制结构。由于CIMS是一个复杂的大系统,需要将其分成几个层次进行控制。通常可将CIMS分为五
个层次,分别是工厂级、车间级、单元级、工作站级和设备级
一种基于PC的开放式数控系统的研究

2012年1月 第40卷第2期 机床与液压
MACHINE TOOL&HYDRAULICS Jan.2012 Vo1.40 No.2
DOI:10.3969/j.issn.1001—3881.2012.02.039
一种基于PC的开放式数控系统的研究
冯宁
(广东机电职业技术学院,广东广州510515)
摘要:提出并初步实现一种基于Pc的分布式数控系统结构。数控系统各功能节点采用现场总线通信,主一从站之间
采用同步报文的方式实现通信与同步。采用模块化设计和两级任务调度策略,保证系统具有良好的开放性、实时性和可重
构。
关键词:分布式体系结构;两级调度策略;数控系统;实时性;可重构
中图分类号:TGS19.1 文献标识码:B 文章编号:1001—3881(2012)2—115—3
Research on a PC・-based Open・-architecture CNC System
FENG Ning
(Guangdong Jidian Polytechnic,Guangzhou Guangdong 510515,China)
Abstract:A PC-based distributed CNC architecture was proposed and implemented primarily.Field bus was applied for commu
nieations among CNC system functional nodes.Communication and time synchronization between master stations and slave stations were executed by technology of synchronous message.Its good performances of opening.real-time and reeonfigurable are conduced by the
开放式数控系统的现状与发展

龙源期刊网
开放式数控系统的现状与发展
作者:王晓东 刘宇
来源:《城市建设理论研究》2013年第04期
摘要:数控技术是制造业实现自动化、柔性化、集成化生产的基础。而数控系统是数控制造技术的核心是一种基于计算机控制的实时控制系统。本文介绍了开放式数控系统的技术内容,分析了开放式数控技术发展现状,探讨了开放式数控系统的发展趋势。
关键词:开放式数控系统技术内容现状发展趋势
中图分类号:S776.05 文献标识码:A 文章编号:
随着现代制造业逐渐面向多品种、小批量生产方式的转变, 同时, 还有高精、高效、高速加工的需要以及企业为实现异地制造和远程诊断所需的联网功能及智能控制, 开放式数控系统已成为数控系统发展的重要方向.
一、开放式数控概念的提出
随着制造业的发展,中小批量生产的趋势日益增强,机械产品的机构越来越合理,其性能、精度和效率日趋提高,对数控机床柔性、通用性提出了更高的要求,以保证制造业向着高精度、高速度、高效率、快速的市场响应、易操作性等方向发展。传统的数控系统在结构上提供给用户有限的选择,用户无法对现有数控设备的功能进行修改以满足自己特殊的需求。传统的数控系统是一种专用封闭式系统,它越来越不能满足市场发展的需要。传统的数控系统的缺点如下:
(1)与通用计算机不兼容,不同厂家的数控系统不兼容,甚至同一个厂家的不同系列的数控系统也不兼容;
(2)各种数控系统的内部结构复杂,一旦数控系统发生故障,往往需要找生产厂家来维修,很不方便,而且大大提高了维修费用;
(3)难进行升级和进一步开发;
(4)专用封闭式数控系统的发展一般滞后5年左右,在计算机技术迅猛发展的今天,这是一个相当长的时间。传统数控系统的上述特点严重制约着数控技术的发展,不能满足市场对数控技术新的要求。针对这种情况,人们80年代就提出了开放式控制系统的概念。早在1987年,美国开始了名为“下一代控制系统”的NGC计划,并成立了“美国国家制造科学中心”,其主要目的是在拟订并推进关于新一代开放式控制系统的详细分析规范。其后有许多相关的研究计划在世界各国相继启动, 其中影响较大的有美国OMAC计划,欧共体的OSACA 和日本的OSEC计划等。 龙源期刊网
数控原理与系统复习文档
第一章
A.什么是数控系统? 机床数控系统的组成及各部分作用如何?
1.数控系统的基本概念:数控是数字控制的简称。从广义上讲,是指利用数字化信息实控制,也就是利用数控控制技术实现的自动控制系统,其被控对象可以是各种生产过程。狭义上理解也就是利用数字化信息对机床轨迹和状态实行控制。
2.数控系统的组成:输入/输出装置、数控装置、伺服系统、机床电器控制装置、机床本体。
3.输入装置的作用:将数控加工程序等各种信息输入数控装置,输入的内容及数控系统的工作状态可以通过输出装置观察。
4.数控装置的作用:正确识别和解释数控加工程序,对解释结果进行各种数据计算和逻辑判断处理。
5.伺服系统的作用:按照数控装置发出的位置控制命令和速度控制命令正确驱动机床受控部件的移动。
6.机床电器控制装置的作用:接受数控装置发出的开关,主要完成机床主轴选速、起停和方向控制功能,换刀功能,工件装夹功能,冷却、液压、气动、润滑系统控制功能以及机床其他辅助功能。
7.机床本体的作用:
B.简述数控机床坐标系的定义
8.标准的数控机床坐标系统采用右手直角笛卡尔坐标系。
C.试简速数控系统的分类及各自的显著特点
9.按数控机床运动轨迹分类:点位数控系统、直线数控系统、轮廓数控系统
按数控机床伺服系统分类:开环数控系统、全闭环数控系统、半闭环数控系统
按数控机床功能水平分类:经济型数控系统、普及型数控系统、高档型数控系统
D.简述计算机数控系统的基本工作过程
10.输入、译码、诊 断、刀补计算、速度处理、插补计算、位置控制
E.名词解释
CNC---计算机数字控制装置 PLC---可编程逻辑控制器
ISO(Internation Standard Organization)---国际标准化组织
WOP---面向车间的编程 DNC---分布式数字控制 FMC---柔性制造单元
FMS---柔性制造系统
开放式网络化数控系统及关键技术分析
第2期(总第165期) 2011年4月 机械工程与自动化 MECHANICAL ENGINEERING & AUTOMATION No.2 Apr.
文章编号:1672-6413(2011)02-0206—03
开放式网络化数控系统及关键技术分析
张双喜,杨 林
(沈阳:7-业大学机械工程学院,辽宁 沈阳 11O87O)
摘要:详细阐述了开放式网络化数控系统内涵及其国内外研究的现状,在此基础上,对开放式网络化数控系统
研究及发展中的关键技术 ̄pTCP/IP协议的通信技术、WinSocket编程等方面进行了分析,并指出了网络制造
已经成为当前制造业的发展趋势。
关键词:数控系统;研究现状;关键技术
中图分类号:TP393 文献标识码:A
1开放式网络化数控系统的发展现状
进人21世纪,在国家经贸委的支持下,国内的大
型数控系统生产企业(如华中数控、航空数控等)均提
出了开放式数控系统(Open Numerical Control,简称
ONC)技术规范,制定了其系统技术标准,并在Linux
系统平台上,开发了基本符合该技术规范的开放式数
控系统验证样机,具有一定的可移植性、互操作性和
相容性等开放性特征。其实,在1988年前后就出现了
“开放式结构控制器(Open Architecture Controller)”
的概念,1989年~1990年,由美国国防部先后开始了
“下一代工作站/机床控制器NGC”计划和OASYS项
目(作为NGC计划的后续项目)。其后许多关于此项
研究的计划在世界各地相继启动。其中影响较大的有
OMAC开发计划(美国的Chryler、Ford和GM等公
司在NGC计划的指导下联合提出)、OSEC计划(日本
的三菱、丰田等14家企业联合提出)和OSACA计划
(欧洲的德、法、意等国于1995年联合启动)等L1],这些
工作已进入了工业试用阶段并逐步走上了联合垄断道
路。上述研究计划的启动,使数控系统体系结构发生
开放式数控系统及STEP—NC的研究进展
第25卷第5期 V0【.25.No,5 西华大学学报・自然科学版 Journal of Xihua University・Natural Science 2006年9月 Sep.2006
文章编号:1673—159X(2006)05—0001—04
开放式数控系统及STEP—NC的研究进展
黎亚元 ,邱 容2,张 弓3
(1.西华大学数控研究所,四川成都610039;2.广州丰田汽车有限公司,广州番禺511455; 3,西南交通大学新型驱动技术中心,I ̄1/II成都610031)
摘要:阐述了数控技术的发展及开放式数控系统的体系结构;在分析IS0 6983的主要缺陷的基础上,介绍 了新的数控编程接口STEP—NC(IS0 14649),详细阐述了STEP—NC产品数据模型的具体组成、文件结构及 AP238的概况,以及目前国内外的研究发展现状和应用前景。 关键词:开放式数控系统;STEP—NC;数据模型;文件结构;AP238 中图分类号:TG659 文献标识码:A
自从1952年麻省理工学院研制出世界上第一
台三座标铣床以来,随着计算机技术,特别是微电子
技术的发展,数控技术无论在硬件或者软件方面的
发展都很快。随着中小批量生产的趋势日益增强,
对数控机床的柔性和通用性提出了更高的要求,因
而需要迅速高效、低成本地构筑面向用户的控制系
统,并大幅度地降低维护和培训成本,同时还要求新
一代数控系统具有方便的网络功能,以适应未来车
间面向任务和定单的生产组织和管理模式。为此,
各种不同层次的开放式数控系统应运而生,发展很 快。目前正朝标准化开放体系结构的方向努力…1。
PC机进入数控领域,极大地丰富了数控系统的软硬
件资源,数控系统体系结构上的发展趋势必将是开
放性的。
1 开放式CNC系统
1.1开放系统的一般定义
lEEE(国际电气电子工程师协会)对开放式数 控系统的定义是【2 J:“An open system provides capa.
非圆截面开放式数控车削系统的研究
非圆截面开放式数控车削系统的研究 Research on the High Performance and Open CNC Turning System for Non-circular Section Machining 江思敏王先逵钱磊 石忠东吴丹 (清华大学)
摘要:针对目前非圆截面车削数控系统专用性强、成本高、维修困难等问题。提出了面向用户的开放式设计 方法。它是以车削非圆型面的专用数控模块为核心.派生出各种通用CNC功能,各数控功能模块的 接口对用户开放。根据非圆型面的车削成型机理,在开放式的数控系统中采用多中断系统来实现两 种不同的伺服控制(直线伺服和位置伺服控制)的时序关系。以完成非圆截面的自动车削。 关键词:非圆截面直线伺服系统开放式数控
1前言 中凸变椭圆型面是应用最广的非圆型面,也是活 塞部件的型面特征,车削时要求刀具在轴向移动的同 时能在径向作高频振动,以加工出椭圆截面和中凸曲 线…。非圆截面零件(例如内燃机活塞)除具有中凸变 椭圆型面外,还有环槽、圆锥面和倒角等,有的铝制活 塞还内嵌有铁环 实际生产中,为了提高效率和加工 精度,要求所有型面的加工能一次走刀完成。一般的 通用CNC系统不能满足车削非圆截面零件的要求,必 须将通用数控功能与非圆截面的加工有机地结合起 来。 目前出现的非圆截面车削数控系统都为专用数控 系统结构,其部件都是由某一公司批量生产,其内部结 构对于用户或第三方来说是一个“黑匣子”,存在着系 统的售价和维修成本都比较高及不能实现一般通用数 控功能的缺点 我们用工控机作为非圆截面数控系统 的硬件平台,开发出面向用户的非圆截面加工的开放 式数控系统。该系统把非圆截面车削的特种数控与通 用CNC统一起来,除具有自动车削非圆截面的功能 外,还具有通用的CNC功能,例如:M盯功能、FO功 能 快进快退、直线圆弧插补等。 2非圆截面车削开放式体系结构 2.1非圆截面车削专用数控功能模块 完成非圆截面自动车削的伺服单元是以直线电动 机为执行机构的闭环系统,其结构如图l所示。直线 电动机是专门为加工非圆截面而设计的高频响、大行 程、精密微进给装置,也是刀具的驱动机构 它的最大 行程为2—n,最大切削力可达30ON。其直线伺服单元
基于PC的开放式软件数控系统的设计
第4期(总第137期) 2006年8月 机械工程与自动化 MECHANICAL ENGINEERING&AUTOMATION ——]
No.4 Aug. 文章编号:1672—6413(2006)04—0038—02 基于PC的开放式软件数控系统的设计 刘 勇,杨 林,张瑞临 (沈阳工业大学,辽宁 沈阳 110023) 摘要:设计了基于PC的开放式数控系统,利用多个运动控制器来搭建数控平台,实现了多轴多通道的控制方 式,大大提高了硬件、软件的灵活性及开放性。 关键词:开放式数控系统;PC;设计 中图分类号:TP273 文献标识码:A 0 引言 数控系统是数控技术的核心,是数控机床的“大 脑”。20世纪90年代以来,数控技术发展的一个重要 方向就是数控系统的开放化。对于现代数控机床的控 制来说,需要一种完全以微机为基础的、和谐的、标 准化的软件环境,从而能够根据用户需要实现复杂的 控制功能,在缩短加工时间的同时提高加工质量和柔 性。 基于PC的开放式数控系统的机构是面向软件配 置的,可以由用户自行定义接口和软件平台,不断将 功能集成到控制系统中,构成网络化的制造环境。 1基于PC的开放式数控系统的特点 数控系统的开放程度可从以下四个方面来加以评 价; (1)可移植性:系统的应用模块无需经过任何改 变就可以用于另一平台,且仍然保持其原有性能。 (2)可扩展性:不同应用模块可在同一平台上运 行,相互不发生冲突。 (3)可协同性:不同应用模块能够协同工作,并 以确定方式交换数据。 (4)规模可变:应用模块的功能和性能以及硬件 的规模可按照需要调整。 2基于PC的开放式数控系统的硬件结构 目前,数控系统的结构通常为以下3种:①PC嵌 入型NC;②运动控制器+NC;③全软件型NC。PC 嵌入型NC的开放性受到制约,全软件型NC的数控 系统虽然开放性和性价比都比较好,但是它在通用PC 上进行实时处理很困难,较难保证系统性能,其可靠 收稿日期:2005—12—05;修回日期:2006—03—15 作者简介:刘勇(1977一),男,辽宁沈阳人,硕士研究生。 性也有待进一步研究。运动控制器+NC型是目前最 流行的数控系统结构,本文也正是采用这样的体系结 构。目前众多的运动控制器+NC型的数控系统大部 分采用单一的运动控制卡,而本系统的不同之处在于 采用多个运动控制卡搭建的数控平台,这样的硬件平 台不仅有利于卡的扩充,而且还可以充分利用各种运 动控制卡的优点,硬件的灵活性大大提高。 用户可以根据手头的运动控制卡来搭建自己的数 控平台,本数控系统的硬件结构见图1。从图1中可以 看出,有三种不同的运动控制器与主机相连,且其连 接方式不同。美国GALIL卡是利用PCI总线与PC相 连,而GOOGOL卡则利用ISA总线、BALDOR卡是 通过USB数据线与PC构成联系。每一种运动控制器 都是用各自的连接板连接伺服电机和驱动器。这样就 构建了多卡多轴的体系结构。 3 系统的软件结构设计 基于PC的开放式数控系统的软件结构见图2。其 中,PLC与NC程序构成了软件结构的核心,PLC除 了扫描机床的I/O端口外,还是整个数控系统相互联 系的桥梁。PLC要与NC进行变量的交互和事件的交 互,还可以通过接口信号控制NC程序,NC程序也可 以根据PLC传递的变量进行相应的响应。NC程序通 过拓扑式的解释程序控制各个通道的执行,每个通道 根据自己的指令控制各个通道中的轴运动,从而实现 多轴多通道的体系结构。 本软件系统的特点是它充分利用了软PLC与NC 之间的联系,提高了整个CNC系统的协调性。 CNC是一个复杂的实时多任务系统,不仅需要同 维普资讯 20 年第4期 刘勇,等:基于PC的开放式软件数控系统的设计 ・39・ 时完成多个任务,还要有较强的实时响应性。利用 PLC循环扫描的特点实现与NC程序之间的变量交 互及事件交互,PLC在一个主线程中实时扫描外部的 接口信号、NC程序反馈的状态值以及接收用户输入 的各种设置结果。不仅如此,PLC还要根据接收的信 号和变量值进行响应以便控制外部信号及NC程序的 开始、暂停、继续和单步执行等。NC程序可以根据 PLC的控制信号打开若干通道,每一个通道都是在一 个线程里完成。利用WINDOWS环境下多线程同步的 处理机制,可以实现多个通道同时工作,每个通道都 是一个CNC系统,而且不同的通道都用不同的运动 控制卡来实现,这样就实现了多通道多轴的控制方式, 不仅可以让更多的轴独立运动,而且也可实现较为复 杂的插补运动。
数控机床说明书
计算机控制的微型数控铣床
I
计算机控制的微型数控铣床
摘 要
数控机床的拥有量及其年产量是一个国家制造能力的重要标志,数控系统的发展是促进数控机床不断发展的技术因素。传统的数控系统都是封闭的,用户难以在其平台上进行二次开发,而开放式数控系统可解决这一问题。基于PC的开放式数控系统已成为当前CNC技术发展的必然趋势。采用数控技术的系统称为数控系统,随着电子技术、计算机技术的不断发展,近几年来,出现了基于PC机的开放式数控系统。所谓开放式体系的数控系统即开放式、高可靠、高性能、智能化、网络化、信息化的数控系统,其核心是开放式。本设计主要用GT400运动控制器作为被控对象,计算机作为控制核心,计算机显示器为显示模块、步进电机等相结合的系统。充分发挥计算机的性能。其优点是:硬件之间接口简单,软件功能强大,控制系统可靠,容易实现开放式的数控系统,具有很高的实用价值和发展前途,是CNC的发展趋势所在。本设计以微型实验用数控铣床为例对计算机控制数控系统进行研究。
关键词:数控,铣床,计算机,步进电机,运动控制器,开放式
陕西科技大学毕业设计说明书
II
Computer Control Mini NC Milling Machine
ABSTRACT
Today, Computer Numerical Control (CNC) machines are found almost everywhere,
from small job shops in rural communities to Fortune 500 companies in large urban areas. The
productivity of manufacturing has been greatly upgraded as the result of the employment of